Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-22 Origine : Site

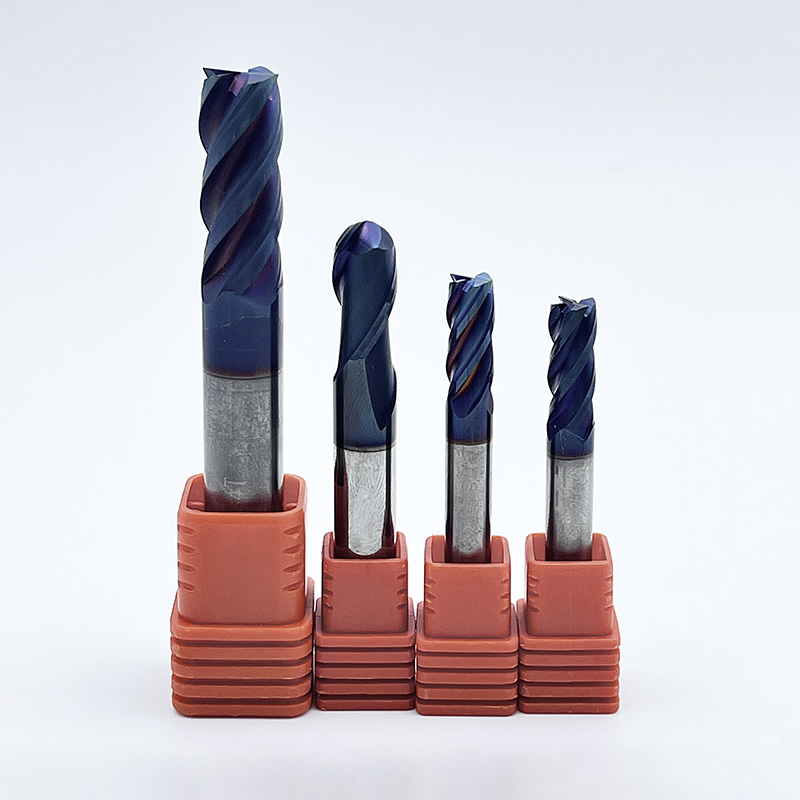
La physique du fraisage repose sur une relation inverse stricte. Vous devez équilibrer le diamètre du noyau d'un outil par rapport au volume de sa vallée de cannelure. Un noyau plus épais offre une rigidité massive. Une vallée plus grande offre la capacité d'évacuation des copeaux nécessaire. Un mauvais équilibre entraîne de lourdes conséquences sur le terrain de travail. La déviation de l'outil provoque des pièces hors tolérance et des parois coniques. Le broutage ruine les finitions de surface et détruit les roulements de broche. Le compactage des copeaux entraîne des pannes catastrophiques des outils et des temps d'arrêt coûteux de la broche. Pour résoudre ces problèmes d'usinage, les opérateurs s'appuient sur le Fraise à 4 cannelures comme référence industrielle pour l'usinage des métaux ferreux. Cette géométrie spécifique offre l'équilibre optimal entre résistance structurelle, dégagement des copeaux et taux d'enlèvement de matière maximal (MRR). Ce guide technique évalue exactement quand et comment déployer cette géométrie d'outillage pour optimiser vos opérations d'usinage.
Compromis structurel : une conception à 4 cannelures offre un noyau plus grand que les outils à 2 ou 3 cannelures, augmentant de façon exponentielle la rigidité tout en conservant juste assez d'espace dans l'arcade pour une évacuation gérable des copeaux dans les matériaux plus durs.
Stabilité de coupe et répartition de la charge : plus de cannelures signifie plus de bords engagés simultanément dans le matériau, répartissant les forces de coupe et réduisant la charge de copeaux par dent pour un fonctionnement plus fluide et plus stable.
Spécificité du matériau : Il s'agit du choix par défaut pour les aciers et les alliages durs, mais il présente de graves risques d'accumulation de copeaux dans les matériaux gommeux comme l'aluminium, à moins que des parcours d'outils spécifiques ne soient utilisés.
Finition de surface par rapport à la vitesse d'avance : L'ajout d'arêtes de coupe permet des vitesses d'avance plus élevées avec la même charge de copeaux par rapport à un nombre de cannelures inférieur, améliorant directement la finition de surface et les temps de cycle.
Multiplicateurs de revêtement et de géométrie : la sélection du bon angle d'hélice et l'utilisation d'une fraise à quatre cannelures revêtues prolongent considérablement la durée de vie de l'outil et modifient la dynamique thermique de la zone de coupe.
La déflexion de l'outil suit des lois physiques strictes basées sur l'équation de la poutre en porte-à-faux. La rigidité augmente de la puissance quatre du diamètre du noyau. Si vous augmentez légèrement l'épaisseur du noyau, l'outil devient exponentiellement plus rigide. Une géométrie à 4 cannelures nécessite intrinsèquement une bande plus épaisse par rapport à un nombre de cannelures plus faible. Les fabricants laissent beaucoup plus de carbure sur l’axe de l’outil pour soutenir physiquement les quatre arêtes de coupe distinctes. Cette conception structurelle réduit considérablement la déflexion sous de lourdes charges radiales.
Vous obtenez une précision dimensionnelle plus précise sur les parois verticales car l'outil résiste à l'éloignement de la pièce. Lors de l'usinage de poches profondes avec une longue saillie d'outil, cette résistance du noyau devient la seule chose qui empêche une conicité importante des parois. L'engagement continu des bords crée également des conditions de coupe intrinsèquement plus stables. Lorsqu’un tranchant sort du matériau, un autre y est déjà entré. Ce contact constant empêche l'outil de rebondir, réduisant ainsi les charges de choc transmises à la broche de la machine et prolongeant la durée de vie de vos roulements de broche.
La vallée des cannelures s'enroule et évacue les copeaux métalliques loin de la zone de coupe. Vous êtes ici confronté à un compromis physique direct. Des noyaux plus épais imposent des flûtes moins profondes. Les cannelures peu profondes limitent le volume physique disponible pour le flux des copeaux. Lors de passes d'ébauche agressives, l'outil génère d'énormes volumes de copeaux métalliques. Si le volume des copeaux dépasse la capacité de l'œsophage, vous risquez un tassement important des copeaux.
Lorsque les copeaux se compriment et obstruent les cannelures, la friction augmente instantanément. Les températures montent en flèche, le substrat en carbure s'affaiblit et l'outil se casse. La gestion de cette capacité d’œsophage détermine votre profondeur de coupe radiale maximale (RDOC). Vous devez vous assurer que le copeau dispose de suffisamment d’espace physique pour se former, s’enrouler et s’éjecter avant que l’outil ne retourne dans la coupe. C'est pourquoi la programmation du pas correct n'est pas négociable lors de l'exécution d'un nombre de flûtes plus élevé.
Les machinistes considèrent la conception à 4 cannelures comme l'intersection optimale pour l'usinage ferreux à usage général et haute performance. Les mesures de base montrent qu'il offre environ 50 % de résistance de base en plus qu'un outil standard à 2 cannelures. Cependant, il sacrifie environ 30 % de son dégagement copeau pour atteindre cette rigidité. Comparez cette géométrie avec des fraises en bout à 6 ou 8 cannelures. Un nombre de flûtes plus élevé possède des œsophages sévèrement restreints.
Ils ne peuvent pas supporter un enlèvement de matière important malgré la résistance massive de leur noyau. Les jetons n’ont tout simplement nulle part où aller. Les 4 cannelures restent supérieures pour l'ébauche générale car elles éliminent efficacement les copeaux tout en résistant à la déflexion. Il atteint le point idéal pour un engagement radial moyen à fort dans des matériaux plus durs, vous permettant de pousser la machine sans vous soucier constamment des échecs d'évacuation des copeaux.
Vous devez positionner cet outil comme l'outil définitif fraise en bout de fraisage d'acier . Les copeaux courts et cassants produits par les aciers A36, 1018 et 4140 nécessitent beaucoup moins d'espace dans les flûtes. Ces copeaux se brisent facilement et s'évacuent rapidement de la zone de coupe. Étant donné que l'emballage des copeaux représente moins de menace dans ces matériaux, vous devez donner la priorité à la résistance centrale de l'outil.
La rigidité supplémentaire gère les forces de coupe plus élevées requises pour cisailler l'acier au carbone. Vous pouvez pousser l'outil plus fort, augmentant ainsi vos vitesses d'avance sans vous soucier de casser le carbure. Les quatre arêtes de coupe répartissent l'immense chaleur générée par la coupe de l'acier, évitant ainsi une usure prématurée des arêtes. Lors de la coupe de l'acier pré-trempé 4140, la géométrie à 4 cannelures offre la stabilité exacte nécessaire pour maintenir la durée de vie de l'outil sur de longues séries de production.
Les aciers inoxydables austénitiques durcissent rapidement pendant le processus d'usinage. Si le tranchant frotte au lieu de se cisailler, la surface du matériau devient incroyablement résistante. UN La fraise en carbure à quatre cannelures vous permet de maintenir des vitesses d'avance agressives pour garder une longueur d'avance sur cette zone écrouie. Vous obtenez cette lourde charge de copeaux sans sacrifier la rigidité de l'outil.
Comparez les stratégies à 4 cannelures par rapport aux stratégies à 6 ou 8 cannelures pour l'acier inoxydable 304 et 316. Les 4 cannelures constituent un choix polyvalent pour les opérations mixtes d'ébauche et de rainurage. Les œsophages restent suffisamment grands pour éliminer les copeaux d'acier inoxydable les plus filandreux. Vous devez réserver plus de 6 cannelures strictement pour le fraisage dynamique à grande vitesse (HEM) ou les passes de finition légères où le volume de copeaux est pratiquement nul. Si vous essayez de percer de l'acier inoxydable avec un outil à 6 cannelures, il se remplira de copeaux et se brisera en quelques secondes.
Matrice d'adéquation des matériaux au nombre de cannelures de fraise en bout
Nombre de flûtes |
Matériau primaire |
Dégagement des copeaux |
Force de base |
Meilleure application |
|---|---|---|---|---|
2 flûtes |
Aluminium, plastiques |
Maximum |
Faible |
Ebauche lourde et rainurage dans les matériaux gommeux. |
3 flûtes |
Aluminium, non ferreux |
Haut |
Moyen |
Profilage à grande vitesse en aluminium. |
4 flûtes |
Acier au carbone, inoxydable |
Moyen |
Haut |
Ébauche et finition à usage général dans les métaux ferreux. |
6+ Flûte |
Titane, Superalliages |
Minimum |
Maximum |
Fraisage dynamique (HEM) et finition fine. |
Les machinistes commettent souvent l'erreur catastrophique d'utiliser 4 cannelures sur des matériaux gommeux non ferreux. L'aluminium forme des copeaux longs et filandreux qui ne se cassent pas facilement. Ces copeaux se soudent directement au bord de coupe à l'intérieur d'oesophages confinés à 4 cannelures. Ce phénomène, connu sous le nom de Built-Up Edge (BUE), détruit la géométrie de l'outil et ruine la finition de la pièce.
L'aluminium soudé modifie la physique de coupe, transformant une arête vive en un marteau émoussé. Vous ne pouvez atténuer ce risque que dans de rares cas exceptionnels. Des configurations très rigides utilisant de très légères profondeurs de coupe radiales pour les passes de finition peuvent réussir. Sinon, il faut éviter les 4 cannelures pour l'aluminium et passer à une conception à 2 ou 3 cannelures. L'utilisation d'un nombre incorrect de flûtes en aluminium bloquera la broche ou retirera la pièce de l'étau.
Les angles d'hélice standard de 30 degrés fournissent des arêtes de coupe solides et robustes pour les applications d'ébauche lourdes. Ils dirigent les forces de coupe axialement, stabilisant la pièce et la poussant vers le bas dans le dispositif. Les conceptions à hélice élevée dépassant 45 degrés cisaillent le matériau plus proprement et tirent les copeaux vers le haut et hors de la poche beaucoup plus rapidement. Cette action de levage est excellente pour l'évacuation des copeaux mais nécessite un maintien sûr de la pièce pour éviter de soulever la pièce.
Les conceptions à hélice variable et à pas variable perturbent les fréquences harmoniques pendant la coupe. En espaçant inégalement les arêtes de coupe, elles empêchent l'outil de vibrer à sa fréquence de résonance naturelle. Cette géométrie élimine les vibrations et améliore simultanément l'évacuation des copeaux. Vous pouvez utiliser des outils à pas variable à des profondeurs de coupe nettement plus élevées sans induire de vibrations, ce qui en fait la norme en matière de fraisage moderne à haute efficacité.
Évaluer le Fraise à bout carré à quatre cannelures pour des coins pointus à 90 degrés et des applications de fond précises. Il crée des sols parfaitement plats dans les poches. Cependant, le coin pointu est le point le plus faible de l'outil et le premier endroit où les écailles se produisent lors d'une ébauche lourde.
Comparez ce profil avec des conceptions à rayon d'angle ou à nez arrondi. Un rayon d'angle empêche l'écaillage des coins dans les aciers trempés en supprimant le point le plus faible du carbure. Il améliore également la répartition globale de la force de coupe. Le rayon amincit les copeaux au niveau du bord inférieur, ce qui facilite la formation des copeaux et prolonge la durée de vie de l'outil. Pour les ébauches lourdes, un rayon d'angle surpasse toujours un profil carré en termes de durabilité. Vous ne devez utiliser un profil carré que lorsque l’impression nécessite explicitement un coin interne pointu.
Les applications à haute température exigent une protection thermique avancée. Les revêtements par dépôt physique en phase vapeur (PVD) comme TiAlN et AlTiN offrent un retour sur investissement exceptionnel. UN La fraise à quatre cannelures avec revêtement augmente la dureté de la surface et ajoute un pouvoir lubrifiant critique. Ce pouvoir lubrifiant compense la friction générée par l'espace réduit pour les copeaux d'une conception à 4 cannelures.
Le revêtement agit comme une barrière thermique. Il force la chaleur générée par l'action de cisaillement dans la puce plutôt que dans le substrat en carbure. Les revêtements AlTiN forment en fait une couche microscopique d'oxyde d'aluminium lorsqu'ils sont exposés à des températures de coupe élevées, protégeant ainsi davantage l'outil. Cela vous permet de faire fonctionner l'outil à sec avec un jet d'air, qui est souvent supérieur au liquide de refroidissement lors du fraisage de l'acier.
Calculez votre taux d'enlèvement de matière (MRR) à l'aide d'un cadre mathématique standard. La vitesse d'avance est égale au nombre de tr/min multiplié par le nombre de cannelures et la charge de copeaux recommandée par dent (IPT). Passer d'un modèle à 2 cannelures à un modèle à 4 cannelures double mathématiquement votre potentiel d'avance avec exactement le même régime et la même charge de copeaux.
Par exemple, si vous utilisez un outil de 1/2 pouce à 3 000 tr/min avec une charge de copeaux de 0,002', un outil à 2 cannelures avance à 12 pouces par minute (IPM). Un outil à 4 cannelures avance à 24 IPM. À une vitesse d'avance constante, un 4 cannelures répartit la force de coupe sur deux fois plus d'arêtes. Cela réduit de moitié la charge de copeaux par dent et prolonge considérablement la durée de vie de l'outil. Vous pouvez accélérer la production tout en maintenant la fiabilité du processus.
La résistance du noyau a un impact direct sur la rectitude des murs lors des opérations de profilage profond. Lorsque le dépassement de l'outil augmente, le rapport longueur/diamètre (L/D) augmente. Un rapport L/D élevé amplifie la déflexion de manière exponentielle. Si vous avez un rapport L/D de 3:1, la déviation est gérable. Si vous poussez jusqu'à un rapport L/D de 5:1, la déviation devient un problème majeur.
La rigidité inhérente à une 4 flûtes devient ici une nécessité absolue. Il résiste aux forces de poussée radiales générées lors de la coupe. Cette résistance garantit que le haut et le bas de votre mur fraisé mesurent exactement la même chose. Vous éliminez le besoin de plusieurs passages de ressorts pour corriger les parois coniques, ce qui permet d'économiser un temps de cycle précieux et de réduire l'usure des outils.
Un plus grand nombre d'arêtes de coupe donnent généralement une finition de surface supérieure. L'outil crée une hauteur de feston par tour plus petite à travers le matériau. La stabilité accrue du noyau empêche les micro-vibrations de se transférer à la surface de la pièce. Lorsque vous mesurez la rugosité de la surface (Ra), un outil stable à 4 dents surpasse systématiquement un outil à 2 dents en acier.
Passer de l’ébauche à la finition nécessite un changement de stratégie. L'ébauche donne la priorité au dégagement maximal des copeaux et à l'enlèvement de matière. La finition impose que la rigidité et le nombre d'arêtes contrôlent la finition de la surface. Un 4 cannelures offre la stabilité parfaite requise pour obtenir des finitions miroir sur les composants en acier, à condition que votre faux-rond soit réduit au minimum absolu.
Le bavardage laisse des marques visuelles distinctes de votre part et ressemble à un cri aigu. Un engagement excessif de l'outil, un mauvais montage ou un manque de rigidité de la machine provoquent généralement cette vibration destructrice. Vous pouvez atténuer les vibrations en réduisant immédiatement votre profondeur de coupe axiale (ADOC) ou en ajustant la vitesse de votre broche pour trouver une zone d'usinage stable.
Vous pouvez également passer à une géométrie à pas variable pour briser la résonance harmonique. Assurez-vous que votre porte-outil offre une précision de faux-rond maximale. Les supports à frettage ou hydrauliques sont largement supérieurs aux pinces de serrage ER standard dans ce domaine. Même quelques dixièmes de faux-rond entraîneront une charge de copeaux plus lourde sur une goujure, induisant de fortes vibrations et une défaillance prématurée de l'outil.
Les espaces confinés exposent la principale faiblesse de la fraise à 4 cannelures. Les chips ont du mal à s'échapper des poches profondes en raison du plus petit volume de l'œsophage. L'outil recoupe ces copeaux durcis, détruisant instantanément les arêtes de coupe. Vous devez utiliser des stratégies de parcours d'outil spécifiques pour gérer ce risque.
Le fraisage trochoïdal et le fraisage à haute efficacité (HEM) utilisent une très faible profondeur de coupe radiale (RDOC) combinée à une profondeur axiale élevée. Cette stratégie gère le volume des copeaux, maintient l'outil au frais et évite le colmatage catastrophique dans les cavités profondes. En prenant un copeau fin, la chaleur est transférée dans le copeau plutôt que dans l'outil, permettant aux copeaux de s'évacuer facilement sans emballer les cannelures.
L'application du liquide de refroidissement dépend entièrement du matériau de la pièce à usiner et du revêtement spécifique de l'outil. Utilisez un liquide de refroidissement à haute pression pour l'acier inoxydable austénitique afin de fournir le lubrifiant nécessaire et d'éviter l'écrouissage. Le liquide de refroidissement élimine les copeaux collants de la zone de coupe.
Passez au jet d'air haute pression pour le fraisage de l'acier avec revêtement en carbure. Le souffle d'air évacue efficacement les copeaux sans provoquer de choc thermique. Le pompage du liquide de refroidissement sur un outil revêtu surchauffé provoque une expansion et une contraction rapides. Ce choc thermique crée des microfractures dans le substrat en carbure, entraînant une rupture prématurée des bords. Laissez le revêtement faire son travail et utilisez de l'air pour éliminer les copeaux.
La fraise à 4 cannelures est la bête de somme essentielle pour l'usinage des métaux ferreux. Il équilibre parfaitement le besoin de rigidité structurelle et l’évacuation adéquate des copeaux. Lors de la planification de vos opérations d’usinage, appliquez une logique de présélection simple. Choisissez 4 cannelures pour les applications générales en acier et en acier inoxydable. Réduisez à 2 ou 3 cannelures pour l'aluminium et les rainures lourdes. Passez à 5 cannelures ou plus pour une finition dédiée à grande vitesse ou un fraisage dynamique dans le titane et les superalliages.
Auditez votre parc d'outils actuel pour supprimer les outils hélicoïdaux standard et les remplacer par des géométries à pas variable pour l'ébauche.
Ajustez votre logiciel de FAO pour utiliser les parcours d'outils HEM, maximisant ainsi le MRR de vos outils rigides tout en protégeant les arcades de l'accumulation de copeaux.
Standardisez vos procédures d'atelier pour utiliser un jet d'air au lieu d'un liquide de refroidissement par inondation lors de l'ébauche de l'acier avec du carbure revêtu.
Mesurez le faux-rond de votre porte-outil avec un indicateur à cadran pour garantir une répartition uniforme de la charge des copeaux sur les quatre cannelures avant d'exécuter le programme.
R : Les machinistes les utilisent principalement pour couper les métaux ferreux, les aciers au carbone et les aciers à outils. Ils offrent l'équilibre idéal entre la résistance du noyau pour l'ébauche et le nombre d'arêtes pour les opérations de finition. Cela en fait le choix standard pour le travail des métaux à usage général.
R : En général, vous devriez l’éviter. L'aluminium produit des copeaux filandreux qui obstruent facilement les petites œsophages d'un outil à 4 cannelures. Cela conduit à des copeaux de soudage et à des bris d'outils. Cependant, vous pouvez les utiliser pour des passes de finition très légères où le volume de copeaux est minime.
R : Un nombre plus élevé de cannelures produit de meilleures finitions de surface. Un plus grand nombre d'arêtes de coupe engagées par tour réduit la hauteur de feston laissée sur le matériau. Le noyau plus épais minimise également les vibrations, ce qui entraîne une coupe plus douce et plus propre.
R : Les fabricants doivent laisser plus de carbure au centre pour soutenir les quatre arêtes de coupe distinctes. Cette géométrie réduit intrinsèquement la profondeur des vallées des cannelures mais augmente de façon exponentielle la résistance à la déflexion de l'outil.
R : Les outils hélicoïdaux standard ont des bords de coupe uniformément espacés. Les outils à hélice variable décalent les angles et l'espacement des flûtes. Cette conception décalée brise les fréquences harmoniques, éliminant ainsi les vibrations et permettant des coupes plus lourdes.
R : Oui. Un rayon d'angle supprime la pointe pointue et fragile du profil carré. Cela évite l'écaillage des coins lors d'ébauches lourdes dans les aciers trempés et répartit les forces de coupe plus uniformément sur le bord inférieur.