Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 22/08/2026 Origine: Sito

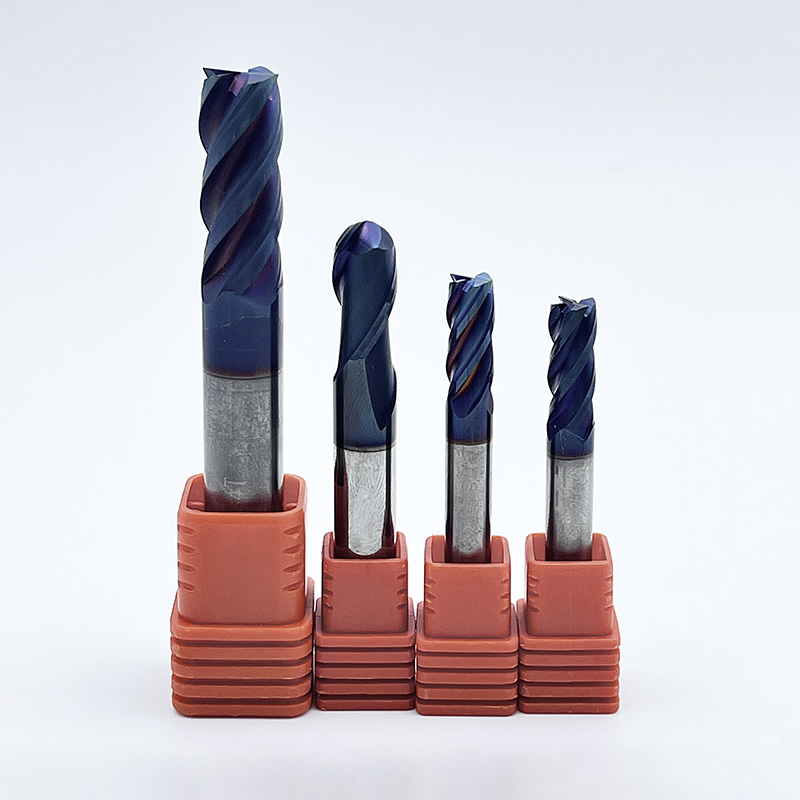
La fisica della fresatura si basa su una stretta relazione inversa. È necessario bilanciare il diametro del nucleo di un utensile rispetto al volume della valle della scanalatura. Un nucleo più spesso fornisce una rigidità massiccia. Una valle più ampia offre la necessaria capacità di evacuazione dei trucioli. Sbagliare questo equilibrio comporta pesanti conseguenze in officina. La deflessione dell'utensile provoca parti fuori tolleranza e pareti rastremate. Le vibrazioni rovinano le finiture superficiali e distruggono i cuscinetti del mandrino. L'impaccamento dei trucioli porta a guasti catastrofici dell'utensile e costosi tempi di fermo del mandrino. Per risolvere questi problemi di lavorazione, gli operatori si affidano a Fresa a 4 taglienti come base standard del settore per la lavorazione dei metalli ferrosi. Questa geometria specifica offre l'equilibrio ottimale tra resistenza strutturale, rimozione dei trucioli e velocità massima di rimozione del materiale (MRR). Questa guida tecnica valuta esattamente quando e come utilizzare questa geometria dell'utensile per ottimizzare le operazioni di lavorazione.
Compromesso strutturale: il design a 4 eliche fornisce un nucleo più grande rispetto agli utensili a 2 o 3 eliche, aumentando esponenzialmente la rigidità pur mantenendo lo spazio nella gola appena sufficiente per un'evacuazione gestibile del truciolo nei materiali più duri.
Stabilità di taglio e distribuzione del carico: più scanalature significano più taglienti impegnati nel materiale contemporaneamente, distribuendo le forze di taglio e riducendo il carico di truciolo per dente per un funzionamento più fluido e stabile.
Specificità del materiale: è la scelta predefinita per acciai e leghe tenaci, ma presenta gravi rischi di formazione di trucioli in materiali gommosi come l'alluminio, a meno che non vengano utilizzati percorsi utensile specifici.
Finitura superficiale e velocità di avanzamento: l'aggiunta di taglienti consente velocità di avanzamento più elevate con lo stesso carico di truciolo rispetto a un numero inferiore di scanalature, migliorando direttamente la finitura superficiale e i tempi di ciclo.
Moltiplicatori del rivestimento e della geometria: la selezione del giusto angolo dell'elica e l'utilizzo di una fresa a quattro scanalature rivestita prolunga significativamente la durata dell'utensile e altera la dinamica termica della zona di taglio.
La deflessione dell'utensile segue rigide leggi fisiche basate sull'equazione della trave a sbalzo. La rigidità aumenta della quarta potenza del diametro del nucleo. Se si aumenta leggermente lo spessore del nucleo, l'utensile diventa esponenzialmente più rigido. Una geometria a 4 scanalature richiede intrinsecamente un nastro più spesso rispetto al numero inferiore di scanalature. I produttori lasciano molto più materiale in metallo duro sull'asse dell'utensile per supportare fisicamente i quattro taglienti distinti. Questo design strutturale riduce drasticamente la deflessione sotto carichi radiali pesanti.
Si ottiene una precisione dimensionale più rigorosa sulle pareti verticali perché l'utensile resiste all'allontanamento dal pezzo. Quando si lavorano tasche profonde con una lunga sporgenza dell'utensile, questa forza centrale diventa l'unica cosa che impedisce una forte conicità della parete. L'impegno continuo del tagliente crea inoltre condizioni di taglio intrinsecamente più stabili. Quando un tagliente esce dal materiale, un altro è già entrato. Questo contatto costante impedisce all'utensile di rimbalzare, riducendo i carichi d'urto trasmessi al mandrino della macchina e prolungando la durata dei cuscinetti del mandrino.
La valle della scanalatura si arriccia ed evacua il truciolo metallico lontano dalla zona di taglio. Qui devi affrontare un compromesso fisico diretto. I nuclei più spessi determinano flauti meno profondi. Le scanalature poco profonde limitano il volume fisico disponibile per il flusso dei trucioli. Durante le passate di sgrossatura aggressive, l'utensile genera enormi volumi di trucioli metallici. Se il volume del truciolo supera la capacità della gola, si corre il rischio di un grave impaccamento del truciolo.
Quando i trucioli comprimono e intasano le scanalature, l'attrito aumenta istantaneamente. Le temperature salgono, il substrato in metallo duro si indebolisce e l'utensile si spezza. La gestione di questa capacità della gola determina la massima profondità di taglio radiale (RDOC). È necessario assicurarsi che il truciolo disponga di spazio fisico sufficiente per formarsi, arricciarsi ed espellere prima che l'utensile ruoti nuovamente nel taglio. Questo è il motivo per cui la programmazione del passo corretto non è negoziabile quando si eseguono conteggi di scanalature più elevati.
I macchinisti considerano il design a 4 eliche come l'intersezione ottimale per la lavorazione ferrosa di uso generale e ad alte prestazioni. I parametri di base mostrano che offre circa il 50% in più di forza del nucleo rispetto a uno strumento standard a 2 scanalature. Tuttavia, per ottenere questa rigidità, sacrifica circa il 30% dell'eliminazione dei trucioli. Confrontate questa geometria con le frese a 6 o 8 taglienti. Un numero maggiore di flauti possiede gole molto limitate.
Non sono in grado di gestire la rimozione di materiale pesante nonostante la loro enorme forza centrale. Le patatine semplicemente non hanno nessun posto dove andare. La versione a 4 eliche rimane superiore per la sgrossatura generale perché elimina efficacemente i trucioli resistendo alla flessione. Raggiunge il punto giusto per l'impegno radiale medio-pesante nei materiali più duri, consentendo di spingere la macchina senza preoccuparsi costantemente dei guasti nell'evacuazione dei trucioli.
Dovresti posizionare questo strumento come definitivo fresa per fresatura dell'acciaio . I trucioli corti e fragili prodotti dagli acciai A36, 1018 e 4140 richiedono uno spazio notevolmente inferiore nella scanalatura. Questi trucioli si rompono facilmente ed evacuano rapidamente dalla zona di taglio. Poiché l'impaccamento dei trucioli rappresenta una minaccia minore in questi materiali, è necessario dare priorità alla forza principale dell'utensile.
La rigidità extra gestisce le maggiori forze di taglio necessarie per tagliare l'acciaio al carbonio. Puoi spingere l'utensile più forte, aumentando le velocità di avanzamento senza preoccuparti di spezzare il carburo. I quattro taglienti distribuiscono l'immenso calore generato dal taglio dell'acciaio, prevenendo l'usura prematura dei taglienti. Quando si taglia l'acciaio pretemprato 4140, la geometria a 4 scanalature fornisce l'esatta stabilità necessaria per mantenere la durata dell'utensile su lunghi cicli di produzione.
Gli acciai inossidabili austenitici induriscono rapidamente durante il processo di lavorazione. Se il tagliente sfrega invece di tranciarsi, la superficie del materiale diventa incredibilmente resistente. UN La fresa frontale in metallo duro a quattro scanalature consente di mantenere velocità di avanzamento aggressive per stare al passo con questa zona indurita dal lavoro. È possibile ottenere questo elevato carico di trucioli senza sacrificare la rigidità dell'utensile.
Confrontare le strategie a 4 eliche con quelle a 6 o 8 eliche per l'acciaio inossidabile 304 e 316. La versione a 4 eliche rappresenta la scelta versatile per operazioni miste di sgrossatura e scanalatura. Le gole rimangono abbastanza grandi da eliminare i trucioli di acciaio inossidabile più fibrosi. È necessario riservare più di 6 eliche esclusivamente per la fresatura dinamica ad alta velocità (HEM) o per passate di finitura leggere in cui il volume del truciolo è praticamente pari a zero. Se provi a incidere l'acciaio inossidabile con uno strumento a 6 scanalature, si riempirà di schegge e si romperà in pochi secondi.
Matrice di idoneità dei materiali per il conteggio delle scanalature della fresa
Conte di flauto |
Materiale primario |
Eliminazione dei trucioli |
Forza fondamentale |
Migliore applicazione |
|---|---|---|---|---|
2 Flauto |
Alluminio, plastica |
Massimo |
Basso |
Sgrossatura pesante e scanalatura di materiali gommosi. |
3 Flauto |
Alluminio, non ferrosi |
Alto |
Medio |
Profilatura ad alta velocità in alluminio. |
4 Flauto |
Acciaio al carbonio, inossidabile |
Medio |
Alto |
Sgrossatura e finitura per uso generale su metalli ferrosi. |
6+ Flauto |
Titanio, Superleghe |
Minimo |
Massimo |
Fresatura dinamica (HEM) e finitura fine. |
I macchinisti spesso commettono l'errore catastrofico di utilizzare 4 scanalature su materiali non ferrosi e gommosi. L'alluminio forma trucioli lunghi e fibrosi che non si rompono facilmente. Questi trucioli si saldano direttamente al tagliente all'interno delle gole confinate a 4 scanalature. Questo fenomeno, noto come Built-Up Edge (BUE), distrugge la geometria dell'utensile e rovina la finitura del pezzo.
L'alluminio saldato altera la fisica del taglio, trasformando un bordo tagliente in un martello smussato. È possibile mitigare questo rischio solo in rare eccezioni di casi limite. Possono avere successo configurazioni altamente rigide che utilizzano profondità di taglio radiali molto leggere per le passate di finitura. Altrimenti, è necessario evitare 4 eliche per l'alluminio e passare a un design a 2 o 3 eliche. L'uso del conteggio errato delle scanalature nell'alluminio bloccherà il mandrino o tirerà fuori la parte dalla morsa.
Gli angoli dell'elica standard di 30 gradi forniscono taglienti forti e robusti per applicazioni di sgrossatura pesanti. Dirigono le forze di taglio assialmente, stabilizzando il pezzo e spingendolo verso il basso nell'attrezzatura. I design ad alta elica che superano i 45 gradi tagliano il materiale in modo più pulito ed estraggono i trucioli verso l'alto e fuori dalla tasca molto più velocemente. Questa azione di sollevamento è eccellente per l'evacuazione dei trucioli ma richiede una presa sicura per evitare il sollevamento del pezzo.
I design ad elica variabile e a passo variabile interrompono le frequenze armoniche durante il taglio. Distanziando i taglienti in modo non uniforme, impediscono all'utensile di vibrare alla sua frequenza di risonanza naturale. Questa geometria elimina le vibrazioni e contemporaneamente migliora l'evacuazione del truciolo. È possibile utilizzare utensili a passo variabile a profondità di taglio significativamente più elevate senza indurre vibrazioni, rendendoli lo standard per la moderna fresatura ad alta efficienza.
Valutare il Fresa quadrata a quattro taglienti per angoli acuti di 90 gradi e applicazioni di fondo precise. Crea pavimenti perfettamente piani nelle tasche. Tuttavia, lo spigolo vivo è il punto più debole dell'utensile e il primo punto in cui si scheggia durante la sgrossatura pesante.
Contrasta questo profilo con i disegni a raggio d'angolo o a toro. Un raggio d'angolo previene la scheggiatura degli angoli negli acciai temprati rimuovendo il punto più debole del carburo. Migliora inoltre la distribuzione complessiva della forza di taglio. Il raggio assottiglia il truciolo sul bordo inferiore, favorendo una formazione più uniforme del truciolo e prolungando la durata dell'utensile. Per la sgrossatura pesante, un profilo angolare supera sempre un profilo quadrato in termini di durabilità. Dovresti utilizzare un profilo quadrato solo quando la stampa richiede esplicitamente un angolo interno acuto.
Le applicazioni ad alto calore richiedono una protezione termica avanzata. I rivestimenti PVD (Physical Vapor Deposition) come TiAlN e AlTiN forniscono un eccezionale ritorno sull'investimento. UN la fresa a quattro scanalature rivestita aumenta la durezza superficiale e aggiunge un potere lubrificante critico. Questo potere lubrificante compensa l'attrito generato dal ridotto spazio truciolo di un design a 4 eliche.
Il rivestimento funge da barriera termica. Forza il calore generato dall'azione di taglio nel truciolo anziché nel substrato di carburo. I rivestimenti AlTiN formano effettivamente uno strato microscopico di ossido di alluminio quando esposti a temperature di taglio elevate, proteggendo ulteriormente l'utensile. Ciò consente di far funzionare l'utensile a secco con un getto d'aria, che spesso è superiore al refrigerante liquido durante la fresatura dell'acciaio.
Calcola il tuo tasso di rimozione del materiale (MRR) utilizzando un quadro matematico standard. La velocità di avanzamento è pari al numero di giri/min moltiplicato per il numero di scanalature e il carico di truciolo per dente consigliato (IPT). Il passaggio da 2 eliche a 4 eliche raddoppia matematicamente il potenziale di velocità di avanzamento allo stesso identico numero di giri e carico di truciolo.
Ad esempio, se si utilizza un utensile da 1/2 pollice a 3000 giri/min con un carico di truciolo di 0,002', uno a 2 eliche avanza a 12 pollici al minuto (IPM). Uno a 4 eliche avanza a 24 IPM. A una velocità di avanzamento costante, un 4 eliche distribuisce la forza di taglio su un numero doppio di taglienti. Ciò dimezza effettivamente il carico di truciolo per dente e prolunga significativamente la durata dell'utensile. È possibile accelerare la produzione mantenendo l'affidabilità del processo.
La resistenza del nucleo influisce direttamente sulla rettilineità della parete nelle operazioni di profilatura profonda. Quando la sporgenza dell'utensile aumenta, il rapporto lunghezza/diametro (L/D) aumenta. Un elevato rapporto L/D amplifica la deflessione in modo esponenziale. Se si dispone di un rapporto L/D 3:1, la deflessione è gestibile. Se si spinge fino a un rapporto L/D di 5:1, la deflessione diventa un grosso problema.
La rigidità intrinseca di un 4 flauti diventa qui una necessità assoluta. Resiste alle forze di spinta radiali generate durante il taglio. Questa resistenza garantisce che la parte superiore e quella inferiore della parete fresata abbiano esattamente la stessa misura. Si elimina la necessità di passaggi multipli della molla per correggere le pareti coniche, risparmiando tempo ciclo prezioso e riducendo l'usura dell'utensile.
Un numero maggiore di taglienti in genere produce una finitura superficiale superiore. Lo strumento crea un'altezza di smerlatura più piccola per giro sul materiale. La maggiore stabilità del nucleo impedisce alle microvibrazioni di trasferirsi sulla superficie del pezzo. Quando si misura la rugosità superficiale (Ra), un utensile stabile a 4 eliche supera costantemente le prestazioni di un utensile a 2 eliche in acciaio.
La transizione dalla sgrossatura alla finitura richiede un cambiamento di strategia. La sgrossatura dà priorità alla massima evacuazione dei trucioli e alla rimozione del materiale. La finitura impone che la rigidità e il numero dei bordi controllino la finitura superficiale. Una versione a 4 scanalature fornisce la perfetta stabilità necessaria per ottenere finiture a specchio su componenti in acciaio, a condizione che il runout sia mantenuto al minimo assoluto.
Le chiacchiere lasciano segni visivi distinti da parte tua e suonano come uno strillo acuto. Un impegno eccessivo dell'utensile, un fissaggio inadeguato o la mancanza di rigidità della macchina solitamente causano questa vibrazione distruttiva. È possibile mitigare le vibrazioni riducendo immediatamente la profondità di taglio assiale (ADOC) o regolando la velocità del mandrino per trovare una zona di lavorazione stabile.
In alternativa, passa a una geometria a passo variabile per rompere la risonanza armonica. Assicurati che il tuo portautensili fornisca la massima precisione di concentricità. Per questo, i supporti a calettamento o idraulici sono di gran lunga superiori alle pinze ER standard. Anche pochi decimi di concentricità faranno sì che una scanalatura sopporti un carico di truciolo più pesante, inducendo forti vibrazioni e guasti prematuri dell'utensile.
Gli spazi ristretti mettono in luce il principale punto debole della fresa a 4 taglienti. I trucioli hanno difficoltà a fuoriuscire dalle tasche profonde a causa del volume più piccolo della gola. L'utensile taglia nuovamente questi trucioli induriti, distruggendo istantaneamente i taglienti. È necessario utilizzare strategie di percorso utensile specifiche per gestire questo rischio.
La fresatura trocoidale e la fresatura ad alta efficienza (HEM) utilizzano una profondità di taglio radiale molto bassa (RDOC) combinata con un'elevata profondità assiale. Questa strategia gestisce il volume del truciolo, mantiene l'utensile fresco e previene intasamenti catastrofici nelle cavità profonde. Prendendo un truciolo sottile, il calore si trasferisce nel truciolo anziché nell'utensile, consentendo ai trucioli di evacuare facilmente senza riempire le scanalature.
L'applicazione del refrigerante dipende interamente dal materiale del pezzo e dal rivestimento specifico dell'utensile. Utilizzare un refrigerante ad alta pressione per l'acciaio inossidabile austenitico per fornire la lubrificazione necessaria e prevenire l'incrudimento. Il refrigerante espelle i trucioli appiccicosi dalla zona di taglio.
Passa al getto d'aria ad alta pressione per la fresatura dell'acciaio con metallo duro rivestito. Il getto d'aria evacua i trucioli in modo efficace senza causare shock termico. Il pompaggio del refrigerante liquido su un utensile rivestito surriscaldato provoca una rapida espansione e contrazione. Questo shock termico crea microfratture nel substrato in metallo duro, portando alla rottura prematura del tagliente. Lascia che il rivestimento faccia il suo lavoro e usa l'aria per eliminare i trucioli.
La fresa a 4 taglienti rappresenta il cavallo di battaglia essenziale per la lavorazione dei metalli ferrosi. Bilancia perfettamente la necessità di rigidità strutturale con un'adeguata evacuazione del truciolo. Quando pianifichi le tue operazioni di lavorazione, applica una semplice logica di selezione. Scegli 4 eliche per applicazioni generiche su acciaio e acciaio inossidabile. Scendere a 2 o 3 eliche per alluminio e scanalature pesanti. Aumenta fino a 5 o più eliche per la finitura dedicata ad alta velocità o la fresatura dinamica in titanio e superleghe.
Controlla il tuo attuale magazzino utensili per rimuovere gli utensili elicoidali standard e sostituirli con geometrie a passo variabile per la sgrossatura.
Regola il tuo software CAM per utilizzare i percorsi utensile HEM, massimizzando l'MRR dei tuoi utensili rigidi e proteggendo le gole dall'accumulo di trucioli.
Standardizza le procedure di officina per utilizzare il getto d'aria anziché il flusso di refrigerante durante la sgrossatura dell'acciaio con metallo duro rivestito.
Misurare la decentratura del portautensile con un comparatore per garantire una distribuzione uniforme del carico di truciolo su tutte e quattro le scanalature prima di eseguire il programma.
R: I macchinisti li utilizzano principalmente per il taglio di metalli ferrosi, acciai al carbonio e acciai per utensili. Forniscono l'equilibrio ideale tra robustezza del nucleo per la sgrossatura e numero di bordi per le operazioni di finitura. Ciò li rende la scelta standard per la lavorazione dei metalli per scopi generali.
R: In generale dovresti evitarlo. L'alluminio produce trucioli filamentosi che intasano facilmente le gole più piccole di un utensile a 4 taglienti. Ciò porta alla saldatura dei trucioli e alla rottura dell'utensile. Tuttavia, è possibile utilizzarli per passate di finitura molto leggere in cui il volume del truciolo è minimo.
R: Un numero maggiore di scanalature produce finiture superficiali migliori. Più taglienti impegnati per giro riducono l'altezza della cresta lasciata sul materiale. Il nucleo più spesso riduce inoltre al minimo le vibrazioni, garantendo un taglio più fluido e pulito.
R: I produttori devono lasciare più materiale in metallo duro al centro per supportare i quattro taglienti distinti. Questa geometria riduce intrinsecamente la profondità delle valli della scanalatura ma aumenta esponenzialmente la resistenza dell'utensile alla deflessione.
R: Gli utensili elicoidali standard hanno taglienti equidistanti. Gli strumenti ad elica variabile sfalsano gli angoli e la spaziatura delle scanalature. Questo design sfalsato rompe le frequenze armoniche, eliminando le vibrazioni e consentendo tagli più pesanti.
R: Sì. Un raggio d'angolo rimuove la punta affilata e fragile del profilo quadrato. Ciò previene la scheggiatura degli angoli durante la sgrossatura pesante negli acciai temprati e distribuisce le forze di taglio in modo più uniforme sul bordo inferiore.