Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-22 Pochodzenie: Strona

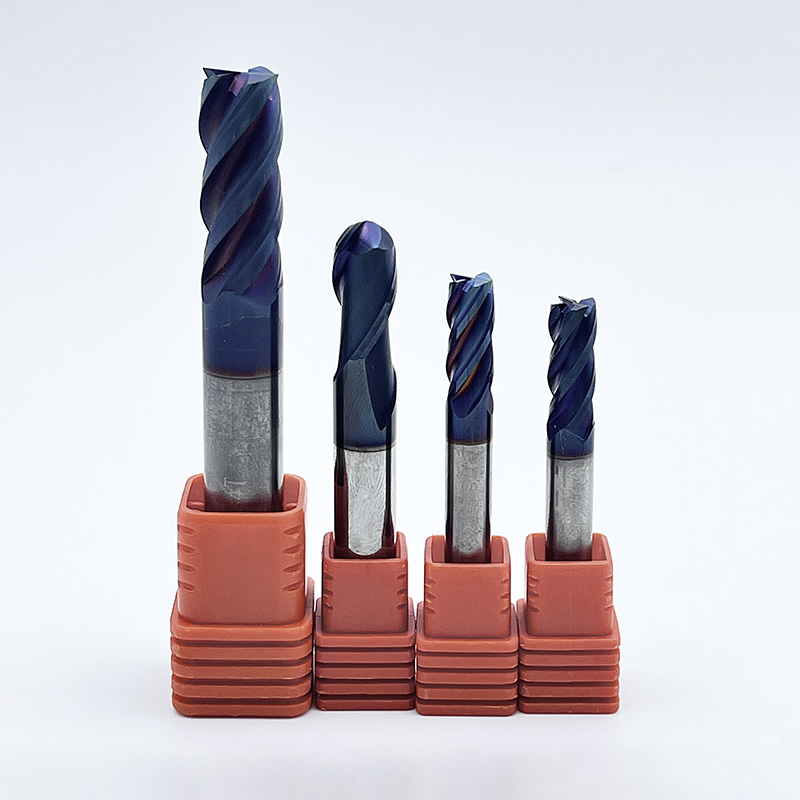
Fizyka mielenia opiera się na ścisłej odwrotnej zależności. Należy zrównoważyć średnicę rdzenia narzędzia z objętością zagłębienia rowka. Grubszy rdzeń zapewnia ogromną sztywność. Większy kosz zapewnia niezbędną zdolność odprowadzania wiórów. Błędne zachowanie tej równowagi niesie ze sobą poważne konsekwencje dla hali produkcyjnej. Ugięcie narzędzia powoduje powstanie części poza tolerancją i zwężających się ścianek. Drgania niszczą wykończenie powierzchni i niszczą łożyska wrzecion. Ubijanie wiórów prowadzi do katastrofalnych w skutkach awarii narzędzi i kosztownych przestojów wrzeciona. Aby rozwiązać te problemy związane z obróbką, operatorzy polegają na Frez trzpieniowy z 4 rowkami jako standard branżowy do obróbki metali żelaznych. Ta specyficzna geometria zapewnia optymalną równowagę wytrzymałości konstrukcyjnej, usuwania wiórów i maksymalnej szybkości usuwania materiału (MRR). W tym przewodniku technicznym szczegółowo opisano, kiedy i jak zastosować tę geometrię narzędzia, aby zoptymalizować operacje obróbki.
Kompromis konstrukcyjny: Konstrukcja z 4 rowkami zapewnia większy rdzeń niż narzędzia z 2 lub 3 rowkami, wykładniczo zwiększając sztywność przy jednoczesnym zachowaniu wystarczającej przestrzeni wrębowej do kontrolowanego odprowadzania wiórów w twardszych materiałach.
Stabilność skrawania i rozkład obciążenia: Więcej rowków oznacza więcej krawędzi jednocześnie wchodzących w materiał, rozkładając siły skrawania i zmniejszając obciążenie wiórami przypadające na ząb, co zapewnia płynniejszą i bardziej stabilną pracę.
Specyfika materiału: Jest to domyślny wybór w przypadku stali i twardych stopów, ale stwarza poważne ryzyko gromadzenia się wiórów w materiałach lepkich, takich jak aluminium, chyba że zostaną zastosowane określone ścieżki narzędzia.
Wykończenie powierzchni a prędkość posuwu: Dodanie krawędzi skrawających pozwala na wyższe prędkości posuwu przy tym samym obciążeniu wiórów w porównaniu z mniejszą liczbą rowków, bezpośrednio poprawiając wykończenie powierzchni i czas cyklu.
Powłoka i mnożniki geometrii: Wybór odpowiedniego kąta linii śrubowej i zastosowanie powlekanego frezu z czterema rowkami znacznie wydłuża żywotność narzędzia i zmienia dynamikę cieplną strefy skrawania.
Ugięcie narzędzia podlega ścisłym prawom fizycznym opartym na równaniu belki wspornikowej. Sztywność wzrasta o czwartą potęgę średnicy rdzenia. Jeśli nieznacznie zwiększysz grubość rdzenia, narzędzie stanie się wykładniczo sztywniejsze. Geometria 4 rowków z natury wymaga grubszej wstęgi w porównaniu do mniejszej liczby rowków. Producenci pozostawiają znacznie więcej węglika na osi narzędzia, aby fizycznie podeprzeć cztery odrębne krawędzie skrawające. Taka konstrukcja konstrukcyjna drastycznie zmniejsza ugięcie pod dużymi obciążeniami promieniowymi.
Większą dokładność wymiarową można osiągnąć w przypadku ścian pionowych, ponieważ narzędzie jest odporne na odpychanie się od przedmiotu obrabianego. Podczas obróbki głębokich kieszeni z długim wysunięciem narzędzia, ta wytrzymałość rdzenia staje się jedyną rzeczą, która zapobiega silnemu stożkowi ścianki. Ciągłe zaangażowanie krawędzi stwarza również z natury bardziej stabilne warunki skrawania. Gdy jedna krawędź skrawająca wychodzi z materiału, inna już wchodzi. Ten stały kontakt zapobiega odbijaniu się narzędzia, zmniejszając obciążenia udarowe przenoszone na wrzeciono maszyny i wydłużając żywotność łożysk wrzeciona.
Dolina rowków zwija się i odprowadza metalowe wióry ze strefy skrawania. Stoisz tutaj przed bezpośrednim fizycznym kompromisem. Grubsze rdzenie wymagają płytszych rowków. Płytkie rowki ograniczają fizyczną objętość dostępną dla przepływu wiórów. Podczas agresywnych przejść obróbki zgrubnej narzędzie generuje ogromne ilości metalowych wiórów. Jeśli objętość wiórów przekracza pojemność wrębów, istnieje ryzyko silnego upakowania wiórów.
Kiedy wióry ściskają się i zatykają rowki, tarcie natychmiast wzrasta. Temperatury gwałtownie rosną, podłoże węglikowe słabnie, a narzędzie pęka. Zarządzanie wydajnością wrębu określa maksymalną promieniową głębokość skrawania (RDOC). Należy upewnić się, że wiór ma wystarczającą przestrzeń fizyczną do uformowania, zwinięcia i wyrzucenia, zanim narzędzie obróci się z powrotem w miejsce cięcia. Dlatego też zaprogramowanie prawidłowego przejścia nie podlega negocjacjom przy większej liczbie fletów.
Mechanicy uważają konstrukcję z 4 rowkami za optymalne przecięcie do ogólnej i wysokowydajnej obróbki metali żelaznych. Podstawowe wskaźniki pokazują, że zapewnia ono o około 50% większą wytrzymałość rdzenia niż standardowe narzędzie z 2 rowkami. Jednakże, aby osiągnąć tę sztywność, poświęca się około 30% prześwitu wiórów. Porównaj tę geometrię z frezami walcowo-czołowymi z 6 lub 8 rowkami. Większa liczba fletów ma poważnie ograniczone przełyki.
Pomimo ogromnej wytrzymałości rdzenia nie radzą sobie z usuwaniem ciężkiego materiału. Chipsy po prostu nie mają dokąd pójść. Czteroostrzowy pozostaje lepszy w przypadku ogólnej obróbki zgrubnej, ponieważ skutecznie usuwa wióry, jednocześnie przeciwdziałając odkształceniom. Trafia w idealny punkt w przypadku średnio-ciężkiego sprzęgania promieniowego w twardszych materiałach, umożliwiając popychanie maszyny bez ciągłego martwienia się o awarie odprowadzania wiórów.
Powinieneś ustawić to narzędzie jako ostateczne Młyn palcowy do frezowania stali . Krótkie, kruche wióry wytwarzane przez stale A36, 1018 i 4140 wymagają znacznie mniej miejsca na rowku. Wióry te łatwo pękają i szybko ewakuują się ze strefy skrawania. Ponieważ gromadzenie się wiórów stwarza mniejsze zagrożenie w przypadku tych materiałów, należy priorytetowo potraktować wytrzymałość rdzenia narzędzia.
Dodatkowa sztywność wytrzymuje większe siły skrawania wymagane do ścinania stali węglowej. Można mocniej docisnąć narzędzie, zwiększając posuw bez obawy o pęknięcie węglika. Cztery krawędzie skrawające rozprowadzają ogromne ciepło powstające podczas cięcia stali, zapobiegając przedwczesnemu zużyciu krawędzi. Podczas cięcia wstępnie hartowanej stali 4140 geometria 4 rowków zapewnia dokładną stabilność niezbędną do utrzymania trwałości narzędzia w długich seriach produkcyjnych.
Austenityczne stale nierdzewne szybko utwardzają się podczas procesu obróbki. Jeśli krawędź tnąca trze zamiast ścinać, powierzchnia materiału staje się niezwykle twarda. A Frez palcowy z czterema ostrzami z węglików spiekanych umożliwia utrzymanie agresywnego posuwu, aby wyprzedzić tę strefę hartowaną. Tak duże obciążenie wiórami można osiągnąć bez utraty sztywności narzędzia.
Porównaj strategie z 4 rowkami i 6 lub 8 rowkami dla stali nierdzewnej 304 i 316. 4-ostrzowy to uniwersalny wybór do mieszanych operacji obróbki zgrubnej i dłutowania. Wręby pozostają wystarczająco duże, aby usunąć bardziej twardsze wióry ze stali nierdzewnej. Należy zarezerwować ponad 6 rowków wyłącznie do szybkiego frezowania dynamicznego (HEM) lub lekkich przejść wykańczających, gdzie ilość wiórów jest praktycznie zerowa. Jeśli spróbujesz naciąć stal nierdzewną za pomocą narzędzia z 6 ostrzami, w ciągu kilku sekund utworzy się w niej wiór i pęknie.
Matryca przydatności materiału do frezowania trzpieniowego
Liczba fletów |
Materiał podstawowy |
Usuwanie chipów |
Siła rdzenia |
Najlepsza aplikacja |
|---|---|---|---|---|
2 Flet |
Aluminium, tworzywa sztuczne |
Maksymalny |
Niski |
Ciężka obróbka zgrubna i dłutowanie w materiałach gumowatych. |
3 Flet |
Aluminium, nieżelazne |
Wysoki |
Średni |
Szybkie profilowanie w aluminium. |
4 Flet |
Stal węglowa, stal nierdzewna |
Średni |
Wysoki |
Ogólna obróbka zgrubna i wykańczająca metali żelaznych. |
6+ fletów |
Tytan, nadstopy |
Minimum |
Maksymalny |
Frezowanie dynamiczne (HEM) i dokładne wykończenie. |
Mechanicy często popełniają katastrofalny błąd, używając 4 rowków do obróbki nieżelaznych, lepkich materiałów. Aluminium tworzy długie, żylaste wióry, które nie łamią się łatwo. Wióry te są przyspawane bezpośrednio do krawędzi skrawającej wewnątrz zamkniętych 4 wrębów. Zjawisko to, znane jako narostowana krawędź (BUE), niszczy geometrię narzędzia i psuje wykończenie części.
Spawane aluminium zmienia fizykę cięcia, zamieniając ostrą krawędź w tępy młotek. Ryzyko to można ograniczyć tylko w rzadkich, skrajnych przypadkach. Bardzo sztywne konfiguracje wykorzystujące bardzo małe promieniowe głębokości skrawania do przejść wykończeniowych mogą odnieść sukces. W przeciwnym razie należy unikać 4 rowków w przypadku aluminium i przejść na konstrukcję z 2 lub 3 rowkami. Użycie niewłaściwej liczby rowków w aluminium spowoduje zatrzymanie wrzeciona lub wyciągnie część z imadła.
Standardowe kąty pochylenia linii śrubowej wynoszące 30 stopni zapewniają mocne i wytrzymałe krawędzie skrawające do ciężkiej obróbki zgrubnej. Kierują siły skrawania osiowo, stabilizując obrabiany przedmiot i dopychając go do uchwytu. Konstrukcje o dużej spirali, przekraczające 45 stopni, ścinają materiał bardziej czysto i znacznie szybciej wyciągają wióry z kieszeni. To działanie podnoszące doskonale ułatwia odprowadzanie wiórów, ale wymaga bezpiecznego trzymania, aby zapobiec podniesieniu części.
Konstrukcje o zmiennej linii śrubowej i zmiennym skoku zakłócają częstotliwości harmoniczne podczas cięcia. Dzięki nierównomiernemu rozmieszczeniu krawędzi skrawających zapobiegają wibracjom narzędzia z jego naturalną częstotliwością rezonansową. Taka geometria eliminuje drgania i jednocześnie poprawia odprowadzanie wiórów. Narzędzia o zmiennym skoku można stosować na znacznie większych głębokościach skrawania bez powodowania wibracji, co czyni je standardem w nowoczesnym, wysokowydajnym frezowaniu.
Oceń Frez palcowy z czterema rowkami kwadratowymi do ostrych naroży pod kątem 90 stopni i precyzyjnych zastosowań związanych z dnem. Tworzy idealnie płaskie podłogi w kieszeniach. Jednakże ostry narożnik jest najsłabszym punktem narzędzia i pierwszym miejscem powstawania wiórów podczas ciężkiej obróbki zgrubnej.
Porównaj ten profil z promieniami narożników lub wzorami typu bullnose. Promień naroża zapobiega wykruszaniu się naroży w stalach hartowanych poprzez usunięcie najsłabszego punktu węglika. Poprawia także ogólny rozkład siły skrawania. Promień zmniejsza grubość wióra na dolnej krawędzi, pomagając w gładszym tworzeniu wiórów i wydłużając trwałość narzędzia. W przypadku ciężkiej obróbki zgrubnej promień naroża zawsze przewyższa profil kwadratowy pod względem trwałości. Profilu kwadratowego należy używać tylko wtedy, gdy wydruk wyraźnie wymaga ostrego narożnika wewnętrznego.
Zastosowania wymagające wysokiej temperatury wymagają zaawansowanej ochrony termicznej. Powłoki metodą fizycznego osadzania z fazy gazowej (PVD), takie jak TiAlN i AlTiN, zapewniają wyjątkowy zwrot z inwestycji. A powlekany czteroostrzowy frez zwiększa twardość powierzchni i zapewnia krytyczną smarowność. Ta smarowność kompensuje tarcie generowane przez zmniejszoną przestrzeń na wióry w konstrukcji z 4 rowkami.
Powłoka pełni rolę bariery termicznej. Wtłacza ciepło generowane przez działanie ścinające do wióra, a nie do podłoża węglikowego. Powłoki AlTiN w rzeczywistości tworzą mikroskopijną warstwę tlenku glinu pod wpływem wysokich temperatur skrawania, co dodatkowo chroni narzędzie. Pozwala to na osuszenie narzędzia strumieniem powietrza, który podczas frezowania stali często jest skuteczniejszy niż płynne chłodziwo.
Oblicz współczynnik usuwania materiału (MRR) przy użyciu standardowych ram matematycznych. Posuw jest równy obrotom na minutę pomnożonym przez liczbę rowków i zalecane obciążenie wiórami na ząb (IPT). Przejście z 2-ostrzowego na 4-ostrzowe matematycznie podwaja potencjał szybkości posuwu przy dokładnie takich samych obrotach i obciążeniu wiórów.
Na przykład, jeśli narzędzie 1/2 cala pracuje z prędkością 3000 obr./min i obciążeniem wiórów 0,002 cala, 2-ostrzowe posuwy z prędkością 12 cali na minutę (IPM). 4-ostrzowe posuwy z szybkością 24 IPM. Przy stałej prędkości posuwu 4-ostrzowe rozkładają siłę skrawania na dwukrotnie większą liczbę krawędzi. To skutecznie zmniejsza o połowę obciążenie wiórów na ząb i znacznie wydłuża żywotność narzędzia. Możesz przyspieszyć produkcję, zachowując niezawodność procesu.
Wytrzymałość rdzenia bezpośrednio wpływa na prostotę ściany podczas operacji głębokiego profilowania. Gdy zwiększa się wysunięcie narzędzia, wzrasta stosunek długości do średnicy (L/D). Wysoki stosunek L/D zwiększa wykładniczo ugięcie. Jeśli masz stosunek L/D 3:1, ugięcie jest do opanowania. Jeśli osiągniesz stosunek L/D 5:1, ugięcie stanie się poważnym problemem.
Wrodzona sztywność 4-fletu staje się tutaj absolutną koniecznością. Jest odporny na promieniowe siły odpychające powstające podczas cięcia. Dzięki temu oporowi góra i dół frezowanej ściany mają dokładnie takie same wymiary. Eliminujesz potrzebę wielokrotnych przejść sprężyny w celu skorygowania zwężających się ścian, oszczędzając cenny czas cyklu i zmniejszając zużycie narzędzi.
Większa liczba krawędzi skrawających zazwyczaj zapewnia lepsze wykończenie powierzchni. Narzędzie tworzy mniejszą wysokość wycięcia na obrót materiału. Zwiększona stabilność rdzenia zapobiega przenoszeniu mikrowibracji na powierzchnię przedmiotu obrabianego. Kiedy mierzy się chropowatość powierzchni (Ra), stabilne narzędzie z 4 rowkami stale przewyższa narzędzie z 2 rowkami do obróbki stali.
Przejście od obróbki zgrubnej do wykańczającej wymaga zmiany strategii. W przypadku obróbki zgrubnej priorytetem jest maksymalne usuwanie wiórów i usuwanie materiału. Wykończenie określa, że sztywność i liczba krawędzi kontrolują wykończenie powierzchni. 4 rowki zapewniają doskonałą stabilność wymaganą do uzyskania lustrzanego wykończenia elementów stalowych, pod warunkiem, że bicie jest ograniczone do absolutnego minimum.
Chatter pozostawia po Tobie wyraźne wizualne ślady rozmów i brzmi jak wysoki pisk. Nadmierne zaangażowanie narzędzia, złe mocowanie lub brak sztywności maszyny zwykle powodują te destrukcyjne wibracje. Drgania można złagodzić, natychmiast zmniejszając osiową głębokość skrawania (ADOC) lub dostosowując prędkość wrzeciona, aby znaleźć stabilną strefę obróbki.
Alternatywnie, przełącz się na zmienną geometrię skoku, aby przełamać rezonans harmoniczny. Upewnij się, że oprawka narzędziowa zapewnia maksymalną dokładność bicia. W tym przypadku oprawki termokurczliwe lub uchwyty hydrauliczne są znacznie lepsze od standardowych tulei zaciskowych ER. Nawet kilka dziesiątych bicia spowoduje, że jeden rowek będzie przyjmować większe obciążenie wiórami, powodując silne wibracje i przedwczesną awarię narzędzia.
Ograniczone przestrzenie ujawniają podstawową słabość 4-ostrzowego frezu palcowego. Frytki mają trudności z wydostaniem się z głębokich kieszeni ze względu na mniejszą objętość wrębu. Narzędzie ponownie tnie te hartowane wióry, natychmiast niszcząc krawędzie skrawające. Aby zarządzać tym ryzykiem, należy zastosować określone strategie ścieżki narzędzia.
Frezowanie trochoidalne i frezowanie o wysokiej wydajności (HEM) wykorzystują bardzo małą promieniową głębokość skrawania (RDOC) w połączeniu z dużą głębokością osiową. Strategia ta zarządza ilością wiórów, utrzymuje chłód narzędzia i zapobiega katastrofalnemu zatykaniu się w głębokich wgłębieniach. Dzięki zastosowaniu cienkiego wióra ciepło przenosi się do wióra, a nie do narzędzia, co pozwala na łatwe odprowadzanie wiórów bez zapychania rowków.
Stosowanie chłodziwa zależy całkowicie od materiału przedmiotu obrabianego i konkretnej powłoki narzędzia. Do austenitycznej stali nierdzewnej należy stosować chłodziwo pod wysokim ciśnieniem, aby zapewnić niezbędną smarowność i zapobiec utwardzaniu przez zgniot. Chłodziwo wypłukuje lepkie wióry ze strefy skrawania.
Przejdź na nadmuch powietrza pod wysokim ciśnieniem do frezowania stali z węglikiem powlekanym. Podmuch powietrza skutecznie usuwa wióry, nie powodując szoku termicznego. Pompowanie ciekłego chłodziwa na przegrzane narzędzie z powłoką powoduje szybkie rozszerzanie i kurczenie się. Ten szok termiczny powoduje powstawanie mikropęknięć w podłożu węglikowym, co prowadzi do przedwczesnego zniszczenia krawędzi. Pozwól powłoce wykonać swoją pracę i użyj powietrza, aby usunąć wióry.
Frez palcowy z 4 ostrzami jest niezbędnym narzędziem do obróbki metali żelaznych. Doskonale równoważy potrzebę sztywności strukturalnej z odpowiednim odprowadzaniem wiórów. Planując operacje obróbki, zastosuj prostą logikę krótkiej listy. Wybierz 4 rowki do ogólnych zastosowań w stali i stali nierdzewnej. W przypadku aluminium i ciężkich rowków należy przejść na 2 lub 3 rowki. Możliwość zastosowania nawet 5 lub więcej rowków do dedykowanej obróbki wykańczającej z dużą prędkością lub dynamicznego frezowania tytanu i superstopów.
Sprawdź swój obecny magazyn narzędzi, aby usunąć standardowe narzędzia spiralne i zastąpić je narzędziami o zmiennej geometrii podziałki do obróbki zgrubnej.
Dostosuj oprogramowanie CAM, aby wykorzystywać ścieżki narzędzia HEM, maksymalizując MRR sztywnych narzędzi, jednocześnie chroniąc wręby przed gromadzeniem się wiórów.
Ustandaryzuj procedury stosowane w hali produkcyjnej, aby podczas obróbki zgrubnej stali za pomocą węglika powlekanego stosować nadmuch powietrza zamiast chłodziwa zalewowego.
Przed uruchomieniem programu zmierz bicie oprawki narzędziowej za pomocą czujnika zegarowego, aby zapewnić równomierny rozkład obciążenia wiórów na wszystkich czterech rowkach.
Odp.: Mechanicy używają ich głównie do cięcia metali żelaznych, stali węglowych i stali narzędziowych. Zapewniają idealną równowagę pomiędzy wytrzymałością rdzenia przy obróbce zgrubnej i liczbie krawędzi przy operacjach wykańczających. To sprawia, że są one standardowym wyborem do ogólnej obróbki metali.
Odp.: Ogólnie rzecz biorąc, należy tego unikać. Aluminium wytwarza żylaste wióry, które z łatwością zatykają mniejsze wręby narzędzia 4-ostrzowego. Prowadzi to do spajania wiórów i złamania narzędzia. Można ich jednak używać do bardzo lekkich przejść wykończeniowych, gdzie ilość wiórów jest minimalna.
Odp.: Większa liczba rowków zapewnia lepsze wykończenie powierzchni. Większa liczba krawędzi tnących zaangażowanych na obrót zmniejsza wysokość wypustki pozostałej na materiale. Grubszy rdzeń minimalizuje również wibracje, co zapewnia gładsze i czystsze cięcie.
Odp.: Producenci muszą pozostawić więcej węglika w środku, aby podeprzeć cztery różne krawędzie skrawające. Ta geometria z natury zmniejsza głębokość dolin rowków, ale wykładniczo zwiększa odporność narzędzia na ugięcie.
Odp.: Standardowe narzędzia spiralne mają równomiernie rozmieszczone krawędzie tnące. Narzędzia o zmiennej spirali zmieniają kąty i odstępy rowków. Ta naprzemienna konstrukcja rozbija częstotliwości harmoniczne, eliminując drgania i umożliwiając cięższe cięcia.
O: Tak. Promień narożnika usuwa ostrą, delikatną końcówkę kwadratowego profilu. Zapobiega to wykruszaniu się narożników podczas ciężkiej obróbki zgrubnej stali hartowanych i równomiernie rozkłada siły skrawania na dolnej krawędzi.