Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-22 Origen: Sitio

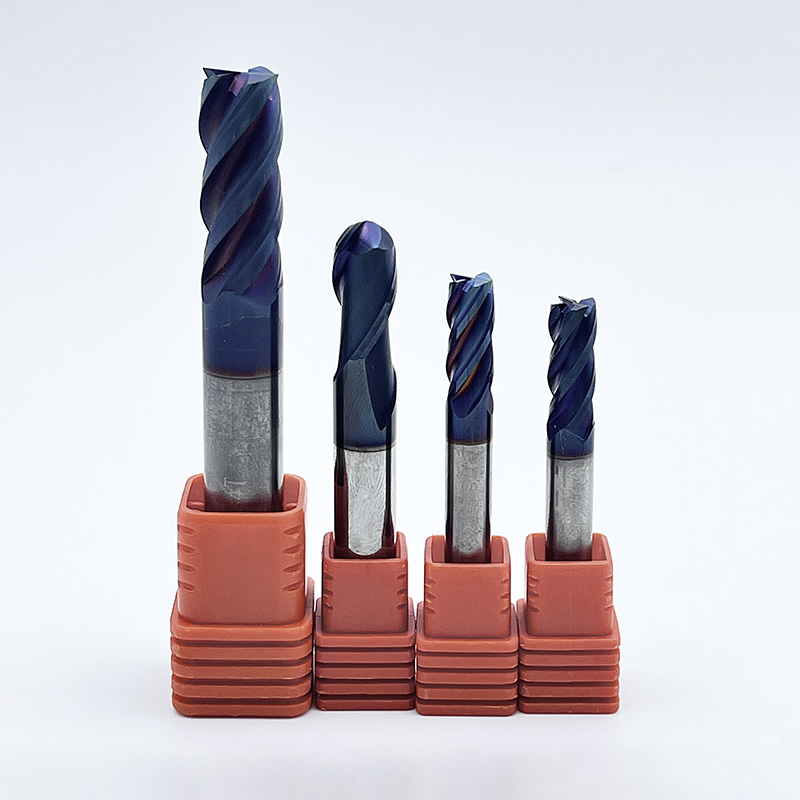
La física del fresado se basa en una estricta relación inversa. Debe equilibrar el diámetro del núcleo de una herramienta con el volumen del valle de la flauta. Un núcleo más grueso proporciona una rigidez masiva. Un valle más grande ofrece la capacidad de evacuación de virutas necesaria. Equivocarse en este equilibrio conlleva graves consecuencias en el taller. La deflexión de la herramienta provoca piezas fuera de tolerancia y paredes cónicas. El ruido arruina los acabados de las superficies y destruye los cojinetes del husillo. El empaquetamiento de virutas provoca fallas catastróficas en las herramientas y costosos tiempos de inactividad del husillo. Para resolver estos problemas de mecanizado, los operadores confían en la Fresa de extremo de 4 flautas como base estándar de la industria para el mecanizado de metales ferrosos. Esta geometría específica ofrece el equilibrio óptimo entre resistencia estructural, eliminación de virutas y tasa máxima de eliminación de material (MRR). Esta guía técnica evalúa exactamente cuándo y cómo implementar esta geometría de herramientas para optimizar sus operaciones de mecanizado.
Compromiso estructural: un diseño de 4 flautas proporciona un núcleo más grande que las herramientas de 2 o 3 flautas, lo que aumenta exponencialmente la rigidez y al mismo tiempo conserva suficiente espacio en la garganta para una evacuación manejable de virutas en materiales más duros.
Estabilidad de corte y distribución de carga: más ranuras significan más bordes comprometidos en el material simultáneamente, distribuyendo las fuerzas de corte y reduciendo la carga de viruta por diente para una operación más suave y estable.
Especificidad del material: es la opción predeterminada para aceros y aleaciones resistentes, pero presenta graves riesgos de acumulación de virutas en materiales gomosos como el aluminio, a menos que se utilicen trayectorias de herramientas específicas.
Acabado superficial frente a velocidad de avance: la adición de filos de corte permite velocidades de avance más altas con la misma carga de viruta en comparación con recuentos de ranuras más bajos, lo que mejora directamente el acabado superficial y los tiempos de ciclo.
Multiplicadores de revestimiento y geometría: seleccionar el ángulo de hélice correcto y utilizar un cortador de cuatro flautas recubierto extiende significativamente la vida útil de la herramienta y altera la dinámica térmica de la zona de corte.
La deflexión de la herramienta sigue leyes físicas estrictas basadas en la ecuación de la viga en voladizo. La rigidez aumenta a la cuarta potencia del diámetro del núcleo. Si aumenta ligeramente el espesor del núcleo, la herramienta se vuelve exponencialmente más rígida. Una geometría de 4 canales requiere inherentemente una red más gruesa en comparación con un número de canales más bajo. Los fabricantes dejan significativamente más material de carburo en el eje de la herramienta para soportar físicamente los cuatro filos de corte distintos. Este diseño estructural reduce drásticamente la deflexión bajo cargas radiales pesadas.
Se logra una mayor precisión dimensional en paredes verticales porque la herramienta resiste el empuje de la pieza de trabajo. Al mecanizar cajeras profundas con una herramienta que sobresale mucho, esta resistencia del núcleo se convierte en lo único que evita un ahusamiento severo de la pared. El compromiso continuo del borde también crea condiciones de corte inherentemente más estables. Cuando un filo sale del material, otro ya ha entrado. Este contacto constante evita que la herramienta rebote, lo que reduce las cargas de impacto transmitidas al husillo de la máquina y prolonga la vida útil de los cojinetes del husillo.
El valle de la flauta se curva y evacua la viruta de metal lejos de la zona de corte. Aquí se enfrenta a una compensación física directa. Los núcleos más gruesos exigen flautas menos profundas. Las ranuras poco profundas restringen el volumen físico disponible para el flujo de virutas. Durante pasadas de desbaste agresivas, la herramienta genera volúmenes masivos de virutas de metal. Si el volumen de astillas excede la capacidad de la garganta, corre el riesgo de que se acumule una gran cantidad de astillas.
Cuando las virutas comprimen y obstruyen las flautas, la fricción aumenta instantáneamente. Las temperaturas se disparan, el sustrato de carburo se debilita y la herramienta se rompe. La gestión de esta capacidad de garganta determina la profundidad de corte radial máxima (RDOC). Debe asegurarse de que la viruta tenga suficiente espacio físico para formarse, curvarse y expulsarse antes de que la herramienta vuelva a girar hacia el corte. Esta es la razón por la que programar el paso a paso correcto no es negociable cuando se ejecutan recuentos de flautas más altos.
Los maquinistas enmarcan el diseño de 4 canales como la intersección óptima para el mecanizado de metales ferrosos de uso general y de alto rendimiento. Las métricas de referencia muestran que ofrece aproximadamente un 50 % más de resistencia central que una herramienta estándar de 2 flautas. Sin embargo, sacrifica alrededor del 30% de su espacio libre de virutas para lograr esta rigidez. Compare esta geometría con las fresas de 6 u 8 flautas. Los recuentos de flautas más altos poseen gargantas severamente restringidas.
No pueden soportar la eliminación pesada de material a pesar de su enorme resistencia central. Las fichas simplemente no tienen adónde ir. El de 4 flautas sigue siendo superior para el desbaste general porque elimina las virutas de manera efectiva y resiste la deflexión. Alcanza el punto óptimo para un acoplamiento radial de medio a pesado en materiales más duros, lo que le permite empujar la máquina sin preocuparse constantemente por fallas en la evacuación de virutas.
Debes posicionar esta herramienta como la definitiva fresadora de acero . Las virutas cortas y quebradizas producidas por los aceros A36, 1018 y 4140 requieren mucho menos espacio para las flautas. Estas virutas se rompen fácilmente y evacuan rápidamente de la zona de corte. Debido a que el empaquetamiento de virutas representa una amenaza menor en estos materiales, se debe priorizar la resistencia del núcleo de la herramienta.
La rigidez adicional soporta las mayores fuerzas de corte necesarias para cortar acero al carbono. Puede presionar la herramienta con más fuerza, aumentando las velocidades de avance sin preocuparse por romper el carburo. Los cuatro filos distribuyen el inmenso calor generado al cortar acero, evitando el desgaste prematuro de los filos. Al cortar acero preendurecido 4140, la geometría de 4 canales proporciona la estabilidad exacta necesaria para mantener la vida útil de la herramienta en tiradas de producción largas.
Los aceros inoxidables austeníticos se endurecen rápidamente durante el proceso de mecanizado. Si el filo roza en lugar de cortarse, la superficie del material se vuelve increíblemente dura. A La fresa de carburo de cuatro flautas le permite mantener velocidades de avance agresivas para mantenerse por delante de esta zona endurecida por el trabajo. Se logra esta pesada carga de viruta sin sacrificar la rigidez de la herramienta.
Compare las estrategias de 4 flautas versus 6 u 8 flautas para acero inoxidable 304 y 316. Las 4 flautas actúan como la opción versátil para operaciones mixtas de desbaste y ranurado. Las gargantas siguen siendo lo suficientemente grandes como para eliminar las virutas de acero inoxidable más fibrosas. Debe reservar más de 6 canales estrictamente para fresado dinámico de alta velocidad (HEM) o pasadas de acabado ligero donde el volumen de viruta es prácticamente cero. Si intenta ranurar el acero inoxidable con una herramienta de 6 flautas, se llenará de virutas y se romperá en segundos.
Matriz de idoneidad del material del recuento de flautas de fresado final
Conteo de flauta |
Material primario |
Liquidación de virutas |
Fuerza central |
Mejor aplicación |
|---|---|---|---|---|
2 flauta |
Aluminio, Plásticos |
Máximo |
Bajo |
Desbaste y ranurado pesados en materiales gomosos. |
3 flauta |
Aluminio, no ferroso |
Alto |
Medio |
Perfilería de alta velocidad en aluminio. |
4 flauta |
Acero al carbono, inoxidable |
Medio |
Alto |
Desbaste y acabado de uso general en metales ferrosos. |
6+ flauta |
Titanio, superaleaciones |
Mínimo |
Máximo |
Fresado dinámico (HEM) y acabado fino. |
Los maquinistas a menudo cometen el error catastrófico de utilizar 4 canales en materiales gomosos no ferrosos. El aluminio forma virutas largas y fibrosas que no se rompen fácilmente. Estas virutas se sueldan directamente al filo dentro de gargantas confinadas de 4 flautas. Este fenómeno, conocido como filo incorporado (BUE), destruye la geometría de la herramienta y arruina el acabado de la pieza.
El aluminio soldado altera la física de corte, convirtiendo un borde afilado en un martillo sin filo. Puede mitigar este riesgo solo en raras excepciones. Pueden tener éxito configuraciones muy rígidas que utilizan profundidades de corte radiales muy ligeras para pasadas de acabado. De lo contrario, debe evitar 4 flautas para el aluminio y cambiar a un diseño de 2 o 3 flautas. Usar un número de flautas incorrecto en aluminio detendrá el husillo o sacará la pieza del tornillo de banco.
Los ángulos de hélice estándar de 30 grados proporcionan bordes de corte fuertes y robustos para aplicaciones de desbaste pesado. Dirigen las fuerzas de corte axialmente, estabilizan la pieza de trabajo y la empujan hacia el interior del dispositivo. Los diseños de hélice alta que superan los 45 grados cortan el material de forma más limpia y sacan las virutas del bolsillo mucho más rápido. Esta acción de elevación es excelente para la evacuación de virutas, pero requiere una sujeción segura para evitar que se levante la pieza.
Los diseños de hélice y tono variables interrumpen las frecuencias armónicas durante el corte. Al espaciar los bordes de corte de manera desigual, evitan que la herramienta vibre a su frecuencia de resonancia natural. Esta geometría elimina las vibraciones y mejora la evacuación de virutas simultáneamente. Puede utilizar herramientas de paso variable a profundidades de corte significativamente mayores sin inducir vibraciones, lo que las convierte en el estándar para el fresado moderno de alta eficiencia.
Evaluar el Fresa de extremo cuadrado de cuatro flautas para esquinas afiladas de 90 grados y aplicaciones de fondo precisas. Crea suelos perfectamente planos en los bolsillos. Sin embargo, la esquina afilada es el punto más débil de la herramienta y el primer lugar que se astilla durante el desbaste intenso.
Compare este perfil con diseños de radio de esquina o de punta redondeada. Un radio de esquina evita que las esquinas se astillen en aceros endurecidos al eliminar el punto más débil del carburo. También mejora la distribución general de la fuerza de corte. El radio adelgaza la viruta en el borde inferior, lo que ayuda a una formación de viruta más suave y prolonga la vida útil de la herramienta. Para desbaste pesado, un radio de esquina siempre supera en durabilidad a un perfil cuadrado. Sólo debe utilizar un perfil cuadrado cuando la impresión requiera explícitamente una esquina interna afilada.
Las aplicaciones de alto calor exigen protección térmica avanzada. Los recubrimientos de deposición física de vapor (PVD) como TiAlN y AlTiN proporcionan un retorno de la inversión excepcional. A El cortador de cuatro flautas recubierto aumenta la dureza de la superficie y agrega lubricidad crítica. Esta lubricidad compensa la fricción generada por el reducido espacio de viruta de un diseño de 4 flautas.
El revestimiento actúa como barrera térmica. Fuerza el calor generado por la acción de corte hacia la viruta en lugar de hacia el sustrato de carburo. Los recubrimientos de AlTiN en realidad forman una capa microscópica de óxido de aluminio cuando se exponen a altas temperaturas de corte, lo que protege aún más la herramienta. Esto le permite hacer funcionar la herramienta en seco con chorro de aire, que suele ser superior al refrigerante líquido al fresar acero.
Calcule su tasa de eliminación de material (MRR) utilizando un marco matemático estándar. La velocidad de avance es igual a las RPM multiplicadas por el número de canales y la carga de viruta recomendada por diente (IPT). Pasar de 2 flautas a 4 flautas duplica matemáticamente su potencial de velocidad de alimentación con exactamente las mismas RPM y carga de viruta.
Por ejemplo, si utiliza una herramienta de 1/2 pulgada a 3000 RPM con una carga de viruta de 0,002', una de 2 flautas avanza a 12 pulgadas por minuto (IPM). Una de 4 flautas avanza a 24 IPM. A una velocidad de alimentación constante, una de 4 flautas distribuye la fuerza de corte en el doble de bordes. Esto efectivamente reduce a la mitad la carga de viruta por diente y extiende significativamente la vida útil de la herramienta. Puede acelerar la producción mientras mantiene la confiabilidad del proceso.
La resistencia del núcleo afecta directamente la rectitud de la pared en operaciones de perfilado profundo. Cuando aumenta la extensión de la herramienta, aumenta la relación longitud-diámetro (L/D). Una relación L/D alta amplifica la deflexión exponencialmente. Si tiene una relación L/D de 3:1, la desviación es manejable. Si se empuja a una relación L/D de 5:1, la desviación se convierte en un problema importante.
La rigidez inherente de una 4 flauta se convierte aquí en una necesidad absoluta. Resiste las fuerzas de empuje radiales generadas durante el corte. Esta resistencia garantiza que la parte superior e inferior de la pared fresada midan exactamente lo mismo. Elimina la necesidad de realizar múltiples pasadas de resorte para corregir las paredes cónicas, lo que ahorra un valioso tiempo de ciclo y reduce el desgaste de la herramienta.
Más filos cortantes normalmente producen un acabado superficial superior. La herramienta crea una altura de festón más pequeña por revolución en todo el material. La mayor estabilidad del núcleo evita que las microvibraciones se transfieran a la superficie de la pieza de trabajo. Cuando se mide la rugosidad de la superficie (Ra), una herramienta estable de 4 flautas supera consistentemente a una herramienta de 2 flautas en acero.
La transición del desbaste al acabado requiere un cambio de estrategia. El desbaste prioriza la máxima eliminación de virutas y eliminación de material. El acabado dicta que la rigidez y el número de bordes controlan el acabado de la superficie. Un 4 flauta proporciona la estabilidad perfecta necesaria para lograr acabados tipo espejo en componentes de acero, siempre que su descentramiento se mantenga al mínimo absoluto.
La charla deja marcas visuales distintivas de tu parte y suena como un chillido agudo. Un acoplamiento excesivo de la herramienta, una mala fijación o una falta de rigidez de la máquina suelen provocar esta vibración destructiva. Puede mitigar la vibración reduciendo inmediatamente la profundidad de corte axial (ADOC) o ajustando la velocidad del husillo para encontrar una zona de mecanizado estable.
Alternativamente, cambie a una geometría de tono variable para romper la resonancia armónica. Asegúrese de que el portaherramientas proporcione la máxima precisión de desviación. Los soportes hidráulicos o de ajuste por contracción son muy superiores a las pinzas de sujeción ER estándar. Incluso unas pocas décimas de descentramiento harán que una flauta reciba una mayor carga de viruta, lo que provocará vibraciones graves y fallos prematuros de la herramienta.
Los espacios reducidos exponen la principal debilidad de la fresa de 4 flautas. Las patatas fritas tienen dificultades para escapar de los bolsillos profundos debido al menor volumen de la garganta. La herramienta vuelve a cortar estas virutas endurecidas, destruyendo instantáneamente los bordes cortantes. Debe utilizar estrategias de trayectoria de herramientas específicas para gestionar este riesgo.
El fresado trocoidal y el fresado de alta eficiencia (HEM) utilizan una profundidad de corte radial (RDOC) muy baja combinada con una alta profundidad axial. Esta estrategia gestiona el volumen de viruta, mantiene la herramienta fría y evita obstrucciones catastróficas en cavidades profundas. Al tomar una viruta delgada, el calor se transfiere a la viruta en lugar de a la herramienta, lo que permite que las virutas se evacuen fácilmente sin atascar las ranuras.
La aplicación de refrigerante depende completamente del material de la pieza de trabajo y del recubrimiento específico de la herramienta. Utilice refrigerante de inundación de alta presión para acero inoxidable austenítico para proporcionar la lubricidad necesaria y evitar el endurecimiento por trabajo. El refrigerante elimina las virutas pegajosas de la zona de corte.
Cambie a chorro de aire a alta presión para fresado de acero con carburo recubierto. El chorro de aire evacua las virutas de forma eficaz sin provocar un choque térmico. Bombear refrigerante líquido sobre una herramienta recubierta sobrecalentada provoca una rápida expansión y contracción. Este choque térmico crea microfracturas en el sustrato de carburo, lo que provoca fallas prematuras en los bordes. Deje que el recubrimiento haga su trabajo y use aire para limpiar las virutas.
La fresa de mango de 4 canales es el caballo de batalla esencial para el mecanizado de metales ferrosos. Equilibra perfectamente la necesidad de rigidez estructural con una evacuación de viruta adecuada. Al planificar sus operaciones de mecanizado, aplique una lógica de preselección sencilla. Elija 4 flautas para aplicaciones generales de acero e inoxidable. Baje a 2 o 3 flautas para aluminio y ranuras pesadas. Aumente a 5 o más flautas para un acabado dedicado de alta velocidad o un fresado dinámico en titanio y superaleaciones.
Audite su almacén de herramientas actual para eliminar herramientas helicoidales estándar y reemplazarlas con geometrías de paso variable para desbaste.
Ajuste su software CAM para utilizar trayectorias de herramientas HEM, maximizando el MRR de sus herramientas rígidas y al mismo tiempo protegiendo las gargantas del empaquetado de virutas.
Estandarice los procedimientos de su taller para utilizar chorro de aire en lugar de refrigerante por inundación al desbastar acero con carburo recubierto.
Mida el descentramiento del portaherramientas con un indicador de cuadrante para garantizar una distribución uniforme de la carga de viruta en las cuatro ranuras antes de ejecutar el programa.
R: Los maquinistas los utilizan principalmente para cortar metales ferrosos, aceros al carbono y aceros para herramientas. Proporcionan el equilibrio ideal entre la resistencia del núcleo para desbaste y el número de bordes para operaciones de acabado. Esto los convierte en la opción estándar para el trabajo de metales de uso general.
R: Generalmente, debes evitarlo. El aluminio produce virutas fibrosas que obstruyen fácilmente las gargantas más pequeñas de una herramienta de 4 flautas. Esto provoca soldadura de virutas y rotura de herramientas. Sin embargo, puede utilizarlos para pasadas de acabado muy ligeras donde el volumen de viruta es mínimo.
R: Un mayor número de canales produce mejores acabados superficiales. Cuantos más filos de corte se activen por revolución, se reducirá la altura del festón que queda en el material. El núcleo más grueso también minimiza la vibración, lo que resulta en un corte más suave y limpio.
R: Los fabricantes deben dejar más material de carburo en el centro para soportar los cuatro filos de corte distintos. Esta geometría reduce inherentemente la profundidad de los valles de las flautas pero aumenta exponencialmente la resistencia de la herramienta a la deflexión.
R: Las herramientas helicoidales estándar tienen bordes cortantes espaciados uniformemente. Las herramientas de hélice variable escalonan los ángulos y el espaciado de las flautas. Este diseño escalonado rompe las frecuencias armónicas, eliminando las vibraciones y permitiendo cortes más intensos.
R: Sí. Un radio de esquina elimina la punta afilada y frágil del perfil cuadrado. Esto evita que las esquinas se astillen durante el desbaste intenso en aceros endurecidos y distribuye las fuerzas de corte de manera más uniforme a lo largo del borde inferior.