Visualizações: 0 Autor: Editor do site Horário de publicação: 22/08/2026 Origem: Site

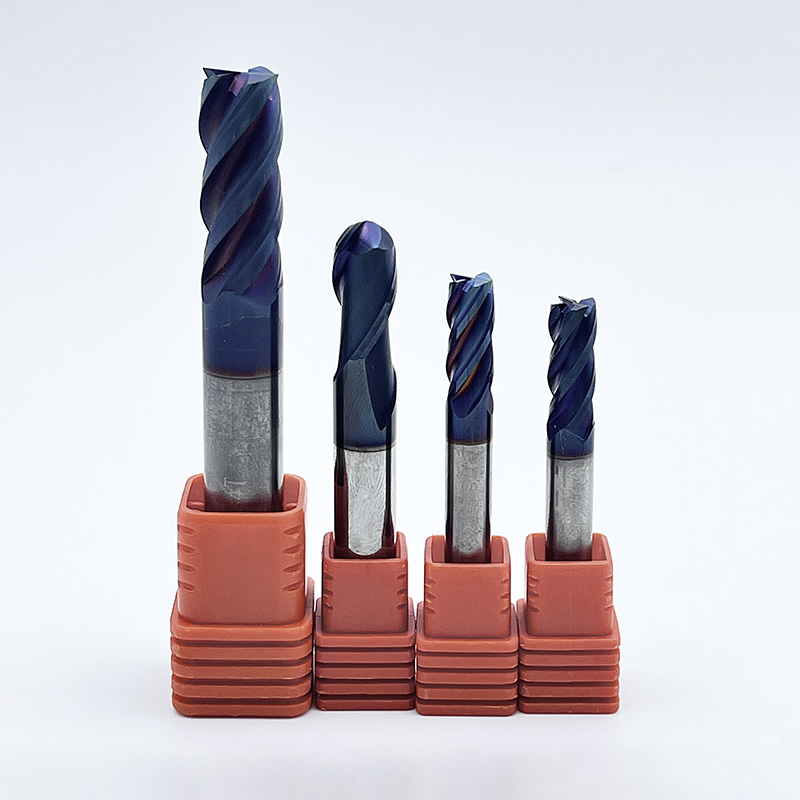
A física da fresagem depende de uma relação inversa estrita. Você deve equilibrar o diâmetro do núcleo de uma ferramenta em relação ao volume do vale do canal. Um núcleo mais espesso proporciona grande rigidez. Um vale maior oferece a capacidade necessária de evacuação de cavacos. Errar nesse equilíbrio acarreta pesadas consequências no chão de fábrica. A deflexão da ferramenta causa peças fora da tolerância e paredes cônicas. A vibração destrói o acabamento superficial e destrói os rolamentos do fuso. O empacotamento de cavacos leva a falhas catastróficas da ferramenta e dispendiosas paradas de fuso. Para resolver esses problemas de usinagem, os operadores contam com Fresa de topo de 4 canais como base padrão da indústria para usinagem de ferrosos. Esta geometria específica oferece o equilíbrio ideal entre resistência estrutural, folga de cavacos e taxa máxima de remoção de material (MRR). Este guia técnico avalia exatamente quando e como implementar esta geometria de ferramenta para otimizar suas operações de usinagem.
Compromisso estrutural: Um design de 4 canais fornece um núcleo maior do que as ferramentas de 2 ou 3 canais, aumentando exponencialmente a rigidez, ao mesmo tempo que retém espaço suficiente na garganta para uma evacuação gerenciável de cavacos em materiais mais duros.
Estabilidade de corte e distribuição de carga: Mais canais significam mais arestas envolvidas no material simultaneamente, distribuindo as forças de corte e reduzindo a carga de cavacos por dente para uma operação mais suave e estável.
Especificidade do material: É a escolha padrão para aços e ligas tenazes, mas apresenta graves riscos de compactação de cavacos em materiais pegajosos como o alumínio, a menos que sejam utilizados percursos de ferramenta específicos.
Acabamento superficial versus taxa de avanço: A adição de arestas de corte permite taxas de avanço mais altas com a mesma carga de cavacos em comparação com contagens de canais mais baixas, melhorando diretamente o acabamento superficial e os tempos de ciclo.
Multiplicadores de revestimento e geometria: Selecionar o ângulo de hélice correto e utilizar uma fresa revestida de quatro canais prolonga significativamente a vida útil da ferramenta e altera a dinâmica térmica da zona de corte.
A deflexão da ferramenta segue leis físicas estritas baseadas na equação da viga cantilever. A rigidez aumenta na quarta potência do diâmetro do núcleo. Se você aumentar ligeiramente a espessura do núcleo, a ferramenta ficará exponencialmente mais rígida. Uma geometria de 4 canais requer inerentemente uma rede mais espessa em comparação com contagens de canais mais baixas. Os fabricantes deixam significativamente mais material de metal duro no eixo da ferramenta para suportar fisicamente as quatro arestas de corte distintas. Este projeto estrutural reduz drasticamente a deflexão sob cargas radiais pesadas.
Você obtém maior precisão dimensional em paredes verticais porque a ferramenta resiste ao afastamento da peça de trabalho. Ao usinar bolsões profundos com longa extensão da ferramenta, essa resistência do núcleo torna-se a única coisa que evita a conicidade severa da parede. O engate contínuo da aresta também cria condições de corte inerentemente mais estáveis. À medida que uma aresta de corte sai do material, outra já entrou. Este contato constante evita que a ferramenta balance, reduzindo as cargas de choque transmitidas ao fuso da máquina e prolongando a vida útil dos rolamentos do fuso.
O vale do canal enrola e evacua os cavacos de metal para longe da zona de corte. Você enfrenta uma compensação física direta aqui. Núcleos mais grossos determinam canais mais rasos. Canais rasos restringem o volume físico disponível para o fluxo de cavacos. Durante passes de desbaste agressivos, a ferramenta gera grandes volumes de cavacos de metal. Se o volume de cavacos exceder a capacidade do esófago, você corre o risco de um empacotamento grave de cavacos.
Quando os cavacos comprimem e obstruem os canais, o atrito aumenta instantaneamente. As temperaturas sobem, o substrato de metal duro enfraquece e a ferramenta quebra. O gerenciamento dessa capacidade de garganta determina sua profundidade de corte radial máxima (RDOC). Você deve garantir que o cavaco tenha espaço físico suficiente para se formar, enrolar e ejetar antes que a ferramenta gire de volta para o corte. É por isso que programar o step-over correto não é negociável ao executar contagens de canais mais altas.
Os maquinistas enquadram o projeto de 4 canais como a interseção ideal para usinagem ferrosa de uso geral e de alto desempenho. As métricas de base mostram que ela oferece cerca de 50% mais resistência do núcleo do que uma ferramenta padrão de 2 canais. No entanto, ele sacrifica cerca de 30% da folga do chip para atingir essa rigidez. Compare esta geometria com fresas de topo de 6 ou 8 canais. Contagens mais altas de flautas possuem gargantas severamente restritas.
Eles não conseguem lidar com a remoção pesada de material, apesar da enorme resistência do núcleo. Os chips simplesmente não têm para onde ir. Os 4 canais permanecem superiores para desbaste geral porque limpam os cavacos de forma eficaz e ao mesmo tempo resistem à deflexão. Ele atinge o ponto ideal para engajamento radial médio a pesado em materiais mais duros, permitindo que você empurre a máquina sem se preocupar constantemente com falhas no escoamento de cavacos.
Você deve posicionar esta ferramenta como o definitivo fresa de topo para fresamento de aço . Cavacos curtos e frágeis produzidos pelos aços A36, 1018 e 4140 requerem significativamente menos espaço de canal. Esses cavacos quebram facilmente e evacuam rapidamente da zona de corte. Como o empacotamento de cavacos representa menos ameaça nesses materiais, você deve priorizar a resistência do núcleo da ferramenta.
A rigidez extra suporta as maiores forças de corte necessárias para cisalhar aço carbono. Você pode forçar a ferramenta com mais força, aumentando suas taxas de avanço sem se preocupar em quebrar o metal duro. As quatro arestas de corte distribuem o imenso calor gerado pelo corte do aço, evitando o desgaste prematuro das arestas. Ao cortar aço pré-endurecido 4140, a geometria de 4 canais proporciona a estabilidade exata necessária para manter a vida útil da ferramenta em longos ciclos de produção.
Os aços inoxidáveis austeníticos endurecem rapidamente durante o processo de usinagem. Se a aresta de corte esfregar em vez de cisalhar, a superfície do material se tornará incrivelmente resistente. UM A fresa de topo de metal duro com quatro canais permite que você mantenha taxas de avanço agressivas para ficar à frente desta zona endurecida por trabalho. Você consegue essa carga pesada de cavacos sem sacrificar a rigidez da ferramenta.
Compare estratégias de 4 canais versus estratégias de 6 ou 8 canais para aço inoxidável 304 e 316. Os 4 canais atuam como uma escolha versátil para operações mistas de desbaste e canal. As gargantas permanecem grandes o suficiente para limpar as lascas de aço inoxidável mais fibrosas. Você deve reservar 6+ canais estritamente para fresamento dinâmico de alta velocidade (HEM) ou passes de acabamento leve onde o volume de cavacos é praticamente zero. Se você tentar ranhurar o aço inoxidável com uma ferramenta de 6 canais, ele ficará cheio de lascas e quebrará em segundos.
Matriz de adequação de material de contagem de canais de fresa de topo
Contagem de Flauta |
Material Primário |
Liberação de cavacos |
Força central |
Melhor Aplicação |
|---|---|---|---|---|
2 Flauta |
Alumínio, Plásticos |
Máximo |
Baixo |
Desbaste pesado e ranhuras em materiais gomosos. |
3 Flauta |
Alumínio, Não Ferroso |
Alto |
Médio |
Perfilamento de alta velocidade em alumínio. |
4 flauta |
Aço carbono, inoxidável |
Médio |
Alto |
Desbaste e acabamento de uso geral em metais ferrosos. |
6+ Flauta |
Titânio, Superligas |
Mínimo |
Máximo |
Fresamento dinâmico (HEM) e acabamento fino. |
Os maquinistas muitas vezes cometem o erro catastrófico de usar 4 canais em materiais não ferrosos e pegajosos. O alumínio forma lascas longas e fibrosas que não quebram facilmente. Esses cavacos são soldados diretamente na aresta de corte dentro de gargantas confinadas de 4 canais. Este fenômeno, conhecido como Aresta Construída (BUE), destrói a geometria da ferramenta e prejudica o acabamento da peça.
O alumínio soldado altera a física do corte, transformando uma lâmina afiada em um martelo rombudo. Você pode mitigar esse risco apenas em raras exceções. Configurações altamente rígidas que usam profundidades de corte radiais muito leves para passes de acabamento podem ser bem-sucedidas. Caso contrário, você deve evitar 4 canais para alumínio e mudar para um design de 2 ou 3 canais. Usar a contagem errada de canais em alumínio irá travar o fuso ou puxar a peça para fora da morsa.
Ângulos de hélice padrão de 30 graus fornecem arestas de corte fortes e robustas para aplicações de desbaste pesado. Eles direcionam as forças de corte axialmente, estabilizando a peça e empurrando-a para dentro do acessório. Projetos de hélice alta que excedem 45 graus cortam o material de maneira mais limpa e puxam os cavacos para cima e para fora do bolsão com muito mais rapidez. Esta ação de levantamento é excelente para evacuação de cavacos, mas requer uma fixação segura para evitar o levantamento da peça.
Projetos de hélice variável e passo variável perturbam as frequências harmônicas durante o corte. Ao espaçar as arestas de corte de forma desigual, evitam que a ferramenta vibre na sua frequência ressonante natural. Esta geometria elimina trepidação e melhora simultaneamente o escoamento de cavacos. Você pode operar ferramentas de passo variável em profundidades de corte significativamente maiores sem induzir vibração, tornando-as o padrão para o fresamento moderno de alta eficiência.
Avalie o fresa de topo quadrada de quatro canais para cantos afiados de 90 graus e aplicações de assentamento precisas. Cria pisos perfeitamente planos em bolsos. No entanto, o canto vivo é o ponto mais fraco da ferramenta e o primeiro local para lascar durante o desbaste pesado.
Compare este perfil com raios de canto ou designs bullnose. Um raio de canto evita lascamento de cantos em aços endurecidos, removendo o ponto mais fraco do metal duro. Também melhora a distribuição geral da força de corte. O raio afina o cavaco na aresta inferior, auxiliando na formação mais suave dos cavacos e prolongando a vida útil da ferramenta. Para desbaste pesado, um raio de canto sempre supera um perfil quadrado em durabilidade. Você só deve usar um perfil quadrado quando a impressão exigir explicitamente um canto interno agudo.
Aplicações de alto calor exigem proteção térmica avançada. Revestimentos de Deposição Física de Vapor (PVD), como TiAlN e AlTiN, proporcionam excepcional retorno sobre o investimento. UM o cortador de quatro canais revestido aumenta a dureza da superfície e adiciona lubricidade crítica. Essa lubricidade compensa o atrito gerado pelo espaço reduzido para cavacos de um projeto de 4 canais.
O revestimento atua como barreira térmica. Ele força o calor gerado pela ação de cisalhamento no cavaco, em vez de no substrato de metal duro. Na verdade, os revestimentos AlTiN formam uma camada microscópica de óxido de alumínio quando expostos a altas temperaturas de corte, protegendo ainda mais a ferramenta. Isso permite que você opere a ferramenta a seco com jato de ar, que geralmente é superior à refrigeração líquida no fresamento de aço.
Calcule sua Taxa de Remoção de Material (MRR) usando uma estrutura matemática padrão. A taxa de avanço é igual a RPM multiplicado pelo número de canais e pela carga de cavacos recomendada por dente (IPT). Passar de um canal de 2 canais para um de 4 canais duplica matematicamente o potencial de taxa de avanço exatamente com as mesmas RPM e carga de cavacos.
Por exemplo, se você operar uma ferramenta de 1/2 polegada a 3.000 RPM com uma carga de cavacos de 0,002', uma de 2 canais alimenta a 12 polegadas por minuto (IPM). Uma de 4 canais alimenta a 24 IPM. Em uma taxa de avanço constante, uma de 4 canais distribui a força de corte pelo dobro de arestas. Isso efetivamente reduz pela metade a carga de cavacos por dente e prolonga significativamente a vida útil da ferramenta. Você pode acelerar a produção enquanto mantém a confiabilidade do processo.
A resistência do núcleo impacta diretamente a retilineidade da parede em operações de perfilamento profundo. Quando o prolongamento da ferramenta aumenta, a relação comprimento/diâmetro (L/D) aumenta. Uma alta relação L/D amplifica a deflexão exponencialmente. Se você tiver uma relação L/D de 3:1, a deflexão é administrável. Se você pressionar para uma proporção L/D de 5:1, a deflexão se tornará um grande problema.
A rigidez inerente de uma 4 flauta torna-se uma necessidade absoluta aqui. Resiste às forças radiais de impulso geradas durante o corte. Essa resistência garante que a parte superior e inferior da parede fresada sejam exatamente iguais. Você elimina a necessidade de múltiplas passagens de mola para corrigir paredes cônicas, economizando um valioso tempo de ciclo e reduzindo o desgaste da ferramenta.
Mais arestas de corte normalmente produzem um acabamento superficial superior. A ferramenta cria uma altura de vieira menor por revolução no material. A maior estabilidade do núcleo evita que microvibrações sejam transferidas para a superfície da peça. Quando você mede a rugosidade da superfície (Ra), uma ferramenta estável de 4 canais supera consistentemente uma ferramenta de 2 canais em aço.
A transição do desbaste para o acabamento requer uma mudança de estratégia. O desbaste prioriza a máxima folga de cavacos e remoção de material. O acabamento determina que a rigidez e a contagem de arestas controlem o acabamento da superfície. Um canal 4 fornece a estabilidade perfeita necessária para obter acabamentos espelhados em componentes de aço, desde que seu desvio seja mantido no mínimo absoluto.
A conversa deixa marcas visuais distintas de sua parte e soa como um grito agudo. O engate excessivo da ferramenta, a fixação inadequada ou a falta de rigidez da máquina geralmente causam essa vibração destrutiva. Você pode mitigar a trepidação reduzindo imediatamente a profundidade de corte axial (ADOC) ou ajustando a velocidade do fuso para encontrar uma zona de usinagem estável.
Alternativamente, mude para uma geometria de passo variável para quebrar a ressonância harmônica. Certifique-se de que seu porta-ferramenta forneça precisão máxima de desvio. Os suportes hidráulicos ou de ajuste retrátil são muito superiores às pinças ER padrão para isso. Mesmo alguns décimos de desvio farão com que um canal receba uma carga de cavaco mais pesada, induzindo vibração severa e falha prematura da ferramenta.
Espaços confinados expõem o principal ponto fraco da fresa de topo de 4 canais. Os chips lutam para escapar dos bolsos profundos devido ao menor volume do esôfago. A ferramenta recorta esses cavacos endurecidos, destruindo instantaneamente as arestas de corte. Você deve utilizar estratégias específicas de percurso para gerenciar esse risco.
O fresamento trocoidal e o fresamento de alta eficiência (HEM) utilizam uma profundidade de corte radial (RDOC) muito baixa combinada com uma profundidade axial alta. Essa estratégia gerencia o volume de cavacos, mantém a ferramenta resfriada e evita entupimentos catastróficos em cavidades profundas. Ao pegar um cavaco fino, o calor é transferido para o cavaco e não para a ferramenta, permitindo que os cavacos escoem facilmente sem compactar os canais.
A aplicação da refrigeração depende inteiramente do material da peça e do revestimento específico da ferramenta. Use refrigerante de inundação de alta pressão para aço inoxidável austenítico para fornecer a lubrificação necessária e evitar o endurecimento por trabalho. O refrigerante remove os cavacos pegajosos da zona de corte.
Mude para jato de ar de alta pressão para fresamento de aço com metal duro revestido. O jato de ar evacua os cavacos de forma eficaz sem causar choque térmico. Bombear líquido refrigerante em uma ferramenta revestida superaquecida causa rápida expansão e contração. Este choque térmico cria microfraturas no substrato de metal duro, levando à falha prematura da aresta. Deixe o revestimento fazer o seu trabalho e use ar para limpar os cavacos.
A fresa de topo de 4 canais é o carro-chefe essencial para usinagem de ferrosos. Ele equilibra perfeitamente a necessidade de rigidez estrutural com a evacuação adequada de cavacos. Ao planejar suas operações de usinagem, aplique uma lógica simples de seleção. Escolha 4 canais para aplicações gerais em aço e aço inoxidável. Reduza para 2 ou 3 canais para alumínio e ranhuras pesadas. Aumente até 5 ou mais canais para acabamento dedicado em alta velocidade ou fresamento dinâmico em titânio e superligas.
Audite seu berço de ferramentas atual para remover ferramentas helicoidais padrão e substituí-las por geometrias de passo variável para desbaste.
Ajuste seu software CAM para utilizar percursos HEM, maximizando o MRR de suas ferramentas rígidas e protegendo as gargantas do acúmulo de cavacos.
Padronize os procedimentos de chão de fábrica para usar jato de ar em vez de refrigeração por inundação ao desbastar aço com metal duro revestido.
Meça o desvio do porta-ferramenta com um relógio comparador para garantir uma distribuição uniforme da carga de cavacos em todos os quatro canais antes de executar o programa.
R: Os maquinistas os usam principalmente para cortar metais ferrosos, aços carbono e aços para ferramentas. Eles fornecem o equilíbrio ideal entre a resistência do núcleo para desbaste e a contagem de arestas para operações de acabamento. Isso os torna a escolha padrão para metalurgia de uso geral.
R: Geralmente, você deve evitá-lo. O alumínio produz lascas fibrosas que obstruem facilmente as gargantas menores de uma ferramenta de 4 canais. Isso leva à soldagem de cavacos e à quebra da ferramenta. No entanto, você pode usá-los para passes de acabamento muito leves, onde o volume de cavacos é mínimo.
R: Contagens mais altas de canais produzem melhores acabamentos superficiais. Mais arestas de corte engatadas por rotação reduzem a altura da vieira deixada no material. O núcleo mais espesso também minimiza a vibração, resultando num corte mais suave e limpo.
R: Os fabricantes devem deixar mais material de metal duro no centro para suportar as quatro arestas de corte distintas. Esta geometria reduz inerentemente a profundidade dos vales dos canais, mas aumenta exponencialmente a resistência da ferramenta à deflexão.
R: As ferramentas helicoidais padrão possuem arestas de corte uniformemente espaçadas. Ferramentas de hélice variável escalonam os ângulos e o espaçamento dos canais. Este design escalonado quebra as frequências harmônicas, eliminando vibrações e permitindo cortes mais pesados.
R: Sim. Um raio de canto remove a ponta afiada e frágil do perfil quadrado. Isso evita lascamento nos cantos durante o desbaste pesado em aços endurecidos e distribui as forças de corte de maneira mais uniforme pela aresta inferior.