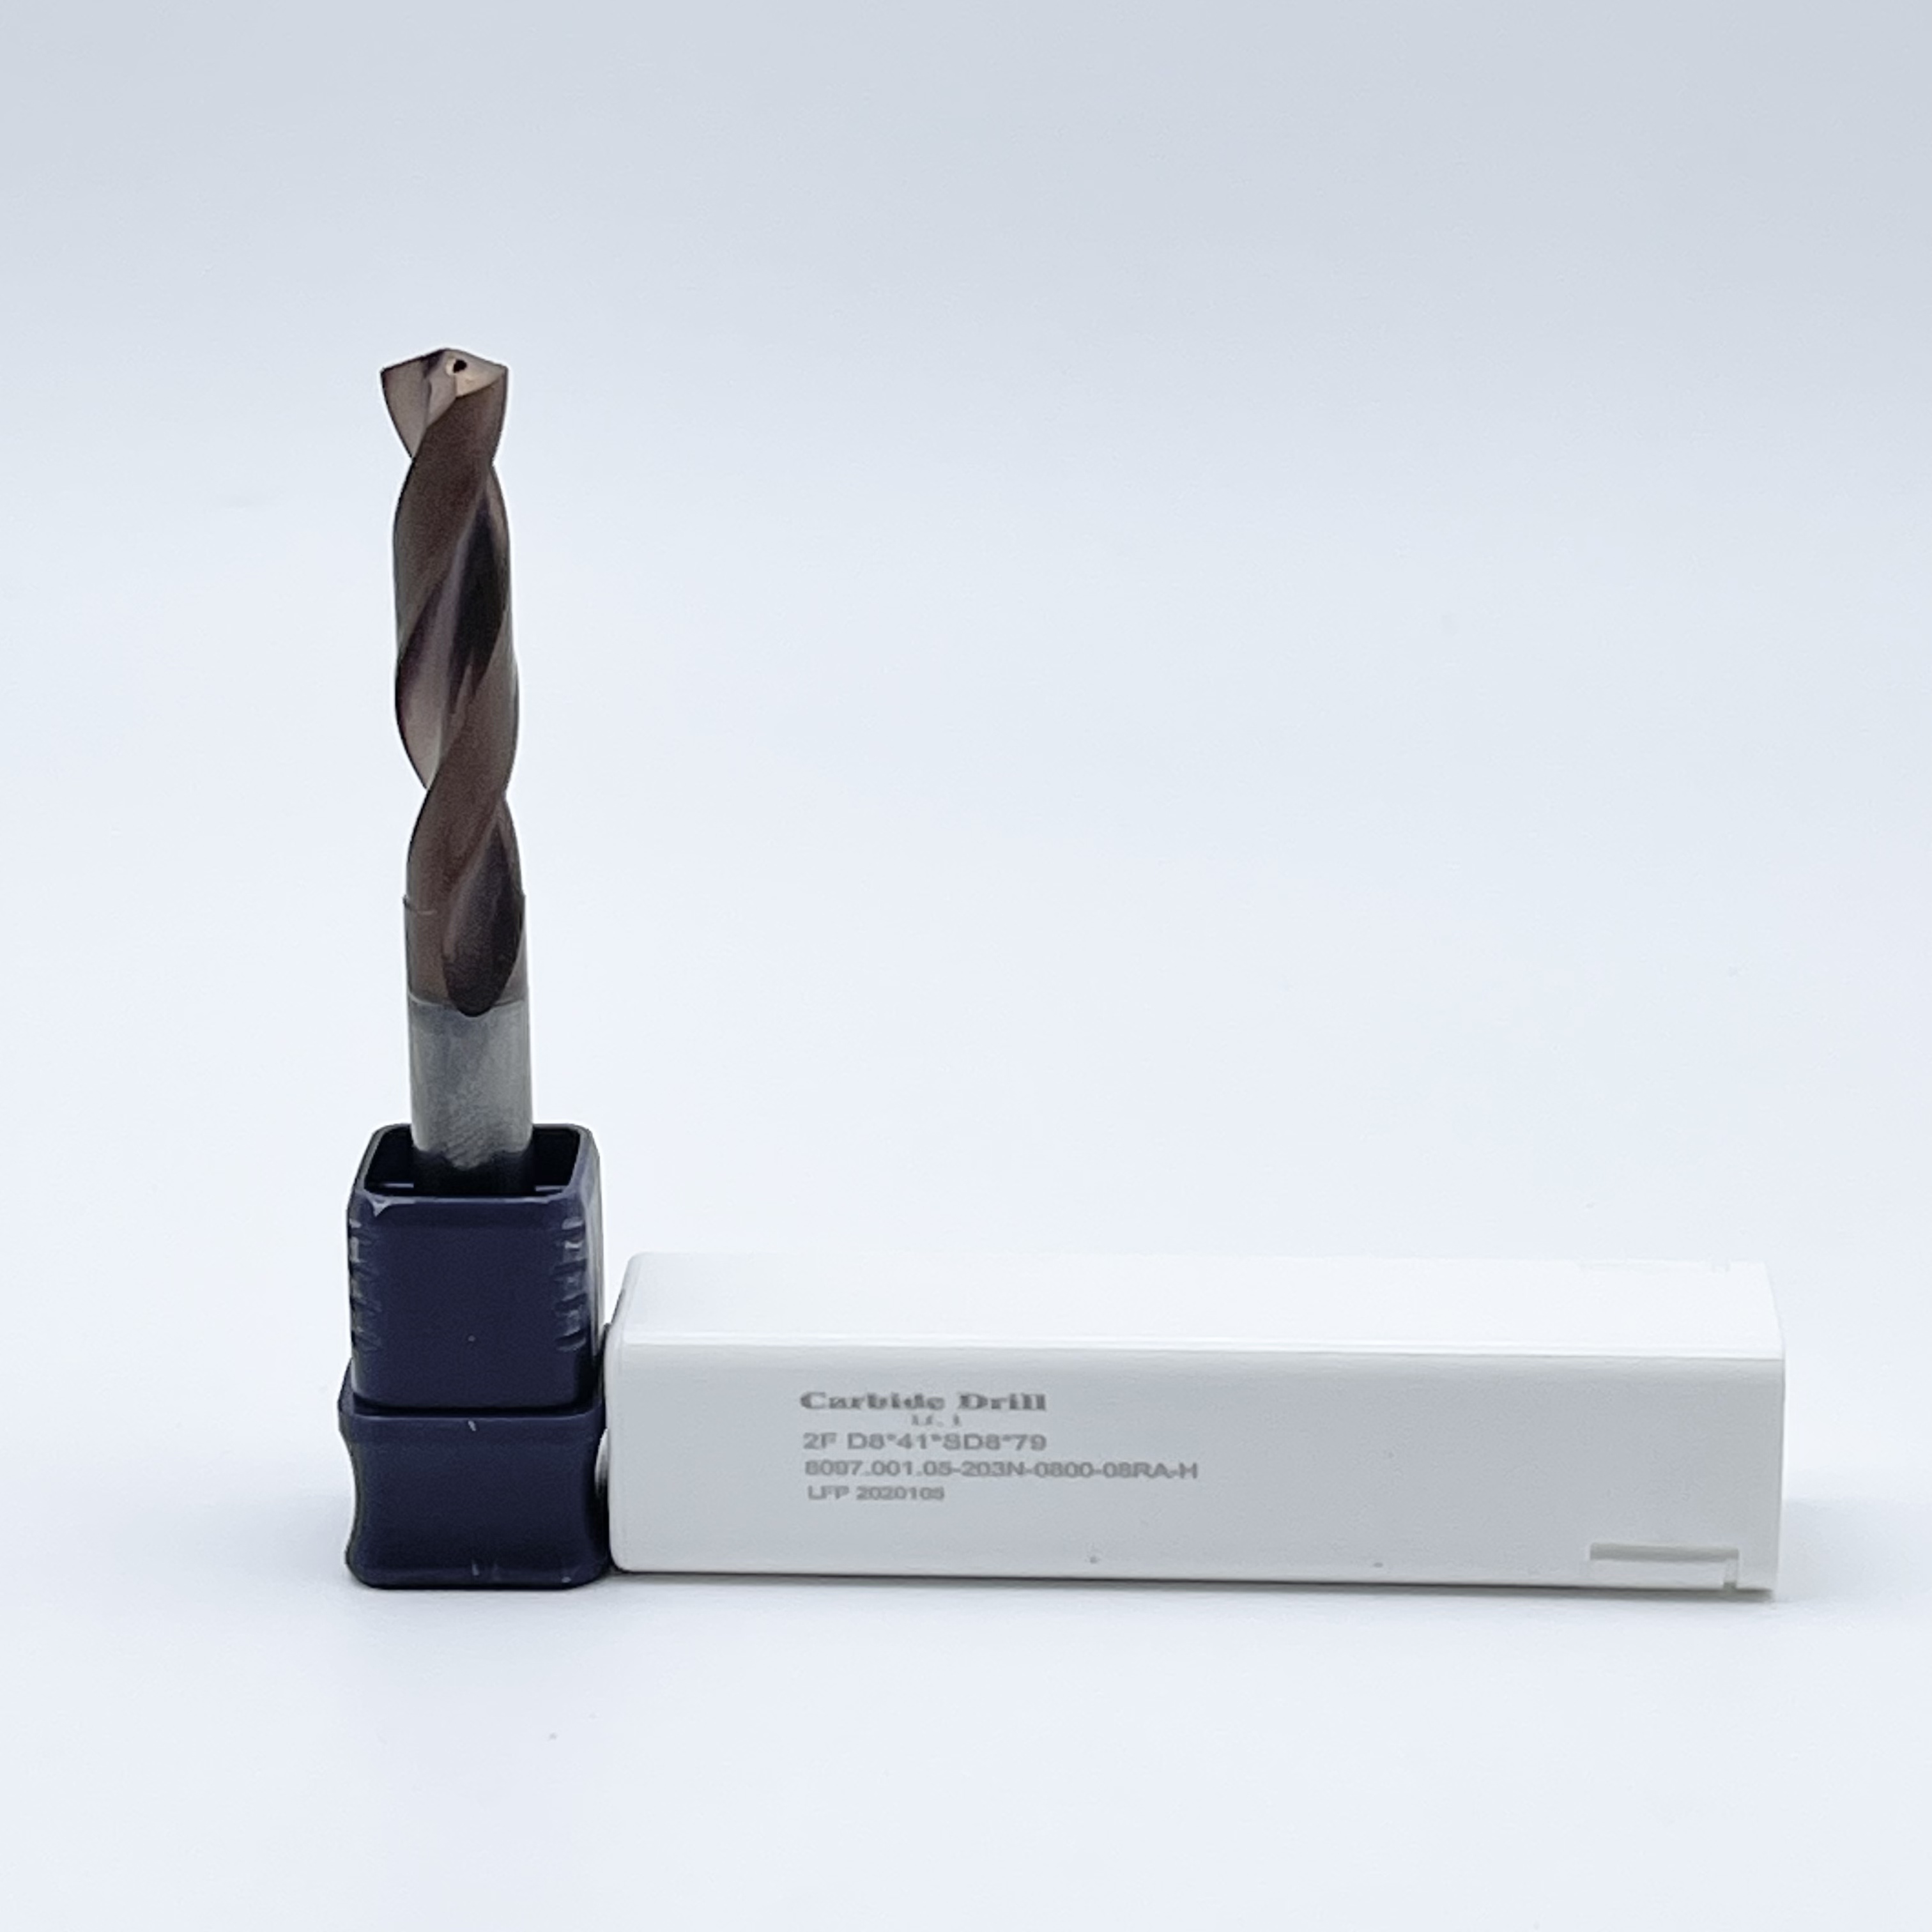
Visualizações: 0 Autor: Editor do site Horário de publicação: 24/08/2026 Origem: Site

Peças sucateadas e paralisações de máquinas causadas por furos de baixa qualidade prejudicam diretamente a lucratividade da fabricação. Defeitos como boca de sino, rebarbas de saída e acabamento superficial ruim destroem operações de metalurgia de alto valor. Um único buraco de grandes dimensões pode arruinar uma cara estrutura aeroespacial ou um implante médico rigoroso. Os engenheiros enfrentam um desafio mecânico constante: equilibrar demandas agressivas de usinagem de alta velocidade com tolerâncias dimensionais rigorosas e longevidade previsível da ferramenta. Alcançar precisão repetível requer uma abordagem altamente sistemática. Você deve selecionar a geometria exata da broca, gerenciar o fornecimento de refrigeração de maneira eficaz, definir parâmetros de corte precisos com base na ciência dos materiais e aplicar protocolos rígidos de manutenção de ferramentas.
Precisão dos parâmetros: A calibração exata de RPM e taxa de avanço (IPR) é o principal fator para a retilineidade do furo, acabamento superficial e desgaste previsível da ferramenta.
Gerenciamento térmico e de cavacos: O fornecimento de refrigeração interna é fundamental para aplicações de furos profundos para evitar o empacotamento de cavacos e a degradação térmica da aresta de corte.
Correspondência de geometria e anatomia: O ângulo da ponta, o desenho do canal, a configuração da margem e a interface da haste devem ser explicitamente combinados com o material da peça e o porta-ferramenta para evitar o endurecimento por trabalho e a falha catastrófica da ferramenta.
Rigidez e manutenção do sistema: Minimizar o desvio do fuso, utilizar estratégias piloto adequadas e manusear metal duro com cuidado são pré-requisitos obrigatórios; mesmo os parâmetros ideais falharão em uma configuração não rígida ou danificada.
A fabricação de furos de precisão exige métricas de linha de base rigorosas antes que uma ferramenta toque o material. Você deve definir tolerância diamétrica, posição verdadeira, cilindricidade e acabamento superficial (Ra). As aplicações aeroespaciais e médicas exigem rotineiramente tolerâncias diamétricas menores que ±0,0005 polegadas. A posição verdadeira determina o desvio permitido do centro do furo em relação à sua localização teórica exata. A cilindricidade mede a circularidade e a retilineidade da parede do furo desde o ponto de entrada até o fundo. Os alvos de acabamento superficial normalmente variam de 32 a 63 micropolegadas Ra para furos de precisão. O estabelecimento dessas métricas exatas determina toda a sua estratégia de ferramentas, desde a seleção da geometria do ponto até o porta-ferramenta específico utilizado. Medimos essas métricas usando máquinas de medição por coordenadas (CMM) ou medidores de precisão no chão de fábrica. Se você pular esta fase de definição, acabará buscando tolerâncias cegamente e desperdiçando ferramentas caras.
Você deve estabelecer o limite mecânico onde uma broca altamente otimizada atinge as tolerâncias finais do furo versus quando os processos secundários de fabricação de furos se tornam estritamente necessários. As brocas modernas de alto desempenho podem manter tolerâncias H7 sob condições favoráveis e altamente rígidas. Quando as tolerâncias diamétricas caem abaixo de H7, ou os requisitos de acabamento superficial exigem melhor que 32 Ra, operações secundárias como alargamento ou mandrilamento são obrigatórias. Forçar uma furadeira além de sua capacidade inerente para evitar uma operação secundária geralmente resulta em peças descartadas. Avalie a dureza do material, a cilindricidade necessária e a rigidez da máquina para fazer essa determinação no início da fase de planejamento do processo. UM a broca de metal duro é excelente na remoção rápida de material, mas não é uma barra de mandrilar. Conheça os limites mecânicos da ferramenta e planeje suas operações de acordo.
Pequenos desvios na qualidade do furo se acumulam rapidamente nas operações posteriores. Um furo subdimensionado aumenta enormemente o torque necessário para rosqueamento subsequente, levando diretamente a machos quebrados e componentes descartados. Furos tortos ou com boca em forma de sino fazem com que os alargadores cortem de maneira desigual, destruindo a geometria final do furo e acelerando o desgaste do alargador. O mau acabamento superficial combinado com o endurecimento pesado reduz drasticamente a vida útil de qualquer ferramenta de corte subsequente que entre naquele furo. Abordar o desvio dimensional na fase de perfuração evita uma cascata de falhas mecânicas que perturbam todo o fluxo de trabalho de fabricação. Muitas vezes vemos oficinas culparem o macho ou o alargador quando a causa raiz foi na verdade uma operação de perfuração mal executada que deixou um furo torto e endurecido pelo trabalho.
A leitura total do indicador (TIR) na ponta da ferramenta determina diretamente o tamanho do furo e a vida útil da ferramenta. Excentricidade excessiva significa que uma aresta de corte engata no material da peça mais pesado que a aresta oposta. Essa força de corte assimétrica empurra a broca para fora do centro, fazendo com que ela ande e produza furos tortos e superdimensionados. Para perfuração de alto desempenho, o desvio máximo aceitável na ponta da ferramenta nunca deve exceder 0,0004 polegadas (0,01 mm). O desvio além desse limite apertado acelera o desgaste da margem, induz microlascamento nas bordas de corte e reduz a vida útil geral da ferramenta em até 50%.
Aqui está o procedimento padrão para verificar a excentricidade na máquina:
Limpe completamente o cone do fuso e o porta-ferramenta com um pano sem fiapos e solvente apropriado.
Insira o porta-ferramenta no fuso e prenda-o com segurança.
Monte um relógio comparador de alta resolução em uma base magnética fixada na mesa da máquina.
Posicione a ponta indicadora contra a margem cilíndrica lisa da broca, o mais próximo possível da ponta de corte.
Gire o fuso manualmente, observando a deflexão máxima e mínima da agulha.
Se o TIR exceder 0,0004 polegadas, solte a ferramenta, gire-a 180 graus na pinça ou suporte e teste novamente.
Os engenheiros devem avaliar a rigidez, a precisão e o custo por furo ao escolher entre um broca inteiriça de metal duro e alternativas de ponta intercambiável ou substituível. O metal duro monolítico sólido fornece rigidez estrutural máxima, tornando-o estritamente necessário para as tolerâncias diamétricas mais restritas e diâmetros abaixo de 12 mm. A completa ausência de juntas mecânicas elimina micromovimentos durante o corte, garantindo retilinidade do furo e acabamento superficial superiores. As brocas intercambiáveis oferecem um menor custo por furo em aplicações de grandes diâmetros, mas sacrificam inerentemente a extrema precisão e os recursos de acabamento superficial encontrados em ferramentas sólidas. Quando você precisa de um furo perfeitamente reto e no local, o metal duro é a única opção aceitável.
Comparação de arquiteturas de perfuração
Recurso |
Carboneto Sólido |
Ponta indexável/substituível |
|---|---|---|
Rigidez |
Máximo |
Moderado |
Tolerância Diamétrica |
Excelente (capaz de H7) |
Razoável (H9-H10 típico) |
Faixa de diâmetro |
Micro a ~20 mm |
12mm e maiores |
Acabamento de superfície |
Superior |
Média |
A relação crítica entre a peça de trabalho da broca e a interface da haste determina a rigidez geral do sistema. As hastes cilíndricas padrão oferecem contato de 360 graus e são ideais para porta-ferramentas de alta precisão, como mandris hidráulicos ou sistemas de ajuste por contração. As hastes planas Whistle Notch ou Weldon fornecem proteção mecânica contra extração por meio de um parafuso de fixação, mas introduzem inerentemente desvio empurrando a ferramenta para fora do centro dentro do furo. Para aplicações de alta precisão, sempre combine hastes perfeitamente cilíndricas com suportes de ajuste por contração para maximizar a força de fixação e minimizar o TIR. UM A broca de metal de precisão perde todas as suas vantagens de engenharia se você montá-la em um porta-pinça ER desgastado.
As relações profundidade/diâmetro (L/D) superiores a 3xD exigem o fornecimento de refrigeração através da ferramenta. UM A broca de metal duro alimentada com refrigerante força o fluido de alta pressão diretamente para a zona de corte na parte inferior do furo. Este mecanismo desempenha duas funções críticas: evacua rapidamente os cavacos pelos canais antes que eles possam empacotar e marcar a parede do furo, e reduz drasticamente as temperaturas na aresta de corte. A refrigeração inundada não consegue penetrar em furos profundos de maneira eficaz, levando ao recortamento de cavacos, à degradação térmica do substrato de metal duro e à inevitável falha da ferramenta. Recomendamos um mínimo de 300 PSI para aplicações de refrigeração interna padrão, aumentando até 1.000 PSI para tarefas de microperfuração ou furos profundos em materiais pastosos como aço inoxidável 316.
Furos que excedem 5xD a 8xD requerem um broca piloto de metal duro para estabelecer uma trajetória inicial perfeitamente reta. A broca piloto evita que a broca profunda, mais longa e flexível, ande ao entrar. A geometria do piloto deve corresponder perfeitamente à ferramenta de furo profundo. Especificamente, o ângulo da ponta do piloto deve ser igual ou ligeiramente maior (por exemplo, um piloto de 140° para uma perfuração profunda de 135°) do que a broca primária. Essa geometria garante que a broca de furo profundo engate primeiro no material no ponto central, estabilizando a ferramenta antes que os cantos externos entrem no corte.
Siga esta sequência para execução de furo profundo:
Coloque a face voltada para a superfície se estiver perfurando uma peça fundida em ângulo ou áspera.
Faça o furo piloto a uma profundidade de 1,5xD a 2xD usando a ferramenta piloto correspondente.
Entre no furo piloto com a broca profunda a uma RPM reduzida (cerca de 300 RPM) e alta taxa de avanço até que a ponta fique um pouco abaixo do fundo do furo piloto.
Engate o refrigerante passante de alta pressão.
Aumente até a rotação e a taxa de avanço totalmente programadas e, em seguida, perfure até a profundidade final sem bicadas.
Reduza as RPM e retraia a ferramenta rapidamente do furo.
A seleção do ângulo de ponta correto determina as forças de impulso e a capacidade de centralização. Os ângulos padrão de 118° servem para aplicações de uso geral em materiais mais macios, como alumínio ou aço-carbono. Pontas de alto desempenho com ângulos de 135° ou 140°+ são obrigatórias para ligas mais duras, aços inoxidáveis e materiais aeroespaciais exóticos. Ângulos mais planos distribuem a força de corte por uma área maior da borda de corte, reduzindo o desgaste localizado e a geração de calor. No entanto, ângulos mais planos aumentam as forças de impulso axiais, exigindo rigidez superior da máquina e fixação robusta das peças para evitar deflexão. Você não pode executar um ponto de 140 graus em uma configuração frágil sem experimentar vibrações intensas.
A geometria do canal controla a formação de cavacos e a velocidade de evacuação. Canais helicoidais padrão retiram os cavacos do furo com eficiência na maioria dos materiais comuns. Os designs de canais retos oferecem grande resistência do núcleo e são muito utilizados em ferro fundido ou aços endurecidos, onde os cavacos se quebram naturalmente em pequenos fragmentos pulverulentos. Os projetos de fundo plano eliminam totalmente a ponta de perfuração, permitindo furos cegos de fundo plano sem a necessidade de fresamento de topo secundário. O volume do canal e o ângulo da hélice devem corresponder ao material; ângulos de hélice altos ejetam chips de alumínio fibrosos rapidamente, enquanto ângulos de hélice mais baixos fornecem a resistência do núcleo necessária para ligas de titânio resistentes.
As margens da broca atuam como arestas de corte secundárias ao longo do canal, estabilizando a ferramenta dentro do furo. Os projetos de margem única reduzem o atrito e a geração de calor, tornando-os adequados para profundidades de perfuração padrão e materiais altamente propensos ao endurecimento por trabalho. Os designs de margem dupla fornecem quatro pontos de contato dentro do furo. Esta estabilização superior melhora drasticamente a retilineidade do furo e o acabamento superficial, particularmente em aplicações de furos profundos ou ao cruzar furos transversais onde a broca poderia desviar de seu eixo.
A teia é o núcleo sólido da broca. O desbaste de banda de alta precisão reduz a largura da borda do cinzel na ponta da ferramenta. Esta modificação reduz os requisitos de impulso e evita que a broca se mova durante a entrada inicial do material. A preparação da aresta de corte, como o brunimento da aresta ou a aplicação K-land, fortalece a borda de corte. Um afiador controlado remove falhas microscópicas deixadas pelo processo de retificação, evitando microlascamento em cortes interrompidos ou na usinagem de materiais de alta dureza.
Diretrizes de configuração de ângulo de ponto e margem
Tipo de material |
Ângulo de ponto recomendado |
Configuração de margem |
Benefício Primário |
|---|---|---|---|
Alumínio / Não Ferrosos |
118° - 130° |
Margem Única |
Reduz o atrito e evita a soldagem de cavacos. |
Carbono / Liga de Aço |
135° - 140° |
Individual ou Duplo |
Equilibra a força de impulso com a força da borda. |
Aço Inoxidável / Inconel |
140°+ |
Margem Dupla |
Maximiza a estabilidade e resiste ao endurecimento por trabalho. |
Ferro fundido |
118° (flauta reta) |
Margem Dupla |
Lida com desgaste abrasivo e cavacos em pó. |
O estabelecimento da base correta de Pés de Superfície por Minuto (SFM) depende inteiramente da dureza do material e do grau específico de metal duro. SFM determina a velocidade com que a aresta de corte se move através do material. Depois de determinar o SFM ideal a partir dos dados de material do fabricante de ferramentas, calcule o RPM do fuso usando a relação matemática: RPM = (SFM × 3,82) / Diâmetro da broca. Operar uma ferramenta muito lentamente causa aresta postiça (BUE), onde o material da peça é soldado à borda de corte. Operá-lo muito rápido acelera o desgaste térmico e o desgaste de flanco, destruindo a ferramenta prematuramente.
Por exemplo, se você estiver perfurando liga de aço 4140 com uma ferramenta de diâmetro de 0,500 polegadas e o fabricante recomendar 250 SFM, o cálculo será (250 × 3,82) / 0,500, o que equivale a 1.910 RPM. Se você reduzir o SFM para 150 devido a um problema de configuração rígida, seu RPM cairá para 1.146, alterando drasticamente o tempo de ciclo e a formação de cavacos. Você deve recalcular esses números sempre que alterar lotes de materiais ou diâmetros de ferramentas.
Polegadas por revolução (IPR) determina a espessura do cavaco. Você deve calcular o DPI para garantir que a aresta de corte corte o material de maneira limpa, em vez de esfregar contra ele. A subalimentação é um erro crítico de usinagem; faz com que a ferramenta esfregue, gerando muito calor, endurecendo o fundo do furo e causando desgaste prematuro. A alimentação excessiva cria cavacos muito grossos para serem evacuados pelos canais, levando a enormes picos de torque e quebra catastrófica da ferramenta. Mantenha os DPI recomendados pelo fabricante para garantir a formação e evacuação ideal de cavacos.
Os engenheiros devem analisar as compensações entre forçar parâmetros de corte elevados para minimizar o tempo de ciclo e o custo resultante do desgaste acelerado da ferramenta. Parâmetros agressivos aumentam o rendimento das peças, mas exigem trocas frequentes de ferramentas, o que aumenta os custos de ferramentas e o tempo de inatividade da máquina. Estabeleça uma linha de base de parâmetro econômica começando com 80% do SFM e IPR máximos recomendados pelo fabricante. Monitore o desgaste do flanco e a carga do fuso durante a produção, ajustando os parâmetros gradativamente até encontrar o equilíbrio exato entre a longevidade da ferramenta e o tempo de ciclo.
Rebarbas de saída e furos tortos destroem a conformidade da peça instantaneamente. As rebarbas de saída normalmente resultam de taxas de avanço excessivas no avanço ou de um ângulo de ponta inadequado que empurra o material em vez de cortá-lo corretamente. Mitigue isso reduzindo a taxa de avanço em 50% logo antes da broca sair da peça de trabalho. Furos tortos resultam de desgaste assimétrico, furos piloto inadequados ou desvio severo do fuso. Verifique se o TIR está abaixo de 0,0004 polegadas e certifique-se de que a geometria da ponta esteja perfeitamente simétrica para manter um caminho de corte reto.
Defeitos Comuns de Perfuração e Ações Corretivas
Defeito |
Causa raiz |
Ação Corretiva |
|---|---|---|
Rebarba de saída pesada |
Alimentação excessiva no avanço |
Reduza a taxa de alimentação em 50% antes da saída. |
Buraco Torto |
Excentricidade do fuso ou piloto ausente |
Verifique o TIR; adicione uma broca piloto correspondente. |
Lábio de corte lascado |
Falta de rigidez ou choque térmico |
Melhorar a fixação; garantir fluxo constante de refrigerante. |
Borda Construída (BUE) |
SFM está muito baixo |
Aumente a rotação do fuso para gerar calor de cisalhamento adequado. |
O fluxo intermitente do refrigerante causa rápidas flutuações de temperatura na aresta de corte, levando a rachaduras térmicas no substrato de metal duro. A falta de refrigerante ocorre quando os orifícios de refrigeração ficam bloqueados por detritos ou quando a pressão da bomba cai no meio do ciclo. Implemente protocolos de manutenção rigorosos para concentração de refrigerante (normalmente de 8 a 12 por cento para perfuração) e utilize sistemas de filtragem fina para evitar o acúmulo de partículas. Verifique a pressão do líquido refrigerante e o volume do fluxo no fuso antes de iniciar qualquer ciclo de furo profundo. Use um refratômetro diariamente para verificar a concentração do líquido refrigerante.
Parâmetros de alto desempenho pressupõem rigidez absoluta do sistema. Uma ferramenta sólida irá quebrar se a peça se mover ou vibrar durante o corte. A má fixação das peças, a ressonância dos componentes de paredes finas ou os rolamentos do fuso desgastados invalidam os cálculos dos parâmetros teóricos. Certifique-se de que o acessório forneça uma força de fixação massiva diretamente alinhada com o eixo de perfuração. Se a configuração não tiver rigidez, você deverá reduzir drasticamente as taxas de avanço e utilizar uma geometria de ferramenta de hélice inferior mais robusta para compensar a instabilidade inerente.
O metal duro sólido é excepcionalmente duro, mas inerentemente frágil. O manuseio inadequado destrói a ferramenta antes mesmo que ela entre no fuso. Nunca permita que arestas de corte de metal duro toquem outras ferramentas de metal em uma gaveta ou bancada de trabalho. Utilize tubos de armazenamento de plástico dedicados. Ao carregar a ferramenta no suporte, evite bater nela com objetos duros. Inspecione as bordas de corte ampliadas para ver se há microlascamento antes da instalação. Uma falha microscópica na margem ou na aresta de corte se propagará rapidamente para uma falha catastrófica sob cargas de usinagem em alta velocidade.
Realize testes de desvio controlado em todos os porta-ferramentas usando um relógio comparador para garantir que o TIR permaneça estritamente abaixo de 0,0004 polegadas antes de iniciar a produção.
Verifique a pressão do líquido refrigerante e os níveis de filtragem no fuso para garantir o fluxo desobstruído através da ferramenta para aplicações em furos profundos.
Execute testes de parâmetros de linha de base em material de sucata, analisando o formato do cavaco e a carga do fuso para obter valores exatos de SFM e IPR.
Implemente um protocolo rigoroso de inspeção visual usando ampliação para verificar se há microlascamento nas arestas de corte antes de carregar as ferramentas no compartimento da máquina.
R: Para aço inoxidável, um ângulo de ponta de 140 graus ou mais plano é ideal. Esta geometria mais plana distribui as forças de corte por uma área maior da borda, reduzindo o calor e o desgaste localizados. Também ajuda a prevenir o endurecimento severo comumente associado à usinagem de aço inoxidável.
A: Calcule a taxa de avanço multiplicando o RPM do fuso pelas polegadas por revolução (IPR) desejadas. Primeiro, determine o IPR ideal com base no diâmetro da broca e na dureza do material fornecidos pelo fabricante da ferramenta. Em seguida, use a fórmula: Taxa de alimentação (polegadas por minuto) = RPM × IPR.
R: A refrigeração através da ferramenta é estritamente necessária para relações profundidade-diâmetro (L/D) superiores a 3xD. A refrigeração interna de alta pressão força os cavacos para fora dos canais, evitando compactação e arranhões. Ele também fornece o gerenciamento térmico necessário diretamente na aresta de corte, o que a refrigeração por inundação não consegue alcançar em furos profundos.
R: O deslocamento da broca é causado principalmente por desvio excessivo do fuso, furo piloto incorreto ou ausente ou desgaste assimétrico nas bordas de corte. Certifique-se de que a leitura total do indicador (TIR) esteja abaixo de 0,0004 polegadas, use um encaixe rígido ou suporte hidráulico e verifique se a geometria da ponta da ferramenta está intacta.
R: Sim. Furos superiores a 5xD requerem uma broca piloto para estabelecer uma trajetória reta. A broca piloto deve ter um ângulo de ponta igual ou ligeiramente maior que a broca de furo profundo. Isso garante que a broca primária engate primeiro no centro do furo, evitando deflexão na entrada.
R: Para perfuração de precisão de alto desempenho, o desvio máximo aceitável (TIR) medido na ponta da ferramenta é 0,0004 polegadas (0,01 mm). Exceder esse limite causa cargas irregulares de cavacos, acelera o desgaste da aresta, degrada a retilineidade do furo e reduz significativamente a vida útil geral da ferramenta.