Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-19 Origen: Sitio

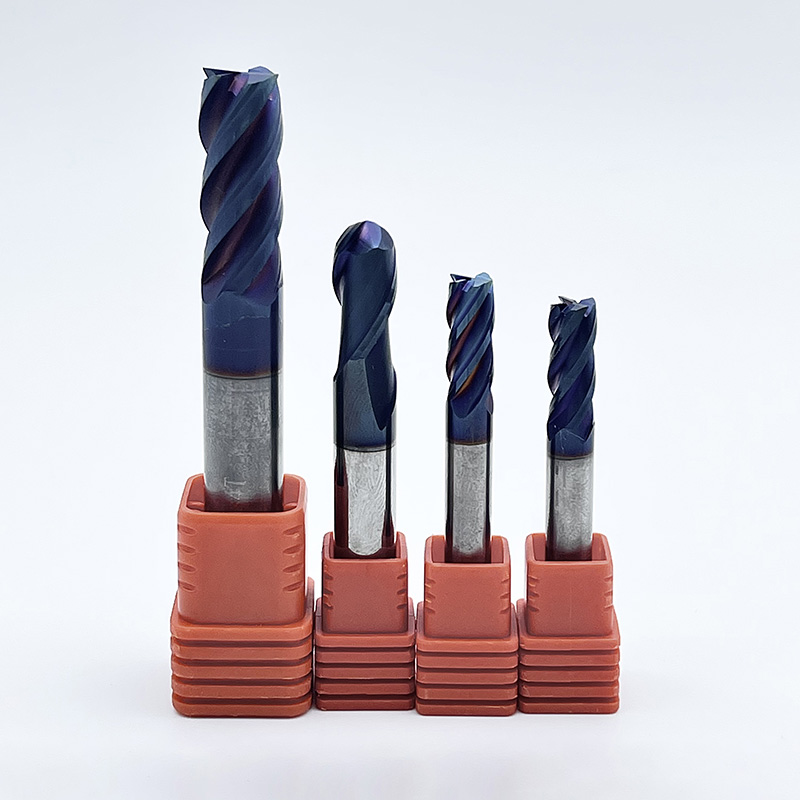
En el mecanizado de precisión, las tolerancias dimensionales suelen reducirse a décimas de milésima de pulgada. Cuando se introduce cualquier variable en el filo, como una capa protectora, se altera fundamentalmente la geometría de la herramienta. Los gerentes de taller y maquinistas equilibran constantemente los beneficios extremos de la vida útil de la herramienta de los recubrimientos con la posible pérdida de nitidez de los bordes y precisión dimensional. Un recubrimiento demasiado grueso provoca fricción, aumenta las fuerzas de corte y empuja las piezas fuera de tolerancia. Por otro lado, un recubrimiento demasiado fino falla prematuramente bajo altas cargas térmicas, destruyendo la herramienta. Evaluación del impacto exacto del espesor del recubrimiento en un La fresa de carburo requiere analizar el redondeo de los bordes, los métodos de deposición, los grados del sustrato y los requisitos de aplicación específicos del material. Necesitamos observar la mecánica física del corte para hacer una selección de herramientas basada en evidencia que maximice la eficiencia del taller.
Cambios de geometría a nivel de micras: los recubrimientos estándar agregan de 2 a 5 micras de espesor, lo que puede aumentar el radio del filo y alterar ligeramente el verdadero diámetro exterior de la herramienta.
Necesidad de preparación de bordes: los sustratos deben pulirse antes de recubrirlos para garantizar la adhesión, lo que significa que una herramienta recubierta nunca será tan afilada como una herramienta pulida y sin recubrir.
La compensación de la vida útil de la herramienta: si bien los recubrimientos gruesos pueden aumentar la vida útil de la herramienta entre 3 y 5 veces y permitir velocidades entre un 20 % y un 70 % más rápidas gracias a la reducción de la fricción, corren el riesgo de inducir presiones de corte inaceptables en pasadas de micromecanizado o acabado.
Coincidencia de aplicaciones: el fresado en duro requiere recubrimientos robustos y resistentes al calor, mientras que el mecanizado de materiales gomosos (como el aluminio o el titanio) a menudo exige recubrimientos ultrafinos o bordes sin recubrimiento para evitar la adhesión del material y el endurecimiento por trabajo.
Justificación de costo-rendimiento: El precio superior de una fresa de mango de carburo recubierto se compensa con una mayor vida útil de la herramienta y mayores tasas de eliminación de material, siempre que el espesor del recubrimiento coincida correctamente con la aplicación.
Cuando se aplica una fina capa de película a una herramienta de corte, no queda perfectamente plana. Durante el proceso de deposición, la acumulación de recubrimiento se concentra naturalmente en las esquinas más afiladas de la geometría de la herramienta. A esto lo llamamos efecto hueso de perro. Debido a que los recubrimientos se adhieren mal a los bordes microscópicos y dentados que deja la muela, los fabricantes de herramientas deben realizar una preparación de los bordes antes del recubrimiento. Utilizan cepillos de nailon impregnados con pasta de diamante o máquinas de acabado por arrastre para crear un radio controlado. Normalmente hablamos de un radio de afilado de entre 0,0005 pulgadas y 0,002 pulgadas dependiendo de la aplicación.
Al opacar intencionadamente el borde, el sustrato proporciona una base estable. Esto evita que el revestimiento duro se desprenda bajo una fuerte presión de corte. Sin embargo, esta necesaria preparación de los bordes, combinada con el espesor físico del recubrimiento, degrada el filo absoluto de la herramienta. Se alcanza un umbral estricto en el que el redondeo de bordes deja de cortar el material de la pieza de trabajo y comienza a arar o frotar contra él. Cuando ocurre el roce, las fuerzas de corte aumentan. La generación de calor se acelera rápidamente y la herramienta se aleja de la pieza. Esta desviación conduce directamente a graves imprecisiones dimensionales en la mesa de la máquina.
Los recubrimientos estándar de deposición física de vapor (PVD) suelen tener un espesor de 2 a 5 micrones. Esto suena insignificante, pero el impacto matemático en una herramienta de corte giratoria es enorme. Un recubrimiento uniforme de 3 micrones aplicado a todas las ranuras agrega efectivamente 6 micrones al diámetro total de corte. Imagine que está interpolando el diámetro interior de un rodamiento con una tolerancia de +0,0002 pulgadas/-0,0000 pulgadas. Si su fresa tiene un sobredimensionado de 0,0003 pulgadas porque el fabricante no compensó la capa de PVD, desechará esa pieza en la primera pasada.
Para mantener la precisión, los fabricantes de herramientas de primera calidad compensan este volumen añadido durante la fase inicial de rectificado. Muelen intencionalmente lo desnudo Fresa de carburo sólido de tamaño insuficiente. Una vez que aplican el recubrimiento, el diámetro exterior final cae exactamente dentro de la banda de tolerancia indicada. Debe comprender esta compensación al programar trayectorias. Si asume un diámetro nominal perfecto en una herramienta recubierta no compensada, siempre cortará ranuras de tamaño insuficiente y salientes de gran tamaño.
El rendimiento de cualquier recubrimiento depende en gran medida de la integridad estructural del grado de carburo subyacente. El carburo estándar puede tener un aglutinante de cobalto al 10% con granos de tungsteno más grandes. Estos granos grandes pueden desmoronarse a nivel microscópico cuando se someten a un bruñido agresivo de los bordes. Esto crea una superficie inestable y fracturada que arruina la adhesión del recubrimiento.
Los sustratos de carburo sólido de micrograno y ultramicrograno le brindan una base muy superior. Utilizan polvo de tungsteno submicrónico, lo que aumenta mucho la resistencia a la rotura transversal (TRS). La estructura de grano fino permite un afilado mucho más pequeño y preciso manteniendo el borde fuerte. Esta sinergia permite a los fabricantes aplicar recubrimientos más finos y altamente adherentes que resisten la descamación. Obtiene una herramienta que conserva un filo más afilado durante períodos más prolongados. Cierra la brecha entre la resistencia extrema al desgaste y la capacidad de corte de alta precisión en el molino.
La deposición física de vapor sigue siendo el estándar indiscutible de la industria para la fabricación de un Fresa de carburo recubierta . Los procesos PVD operan a temperaturas relativamente bajas, típicamente entre 400°C y 600°C. Este umbral térmico más bajo es importante porque preserva la tenacidad del sustrato de carburo. Evita que el aglutinante de cobalto se filtre o se degrade durante la fabricación. Dentro del PVD, métodos como la deposición por arco catódico o la pulverización catódica con magnetrón permiten un control preciso sobre la arquitectura de la película.
PVD permite capas excepcionalmente finas y uniformes. Generalmente mantiene el espesor añadido entre 2 y 5 micras. Esta fina aplicación mantiene la geometría estructural del filo. La herramienta aún realiza acciones de corte precisas sin inducir una presión de corte excesiva. Las tensiones residuales de compresión introducidas durante el proceso PVD también ayudan a detener las microfisuras a lo largo del filo durante las operaciones de fresado interrumpidas.
La deposición química de vapor produce recubrimientos mucho más gruesos. Suelen oscilar entre 5 y 15 micras. CVD funciona muy bien para tornear insertos que soportan cortes continuos a altas temperaturas, pero rara vez lo usamos para herramientas rotativas de carburo sólido. La principal limitación es la temperatura de deposición, que frecuentemente supera los 900°C.
Someter una fresa de carburo sólido a tanto calor altera la metalurgia del sustrato. Provoca fragilidad. Además de eso, el gran volumen de un recubrimiento CVD de 15 micras embota drásticamente el filo. Este nivel de redondeo de bordes destruye la capacidad de la herramienta para mantener tolerancias dimensionales estrictas. Genera una desviación masiva de la herramienta. CVD simplemente no funciona para aplicaciones de fresado de precisión donde la nitidez y la geometría precisa de la herramienta dictan la calidad de la pieza.
Cuando se fresan aceros endurecidos que superan los 45 HRC, la dinámica de corte cambia por completo. Su principal enemigo ya no es la adhesión material. En cambio, lucha contra la degradación térmica extrema y el desgaste abrasivo. En estas aplicaciones, necesita un recubrimiento más grueso y altamente estable térmicamente, como el nitruro de aluminio y titanio (AlTiN) o el nitruro de titanio y aluminio (TiAlN). Estos recubrimientos forman una capa protectora de óxido de aluminio cuando se exponen a altas temperaturas de corte. Esto protege el sustrato de carburo del calor.
por un Fresa de carburo de acero endurecido , un ligero redondeo de los bordes debido a una capa más gruesa no es algo malo. Actúa como un requisito estructural. Un borde afilado se astillaría instantáneamente bajo las enormes fuerzas de impacto del fresado duro. El borde fuertemente afilado y con revestimiento grueso proporciona la fuerza contundente necesaria para soportar trayectorias agresivas en aceros para herramientas endurecidos. Cuando utiliza una herramienta con un recubrimiento grueso de acero para herramientas D2 a 55 HRC, desea ver virutas de color azul oscuro o violeta. Ese color le indica que el calor se está evacuando a través de la viruta, no transfiriéndose a la pieza de trabajo ni derritiendo el carburo. Prioriza la integridad de los bordes y la protección térmica sobre el puro filo del corte.
Las aleaciones de titanio presentan exactamente el desafío opuesto. El titanio tiene una conductividad térmica notoriamente baja. El calor no se evacua a través del chip. En cambio, se transfiere directamente a la herramienta de corte. El titanio también tiene un módulo de elasticidad bajo, lo que significa que tiende a alejarse del filo. Si utiliza una capa gruesa, el borde redondeado resultante hace que la herramienta frote en lugar de cortarse. El titanio salta, roza el flanco de la herramienta y se endurece instantáneamente. Esto destruye tanto la herramienta como la pieza.
El mecanizado exitoso del titanio requiere un delicado equilibrio. A La fresa de carburo de titanio debe utilizar recubrimientos ultrafinos (como TiB2) o permanecer completamente sin recubrimiento y altamente pulida. Un recubrimiento ultrafino evita la afinidad química y el desgaste sin sacrificar el borde afilado necesario para cortar el material limpiamente. Esta fuerte acción de corte minimiza la fricción, controla la generación de calor y detiene el catastrófico endurecimiento del sustrato de titanio.
El espesor de recubrimiento requerido dicta la fase específica de su operación de mecanizado. Durante el desbaste pesado, su objetivo principal es maximizar las tasas de eliminación de material (MRR). La precisión dimensional pasa a un segundo plano. Aquí se priorizan los recubrimientos más gruesos porque ofrecen la máxima protección térmica y resistencia al desgaste. Le permiten llevar los avances y las velocidades a sus límites absolutos sin fallas catastróficas en la herramienta.
Los pases de acabado de alta precisión exigen una estricta precisión dimensional y acabados superficiales superiores. Para el acabado se necesitan revestimientos finos o herramientas pulidas totalmente sin revestimiento. Un borde afilado y con una fina capa reduce la presión de la herramienta. Minimiza la deflexión y previene el desgarro de la superficie asociado con herramientas de desbaste sin filo y muy recubiertas. Separar sus estrategias de herramientas en función del desbaste y el acabado garantiza la máxima eficiencia y unas dimensiones finales impecables.
La optimización del espesor del recubrimiento produce enormes ganancias en la eficiencia del mecanizado. Los datos del taller muestran consistentemente que la aplicación del espesor de recubrimiento correcto aumenta la vida útil de la herramienta entre 3 y 5 veces en comparación con el carburo desnudo. La lubricidad de los recubrimientos avanzados reduce el coeficiente de fricción. Esto le permite aumentar las velocidades de corte y los avances entre un 20% y un 70%.
Esta reducción de la fricción se traduce directamente en temperaturas de corte más bajas en la zona de corte. El revestimiento actúa como barrera térmica. Impide que el calor penetre en la matriz de carburo y ablande el vital aglutinante de cobalto. A temperaturas superiores a 800°C en la zona de corte, el carburo desnudo sufrirá deformación plástica. Al mantener la dureza del sustrato a temperaturas elevadas, la herramienta resiste la deformación plástica. La vanguardia permanece intacta y precisa en tiradas de producción largas.
El seguimiento del desgaste de la herramienta mantiene con precisión las tolerancias de las piezas bajo control. En la fabricación de precisión, aplicamos estrictas métricas de fallos estandarizadas. Un punto de referencia común declara falla de la herramienta si el astillado del borde excede 0,005 pulgadas en cualquier lado de la geometría de corte. Los ingenieros de control de calidad miden la distancia a la hipotenusa del diente astillado para seguir con precisión la progresión del desgaste.
Los recubrimientos demasiado gruesos frecuentemente incumplen prematuramente estos estrictos criterios. Cuando un recubrimiento se aplica demasiado, se acumulan tensiones residuales dentro de la película. Esto reduce gravemente su adhesión al sustrato de carburo. Obtienes microchips a lo largo del filo. Incluso si el carburo subyacente permanece intacto, un recubrimiento con microchips crea un perfil de corte irregular. Degrada instantáneamente la precisión de las piezas, provoca vibraciones y arruina los acabados de las superficies.
Las fresas de mango recubiertas tienen un precio superior a las de sus contrapartes sin recubrimiento. Los complejos procesos de preparación de bordes y deposición al vacío añaden tiempo de fabricación. Sin embargo, evaluar las herramientas estrictamente según el precio de compra inicial es una estrategia defectuosa. La verdadera métrica del éxito en el taller es el costo por pieza.
En la producción de gran volumen o al mecanizar aleaciones difíciles, la vida útil prolongada de la herramienta y el aumento de las tasas de eliminación de material justifican fácilmente el mayor costo inicial. Considere un taller que utiliza acero preendurecido 4140. Una herramienta sin recubrimiento puede durar 20 minutos en el corte antes de que el borde se degrade. Una herramienta correctamente recubierta puede funcionar durante 120 minutos. Ahorra cinco cambios de herramienta, reduce el tiempo de inactividad de la máquina y mantiene el husillo girando. Para trabajos de tiradas cortas en materiales blandos como plásticos o aluminio estándar, es posible que nunca se alcance la resistencia al desgaste extendida. En esos casos, una herramienta sin recubrimiento y afilada sigue siendo la opción más económica y precisa.
Guía de aplicación de espesor de recubrimiento
Aplicación de mecanizado |
Tipo de material |
Espesor de recubrimiento recomendado |
Objetivo principal de herramientas |
|---|---|---|---|
Desbaste pesado |
Aceros aleados, hierro fundido |
Grueso (3-5 micras) |
Protección térmica, máximo MRR |
Fresado duro |
Aceros para herramientas (45+ HRC) |
Grueso (3-5 micras) |
Resistencia del borde, desviación del calor. |
Mecanizado de titanio |
Ti-6Al-4V, Inconel |
Ultrafino (1-2 micras) |
Evite el endurecimiento por trabajo, corte limpiamente |
Acabado de precisión |
Todos los metales |
Ultrafino o sin recubrimiento |
Precisión dimensional, acabado superficial. |
Mecanizado no ferroso |
Aluminio, Latón, Plásticos |
Sin recubrimiento (pulido) |
Evitar la adhesión del material y la nitidez de la navaja. |
Seleccionar la fresa frontal óptima requiere un enfoque holístico. Debe evaluar a los proveedores de herramientas en función de su transparencia con respecto a los procesos de recubrimiento, grados de carburo y estándares de preparación de bordes. Una herramienta de alto rendimiento requiere que el espesor del recubrimiento coincida perfectamente con el ángulo de hélice y el número de canales específicos.
Las herramientas de alta hélice diseñadas para aluminio requieren canales profundos y pulidos para la evacuación de virutas. La aplicación de una capa gruesa y rugosa a estas ranuras provoca la acumulación de virutas y la rotura de las herramientas. Los proveedores deben demostrar que la aplicación de su recubrimiento no interfiere con la geometría del núcleo de la herramienta. Comprender la sinergia entre el sustrato de micrograno, el radio de bruñido exacto y la capa final de PVD dicta los resultados de mecanizado.
El principal riesgo de implementar herramientas con revestimiento grueso es una mayor deflexión de la herramienta. Debido a que el borde es inherentemente más redondo, las fuerzas de corte empujan la herramienta lejos de la pieza de trabajo en lugar de cortarla limpiamente. Esta deflexión conduce a paredes ahusadas, cavidades de tamaño insuficiente y graves imprecisiones dimensionales. Si experimenta vibración, debe reducir la profundidad de corte o aumentar el avance por diente para forzar a la herramienta a morder el material en lugar de frotarlo.
Para mitigar este riesgo, debes ajustar tus parámetros. Optimice las velocidades, los avances y la profundidad de corte para tener en cuenta el aumento de la presión de corte. Es obligatorio utilizar sistemas de sujeción de herramientas muy rígidos, como soportes de ajuste por contracción o mandriles hidráulicos. Estos sistemas proporcionan la fuerza de sujeción y la concentricidad necesarias para resistir la deflexión. Garantizan que la herramienta recubierta siga perfectamente la trayectoria programada. El fresado ascendente también es obligatorio cuando se utilizan herramientas recubiertas y muy pulidas. El fresado convencional hace que el filo roce la pieza de trabajo antes de finalmente morder el material, generando un calor masivo y destruyendo el recubrimiento.
Audite los modos de falla actuales de sus herramientas para determinar si su taller sufre principalmente de microchips o desgaste térmico.
Consulte con los fabricantes de herramientas para verificar las especificaciones exactas de recubrimiento, radios de preparación de bordes y grados de carburo antes de comprar.
Realice cortes de prueba controlados en material de desecho para medir la desviación real de la pieza y la deflexión de la herramienta.
Estandarice recubrimientos PVD ultrafinos o herramientas pulidas sin recubrimiento para materiales no ferrosos y operaciones de acabado con tolerancias estrictas.
Implemente sistemas rígidos de sujeción de herramientas, como mandriles hidráulicos o de ajuste por contracción, para compensar el aumento de la presión de corte de las herramientas de desbaste con revestimiento grueso.
R: Sí, normalmente entre 4 y 10 micrones en total, según el proceso de recubrimiento. Los fabricantes premium rectifican la herramienta de carburo sólido desnuda con un tamaño ligeramente inferior para compensar este volumen añadido. Esto garantiza que la dimensión del revestimiento final permanezca dentro de la banda de tolerancia indicada para una programación precisa.
R: Las herramientas sin recubrimiento no requieren el bruñido obligatorio de los bordes necesario para la adhesión del recubrimiento. Esto permite un filo de corte muy afilado que corta el material limpiamente con una presión de herramienta significativamente menor. Minimiza la deflexión y mantiene una mayor precisión dimensional durante las pasadas de acabado.
R: La mayoría de los recubrimientos de deposición física de vapor (PVD) aplicados a herramientas rotativas de carburo sólido tienen un espesor de 2 a 5 micrones. Esto proporciona un equilibrio óptimo de protección térmica sin desafilar excesivamente el filo.
R: Sí. Si se aplica un recubrimiento demasiado espeso, se acumulan tensiones residuales dentro de la película, lo que reduce su adhesión al sustrato. Esto hace que el recubrimiento, y frecuentemente el borde de carburo subyacente, se microchipte bajo la presión de corte, lo que degrada instantáneamente la precisión de la pieza.
R: Elija herramientas sin revestimiento o con revestimiento ultrafino para las pasadas de acabado para evitar el roce y el endurecimiento. Utilice recubrimientos PVD delgados y especializados diseñados para resistir la afinidad química y controlar el calor durante operaciones de desbaste agresivas.
R: Sí, especialmente para tiradas de producción largas y aleaciones difíciles de mecanizar. La fricción reducida y la protección térmica pueden extender la vida útil de la herramienta de 3 a 5 veces. Esto reduce significativamente el coste general por pieza y reduce el tiempo de inactividad de la máquina a pesar del mayor precio de compra inicial.