Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-19 Pochodzenie: Strona

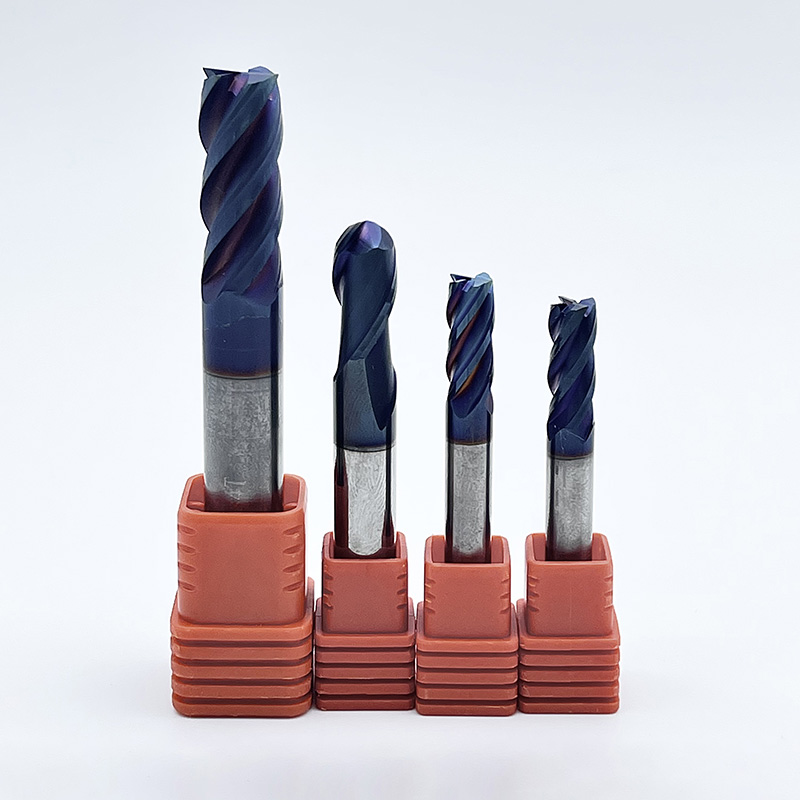
W obróbce precyzyjnej tolerancje wymiarowe często sprowadzają się do dziesiątych tysięcznych cala. Kiedy wprowadzasz jakąkolwiek zmienną do krawędzi skrawającej – np. powłokę ochronną – zasadniczo zmieniasz geometrię narzędzia. Kierownicy warsztatów i operatorzy maszyn stale równoważą ekstremalne korzyści w zakresie trwałości narzędzi wynikające z powłok z potencjalną utratą ostrości krawędzi i dokładności wymiarowej. Zbyt gruba powłoka powoduje tarcie, zwiększa siły skrawania i wypycha części poza tolerancję. Z drugiej strony zbyt cienka powłoka przedwcześnie ulega zniszczeniu pod wpływem dużych obciążeń termicznych, niszcząc narzędzie. Ocena dokładnego wpływu grubości powłoki na a Frezy trzpieniowe z węglików spiekanych wymagają analizy zaokrągleń krawędzi, metod osadzania, gatunków podłoża i wymagań aplikacji specyficznych dla materiału. Musimy przyjrzeć się fizycznej mechanice cięcia, aby dokonać opartego na dowodach wyboru narzędzi, który maksymalizuje wydajność hali produkcyjnej.
Przesunięcia geometrii na poziomie mikronów: Standardowe powłoki dodają od 2 do 5 mikronów grubości, co może zwiększyć promień krawędzi skrawającej i nieznacznie zmienić rzeczywistą średnicę zewnętrzną narzędzia.
Konieczność przygotowania krawędzi: Podłoża muszą być szlifowane przed powlekaniem, aby zapewnić przyczepność, co oznacza, że narzędzie z powłoką nigdy nie będzie tak ostre jak brzytwa jak narzędzie polerowane, niepowlekane.
Kompromis w zakresie trwałości narzędzia: Chociaż grube powłoki mogą zwiększyć trwałość narzędzia od 3 do 5 razy i umożliwić osiągnięcie od 20% do 70% większych prędkości dzięki zmniejszonemu tarciu, stwarzają ryzyko wytworzenia niedopuszczalnych nacisków skrawania podczas mikroobróbki lub przejść wykańczających.
Dopasowanie do zastosowania: Frezowanie na twardo wymaga wytrzymałych, odpornych na ciepło powłok, podczas gdy obróbka materiałów lepkich (takich jak aluminium lub tytan) często wymaga ultracienkich powłok lub niepowlekanych krawędzi, aby zapobiec przyleganiu materiału i utwardzaniu przez zgniot.
Uzasadnienie stosunku kosztu do wydajności: Wysoka cena frezu palcowego z węglika pokrywanego jest równoważona dłuższą żywotnością narzędzia i wyższą wydajnością usuwania materiału, pod warunkiem, że grubość powłoki jest prawidłowo dopasowana do zastosowania.
Po nałożeniu cienkiej powłoki na narzędzie tnące nie układa się ono idealnie płasko. Podczas procesu osadzania nawarstwianie się powłoki w naturalny sposób koncentruje się na najostrzejszych narożnikach geometrii narzędzia. Nazywamy to efektem psiej kości. Ponieważ powłoki słabo przylegają do mikroskopijnych, postrzępionych krawędzi pozostawionych przez ściernicę, producenci narzędzi muszą przygotować krawędzie przed powlekaniem. Używają nylonowych szczotek impregnowanych pastą diamentową lub maszyn do wykańczania metodą przeciągania, aby uzyskać kontrolowany promień. Zwykle mówimy o promieniu honowania od 0,0005 cala do 0,002 cala, w zależności od zastosowania.
Dzięki celowemu stępieniu krawędzi podłoże zapewnia stabilny fundament. Zapobiega to łuszczeniu się twardej powłoki pod dużym naciskiem cięcia. Jednakże to niezbędne przygotowanie krawędzi w połączeniu z fizyczną grubością powłoki pogarsza absolutną ostrość narzędzia. Osiągasz ścisły próg, w którym zaokrąglanie krawędzi przestaje ścinać materiał przedmiotu obrabianego i zaczyna orać lub ocierać się o niego. Kiedy dochodzi do tarcia, siły skrawania gwałtownie rosną. Wytwarzanie ciepła gwałtownie przyspiesza, a narzędzie odsuwa się od części. To ugięcie prowadzi bezpośrednio do poważnych niedokładności wymiarowych na stole maszyny.
Standardowe powłoki metodą fizycznego osadzania z fazy gazowej (PVD) mają zwykle grubość od 2 do 5 mikronów. Wydaje się to nieistotne, ale matematyczny wpływ na obracające się narzędzie tnące jest ogromny. Jednolita powłoka o grubości 3 mikronów nałożona na wszystkie rowki skutecznie zwiększa całkowitą średnicę skrawania o 6 mikronów. Wyobraź sobie, że interpolujesz otwór łożyska z tolerancją +0,0002 cala / -0,0000 cala. Jeśli Twój frez palcowy jest przewymiarowany o 0,0003 cala, ponieważ producent nie skompensował warstwy PVD, zezłomujesz tę część przy pierwszym przejściu.
Aby zachować precyzję, producenci narzędzi klasy premium kompensują tę dodatkową objętość podczas początkowej fazy szlifowania. Celowo szlifują do goła Frez palcowy pełnowęglikowy o zbyt małym rozmiarze. Po nałożeniu powłoki ostateczna średnica zewnętrzna mieści się dokładnie w podanym zakresie tolerancji. Musisz zrozumieć tę kompensację podczas programowania ścieżek narzędzia. Jeśli przyjmiesz idealnie nominalną średnicę narzędzia z powłoką bez kompensacji, za każdym razem będziesz wycinał niewymiarowe rowki i nadwymiarowe występy.
Wydajność dowolnej powłoki zależy w dużej mierze od integralności strukturalnej bazowego gatunku węglika. Standardowy węglik może zawierać 10% spoiwa kobaltowego i większe ziarna wolframu. Te duże ziarna mogą kruszyć się na poziomie mikroskopowym, gdy zostaną poddane agresywnemu honowaniu krawędzi. Tworzy to niestabilną, popękaną powierzchnię, która pogarsza przyczepność powłoki.
Podłoża pełnowęglikowe drobnoziarniste i ultramikroziarniste zapewniają znacznie lepszą podstawę. Używają proszku wolframu o grubości submikronowej, co znacznie zwiększa wytrzymałość na zerwanie poprzeczne (TRS). Drobnoziarnista struktura pozwala na znacznie mniejsze i bardziej precyzyjne honowanie przy jednoczesnym zachowaniu mocnej krawędzi. Ta synergia umożliwia producentom nakładanie cieńszych, silnie przylegających powłok, które są odporne na łuszczenie się. Otrzymujesz narzędzie, które zachowuje ostrzejszą krawędź tnącą przez dłuższy czas. Wypełnia lukę pomiędzy ekstremalną odpornością na zużycie a możliwością precyzyjnego ścinania na młynie.
Fizyczne osadzanie z fazy gazowej pozostaje niekwestionowanym standardem branżowym w produkcji a Młyn palcowy z węglika powlekanego . Procesy PVD działają w stosunkowo niskich temperaturach, zazwyczaj pomiędzy 400°C a 600°C. Ten niższy próg termiczny ma znaczenie, ponieważ pozwala zachować wytrzymałość podłoża węglikowego. Zapobiega wypłukiwaniu lub degradacji spoiwa kobaltowego podczas produkcji. W ramach PVD metody takie jak osadzanie łukiem katodowym lub rozpylanie magnetronowe pozwalają na precyzyjną kontrolę nad architekturą folii.
PVD pozwala na uzyskanie wyjątkowo cienkich i jednolitych warstw. Zwykle utrzymuje dodatkową grubość od 2 do 5 mikronów. Ta cienka aplikacja utrzymuje strukturalną geometrię krawędzi skrawającej. Narzędzie w dalszym ciągu wykonuje precyzyjne czynności ścinające, nie powodując nadmiernego nacisku skrawania. Naprężenia ściskające wprowadzone podczas procesu PVD pomagają również zatrzymać mikropęknięcia wzdłuż krawędzi skrawającej podczas przerywanych operacji frezowania.
Dzięki chemicznemu osadzaniu z fazy gazowej powstają znacznie grubsze powłoki. Często wahają się one od 5 do 15 mikronów. CVD doskonale sprawdza się w przypadku płytek tokarskich, które wytrzymują ciągłą obróbkę w wysokiej temperaturze, ale rzadko używamy go do narzędzi obrotowych z węglika spiekanego. Głównym ograniczeniem jest temperatura osadzania, która często przekracza 900°C.
Poddanie frezu pełnowęglikowego działaniu tak dużej ilości ciepła zmienia metalurgię podłoża. Powoduje kruchość. Co więcej, sama objętość 15-mikronowej powłoki CVD drastycznie tępi krawędź skrawającą. Ten poziom zaokrąglenia krawędzi niszczy zdolność narzędzia do utrzymywania wąskich tolerancji wymiarowych. Generuje ogromne ugięcie narzędzia. CVD po prostu nie sprawdza się w zastosowaniach związanych z frezowaniem precyzyjnym, gdzie ostrość i dokładna geometria narzędzia decydują o jakości części.
Podczas frezowania stali hartowanych o twardości przekraczającej 45 HRC dynamika skrawania ulega całkowitej zmianie. Twoim głównym wrogiem nie jest już przyczepność materiału. Zamiast tego walczysz z ekstremalną degradacją termiczną i zużyciem ściernym. W tych zastosowaniach potrzebna jest grubsza, wysoce stabilna termicznie powłoka, taka jak azotek aluminium i tytanu (AlTiN) lub azotek tytanu i glinu (TiAlN). Powłoki te tworzą ochronną warstwę tlenku glinu pod wpływem wysokich temperatur skrawania. Chroni to podłoże węglikowe przed ciepłem.
Dla Frez trzpieniowy z węglika hartowanego , lekkie zaokrąglenie krawędzi spowodowane grubszą powłoką nie jest złe. Działa jako wymóg strukturalny. Ostra jak brzytwa krawędź natychmiast ukruszyłaby się pod wpływem ogromnych sił uderzenia podczas twardego frezowania. Mocno szlifowana, grubo powlekana krawędź zapewnia wytrzymałość na tępe działanie niezbędną do wytrzymania agresywnych ścieżek narzędzia w przypadku hartowanych stali narzędziowych. Kiedy używasz grubo powlekanego narzędzia ze stali narzędziowej D2 przy 55 HRC, chcesz zobaczyć ciemnoniebieskie lub fioletowe wióry. Kolor ten informuje, że ciepło ewakuuje się przez wiór, nie przenosi się do przedmiotu obrabianego ani nie topi węglika. Przedkładasz integralność krawędzi i ochronę termiczną nad samą ostrość cięcia.
Stopy tytanu stanowią dokładnie odwrotne wyzwanie. Tytan ma notorycznie niską przewodność cieplną. Ciepło nie ucieka przez chip. Zamiast tego przenosi się bezpośrednio do narzędzia tnącego. Tytan ma również niski moduł sprężystości, co oznacza, że ma tendencję do odskakiwania od krawędzi skrawającej. Jeśli zastosujesz grubą powłokę, powstałe zaokrąglenie krawędzi spowoduje, że narzędzie będzie się trzeć, a nie ścinać. Tytan odskakuje, ociera się o bok narzędzia i natychmiast twardnieje. Spowoduje to zniszczenie zarówno narzędzia, jak i części.
Skuteczna obróbka tytanu wymaga delikatnej równowagi. A Frezy trzpieniowe z węglika tytanu muszą wykorzystywać ultracienkie powłoki (takie jak TiB2) lub pozostać całkowicie niepowlekane i wysoce wypolerowane. Ultra cienka powłoka zapobiega powinowactwu chemicznemu i zacieraniu się, nie rezygnując przy tym z ostrej jak brzytwa krawędzi potrzebnej do czystego ścinania materiału. To ostre działanie ścinające minimalizuje tarcie, kontroluje wytwarzanie ciepła i zatrzymuje katastrofalne twardnienie podłoża tytanowego.
Wymagana grubość powłoki określa konkretną fazę operacji obróbki. Podczas ciężkiej obróbki zgrubnej głównym celem jest maksymalizacja szybkości usuwania materiału (MRR). Dokładność wymiarowa schodzi na dalszy plan. Priorytetem są tutaj grubsze powłoki, ponieważ zapewniają one maksymalną ochronę termiczną i odporność na zużycie. Umożliwiają zwiększenie posuwu i prędkości do absolutnych granic bez katastrofalnej awarii narzędzia.
Precyzyjne przejścia wykańczające wymagają ścisłej dokładności wymiarowej i doskonałego wykończenia powierzchni. Do wykańczania potrzebne są cienkie powłoki lub całkowicie niepowlekane, polerowane narzędzia. Ostra, cienko powlekana krawędź zmniejsza nacisk narzędzia. Minimalizuje ugięcie i zapobiega rozrywaniu powierzchni w przypadku tępych, mocno powlekanych narzędzi do obróbki zgrubnej. Oddzielenie strategii narzędziowych w oparciu o obróbkę zgrubną i wykańczającą zapewnia maksymalną wydajność i nieskazitelne wymiary końcowe części.
Optymalizacja grubości powłoki zapewnia ogromny wzrost wydajności obróbki. Dane warsztatowe konsekwentnie pokazują, że zastosowanie właściwej grubości powłoki zwiększa trwałość narzędzia od 3 do 5 razy w porównaniu z gołym węglikiem. Smarowność zaawansowanych powłok zmniejsza współczynnik tarcia. Pozwala to zwiększyć prędkość skrawania i posuw o 20% do 70%.
To zmniejszenie tarcia bezpośrednio przekłada się na niższe temperatury skrawania w strefie ścinania. Powłoka pełni rolę bariery termicznej. Zatrzymuje przenikanie ciepła do matrycy węglikowej i zmiękczanie istotnego spoiwa kobaltowego. W temperaturach przekraczających 800°C w strefie ścinania goły węglik ulega odkształceniu plastycznemu. Dzięki utrzymaniu twardości podłoża w podwyższonych temperaturach narzędzie jest odporne na odkształcenia plastyczne. Krawędź tnąca pozostaje nienaruszona i dokładna nawet w długich seriach produkcyjnych.
Dokładne śledzenie zużycia narzędzi pozwala kontrolować tolerancje części. W produkcji precyzyjnej egzekwujemy rygorystyczne, ustandaryzowane wskaźniki awaryjności. Powszechny test porównawczy stwierdza awarię narzędzia, jeśli odpryski krawędzi przekraczają 0,005 cala na którymkolwiek ramieniu geometrii skrawania. Inżynierowie kontroli jakości mierzą odległość przeciwprostokątną wykruszonego zęba, aby dokładnie śledzić postęp zużycia.
Zbyt grube powłoki często przedwcześnie nie spełniają rygorystycznych kryteriów. Kiedy powłoka nakłada się zbyt mocno, w warstwie powstają naprężenia szczątkowe. To znacznie zmniejsza jego przyczepność do podłoża węglikowego. Wzdłuż krawędzi skrawającej powstają mikroodpryski. Nawet jeśli znajdujący się pod spodem węglik pozostaje nienaruszony, powłoka z mikroodpryskami tworzy nieregularny profil cięcia. Natychmiast pogarsza dokładność części, powoduje drgania i niszczy wykończenie powierzchni.
Powlekane frezy trzpieniowe mają wyższą cenę w porównaniu z niepowlekanymi odpowiednikami. Złożone procesy przygotowania krawędzi i osadzania próżniowego wydłużają czas produkcji. Jednak ocenianie oprzyrządowania wyłącznie na podstawie początkowej ceny zakupu jest błędną strategią. Prawdziwym miernikiem sukcesu w hali produkcyjnej jest koszt części.
W przypadku produkcji wielkoseryjnej lub obróbki trudnych stopów wydłużona trwałość narzędzia i zwiększona wydajność usuwania materiału z łatwością uzasadniają wyższy koszt początkowy. Rozważmy warsztat, w którym pracuje stal wstępnie hartowana 4140. Niepowlekane narzędzie może wytrzymać 20 minut w skrawaniu, zanim krawędź ulegnie zniszczeniu. Prawidłowo powlekane narzędzie może działać przez 120 minut. Oszczędzasz pięć zmian narzędzi, skracasz przestoje maszyny i utrzymujesz obroty wrzeciona. W przypadku krótkotrwałych prac przy miękkich materiałach, takich jak tworzywa sztuczne lub standardowe aluminium, zwiększona odporność na zużycie może nigdy nie zostać osiągnięta. W takich przypadkach niepowlekane, ostre jak brzytwa narzędzie pozostaje bardziej ekonomicznym i dokładnym wyborem.
Przewodnik po grubościach powłok
Aplikacja do obróbki |
Rodzaj materiału |
Zalecana grubość powłoki |
Podstawowy cel oprzyrządowania |
|---|---|---|---|
Ciężkie zgrubne |
Stale stopowe, żeliwo |
Gruby (3-5 mikronów) |
Ochrona termiczna, maksymalny MRR |
Twarde frezowanie |
Stale narzędziowe (45+ HRC) |
Gruby (3-5 mikronów) |
Wytrzymałość krawędzi, ugięcie pod wpływem ciepła |
Obróbka tytanu |
Ti-6Al-4V, Inconel |
Ultracienkie (1-2 mikrony) |
Zapobiegać twardnieniu podczas pracy, ścinać czysto |
Precyzyjne wykończenie |
Wszystkie metale |
Ultracienkie lub niepowlekane |
Dokładność wymiarowa, wykończenie powierzchni |
Obróbka metali nieżelaznych |
Aluminium, mosiądz, tworzywa sztuczne |
Niepowlekany (polerowany) |
Zapobiegaj przyleganiu materiału, ostrości brzytwy |
Wybór optymalnego frezu palcowego wymaga holistycznego podejścia. Należy oceniać dostawców narzędzi na podstawie ich przejrzystości w zakresie procesów powlekania, gatunków węglików i standardów przygotowania krawędzi. Narzędzie o wysokiej wydajności wymaga, aby grubość powłoki była idealnie dopasowana do określonego kąta pochylenia linii śrubowej i liczby rowków.
Narzędzia o dużej spirali przeznaczone do aluminium wymagają głębokich, wypolerowanych rowków do odprowadzania wiórów. Nałożenie grubej, szorstkiej powłoki na te rowki powoduje gromadzenie się wiórów i pękanie narzędzia. Dostawcy muszą wykazać, że nałożona przez nich powłoka nie zakłóca geometrii rdzenia narzędzia. Zrozumienie synergii pomiędzy podłożem mikroziarnistym, dokładnym promieniem honowania i końcową warstwą PVD decyduje o wynikach obróbki.
Podstawowym ryzykiem stosowania grubo powlekanych narzędzi jest zwiększone ugięcie narzędzia. Ponieważ krawędź jest z natury bardziej okrągła, siły skrawania odpychają narzędzie od przedmiotu obrabianego, zamiast go dokładnie przecinać. To ugięcie prowadzi do zwężających się ścianek, niewymiarowych kieszeni i poważnych niedokładności wymiarowych. Jeśli wystąpią drgania, należy zmniejszyć głębokość skrawania lub zwiększyć posuw na ząb, aby zmusić narzędzie do wgryzania się w materiał, a nie do tarcia.
Aby ograniczyć to ryzyko, należy dostosować parametry. Zoptymalizuj prędkości, posuwy i głębokość skrawania, aby uwzględnić zwiększony nacisk skrawania. Stosowanie bardzo sztywnych systemów mocowania narzędzi, takich jak oprawki termokurczliwe lub uchwyty hydrauliczne, jest obowiązkowe. Systemy te zapewniają niezbędną siłę zaciskania i koncentryczność, aby wytrzymać ugięcie. Zapewniają one idealne prowadzenie powlekanego narzędzia wzdłuż zaprogramowanej ścieżki narzędzia. Frezowanie współbieżne jest również obowiązkowe w przypadku narzędzi mocno szlifowanych i powlekanych. Konwencjonalne frezowanie powoduje, że krawędź skrawająca ociera się o obrabiany przedmiot, zanim w końcu wgryzie się w materiał, wytwarzając ogromne ciepło i niszcząc powłokę.
Przeprowadź audyt bieżących trybów awarii narzędzi, aby określić, czy w Twoim warsztacie występują głównie mikroodpryski lub zużycie termiczne.
Przed zakupem skonsultuj się z producentami narzędzi, aby sprawdzić dokładne specyfikacje powłoki, promienie przygotowania krawędzi i gatunki węglików.
Wykonuj kontrolowane cięcia testowe na złomie, aby zmierzyć rzeczywiste odchylenie części i ugięcie narzędzia.
Standaryzuj ultracienkie powłoki PVD lub niepowlekane, polerowane narzędzia do materiałów nieżelaznych i operacji wykańczających o wąskich tolerancjach.
Wdrażaj sztywne systemy mocowania narzędzi, takie jak uchwyty termokurczliwe lub uchwyty hydrauliczne, aby kompensować zwiększony nacisk skrawania grubo powlekanych narzędzi do obróbki zgrubnej.
Odp.: Tak, zazwyczaj o 4 do 10 mikronów, w zależności od procesu powlekania. Producenci klasy premium szlifują gołe narzędzie z węglika spiekanego nieco podwymiarowo, aby skompensować tę dodatkową objętość. Zapewnia to, że ostateczny wymiar powłoki mieści się w podanym zakresie tolerancji dla dokładnego programowania.
Odp.: Narzędzia niepowlekane nie wymagają obowiązkowego honowania krawędzi wymaganego do zapewnienia przyczepności powłoki. Pozwala to uzyskać ostrą jak brzytwa krawędź tnącą, która tnie materiał czysto przy znacznie mniejszym nacisku narzędzia. Minimalizuje ugięcie i utrzymuje większą dokładność wymiarową podczas przejść wykańczających.
Odp.: Większość powłok metodą fizycznego osadzania z fazy gazowej (PVD) nakładanych na narzędzia obrotowe z węglika spiekanego ma grubość od 2 do 5 mikronów. Zapewnia to optymalną równowagę ochrony termicznej bez nadmiernego stępienia krawędzi skrawającej.
O: Tak. Jeżeli powłoka zostanie nałożona zbyt grubo, w obrębie folii narastają naprężenia własne, zmniejszając jej przyczepność do podłoża. Powoduje to, że powłoka – a często także leżąca pod nią krawędź węglika – tworzą się mikrowióry pod naciskiem skrawania, co natychmiast pogarsza dokładność części.
Odp.: Do obróbki wykańczającej wybieraj narzędzia niepowlekane lub z bardzo cienką powłoką, aby zapobiec tarciu i utwardzaniu. Stosuj specjalistyczne, cienkie powłoki PVD zaprojektowane tak, aby były odporne na powinowactwo chemiczne i zarządzały ciepłem podczas agresywnych operacji zgrubnych.
Odp.: Tak, szczególnie w przypadku długich serii produkcyjnych i stopów trudnych w obróbce. Zmniejszone tarcie i ochrona termiczna mogą wydłużyć żywotność narzędzia od 3x do 5x. To znacznie obniża całkowity koszt części i skraca przestoje maszyny pomimo wyższej początkowej ceny zakupu.