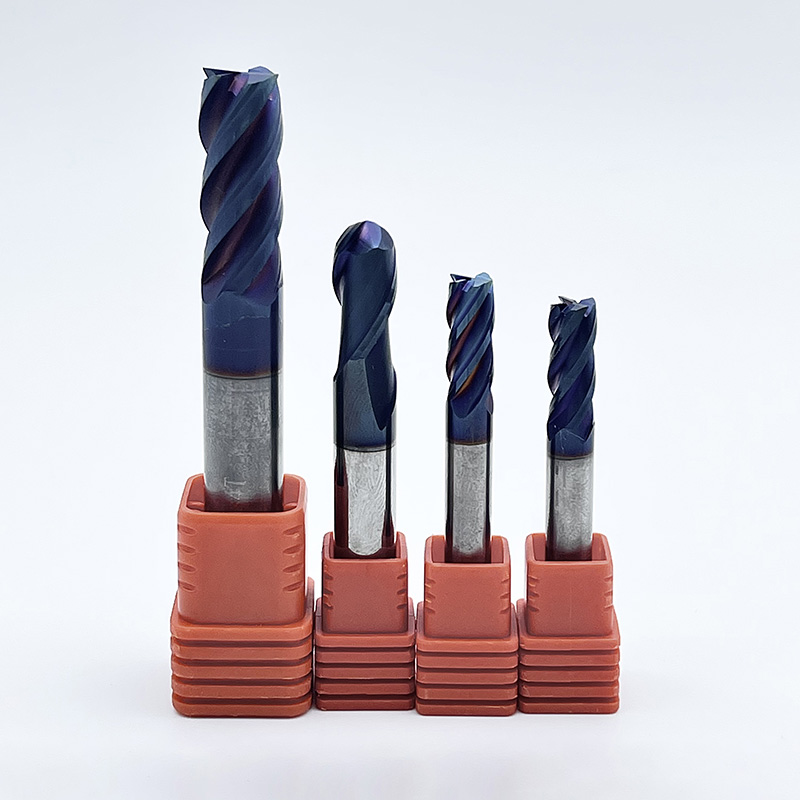
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-19 Origine: Sito

Nelle lavorazioni meccaniche di precisione, le tolleranze dimensionali spesso si riducono a decimi di millesimo di pollice. Quando si introduce una qualsiasi variabile sul tagliente, come un rivestimento protettivo, si altera sostanzialmente la geometria dell'utensile. I responsabili delle officine e gli operatori cercano costantemente di bilanciare i vantaggi estremi dei rivestimenti in termini di durata utensile con la potenziale perdita di affilatura del tagliente e precisione dimensionale. Un rivestimento troppo spesso provoca sfregamento, aumenta le forze di taglio e spinge le parti fuori tolleranza. D’altro canto, un rivestimento troppo sottile si rompe prematuramente sotto carichi termici elevati, distruggendo l’utensile. Valutare l'esatto impatto dello spessore del rivestimento su a La fresa frontale in metallo duro richiede l'analisi dell'arrotondamento dei bordi, dei metodi di deposizione, dei tipi di substrato e dei requisiti applicativi specifici del materiale. Dobbiamo esaminare la meccanica fisica del taglio per effettuare una selezione degli utensili basata sull'evidenza che massimizzi l'efficienza dell'officina.
Spostamenti della geometria a livello di micron: i rivestimenti standard aggiungono da 2 a 5 micron di spessore, che possono aumentare il raggio del tagliente e alterare leggermente il diametro esterno effettivo dell'utensile.
Necessità di preparazione dei bordi: i substrati devono essere levigati prima del rivestimento per garantire l'adesione, il che significa che uno strumento rivestito non sarà mai così nitido come uno strumento lucidato e non rivestito.
Il compromesso della durata dell'utensile: sebbene i rivestimenti spessi possano aumentare la durata dell'utensile da 3 a 5 volte e consentire velocità più elevate dal 20% al 70% grazie alla riduzione dell'attrito, rischiano di indurre pressioni di taglio inaccettabili nelle passate di microlavorazione o finitura.
Abbinamento dell'applicazione: la fresatura dura richiede rivestimenti robusti e resistenti al calore, mentre la lavorazione di materiali gommosi (come alluminio o titanio) spesso richiede rivestimenti ultrasottili o bordi non rivestiti per impedire l'adesione del materiale e l'incrudimento.
Giustificazione del rapporto costo/prestazioni: il prezzo premium di una fresa in metallo duro rivestito è compensato da una maggiore durata dell'utensile e da tassi di rimozione del materiale più elevati, a condizione che lo spessore del rivestimento sia adattato correttamente all'applicazione.
Quando si applica un rivestimento a pellicola sottile su un utensile da taglio, questo non si adagia perfettamente in piano. Durante il processo di deposizione, l'accumulo di rivestimento si concentra naturalmente sugli angoli più affilati della geometria dell'utensile. Lo chiamiamo effetto dog-bone. Poiché i rivestimenti aderiscono scarsamente ai bordi microscopici e frastagliati lasciati dalla mola, i produttori di utensili devono eseguire la preparazione dei bordi prima del rivestimento. Utilizzano spazzole in nylon impregnate di pasta diamantata o macchine rifinitrici a trascinamento per creare un raggio controllato. Normalmente si parla di un raggio di affilatura compreso tra 0,0005 pollici e 0,002 pollici a seconda dell'applicazione.
Opacizzando intenzionalmente il bordo, il substrato fornisce una base stabile. Ciò impedisce al rivestimento duro di sfaldarsi sotto una forte pressione di taglio. Tuttavia, questa necessaria preparazione del tagliente, combinata con lo spessore fisico del rivestimento, degrada l’affilatura assoluta dell’utensile. Si raggiunge una soglia rigorosa in cui l'arrotondamento dei bordi smette di tagliare il materiale del pezzo in lavorazione e inizia ad arare o a sfregare contro di esso. Quando si verifica lo sfregamento, le forze di taglio aumentano. La generazione di calore accelera rapidamente e l'utensile si allontana dalla parte. Questa deflessione porta direttamente a gravi imprecisioni dimensionali sulla tavola della macchina.
I rivestimenti standard mediante deposizione fisica in fase di vapore (PVD) hanno solitamente uno spessore compreso tra 2 e 5 micron. Sembra trascurabile, ma l’impatto matematico su un utensile da taglio rotante è enorme. Un rivestimento uniforme da 3 micron applicato a tutte le scanalature aggiunge effettivamente 6 micron al diametro di taglio totale. Immagina di interpolare il foro di un cuscinetto con una tolleranza di +0,0002 pollici/-0,0000 pollici. Se la tua fresa è sovradimensionata di 0,0003 pollici perché il produttore non ha compensato lo strato PVD, scarterai quella parte al primo passaggio.
Per mantenere la precisione, i produttori di utensili premium compensano questo volume aggiunto durante la fase di rettifica iniziale. Macinano intenzionalmente il nudo fresa integrale in metallo duro sottodimensionata. Una volta applicato il rivestimento, il diametro esterno finale rientra esattamente nella fascia di tolleranza indicata. È necessario comprendere questa compensazione durante la programmazione dei percorsi utensile. Se si assume un diametro nominale perfetto su un utensile rivestito non compensato, si taglieranno ogni volta asole sottodimensionate e sporgenze sovradimensionate.
Le prestazioni di qualsiasi rivestimento dipendono fortemente dall'integrità strutturale della qualità di metallo duro sottostante. Il carburo standard potrebbe avere un legante di cobalto al 10% con grani di tungsteno più grandi. Questi grani di grandi dimensioni possono sgretolarsi a livello microscopico se sottoposti ad un'affilatura aggressiva dei bordi. Ciò crea una superficie instabile e fratturata che rovina l'adesione del rivestimento.
I substrati in metallo duro integrale a micrograna e ultramicrograna offrono una base di gran lunga superiore. Usano polvere di tungsteno submicronica, spingendo la resistenza alla rottura trasversale (TRS) molto più in alto. La struttura a grana fine consente un'affilatura molto più piccola e precisa mantenendo il tagliente resistente. Questa sinergia consente ai produttori di applicare rivestimenti più sottili e altamente aderenti che resistono allo sfaldamento. Ottieni uno strumento che mantiene un tagliente più affilato per periodi più lunghi. Colma il divario tra l'estrema resistenza all'usura e la capacità di taglio ad alta precisione sul mulino.
La deposizione fisica da vapore rimane lo standard indiscusso del settore per la produzione di a fresa in metallo duro rivestito . I processi PVD operano a temperature relativamente basse, tipicamente tra 400°C e 600°C. Questa soglia termica più bassa è importante perché preserva la tenacità del substrato in carburo. Impedisce la lisciviazione o il degrado del legante al cobalto durante la produzione. All'interno del PVD, metodi come la deposizione dell'arco catodico o lo sputtering del magnetron consentono un controllo preciso sull'architettura del film.
Il PVD consente strati eccezionalmente sottili e uniformi. Mantiene generalmente lo spessore aggiunto tra 2 e 5 micron. Questa applicazione sottile mantiene la geometria strutturale del tagliente. L'utensile esegue comunque azioni di taglio precise senza indurre un'eccessiva pressione di taglio. Le tensioni residue di compressione introdotte durante il processo PVD aiutano inoltre a prevenire le microfessurazioni lungo il tagliente durante le operazioni di fresatura interrotte.
La deposizione chimica da fase vapore produce rivestimenti molto più spessi. Questi spesso variano da 5 a 15 micron. Il CVD è ottimo per gli inserti di tornitura che sopportano il taglio continuo e ad alte temperature, ma lo usiamo raramente per gli utensili rotanti in metallo duro integrale. La limitazione principale è la temperatura di deposizione, che spesso supera i 900°C.
Sottoporre una fresa integrale in metallo duro a così tanto calore altera la metallurgia del substrato. Causa infragilimento. Oltre a ciò, il volume del rivestimento CVD da 15 micron smussa drasticamente il tagliente. Questo livello di arrotondamento del bordo distrugge la capacità dell'utensile di mantenere tolleranze dimensionali strette. Genera un'enorme deflessione dell'utensile. CVD semplicemente non funziona per le applicazioni di fresatura di precisione in cui l'affilatura e la geometria accurata dell'utensile determinano la qualità della parte.
Quando si fresano acciai temprati che superano i 45 HRC, la dinamica di taglio cambia completamente. Il tuo nemico principale non è più l’adesione materiale. Invece, combatti il degrado termico estremo e l'usura abrasiva. In queste applicazioni, è necessario un rivestimento più spesso e altamente stabile dal punto di vista termico come il nitruro di alluminio e titanio (AlTiN) o il nitruro di titanio e alluminio (TiAlN). Questi rivestimenti formano uno strato protettivo di ossido di alluminio quando esposti a temperature di taglio elevate. Ciò protegge il substrato di carburo dal calore.
Per un Fresa in metallo duro di acciaio temprato , un leggero arrotondamento del bordo dovuto a un rivestimento più spesso non è una cosa negativa. Funziona come un requisito strutturale. Un bordo affilato come un rasoio si scheggerebbe istantaneamente sotto le massicce forze d'impatto della fresatura dura. Il tagliente fortemente levigato e con rivestimento spesso fornisce la forza di forza smussata necessaria per resistere a percorsi utensile aggressivi in acciai per utensili temprati. Quando si utilizza uno strumento con rivestimento spesso in acciaio per utensili D2 a 55 HRC, si desidera vedere trucioli blu scuro o viola. Quel colore indica che il calore viene evacuato attraverso il truciolo, non si trasferisce nel pezzo o scioglie il carburo. Dai priorità all'integrità del tagliente e alla protezione termica rispetto all'affilatura del taglio.
Le leghe di titanio presentano la sfida esattamente opposta. Il titanio ha notoriamente una bassa conduttività termica. Il calore non viene evacuato attraverso il chip. Si trasferisce invece direttamente nell'utensile da taglio. Il titanio ha anche un basso modulo di elasticità, il che significa che tende a ritornare indietro dal tagliente. Se si utilizza un rivestimento spesso, l'arrotondamento del bordo risultante provoca lo sfregamento dell'utensile anziché il taglio. Il titanio scatta via, sfrega contro il fianco dell'utensile e si indurisce all'istante. Ciò distrugge sia lo strumento che la parte.
Una lavorazione di successo del titanio richiede un delicato equilibrio. UN la fresa in carburo di titanio deve utilizzare rivestimenti ultrasottili (come TiB2) o rimanere completamente non rivestita e altamente lucidata. Un rivestimento ultrasottile previene l'affinità chimica e l'usura senza sacrificare il bordo affilato necessario per tagliare il materiale in modo pulito. Questa forte azione di taglio riduce al minimo l'attrito, controlla la generazione di calore e arresta il catastrofico incrudimento del substrato di titanio.
Lo spessore del rivestimento richiesto determina la fase specifica dell'operazione di lavorazione. Durante la sgrossatura pesante, l'obiettivo principale è massimizzare i tassi di rimozione del materiale (MRR). La precisione dimensionale passa in secondo piano. In questo caso dai la priorità ai rivestimenti più spessi perché offrono la massima protezione termica e resistenza all'usura. Ti consentono di spingere avanzamenti e velocità ai limiti assoluti senza guasti catastrofici all'utensile.
I passaggi di finitura ad alta precisione richiedono una rigorosa precisione dimensionale e finiture superficiali superiori. Per la finitura sono necessari rivestimenti sottili o utensili lucidati interamente non rivestiti. Un bordo affilato e rivestito in modo sottile riduce la pressione dell'utensile. Riduce al minimo la deflessione e previene la lacerazione della superficie associata agli utensili di sgrossatura opachi e con rivestimento pesante. Separare le strategie di attrezzamento in base alla sgrossatura e alla finitura garantisce la massima efficienza e dimensioni della parte finale incontaminate.
L'ottimizzazione dello spessore del rivestimento produce enormi guadagni in termini di efficienza di lavorazione. I dati dell'officina mostrano costantemente che l'applicazione dello spessore di rivestimento corretto aumenta la durata dell'utensile da 3 a 5 volte rispetto al metallo duro nudo. Il potere lubrificante dei rivestimenti avanzati riduce il coefficiente di attrito. Ciò consente di aumentare le velocità di taglio e gli avanzamenti dal 20% al 70%.
Questa riduzione dell'attrito si traduce direttamente in temperature di taglio più basse nella zona di taglio. Il rivestimento funge da barriera termica. Impedisce al calore di penetrare nella matrice di carburo e di ammorbidire il vitale legante di cobalto. A temperature superiori a 800°C nella zona di taglio, il carburo nudo subirà una deformazione plastica. Mantenendo la durezza del substrato a temperature elevate, lo strumento resiste alla deformazione plastica. Il tagliente rimane intatto e preciso anche per lunghi cicli di produzione.
Il monitoraggio dell'usura degli utensili mantiene accuratamente sotto controllo le tolleranze delle parti. Nella produzione di precisione, applichiamo rigorosi parametri di guasto standardizzati. Un punto di riferimento comune dichiara il guasto dell'utensile se la scheggiatura del bordo supera 0,005 pollici su entrambi i lati della geometria di taglio. Gli ingegneri del controllo qualità misurano la distanza dell'ipotenusa del dente scheggiato per monitorare accuratamente la progressione dell'usura.
I rivestimenti eccessivamente spessi spesso non soddisfano prematuramente questi rigorosi criteri. Quando un rivestimento viene applicato in modo eccessivo, all'interno della pellicola si accumulano tensioni residue. Ciò riduce gravemente la sua adesione al substrato di carburo. Si ottengono microscheggiature lungo il tagliente. Anche se il metallo duro sottostante rimane intatto, un rivestimento microscheggiato crea un profilo di taglio irregolare. Riduce istantaneamente la precisione della parte, provoca vibrazioni e rovina le finiture superficiali.
Le frese rivestite hanno un prezzo superiore rispetto alle loro controparti non rivestite. I complessi processi di preparazione dei bordi e di deposizione sotto vuoto aumentano i tempi di produzione. Tuttavia, valutare gli utensili esclusivamente in base al prezzo di acquisto iniziale è una strategia errata. Il vero parametro del successo in officina è il costo per pezzo.
Nella produzione in grandi volumi o nella lavorazione di leghe difficili, la maggiore durata dell'utensile e i maggiori tassi di asportazione del materiale giustificano facilmente i costi iniziali più elevati. Considera un'officina che gestisce acciaio pretemprato 4140. Uno strumento non rivestito potrebbe durare 20 minuti nel taglio prima che il bordo si degradi. Uno strumento adeguatamente rivestito potrebbe funzionare per 120 minuti. Risparmiate cinque cambi utensile, riducete i tempi di fermo macchina e mantenete il mandrino in rotazione. Per lavori di breve durata in materiali morbidi come plastica o alluminio standard, la resistenza all'usura estesa potrebbe non essere mai realizzata. In questi casi, uno strumento non rivestito e affilatissimo rimane la scelta più economica e precisa.
Guida all'applicazione dello spessore del rivestimento
Applicazione di lavorazione |
Tipo materiale |
Spessore del rivestimento consigliato |
Obiettivo principale dell'attrezzatura |
|---|---|---|---|
Sgrossatura pesante |
Acciai legati, Ghisa |
Spesso (3-5 micron) |
Protezione termica, MRR massimo |
Fresatura dura |
Acciai per utensili (45+ HRC) |
Spesso (3-5 micron) |
Resistenza del bordo, deflessione del calore |
Lavorazione del titanio |
Ti-6Al-4V, Inconel |
Ultra sottile (1-2 micron) |
Prevenire l'incrudimento, tagliare in modo pulito |
Finitura di precisione |
Tutti i metalli |
Ultrasottile o non rivestito |
Precisione dimensionale, finitura superficiale |
Lavorazione di metalli non ferrosi |
Alluminio, Ottone, Plastica |
Non rivestito (lucido) |
Previene l'adesione del materiale e la nitidezza del rasoio |
La selezione della fresa ottimale richiede un approccio olistico. È necessario valutare i fornitori di utensili in base alla loro trasparenza riguardo ai processi di rivestimento, ai gradi di metallo duro e agli standard di preparazione dei taglienti. Uno strumento ad alte prestazioni richiede che lo spessore del rivestimento corrisponda perfettamente all'angolo dell'elica e al numero di scanalature specifici.
Gli utensili ad elica alta progettati per l'alluminio richiedono scanalature profonde e lucidate per l'evacuazione dei trucioli. L'applicazione di un rivestimento spesso e ruvido a queste scanalature provoca l'impaccamento dei trucioli e la rottura dell'utensile. I fornitori devono dimostrare che l'applicazione del rivestimento non interferisce con la geometria principale dell'utensile. Comprendere la sinergia tra il substrato a micrograna, l'esatto raggio di affilatura e lo strato PVD finale determina i risultati della lavorazione.
Il rischio principale derivante dall'implementazione di utensili con rivestimento spesso è l'aumento della deflessione dell'utensile. Poiché il tagliente è intrinsecamente più arrotondato, le forze di taglio spingono l'utensile lontano dal pezzo invece di tagliarlo in modo netto. Questa deflessione porta a pareti rastremate, tasche sottodimensionate e gravi imprecisioni dimensionali. Se si verificano vibrazioni, è necessario ridurre la profondità di taglio o aumentare l'avanzamento per dente per forzare l'utensile a mordere il materiale anziché a sfregare.
Per mitigare questo rischio, è necessario modificare i parametri. Ottimizzare velocità, avanzamenti e profondità di taglio per tenere conto della maggiore pressione di taglio. È obbligatorio l’utilizzo di sistemi di supporto degli utensili altamente rigidi, come supporti a calettamento o mandrini idraulici. Questi sistemi forniscono la forza di serraggio e la concentricità necessarie per resistere alla deflessione. Garantiscono che l'utensile rivestito segua perfettamente il percorso utensile programmato. La fresatura concorde è obbligatoria anche quando si utilizzano utensili rivestiti e molto levigati. La fresatura convenzionale fa sì che il tagliente sfreghi contro il pezzo prima di incidere definitivamente il materiale, generando un calore enorme e distruggendo il rivestimento.
Controlla le attuali modalità di guasto degli utensili per determinare se la tua officina soffre principalmente di microscheggiature o usura termica.
Consultare i produttori di utensili per verificare le specifiche esatte del rivestimento, i raggi di preparazione del tagliente e le qualità di metallo duro prima dell'acquisto.
Esegui tagli di prova controllati sul materiale di scarto per misurare la deviazione effettiva della parte e la deflessione dell'utensile.
Standardizza i rivestimenti PVD ultrasottili o gli utensili lucidati non rivestiti per materiali non ferrosi e operazioni di finitura con tolleranze strette.
Implementare sistemi di portautensili rigidi come mandrini a calettamento o idraulici per compensare la maggiore pressione di taglio degli utensili di sgrossatura con rivestimento spesso.
R: Sì, in genere da 4 a 10 micron in totale, a seconda del processo di rivestimento. I produttori premium rettificano l'utensile in metallo duro integrale nudo leggermente sottodimensionato per compensare questo volume aggiunto. Ciò garantisce che la dimensione finale del rivestimento rimanga all'interno della fascia di tolleranza dichiarata per una programmazione accurata.
R: Gli strumenti non rivestiti non richiedono la levigatura obbligatoria del bordo necessaria per l'adesione del rivestimento. Ciò consente un tagliente estremamente affilato che taglia il materiale in modo pulito con una pressione dell'utensile significativamente inferiore. Riduce al minimo la deflessione e mantiene una maggiore precisione dimensionale durante le passate di finitura.
R: La maggior parte dei rivestimenti PVD (Physical Vapour Deposition) applicati agli utensili rotanti in metallo duro integrale hanno uno spessore compreso tra 2 e 5 micron. Ciò fornisce un equilibrio ottimale di protezione termica senza smussare eccessivamente il tagliente.
R: Sì. Se un rivestimento viene applicato in uno spessore eccessivo, all'interno del film si accumulano tensioni residue, riducendone l'adesione al substrato. Ciò fa sì che il rivestimento, e spesso il tagliente in metallo duro sottostante, si scheggino sotto la pressione di taglio, riducendo istantaneamente la precisione della parte.
R: Scegli utensili non rivestiti o con rivestimento ultrasottile per le passate di finitura per evitare sfregamenti e incrudimenti. Utilizza rivestimenti PVD sottili e specializzati, progettati per resistere all'affinità chimica e gestire il calore durante le operazioni di sgrossatura aggressive.
R: Sì, in particolare per cicli di produzione lunghi e leghe difficili da lavorare. L'attrito ridotto e la protezione termica possono prolungare la durata dell'utensile da 3 a 5 volte. Ciò riduce significativamente il costo complessivo per pezzo e riduce i tempi di fermo macchina nonostante il prezzo di acquisto iniziale più elevato.