Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-10 Origen: Sitio

El mecanizado de geometrías internas complejas, puertos y características sobresalientes requiere un equilibrio preciso entre el espacio libre de la herramienta y la rigidez estructural. La selección del ángulo de envoltura esférico incorrecto para una aplicación de socavado frecuentemente resulta en deflexión de la herramienta, acabados superficiales comprometidos, colisiones de vástagos o fallas catastróficas de la herramienta, lo que genera piezas desechadas y mayores costos de herramientas. No se puede adivinar el camino a través de voladizos empinados o ranuras profundas para juntas tóricas. Una elección equivocada significa sacar el carburo roto de un costoso soporte aeroespacial de titanio o desechar una cavidad de molde compleja. Resolver esto requiere una evaluación sistemática de la geometría de la pieza, la dureza del material, la cinemática de la máquina y las estrategias de evacuación de virutas para determinar si un ángulo envolvente de 220° o 270° proporciona el equilibrio óptimo entre alcance y estabilidad. Evaluamos los límites mecánicos exactos de estas herramientas para que pueda programar velocidades de avance con confianza, evitar que el cuello se rompa y mantener tolerancias geométricas estrictas.
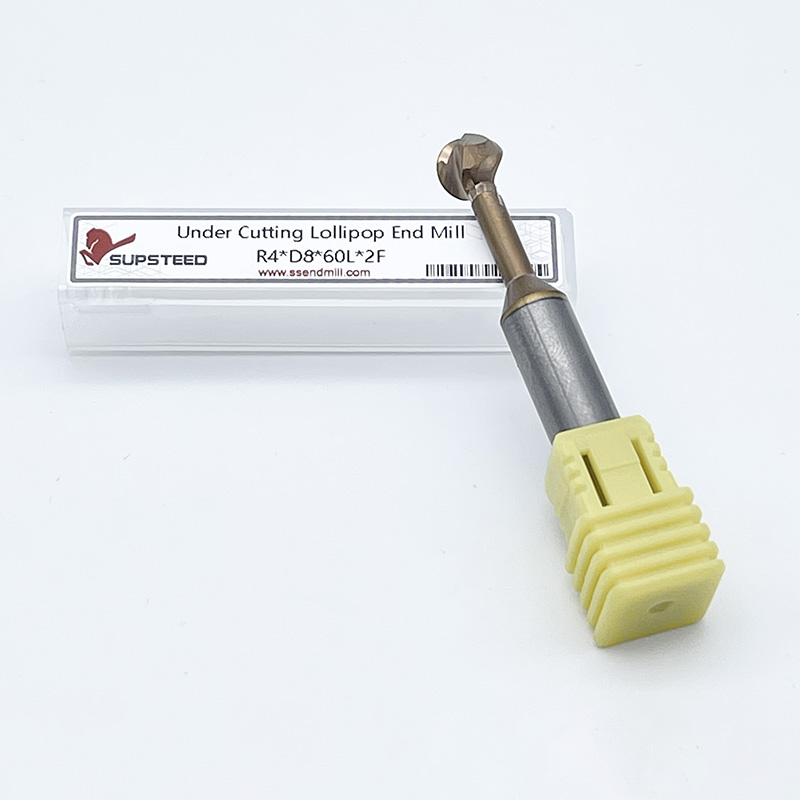
Las herramientas de corte esféricas cuentan con un filo que se envuelve alrededor de una esfera central. El ángulo envolvente dicta exactamente hasta qué punto las flautas continúan más allá del ecuador de esta esfera hacia el vástago. Una herramienta de 220° se extiende ligeramente más allá de la línea central, lo que proporciona una capacidad de socavado moderada. Una herramienta de 270° se extiende mucho más, creando un perfil esférico mucho más profundo antes de pasar al cuello. Esta distinción geométrica altera fundamentalmente la forma en que la herramienta interactúa con la pieza de trabajo durante el contorneado multieje. Los maquinistas confían en socavar las fresas para mecanizar características que las fresas de punta plana o esférica estándar no pueden alcanzar físicamente sin chocar con la estructura de la pieza. El ángulo que elija dicta el límite físico entre dónde puede cortar la herramienta y dónde frotará.
El ángulo envolvente controla directamente el diámetro máximo permitido del cuello. Existe una estricta relación inversa entre el ángulo de envoltura y el espesor estructural del cuello de la herramienta. Un ángulo envolvente mayor requiere un alivio del cuello más delgado para acomodar el filo extendido y proporcionar el espacio libre requerido. Debido a que la herramienta de 270° corta más arriba en la esfera, el cuello debe pulirse significativamente para evitar el roce contra la superficie recién mecanizada. Por ejemplo, en una esfera de 0,500 pulgadas de diámetro, una envoltura de 220° podría permitir un diámetro de cuello de 0,250 pulgadas. Esa misma esfera de 0,500 pulgadas con una envoltura de 270° podría requerir que el cuello se reduzca a 0,125 pulgadas. Dado que la rigidez de un cilindro es proporcional a la cuarta potencia de su diámetro, esa reducción da como resultado una pérdida masiva de rigidez estructural. Esta relación dicta el momento de inercia de la herramienta y su resistencia última a las fuerzas de flexión.
La densidad de la flauta juega un papel importante en la gestión de la evacuación de virutas dentro de geometrías socavadas confinadas. Las herramientas esféricas suelen tener entre dos y seis canales, según el diámetro de la esfera y la aplicación prevista. Las configuraciones de dos flautas ofrecen gargantas enormes, lo que las hace ideales para desbaste agresivo en aluminio y limpieza de virutas grandes de bolsas profundas. Las configuraciones de cuatro canales proporcionan acabados superficiales superiores en aceros, pero restringen el flujo de viruta debido a volúmenes de garganta más pequeños. Las herramientas de seis flautas están reservadas para pasadas de acabado ligeras en titanio o aleaciones de alta temperatura donde las velocidades de avance son bajas y los requisitos de acabado superficial son altos. El empaquetamiento de virutas sigue siendo un punto de falla principal en las geometrías esféricas. Al mecanizar cortes profundos, las virutas quedan atrapadas fácilmente entre el cuello de la herramienta y la pared de la pieza. El ángulo de envoltura elegido interactúa fuertemente con la densidad de la flauta; un cuello más delgado en una herramienta de ángulo alto proporciona un poco más de espacio físico para que escapen las virutas, pero la delicada estructura no puede soportar las fuerzas de corte si las virutas se acumulan y se vuelven a cortar.
Evaluar el éxito de una operación de subcotización requiere monitorear varias métricas técnicas distintas. Los operadores deben alcanzar requisitos básicos específicos para validar el proceso en el taller.
La principal ventaja de un ángulo envolvente de 220° radica en su enorme rigidez estructural. Al detener el filo poco después del ecuador, la herramienta conserva un área de cuello de sección transversal significativamente mayor. Este núcleo más grueso aumenta drásticamente el momento de inercia de la herramienta, reduciendo directamente la deflexión de la herramienta bajo fuertes fuerzas de corte radial. Cuando la herramienta se acopla al material, la presión de corte intenta empujar la esfera lejos del corte. El robusto cuello de la herramienta de 220° resiste este momento de flexión, manteniendo el filo exactamente en su trayectoria programada. Esta rigidez permite a los maquinistas impulsar velocidades de avance más altas, aumentar la profundidad de corte y mantener una dinámica de mecanizado estable incluso en longitudes de calibre extendidas. Puede desbastar el material mucho más rápido sin temor a romper la herramienta.
Las herramientas esféricas rígidas destacan en entornos que exigen altas tasas de eliminación de material y condiciones de corte estables. Son la opción predeterminada para aplicaciones específicas de servicio pesado en varios sectores de fabricación.
A pesar de su resistencia, las herramientas de 220° enfrentan estrictas limitaciones geométricas. El cuello grueso crea un peligro de colisión inmediato al programar ángulos de corte pronunciados. Si la geometría de la pieza requiere que la herramienta llegue profundamente detrás de un saliente sobresaliente, el vástago inevitablemente golpeará el labio superior de la característica. Este punto exacto de interferencia del vástago limita su utilidad en mecanizado de cavidades complejas o porteado profundo. Los maquinistas no pueden utilizar estas herramientas para realizar un biselado agresivo en placas gruesas, ya que el ángulo de envoltura limitado evita que el filo se acople completamente al borde inferior del orificio sin que el cuello roce contra el orificio. Debe asignar el perfil de la herramienta al modelo CAD para garantizar que el cuello no sobresalga del saliente.
Cuando la geometría de la pieza exige un acceso extremo, 270 fresas de extremo rebajadas proporcionan el espacio libre necesario. El filo de corte extendido envuelve la esfera, lo que permite que la herramienta mecanice voladizos pronunciados, ranuras profundas para juntas tóricas y contornos internos complejos sin interferencia del vástago. Esta geometría brilla en trayectorias continuas de 5 ejes. A medida que el husillo de la máquina se inclina y se desplaza a lo largo de una superficie compleja, la envoltura de 270° garantiza que un filo afilado permanezca en contacto con el material, independientemente de la orientación del eje de la herramienta. Este alcance extendido elimina la necesidad de múltiples configuraciones o herramientas de forma personalizadas, lo que agiliza el mecanizado de características internas altamente complejas. Obtiene la capacidad de alcanzar debajo de las repisas que de otro modo requerirían una configuración de máquina completamente diferente.
Las herramientas esféricas de alto espacio libre son indispensables para fabricar componentes complejos en industrias avanzadas. Abordan geometrías que las herramientas estándar simplemente no pueden alcanzar sin provocar una colisión.
El espacio libre extremo de una herramienta de 270° tiene un costo estructural severo. Para adaptarse al enorme ángulo de envoltura, el diámetro del cuello debe reducirse a una fracción del diámetro de la esfera. Este núcleo reducido hace que la herramienta sea muy susceptible a la deflexión, flexión y rotura catastrófica del cuello. Incluso pequeños picos en la carga de viruta o ligeras inconsistencias del material pueden causar la fractura del delicado cuello. Además, la falta de rigidez hace que estas herramientas sean muy propensas a vibraciones y vibraciones armónicas. Cuando se utiliza con longitudes de calibre extendidas, la herramienta actúa como un diapasón, amplificando las vibraciones que degradan el acabado de la superficie y astillan rápidamente el filo. Los operadores deben reducir las velocidades de avance y las profundidades de corte para proteger la herramienta.
Tabla 1: Comparación técnica de
| evaluación de ángulos envolventes esféricos | Fresa de extremo con rebaje de 220° | métrica Fresa de mango con rebaje de 270° |
|---|---|---|
| Rigidez del cuello | Alto (núcleo más grueso) | Bajo (núcleo más delgado) |
| Liquidación socavada | Moderado (ángulos poco profundos) | Extremo (ángulos pronunciados) |
| Riesgo de deflexión | Bajo | Alto |
| Estrategia de mecanizado ideal | Alto MRR Desbaste/Acabado | Acabado ligero/contorneado de 5 ejes |
| Susceptibilidad a las vibraciones | Bajo | Alto (Requiere un control estricto de la alimentación) |
| Capacidad de velocidad de alimentación | Agresivo | Conservador |
La selección de la herramienta correcta comienza con una estricta evaluación matemática de la geometría de la pieza. Los maquinistas deben calcular el ángulo de socavado requerido y la profundidad total de la característica sobresaliente. Usted asigna la geometría de esta pieza directamente contra el ángulo de alivio del cuello de la herramienta y el alcance general. Las configuraciones de longitud de casquillo proporcionan una mejor estabilidad pero limitan la profundidad, mientras que las configuraciones de largo alcance acceden a cavidades profundas pero amplifican los riesgos de deflexión. Si el ángulo de socavación es poco profundo, una herramienta de 220° limpia fácilmente la geometría. Si el corte es empinado y profundo, se requiere una herramienta de 270° para evitar que el vástago que no corta corte la pieza de trabajo. Mida siempre el compromiso radial máximo requerido antes de sacar una herramienta de la cuna.
La dureza del material dicta la deflexión máxima permitida e influye en gran medida en la selección de la herramienta. El mecanizado de aleaciones resistentes como Inconel, acero 4140 o aceros para herramientas endurecidos genera enormes fuerzas de corte radial. Estas fuerzas romperán instantáneamente el delicado cuello de una herramienta de 270° si se presiona demasiado. Por lo tanto, los materiales más duros favorecen fuertemente la estabilidad estructural de una herramienta de 220°, incluso si requiere alterar la trayectoria de la herramienta o agregar una configuración. Por el contrario, los materiales más blandos como el aluminio, el latón o los plásticos de ingeniería generan menores fuerzas de corte. En estas aplicaciones, los maquinistas pueden implementar de forma segura herramientas de 270° para maximizar el alcance sin correr el riesgo de fallas catastróficas de la herramienta, lo que permite mayores tasas de eliminación de material en geometrías complejas.
La gestión térmica es un factor importante cuando se opera dentro de geometrías socavadas confinadas. Debido a que la acción de corte ocurre profundamente dentro de una cavidad o debajo de una repisa, el refrigerante de inundación estándar rara vez llega a la zona de corte. Esto provoca una rápida acumulación de calor y un recorte inmediato de la viruta. Los sistemas de refrigerante de alta presión o de refrigeración a través del husillo son absolutamente necesarios para sacar las virutas de la cavidad. Cuando utilice herramientas de alto espacio libre, su principal prioridad es evitar que se acumule viruta; un solo chip recortado puede romper el delgado cuello. La entrega adecuada de refrigerante garantiza la estabilidad térmica, limpia el entorno de trabajo y protege la frágil estructura de la herramienta contra cargas de impacto repentinas. Las boquillas de refrigerante programables deben apuntar directamente a la abertura socavada.
Los recubrimientos avanzados para herramientas mitigan el intenso calor generado en las zonas de corte con espacio reducido. Debido a que las herramientas de socavado a menudo funcionan a velocidades superficiales subóptimas cerca del centro de la esfera, la fricción es alta. Los recubrimientos como el nitruro de aluminio y titanio (AlTiN) o el nitruro de titanio y aluminio (TiAlN) proporcionan una resistencia a la oxidación y una dureza superficial excepcionales, protegiendo el sustrato de carburo del agrietamiento térmico en materiales ferrosos. Para mecanizar materiales o compuestos no ferrosos altamente abrasivos, los recubrimientos de nitruro de circonio (ZrN) o carbono similar al diamante (DLC) evitan la acumulación de filos y prolongan la vida útil de la herramienta. Hacer coincidir el recubrimiento con el material de la pieza de trabajo es esencial para mantener la integridad del filo esférico en tiradas de producción largas.
La deflexión de la herramienta arruina directamente la precisión dimensional y el acabado de la superficie. Cuando una herramienta de 270° se desvía bajo carga, no corta el material a la dimensión programada, lo que deja un exceso de material y provoca que la herramienta se arrastre. Este arrastre crea un acabado superficial deficiente y hace imposible mantener dimensiones geométricas estrictas y llamadas de tolerancias. Si las velocidades de avance no se calibran adecuadamente para tener en cuenta esta flexibilidad, la pieza no pasará la inspección. La rigidez inherente de una herramienta de 220° resiste esta deflexión, lo que garantiza que el filo se mantenga fiel a la trayectoria programada, brindando así acabados superficiales superiores y precisión dimensional confiable en la primera pasada.
La programación de geometrías esféricas requiere un control preciso sobre la carga de viruta por diente. Al utilizar fresas delicadas de 270°, los programadores deben reducir drásticamente la carga de viruta para evitar fallas en el cuello. No se pueden utilizar velocidades de avance estándar para fresas de extremo plano. Además, los programadores deben tener en cuenta el adelgazamiento radial del chip. Debido a que el filo es una esfera, el espesor real de la viruta varía dependiendo de dónde se acopla la herramienta al material. Si se corta cerca del ecuador, la viruta es gruesa; Si se corta cerca de la punta inferior o cerca del cuello, la viruta se adelgaza significativamente. El software CAM debe ajustar dinámicamente las velocidades de avance para mantener una carga de viruta constante y segura en todo el perfil esférico. Si no se ajusta el adelgazamiento de la viruta, la herramienta se frotará en lugar de cortar, lo que provocará un desgaste rápido.
La elección entre fresado ascendente y convencional afecta drásticamente a la deflexión de la herramienta en geometrías esféricas. El fresado ascendente empuja la herramienta hacia la pieza de trabajo, lo que generalmente proporciona un acabado superficial superior. Sin embargo, con una herramienta flexible de 270°, esta fuerza de tracción puede hacer que la herramienta se enganche excesivamente y se rompa. En escenarios específicos, podría ser necesario un fresado convencional para estabilizar un cuello delicado. El fresado convencional aleja la herramienta del corte, creando un patrón de deflexión más predecible. Los programadores suelen utilizar el fresado ascendente para desbastar con herramientas rígidas de 220° y cambian a pasadas de fresado convencionales ligeras al terminar cortes delicados con herramientas de alto espacio libre para evitar rayar la pared.
Las operaciones de subcotización exigen una simulación rigurosa de gemelos digitales. Los programadores deben utilizar software CAM avanzado para realizar una verificación exhaustiva de las ranuras antes de enviar el código a la máquina. Debe definir con precisión la geometría exacta de la esfera de corte, el relieve del cuello y el vástago no cortante en su biblioteca de herramientas. El software simula la trayectoria de la herramienta para verificar que solo las ranuras se acoplan al material. Si el vástago roza contra un saliente que sobresale, la simulación señala una colisión. Esta verificación digital es la única forma confiable de garantizar que el ángulo de envoltura elegido proporcione el espacio adecuado para la geometría específica de la pieza sin correr el riesgo de una colisión catastrófica de la máquina.
En el mecanizado simultáneo de 5 ejes, la manipulación del eje de la herramienta proporciona una inmensa flexibilidad. Al ajustar los ángulos de avance (inclinación hacia adelante/atrás) y de retraso (inclinación de lado a lado), los programadores pueden desplazar el punto de contacto de corte a la zona óptima de la esfera. La manipulación inteligente del eje de la herramienta a veces puede permitir que una herramienta de 220° más rígida alcance áreas normalmente reservadas para herramientas de 270°. Al inclinar el eje lejos de la característica sobresaliente, el vástago más grueso elimina la obstrucción mientras la punta esférica continúa cortando. Esta estrategia de programación maximiza la rigidez y la vida útil de la herramienta y al mismo tiempo logra el acceso geométrico necesario. Mantiene las fuerzas de corte dirigidas a la parte más fuerte de la herramienta.
La esperanza de vida de la herramienta varía enormemente entre las dos geometrías en condiciones de corte idénticas. Una herramienta de 220°, con su cuello robusto y su resistencia a las vibraciones, se desgasta de forma predecible. Los maquinistas suelen observar un desgaste de flanco estándar durante una larga vida útil. Por el contrario, una herramienta de 270° es muy vulnerable a microdescantillados y roturas repentinas debido al ruido armónico y la deflexión. Los costos ocultos de la rotura prematura de herramientas con herramientas de alto espacio libre son graves. Más allá del costo de reemplazar el carburo, una herramienta rota a menudo destruye la pieza de trabajo, lo que genera desechos costosos, pérdida de tiempo de la máquina y retrasos en los programas de producción. Debe tener en cuenta el riesgo de rotura al cotizar trabajos que requieren recortes extremos.
Los ingenieros de fabricación deben evaluar constantemente el equilibrio entre el tiempo del ciclo y la confiabilidad del proceso. Las herramientas rígidas de 220° permiten profundidades de corte agresivas y velocidades de avance más rápidas, lo que reduce directamente los tiempos de ciclo. Sin embargo, su espacio libre limitado podría obligar al programador a utilizar múltiples herramientas o requerir que el operador realice múltiples configuraciones de piezas para alcanzar todas las funciones. Las herramientas de 270° con alto espacio libre permiten el mecanizado con una sola configuración, lo que aumenta la confiabilidad posicional y reduce el tiempo de manipulación. Sin embargo, su naturaleza frágil exige velocidades de avance mucho más lentas y pases más ligeros. Debe calcular si el tiempo ahorrado por una única configuración supera el tiempo perdido debido a velocidades de avance conservadoras y posibles fallas de las herramientas.
La elección entre ángulos envolventes de 220° y 270° es un compromiso estricto entre rigidez de la herramienta y accesibilidad geométrica. No existe una solución universal; la herramienta correcta depende completamente de las demandas específicas de la pieza de trabajo. Utilice herramientas predeterminadas de 220° para obtener máxima rigidez, materiales más duros y cortes superficiales para maximizar las tasas de eliminación de material y extender la vida útil de la herramienta. Especifique herramientas de 270° solo cuando la geometría de la pieza requiera un espacio extremo, principalmente en contorneados complejos de 5 ejes o trabajos en cavidades profundas, y asegúrese de ajustar los parámetros de corte para proteger el frágil cuello.
R: La principal diferencia es el ángulo envolvente del filo esférico, que dicta directamente el grosor del cuello de la herramienta. Una herramienta de 220° presenta un cuello más grueso y rígido diseñado para la eliminación de material pesado. Una herramienta de 270° tiene un cuello significativamente más delgado, lo que proporciona el espacio necesario para alcanzar cortes profundos y empinados sin que el vástago choque con la pieza de trabajo.
R: Debe especificar una fresa de 270° al mecanizar cortes profundos y empinados, perfiles complejos de 5 ejes o cuando el biselado posterior requiere un espacio que una herramienta de 220° con cuello más grueso no puede proporcionar físicamente. Son necesarios cuando la geometría de la pieza haría que el vástago de una herramienta de 220° roce o choque contra el material que sobresale.
R: Sí. Debido a que requieren un cuello mucho más delgado para acomodar el ángulo de corte mayor, poseen un momento de inercia menor. Este núcleo reducido los hace significativamente más susceptibles a la deflexión, la vibración armónica y la rotura catastrófica si las cargas de viruta, las velocidades de avance y las trayectorias de las herramientas no se controlan estrictamente durante la programación.
R: Sí, son muy eficaces en entornos de mecanizado de 5 ejes. Siempre que su software CAM pueda inclinar el eje de la herramienta lo suficiente como para evitar que el vástago más grueso choque con la pieza de trabajo, una herramienta de 220° ofrece una rigidez superior. Esto permite velocidades de avance más rápidas y mejores acabados superficiales durante el contorneado multieje simultáneo.
R: Minimice el descentramiento de la herramienta en el husillo y utilice la longitud de calibre más corta posible. Seleccione la herramienta más rígida permitida para la geometría, favoreciendo una de 220° sobre una de 270° si el espacio lo permite. Optimice sus velocidades de avance para mantener una carga de viruta constante y considere utilizar pasadas de fresado convencionales al terminar características delicadas para estabilizar la herramienta.
R: Sí, 'cortador de paletas' es un coloquialismo común en la industria para una fresa esférica de corte socavado. Ambos términos se refieren exactamente a la misma herramienta de corte, que se caracteriza por una punta de corte esférica montada sobre un cuello aliviado. Los fabricantes diseñan estas herramientas específicamente para mecanizar socavados, contornos complejos y características internas de difícil acceso.