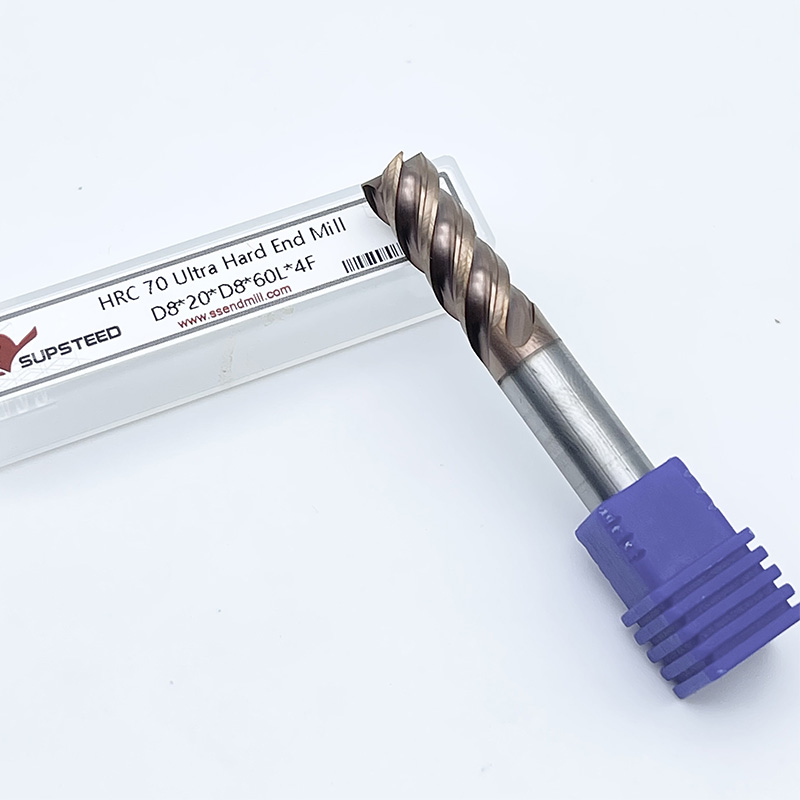
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-25 Origen: Sitio

El mecanizado de acero endurecido (45–65+ HRc) lleva las herramientas de corte a sus límites térmicos y mecánicos absolutos, donde las geometrías y sustratos estándar fallan catastróficamente. El desgaste prematuro de las herramientas, los microdescantillados y los acabados superficiales deficientes en las operaciones de fresado duro aumentan el costo por pieza, aumentan el tiempo de inactividad de las máquinas y corren el riesgo de desechar componentes de alto valor como moldes, matrices y piezas aeroespaciales. Los compradores suelen sentirse abrumados por las convenciones de nomenclatura específicas de los fabricantes, como las series APX, HEX o KenCut. Seleccionar las herramientas adecuadas requiere ir más allá del marketing de catálogo básico para evaluar sustratos de micrograno, preparaciones avanzadas de bordes y recubrimientos resistentes al calor. Esta guía desglosa los criterios de ingeniería para seleccionar Fresas de ranurar para acero endurecido capaces de realizar un fresado duro confiable y repetible, lo que garantiza que la geometría de la herramienta coincida exactamente con el material y la configuración de su máquina específicos.
Cortar materiales por encima de 45 HRc requiere un cambio completo en la estrategia de mecanizado. Aleaciones como los aceros para herramientas A2, D2 y H13 sufren transformaciones de fase durante el tratamiento térmico. Esto da como resultado una estructura martensítica repleta de inclusiones de carburo duro. Cuando una herramienta de corte ataca estos materiales, los principales modos de falla ya no son el desgaste gradual de los flancos o la formación de cráteres. Las amenazas dominantes son la repentina degradación térmica del aglutinante de cobalto y un catastrófico desconchado de los bordes. Las herramientas de carburo estándar carecen de la integridad estructural necesaria para soportar las inmensas fuerzas de corte generadas. Sufren un colapso inmediato del borde al entrar al corte.
El éxito del fresado en duro depende enteramente de la gestión de la paradoja del calor. En el mecanizado tradicional, los refrigerantes extraen calor de la zona de corte. En el fresado en duro, el éxito depende de transferir calor directamente a la viruta en lugar de permitir que penetre en la herramienta o la pieza de trabajo. Debe utilizar combinaciones precisas de metraje de superficie, velocidades de alimentación e interacciones de recubrimiento especializadas. Si la herramienta absorbe la carga térmica, el sustrato de carburo se debilita. El filo se deforma. Al optimizar los parámetros de corte, el calor plastifica el material justo por delante de la zona de corte. Esto reduce las fuerzas de corte y permite que la viruta se lleve la energía térmica a medida que evacua.
La selección de herramientas debe alinearse estrictamente con las capacidades de la máquina herramienta. Los centros de mecanizado vertical (VMC) rígidos y de alta resistencia equipados con husillos de alto torque y guías lineales robustas pueden utilizar de manera efectiva herramientas de 6 a 8 flautas. Estas máquinas ejecutan estrategias de fresado de alta eficiencia (HEM), manteniendo altas velocidades de avance con compromisos radiales ligeros. Por el contrario, las máquinas CNC de servicio más liviano o las fresadoras de rodilla manuales carecen de la rigidez estática y dinámica necesaria para cortes radiales pesados en materiales endurecidos. Estas configuraciones generalmente requieren geometrías de 4 flautas y múltiples pasadas más ligeras para evitar que el husillo se cale, mitigar el ruido armónico y evitar roturas catastróficas de la herramienta.
La base de cualquier herramienta de corte de alto rendimiento es su sustrato. Para aplicaciones de fresado duro, ultrafino o micrograno. Las fresas de metal duro integral para acero templado son un requisito absoluto. El carburo estándar consiste en granos de carburo de tungsteno más grandes unidos por un alto porcentaje de aglutinante de cobalto. Si bien esto proporciona dureza para el mecanizado de uso general, carece de la dureza necesaria para cortar materiales por encima de 50 HRc. Los sustratos de micro y nano granos utilizan partículas de carburo de tungsteno submicrónicas. Esto permite una estructura más densa con menos aglutinante de cobalto expuesto al filo.
Esta densa microestructura impacta directamente la resistencia a la ruptura transversal (TRS) de la herramienta. TRS mide la capacidad del material para resistir fuerzas de flexión antes de fracturarse. El mecanizado de aleaciones endurecidas genera una inmensa presión radial que intenta desviar la herramienta. Un TRS más alto evita el chasquido catastrófico que se produce cuando las herramientas de carburo estándar se empujan más allá de sus límites mecánicos. Al equilibrar una dureza extrema con suficiente resistencia a los golpes, los sustratos de micrograno mantienen los bordes cortantes afilados incluso en cortes interrumpidos severos.
Las fresas de extremo estándar de 3 o 4 flautas cuentan con valles profundos para evacuar virutas grandes y fibrosas comunes en el mecanizado de aluminio o acero dulce. El fresado duro produce virutas pequeñas, quebradizas y muy fragmentadas. Los grandes bolsillos para virutas son innecesarios y perjudican activamente la rigidez de la herramienta. Las herramientas de fresado en duro de alto rendimiento cuentan con diseños de 5, 6 o incluso 8 flautas. El mayor número de canales permite un diámetro de núcleo significativamente más grueso.
Un diámetro de núcleo más grueso aumenta exponencialmente la rigidez estática de la fresa. La deflexión de la herramienta es inversamente proporcional a la cuarta potencia del diámetro del núcleo. Incluso un pequeño aumento en el espesor del alma reduce drásticamente la flexión bajo cargas radiales pesadas. Esta rigidez no es negociable cuando se mantienen tolerancias estrictas en cavidades de molde endurecidas. Los recuentos de ranuras más altos permiten a los maquinistas aumentar la velocidad de avance general de la mesa mientras mantienen un avance por diente bajo. Esta combinación es esencial para lograr acabados superficiales superiores, eliminando a menudo la necesidad de procesos de rectificado secundario o electroerosión.
El desbaste duro y el acabado duro requieren enfoques geométricos completamente diferentes. Durante las operaciones de desbaste, el objetivo es la máxima eliminación volumétrica de metal sin fracturar la herramienta. Las fresas de desbaste especializadas para acero endurecido a menudo incorporan geometrías rompevirutas o diseños de fresas de alto avance. Las geometrías de alto avance dirigen las fuerzas de corte axialmente hacia el husillo de la máquina en lugar de radialmente contra el vástago de la herramienta. Esto minimiza la deflexión y permite velocidades de avance agresivas durante la eliminación de material pesado.
Una vez que se retira el material a granel, la operación pasa al acabado duro. Las herramientas de acabado utilizan geometrías de borde liso con un alto número de flautas o diseños de punta esférica de precisión. Estas herramientas están diseñadas con ángulos de alivio específicos para evitar el roce y el bruñido, lo que puede causar endurecimiento por trabajo en la superficie recién cortada. Las fresas de punta esférica diseñadas para perfilado 3D en moldes y matrices se centran en dejar un acabado similar a un espejo, lo que reduce drásticamente las horas necesarias para el mecanizado manual y el pulido manual.
Comparación de geometría de fresas de mango para acero endurecido
| Característica | Fresas de mango de desbaste duro Fresas de mango | de acabado duro |
|---|---|---|
| Conteo de flauta | 4 a 6 flautas | 6 a 8+ flautas |
| Diámetro del núcleo | Grueso (70% del diámetro de la herramienta) | Máximo (80%+ del diámetro de la herramienta) |
| Preparación de bordes | T-Land pesado o chaflán | Micro-afilador ligero |
| Función primaria | Eliminación de metales de alto volumen | Acabado superficial y precisión dimensional. |
| Fuerzas de corte | Dirigido axialmente (alto avance) | Cizalla radial ligera |
El ruido armónico es el enemigo del fresado duro. Cuando una fresa estándar con el mismo espacio entre canales se acopla a la pieza de trabajo, el golpe rítmico de los bordes cortantes genera frecuencias armónicas. En el acero endurecido, estas vibraciones hacen que el filo rebote dentro y fuera del corte. Esto provoca un rápido microdescantillado y un acabado superficial deficiente. Las geometrías de paso variable resuelven esto utilizando espacios desiguales entre las flautas.
Combinadas con ángulos de hélice variables, donde la torsión de cada flauta cambia ligeramente a lo largo del corte, estas geometrías interrumpen activamente la resonancia armónica. A medida que la herramienta gira, la sincronización irregular de los impactos del filo evita que las vibraciones se amplifiquen. Esta amortiguación armónica se asigna directamente a la reducción de la vibración. Los maquinistas pueden lograr mayores profundidades de corte y mayores velocidades de avance sin comprometer la vida útil de la herramienta o la calidad de la pieza.
En el mecanizado general, es deseable un filo cortante muy afilado para cortar el material de forma limpia. En el fresado en duro, un filo muy afilado es un gran inconveniente. Cuando un filo de carburo perfectamente afilado golpea una pieza de trabajo de 60 HRc, la frágil punta del filo se micropica instantáneamente. Una vez que el filo se ve comprometido, las fuerzas de corte aumentan, la generación de calor aumenta exponencialmente y rápidamente se produce una falla total de la herramienta.
Los fabricantes aplican preparaciones de bordes diseñadas para combatir esto. Técnicas como el microafilado, el redondeado de bordes o la aplicación de un K-land embotan intencionalmente la herramienta unas pocas micras. Esta preparación refuerza el filo, proporcionando una estructura geométrica más fuerte para absorber el impacto inicial al entrar en el corte. La preparación adecuada del borde garantiza que la herramienta se desgaste de manera predecible a través del desgaste gradual del flanco en lugar de un astillado catastrófico impredecible.
El carburo sin recubrimiento no puede sobrevivir a las temperaturas generadas durante el fresado en duro. Los recubrimientos TiAlN y AlTiN representan el estándar industrial para el mecanizado de aleaciones ferrosas endurecidas. Estos recubrimientos se depositan sobre el sustrato de carburo mediante procesos de deposición física de vapor (PVD). La diferencia crítica entre los dos radica en la proporción de aluminio a titanio. AlTiN contiene un mayor porcentaje de aluminio, lo que lo hace superior para aplicaciones de calor extremo.
El verdadero valor de los recubrimientos de AlTiN es su proceso de oxidación dinámica. Cuando las temperaturas de corte superan los 800°C, el aluminio del revestimiento reacciona con el oxígeno de la atmósfera para formar una capa microscópica de óxido de aluminio en la superficie de la herramienta. Esta capa cerámica actúa como una barrera térmica muy eficaz. Refleja el calor nuevamente hacia el chip y protege el sustrato de carburo de la degradación térmica. Debido a que este proceso de oxidación requiere mucho calor y oxígeno atmosférico, estos recubrimientos funcionan excepcionalmente bien en entornos de mecanizado en seco que utilizan ráfagas de aire a alta presión. La introducción de refrigerante líquido provoca un rápido choque térmico, que rompe el revestimiento y provoca fallos prematuros de la herramienta.
A medida que los materiales superan los 60 HRc y entran en el rango de 65-70 HRc, los recubrimientos estándar de AlTiN comienzan a alcanzar sus límites térmicos. Los recubrimientos nanocompuestos de próxima generación, como nACo y TiSiN, están diseñados específicamente para una dureza extrema. La adición de silicio crea una estructura nanocristalina incrustada en una matriz amorfa. Esto aumenta significativamente la microdureza del recubrimiento y eleva su resistencia a la oxidación más allá de los 1100°C.
Las herramientas con recubrimientos de nanocompuestos conllevan un coste inicial más elevado. Deben evaluarse en función del retorno de la inversión en operaciones de fresado en duro continuas y desatendidas. La vida útil prolongada de la herramienta evita cambios de herramienta a mitad del ciclo. Esto es vital al terminar cavidades complejas de moldes 3D donde un cambio de herramienta dejaría una línea de mezcla visible en la superficie de la pieza. Para los talleres que fabrican componentes endurecidos de alto valor, los recubrimientos dopados con silicio proporcionan la confiabilidad del proceso necesaria.
Los aceros para herramientas con alto contenido de carbono y cromo como A2 y D2 son notoriamente abrasivos. Incluso en su estado recocido, contienen partículas de carburo duras que desgastan los filos rápidamente. Una vez endurecidos a 58-62 HRc, estos materiales requieren herramientas que prioricen la resistencia de los bordes y la resistencia a la abrasión. Se recomienda una fresa de carburo sólido de 4 a 6 flautas con una preparación de borde robusta. El afilado de bordes evita que las inclusiones duras del acero astillen la flauta. Los maquinistas frecuentemente experimentan una rápida degradación de los bordes en A2. La utilización de una herramienta recubierta de AlTiN con una geometría de paso variable mitiga el desgaste abrasivo y estabiliza las fuerzas de corte.
H13 y P20 son los caballos de batalla de las industrias de moldeo por inyección y fundición a presión de plástico. Estos materiales, generalmente endurecidos entre 45 y 55 HRc, se fresan para crear contornos 3D complejos. El objetivo principal aquí es el acabado superficial y la precisión dimensional. Las fresas de punta esférica y de punta redondeada con geometrías de hélice variables son estándar. La hélice variable evita la vibración durante pasadas de perfilado largas y continuas. Al optimizar el paso por encima y utilizar herramientas de acabado con un alto número de canales, los talleres pueden lograr acabados superficiales que eliminan por completo la necesidad de realizar trabajos en banco manualmente, ahorrando decenas de horas de mano de obra por molde.
El mecanizado de acero para rodamientos 52100 endurecido o de Inconel envejecido presenta desafíos extremos en la generación de calor y el endurecimiento por trabajo. Estos materiales no se cortan fácilmente. Se rasgan y generan enormes cantidades de fricción. En este caso, es absolutamente necesario que los recubrimientos con alto contenido de aluminio resistan las zonas térmicas localizadas. Se requieren herramientas de acabado rígidas y con un alto número de canales para mantener una carga de viruta baja. Si la herramienta frota en lugar de cortar, el material se endurecerá instantáneamente, destruyendo la fresa en la pasada siguiente. Es obligatorio cumplir estrictamente con las velocidades de avance calculadas y aplicar chorros de aire agresivos para limpiar las virutas.
Las estrategias de fresado tradicionales suelen utilizar un paso radial del 50% con una profundidad de corte axial poco profunda. En acero endurecido, este enfoque concentra todo el calor y el desgaste en el milímetro inferior de la fresa, lo que provoca una rápida falla. El fresado de alta eficiencia (HEM) invierte completamente esta lógica. HEM utiliza cortes axiales profundos combinados con engranes radiales muy ligeros, típicamente del 5% al 10% del diámetro de la herramienta.
Esta estrategia aprovecha el concepto de adelgazamiento radial de viruta. Debido a que el engranaje radial es tan ligero, el espesor real de la viruta es significativamente menor que el avance por diente programado. Esto permite a los maquinistas aumentar drásticamente la velocidad de avance sin exceder los límites mecánicos de la herramienta. HEM distribuye el desgaste de corte a lo largo de toda la ranura, evitando la acumulación de calor localizada y extendiendo la vida útil de la herramienta exponencialmente.
El fresado en duro requiere un ajuste preciso de velocidades y avances. El método de prueba y error a menudo resulta en herramientas rotas. Establecer un marco de diagnóstico es esencial para mitigar los riesgos en el taller. Siga estos pasos al diagnosticar fallas prematuras de la herramienta:
Uno de los errores más comunes en el fresado en duro es la aplicación de refrigerante por inundación. Al cortar materiales por encima de 50 HRc, el filo supera fácilmente los 800°C. Si el refrigerante líquido golpea este carburo sobrecalentado, provoca una caída instantánea de temperatura. Este rápido ciclo de calentamiento y enfriamiento induce una fatiga térmica extrema, lo que provoca microfisuras perpendiculares al filo. En cuestión de minutos, estas grietas se propagan y la herramienta se hace añicos.
Para mitigar el choque térmico, las herramientas de carburo recubiertas deben funcionar en seco durante el fresado en duro. En lugar de refrigerante líquido, utilice ráfagas de aire a alta presión dirigidas precisamente a la zona de corte. El chorro de aire cumple dos funciones críticas. Proporciona el oxígeno necesario para que el recubrimiento de AlTiN o TiSiN forme su capa protectora de óxido. También evacua con fuerza las virutas de la zona de corte, evitando el recorte. El recorte de virutas endurecidas es una de las principales causas de rotura impredecible de las herramientas.
La inversión en fresas de micrograno premium es un desperdicio total si se montan en pinzas ER estándar y desgastadas. En el fresado en duro, las cargas de viruta son excepcionalmente pequeñas, a menudo menos de 0,001 pulgadas por diente. Si el portaherramientas tiene una desviación de 0,0005 pulgadas, una flauta absorberá una viruta enorme mientras que la flauta opuesta frota el material. Esta carga desigual de viruta provoca un desgaste rápido y localizado e induce una vibración armónica.
Para conseguir la precisión necesaria es imprescindible una sujeción rígida de la herramienta. Se requieren portaherramientas de ajuste por contracción o mandriles de fresado hidráulicos de alta precisión para mantener el descentramiento total del indicador (TIR) por debajo de 0,0002 pulgadas en la punta de la herramienta. Los soportes de ajuste por contracción proporcionan una fuerza de sujeción de 360 grados, maximizando la rigidez y asegurando que cada ranura comparta la carga de corte por igual. Este único paso de implementación a menudo duplica la vida útil de la fresa.
R: Para configuraciones rígidas en máquinas de servicio pesado, lo óptimo es de 5 a 8 canales. El alto número de flautas aumenta el diámetro del núcleo para una máxima rigidez y permite velocidades de alimentación más altas mientras se mantienen bajas cargas de viruta. Para máquinas más livianas y menos rígidas, como las fresadoras de rodilla, las opciones de 4 flautas son más seguras para evitar que el husillo se atasque y vibre.
R: No. El uso de refrigerante líquido en carburo recubierto durante el fresado en duro provoca un rápido choque térmico, lo que provoca microfisuras y fallas catastróficas en la herramienta. Utilice siempre un chorro de aire a alta presión para eliminar las virutas y permitir que el recubrimiento se oxide adecuadamente.
R: AlTiN y TiAlN son los estándares de la industria debido a su capacidad para formar una capa protectora de óxido de aluminio a altas temperaturas. Para una dureza extrema superior a 60 HRc, los recubrimientos de nanocompuestos como TiSiN ofrecen una estabilidad térmica y una resistencia al desgaste superiores.
R: El carburo estándar carece de la resistencia a la rotura transversal y de la preparación adecuada del borde necesaria para el fresado en duro. El alto contenido de cobalto y los bordes afilados provocarán un microdescantillado inmediato y una falla rápida al golpear materiales endurecidos.
R: El microdescantillado se debe principalmente al descentramiento excesivo de la herramienta, el ruido armónico, el choque térmico causado por el refrigerante líquido o el uso de una herramienta con un borde afilado en lugar de una preparación de borde pulida. Reducir el avance por diente y asegurar una sujeción rígida de la herramienta suele resolver el problema.