Visualizações: 0 Autor: Editor do site Horário de publicação: 19/10/2026 Origem: Site

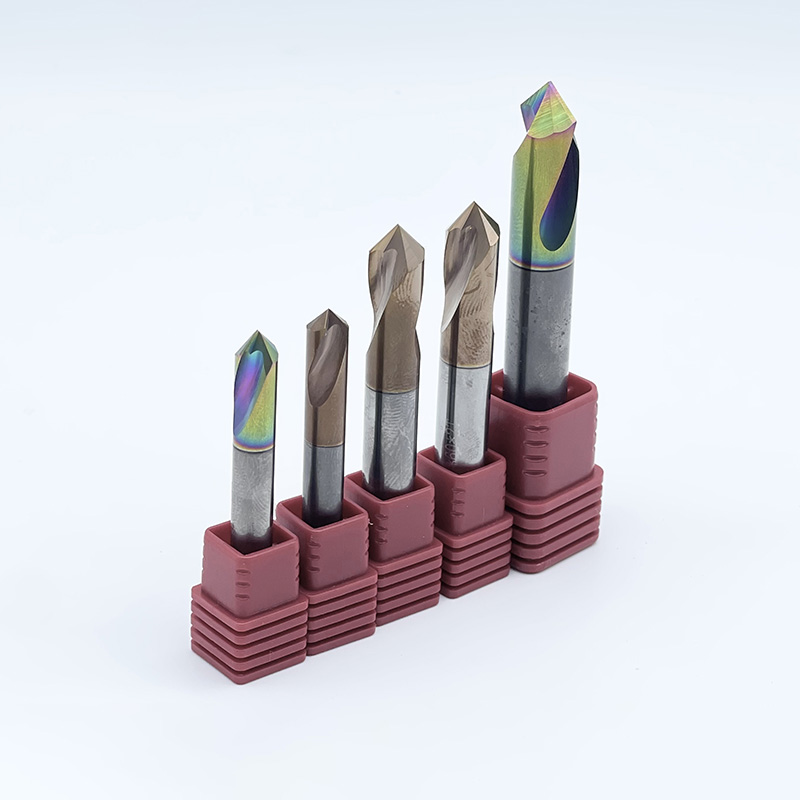
A perfuração de precisão pode fornecer furos precisos sem as ferramentas de corte corretas? Excentricidade, vibração e acúmulo de cavacos geralmente causam erros dimensionais. As ferramentas para furação melhoram a estabilidade da perfuração, a precisão do furo e a qualidade da superfície. Este artigo explora como a geometria da broca, os materiais de metal duro e as técnicas de usinagem ajudam os fabricantes a obter uma precisão consistente.
A perfuração de precisão envolve mais do que criar furos em componentes metálicos. Os fabricantes devem controlar o diâmetro, a posição, a circularidade e a qualidade da superfície.
As ferramentas de furação para furação de precisão atendem a esses requisitos por meio de geometria de corte adequada e desempenho de usinagem estável.
A geometria da ponta de perfuração determina como uma fresa entra na peça de trabalho. O engate inicial deficiente pode fazer com que a ferramenta se afaste da posição pretendida.
Uma ponta de perfuração adequadamente projetada ajuda a distribuir as forças de corte de maneira mais uniforme. A simetria da borda de corte e a geometria da ponta adequada melhoram a estabilidade inicial da perfuração.
Projetos de pontos divididos também podem reduzir o desvio em materiais adequados. Contudo, as condições de entrada da broca e o alinhamento da máquina continuam importantes.
A deflexão da broca ocorre quando as forças de corte dobram a ferramenta durante a usinagem. A deflexão excessiva pode produzir erros de posição e retilinidade deficiente do furo.
As brocas inteiriças de metal duro oferecem alta rigidez em comparação com brocas HSS semelhantes. Sua rigidez ajuda a manter um caminho de corte mais estável.
Comprimentos de broca mais curtos geralmente proporcionam melhor resistência à flexão. Os fabricantes devem evitar saliências desnecessárias da ferramenta sempre que possível.
A geometria da aresta de corte afeta diretamente as dimensões do furo acabado.
Bordas de corte desiguais podem gerar forças desequilibradas durante a perfuração. Isto pode aumentar a variação do diâmetro do furo e acelerar o desgaste da ferramenta.
Arestas de corte fabricadas com precisão ajudam a manter o engajamento de corte equilibrado. Sua consistência permite tamanhos de furos mais repetíveis durante a produção CNC.
A redondeza descreve o quão próximo a seção transversal de um furo se aproxima de um círculo perfeito.
Vibração e forças de corte irregulares podem produzir furos com formatos irregulares. O desvio excessivo também pode aumentar a variação dimensional.
Ferramentas de furação adequadamente selecionadas suportam engajamento de corte estável. Contudo, a fixação e a condição do fuso também influenciam a circularidade final.
A furação produz cavacos dentro de uma área de corte confinada.
Se permanecerem lascas dentro do buraco, elas podem arranhar suas paredes. Eles também podem aumentar o atrito, o calor e a resistência ao corte.
A geometria adequada do canal ajuda a afastar os cavacos das arestas de corte. O fornecimento de refrigerante apoia ainda mais a evacuação de cavacos sob condições apropriadas.
As arestas de corte desgastam-se gradualmente durante repetidas operações de perfuração.
Este desgaste altera a geometria do corte e pode influenciar as dimensões do furo. Também pode aumentar as forças de corte e reduzir a qualidade da superfície.
Substratos de metal duro resistentes ao desgaste ajudam a manter o desempenho de ponta. Os revestimentos apropriados proporcionam proteção adicional durante usinagens exigentes.
Os fabricantes devem monitorar o desgaste da ferramenta antes que os furos acabados excedam os limites de tolerância.
O desvio da ferramenta faz com que as arestas de corte girem de maneira desigual em torno do eixo do fuso.
O batimento excessivo cria cargas de corte desiguais e geometria de furo inconsistente.
Porta-ferramentas de precisão ajudam a manter o alinhamento adequado da broca. A condição da pinça, a precisão do fuso e a instalação correta da ferramenta também são importantes.
Dica: Meça o desvio da ferramenta antes de alterar os parâmetros de corte quando o diâmetro ou a posição do furo se tornarem inconsistentes.
A geometria da broca controla o engajamento de corte, a formação de cavacos e a orientação da ferramenta.
A seleção da geometria correta ajuda os fabricantes a melhorar a precisão dimensional em diferentes materiais e operações de perfuração.
Os ângulos de ponta de perfuração comuns incluem 118°, 135° e 140°.
Um ponto de 118° é amplamente associado à perfuração de uso geral. Um ponto dividido de 135° geralmente melhora a centralização em materiais adequados.
No entanto, o ângulo da ponta por si só não pode determinar a precisão da perfuração.
A simetria da borda de corte, o design da borda do cinzel e as condições da peça também afetam o desempenho.
As bordas de corte devem encaixar na peça de trabalho o mais uniformemente possível.
Comprimentos de lábios ou ângulos de corte desiguais criam forças de corte desequilibradas. Estas forças podem aumentar a vibração e produzir furos imprecisos.
O desbaste de precisão ajuda a manter a geometria consistente da aresta de corte.
Os fabricantes devem inspecionar as brocas desgastadas ou danificadas quando as dimensões dos furos começarem a mudar.
Os canais de perfuração fornecem canais para remoção de material durante o corte.
Seu formato influencia a formação de cavacos, o fluxo e a folga disponível.
Aço, alumínio e aço inoxidável produzem cavacos com características diferentes. Portanto, a geometria do canal deve corresponder ao material da peça e à profundidade de furação.
O mau escoamento dos cavacos pode danificar as superfícies do furo e reduzir a vida útil da ferramenta.
As margens da perfuração fornecem orientação ao longo da parede do furo durante a perfuração.
A geometria da margem adequada ajuda a manter o movimento estável da ferramenta dentro do furo.
No entanto, o contato excessivo pode aumentar o atrito e o calor.
Projetos de broca eficazes equilibram a orientação do furo, a estabilidade de corte e a proteção da superfície.
Nota: A geometria da broca afeta a qualidade do furo, mas a precisão da máquina e a estabilidade da peça permanecem igualmente importantes.
Ferramentas de corte de metal duro são amplamente utilizadas em aplicações exigentes de perfuração CNC.
Sua dureza, rigidez e resistência ao desgaste suportam usinagem estável sob condições operacionais adequadas.
O metal duro sólido proporciona maior rigidez do que o aço rápido convencional.
Esta propriedade ajuda a reduzir a deflexão da broca durante a usinagem estável.
Sua alta dureza também oferece durabilidade de ponta sob condições exigentes.
No entanto, o metal duro é relativamente frágil em comparação com o HSS. Vibrações fortes ou cortes interrompidos podem causar danos nas bordas.
Os fabricantes devem utilizar máquinas rígidas e sistemas de fixação de ferramentas adequados.
Os revestimentos protetores podem reduzir o desgaste durante operações de perfuração de precisão.
Os revestimentos TiSiN e TiAlN são usados em aplicações de usinagem exigentes e selecionadas. Sua adequação depende dos materiais da peça e das condições de corte.
Os revestimentos ajudam a proteger as arestas de corte contra mecanismos de desgaste específicos.
Contudo, selecionar o revestimento errado pode aumentar o atrito ou a adesão do material.
Os fabricantes devem seguir as recomendações de revestimento específicas da aplicação.
As brocas de metal duro estão disponíveis em diferentes configurações de comprimento e diâmetro.
As opções comuns incluem designs 3D, 5D e 8D.
Estas designações descrevem a profundidade de furação em relação ao diâmetro da ferramenta.
Por exemplo, uma broca 5D suporta uma relação profundidade/diâmetro nominal de cinco.
Brocas mais longas requerem maior atenção ao escoamento de cavacos e estabilidade de corte.
A furação de aço requer geometria de corte adequada e resistência ao desgaste.
Aço carbono, aço-liga e aço inoxidável apresentam diferentes desafios de usinagem.
Alguns materiais produzem cavacos resistentes ou calor de corte significativo.
As brocas inteiriças de metal duro para usinagem de precisão ajudam a resolver essas condições por meio de designs adequados de substrato e canais.
Os fabricantes podem revisar Ferramentas de furação para CNC usinagem ao comparar aplicações de furação.
Dica: Escolha brocas de metal duro de acordo com a dureza do material, a profundidade do furo e a capacidade da máquina, em vez de apenas a velocidade de corte.
Diferentes operações de furação requerem diferentes ferramentas de corte.
A furação cria o furo inicial, enquanto as operações de acabamento melhoram as dimensões e superfícies selecionadas.
As brocas helicoidais são comumente usadas para operações gerais de furação.
Eles fornecem uma solução prática para muitos requisitos de perfuração padrão.
As brocas inteiriças de metal duro oferecem maior rigidez e resistência ao desgaste sob condições adequadas. Eles são frequentemente selecionados para aplicações produtivas de furação CNC.
A seleção da ferramenta deve considerar o material da peça, a profundidade de perfuração e a tolerância necessária.
As perfuratrizes pontuais preparam um local de entrada controlado antes da perfuração.
Eles são úteis quando o posicionamento inicial apresenta desafios de usinagem.
Uma operação piloto ou de localização adequada pode ajudar a melhorar a estabilidade da entrada da sonda.
Os fabricantes podem considerar Brocas piloto para operações apropriadas de abertura de furos.
No entanto, algumas brocas autocentrantes de metal duro podem operar sem manchas separadas.
O alargamento remove uma pequena margem de acabamento de um furo existente.
Melhora a consistência do diâmetro e pode produzir superfícies de furo mais lisas.
Os alargadores de precisão são úteis quando a perfuração por si só não consegue atingir o acabamento desejado.
Por exemplo, Os alargadores suportam operações de acabamento de furos que exigem dimensões controladas.
No entanto, os alargadores geralmente seguem o caminho do furo existente. Eles não podem corrigir erros de posição significativos de forma confiável.
As ferramentas de mandrilamento ampliam e refinam furos previamente usinados.
Eles podem melhorar a precisão do diâmetro e corrigir certos problemas de alinhamento.
Ao contrário do alargamento, o mandrilamento utiliza um caminho de corte controlado para remover material.
É adequado quando a posição do furo ou a geometria requerem correção.
Os fabricantes devem selecionar mandrilamento ou alargamento de acordo com o problema dimensional real.
Ferramenta para fazer furos |
Função principal |
Benefício de precisão |
|---|---|---|
Broca helicoidal |
Crie furos iniciais |
Produção geral de furos |
Broca de metal duro |
Perfuração CNC de precisão |
Melhor estabilidade de corte |
Broca Spot ou Piloto |
Prepare a entrada do buraco |
Melhor controle de partida |
Alargador |
Finalizar furos existentes |
Melhor diâmetro e qualidade de superfície |
Ferramenta chata |
Refinar a geometria do furo |
Melhor alinhamento e controle de diâmetro |
Dica: Use furação para criação de furos, alargamento para requisitos de acabamento adequados e mandrilamento quando a correção da geometria for necessária.
A profundidade do furo influencia diretamente a estabilidade da furação e o escoamento de cavacos.
Brocas mais longas são geralmente mais sensíveis a deflexões e perturbações de corte.
A escolha do comprimento correto da broca ajuda a manter um desempenho de usinagem confiável.
A furação de furos curtos geralmente proporciona melhor rigidez da ferramenta.
Uma broca 3D é projetada para uma profundidade nominal de perfuração de cerca de três vezes o seu diâmetro.
Seu comprimento de trabalho mais curto ajuda a reduzir flexões desnecessárias.
Essas brocas são adequadas para muitas aplicações CNC de furos rasos.
Os fabricantes ainda devem verificar a geometria do ponto, o desvio e os parâmetros de corte.
Uma broca 5D proporciona maior alcance de corte do que designs mais curtos.
No entanto, o comprimento adicional pode aumentar a instabilidade da perfuração.
A geometria adequada do canal ajuda a remover cavacos durante operações de corte mais profundas.
Os fabricantes devem manter suportes de ferramentas estáveis e taxas de avanço adequadas.
Os requisitos de resfriamento também se tornam mais importantes à medida que a profundidade de perfuração aumenta.
Uma broca 8D suporta usinagem mais profunda em relação ao seu diâmetro.
Estas operações requerem um controle cuidadoso da retilineidade do furo e da remoção de cavacos.
Forças de corte excessivas podem causar deflexão ou falha prematura da ferramenta.
Alguns projetos de broca se beneficiam de furos piloto e sistemas de refrigeração através da ferramenta.
Os fabricantes devem confirmar o procedimento de entrada recomendado antes da usinagem.
A refrigeração ajuda a controlar as temperaturas de corte e a remover cavacos.
A refrigeração externa funciona bem em algumas aplicações de perfuração rasa.
A refrigeração através da ferramenta pode proporcionar um fornecimento mais direto para zonas de corte mais profundas.
Para aplicações exigentes, Brocas de Metal Duro e Brocas Coolant Fed fornecem opções de ferramentas relevantes.
Entretanto, a pressão e o fluxo do líquido refrigerante devem corresponder ao projeto da broca.
Dica: Para furos mais profundos, priorize o escoamento de cavacos, a orientação da ferramenta e o fornecimento de refrigeração antes de aumentar as velocidades de corte.
Mesmo ferramentas para furação de alta qualidade podem produzir furos imprecisos em condições inadequadas.
Compreender os defeitos comuns ajuda os fabricantes a identificar os ajustes corretos do processo.
O desvio excessivo da ferramenta pode produzir furos maiores que o diâmetro pretendido.
Ele cria cargas de corte irregulares nas bordas da broca.
Os fabricantes devem inspecionar o fuso, o porta-ferramentas e as arestas de corte.
A correção de problemas de alinhamento pode melhorar as dimensões do furo sem substituir o desenho da broca.
O desvio do furo ocorre quando uma broca se afasta do caminho de corte pretendido.
Superfícies inclinadas, fixação instável e geometria de entrada inadequada aumentam este risco.
A perfuração piloto ou estratégias de entrada controlada podem melhorar a estabilidade.
Entretanto, a melhor solução depende do projeto da broca e das condições da peça.
A má qualidade da superfície geralmente resulta de arestas de corte desgastadas ou de parâmetros inadequados.
O recortamento de cavacos também pode riscar as superfícies internas do furo.
Podem surgir rebarbas em torno das entradas e saídas dos furos.
Os fabricantes devem inspecionar o desgaste da ferramenta e ajustar as condições de corte.
Operações de acabamento adequadas podem melhorar a qualidade final do furo.
A quebra da broca pode resultar de avanços excessivos ou acúmulo de cavacos.
A refrigeração insuficiente e a fixação instável da ferramenta também aumentam os riscos de falha.
Os fabricantes devem verificar as cargas de corte e o escoamento de cavacos antes de substituir ferramentas danificadas.
Condições de usinagem estáveis ajudam a prolongar a vida útil da ferramenta.
Nota: Defeitos repetidos de furação geralmente indicam problemas no processo, e não apenas materiais de ferramenta inadequados.
A seleção de ferramentas de perfuração de precisão requer uma compreensão clara dos requisitos dos componentes.
Os fabricantes devem avaliar a qualidade do furo acabado em vez de confiar apenas nas especificações da ferramenta.
Comece revisando desenhos de engenharia e dimensões críticas.
Identifique o diâmetro do furo, a tolerância posicional, a circularidade e os requisitos de superfície.
Estas especificações determinam se a perfuração por si só é suficiente.
Tolerâncias mais restritas podem exigir operações adicionais de mandrilamento ou alargamento.
Os fabricantes devem distinguir a posição do furo da precisão do diâmetro durante a inspeção.
As propriedades da peça influenciam a seleção da ferramenta e o desempenho de corte.
Materiais duros podem exigir classes de metal duro resistentes ao desgaste e revestimentos adequados.
Materiais que produzem cavacos longos requerem uma geometria de canal eficaz.
O projeto do ponto de perfuração deve suportar condições de entrada estáveis.
Os fabricantes devem selecionar as ferramentas de acordo com os requisitos reais de usinagem.
A estabilidade da máquina afeta diretamente a precisão de perfuração alcançável.
O alinhamento do fuso, a condição de fixação da ferramenta e a fixação da peça exigem inspeção.
A velocidade de corte e a taxa de avanço devem corresponder às capacidades da broca.
O fornecimento de refrigerante deve apoiar a evacuação de cavacos e o gerenciamento de calor.
Os fabricantes devem documentar condições de corte bem-sucedidas para produção futura.
Os testes de usinagem ajudam a verificar se as ferramentas selecionadas atendem aos requisitos de produção.
Os fabricantes devem medir as dimensões dos furos e inspecionar a qualidade da superfície.
Eles também devem monitorar o desgaste das arestas de corte e a estabilidade do processo.
Resultados repetíveis em diversas peças fornecem evidências mais fortes de desempenho confiável.
Fator de inspeção |
Avaliação Recomendada |
|---|---|
Diâmetro do furo |
Meça o diâmetro real em relação à tolerância especificada |
Posição do furo |
Verifique a localização em relação aos dados de desenho |
Redondeza |
Inspecione a consistência geométrica |
Retidão do furo |
Verifique o desvio ao longo da profundidade de perfuração |
Acabamento de superfície |
Avalie rugosidade e defeitos visíveis |
Desgaste da ferramenta |
Inspecione as arestas de corte durante a produção |
Dica: Estabeleça critérios de aceitação mensuráveis antes de aprovar Ferramentas de Furação para operações recorrentes de furação de precisão.
As ferramentas para furação melhoram a furação de precisão por meio de geometria de corte precisa, rigidez e evacuação eficaz de cavacos. Eles ajudam a manter dimensões de furo, posicionamento e qualidade de superfície consistentes.
Classes de metal duro, revestimentos e parâmetros de furação adequados melhoram ainda mais a vida útil da ferramenta e a estabilidade da usinagem.
SUPSTEED PRECISION TOOLS fornece brocas de metal duro, brocas piloto e alargadores de precisão para aplicações CNC. Suas soluções de corte ajudam os fabricantes a obter furos de qualidade confiável, maior produtividade e resultados de usinagem consistentes.
R: As ferramentas para fazer furos incluem brocas, alargadores e fresas para furos precisos.
R: As ferramentas para furação melhoram o posicionamento do furo, a consistência do diâmetro e a estabilidade de corte.
R: Eles oferecem alta rigidez, resistência ao desgaste e desempenho de corte consistente.
R: Os custos dependem da classe de metal duro, revestimentos, geometria e profundidade do furo.
R: Os alargadores melhoram a precisão do diâmetro e o acabamento superficial após a perfuração.
R: Excentricidade excessiva, bordas desgastadas e vibração podem causar superdimensionamento.