Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-19 Origine: Sito

La perforazione di precisione può fornire fori accurati senza gli strumenti da taglio giusti? Runout, vibrazioni e accumulo di trucioli spesso causano errori dimensionali. Gli strumenti per la foratura migliorano la stabilità della foratura, la precisione del foro e la qualità della superficie. Questo articolo esplora come la geometria della punta, i materiali in metallo duro e le tecniche di lavorazione aiutano i produttori a ottenere una precisione costante.
La foratura di precisione implica qualcosa di più della semplice creazione di fori nei componenti metallici. I produttori devono controllare il diametro, la posizione, la rotondità e la qualità della superficie.
Gli utensili per la foratura per la foratura di precisione soddisfano questi requisiti grazie alla geometria di taglio adeguata e alle prestazioni di lavorazione stabili.
La geometria della punta del trapano determina il modo in cui la fresa entra nel pezzo. Uno scarso impegno iniziale può far sì che l'utensile si allontani dalla posizione prevista.
Una punta di foratura adeguatamente progettata aiuta a distribuire le forze di taglio in modo più uniforme. La simmetria del labbro di taglio e la geometria della punta adeguata migliorano la stabilità iniziale della perforazione.
I progetti a punto di divisione possono anche ridurre lo spostamento nei materiali adatti. Tuttavia, le condizioni di ingresso della punta e l’allineamento della macchina rimangono importanti.
La deflessione della punta si verifica quando le forze di taglio piegano l'utensile durante la lavorazione. Una deflessione eccessiva può produrre errori di posizione e scarsa rettilineità del foro.
Le punte in metallo duro integrale offrono un'elevata rigidità rispetto a punte HSS simili. La loro rigidità aiuta a mantenere un percorso di taglio più stabile.
Lunghezze di punta più corte generalmente forniscono una migliore resistenza alla flessione. I produttori dovrebbero evitare, quando possibile, inutili sporgenze degli utensili.
La geometria del tagliente influisce direttamente sulle dimensioni del foro finito.
Labbri taglienti non uguali possono generare forze sbilanciate durante la perforazione. Ciò può aumentare la variazione del diametro del foro e accelerare l'usura dell'utensile.
I taglienti realizzati con precisione aiutano a mantenere un impegno di taglio equilibrato. La loro consistenza supporta dimensioni dei fori più ripetibili durante la produzione CNC.
La rotondità descrive quanto la sezione trasversale di un foro si avvicina a un cerchio perfetto.
Vibrazioni e forze di taglio irregolari possono produrre forme di foro irregolari. Un runout eccessivo può anche aumentare la variazione dimensionale.
Gli utensili per foratura opportunamente selezionati supportano un impegno di taglio stabile. Tuttavia, anche la tenuta del pezzo e le condizioni del mandrino influenzano la rotondità finale.
La perforazione produce trucioli all'interno di un'area di taglio ristretta.
Se rimangono dei trucioli all'interno del foro, possono graffiarne le pareti. Possono anche aumentare l'attrito, il calore e la resistenza al taglio.
La geometria adatta della scanalatura aiuta ad allontanare i trucioli dai taglienti. L'erogazione del refrigerante supporta ulteriormente l'evacuazione dei trucioli in condizioni adeguate.
I taglienti si usurano gradualmente durante le ripetute operazioni di foratura.
Questa usura modifica la geometria di taglio e può influenzare le dimensioni del foro. Potrebbe anche aumentare le forze di taglio e ridurre la qualità della superficie.
I substrati in metallo duro resistenti all'usura aiutano a mantenere le prestazioni all'avanguardia. I rivestimenti appropriati forniscono una protezione aggiuntiva durante le lavorazioni impegnative.
I produttori dovrebbero monitorare l’usura degli utensili prima che i fori finiti superino i limiti di tolleranza.
L'eccentricità dell'utensile provoca una rotazione non uniforme dei taglienti attorno all'asse del mandrino.
Un runout eccessivo crea carichi di taglio disuguali e una geometria del foro incoerente.
I portautensili di precisione aiutano a mantenere il corretto allineamento della punta. Anche le condizioni della pinza, la precisione del mandrino e la corretta installazione dell'utensile sono importanti.
Suggerimento: misurare l'eccentricità dell'utensile prima di modificare i parametri di taglio quando il diametro o la posizione del foro diventano incoerenti.
La geometria della punta controlla l'impegno di taglio, la formazione del truciolo e la guida dell'utensile.
La selezione della geometria corretta aiuta i produttori a migliorare la precisione dimensionale su diversi materiali e operazioni di foratura.
Gli angoli comuni delle punte di perforazione includono 118°, 135° e 140°.
Un punto di 118° è ampiamente associato alla perforazione per scopi generali. Un punto di divisione a 135° spesso migliora la centratura su materiali adatti.
Tuttavia, l’angolo della punta da solo non può determinare la precisione della perforazione.
Anche la simmetria del labbro di taglio, il design del bordo dello scalpello e le condizioni del pezzo influiscono sulle prestazioni.
I labbri di taglio dovrebbero impegnarsi nel pezzo in lavorazione nel modo più uniforme possibile.
Lunghezze del labbro o angoli di taglio diversi creano forze di taglio sbilanciate. Queste forze possono aumentare le vibrazioni e produrre fori imprecisi.
La rettifica di precisione aiuta a mantenere una geometria coerente del tagliente.
I produttori dovrebbero ispezionare le punte usurate o danneggiate quando le dimensioni del foro iniziano a cambiare.
Le scanalature del trapano forniscono canali per la rimozione del materiale durante il taglio.
La loro forma influenza la formazione del truciolo, il flusso e la distanza disponibile.
Acciaio, alluminio e acciaio inossidabile producono caratteristiche di truciolo diverse. Pertanto, la geometria della scanalatura deve corrispondere al materiale del pezzo e alla profondità di foratura.
Una scarsa evacuazione del truciolo può danneggiare le superfici del foro e ridurre la durata dell'utensile.
I margini di perforazione forniscono una guida lungo la parete del foro durante la perforazione.
La geometria del margine adeguata aiuta a mantenere il movimento stabile dell'utensile all'interno del foro.
Tuttavia, un contatto eccessivo può aumentare l’attrito e il calore.
I design efficaci delle punte bilanciano la guida del foro, la stabilità del taglio e la protezione della superficie.
Nota: la geometria della punta influisce sulla qualità del foro, ma la precisione della macchina e la stabilità del pezzo rimangono ugualmente importanti.
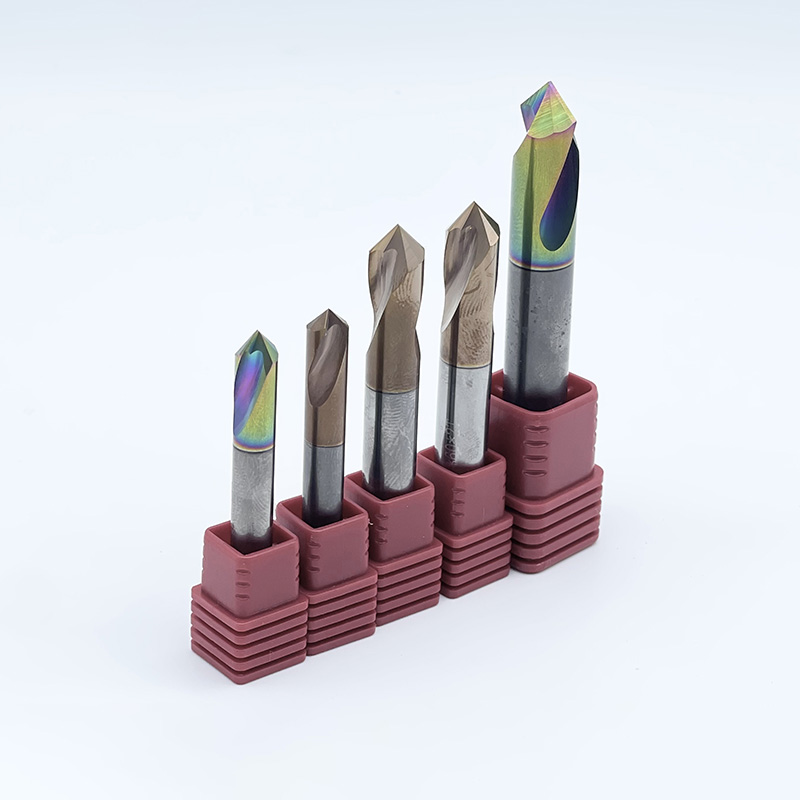
Gli utensili da taglio in metallo duro integrale sono ampiamente utilizzati nelle impegnative applicazioni di foratura CNC.
La loro durezza, rigidità e resistenza all'usura supportano una lavorazione stabile in condizioni operative adeguate.
Il metallo duro integrale fornisce una maggiore rigidità rispetto all'acciaio rapido convenzionale.
Questa proprietà aiuta a ridurre la deflessione della punta durante la lavorazione stabile.
La sua elevata durezza supporta anche la durabilità dell'avanguardia in condizioni difficili.
Tuttavia, il metallo duro è relativamente fragile rispetto all’HSS. Forti vibrazioni o tagli interrotti possono causare danni ai bordi.
I produttori dovrebbero utilizzare macchine rigide e sistemi di portautensili adeguati.
I rivestimenti protettivi possono ridurre l'usura durante le operazioni di perforazione di precisione.
I rivestimenti TiSiN e TiAlN sono utilizzati in applicazioni di lavorazione impegnative selezionate. La loro idoneità dipende dai materiali del pezzo da lavorare e dalle condizioni di taglio.
I rivestimenti aiutano a proteggere i taglienti da specifici meccanismi di usura.
Tuttavia, la scelta del rivestimento sbagliato può aumentare l'attrito o l'adesione del materiale.
I produttori dovrebbero seguire le raccomandazioni di rivestimento specifiche per l'applicazione.
Le punte in metallo duro sono disponibili in diverse configurazioni lunghezza-diametro.
Le opzioni comuni includono progetti 3D, 5D e 8D.
Queste designazioni descrivono la profondità di foratura in relazione al diametro dell'utensile.
Ad esempio, una punta 5D supporta un rapporto nominale profondità/diametro pari a cinque.
Le punte più lunghe richiedono maggiore attenzione all'evacuazione del truciolo e alla stabilità del taglio.
La foratura dell'acciaio richiede una geometria di taglio e una resistenza all'usura adeguate.
L'acciaio al carbonio, l'acciaio legato e l'acciaio inossidabile presentano diverse sfide di lavorazione.
Alcuni materiali producono trucioli tenaci o un calore di taglio significativo.
Le punte in metallo duro integrale per la lavorazione di precisione aiutano a risolvere queste condizioni grazie al design adeguato del substrato e della scanalatura.
I produttori possono rivedere Utensili per la foratura per la CNC lavorazione quando si confrontano le applicazioni di foratura.
Suggerimento: scegliere le punte in metallo duro in base alla durezza del materiale, alla profondità del foro e alla capacità della macchina anziché solo in base alla velocità di taglio.
Operazioni di foratura diverse richiedono utensili da taglio diversi.
La foratura crea il foro iniziale, mentre le operazioni di finitura migliorano le dimensioni e le superfici selezionate.
Le punte elicoidali sono comunemente utilizzate per operazioni generali di foratura.
Forniscono una soluzione pratica per molti requisiti di perforazione standard.
Le punte in metallo duro integrale offrono maggiore rigidità e resistenza all'usura in condizioni adeguate. Sono spesso selezionati per applicazioni produttive di foratura CNC.
La selezione dell'utensile dovrebbe considerare il materiale del pezzo, la profondità di foratura e la tolleranza richiesta.
Le perforatrici a spot preparano una posizione di ingresso controllata prima della perforazione.
Sono utili quando il posizionamento iniziale presenta sfide di lavorazione.
Un'operazione pilota o di individuazione adeguata può contribuire a migliorare la stabilità dell'ingresso della perforatrice.
I produttori possono prendere in considerazione Punte pilota per operazioni appropriate di inizio foro.
Tuttavia, alcune punte autocentranti in metallo duro possono funzionare senza centraggio separato.
L'alesatura rimuove un piccolo sovrametallo di finitura da un foro esistente.
Migliora la consistenza del diametro e può produrre superfici dei fori più lisce.
Gli alesatori di precisione sono utili quando la sola foratura non è in grado di ottenere la finitura richiesta.
Per esempio, Gli alesatori supportano le operazioni di finitura dei fori che richiedono dimensioni controllate.
Tuttavia, gli alesatori generalmente seguono il percorso del foro esistente. Non possono correggere in modo affidabile errori di posizione significativi.
Gli utensili per alesatura allargano e rifiniscono i fori precedentemente lavorati.
Possono migliorare la precisione del diametro e correggere alcuni problemi di allineamento.
A differenza dell'alesatura, l'alesatura utilizza un percorso di taglio controllato per rimuovere il materiale.
È adatto quando la posizione o la geometria del foro richiede una correzione.
I produttori dovrebbero selezionare la foratura o l'alesatura in base al problema dimensionale reale.
Strumento per la realizzazione di fori |
Funzione principale |
Vantaggio in termini di precisione |
|---|---|---|
Trapano elicoidale |
Crea i buchi iniziali |
Produzione generale di fori |
Punta in metallo duro integrale |
Foratura CNC di precisione |
Stabilità di taglio migliorata |
Punta a punti o pilota |
Preparare l'ingresso nel foro |
Migliore controllo di partenza |
Alesatore |
Finisci i fori esistenti |
Diametro e qualità della superficie migliorati |
Strumento noioso |
Perfezionare la geometria del foro |
Allineamento e controllo del diametro migliorati |
Suggerimento: utilizzare la foratura per la creazione di fori, l'alesatura per requisiti di finitura adeguati e l'alesatura quando è necessaria la correzione della geometria.
La profondità del foro influenza direttamente la stabilità della foratura e l'evacuazione del truciolo.
Le punte più lunghe sono generalmente più sensibili alla flessione e ai disturbi di taglio.
La scelta della lunghezza corretta della punta aiuta a mantenere prestazioni di lavorazione affidabili.
La foratura di fori corti generalmente fornisce una migliore rigidità dell'utensile.
Una punta 3D è progettata per una profondità di perforazione nominale pari a circa tre volte il suo diametro.
La sua lunghezza di lavoro più corta aiuta a ridurre le piegature inutili.
Queste punte sono adatte per molte applicazioni CNC con fori poco profondi.
I produttori dovrebbero comunque verificare la geometria del punto, la concentricità e i parametri di taglio.
Una punta 5D offre una maggiore portata di taglio rispetto ai modelli più corti.
Tuttavia, una lunghezza aggiuntiva può aumentare l’instabilità della perforazione.
La geometria adatta della scanalatura aiuta a rimuovere i trucioli durante le operazioni di taglio più profonde.
I produttori dovrebbero mantenere un portautensile stabile e velocità di avanzamento adeguate.
Anche i requisiti di raffreddamento diventano più importanti con l’aumentare della profondità di perforazione.
Una punta 8D supporta una lavorazione più profonda rispetto al suo diametro.
Queste operazioni richiedono un attento controllo della rettilineità del foro e dell'asportazione del truciolo.
Forze di taglio eccessive possono causare deflessione o guasto prematuro dell'utensile.
Alcuni modelli di punte beneficiano di fori pilota e sistemi di raffreddamento attraverso l'utensile.
I produttori dovrebbero confermare la procedura di immissione consigliata prima della lavorazione.
Il refrigerante aiuta a gestire le temperature di taglio e a rimuovere i trucioli.
Il refrigerante esterno funziona bene in alcune applicazioni di foratura superficiale.
Il refrigerante attraverso l'utensile può fornire un'erogazione più diretta alle zone di taglio più profonde.
Per applicazioni impegnative, Le punte in metallo duro e le punte alimentate con refrigerante forniscono opzioni di utensili rilevanti.
Tuttavia, la pressione e il flusso del refrigerante devono corrispondere al design della punta.
Suggerimento: per fori più profondi, dare priorità all'evacuazione del truciolo, alla guida dell'utensile e all'erogazione del refrigerante prima di aumentare le velocità di taglio.
Anche gli utensili per foratura di alta qualità possono produrre fori imprecisi in condizioni non idonee.
Comprendere i difetti comuni aiuta i produttori a identificare le corrette modifiche al processo.
Un'eccessiva eccentricità dell'utensile può produrre fori più grandi del diametro previsto.
Crea carichi di taglio irregolari sui labbri della punta.
I produttori dovrebbero ispezionare il mandrino, il portautensile e i taglienti.
La correzione dei problemi di allineamento può migliorare le dimensioni del foro senza sostituire il design della punta.
Lo spostamento del foro si verifica quando una punta si allontana dal percorso di taglio previsto.
Superfici inclinate, bloccaggio instabile e geometria di ingresso inadeguata aumentano questo rischio.
Le strategie di perforazione pilota o di ingresso controllato possono migliorare la stabilità.
Tuttavia, la soluzione migliore dipende dal design della punta e dalle condizioni del pezzo.
Una scarsa qualità della superficie è spesso dovuta a taglienti usurati o parametri inadeguati.
La rilavorazione del truciolo può inoltre graffiare le superfici interne dei fori.
Possono svilupparsi bave attorno alle entrate e alle uscite dei fori.
I produttori dovrebbero controllare l’usura degli utensili e regolare le condizioni di taglio.
Opportune operazioni di finitura possono migliorare la qualità finale del foro.
La rottura della punta può essere causata da velocità di avanzamento eccessive o da accumulo di trucioli.
Anche un refrigerante insufficiente e un portautensile instabile aumentano i rischi di guasto.
I produttori dovrebbero controllare i carichi di taglio e l'evacuazione dei trucioli prima di sostituire gli utensili danneggiati.
Condizioni di lavorazione stabili aiutano a prolungare la durata effettiva dell'utensile.
Nota: i difetti di perforazione ripetuti spesso indicano problemi di processo piuttosto che solo materiali dell'utensile inadeguati.
La scelta degli utensili di perforazione di precisione richiede una chiara comprensione dei requisiti dei componenti.
I produttori dovrebbero valutare la qualità del foro finito anziché fare affidamento solo sulle specifiche dell’utensile.
Inizia esaminando i disegni tecnici e le dimensioni critiche.
Identificare il diametro del foro, la tolleranza di posizione, la rotondità e i requisiti della superficie.
Queste specifiche determinano se la sola perforazione è sufficiente.
Tolleranze più strette possono richiedere ulteriori operazioni di alesatura o alesatura.
I produttori dovrebbero distinguere la posizione del foro dalla precisione del diametro durante l'ispezione.
Le proprietà del pezzo influenzano la scelta dell'utensile e le prestazioni di taglio.
I materiali duri possono richiedere qualità di metallo duro resistenti all'usura e rivestimenti adeguati.
I materiali che producono trucioli lunghi richiedono una geometria della scanalatura efficace.
La progettazione dei punti di perforazione dovrebbe supportare condizioni di ingresso stabili.
I produttori dovrebbero selezionare gli utensili in base alle effettive esigenze di lavorazione.
La stabilità della macchina influisce direttamente sulla precisione di foratura ottenibile.
L'allineamento del mandrino, le condizioni del portautensile e il bloccaggio del pezzo richiedono un'ispezione.
La velocità di taglio e la velocità di avanzamento devono corrispondere alle capacità della punta.
L'erogazione del refrigerante dovrebbe supportare l'evacuazione dei trucioli e la gestione del calore.
I produttori dovrebbero documentare le condizioni di taglio riuscite per la produzione futura.
Le prove di lavorazione aiutano a verificare se gli utensili selezionati soddisfano i requisiti di produzione.
I produttori dovrebbero misurare le dimensioni dei fori e ispezionare la qualità della superficie.
Dovrebbero inoltre monitorare l'usura dei taglienti e la stabilità del processo.
Risultati ripetibili su più parti forniscono una prova più forte di prestazioni affidabili.
Fattore di ispezione |
Valutazione consigliata |
|---|---|
Diametro del foro |
Misurare il diametro effettivo rispetto alla tolleranza specificata |
Posizione del foro |
Verificare la posizione rispetto ai riferimenti del disegno |
Rotondità |
Controllare la coerenza geometrica |
Rettilineità del foro |
Controllare la deviazione lungo la profondità di foratura |
Finitura superficiale |
Valutare rugosità e difetti visibili |
Usura degli strumenti |
Ispezionare i taglienti durante la produzione |
Suggerimento: stabilire criteri di accettazione misurabili prima di approvare gli utensili per foratura per operazioni ricorrenti di foratura di precisione.
Gli utensili per la foratura migliorano la precisione della foratura grazie alla geometria di taglio precisa, alla rigidità e all'efficace evacuazione del truciolo. Aiutano a mantenere dimensioni del foro, posizionamento e qualità della superficie coerenti.
Qualità di metallo duro, rivestimenti e parametri di foratura adeguati migliorano ulteriormente la durata dell'utensile e la stabilità della lavorazione.
SUPSTEED PRECISION TOOLS fornisce punte in metallo duro, punte pilota e alesatori di precisione per applicazioni CNC. Le sue soluzioni di taglio aiutano i produttori a ottenere una qualità dei fori affidabile, una maggiore produttività e risultati di lavorazione costanti.
R: Gli strumenti per la foratura includono punte, alesatori e frese per alesatura per fori precisi.
R: Gli strumenti per la foratura migliorano il posizionamento dei fori, la consistenza del diametro e la stabilità del taglio.
R: Offrono elevata rigidità, resistenza all'usura e prestazioni di taglio costanti.
R: I costi dipendono dal tipo di metallo duro, dai rivestimenti, dalla geometria e dalla profondità del foro.
R: Gli alesatori migliorano la precisione del diametro e la finitura superficiale dopo la foratura.
R: Un'eccentricità eccessiva, bordi usurati e vibrazioni possono causare il sovradimensionamento.