Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-19 Pochodzenie: Strona

Czy precyzyjne wiercenie może zapewnić dokładne otwory bez odpowiednich narzędzi skrawających? Bicie, wibracje i gromadzenie się wiórów często powodują błędy wymiarowe. Narzędzia do wykonywania otworów poprawiają stabilność wiercenia, dokładność otworów i jakość powierzchni. W tym artykule omówiono, w jaki sposób geometria wiertła, materiały węglikowe i techniki obróbki pomagają producentom osiągnąć stałą precyzję.
Wiercenie precyzyjne to coś więcej niż tylko tworzenie otworów w metalowych elementach. Producenci muszą kontrolować średnicę, położenie, okrągłość i jakość powierzchni.
Narzędzia do wykonywania otworów do wiercenia precyzyjnego spełniają te wymagania dzięki odpowiedniej geometrii ostrza i stabilnej wydajności obróbki.
Geometria ostrza określa, w jaki sposób frez wchodzi w przedmiot obrabiany. Słabe początkowe połączenie może spowodować przesunięcie narzędzia z zamierzonej pozycji.
Odpowiednio zaprojektowany wierzchołek wiertła pomaga równomierniej rozłożyć siły skrawania. Symetria krawędzi tnącej i odpowiednia geometria ostrza poprawiają stabilność początkowego wiercenia.
Konstrukcje z punktami podziału mogą również zmniejszyć błądzenie w odpowiednich materiałach. Jednakże warunki wejścia do wiertła i ustawienie maszyny pozostają ważne.
Ugięcie wiertła występuje, gdy siły skrawania wyginają narzędzie podczas obróbki. Nadmierne ugięcie może powodować błędy pozycjonowania i słabą prostoliniowość otworu.
Wiertła pełnowęglikowe oferują wysoką sztywność w porównaniu z podobnymi wiertłami HSS. Ich sztywność pomaga utrzymać bardziej stabilną ścieżkę cięcia.
Krótsze wiertła zazwyczaj zapewniają lepszą odporność na zginanie. Producenci powinni, jeśli to możliwe, unikać niepotrzebnego wysięgu narzędzia.
Geometria krawędzi skrawającej ma bezpośredni wpływ na wymiary gotowego otworu.
Nierówne krawędzie tnące mogą generować niezrównoważone siły podczas wiercenia. Może to zwiększyć zmienność średnicy otworu i przyspieszyć zużycie narzędzia.
Precyzyjnie wykonane krawędzie tnące pomagają utrzymać zrównoważone prowadzenie cięcia. Ich konsystencja umożliwia bardziej powtarzalne rozmiary otworów podczas produkcji CNC.
Okrągłość opisuje, jak bardzo przekrój otworu zbliża się do idealnego koła.
Wibracje i nierówne siły skrawania mogą powodować nieregularne kształty otworów. Nadmierne bicie może również zwiększyć zmienność wymiarową.
Odpowiednio dobrane narzędzia do wykonywania otworów zapewniają stabilne prowadzenie cięcia. Jednakże stan mocowania i wrzeciona również wpływają na ostateczną okrągłość.
Wiercenie wytwarza wióry w ograniczonym obszarze skrawania.
Jeżeli w otworze pozostaną wióry, mogą porysować jego ścianki. Mogą również zwiększać tarcie, ciepło i opór cięcia.
Odpowiednia geometria rowka ułatwia odsuwanie wiórów od krawędzi skrawających. Dostarczanie chłodziwa dodatkowo wspomaga odprowadzanie wiórów w odpowiednich warunkach.
Krawędzie tnące stopniowo zużywają się podczas powtarzających się operacji wiercenia.
Zużycie to zmienia geometrię skrawania i może wpływać na wymiary otworu. Może również zwiększyć siły skrawania i obniżyć jakość powierzchni.
Odporne na zużycie podłoża z węglików spiekanych pomagają utrzymać najwyższą wydajność. Odpowiednie powłoki zapewniają dodatkową ochronę podczas wymagającej obróbki.
Producenci powinni monitorować zużycie narzędzi, zanim gotowe otwory przekroczą granice tolerancji.
Bicie narzędzia powoduje nierównomierny obrót krawędzi skrawających wokół osi wrzeciona.
Nadmierne bicie powoduje nierówne obciążenia skrawania i niespójną geometrię otworu.
Precyzyjne oprawki narzędziowe pomagają w utrzymaniu prawidłowego ustawienia wiertła. Stan tulei zaciskowej, dokładność wrzeciona i prawidłowa instalacja narzędzia również mają znaczenie.
Wskazówka: Zmierz bicie narzędzia przed zmianą parametrów skrawania, gdy średnica lub położenie otworu stają się niespójne.
Geometria wiertła kontroluje zaangażowanie skrawania, powstawanie wiórów i prowadzenie narzędzia.
Wybór właściwej geometrii pomaga producentom poprawić dokładność wymiarową w przypadku różnych materiałów i operacji wiercenia.
Typowe kąty wiercenia obejmują 118°, 135° i 140°.
Punkt 118° jest powszechnie kojarzony z wierceniem ogólnego przeznaczenia. Punkt podziału 135° często poprawia centrowanie w przypadku odpowiednich materiałów.
Jednak sam kąt wierzchołkowy nie może określić dokładności wiercenia.
Symetria krawędzi tnącej, konstrukcja krawędzi dłuta i stan przedmiotu obrabianego również wpływają na wydajność.
Krawędzie tnące powinny przylegać do przedmiotu obrabianego możliwie równomiernie.
Nierówne długości warg lub kąty skrawania powodują niezrównoważone siły skrawania. Siły te mogą zwiększyć wibracje i spowodować powstanie niedokładnych otworów.
Precyzyjne szlifowanie pomaga zachować stałą geometrię krawędzi skrawającej.
Producenci powinni sprawdzać zużyte lub uszkodzone wiertła, gdy wymiary otworów zaczną się zmieniać.
Rowki wiertnicze zapewniają kanały do usuwania materiału podczas cięcia.
Ich kształt wpływa na powstawanie wiórów, przepływ i dostępny luz.
Stal, aluminium i stal nierdzewna wytwarzają różne właściwości wiórów. Dlatego geometria rowka powinna odpowiadać materiałowi przedmiotu obrabianego i głębokości wiercenia.
Słabe odprowadzanie wiórów może uszkodzić powierzchnie otworów i skrócić żywotność narzędzia.
Marginesy wiercenia zapewniają prowadzenie wzdłuż ściany otworu podczas wiercenia.
Odpowiednia geometria marginesu pomaga utrzymać stabilny ruch narzędzia wewnątrz otworu.
Jednakże nadmierny kontakt może zwiększyć tarcie i ciepło.
Efektywne konstrukcje wierteł równoważą prowadzenie otworu, stabilność skrawania i ochronę powierzchni.
Uwaga: Geometria wiertła wpływa na jakość otworu, ale dokładność maszyny i stabilność przedmiotu obrabianego pozostają równie ważne.
Narzędzia skrawające z węglika spiekanego są szeroko stosowane w wymagających zastosowaniach związanych z wierceniem CNC.
Ich twardość, sztywność i odporność na zużycie zapewniają stabilną obróbkę w odpowiednich warunkach pracy.
Węglik spiekany zapewnia większą sztywność niż konwencjonalna stal szybkotnąca.
Ta właściwość pomaga zmniejszyć ugięcie wiertła podczas stabilnej obróbki.
Jego wysoka twardość zapewnia również najnowocześniejszą trwałość w wymagających warunkach.
Jednakże węglik jest stosunkowo kruchy w porównaniu z HSS. Silne wibracje lub przerwane cięcie mogą spowodować uszkodzenie krawędzi.
Producenci powinni stosować sztywne maszyny i odpowiednie systemy mocowania narzędzi.
Powłoki ochronne mogą zmniejszyć zużycie podczas precyzyjnych operacji wiercenia.
Powłoki TiSiN i TiAlN znajdują zastosowanie w wybranych, wymagających zastosowaniach obróbczych. Ich przydatność zależy od materiału przedmiotu obrabianego i warunków skrawania.
Powłoki pomagają chronić krawędzie skrawające przed specyficznymi mechanizmami zużycia.
Jednakże wybór niewłaściwej powłoki może zwiększyć tarcie lub przyczepność materiału.
Producenci powinni przestrzegać zaleceń dotyczących powłok specyficznych dla danego zastosowania.
Wiertła węglikowe są dostępne w różnych konfiguracjach długości do średnicy.
Typowe opcje obejmują projekty 3D, 5D i 8D.
Oznaczenia te opisują głębokość wiercenia w zależności od średnicy narzędzia.
Na przykład wiertło 5D obsługuje nominalny stosunek głębokości do średnicy wynoszący pięć.
Dłuższe wiertła wymagają większej uwagi przy odprowadzaniu wiórów i stabilności skrawania.
Wiercenie w stali wymaga odpowiedniej geometrii ostrza i odporności na zużycie.
Stal węglowa, stal stopowa i stal nierdzewna stwarzają różne wyzwania związane z obróbką.
Niektóre materiały wytwarzają twarde wióry lub znaczne ciepło skrawania.
Wiertła pełnowęglikowe do obróbki precyzyjnej pomagają rozwiązać te problemy dzięki odpowiedniemu projektowi podłoża i rowków.
Producenci mogą recenzować Narzędzia do wykonywania otworów do CNC obróbki przy porównaniu zastosowań związanych z wierceniem.
Wskazówka: Wiertła węglikowe wybieraj kierując się twardością materiału, głębokością otworu i możliwościami maszyny, a nie samą prędkością skrawania.
Różne operacje wiercenia otworów wymagają różnych narzędzi skrawających.
Wiercenie tworzy otwór początkowy, natomiast operacje wykańczające poprawiają wybrane wymiary i powierzchnie.
Wiertła kręte są powszechnie używane do ogólnych operacji wiercenia otworów.
Stanowią praktyczne rozwiązanie dla wielu standardowych wymagań związanych z wierceniem.
Wiertła pełnowęglikowe zapewniają większą sztywność i odporność na zużycie w odpowiednich warunkach. Często są wybierane do produktywnych zastosowań związanych z wierceniem CNC.
Wybór narzędzia powinien uwzględniać materiał przedmiotu obrabianego, głębokość wiercenia i wymaganą tolerancję.
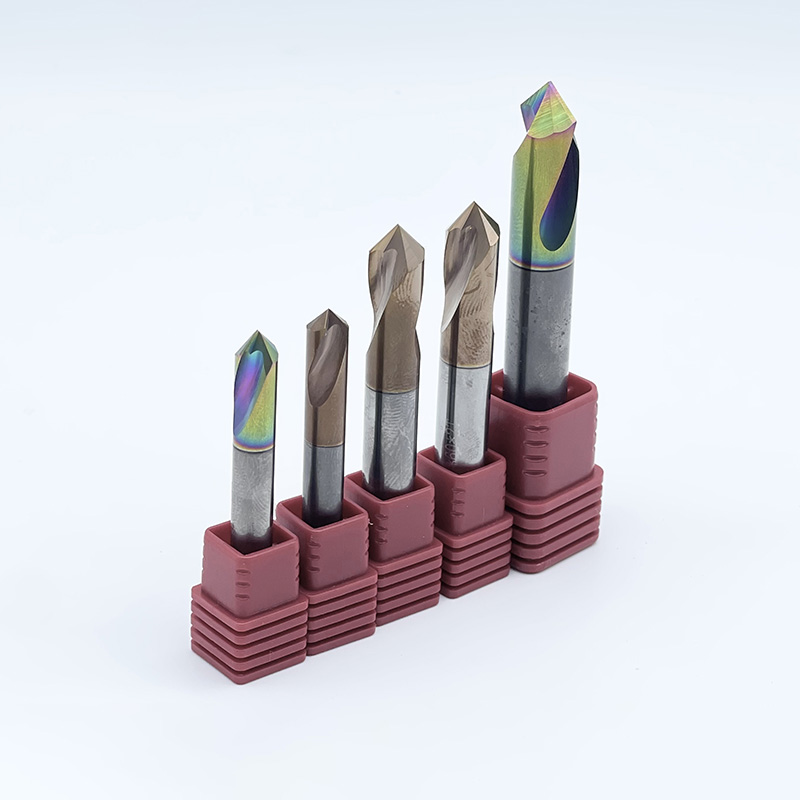
Wiertła punktowe przygotowują kontrolowane miejsce wejścia przed wierceniem.
Są przydatne, gdy początkowe pozycjonowanie stwarza wyzwania związane z obróbką.
Odpowiedni pilot lub operacja plamienia może pomóc poprawić stabilność wejścia do wiertła.
Producenci mogą rozważyć Wiertła pilotujące do odpowiednich operacji rozpoczynania otworów.
Jednakże niektóre samocentrujące wiertła z węglików spiekanych mogą pracować bez oddzielnego nakrapiania.
Rozwiercanie usuwa niewielki naddatek na wykończenie z istniejącego otworu.
Poprawia spójność średnicy i może wytwarzać gładsze powierzchnie otworów.
Precyzyjne rozwiertaki są przydatne, gdy samo wiercenie nie pozwala uzyskać wymaganego wykończenia.
Na przykład, Rozwiertaki obsługują operacje wykańczania otworów wymagające kontrolowanych wymiarów.
Jednakże rozwiertaki zazwyczaj podążają za istniejącą ścieżką otworu. Nie są w stanie wiarygodnie korygować znaczących błędów pozycyjnych.
Narzędzia wytaczające powiększają i udoskonalają wcześniej obrobione otwory.
Mogą poprawić dokładność średnicy i skorygować niektóre problemy z wyrównaniem.
W przeciwieństwie do rozwiercania, wytaczanie wykorzystuje kontrolowaną ścieżkę skrawania w celu usunięcia materiału.
Jest odpowiedni, gdy położenie otworu lub geometria wymaga korekty.
Producenci powinni wybrać wytaczanie lub rozwiercanie zgodnie z rzeczywistym problemem wymiarowym.
Narzędzie do wykonywania otworów |
Główna funkcja |
Korzyści z dokładności |
|---|---|---|
Wiertło kręte |
Utwórz początkowe otwory |
Ogólna produkcja otworów |
Wiertło pełnowęglikowe |
Precyzyjne wiercenie CNC |
Poprawiona stabilność cięcia |
Wiertło punktowe lub pilotujące |
Przygotuj wejście do otworu |
Lepsza kontrola rozruchu |
Rozwiertak |
Wykończ istniejące otwory |
Poprawiona średnica i jakość powierzchni |
Nudne narzędzie |
Udoskonal geometrię otworu |
Lepsze wyrównanie i kontrola średnicy |
Wskazówka: Używaj wiercenia do tworzenia otworów, rozwiercania w celu spełnienia odpowiednich wymagań dotyczących wykończenia i wytaczania, gdy konieczna jest korekta geometrii.
Głębokość otworu bezpośrednio wpływa na stabilność wiercenia i odprowadzanie wiórów.
Dłuższe wiertła są na ogół bardziej wrażliwe na ugięcie i zakłócenia skrawania.
Wybór właściwej długości wiertła pomaga w utrzymaniu niezawodnej wydajności obróbki.
Wiercenie krótkich otworów generalnie zapewnia lepszą sztywność narzędzia.
Wiertło 3D jest zaprojektowane na nominalną głębokość wiercenia około trzykrotności jej średnicy.
Krótsza długość robocza pomaga ograniczyć niepotrzebne zginanie.
Wiertła te nadają się do wielu zastosowań CNC z płytkimi otworami.
Producenci powinni nadal weryfikować geometrię ostrza, bicie i parametry skrawania.
Wiertło 5D zapewnia większy zasięg cięcia niż krótsze konstrukcje.
Jednakże dodatkowa długość może zwiększyć niestabilność wiercenia.
Odpowiednia geometria rowka ułatwia usuwanie wiórów podczas głębszych operacji skrawania.
Producenci powinni utrzymywać stabilne mocowanie narzędzi i odpowiednie prędkości posuwu.
Wymagania dotyczące chłodzenia również stają się coraz ważniejsze wraz ze wzrostem głębokości wiercenia.
Wiertło 8D umożliwia głębszą obróbkę w stosunku do swojej średnicy.
Operacje te wymagają dokładnej kontroli prostoliniowości otworu i usuwania wiórów.
Nadmierne siły skrawania mogą spowodować ugięcie lub przedwczesną awarię narzędzia.
Niektóre konstrukcje wierteł korzystają z otworów prowadzących i systemów chłodziwa przechodzących przez narzędzie.
Producenci powinni potwierdzić zalecaną procedurę wprowadzania przed obróbką.
Chłodziwo pomaga kontrolować temperaturę skrawania i usuwać wióry.
Zewnętrzne chłodziwo sprawdza się dobrze w przypadku niektórych płytkich wierceń.
Chłodziwo dostarczane przez narzędzie może zapewnić bardziej bezpośrednie dostarczanie chłodziwa do głębszych stref skrawania.
Do wymagających zastosowań, Wiertła węglikowe i wiertła z chłodzeniem zapewniają odpowiednie opcje narzędzi.
Jednakże ciśnienie i przepływ chłodziwa muszą odpowiadać konstrukcji wiertła.
Wskazówka: W przypadku głębszych otworów przed zwiększeniem prędkości skrawania priorytetem jest odprowadzanie wiórów, prowadzenie narzędzia i dostarczanie chłodziwa.
Nawet wysokiej jakości narzędzia do wykonywania otworów mogą wytwarzać niedokładne otwory w nieodpowiednich warunkach.
Zrozumienie typowych defektów pomaga producentom zidentyfikować prawidłowe korekty procesu.
Nadmierne bicie narzędzia może spowodować powstanie otworów większych niż zamierzona średnica.
Tworzy nierówne obciążenia skrawaniem na krawędziach wiertła.
Producenci powinni sprawdzić wrzeciono, oprawkę narzędziową i krawędzie skrawające.
Naprawienie problemów z wyrównaniem może poprawić wymiary otworu bez konieczności wymiany konstrukcji wiertła.
Błądzenie otworu ma miejsce, gdy wiertło oddala się od zamierzonej ścieżki skrawania.
Nachylone powierzchnie, niestabilne mocowanie i nieodpowiednia geometria wejścia zwiększają to ryzyko.
Wiercenia pilotażowe lub strategie kontrolowanego wejścia mogą poprawić stabilność.
Najlepsze rozwiązanie zależy jednak od konstrukcji wiertła i warunków obrabianego przedmiotu.
Zła jakość powierzchni wynika często ze zużytych krawędzi skrawających lub nieodpowiednich parametrów.
Ponowne cięcie wiórów może również zarysować wewnętrzne powierzchnie otworów.
Wokół wejść i wyjść otworów mogą powstawać zadziory.
Producenci powinni sprawdzać zużycie narzędzi i dostosowywać warunki skrawania.
Odpowiednie operacje wykańczające mogą poprawić ostateczną jakość otworu.
Złamanie wiertła może wynikać z nadmiernych posuwów lub gromadzenia się wiórów.
Niewystarczająca ilość chłodziwa i niestabilne mocowanie narzędzia również zwiększają ryzyko awarii.
Producenci powinni sprawdzić obciążenie skrawaniem i odprowadzanie wiórów przed wymianą uszkodzonych narzędzi.
Stabilne warunki obróbki pomagają wydłużyć efektywną trwałość narzędzia.
Uwaga: Powtarzające się wady wiercenia często wskazują na problemy z procesem, a nie same nieodpowiednie materiały narzędziowe.
Wybór precyzyjnych narzędzi do wiercenia wymaga dokładnego zrozumienia wymagań dotyczących komponentów.
Producenci powinni oceniać jakość gotowego otworu, a nie polegać wyłącznie na specyfikacjach narzędzi.
Zacznij od przejrzenia rysunków technicznych i kluczowych wymiarów.
Określ średnicę otworu, tolerancję położenia, okrągłość i wymagania dotyczące powierzchni.
Specyfikacje te określają, czy samo wiercenie jest wystarczające.
Węższe tolerancje mogą wymagać dodatkowych operacji wytaczania lub rozwiercania.
Podczas kontroli producenci powinni odróżnić położenie otworu od dokładności średnicy.
Właściwości przedmiotu obrabianego wpływają na wybór narzędzia i wydajność skrawania.
Twarde materiały mogą wymagać odpornych na zużycie gatunków węglików i odpowiednich powłok.
Materiały wytwarzające długie wióry wymagają efektywnej geometrii rowka.
Konstrukcja punktu wiertniczego powinna zapewniać stabilne warunki wejścia.
Producenci powinni wybierać narzędzia zgodnie z rzeczywistymi wymaganiami dotyczącymi obróbki.
Stabilność maszyny bezpośrednio wpływa na osiągalną precyzję wiercenia.
Wyrównanie wrzeciona, stan mocowania narzędzia i mocowanie przedmiotu obrabianego wymagają kontroli.
Prędkość skrawania i posuw muszą odpowiadać możliwościom wiertła.
Dostarczanie chłodziwa powinno wspomagać odprowadzanie wiórów i zarządzanie ciepłem.
Producenci powinni dokumentować pomyślne warunki skrawania na potrzeby przyszłej produkcji.
Próby obróbcze pozwalają zweryfikować, czy wybrane narzędzia spełniają wymagania produkcyjne.
Producenci powinni zmierzyć wymiary otworów i sprawdzić jakość powierzchni.
Powinni także monitorować zużycie krawędzi tnącej i stabilność procesu.
Powtarzalne wyniki dla wielu części stanowią silniejszy dowód niezawodnego działania.
Współczynnik kontroli |
Zalecana ocena |
|---|---|
Średnica otworu |
Zmierz rzeczywistą średnicę w stosunku do określonej tolerancji |
Pozycja otworu |
Sprawdź lokalizację względem punktów odniesienia na rysunku |
Okrągłość |
Sprawdź spójność geometryczną |
Prostoliniowość otworu |
Sprawdź odchylenie wzdłuż głębokości wiercenia |
Wykończenie powierzchni |
Oceń chropowatość i widoczne defekty |
Zużycie narzędzia |
Sprawdzaj krawędzie tnące podczas produkcji |
Wskazówka: ustal mierzalne kryteria akceptacji przed zatwierdzeniem narzędzi do wykonywania otworów do powtarzalnych operacji wiercenia precyzyjnego.
Narzędzia do wykonywania otworów poprawiają precyzję wiercenia dzięki dokładnej geometrii skrawania, sztywności i skutecznemu odprowadzaniu wiórów. Pomagają zachować spójne wymiary otworów, położenie i jakość powierzchni.
Właściwe gatunki węglików, powłoki i parametry wiercenia dodatkowo zwiększają trwałość narzędzia i stabilność obróbki.
Firma SUPSTEED PRECISION TOOLS oferuje wiertła węglikowe, wiertła pilotujące i precyzyjne rozwiertaki do zastosowań CNC. Rozwiązania w zakresie cięcia pomagają producentom osiągnąć niezawodną jakość otworów, wyższą produktywność i spójne wyniki obróbki.
Odp.: Narzędzia do wykonywania otworów obejmują wiertła, rozwiertaki i wytaczaki do wykonywania dokładnych otworów.
Odp.: Narzędzia do wykonywania otworów poprawiają pozycjonowanie otworów, spójność średnicy i stabilność skrawania.
Odp.: Oferują wysoką sztywność, odporność na zużycie i stałą wydajność cięcia.
Odp.: Koszty zależą od gatunku węglika, powłok, geometrii i głębokości otworu.
Odp.: Rozwiertaki poprawiają dokładność średnicy i wykończenie powierzchni po wierceniu.
Odp.: Nadmierne bicie, zużyte krawędzie i wibracje mogą powodować przewymiarowanie.