Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-19 Origine : Site

Le perçage de précision peut-il produire des trous précis sans les bons outils de coupe ? Le faux-rond, les vibrations et l'accumulation de copeaux provoquent souvent des erreurs dimensionnelles. Les outils de perçage améliorent la stabilité du perçage, la précision des trous et la qualité de la surface. Cet article explore comment la géométrie des forets, les matériaux en carbure et les techniques d'usinage aident les fabricants à atteindre une précision constante.
Le perçage de précision ne se limite pas à créer des trous dans les composants métalliques. Les fabricants doivent contrôler le diamètre, la position, la rondeur et la qualité de la surface.
Les outils de perçage pour le perçage de précision répondent à ces exigences grâce à une géométrie de coupe appropriée et des performances d'usinage stables.
La géométrie de la pointe de perçage détermine la manière dont une fraise pénètre dans la pièce. Un mauvais engagement initial peut amener l'outil à s'éloigner de sa position prévue.
Une pointe de perçage correctement conçue permet de répartir les forces de coupe plus uniformément. La symétrie des lèvres de coupe et la géométrie de pointe appropriée améliorent la stabilité initiale du perçage.
Les conceptions à points de partage peuvent également réduire l’errance dans les matériaux appropriés. Cependant, les conditions d’entrée du foret et l’alignement de la machine restent importants.
La déviation du foret se produit lorsque les forces de coupe plient l'outil pendant l'usinage. Une déviation excessive peut produire des erreurs de position et une mauvaise rectitude du trou.
Les forets en carbure monobloc offrent une rigidité élevée par rapport aux forets HSS similaires. Leur rigidité permet de maintenir une trajectoire de coupe plus stable.
Les longueurs de forets plus courtes offrent généralement une meilleure résistance à la flexion. Les fabricants doivent éviter autant que possible les surplombs inutiles des outils.
La géométrie du tranchant affecte directement les dimensions du trou fini.
Des lèvres de coupe inégales peuvent générer des forces déséquilibrées lors du perçage. Cela peut augmenter la variation du diamètre du trou et accélérer l’usure de l’outil.
Les arêtes de coupe fabriquées avec précision aident à maintenir un engagement de coupe équilibré. Leur consistance permet des tailles de trous plus reproductibles lors de la production CNC.
La rondeur décrit à quel point la section transversale d'un trou se rapproche d'un cercle parfait.
Les vibrations et les forces de coupe inégales peuvent produire des formes de trous irrégulières. Un voile excessif peut également augmenter la variation dimensionnelle.
Des outils de perçage correctement sélectionnés permettent un engagement de coupe stable. Cependant, le maintien de la pièce et l'état de la broche influencent également la rondeur finale.
Le perçage produit des copeaux dans une zone de coupe confinée.
Si des copeaux restent à l’intérieur du trou, ils peuvent rayer ses parois. Ils peuvent également augmenter la friction, la chaleur et la résistance aux coupures.
Une géométrie de flûte appropriée aide à éloigner les copeaux des arêtes de coupe. L'apport de liquide de refroidissement facilite en outre l'évacuation des copeaux dans des conditions appropriées.
Les arêtes de coupe s’usent progressivement lors des opérations de perçage répétées.
Cette usure modifie la géométrie de coupe et peut influencer les dimensions des trous. Cela peut également augmenter les forces de coupe et réduire la qualité de la surface.
Les substrats en carbure résistants à l'usure aident à maintenir des performances de pointe. Des revêtements appropriés offrent une protection supplémentaire lors d’usinages exigeants.
Les fabricants doivent surveiller l’usure des outils avant que les trous finis ne dépassent les limites de tolérance.
Le faux-rond de l'outil entraîne une rotation inégale des arêtes de coupe autour de l'axe de la broche.
Un faux-rond excessif crée des charges de coupe inégales et une géométrie de trou incohérente.
Les porte-outils de précision aident à maintenir un bon alignement des forets. L’état des pinces, la précision de la broche et l’installation correcte des outils sont également importants.
Astuce : Mesurez le faux-rond de l'outil avant de modifier les paramètres de coupe lorsque le diamètre ou la position du trou devient incohérent.
La géométrie du foret contrôle l'engagement de la coupe, la formation des copeaux et le guidage de l'outil.
La sélection de la géométrie correcte aide les fabricants à améliorer la précision dimensionnelle pour différents matériaux et opérations de perçage.
Les angles de pointe de perçage courants incluent 118°, 135° et 140°.
Un point de 118° est largement associé au forage à usage général. Une pointe divisée à 135° améliore souvent le centrage sur des matériaux adaptés.
Cependant, l’angle de pointe ne peut à lui seul déterminer la précision du forage.
La symétrie des lèvres de coupe, la conception des bords du burin et l'état de la pièce à usiner affectent également les performances.
Les lèvres coupantes doivent s’engager dans la pièce aussi uniformément que possible.
Des longueurs de lèvres ou des angles de coupe inégaux créent des forces de coupe déséquilibrées. Ces forces peuvent augmenter les vibrations et produire des trous imprécis.
Le meulage de précision aide à maintenir une géométrie de coupe constante.
Les fabricants doivent inspecter les forets usés ou endommagés lorsque les dimensions des trous commencent à changer.
Les cannelures de forage fournissent des canaux pour enlever la matière pendant la coupe.
Leur forme influence la formation des copeaux, leur écoulement et le jeu disponible.
L'acier, l'aluminium et l'acier inoxydable produisent des caractéristiques de copeaux différentes. Par conséquent, la géométrie des goujures doit correspondre au matériau de la pièce et à la profondeur de perçage.
Une mauvaise évacuation des copeaux peut endommager la surface des trous et réduire la durée de vie de l'outil.
Les marges de forage fournissent un guidage le long de la paroi du trou pendant le forage.
Une géométrie de marge appropriée aide à maintenir un mouvement stable de l'outil à l'intérieur du trou.
Cependant, un contact excessif peut augmenter la friction et la chaleur.
Les conceptions de forets efficaces équilibrent le guidage des trous, la stabilité de coupe et la protection de la surface.
Remarque : La géométrie du foret affecte la qualité du trou, mais la précision de la machine et la stabilité de la pièce restent tout aussi importantes.
Les outils de coupe en carbure monobloc sont largement utilisés dans les applications exigeantes de perçage CNC.
Leur dureté, leur rigidité et leur résistance à l'usure permettent un usinage stable dans des conditions de fonctionnement appropriées.
Le carbure monobloc offre une plus grande rigidité que l'acier rapide conventionnel.
Cette propriété permet de réduire la déflexion du foret lors d'un usinage stable.
Sa dureté élevée permet également une durabilité de pointe dans des conditions exigeantes.
Cependant, le carbure est relativement fragile par rapport au HSS. Des vibrations importantes ou une coupe interrompue peuvent endommager les bords.
Les fabricants doivent utiliser des machines rigides et des systèmes de porte-outils adaptés.
Les revêtements protecteurs peuvent réduire l’usure lors des opérations de perçage de précision.
Les revêtements TiSiN et TiAlN sont utilisés dans certaines applications d'usinage exigeantes. Leur adéquation dépend des matériaux à usiner et des conditions de coupe.
Les revêtements aident à protéger les arêtes de coupe contre des mécanismes d’usure spécifiques.
Cependant, le choix d’un mauvais revêtement peut augmenter la friction ou l’adhérence du matériau.
Les fabricants doivent suivre les recommandations de revêtement spécifiques à l'application.
Les forets en carbure sont disponibles dans différentes configurations longueur-diamètre.
Les options courantes incluent les conceptions 3D, 5D et 8D.
Ces désignations décrivent la profondeur de perçage par rapport au diamètre de l'outil.
Par exemple, un foret 5D prend en charge un rapport profondeur/diamètre nominal de cinq.
Les forets plus longs nécessitent une plus grande attention à l’évacuation des copeaux et à la stabilité de coupe.
Le perçage de l'acier nécessite une géométrie de coupe et une résistance à l'usure adaptées.
L'acier au carbone, l'acier allié et l'acier inoxydable présentent différents défis d'usinage.
Certains matériaux produisent des copeaux durs ou une chaleur de coupe importante.
Les forets en carbure monobloc pour l'usinage de précision aident à résoudre ces conditions grâce à des conceptions de substrat et de cannelures adaptées.
Les fabricants peuvent examiner Outils de perçage pour l'usinage CNC lors de la comparaison des applications de perçage.
Astuce : choisissez les forets en carbure en fonction de la dureté du matériau, de la profondeur du trou et des capacités de la machine plutôt que de la seule vitesse de coupe.
Différentes opérations de perçage nécessitent différents outils de coupe.
Le perçage crée le trou initial, tandis que les opérations de finition améliorent les dimensions et les surfaces sélectionnées.
Les forets hélicoïdaux sont couramment utilisés pour les opérations générales de perçage.
Ils offrent une solution pratique à de nombreuses exigences de forage standard.
Les forets en carbure monobloc offrent une plus grande rigidité et résistance à l'usure dans des conditions appropriées. Ils sont souvent sélectionnés pour des applications productives de perçage CNC.
La sélection des outils doit tenir compte du matériau de la pièce, de la profondeur de perçage et de la tolérance requise.
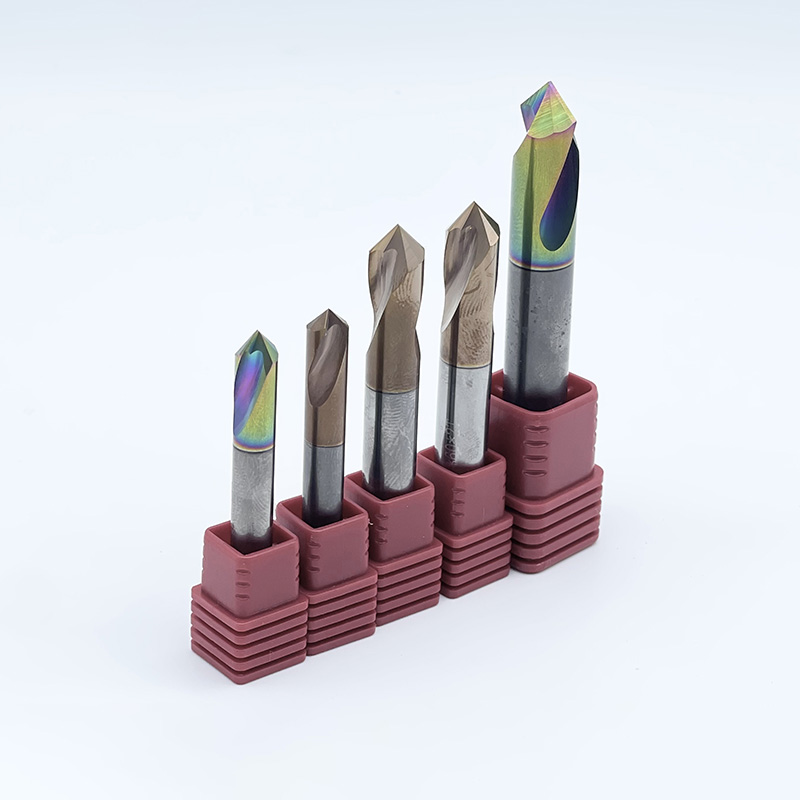
Les foreuses ponctuelles préparent un emplacement d’entrée contrôlé avant le forage.
Ils sont utiles lorsque le positionnement initial présente des défis d'usinage.
Une opération pilote ou de repérage appropriée peut contribuer à améliorer la stabilité à l’entrée du forage.
Les fabricants peuvent envisager Forets pilotes pour les opérations de démarrage de trous appropriées.
Cependant, certains forets au carbure à centrage automatique peuvent fonctionner sans repérage séparé.
L'alésage supprime une petite surépaisseur de finition d'un trou existant.
Il améliore la cohérence du diamètre et peut produire des surfaces de trous plus lisses.
Les alésoirs de précision sont utiles lorsque le perçage seul ne permet pas d'obtenir la finition requise.
Par exemple, Les alésoirs prennent en charge les opérations de finition de trous nécessitant des dimensions contrôlées.
Cependant, les alésoirs suivent généralement le chemin du trou existant. Ils ne peuvent pas corriger de manière fiable des erreurs de position importantes.
Les outils d'alésage agrandissent et affinent les trous précédemment usinés.
Ils peuvent améliorer la précision du diamètre et corriger certains problèmes d’alignement.
Contrairement à l'alésage, l'alésage utilise une trajectoire de coupe contrôlée pour enlever de la matière.
Il convient lorsque la position ou la géométrie du trou nécessite une correction.
Les fabricants doivent sélectionner l'alésage ou l'alésage en fonction du problème dimensionnel réel.
Outil de perçage |
Fonction principale |
Avantage de précision |
|---|---|---|
Foret hélicoïdal |
Créer des trous initiaux |
Production générale de trous |
Foret en carbure monobloc |
Perçage CNC de précision |
Stabilité de coupe améliorée |
Foreuse ponctuelle ou pilote |
Préparer l'entrée du trou |
Meilleur contrôle du démarrage |
Fraise |
Terminer les trous existants |
Diamètre et qualité de surface améliorés |
Outil d'alésage |
Affiner la géométrie des trous |
Amélioration de l’alignement et du contrôle du diamètre |
Astuce : utilisez le perçage pour créer des trous, l'alésage pour les exigences de finition appropriées et l'alésage lorsqu'une correction géométrique est nécessaire.
La profondeur du trou influence directement la stabilité du perçage et l’évacuation des copeaux.
Les forets plus longs sont généralement plus sensibles aux perturbations de déflexion et de coupe.
Choisir la bonne longueur de foret permet de maintenir des performances d'usinage fiables.
Le perçage de trous courts offre généralement une meilleure rigidité de l'outil.
Un foret 3D est conçu pour une profondeur de forage nominale d'environ trois fois son diamètre.
Sa longueur de travail plus courte permet de réduire les flexions inutiles.
Ces forets conviennent à de nombreuses applications CNC à trous peu profonds.
Les fabricants doivent toujours vérifier la géométrie des points, le faux-rond et les paramètres de coupe.
Un foret 5D offre une plus grande portée de coupe que les modèles plus courts.
Cependant, une longueur supplémentaire peut augmenter l’instabilité du forage.
Une géométrie de flûte appropriée aide à éliminer les copeaux lors des opérations de coupe plus profondes.
Les fabricants doivent maintenir une tenue d'outil stable et des vitesses d'avance appropriées.
Les besoins en refroidissement deviennent également plus importants à mesure que la profondeur de forage augmente.
Un foret 8D permet un usinage plus profond par rapport à son diamètre.
Ces opérations nécessitent un contrôle minutieux de la rectitude des trous et de l’élimination des copeaux.
Des forces de coupe excessives peuvent provoquer une déviation ou une défaillance prématurée de l'outil.
Certaines conceptions de forets bénéficient de trous pilotes et de systèmes de refroidissement intégrés à l'outil.
Les fabricants doivent confirmer la procédure de saisie recommandée avant l'usinage.
Le liquide de refroidissement aide à gérer les températures de coupe et à éliminer les copeaux.
Le liquide de refroidissement externe fonctionne bien dans certaines applications de forage peu profond.
Le liquide de refroidissement traversant l'outil peut fournir une distribution plus directe vers des zones de coupe plus profondes.
Pour les applications exigeantes, Les forets en carbure et les forets alimentés en liquide de refroidissement offrent des options d'outillage pertinentes.
Cependant, la pression et le débit du liquide de refroidissement doivent correspondre à la conception du foret.
Astuce : Pour des trous plus profonds, donnez la priorité à l'évacuation des copeaux, au guidage de l'outil et à l'alimentation en liquide de refroidissement avant d'augmenter les vitesses de coupe.
Même les outils de perçage de haute qualité peuvent produire des trous imprécis dans des conditions inappropriées.
Comprendre les défauts courants aide les fabricants à identifier les ajustements de processus appropriés.
Un faux-rond excessif de l'outil peut produire des trous plus grands que le diamètre prévu.
Cela crée des charges de coupe inégales sur les lèvres du foret.
Les fabricants doivent inspecter la broche, le porte-outil et les arêtes de coupe.
La correction des problèmes d'alignement peut améliorer les dimensions des trous sans remplacer la conception du foret.
L’errance du trou se produit lorsqu’un foret s’éloigne de sa trajectoire de coupe prévue.
Les surfaces inclinées, le serrage instable et la géométrie d'entrée inadaptée augmentent ce risque.
Des stratégies de forage pilote ou d’entrée contrôlée peuvent améliorer la stabilité.
Cependant, la meilleure solution dépend de la conception du foret et de l'état de la pièce à usiner.
Une mauvaise qualité de surface est souvent due à des arêtes de coupe usées ou à des paramètres inappropriés.
La recoupe des copeaux peut également rayer les surfaces internes des trous.
Des bavures peuvent se développer autour des entrées et sorties des trous.
Les fabricants doivent inspecter l’usure des outils et ajuster les conditions de coupe.
Des opérations de finition appropriées peuvent améliorer la qualité finale du trou.
La casse du foret peut résulter d'avances excessives ou d'une accumulation de copeaux.
Un liquide de refroidissement insuffisant et un maintien d'outil instable augmentent également les risques de panne.
Les fabricants doivent vérifier les charges de coupe et l'évacuation des copeaux avant de remplacer les outils endommagés.
Des conditions d'usinage stables contribuent à prolonger la durée de vie efficace de l'outil.
Remarque : Des défauts de perçage répétés indiquent souvent des problèmes de processus plutôt que des matériaux d'outils inadaptés.
La sélection d’outils de perçage de précision nécessite une compréhension claire des exigences en matière de composants.
Les fabricants doivent évaluer la qualité des trous finis plutôt que de se fier uniquement aux spécifications des outils.
Commencez par examiner les dessins techniques et les dimensions critiques.
Identifiez le diamètre du trou, la tolérance de position, la rondeur et les exigences de surface.
Ces spécifications déterminent si le forage seul est suffisant.
Des tolérances plus strictes peuvent nécessiter des opérations d'alésage ou d'alésage supplémentaires.
Les fabricants doivent distinguer la position du trou de la précision du diamètre lors de l’inspection.
Les propriétés de la pièce influencent le choix de l'outil et les performances de coupe.
Les matériaux durs peuvent nécessiter des qualités de carbure résistantes à l'usure et des revêtements appropriés.
Les matériaux produisant des copeaux longs nécessitent une géométrie de goujure efficace.
La conception de la pointe de forage doit prendre en charge des conditions d’entrée stables.
Les fabricants doivent sélectionner les outils en fonction des exigences réelles d'usinage.
La stabilité de la machine affecte directement la précision de perçage réalisable.
L'alignement de la broche, l'état de maintien de l'outil et le serrage de la pièce nécessitent une inspection.
La vitesse de coupe et l'avance doivent correspondre aux capacités du foret.
La distribution du liquide de refroidissement doit permettre l'évacuation des copeaux et la gestion de la chaleur.
Les fabricants doivent documenter les conditions de coupe réussies pour la production future.
Les essais d'usinage permettent de vérifier si les outils sélectionnés répondent aux exigences de production.
Les fabricants doivent mesurer les dimensions des trous et inspecter la qualité de la surface.
Ils doivent également surveiller l’usure des pointes et la stabilité du processus.
Des résultats reproductibles sur plusieurs pièces fournissent des preuves plus solides de performances fiables.
Facteur d'inspection |
Évaluation recommandée |
|---|---|
Diamètre du trou |
Mesurer le diamètre réel par rapport à la tolérance spécifiée |
Position du trou |
Vérifier l'emplacement par rapport aux références de dessin |
Rondeur |
Inspecter la cohérence géométrique |
Rectitude du trou |
Vérifier l'écart le long de la profondeur de forage |
Finition de surface |
Évaluer la rugosité et les défauts visibles |
Usure des outils |
Inspecter les arêtes de coupe pendant la production |
Astuce : Établissez des critères d'acceptation mesurables avant d'approuver les outils de fabrication de trous pour les opérations de perçage de précision récurrentes.
Les outils de perçage améliorent la précision du perçage grâce à une géométrie de coupe précise, une rigidité et une évacuation efficace des copeaux. Ils aident à maintenir des dimensions, un positionnement et une qualité de surface cohérents.
Des nuances de carbure, des revêtements et des paramètres de perçage appropriés améliorent encore la durée de vie de l'outil et la stabilité de l'usinage.
SUPSTEED PRECISION TOOLS fournit des forets en carbure, des forets pilotes et des alésoirs de précision pour les applications CNC. Ses solutions de découpe aident les fabricants à obtenir une qualité de trou fiable, une productivité plus élevée et des résultats d'usinage cohérents.
R : Les outils de perçage comprennent des forets, des alésoirs et des fraises à aléser pour des trous précis.
R : Les outils de perçage améliorent le positionnement des trous, la cohérence du diamètre et la stabilité de la coupe.
R : Ils offrent une rigidité élevée, une résistance à l’usure et des performances de coupe constantes.
R : Les coûts dépendent de la qualité du carbure, des revêtements, de la géométrie et de la profondeur du trou.
R : Les alésoirs améliorent la précision du diamètre et la finition de surface après le perçage.
R : Un voile excessif, des bords usés et des vibrations peuvent entraîner un surdimensionnement.