Visualizações: 0 Autor: Editor do site Horário de publicação: 12/08/2026 Origem: Site
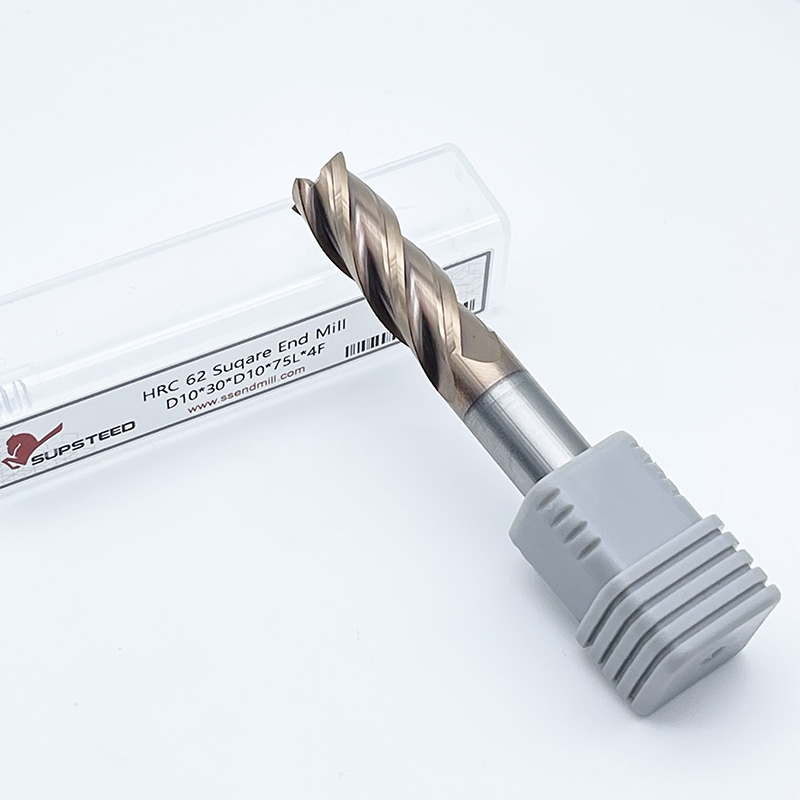
Parâmetros de fresamento incorretos custam caro às oficinas mecânicas devido a falhas prematuras da ferramenta, peças descartadas e má utilização do fuso. Os programadores e maquinistas CNC enfrentam constantemente o obstáculo de ir além dos gráficos estáticos do fabricante para estabelecer parâmetros de corte dinâmicos e confiáveis. As condições reais da oficina raramente correspondem aos ambientes de teste ideais. A rigidez da fixação varia entre as configurações. As curvas de torque do fuso diferem entre as marcas de máquinas. Os lotes de materiais apresentam níveis de dureza inconsistentes. Precisamos de um quadro de avaliação sistemático para colmatar a lacuna entre os dados teóricos e a aplicação prática. Determinando o ideal velocidades e avanços para fresas de topo de metal duro exigem a análise da geometria da ferramenta, da ciência dos materiais e das capacidades da máquina. Esta abordagem maximiza a Taxa de Remoção de Material (MRR) sem sacrificar a vida útil da ferramenta. Você deve equilibrar estratégias agressivas de desbaste com os limites físicos de sua configuração. Analisaremos as variáveis que determinam o sucesso do corte, desde a física da microusinagem até o gerenciamento térmico no chão de fábrica.
A Taxa de Remoção de Material mede o volume exato de metal removido por minuto. Você o calcula multiplicando a profundidade de corte axial, a profundidade de corte radial e a taxa de avanço. Aumentar taxas de alimentação agressivas aumenta o rendimento imediatamente, produzindo mais peças por turno. Contudo, esta relação matemática impacta diretamente na degradação da ferramenta. Maior MRR gera mais calor e força de corte. Essas forças aceleram o desgaste das arestas e aumentam o risco de quebra catastrófica da ferramenta.
As oficinas mecânicas devem realizar uma análise operacional rigorosa. A execução mais rápida das ferramentas gera maior volume de produção. Esse rendimento geralmente supera o custo da substituição frequente de ferramentas. O tempo de atividade do fuso continua sendo a variável mais cara em uma instalação. Sacrificar uma fresa de topo para economizar duas horas de tempo de máquina faz sentido do ponto de vista econômico. Você deve encontrar o ponto ideal onde a ferramenta sobrevive a toda a operação sem forçar trocas desnecessárias de ferramentas ou causar tempo de inatividade não planejado no meio do ciclo.
A taxa de avanço impacta diretamente a altura da vieira deixada na peça de trabalho. Taxas de avanço mais altas produzem vieiras maiores e acabamentos superficiais mais ásperos. Os requisitos de rugosidade da superfície (Ra) determinam o avanço de acabamento máximo permitido. Você não pode empurrar uma ferramenta de acabamento em velocidades de desbaste se a impressão exigir um acabamento espelhado de 32 Ra. A ferramenta deixa marcas distintas com base no avanço por dente.
Você enfrenta uma troca constante entre parâmetros de desbaste e acabamento. As estratégias de desbaste maximizam o MRR. Você ignora o acabamento superficial e se concentra inteiramente na remoção de material a granel. As estratégias de acabamento minimizam a deflexão da ferramenta. Você reduz a profundidade radial de corte e otimiza a taxa de avanço para atingir tolerâncias dimensionais restritas. A deflexão empurra a fresa de topo para longe do corte, deixando excesso de material na parede. A redução da taxa de avanço durante os passes de acabamento garante que a ferramenta corte exatamente onde foi programada, eliminando a necessidade de passes de mola secundários.
A dureza do material limita estritamente a velocidade máxima de corte. Medimos a dureza principalmente na escala Rockwell C (HRC) para aços e ligas. Materiais mais duros requerem pés de superfície por minuto (SFM) mais baixos. Empurrar alto SFM em aço para ferramentas D2 endurecido queima instantaneamente a aresta de corte. Por outro lado, materiais macios como o alumínio 6061-T6 permitem um SFM extremamente alto, muitas vezes maximizando as capacidades do fuso antes que a ferramenta se degrade. O material dita o limite de velocidade.
A condutividade térmica desempenha um papel igualmente vital no chão de fábrica. O alumínio dissipa o calor rapidamente. O calor sai da zona de corte e entra no cavaco. O titânio retém calor, atuando como isolante térmico. O calor permanece concentrado na aresta de corte da fresa de topo. Você deve reduzir drasticamente o SFM ao usinar titânio para evitar a ruptura térmica do substrato de metal duro. As classificações de usinabilidade fornecem uma linha de base, mas as propriedades térmicas determinam sua janela operacional real.
Metragem de superfície de linha de base (SFM) por grupo de materiais
| Tipo de material | Faixa de dureza | SFM não revestido | SFM revestido (AlTiN/TiAlN) |
|---|---|---|---|
| Alumínio (6061-T6) | Macio / Não Ferroso | 800 - 1200 | 1200 - 2000+ (DLC/TiB2) |
| Aço Baixo Carbono (1018) | 120 - 150 Brinell | 300 - 400 | 500 - 700 |
| Liga de aço (4140) | 28 - 32 HRC | 200 - 250 | 350 - 500 |
| Aço inoxidável (304/316) | 80 - 90 HRB | 150 - 200 | 250 - 350 |
| Titânio (Ti-6Al-4V) | 30 - 35 HRC | 100 - 150 | 175 - 225 |
As fresas de topo inteiriças de metal duro são excelentes em operações de acabamento e aplicações de diâmetros menores. Eles oferecem características superiores de rigidez e desvio em comparação com sistemas modulares. As ferramentas de metal duro intercambiáveis dominam o desbaste com alto MRR em máquinas maiores. Eles usam geometrias de pastilha distintas e permitem trocar arestas cegas rapidamente sem redefinir os deslocamentos de comprimento da ferramenta. Você executa ferramentas intercambiáveis com parâmetros diferentes dos de metal duro. Os indexáveis suportam cargas de cavacos mais pesadas, mas geralmente exigem RPMs mais baixas devido a restrições de equilíbrio e massa da pastilha.
O diâmetro da ferramenta está diretamente correlacionado com a rigidez do núcleo. Uma fresa de topo de uma polegada apresenta um núcleo enorme. Ela suporta taxas de avanço agressivas e grandes profundidades de corte sem deflexão. Uma fresa de topo de um quarto de polegada dobra facilmente sob a mesma carga radial. Você deve dimensionar suas taxas de avanço com base no diâmetro do núcleo da ferramenta.
A contagem de canais determina seu multiplicador de taxa de alimentação. Mais canais significam mais arestas de corte atingindo o material por revolução. Você usa dois ou três canais de alumínio para fornecer enormes vales de folga de cavacos. Lascas de alumínio são grandes e pegajosas. Você usa de quatro a sete canais para aços e titânio. Materiais mais duros produzem cavacos menores, exigindo menos espaço no vale. Mais canais permitem taxas de alimentação mais altas em RPMs mais baixas.
Os ângulos da hélice afetam as forças de corte e a geração de calor. Um ângulo de hélice baixo proporciona uma aresta de corte robusta para desbaste pesado. Um alto ângulo de hélice corta o material de forma limpa. Ferramentas de alta hélice reduzem as forças de corte radiais e puxam os cavacos com eficiência. Você ajusta os parâmetros com base nesta ação de corte. Ferramentas de alta hélice geralmente permitem melhores acabamentos superficiais com taxas de avanço mais altas.
Os revestimentos das ferramentas atuam como barreiras térmicas entre o substrato de metal duro e a peça de trabalho. Nitreto de titânio e alumínio (TiAlN) e nitreto de alumínio e titânio (AlTiN) servem como padrões da indústria para metais ferrosos. AlTiN requer alto calor para funcionar corretamente. O calor do corte cria uma camada microscópica de óxido de alumínio na superfície da ferramenta. Esta camada protege o metal duro da degradação térmica. Os revestimentos de carbono tipo diamante (DLC) e diboreto de titânio (TiB2) são excelentes em materiais não ferrosos. Esses revestimentos evitam que materiais pegajosos, como o alumínio, se soldem na aresta de corte.
Os revestimentos avançados permitem um aumento significativo da metragem da superfície. Eles permitem usinagem a seco em materiais ferrosos. Usar ferramentas revestidas com AlTiN a seco em aço 4140 prolonga a vida útil da ferramenta. O revestimento prospera com o calor gerado pelo atrito. A adição de refrigerante causa choque térmico, fraturando o metal duro. Você deve combinar o revestimento com o material e a estratégia de resfriamento para maximizar a vida útil da ferramenta.
A carga de cavacos representa a espessura física do material removido por uma única aresta de corte em uma revolução. Ela serve como sua métrica de linha de base definitiva para estabelecer parâmetros. Apropriado a carga de cavacos para fresas de topo de metal duro transfere o calor da aresta de corte para o cavaco. Se o cavaco for muito fino, o calor permanecerá na ferramenta. Se o cavaco for muito grosso, a aresta de corte quebra sob a pressão mecânica.
Você calcula sua taxa de alimentação usando uma fórmula padrão. A taxa de alimentação (IPM) é igual a RPM multiplicado pelo número de canais multiplicado pela carga de cavacos. Você nunca adivinha o IPM. Você determina a espessura ideal do cavaco para o diâmetro e material específicos da sua ferramenta. Em seguida, você calcula o IPM necessário para atingir a espessura exata. Esta abordagem matemática garante dinâmicas de corte consistentes em diferentes máquinas e configurações.
A microusinagem extrema opera sob regras físicas totalmente diferentes. As fórmulas padrão de carregamento de cavacos geralmente falham aqui. Uma fresa de topo de 0,005 polegada tem uma alma incrivelmente frágil. Você não pode empurrar uma carga de cavacos proporcional padrão sem quebrar a ferramenta instantaneamente. As forças de corte superam facilmente a resistência do núcleo da microferramenta.
Você precisa de fusos de alta velocidade para microferramentas. Velocidades de 16.000 a 30.000 RPM são obrigatórias. Nesses diâmetros, alcançar o SFM adequado requer RPM massivas. As microferramentas são extremamente sensíveis ao desvio. Um desvio de 0,0002 polegadas destruirá imediatamente uma ferramenta de 0,005 polegadas. A ferramenta cortará apenas em um canal, dobrando a carga de cavacos nesse lado.
A compensação de chips requer um equilíbrio delicado. Você deve limpar os cavacos instantaneamente em altas RPMs para evitar o novo corte. O recortamento de microchips destrói a frágil aresta de corte. No entanto, o líquido refrigerante pesado pode quebrar microferramentas. A força física do refrigerante de alta pressão empurra a ferramenta. Muitas vezes você confia em jatos de ar precisos ou em Quantidade Mínima de Lubrificação (MQL) para limpar a zona com segurança.
O desbaste radial de cavacos é um fenômeno geométrico que ocorre quando a profundidade de corte radial (RDOC) cai abaixo de 50% do diâmetro da ferramenta. Em passos menores, a aresta de corte não atinge a espessura total do cavaco programada. O chip real se torna muito mais fino que o cálculo matemático. Isso leva à fricção, geração de calor e falha prematura da borda.
Você deve compensar esse desbaste. As estratégias CAM modernas usam fresamento de alta eficiência (HEM) e percursos de ferramenta dinâmicos para manter um engate radial leve e constante. Como o engajamento é leve, você deve programar taxas de avanço significativamente mais agressivas. Você multiplica a taxa de avanço para garantir que a espessura real do cavaco corresponda ao seu objetivo.
A rotação máxima do fuso da sua máquina limita a metragem de superfície alcançável. Isto se torna uma limitação severa para ferramentas de pequeno diâmetro. Se você precisar de 1000 SFM em alumínio com uma fresa de topo de 1/8 de polegada, precisará de mais de 30.000 RPM. Se a sua máquina atingir o máximo de 10.000 RPM, você não conseguirá atingir a velocidade de corte ideal. Você deve aceitar uma eficiência mais baixa e ajustar suas taxas de avanço de acordo para manter a carga de cavacos adequada em RPM mais baixas.
O torque e a potência do fuso disponíveis determinam a profundidade de corte máxima permitida. Uma máquina de cone 40 não pode empurrar uma fresa de 3 polegadas através do aço com os mesmos parâmetros de um centro de usinagem horizontal de cone 50. Você deve revisar a curva de torque da sua máquina. O pico de torque geralmente ocorre em RPMs mais baixas. Você dimensiona seus parâmetros de desbaste para permanecer dentro da classificação de potência contínua segura do motor do fuso, evitando travamentos e danos ao rolamento do fuso.
A condição da máquina atua como um limitador primário para parâmetros agressivos. As máquinas box way absorvem vibrações pesadas e permitem grandes profundidades de corte em ligas resistentes. As máquinas de guia linear oferecem corredeiras de alta velocidade, mas não possuem massa amortecedora para desbaste pesado. Você deve reduzir suas velocidades e avanços teóricos se sua máquina não tiver rigidez.
A estabilidade do equipamento é igualmente crítica. Segurar uma peça por 0,050 polegadas em um torno padrão limita sua taxa de avanço. A peça sairá se você empurrar com muita força. A atualização para acessórios em cauda de andorinha ou mandíbulas serrilhadas aumenta seu poder de retenção, permitindo um MRR mais alto. O excesso de desvio total do indicador (TIR) em seu porta-ferramenta altera a carga de cavacos por dente. Se uma fresa de topo de quatro canais tiver alto batimento, um canal leva um cavaco enorme enquanto os outros não levam nada. Isso leva a uma falha catastrófica da ferramenta. Suportes hidráulicos ou de ajuste por contração de alta qualidade atenuam esse risco fixando a ferramenta de forma concêntrica.
O choque térmico destrói o carboneto rapidamente. Quando você fresa aço ou titânio, a aresta de corte fica extremamente quente. Se o líquido refrigerante respingar intermitentemente naquela borda quente, o metal duro se expande e se contrai violentamente. Isso causa microfraturas ao longo da flauta. A borda eventualmente desmorona.
Você deve avaliar quando cortar a seco. As modernas fresas de topo revestidas funcionam excepcionalmente bem a seco em materiais ferrosos. Você utiliza jatos de ar de alta pressão para limpar as lascas do bolso. Isto evita o recorte sem induzir choque térmico. A Lubrificação por Quantidade Mínima (MQL) fornece uma fina névoa de óleo. MQL lubrifica o corte e limpa os cavacos sem inundar a zona com fluido frio. Você reserva o líquido refrigerante principalmente para o alumínio, para evitar que o material seja soldado à ferramenta, já que o alumínio não gera as temperaturas extremas necessárias para fraturar o metal duro por meio de choque térmico.
A leitura do desgaste da ferramenta informa exatamente qual parâmetro está errado. Crateras na face de inclinação indicam calor excessivo. A metragem da superfície (RPM) é muito alta para o material. O desgaste do flanco é normal ao longo do tempo, mas o desgaste rápido do flanco também indica velocidade excessiva. Você deve diminuir seu RPM para preservar a vantagem.
Lascamento ao longo da aresta de corte indica falha mecânica. Sua taxa de alimentação é muito alta. A carga de cavacos excede a resistência estrutural do metal duro. O lascamento também ocorre devido à baixa rigidez ou ao recortamento de cavacos em bolsões profundos. Se a ferramenta quebrar ao meio, sua profundidade de corte ou taxa de avanço excedeu amplamente a resistência do núcleo da fresa de topo. A inspeção da ferramenta com falha sob ampliação fornece os dados exatos necessários para ajustar seu próximo conjunto de parâmetros.
Chatter deixa acabamentos superficiais terríveis e destrói ferramentas. Ocorre quando a frequência de corte corresponde à frequência harmônica natural da sua configuração. Você deve quebrar esse ciclo harmônico. Ajustar seu RPM para cima ou para baixo em 10% geralmente interrompe a vibração imediatamente. Alterar a taxa de avanço altera a pressão de corte, o que também pode estabilizar a ferramenta no corte.
A seleção de ferramentas ajuda a mitigar a vibração na fonte. As fresas de topo com passo variável e hélice variável interrompem os harmônicos por design. O espaçamento desigual entre as flautas impede que o instrumento estabeleça uma vibração rítmica. Essas ferramentas permitem que você execute parâmetros muito mais altos em aplicações profundas ou de longo alcance sem induzir vibração. Usar porta-ferramentas mais curtos e minimizar o prolongamento da ferramenta também reduz drasticamente a probabilidade de vibração harmônica.
A execução de taxas de alimentação muito baixas causa sérios problemas no chão de fábrica. A ferramenta esfrega contra o material em vez de cortá-lo. Essa fricção gera um enorme calor de fricção. Em materiais como alumínio e aço inoxidável, esse calor faz com que o material seja soldado diretamente na aresta de corte. Isso é chamado de borda construída (BUE).
Depois que o BUE se forma, a ferramenta para de cortar totalmente. Ele atravessa o material, destruindo o acabamento da superfície e eventualmente quebrando a ferramenta. A fricção também causa endurecimento em materiais como o aço inoxidável 304. A superfície fica mais dura que o material base, destruindo a próxima ferramenta que tentar cortá-la. Você deve manter uma carga mínima de cavacos para garantir que a ferramenta permaneça engatada e corte o material de maneira limpa em cada passagem.
Solução de problemas de parâmetros de fresamento
| Sintoma | Causa provável | Ação corretiva |
|---|---|---|
| Desgaste/crateras rápidos no flanco | Geração excessiva de calor; SFM muito alto. | Diminuir RPM do fuso; verifique o líquido refrigerante/jato de ar. |
| Lascamento/quebra de borda | Carga de cavacos muito alta; falta de rigidez. | Diminuir a taxa de alimentação (IPM); melhorar a fixação do trabalho. |
| Borda Construída (BUE) | Esfregar ferramentas; taxa de alimentação muito baixa; refrigerante ruim. | Aumentar a taxa de alimentação; garantir o fluxo adequado do líquido refrigerante. |
| Vibração/vibração forte | Ressonância harmônica; balanço excessivo da ferramenta. | Ajuste o RPM em 10%; use fresas de topo com passo variável. |
| Mau acabamento superficial | Avanço por dente muito alto durante o acabamento. | Diminuir a taxa de alimentação; verifique se há desgaste da ferramenta. |
A: Calcule a velocidade do fuso (RPM) usando a fórmula: RPM = (SFM × 3,82) / Diâmetro da ferramenta. Determine o SFM apropriado com base na dureza do material e no revestimento da ferramenta. A seguir, calcule a taxa de avanço (IPM) usando: IPM = RPM × Número de canais × Carga de cavacos desejada. Sempre estabeleça a espessura de cavaco desejada antes de definir a taxa de avanço da máquina.
R: As cargas ideais de cavacos em alumínio variam de 0,002 a 0,008 polegadas por dente, dependendo estritamente do diâmetro da fresa. Uma fresa de topo de 1/4 de polegada lida com aproximadamente 0,002 a 0,003 polegadas, enquanto uma fresa de topo de 1/2 polegada lida com 0,005 a 0,008 polegadas. Cargas de cavacos mais altas são necessárias em materiais macios para evitar fricção e aresta postiça (BUE).
R: A contagem de canais atua como um multiplicador direto para sua taxa de alimentação. Com RPM e carga de cavacos constantes, uma fresa de topo de quatro canais avança duas vezes mais rápido que uma fresa de topo de dois canais. Você deve garantir que a ferramenta tenha espaço adequado entre os canais para evacuar os cavacos resultantes, especialmente em materiais pastosos como o alumínio.
R: Use refrigerante de inundação para alumínio para evitar que o material se solde nas estrias. Para aços e titânio, avalie a usinagem a seco com jato de ar de alta pressão. Aplicações de alta temperatura usando metal duro revestido geralmente sofrem choque térmico e fratura de borda se a refrigeração por inundação for aplicada de maneira inconsistente. Deixe o revestimento controlar o calor.
R: As microfresas exigem RPM máxima do fuso para obter a metragem de superfície adequada. Você deve reduzir drasticamente as cargas de cavacos para proteger a frágil alma da ferramenta. Controle extremo de desvio (abaixo de 0,0002 polegadas TIR) e jatos de ar especializados são obrigatórios para evitar o recorte de cavacos e o rompimento da ferramenta durante o engate.
R: Uma taxa de avanço muito baixa faz com que a aresta de corte esfregue contra o material em vez de cortá-lo. Isso gera enorme calor de fricção, leva ao rápido embotamento da aresta, causa endurecimento por trabalho em aços inoxidáveis e promove Borda Construída (BUE) em ligas não ferrosas mais macias.