Visualizações: 0 Autor: Editor do site Horário de publicação: 11/08/2026 Origem: Site
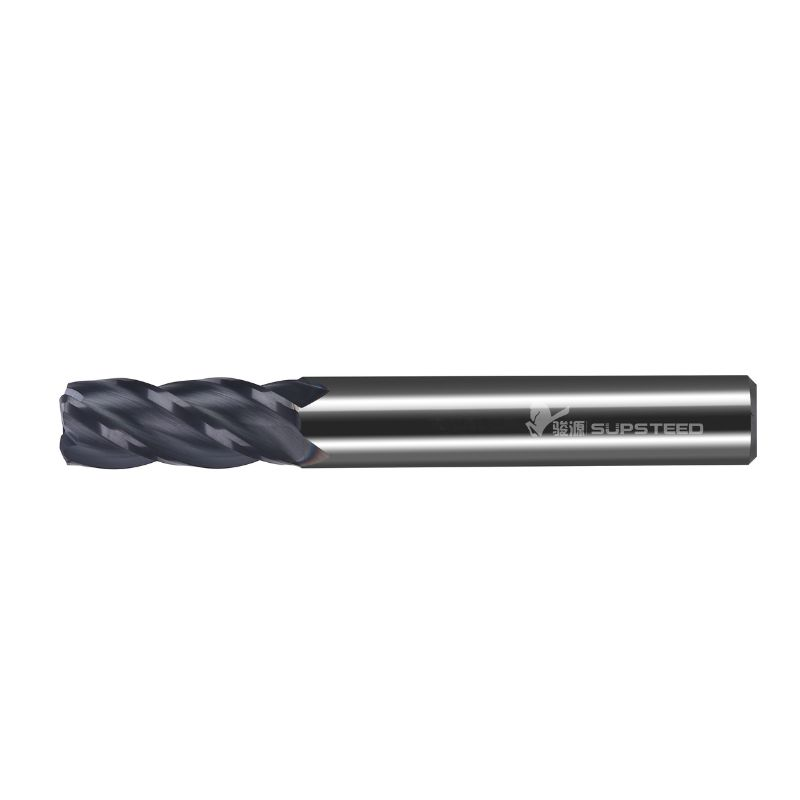
No fresamento de alto desempenho, o ponto mais fraco de qualquer ferramenta de corte é o canto agudo de 90 graus. Desgaste prematuro de ferramentas, lascamento de arestas em materiais duros e falhas de peças devido a concentrações de tensão aumentam os custos de ferramentas e as taxas de refugo. Os maquinistas e engenheiros devem equilibrar os requisitos geométricos da impressão de uma peça com as limitações físicas das ferramentas de metal duro. Ao levar as máquinas ao limite, confiar em cantos vivos padrão geralmente resulta em uma vida útil imprevisível da ferramenta. Embora as fresas de topo quadrado sejam o padrão tradicional, a transição para fresas de topo com raio de canto (muitas vezes referidas como fresas de topo bull nose ) podem aumentar exponencialmente a vida útil da ferramenta e as taxas de remoção de material. Este guia detalha a física, os critérios de aplicação e os riscos de implementação da escolha entre as duas geometrias, fornecendo um roteiro claro para otimizar suas operações de desbaste.
Para entender por que a geometria da ferramenta determina o desempenho, devemos observar o que acontece no ponto exato de contato entre o metal duro e a matéria-prima. A intersecção do canal e a parte inferior da ferramenta determina como as forças de corte e as cargas térmicas são gerenciadas durante o processo de fresamento.
Uma aresta perfeitamente afiada de 90 graus em uma fresa de topo quadrada concentra o calor e o estresse mecânico em uma ponta microscópica. Quando você acerta aquele canto afiado em um bloco de aço 4140, ele sofre o impacto do impacto inicial. Há uma massa mínima de carboneto diretamente atrás de uma ponta afiada para absorver choques ou dissipar calor. A ponta torna-se altamente suscetível a microlascamento. Uma vez que o canto lasca, você perde sua geometria de corte. A borda danificada esfrega em vez de cortar. Isso causa um rápido aumento no calor, levando à falha catastrófica da ferramenta e à destruição de peças.
Um raio de canto altera fundamentalmente a forma como a ferramenta engata na peça de trabalho. Ele faz a transição da força de corte ao longo de uma curva. Ao remover a frágil ponta de 90 graus e substituí-la por um raio definido, a ferramenta ganha massa significativa no canto. Esta geometria absorve choques de forma eficaz durante cortes interrompidos, cargas pesadas de cavacos e entrada agressiva no material. A curva contínua distribui cargas térmicas e mecânicas sobre uma área de superfície maior. Você evita o acúmulo de calor localizado e reduz drasticamente a probabilidade de fratura da aresta, mantendo a ferramenta no corte por mais tempo.
Os maquinistas frequentemente debatem entre ferramentas de raio de canto e ferramentas de chanfro de canto para proteção de arestas. Ambas as geometrias protegem a ponta frágil contra lascas, mas funcionam de maneira diferente. Um raio fornece distribuição de tensão contínua superior e deixa um filete interno suave na peça. Um chanfro deixa uma transição plana em ângulo de 45 graus. As fresas de topo chanfradas funcionam bem para requisitos específicos de quebra de aresta ou para desbaste de ferro fundido. No entanto, um raio oferece melhor integridade estrutural geral para a ferramenta. Nós o preferimos universalmente para fresamento de alto desempenho em ligas tenazes.
A terminologia das ferramentas pode causar confusão no chão de fábrica. Na indústria de usinagem, fresas de topo com raio de canto e fresas de topo com ponta arredondada são funcionalmente sinônimos. Ambas se referem a uma fresa de topo padrão com um raio específico retificado nos cantos inferiores. Você deve distingui-las claramente das fresas de topo para arredondamento de cantos. Uma fresa de topo para arredondamento de cantos é uma ferramenta de formato especializada com raio côncavo. Os maquinistas usam ferramentas de arredondamento de cantos exclusivamente para cortar raios externos nas bordas externas de uma peça acabada. Você não os usa para mergulhar, encaixar ou embolsar.
Selecionar uma ferramenta com raio em vez de uma quadrada raramente é uma questão de preferência. O material a ser cortado, a taxa de remoção de material necessária ou os requisitos de engenharia mecânica da peça final determinam a escolha.
Ao cortar titânio (Ti-6Al-4V), Inconel 718, aços para ferramentas endurecidos (como D2 ou H13) e outras ligas de alta temperatura, a vida útil da ferramenta é sua principal métrica de sucesso. Esses materiais geram imenso calor e exercem enormes forças de cisalhamento na aresta de corte. Se você operar uma fresa de topo quadrada padrão em Inconel, os cantos vivos geralmente descascarão nas primeiras passagens. A borda arredondada de uma ferramenta de ponta bovina evita essa descamação catastrófica do canto. A massa de metal duro adicionada no canto suporta a natureza abrasiva das ligas endurecidas. A ferramenta mantém sua geometria por mais tempo, proporcionando padrões de desgaste previsíveis em vez de falhas repentinas.
Comportamento do material e características de desgaste da ferramenta
| Tipo de material | Fresa de topo quadrada Modo de falha | Raio de canto Vantagem |
|---|---|---|
| Titânio (Ti-6Al-4V) | Rápida fissuração térmica na ponta afiada devido à baixa condutividade térmica do material. | Distribui o calor por todo o raio, evitando choque térmico localizado e lascamento das bordas. |
| Inconel 718 | Desgaste severo e descamação imediata dos cantos devido à alta resistência ao cisalhamento. | A maior massa de metal duro resiste ao desgaste abrasivo e suporta altas pressões de corte. |
| Aço ferramenta endurecido (45+ HRC) | Microlascamento levando a falhas catastróficas nas bordas e desgaste de peças. | Absorve fortes forças de impacto durante a entrada; mantém a integridade da borda por mais tempo. |
| Alumínio (6061-T6) | Borda postiça (BUE) se a refrigeração for insuficiente, embora cantos vivos sobrevivam por mais tempo aqui. | Permite taxas de avanço extremamente agressivas durante desbaste em alta velocidade sem quebra. |
O Fresamento de Alta Eficiência (HEM) depende de passos radiais leves (Ae) - normalmente de 5% a 15% do diâmetro da ferramenta - combinados com profundidades de corte axiais profundas (Ap) de até 2x ou 3x o diâmetro da ferramenta em taxas de avanço muito altas. Esta estratégia maximiza o uso do comprimento do canal, mas coloca uma pressão tremenda no canto inferior da ferramenta. A geometria do raio do canto está intrinsecamente ligada a taxas agressivas de remoção de material. O canto reforçado permite que a ferramenta lide com cargas de cavacos mais pesadas e taxas de avanço mais rápidas sem deflexão ou quebra. Ao abrir bolsões grandes ou cavidades profundas, a padronização em ferramentas com raio garante que o processo permaneça estável mesmo quando a carga do fuso é levada ao seu limite. Você pode pressionar uma ferramenta de raio de 0,030' com muito mais força do que uma ferramenta de canto afiado antes de encontrar trepidação ou quebra da ferramenta.
Do ponto de vista da engenharia mecânica, cantos internos afiados em peças usinadas são perigosos. Eles agem como intensificadores de estresse. Eles concentram as forças mecânicas em um único ponto e aumentam exponencialmente o risco de falha por fadiga sob carga. Componentes aeroespaciais e estruturais quase sempre requerem raios internos exatamente por esse motivo.
Isso traz à tona um aspecto prático do Design for Manufacturability (DFM). Os engenheiros devem projetar raios de canto internos ligeiramente maiores do que as fresas de topo com raio de canto padrão. Por exemplo, especificar um raio de canto de 0,130' em uma impressão permite que o maquinista use uma ferramenta de raio padrão de 0,125' (1/8'). Essa pequena folga permite que a máquina CNC execute uma interpolação circular suave no canto. Se a impressão exigir um raio de 0,125' e o maquinista usar uma ferramenta de 0,125', a ferramenta irá se enterrar em um ponto morto no canto. Isso causa um grande pico na ferramenta pressão, vibração intensa e provável quebra da ferramenta Sempre deixe espaço para a ferramenta rolar pelo canto.
Na fabricação de moldes e em superfícies 3D complexas, as fresas de topo bull nose oferecem vantagens distintas durante operações abaixadoras. As fresas de topo esféricas são o padrão para acabamento de formas 3D orgânicas. No entanto, eles têm uma velocidade superficial zero na ponta. Este ponto morto pode causar rasgos e mau acabamento superficial em superfícies planas ou com ângulos rasos. Uma ferramenta de raio de canto fornece um fundo plano para acabamento superior em pisos rasos, enquanto o canto arredondado controla a transição para cima nas paredes. Comparada a uma fresa de topo quadrada, a ponta boleada deixa uma altura de cúspide muito menor durante o desbaste em nível Z. Isso reduz a quantidade de material que a ferramenta de acabamento de ponta esférica final precisa remover, prolongando a vida útil de suas ferramentas de acabamento.
Apesar das esmagadoras vantagens estruturais de uma aresta arredondada, as fresas de topo quadradas continuam indispensáveis em qualquer oficina mecânica. Certas geometrias de peças e operações de usinagem específicas exigem absolutamente um verdadeiro canto de 90 graus.
Muitas impressões ditam cantos internos nítidos. Normalmente, uma peça correspondente com um perfil quadrado precisa caber nivelada dentro de um bolso para folga ou montagem. Nestes cenários, uma ferramenta de raio de canto não pode concluir o trabalho. O fluxo de trabalho padrão e altamente eficiente é desbastar todo o bolsão usando uma ferramenta robusta de raio de canto para maximizar a remoção de material e a vida útil da ferramenta. Depois que a maior parte do material acaba, o maquinista segue com uma fresa de topo quadrada menor para selecionar o material restante nos cantos. Isso garante que as dimensões finais atendam aos rigorosos requisitos de 90 graus sem submeter a ferramenta quadrada a cargas pesadas de desbaste.
Os vetores de força de corte desempenham um papel importante na seleção de ferramentas. As fresas de topo quadradas direcionam as forças de corte principalmente nas direções tangencial e axial durante o fresamento lateral. A força empurra paralelamente à parede que está sendo cortada. Um grande raio de canto introduz forças radiais significativas. A curva do raio afasta efetivamente a ferramenta da peça de trabalho. Em configurações rígidas com material espesso, isso é insignificante. Mas ao usinar peças de paredes finas ou usar ferramentas de longo alcance, esse impulso radial causa deflexão da ferramenta. A deflexão leva a vibração intensa, acabamento superficial ruim e imprecisões dimensionais onde a parede se torna cônica em vez de perfeitamente reta.
Se você estiver cortando uma parede com 0,050' de espessura, uma fresa de topo quadrada induzirá menos pressão radial e produzirá uma parede mais reta. Quando a projeção da ferramenta excede uma relação comprimento/diâmetro de 4:1, as forças radiais geradas por um raio de canto grande tornam-se altamente problemáticas. A ferramenta atua como uma alavanca, ampliando o impulso radial e causando trepidação severa. Nesses cenários de alcance estendido, você deve reduzir o tamanho do raio do canto ou reverter para uma fresa de topo quadrada com uma taxa de avanço reduzida para manter a precisão dimensional.
Quando uma peça requer um piso perfeitamente plano que atenda a uma parede perpendicular sem absolutamente nenhum filete, uma fresa de topo quadrada é obrigatória. As ferramentas de raio de canto podem facilmente ficar voltadas para uma superfície plana. No entanto, eles sempre deixarão uma vieira arredondada na parede limite onde o piso encontra a borda vertical. Se um acabamento nivelado e perpendicular for necessário para que um componente correspondente se assente corretamente, você deverá realizar uma passagem de acabamento final com uma fresa de topo quadrada para limpar esse limite radial.
A transição da estratégia de desbaste de uma oficina de ferramentas quadradas para ferramentas arredondadas é altamente benéfica. Requer ajustes cuidadosos na programação, nos parâmetros de usinagem e no gerenciamento de estoque para evitar erros dispendiosos.
O risco mais comum ao trocar de ferramentas é colocar uma ferramenta de raio de canto em um percurso CAM originalmente programado para uma fresa de topo quadrada. Se o software assumir que a ferramenta possui um canto agudo, ele gera um percurso que deixa material não cortado (filetes) ao longo das interseções do piso com a parede da peça. Se uma operação subseqüente presumir que o material desapareceu, a próxima ferramenta colidirá com o material não cortado.
Para mitigar isso, você deve atualizar meticulosamente sua biblioteca de ferramentas CAM com as dimensões exatas do raio das ferramentas físicas. Os programadores devem utilizar percursos de usinagem de resto. Os algoritmos de usinagem de resto detectam automaticamente o material radial deixado pela ferramenta bull nose. O software então gera percursos direcionados para uma ferramenta quadrada menor para limpar apenas o material restante. Isto otimiza os tempos de ciclo e evita o envolvimento inesperado da ferramenta.
O cálculo de avanços e velocidades requer um conhecimento profundo de como o raio envolve o material. Um grande risco é calcular os avanços com base no diâmetro total da ferramenta quando a profundidade de corte (Ap) é na verdade menor que o próprio raio do canto. Ao cortar principalmente no raio, o diâmetro de corte efetivo é menor que o diâmetro real da ferramenta.
Isso introduz o conceito de desbaste radial de cavacos. Como a aresta de corte é curva, a espessura real do cavaco produzida é menor que o avanço programado por dente. Se você não ajustar isso, a ferramenta pegará um cavaco muito fino. A aresta de corte esfrega contra o material em vez de cortá-lo. Essa fricção gera calor extremo e endurece rapidamente o material. Os maquinistas devem aplicar fórmulas de desbaste de cavacos para ajustar as taxas de avanço para cima quando a profundidade de corte for menor que o raio do canto. Isso garante que a ferramenta mantenha a espessura adequada dos cavacos e corte com eficiência.
Guia de compensação de desbaste radial de cavacos
| Profundidade de corte (Ap) versus raio de canto (r) | Diâmetro de corte efetivo | Ajuste da taxa de avanço necessário |
|---|---|---|
| Ap é maior que r (Ap > r) | Igual ao diâmetro total da ferramenta. | Nenhum. Use avanço calculado padrão por dente (IPT). |
| Ap é igual a r (Ap = r) | Um pouco menor que o diâmetro total na parte inferior, mas principalmente engate total. | Mínimo a nenhum. Monitore a carga do fuso. |
| Ap é menor que r (Ap <r) | Significativamente menor que o diâmetro total da ferramenta. | Aumente a taxa de alimentação. Aplique a fórmula de desbaste radial de cavacos para evitar fricção. |
| Ap é inferior a 50% de r | Cortando inteiramente na curva inferior do raio. | É necessário um aumento agressivo da taxa de avanço. A ferramenta atua de forma semelhante a uma fresa de topo esférica. |
As ferramentas de raio de canto são geralmente um pouco mais caras do que as fresas de topo quadradas padrão devido às operações adicionais de retificação necessárias durante a fabricação. Gerenciar um berço de ferramentas pode rapidamente se tornar um pesadelo se você tentar estocar todas as variações de raio possíveis (por exemplo, 0,015', 0,030', 0,060', 0,090', 0,125') para cada diâmetro de ferramenta.
Para evitar um estoque de ferramentas caro e inchado, as oficinas devem estabelecer raios padrão com base em seus requisitos de impressão mais comuns. A padronização em um raio de 0,030' para todas as fresas de topo de desbaste de 1/2' proporciona economias de escala. Simplifica o processo de compra e torna a programação CAM muito mais previsível. Você não precisa de cinco raios diferentes para um único diâmetro de ferramenta, a menos que esteja realizando um trabalho aeroespacial altamente especializado.
Para eliminar suposições no chão de fábrica, siga esta estrutura sistemática ao decidir qual geometria da fresa de topo retirar do berço.
R: Uma fresa de topo com raio de canto possui uma ponta de corte arredondada projetada para fresar bolsões, ranhuras e contornos enquanto protege a borda da ferramenta. Uma fresa de topo para arredondamento de cantos é uma ferramenta de formato específico com um raio côncavo. Os maquinistas usam ferramentas de arredondamento de cantos exclusivamente para arredondar arestas externas vivas em uma peça previamente acabada.
R: Sim, o mergulho é possível se a ferramenta específica for fabricada com geometria de corte central. No entanto, o mergulho direto exerce uma pressão imensa sobre a ferramenta. Em vez disso, a interpolação em rampa ou helicoidal é altamente recomendada. Esses métodos evacuam efetivamente os cavacos e reduzem significativamente a pressão vertical da ferramenta durante a entrada.
R: A geometria radial aumenta as forças de corte radiais em comparação com uma fresa de topo quadrada. Esta curva afasta a ferramenta da peça de trabalho. Se a ferramenta não estiver apoiada adequadamente ou se os avanços e velocidades estiverem incorretos, esse impulso radial poderá aumentar a deflexão da ferramenta e causar trepidação em peças de paredes finas.
R: Uma fresa de topo bull nose é um termo padrão da indústria para uma fresa de topo com um grande raio de canto. Geometricamente, ela fica entre uma fresa de topo quadrada tradicional e uma fresa de topo totalmente esférica. Oferece um fundo plano para enfrentar cantos fortemente protegidos para desbaste agressivo.
R: Escolha o maior raio permitido pela impressão da peça para maximizar a resistência da aresta. Isso normalmente varia de 0,010' a 0,125' dependendo do diâmetro da ferramenta. Os engenheiros devem dimensionar os raios internos das peças ligeiramente maiores que o raio da ferramenta para permitir uma interpolação circular suave durante a usinagem.
R: Sim, eles geralmente oferecem uma vida útil da ferramenta significativamente mais longa. O raio elimina a ponta frágil e afiada de 90 graus que é altamente propensa a microlascamento e concentração de calor. Isso permite que a ferramenta absorva choques e distribua o desgaste uniformemente pela aresta de corte durante operações pesadas de fresamento.