Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-08 Origen: Sitio
Los maquinistas enfrentan una batalla constante al programar funciones internas complejas. Los salientes, las cavidades profundas y las geometrías de la parte trasera normalmente obligan a sacar la pieza del tornillo de banco y volver a colocarla. Las fresas estándar simplemente no pueden alcanzar estos perfiles ocultos sin que el vástago choque con la pieza de trabajo. Depender de fresas escuadradas o esféricas estándar para contornos complejos obliga a los operadores a realizar múltiples cambios de accesorios. Este enfoque acaba con los tiempos de ciclo, aumenta los requisitos de mano de obra e introduce graves riesgos de acumulación de tolerancias. Cada vez que sueltas una pieza, pierdes precisión. La fabricación moderna exige una ejecución de configuración única para mantener tolerancias estrictas y mantener el husillo en funcionamiento. Integrando Las fresas de extremo socavadas permiten el mecanizado con una sola configuración para características de la parte posterior, contornos complejos y canales de difícil acceso. Estas herramientas eliminan la necesidad de voltear piezas, lo que reduce directamente las tasas de desechos y optimiza el flujo de trabajo de producción.
Mover una pieza entre accesorios para alcanzar los bordes inferiores introduce enormes riesgos operativos. Cuando mecaniza un orificio en la operación uno y luego voltea la pieza para achaflanar la parte posterior en la operación dos, confía completamente en la precisión del tope del tornillo de banco, la planitud de sus paralelos y la repetibilidad de su ciclo de sondeo. Si la mandíbula de su tornillo de banco se levanta aunque sea ligeramente, o su ciclo de sonda tiene un pequeño margen de error, ya está acumulando desviaciones. Cuando la herramienta toca el metal, el chaflán posterior puede estar visiblemente descentrado. Para componentes aeroespaciales con estrictas tolerancias de posición real, este enfoque de configuración múltiple garantiza una alta tasa de desechos. Los operadores pasan horas valiosas ajustando accesorios en lugar de fabricar chips, lo que destruye la eficiencia del taller.
Cada cambio de configuración crea microdesviaciones en la alineación de las piezas. Una pieza que requiere tres configuraciones separadas para mecanizar canales internos y chaflanes posteriores conlleva tres veces más riesgo de alineación que una operación de una sola configuración. También hay que tener en cuenta la expansión térmica de la máquina y la parte entre configuraciones. Si una pieza permanece en un banco durante la noche antes de la segunda operación, las dimensiones del material cambian. El mecanizado de configuración única elimina estas variables, pero requiere herramientas capaces de alcanzar cada característica sin interferencias.
Las fresas de extremo cuadrado o esférico estándar tienen restricciones físicas estrictas. Sus vástagos suelen tener exactamente el mismo diámetro o más que sus bordes cortantes. Cuando se encuentran características sobresalientes o cavidades internas profundas, el vástago de la herramienta choca con la pieza de trabajo mucho antes de que el filo pueda alcanzar la superficie objetivo. El acceso al borde trasero se vuelve geométricamente imposible. No se puede cortar un perfil socavado con una herramienta que carezca de relieve en el cuello. El diseño rígido y recto de las fresas convencionales las restringe al mecanizado con línea de visión desde la perspectiva del husillo.
Considere un escenario en el que necesita cortar una ranura ancha para una junta tórica dentro de un orificio estrecho. Una fresa estándar lo suficientemente pequeña como para entrar en el orificio no tendrá el alcance radial para cortar la profundidad de la ranura. Si utiliza una herramienta más grande para obtener el alcance radial, no pasará por la abertura del orificio. Esta trampa geométrica obliga a los maquinistas a dividir la pieza en dos piezas o utilizar herramientas especializadas diseñadas específicamente para el espacio libre.
No lograr geometrías complejas en la configuración de la máquina primaria obliga a realizar operaciones secundarias. El desbarbado manual, el fresado CNC secundario o el brochado especializado añaden enormes costes ocultos a cada ejecución de producción. Estos pasos secundarios consumen la capacidad perdida de la máquina y aumentan las tasas generales de desperdicio. El error humano durante el acabado manual a menudo daña piezas costosas justo al final del ciclo de fabricación. Un operador que se resbale con una herramienta de desbarbado manual puede desechar una pieza que ya ha invertido horas de tiempo de máquina en ella.
Los plazos de entrega prolongados son el resultado directo de esperar a que las estaciones de trabajo secundarias estén disponibles. Si su fresadora CNC termina un lote de piezas, pero tienen que permanecer en una cola para el biselado posterior manual, su tiempo de trabajo desde el piso hasta la puerta se dispara. Eliminar estos pasos adicionales acabando la pieza completamente en la fresadora es la única forma de mantener una ventaja competitiva en el mecanizado moderno.
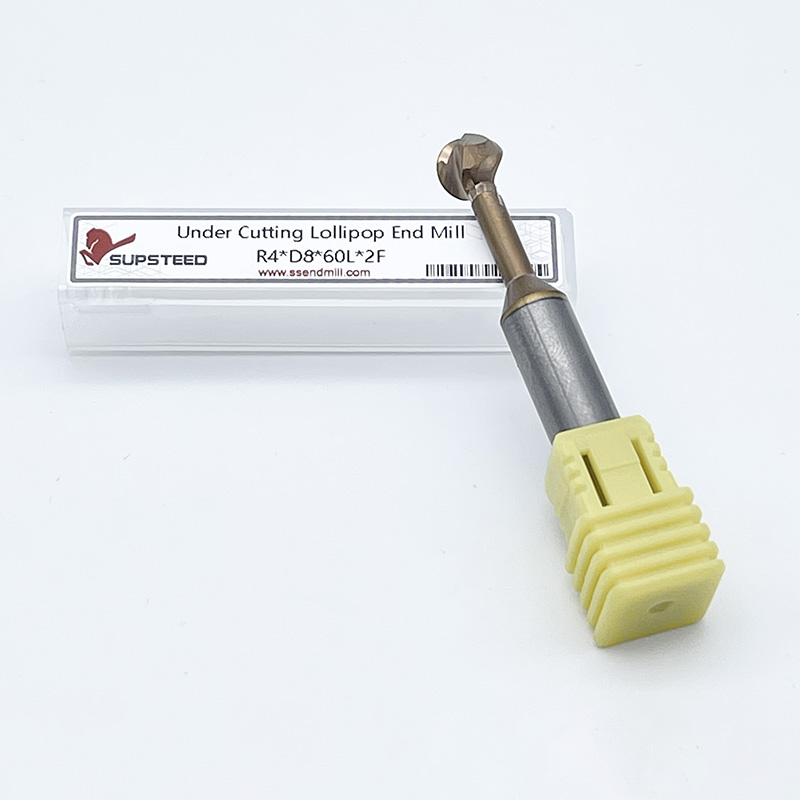
Una fresa de ranurar rebajada presenta un diseño estructural altamente especializado diseñado específicamente para el espacio libre. La herramienta consta de tres secciones principales: el cabezal de corte, el cuello en relieve y el vástago. El cabezal de corte contiene las ranuras y realiza la eliminación del material. Inmediatamente detrás de la cabeza, el diámetro del cuello se reduce significativamente. Este cuello aliviado proporciona el espacio necesario para pasar los salientes sin rozar la pieza de trabajo. El vástago mantiene un diámetro estándar para garantizar una sujeción segura en el portaherramientas.
La transición entre el cabezal de corte y el cuello en relieve es una característica de diseño fundamental. Las herramientas de alta calidad utilizan un radio suave y combinado en esta unión para evitar aumentos de tensión. Una esquina afilada en la transición del cuello crea un punto débil donde la herramienta inevitablemente se romperá bajo la presión de corte. Esta geometría única aleja la acción de corte del eje central de la herramienta, lo que le permite llegar a áreas que las herramientas estándar no pueden.
El ángulo envolvente define el grado del filo esférico en el cabezal de la herramienta. Una fresa de bola estándar tiene un ángulo envolvente de 180 grados, lo que significa que corta solo en la mitad inferior de la esfera. Las herramientas de socavado presentan ángulos envolventes que superan los 180 grados y que a menudo alcanzan entre 220 y 300 grados. Los ángulos de envoltura aumentados permiten que la herramienta corte hacia arriba y hacia los lados. Esta cobertura de corte ampliada proporciona mayor versatilidad y espacio libre en el contorneado de múltiples ejes.
Al programar una trayectoria de herramienta de 5 ejes, el eje de la herramienta se inclina constantemente con respecto a la superficie de la pieza. Un ángulo de envoltura alto garantiza que las ranuras de corte permanezcan acopladas al material independientemente del ángulo de aproximación. Si intenta inclinar demasiado una fresa de extremo de bola estándar, el vástago que no corta se arrastrará por la pieza. El ángulo envolvente extendido es la característica definitoria que hace posible un corte complejo.
La terminología en la industria del mecanizado a menudo se superpone, lo que genera confusión durante la selección de herramientas. Si bien muchos maquinistas usan los términos indistintamente, existen claras diferencias. Los cortadores Lollipop se refieren específicamente a fresas esféricas con ángulos de envoltura extremadamente altos, generalmente entre 270 y 300 grados. Sus cabezas totalmente esféricas se asemejan a una piruleta montada en un palo. Se utilizan principalmente para perfilado 3D complejo y contorno de 5 ejes donde el ángulo de aproximación de la herramienta cambia drásticamente.
Las fresas de ranurar socavadas representan una categoría más amplia. Incluyen estilos de paleta, pero también incluyen herramientas con fondos planos, radios de esquina y perfiles en ángulo específicos diseñados para funciones de corte específicas. Por ejemplo, una herramienta diseñada para cortar un chaflán posterior de 45 grados es una fresa de ranurar, pero no es una cortadora de paletas porque carece de cabeza esférica. Comprender esta distinción le ayuda a seleccionar la geometría exacta de la herramienta requerida para la característica específica de su pieza.
La familia de socavados incluye varias formas de perfiles específicos diseñados para distintas aplicaciones. Los cortadores de bolas de cereza cuentan con un cabezal esférico optimizado para fresar canales de fluido suaves y cavidades internas redondeadas. A menudo se utilizan en la fabricación de moldes para mecanizar cavidades contorneadas y profundas. Los cortadores de cola de milano utilizan una forma de cono invertido en ángulo para mecanizar cortes en ángulo y características de sujeción de piezas especializadas. Con frecuencia utilizará cortadores de cola de milano para preparar material en bruto para prensas autocentrantes de 5 ejes.
Los cortadores de ranura en T y asiento de cuña cuentan con un cabezal de corte ancho y plano en un cuello estrecho, diseñado específicamente para operaciones específicas de ranurado y ranurado interno. Son esenciales para cortar ranuras para anillos de retención dentro de los orificios. La selección del perfil correcto depende completamente de la geometría requerida de la pieza terminada. Debe hacer coincidir el perfil de corte de la herramienta exactamente con las especificaciones de impresión para evitar rayar la pieza de trabajo.
Una de las aplicaciones más frecuentes implica atravesar un orificio o pasar un borde para achaflanar la parte inferior de una pieza. Las herramientas estándar requieren que el operador gire la pieza de trabajo para acceder a estos bordes inferiores. Las herramientas de socavado caen a través del agujero, se desplazan lateralmente y tiran hacia arriba para romper el borde. Esta técnica elimina el acabado manual y ahorra un tiempo de inactividad significativo. Puede programar una trayectoria de interpolación circular simple para biselar perfectamente la parte posterior de un orificio perforado en segundos.
El desbarbado trasero automatizado garantiza roturas de bordes consistentes en tiradas de producción completas, eliminando la variabilidad inherente a las operaciones manuales con herramientas manuales. Cuando se tiene una pieza con cincuenta agujeros perforados en cruz, desbarbar manualmente las intersecciones internas lleva horas. Una herramienta de socavado puede llegar al interior del orificio principal y desbarbar automáticamente cada orificio de intersección, garantizando una pieza sin rebabas directamente al sacarla de la máquina.
La fabricación de colectores y la producción de componentes hidráulicos requieren un enrutamiento interno complejo. Los canales de flujo de fluido deben fresarse con altos requisitos de acabado superficial para evitar turbulencias y caídas de presión. Los perfiles de socavado destacan por interpolar ranuras de juntas tóricas continuas y suaves dentro de orificios profundos. El cuello aliviado permite que el cabezal de corte llegue profundamente al cuerpo de la válvula y mecanice la ranura sin que el vástago entre en contacto con las paredes del orificio.
Esta capacidad es esencial para crear conjuntos hidráulicos confiables y sin fugas. Al mecanizar una ranura interna para junta tórica, el acabado superficial del fondo y las paredes de la ranura dicta la integridad del sello. Una herramienta de corte especializada con el radio de esquina correcto puede sumergirse en el orificio, introducirse radialmente en la pared y barrer la ranura en una sola pasada, dejando un acabado superficial impecable que garantiza un sellado perfecto.
Muchos talleres suponen que los cortes complejos requieren maquinaria costosa de 5 ejes. Sin embargo, las herramientas de socavado se pueden utilizar eficazmente en máquinas CNC estándar de 3 ejes. Al programar la herramienta para que caiga por debajo de un saliente e interpola hacia afuera, los maquinistas pueden cortar características de la parte trasera sin necesidad de un muñón de 5 ejes o una mesa giratoria. Esta estrategia maximiza la capacidad de los equipos de 3 ejes existentes.
Permite a los talleres realizar trabajos más complejos sin invertir en nuevas máquinas herramienta, lo que mejora directamente la rentabilidad del taller. Puede mecanizar ranuras en T complejas, chaveteros internos y avellanados traseros utilizando trayectorias de herramientas estándar de 3 ejes. La clave es garantizar que su software CAM simule con precisión el cuello y el vástago de la herramienta para evitar colisiones durante los movimientos de corte laterales.
La fabricación aeroespacial y médica depende en gran medida de trayectorias continuas de múltiples ejes. Componentes como impulsores de turbinas y placas óseas ortopédicas presentan formas orgánicas complejas y amplias. Los perfiles de Lollipop son fundamentales aquí. El filo esférico mantiene un contacto constante con el material a medida que la máquina de 5 ejes inclina y gira la pieza. El alto ángulo de envoltura garantiza que la herramienta continúe cortando suavemente incluso cuando el vector de aproximación cambia drásticamente.
Este compromiso continuo evita marcas de permanencia y ofrece acabados superficiales superiores en contornos 3D complejos. Al mecanizar una hoja de impulsor, la herramienta debe llegar profundamente entre las hojas mientras el cabezal de la máquina se inclina para evitar la hoja adyacente. Sólo una herramienta con un ángulo envolvente enorme y un cuello muy aliviado puede navegar por esta geometría estrecha sin causar una colisión catastrófica.
La creación de ranuras para anillos de retención dentro de orificios pretaladrados requiere un acceso interno especializado. Se utilizan perfiles de socavado específicos, como cortadores de ranura en T, para mecanizar estas características. La herramienta ingresa a la cavidad existente, avanza radialmente en la pared hasta la profundidad requerida e interpola un círculo completo para crear la ranura. Este método es muy eficiente para cortar chaveteros internos, ranuras para anillos elásticos y ranuras de retención personalizadas dentro de cavidades profundas donde las sierras cortadoras estándar no pueden alcanzar.
Debe controlar cuidadosamente la carga de viruta durante estas operaciones de ranurado interno. Debido a que la herramienta corta dentro de un espacio reducido, la evacuación de virutas es difícil. Realizar múltiples pasadas radiales ligeras en lugar de un corte de inmersión pesado ayuda a romper las virutas y evita que se amontonen en las ranuras, lo que de otro modo rompería el frágil cuello de la herramienta.
Hacer coincidir el ángulo envolvente de la herramienta con el ángulo de socavado específico de la pieza garantiza un espacio libre adecuado. Un marco de decisión comienza con el análisis de la impresión de la pieza. Si el corte requiere un corte hacia arriba de 45 grados, la herramienta debe tener un ángulo envolvente que exceda los 180 grados por al menos 45 grados en cada lado. Esto significa que necesita un ángulo de envoltura mínimo de 270 grados. Seleccionar una herramienta con un ángulo de envoltura insuficiente hace que el cuello que no corta roce contra la pieza de trabajo.
Este roce genera una fricción masiva, lo que resulta en fallas catastróficas de la herramienta, endurecimiento del material y piezas desechadas. Elija siempre un ángulo de envoltura ligeramente mayor que el ángulo de corte máximo requerido para proporcionar un margen de seguridad. Al programar en CAM, verifique el punto de contacto de la herramienta contra el modelo de superficie para asegurarse de que sean las flautas las que hagan el trabajo, no el cuello.
La compensación más crítica en la selección de herramientas es equilibrar el alcance con la rigidez. Los cuellos más largos y delgados brindan un mayor alcance a las cavidades profundas. Sin embargo, aumentan exponencialmente el riesgo de desviación y vibración. Un mástil demasiado largo actúa como un diapasón, vibrando violentamente bajo fuerzas cortantes. Esta vibración armónica destruye el acabado de la superficie y astilla los filos de corte de carburo.
Los maquinistas deben seleccionar la longitud de cuello más corta posible que aún despeje la geometría de la pieza. Si es inevitable un alcance profundo, se debe maximizar el diámetro del cuello para retener la mayor fuerza del núcleo posible sin causar interferencia. Un cuello que es sólo 0,010 pulgadas más grueso puede aumentar significativamente la rigidez de la herramienta, lo que le permite mantener velocidades de avance productivas sin provocar vibraciones.
El número de canales afecta directamente la evacuación de viruta y el acabado de la superficie. El material que se mecaniza dicta el número óptimo de ranuras. No se puede utilizar la misma herramienta para aluminio y titanio y esperar buenos resultados.
La dinámica térmica del mecanizado de socavados profundos exige grados y recubrimientos de carburo específicos. Las cavidades profundas atrapan el calor porque el refrigerante tiene dificultades para llegar a la zona de corte. Los sustratos de carburo de micrograno de primera calidad resisten las fuerzas de flexión aplicadas al cuello aliviado, lo que proporciona una alta resistencia a la rotura transversal. Recubrimientos como el nitruro de aluminio y titanio (TiAlN) y el nitruro de aluminio y titanio (AlTiN) proporcionan barreras térmicas excepcionales.
Estos recubrimientos se oxidan a altas temperaturas, formando una capa cerámica protectora que extiende la vida útil de la herramienta en aleaciones duras. Prosperan en ambientes con altas temperaturas donde el carburo sin recubrimiento se descompondría instantáneamente. Para aluminio y plásticos, las herramientas sin recubrimiento o recubiertas de nitruro de circonio (ZrN) evitan la acumulación de bordes. ZrN proporciona una superficie resbaladiza que evita que el aluminio gomoso se suelde a las ranuras de corte, manteniendo los bordes afilados.
El diseño del cuello aliviado hace que estas herramientas sean muy susceptibles al descentramiento. Incluso un descentramiento mínimo en el husillo se amplifica en la punta de corte debido al mayor alcance. Los mandriles de pinza ER estándar a menudo carecen de la fuerza de agarre y la concentricidad necesarias para realizar cortes socavados de largo alcance. Si una herramienta tiene 0,0005 pulgadas de descentramiento en la cara del collar, eso puede traducirse en 0,003 pulgadas de descentramiento en la punta de un cuello largo.
Se recomiendan encarecidamente los portaherramientas de alta precisión, como los de ajuste por contracción o los mandriles hidráulicos. Estos soportes proporcionan una presión de sujeción de 360 grados, maximizando la rigidez y amortiguando la vibración. Controlar el descentramiento prolonga la vida útil de la herramienta, mejora el acabado de la superficie y evita que el frágil cuello se rompa bajo cargas de viruta desiguales. Cuando una flauta recibe una viruta más pesada que las demás debido al descentramiento, la herramienta se desvía y se rompe.
Matriz de selección de herramientas
| Material de la pieza de trabajo | Número de canales recomendado | Recubrimiento óptimo | Consideración principal |
|---|---|---|---|
| Aluminio / No Ferrosos | 2 a 3 flautas | Sin recubrimiento o ZrN | Maximice el espacio de evacuación de virutas para evitar el embalaje. |
| Plásticos / Compuestos | 2 flautas | Sin recubrimiento | Mantenga los bordes afilados para evitar que se derrita. |
| Acero inoxidable | 4 a 5 flautas | AlTiN o TiAlN | Equilibra la rigidez del núcleo con un espacio libre de viruta moderado. |
| Titanio/aleaciones de alta temperatura | 5+ flautas | AlTiN | Maximice el diámetro del núcleo para evitar deflexiones y vibraciones. |
La justificación financiera requiere mirar más allá del precio de compra inicial. Las fresas de ranurar socavadas conllevan un costo inicial más alto que las fresas de ranura estándar debido a sus complejos requisitos de rectificado y geometría especializada. Sin embargo, el retorno de la inversión se obtiene rápidamente en el taller. El retorno de la inversión se obtiene directamente mediante la eliminación de configuraciones secundarias, la reducción del tiempo de inactividad de la máquina y la erradicación del trabajo de desbarbado manual.
Ahorrar veinte minutos de tiempo de preparación por pieza compensa fácilmente el coste superior de la herramienta en el primer turno de producción. Los tiempos más rápidos de piso a puerta aumentan la rentabilidad general del taller. Cuando deja de sacar piezas de la máquina para voltearlas, aumenta el tiempo de actividad del husillo. Está intercambiando un costo de herramientas consumibles ligeramente mayor por una reducción masiva en las horas de mano de obra y el tiempo de inactividad de la máquina.
La integración de herramientas de corte especializadas maximiza el rendimiento de la costosa maquinaria CNC. Un molino de 5 ejes que permanece inactivo mientras un operador voltea una pieza está desperdiciando capital. La utilización de herramientas diseñadas para contornos complejos permite trayectorias continuas e ininterrumpidas. Esto permite una verdadera fabricación con una sola configuración. Al mantener el husillo girando y la máquina cortando, los talleres obtienen el máximo valor de sus inversiones en equipos.
Las piezas complejas se pueden mecanizar completamente en una sola operación, lo que mejora drásticamente el rendimiento. Esta capacidad permite al taller asumir contratos más complejos y de mayor margen que los competidores no pueden cotizar porque carecen de la estrategia de herramientas para mecanizar las piezas de manera eficiente. Maximizar la capacidad de la máquina consiste en combinar la cinemática avanzada con la geometría de corte adecuada.
La falta de rigidez en el cuello aliviado presenta un importante desafío de ingeniería. La deflexión se produce cuando las fuerzas de corte empujan la herramienta fuera de la trayectoria programada. El chatter es la vibración armónica resultante de esta desviación. Para compensar, los maquinistas deben utilizar pasos radiales más ligeros. La reducción de la profundidad de corte radial (RDOC) reduce la presión sobre la herramienta. Es posible que necesite reducir su RDOC a solo el 5 % del diámetro de la herramienta para mantener la estabilidad.
Las velocidades de avance deben ajustarse para mantener una carga de viruta constante sin sobrecargar el cuello. El uso del software CAM para programar las entradas y salidas de arco evita picos repentinos en la presión de la herramienta durante la entrada y salida. Nunca sumerja una herramienta de socavado directamente en el material. Siempre haga una rampa o una hélice en el corte para aumentar gradualmente la presión de corte y evitar que el cuello se rompa.
Solución de problemas de vibración en operaciones de subcotización
| Síntoma | Causa probable | Acción correctiva |
|---|---|---|
| Chillido agudo | RPM demasiado altas para la longitud del mástil | Reduzca la velocidad del husillo en un 20% para cambiar la frecuencia armónica. |
| Mal acabado superficial en las paredes. | Desviación de la herramienta alejándose del corte | Programar una pasada de resorte (pasada de desbaste cero) para limpiar la pared. |
| Herramienta que se rompe en la transición del cuello. | Engranaje o descentramiento radial excesivo | Reduzca el paso radial y verifique la concentricidad del portaherramientas. |
| Soldadura de virutas a las flautas. | Refrigerante inadecuado o revestimiento incorrecto | Aumente la presión del refrigerante o cambie a una herramienta recubierta/sin revestir de ZrN. |
Mantener una carga de viruta constante es fundamental para la supervivencia de la herramienta. El mecanizado de socavados a menudo implica ángulos de compromiso variables. La estrategia de trayectoria dicta el éxito. Generalmente se prefiere el fresado ascendente para el acabado de superficies, pero en escenarios de socavado, puede arrastrar la frágil herramienta hacia la pieza de trabajo, provocando fallas catastróficas. Las fuerzas de corte en el fresado ascendente agarran el material y empujan la herramienta hacia adelante.
El fresado convencional suele ser más seguro para cortes profundos porque aleja la herramienta de la pieza, manteniendo una deflexión predecible. Los programadores deben analizar cuidadosamente las fuerzas de corte y ajustar las velocidades de avance dinámicamente a medida que la herramienta recorre esquinas internas estrechas. Cuando la herramienta entra en una esquina, el compromiso radial aumenta. Su software CAM debe estar configurado para reducir automáticamente la velocidad de avance en las esquinas para evitar la rotura de la herramienta.
Quitar las virutas de los cortes ciegos o invertidos es muy difícil. La gravedad actúa en contra de la operación, atrapando virutas dentro de la cavidad. Al volver a cortar estas virutas atrapadas se destruyen los filos de corte al instante. El refrigerante de inundación a menudo no logra penetrar en los cortes profundos porque el cabezal de la herramienta impide que el fluido llegue a la zona de corte. El calor se acumula rápidamente y provoca el craqueo térmico del carburo.
Se requieren sistemas de refrigeración de alta presión o chorros de aire específicos para expulsar las virutas de la zona de corte. Los diseños de herramientas con refrigerante pasante ofrecen la mejor solución, ya que suministran fluido a alta presión directamente al filo. Esto expulsa las virutas hacia afuera y proporciona una lubricación crítica a la zona de corte. Si mecaniza hierro fundido o acero endurecido, utilice un chorro de aire a alta presión en lugar de refrigerante para evitar un choque térmico en el carburo.
La simulación CAM precisa es una necesidad absoluta. Programar socavados a ciegas es una forma garantizada de bloquear una máquina. Los riesgos de colisión del mango con piezas sobresalientes son excepcionalmente altos. Los programadores deben utilizar un software avanzado de verificación de trayectorias de herramientas. El gemelo digital debe incluir modelos precisos de la herramienta, el cuello en relieve, el vástago y el portaherramientas.
La ejecución de simulaciones cinemáticas completas garantiza espacios libres de cuello seguros en toda la trayectoria de la herramienta. Cualquier hendidura o colisión detectada en el software debe resolverse ajustando los ángulos de aproximación o seleccionando una herramienta de mayor alcance. Debe definir con precisión las partes no cortantes de la herramienta en su biblioteca de herramientas. Si el software CAM cree que toda la herramienta es una ranura de corte, introducirá el vástago directamente a través de la pieza de trabajo.
R: Una fresa de ranurar rebajada es una categoría amplia de herramientas que cuentan con un cuello aliviado para mayor espacio libre. Un cortador de paletas es un tipo específico de herramienta de corte que presenta un cabezal de corte completamente esférico con un ángulo de envoltura muy alto, generalmente entre 270 y 300 grados, que se asemeja a una paleta en un palo.
R: La programación requiere definir la geometría exacta de la herramienta, incluidos el diámetro y la longitud del cuello. Debe utilizar trayectorias de herramienta de contorno 3D o socavadas especializadas. Debe ejecutar simulaciones de colisión completas para garantizar que el vástago y el cuello que no cortan no interfieran con las características de la pieza que sobresalen durante el corte.
R: El ángulo de envoltura máximo para la mayoría de los cortadores de paletas estándar suele ser de alrededor de 300 grados. Los 60 grados restantes los ocupa la conexión física con el cuello aliviado. Este ángulo alto permite un contorneado extremo de múltiples ejes y movimientos de corte ascendentes sin interferencia del vástago.
R: Sí. En máquinas de 3 ejes, son muy eficaces para mecanizar chaflanes traseros, ranuras en T y ranuras para juntas tóricas. La herramienta cae por debajo de la característica sobresaliente y se interpola lateralmente en los ejes X e Y, eliminando la necesidad de una mesa giratoria de 5 ejes o configuraciones secundarias.
R: Evite roturas minimizando la longitud del cuello para maximizar la rigidez. Utilice portaherramientas de alta precisión, como ajuste por contracción, para eliminar el descentramiento. Programe pasos radiales más ligeros, mantenga una carga de viruta constante y considere el fresado convencional para evitar que la herramienta tire agresivamente de la pieza de trabajo.
R: Pueden mecanizar casi cualquier material si se selecciona la geometría correcta. Utilice herramientas sin recubrimiento de 2 o 3 ranuras para aluminio y plástico para evitar que se acumule viruta. Utilice herramientas de más de 4 flautas con recubrimientos avanzados como AlTiN para acero inoxidable, titanio y aleaciones aeroespaciales de alta temperatura.
R: Analice la sección transversal de la pieza en su software CAD. Mida la profundidad máxima del corte y la altura del saliente. Seleccione una herramienta donde la longitud del cuello exceda la altura del saliente y el diámetro del cuello sea menor que el punto de entrada más estrecho.