Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-08 Pochodzenie: Strona
Operatorzy maszyn toczą ciągłą walkę podczas programowania złożonych funkcji wewnętrznych. Zwisy, głębokie wnęki i geometria tyłu zwykle zmuszają do wyciągnięcia części z imadła i ponownego ustawienia. Standardowe frezy trzpieniowe po prostu nie są w stanie dotrzeć do tych ukrytych profili bez kolizji trzpienia z obrabianym przedmiotem. Poleganie na standardowych frezach walcowo-czołowych w przypadku skomplikowanych konturów zmusza operatorów do wielokrotnej zmiany osprzętu. Takie podejście skraca czas cykli, zwiększa zapotrzebowanie na siłę roboczą i wprowadza poważne ryzyko układania się w tolerancję. Za każdym razem, gdy odpinasz część, tracisz precyzję. Nowoczesna produkcja wymaga wykonania pojedynczego ustawienia, aby zachować wąskie tolerancje i utrzymać pracę wrzeciona. Integracja Frezy palcowe z podcięciem umożliwiają obróbkę z jednym ustawieniem elementów tylnych, złożonych konturów i trudno dostępnych kanałów. Narzędzia te eliminują potrzebę odwracania części, bezpośrednio zmniejszając ilość odpadów i optymalizując przepływ pracy.
Przesuwanie części pomiędzy mocowaniami w celu dotarcia do dolnych krawędzi stwarza ogromne ryzyko operacyjne. Kiedy obrabiasz otwór w operacji pierwszej, a następnie odwracasz część, aby sfazować tył w operacji drugiej, polegasz wyłącznie na dokładności ogranicznika imadła, płaskości równoległości i powtarzalności cyklu sondowania. Jeśli szczęka imadła uniesie się choćby nieznacznie lub cykl sondy ma niewielki margines błędu, oznacza to już odchylenia w stosie. Zanim narzędzie dotknie metalu, tylna faza może być wyraźnie przesunięta względem środka. W przypadku komponentów lotniczych o wąskich tolerancjach położenia rzeczywistego to podejście oparte na wielu ustawieniach gwarantuje wysoki wskaźnik złomowania. Operatorzy spędzają cenne godziny na wybieraniu osprzętu, zamiast tworzyć chipy, co zmniejsza wydajność hali produkcyjnej.
Każda zmiana konfiguracji powoduje mikroodchylenia w wyrównaniu części. Część wymagająca trzech oddzielnych ustawień do obróbki wewnętrznych kanałów i fazowań tylnych niesie ze sobą trzykrotnie większe ryzyko wyrównania w porównaniu z operacją z jednym ustawieniem. Należy również uwzględnić rozszerzalność cieplną maszyny i część pomiędzy konfiguracjami. Jeżeli część przed operacją drugą leży przez noc na stole warsztatowym, wymiary materiału ulegają zmianie. Obróbka z jednym ustawieniem eliminuje te zmienne, ale wymaga narzędzi zdolnych do osiągnięcia każdej funkcji bez zakłóceń.
Standardowe frezy kwadratowe lub kulowe podlegają ścisłym ograniczeniom fizycznym. Ich trzonki mają zazwyczaj dokładnie tę samą średnicę co krawędzie tnące lub są od nich większe. W przypadku napotkania wystających elementów lub głębokich wgłębień wewnętrznych, trzpień narzędzia zderza się z przedmiotem obrabianym na długo przed dotarciem krawędzi skrawającej do powierzchni docelowej. Dostęp do tylnej krawędzi staje się geometrycznie niemożliwy. Nie można wyciąć podciętego profilu za pomocą narzędzia, które nie ma podcięcia pod szyją. Sztywna, prosta konstrukcja konwencjonalnych frezów walcowo-czołowych ogranicza je do obróbki w linii wzroku z perspektywy wrzeciona.
Rozważmy scenariusz, w którym trzeba wyciąć szeroki rowek na pierścień uszczelniający typu O-ring w wąskim otworze. Standardowy frez palcowy, wystarczająco mały, aby wejść do otworu, nie będzie miał promieniowego zasięgu, aby wyciąć głębokość rowka. Jeśli użyjesz większego narzędzia, aby uzyskać zasięg promieniowy, nie zmieści się ono w otworze otworu. Ta geometryczna pułapka zmusza mechaników do podzielenia części na dwie części lub użycia specjalistycznych narzędzi zaprojektowanych specjalnie do zapewnienia luzu.
Nieosiągnięcie skomplikowanych geometrii w podstawowej konfiguracji maszyny wymusza wykonanie dodatkowych operacji. Ręczne gratowanie, wtórne frezowanie CNC lub specjalistyczne przeciąganie zwiększają ogromne ukryte koszty w każdej serii produkcyjnej. Te dodatkowe etapy zużywają utraconą wydajność maszyny i zwiększają ogólny wskaźnik złomowania. Błąd ludzki podczas ręcznego wykańczania często powoduje uszkodzenie kosztownych części już na końcu cyklu produkcyjnego. Operator, który poślizgnie się za pomocą ręcznego narzędzia do gratowania, może zezłomować część, w którą zainwestowano już wiele godzin czasu pracy maszyny.
Wydłużone terminy realizacji wynikają bezpośrednio z oczekiwania na udostępnienie dodatkowych stacji roboczych. Jeśli Twoja frezarka CNC kończy partię części, ale muszą one czekać w kolejce do ręcznego fazowania tylnej części, czas realizacji zamówienia od podłogi do drzwi gwałtownie rośnie. Wyeliminowanie tych dodatkowych etapów poprzez całkowite wykończenie części we frezarce to jedyny sposób na utrzymanie przewagi konkurencyjnej w nowoczesnej obróbce.
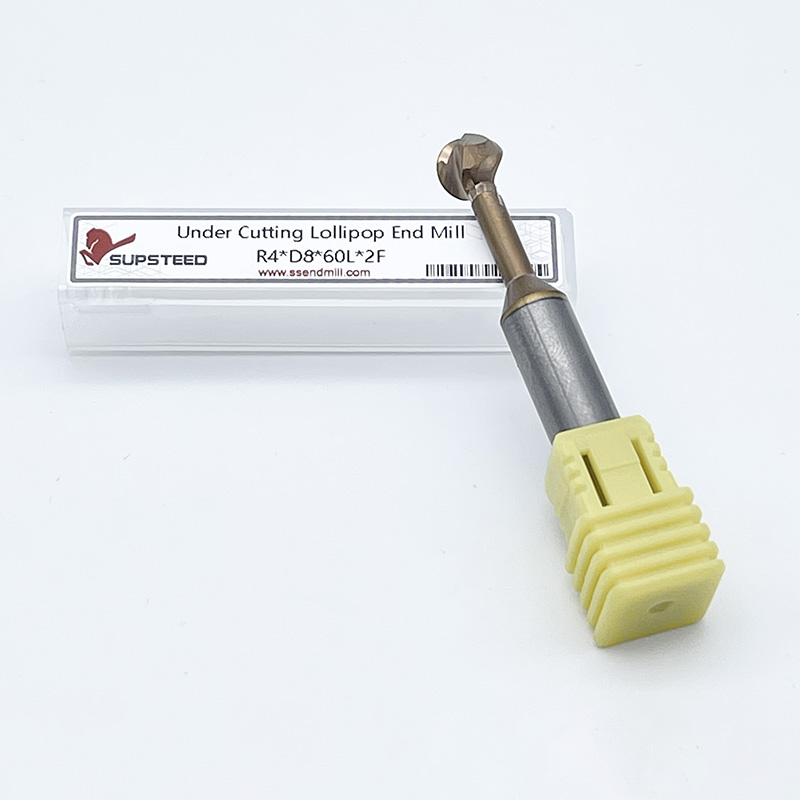
Frez palcowy podcinający charakteryzuje się wysoce wyspecjalizowaną konstrukcją konstrukcyjną zaprojektowaną specjalnie pod kątem luzu. Narzędzie składa się z trzech głównych części: głowicy tnącej, odciążonej szyjki i trzpienia. Głowica tnąca zawiera rowki i wykonuje właściwe usuwanie materiału. Bezpośrednio za głową średnica szyi jest znacznie zmniejszona. Ta odciążona szyjka zapewnia niezbędny prześwit umożliwiający dotarcie poza nawisy bez ocierania się o obrabiany przedmiot. Trzpień pozostaje o standardowej średnicy, aby zapewnić bezpieczne mocowanie w oprawce narzędziowej.
Przejście między głowicą tnącą a odciążoną szyjką jest krytyczną cechą konstrukcyjną. W narzędziach wysokiej jakości zastosowano gładki, mieszany promień w tym miejscu połączenia, aby zapobiec powstawaniu naprężeń. Ostry narożnik na przejściu szyjki tworzy słaby punkt, w którym narzędzie nieuchronnie pęknie pod naciskiem skrawania. Ta unikalna geometria przesuwa proces skrawania od osi środkowej narzędzia, umożliwiając mu dotarcie do obszarów, których nie mogą osiągnąć standardowe narzędzia.
Kąt opasania określa stopień sferycznej krawędzi skrawającej na głowicy narzędzia. Standardowy frez kulisty ma kąt opasania 180 stopni, co oznacza, że tnie tylko dolną połowę kuli. Narzędzia podcinające charakteryzują się kątami opasania przekraczającymi 180 stopni, często sięgającymi 220 do 300 stopni. Zwiększone kąty opasania pozwalają narzędziu ciąć w górę i na boki. Ten rozszerzony zakres cięcia zapewnia większą wszechstronność i prześwit w konturowaniu wieloosiowym.
Podczas programowania 5-osiowej ścieżki narzędzia oś narzędzia stale nachyla się względem powierzchni części. Duży kąt opasania zapewnia, że rowki tnące pozostają w kontakcie z materiałem niezależnie od kąta natarcia. Jeśli spróbujesz przechylić standardowy frez kulisty zbyt daleko, trzpień nietnący będzie przeciągał się po części. Rozszerzony kąt opasania jest cechą charakterystyczną, która umożliwia złożone podcinanie.
Terminologia stosowana w branży obróbki skrawaniem często się pokrywa, powodując zamieszanie podczas wyboru narzędzia. Chociaż wielu mechaników używa tych terminów zamiennie, istnieją wyraźne różnice. Frezy Lollipop odnoszą się w szczególności do frezów kulistych charakteryzujących się wyjątkowo dużymi kątami opasania, zwykle od 270 do 300 stopni. Ich w pełni kuliste główki przypominają lizaka na patyku. Stosowane są przede wszystkim do złożonego profilowania 3D i konturowania 5-osiowego, gdzie kąt przyłożenia narzędzia zmienia się drastycznie.
Frezy podcinające stanowią szerszą kategorię. Obejmują one style Lollipop, ale obejmują także narzędzia z płaskim dnem, promieniami narożników i specjalnymi profilami kątowymi zaprojektowanymi z myślą o ukierunkowanych podcięciach. Na przykład narzędziem przeznaczonym do wycinania fazowania tylnego pod kątem 45 stopni jest frez palcowy podcinający, ale nie jest to frez typu Lollipop, ponieważ nie ma kulistej główki. Zrozumienie tego rozróżnienia pomaga wybrać dokładną geometrię narzędzia wymaganą dla konkretnej cechy części.
Rodzina podcięć obejmuje kilka specyficznych kształtów profili dostosowanych do różnych zastosowań. Frezy kulkowe Cherry są wyposażone w kulistą głowicę zoptymalizowaną do frezowania gładkich kanałów płynowych i zaokrąglonych wnęk wewnętrznych. Są często używane w produkcji form do obróbki głębokich, profilowanych kieszeni. Frezy do jaskółczego ogona wykorzystują kątowy kształt odwróconego stożka do obróbki podcięć pod kątem i specjalistycznych elementów mocujących. Często będziesz używać frezów w kształcie jaskółczego ogona do przygotowania surowca pod 5-osiowe imadła samocentrujące.
Frezy z gniazdem wpustowym i rowkami T są wyposażone w szeroką, płaską głowicę tnącą na wąskiej szyjce, zaprojektowaną specjalnie do ukierunkowanych operacji wewnętrznego rowkowania i wycinania rowków. Są one niezbędne do wycinania rowków pod pierścienie ustalające wewnątrz otworów. Wybór odpowiedniego profilu zależy całkowicie od wymaganej geometrii gotowej części. Aby uniknąć żłobienia przedmiotu obrabianego, należy dokładnie dopasować profil cięcia narzędzia do specyfikacji druku.
Jednym z najczęstszych zastosowań jest sięganie przez otwór lub poza krawędź w celu fazowania dolnej części części. Standardowe narzędzia wymagają od operatora odwrócenia przedmiotu obrabianego, aby uzyskać dostęp do dolnych krawędzi. Narzędzia podcinające wpadają przez otwór, przesuwają się w bok i ciągną do góry, aby złamać krawędź. Technika ta eliminuje ręczne wykańczanie i pozwala zaoszczędzić znaczne przestoje. Można zaprogramować prostą ścieżkę narzędzia z interpolacją kołową, aby w ciągu kilku sekund idealnie sfazować tylną stronę wywierconego otworu.
Zautomatyzowane gratowanie od tyłu zapewnia spójne łamanie krawędzi w całych seriach produkcyjnych, eliminując zmienność nieodłącznie związaną z ręcznymi operacjami narzędziowymi. Jeśli masz część z pięćdziesięcioma nawierconymi krzyżowo otworami, ręczne gratowanie wewnętrznych przecięć zajmuje wiele godzin. Narzędzie podcinające może sięgnąć do wnętrza głównego otworu i automatycznie usunąć zadziory z każdego przecinającego się otworu, gwarantując uzyskanie części pozbawionej zadziorów prosto z maszyny.
Produkcja kolektorów i komponentów hydraulicznych wymaga złożonego prowadzenia wewnętrznego. Kanały przepływu płynu muszą być frezowane z zachowaniem wysokich wymagań dotyczących wykończenia powierzchni, aby zapobiec turbulencjom i spadkom ciśnienia. Profile podcinające doskonale nadają się do interpolacji gładkich, ciągłych rowków na pierścienie typu O-ring w głębokich otworach. Odciążona szyjka pozwala głowicy tnącej sięgnąć głęboko do korpusu zaworu i wykonać rowek bez kontaktu trzpienia ze ściankami otworu.
Zdolność ta jest niezbędna do tworzenia niezawodnych, pozbawionych wycieków zespołów hydraulicznych. Podczas obróbki wewnętrznego rowka pod pierścień typu O-ring wykończenie powierzchni dna i ścianek rowka decyduje o integralności uszczelki. Specjalistyczne narzędzie do podcinania o odpowiednim promieniu narożnika może zagłębić się w otwór, wprowadzić promieniowo w ścianę i ominąć rowek w jednym przejściu, pozostawiając nieskazitelne wykończenie powierzchni, które gwarantuje doskonałe uszczelnienie.
Wiele warsztatów zakłada, że złożone podcięcia wymagają drogich maszyn 5-osiowych. Jednakże narzędzia podcinające można skutecznie wykorzystać w standardowych 3-osiowych maszynach CNC. Programując narzędzie tak, aby opadało poniżej wysięgu i interpolowało na zewnątrz, mechanicy mogą wycinać elementy tylnej części bez konieczności stosowania 5-osiowego czopa lub stołu obrotowego. Strategia ta maksymalizuje możliwości istniejącego sprzętu 3-osiowego.
Umożliwia warsztatom podejmowanie bardziej złożonych prac bez konieczności inwestowania w nowe obrabiarki, co bezpośrednio poprawia rentowność hali produkcyjnej. Można obrabiać złożone rowki T, wewnętrzne rowki wpustowe i pogłębienia tylne, korzystając ze standardowych 3-osiowych ścieżek narzędzia. Kluczem jest zapewnienie, że oprogramowanie CAM dokładnie symuluje szyjkę i chwyt narzędzia, aby zapobiec kolizjom podczas bocznych ruchów skrawania.
Produkcja lotnicza i medyczna w dużym stopniu opiera się na ciągłych, wieloosiowych ścieżkach narzędzi. Komponenty takie jak wirniki turbin i ortopedyczne płytki kostne mają złożone, szerokie, organiczne kształty. Profile Lollipop są tutaj krytyczne. Sferyczna krawędź skrawająca utrzymuje stałe zaangażowanie materiału, gdy 5-osiowa maszyna przechyla i obraca część. Wysoki kąt opasania zapewnia, że narzędzie kontynuuje płynne cięcie nawet przy drastycznych zmianach wektora natarcia.
To ciągłe zaangażowanie zapobiega pozostawieniu śladów i zapewnia doskonałe wykończenie powierzchni złożonych konturów 3D. Podczas obróbki łopatki wirnika narzędzie musi sięgać głęboko pomiędzy łopatki, podczas gdy głowica maszyny jest przechylona, aby uniknąć sąsiedniej łopatki. Tylko narzędzie o dużym kącie opasania i mocno odciążonej szyjce może poruszać się po tej ciasnej geometrii bez powodowania katastrofalnej kolizji.
Tworzenie rowków pod pierścienie ustalające we wstępnie nawierconych otworach wymaga specjalistycznego dostępu wewnętrznego. Do obróbki tych elementów stosuje się specjalne profile podcinające, takie jak frezy do rowków T. Narzędzie wchodzi w istniejącą wnękę, wprowadza się promieniowo w ścianę na wymaganą głębokość i interpoluje pełny okrąg, aby utworzyć rowek. Ta metoda jest bardzo skuteczna w przypadku wycinania wewnętrznych rowków wpustowych, rowków pod pierścienie osadcze i niestandardowych szczelin ustalających wewnątrz głębokich kieszeni, do których nie docierają standardowe piły wzdłużne.
Podczas wykonywania rowków wewnętrznych należy dokładnie kontrolować obciążenie wiórów. Ponieważ narzędzie skrawa w ograniczonej przestrzeni, odprowadzanie wiórów jest trudne. Wykonanie wielu lekkich przejść promieniowych zamiast jednego ciężkiego cięcia wgłębnego pomaga rozbić wióry i zapobiega ich gromadzeniu się w rowkach, co w przeciwnym razie mogłoby spowodować złamanie delikatnej szyjki narzędzia.
Dopasowanie kąta opasania narzędzia do konkretnego kąta podcięcia części zapewnia odpowiedni luz. Ramy decyzyjne rozpoczynają się od analizy wydruku części. Jeśli podcięcie wymaga cięcia pod kątem 45 stopni w górę, narzędzie musi mieć kąt opasania przekraczający 180 stopni o co najmniej 45 stopni z każdej strony. Oznacza to, że potrzebny jest kąt opasania wynoszący co najmniej 270 stopni. Wybór narzędzia o niewystarczającym kącie opasania powoduje ocieranie się nietnącej szyjki o obrabiany przedmiot.
To tarcie generuje ogromne tarcie, co powoduje katastrofalną awarię narzędzia, utwardzenie materiału i złomowanie części. Zawsze wybieraj kąt opasania nieco większy niż maksymalny wymagany kąt cięcia, aby zapewnić margines bezpieczeństwa. Podczas programowania w CAM należy sprawdzić punkt styku narzędzia z modelem powierzchniowym, aby upewnić się, że pracę wykonują rowki, a nie szyjka.
Najważniejszym kompromisem przy wyborze narzędzia jest zrównoważenie zasięgu i sztywności. Dłuższe i cieńsze szyjki zapewniają większy dostęp do głębokich ubytków. Jednakże wykładniczo zwiększają ryzyko ugięcia i drgań. Zbyt długa szyjka działa jak kamerton, gwałtownie wibrując pod wpływem sił tnących. Te harmoniczne wibracje niszczą wykończenie powierzchni i powodują odpryski na krawędziach skrawających z węglików spiekanych.
Mechanicy muszą wybrać absolutnie najkrótszą możliwą długość szyjki, która nadal nie narusza geometrii części. Jeśli nie da się uniknąć głębokiego zasięgu, należy zmaksymalizować średnicę szyjki, aby zachować jak największą wytrzymałość rdzenia bez powodowania zakłóceń. Szyjka grubsza zaledwie o 0,010 cala może znacznie zwiększyć sztywność narzędzia, umożliwiając utrzymanie produktywnych posuwów bez powodowania drgań.
Liczba rowków bezpośrednio wpływa na odprowadzanie wiórów i wykończenie powierzchni. Obrabiany materiał określa optymalną liczbę rowków. Nie można używać tego samego narzędzia do aluminium i tytanu i oczekiwać dobrych rezultatów.
Dynamika termiczna obróbki głębokich podcięć wymaga określonych gatunków węglików i powłok. Głębokie wgłębienia zatrzymują ciepło, ponieważ chłodziwo ma trudności z dotarciem do strefy skrawania. Wysokiej jakości podłoża z węglika drobnoziarnistego są odporne na siły zginające działające na odciążoną szyjkę, zapewniając wysoką wytrzymałość na zerwanie poprzeczne. Powłoki takie jak azotek tytanu i glinu (TiAlN) i azotek tytanu i aluminium (AlTiN) zapewniają wyjątkowe bariery termiczne.
Powłoki te utleniają się w wysokich temperaturach, tworząc ochronną warstwę ceramiczną, która wydłuża żywotność narzędzi w przypadku twardych stopów. Dobrze rozwijają się w środowiskach o wysokiej temperaturze, w których niepokryty węglik ulega natychmiastowemu rozkładowi. W przypadku aluminium i tworzyw sztucznych narzędzia niepowlekane lub pokryte azotkiem cyrkonu (ZrN) zapobiegają narostowi na krawędziach. ZrN zapewnia gładką powierzchnię, która zapobiega przyspawaniu się lepkiego aluminium do rowków tnących, utrzymując krawędzie ostre jak brzytwa.
Odciążona konstrukcja szyjki sprawia, że narzędzia te są bardzo podatne na bicie. Nawet minimalne bicie na wrzecionie zwiększa się na końcówce tnącej ze względu na większy zasięg. Standardowym uchwytom z tulejką zaciskową ER często brakuje niezbędnej siły zacisku i koncentryczności do wykonywania podcięć o dużym zasięgu. Jeśli narzędzie ma bicie 0,0005 cala na powierzchni tulei zaciskowej, może to przełożyć się na bicie 0,003 cala na czubku długiej szyjki.
Zdecydowanie zalecane są oprawki narzędziowe o wysokiej precyzji, takie jak uchwyty termokurczliwe lub uchwyty hydrauliczne. Uchwyty te zapewniają siłę mocowania w zakresie 360 stopni, maksymalizując sztywność i tłumiąc wibracje. Kontrolowanie bicia wydłuża żywotność narzędzia, poprawia wykończenie powierzchni i zapobiega pękaniu delikatnej szyjki pod nierównym obciążeniem wiórami. Kiedy jedno ostrze przyjmuje cięższy wiór niż pozostałe z powodu bicia, narzędzie ugina się i pęka.
Matryca doboru narzędzi
| Materiał przedmiotu obrabianego | Zalecana liczba rowków | Optymalna powłoka | Podstawowa kwestia |
|---|---|---|---|
| Aluminium/nieżelazne | 2 do 3 fletów | Niepowlekany lub ZrN | Zmaksymalizuj przestrzeń do odprowadzania wiórów, aby zapobiec pakowaniu. |
| Tworzywa sztuczne/kompozyty | 2 flety | Niepowlekany | Utrzymuj ostre jak brzytwa krawędzie, aby zapobiec stopieniu. |
| Stal nierdzewna | 4 do 5 fletów | AlTiN lub TiAlN | Zrównoważona sztywność rdzenia z umiarkowanym odstępem wiórów. |
| Tytan / stopy wysokotemperaturowe | 5+ fletów | AlTiN | Zmaksymalizuj średnicę rdzenia, aby zapobiec ugięciu i drganiom. |
Uzasadnienie finansowe wymaga spojrzenia poza początkową cenę zakupu. Frezy palcowe podcinające są droższe w porównaniu ze standardowymi frezami palcowymi ze względu na złożone wymagania dotyczące szlifowania i specjalistyczną geometrię. Jednakże zwrot z inwestycji następuje szybko w hali produkcyjnej. Zwrot z inwestycji wynika bezpośrednio z eliminacji dodatkowych konfiguracji, skrócenia przestojów maszyny i wyeliminowania ręcznej pracy związanej z gratowaniem.
Oszczędność dwudziestu minut czasu przezbrajania na część z łatwością rekompensuje koszt narzędzia premium w ciągu pierwszej zmiany produkcyjnej. Krótszy czas dostawy od podłogi do drzwi zwiększa ogólną rentowność sklepu. Kiedy przestaniesz wyciągać części z maszyny w celu ich obrócenia, czas sprawności wrzeciona wzrasta. Zamieniasz nieco wyższy koszt narzędzi eksploatacyjnych na ogromną redukcję godzin pracy i czasu przestoju maszyny.
Integracja specjalistycznych narzędzi skrawających maksymalizuje wydajność drogich maszyn CNC. Frezarka 5-osiowa stojąca bezczynnie, podczas gdy operator odwraca część, marnuje kapitał. Wykorzystanie narzędzi zaprojektowanych do skomplikowanych konturów umożliwia ciągłe, nieprzerwane ścieżki narzędzia. Umożliwia to prawdziwą produkcję w jednym ustawieniu. Utrzymując toczenie wrzeciona i obróbkę skrawaniem, warsztaty wyciągają maksymalną wartość ze swoich inwestycji w sprzęt.
Złożone części można obrobić w całości w jednej operacji, co radykalnie poprawia wydajność. Dzięki tej możliwości zakład może realizować bardziej złożone kontrakty z wyższą marżą, których konkurencja nie może wycenić, ponieważ brakuje im strategii narzędziowej umożliwiającej wydajną obróbkę części. Maksymalizacja wydajności maszyny polega na dopasowaniu zaawansowanej kinematyki do właściwej geometrii cięcia.
Brak sztywności odciążonej szyi stanowi poważne wyzwanie inżynieryjne. Ugięcie występuje, gdy siły skrawania odpychają narzędzie od zaprogramowanej ścieżki. Drganie to wibracje harmoniczne powstałe w wyniku tego ugięcia. Aby to zrekompensować, mechanicy muszą używać lżejszych promieniowych stopni. Zmniejszenie promieniowej głębokości skrawania (RDOC) zmniejsza nacisk na narzędzie. Aby zachować stabilność, może być konieczne zmniejszenie RDOC do zaledwie 5% średnicy narzędzia.
Szybkość posuwu należy dostosować tak, aby utrzymać stałą ilość wiórów bez przeciążania szyjki. Wykorzystanie oprogramowania CAM do programowania wejść i wyjść łuku zapobiega nagłym skokom ciśnienia narzędzia podczas wejścia i wyjścia. Nigdy nie zanurzaj narzędzia podcinającego bezpośrednio w materiale. Zawsze wchodź w nacięcie pod kątem lub spiralą, aby stopniowo zwiększać nacisk skrawania i zapobiegać pękaniu szyjki.
Rozwiązywanie problemów Drgania podczas operacji podcinania
| Objaw | Prawdopodobna przyczyna | Działanie naprawcze |
|---|---|---|
| Wysokie piski | Zbyt wysokie obroty w stosunku do długości szyjki | Aby zmienić częstotliwość harmoniczną, należy zmniejszyć prędkość wrzeciona o 20%. |
| Złe wykończenie powierzchni ścian | Ugięcie narzędzia odpychające się od cięcia | Zaprogramuj przejście sprężynowe (przejście z zerowym usuwaniem materiału), aby oczyścić ścianę. |
| Zatrzaśnięcie narzędzia przy przejściu szyjki | Nadmierne sprzęgnięcie promieniowe lub bicie | Zredukuj promieniowe przesunięcie i sprawdź koncentryczność oprawki narzędziowej. |
| Wióry przyspawane do rowków | Nieodpowiedni płyn chłodzący lub niewłaściwa powłoka | Zwiększ ciśnienie chłodziwa lub zmień narzędzie na narzędzie pokryte/niepowlekane ZrN. |
Utrzymanie stałego obciążenia wiórami ma kluczowe znaczenie dla trwałości narzędzia. Obróbka podcięć często wymaga różnych kątów zazębienia. Strategia ścieżki narzędzia decyduje o sukcesie. Frezowanie współbieżne jest ogólnie preferowane do wykańczania powierzchni, ale w przypadku podcięcia może wciągnąć delikatne narzędzie w przedmiot obrabiany, powodując katastrofalną awarię. Siły skrawania podczas frezowania współbieżnego chwytają materiał i ciągną narzędzie do przodu.
Frezowanie konwencjonalne jest często bezpieczniejsze w przypadku dużych podcięć, ponieważ odpycha narzędzie od części, zachowując przewidywalne ugięcie. Programiści muszą dokładnie analizować siły skrawania i dynamicznie dostosowywać posuw, gdy narzędzie pokonuje ciasne wewnętrzne narożniki. Kiedy narzędzie wchodzi w narożnik, promieniowe sprzężenie wzrasta. Oprogramowanie CAM musi być ustawione tak, aby automatycznie zmniejszało prędkość posuwu w narożach, aby zapobiec uszkodzeniu narzędzia.
Usuwanie żetonów z odwróconych lub ślepych podcięć jest niezwykle trudne. Grawitacja działa wbrew działaniu, zatrzymując wióry we wnęce. Ponowne przycięcie uwięzionych wiórów powoduje natychmiastowe zniszczenie krawędzi skrawających. Zalewane chłodziwo często nie penetruje głębokich podcięć, ponieważ głowica narzędzia blokuje dopływ płynu do strefy skrawania. Ciepło narasta szybko, co prowadzi do pękania termicznego węglika.
Do wydmuchu wiórów ze strefy skrawania wymagane są układy chłodzenia pod wysokim ciśnieniem lub ukierunkowane nadmuchy powietrza. Konstrukcje narzędzi z chłodzeniem przelotowym oferują najlepsze rozwiązanie, dostarczając płyn pod wysokim ciśnieniem bezpośrednio do krawędzi skrawającej. Powoduje to wypłukiwanie wiórów na zewnątrz i zapewnia krytyczne smarowanie strefy skrawania. W przypadku obróbki żeliwa lub stali hartowanej zamiast chłodziwa należy zastosować przedmuch powietrza pod wysokim ciśnieniem, aby uniknąć szoku termicznego w węgliku.
Dokładna symulacja CAM jest absolutną koniecznością. Programowanie podcięć na ślepo to gwarantowany sposób na awarię maszyny. Ryzyko kolizji trzpienia z wystającymi częściami jest wyjątkowo wysokie. Programiści muszą korzystać z zaawansowanego oprogramowania do weryfikacji ścieżki narzędzia. Cyfrowy bliźniak musi zawierać dokładne modele narzędzia, odciążonej szyjki, chwytu i uchwytu narzędziowego.
Przeprowadzanie pełnych symulacji kinematycznych zapewnia bezpieczne prześwity szyjki na całej ścieżce narzędzia. Wszelkie wyżłobienia lub kolizje wykryte w oprogramowaniu należy rozwiązać, dostosowując kąty podejścia lub wybierając narzędzie o większym zasięgu. Należy dokładnie zdefiniować nietnące części narzędzia w bibliotece narzędzi. Jeśli oprogramowanie CAM uzna, że całe narzędzie to rowek skrawający, przeprowadzi trzpień prosto przez przedmiot obrabiany.
Odp.: Frezy trzpieniowe podcinające to szeroka kategoria narzędzi wyposażonych w odciążoną szyjkę zapewniającą luz. Frez do lizaków to specyficzny typ narzędzia podcinającego, wyposażony w całkowicie kulistą głowicę tnącą o bardzo dużym kącie opasania, zwykle od 270 do 300 stopni, przypominający lizaka na patyku.
Odp.: Programowanie wymaga zdefiniowania dokładnej geometrii narzędzia, w tym średnicy i długości szyjki. Musisz użyć specjalistycznych ścieżek narzędzia z podcięciem lub konturowaniem 3D. Należy przeprowadzić pełne symulacje kolizji, aby upewnić się, że nietnący trzpień i szyjka nie kolidują z wystającymi elementami części podczas cięcia.
Odp.: Maksymalny kąt opasania większości standardowych foremek do lizaków wynosi zazwyczaj około 300 stopni. Pozostałe 60 stopni zajmuje fizyczne połączenie z odciążoną szyją. Ten duży kąt pozwala na ekstremalne wieloosiowe konturowanie i ruchy skrawania w górę bez kolizji chwytu.
O: Tak. Na maszynach 3-osiowych są bardzo skuteczne w obróbce fazowań tylnych, rowków T i rowków pod pierścienie uszczelniające. Narzędzie opada poniżej elementu wysunięcia i interpoluje poprzecznie w osiach X i Y, eliminując potrzebę stosowania 5-osiowego stołu obrotowego lub dodatkowych ustawień.
Odp.: Zapobiegaj pękaniu, minimalizując długość szyjki, aby zmaksymalizować sztywność. Aby wyeliminować bicie, należy używać precyzyjnych oprawek narzędziowych, takich jak pasowanie skurczowe. Zaprogramuj lżejsze promieniowe przesunięcia, utrzymuj stałe obciążenie wiórów i rozważ konwencjonalne frezowanie, aby zapobiec agresywnemu wciąganiu narzędzia w przedmiot obrabiany.
Odp.: Mogą obrabiać prawie każdy materiał, jeśli zostanie wybrana prawidłowa geometria. Do aluminium i tworzyw sztucznych należy używać niepowlekanych narzędzi z 2-3 rowkami, aby zapobiec gromadzeniu się wiórów. Używaj narzędzi z ponad 4 rowkami z zaawansowanymi powłokami, takimi jak AlTiN, do stali nierdzewnej, tytanu i wysokotemperaturowych stopów lotniczych.
Odp.: Przeanalizuj przekrój części w oprogramowaniu CAD. Zmierz maksymalną głębokość podcięcia i wysokość występu. Wybierz narzędzie, którego długość szyjki przekracza wysokość wysięgu, a średnica szyjki jest mniejsza niż najwęższy punkt wejścia.