Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-22 Origen: Sitio
Los profesionales del mecanizado CNC se enfrentan constantemente a un dilema en materia de herramientas: elegir entre geometrías de 2 y 4 canales. Al cortar materiales no ferrosos, las fresas de extremo de 2 flautas proporcionan las enormes gargantas de viruta necesarias para limpiar el material, pero carecen de rigidez del núcleo. Por otro lado, las herramientas de 4 flautas ofrecen una rigidez y un acabado superficial excelentes, pero sufren una severa acumulación de viruta en metales más blandos. Este compromiso forzado reduce las tasas de eliminación de material (MRR), provoca la deflexión de la herramienta y extiende los tiempos de ciclo.
Una mala selección de herramientas en el mecanizado de alta velocidad provoca una vida útil impredecible de la herramienta, marcas de vibración y tiempo de inactividad de la máquina. Para solucionar este problema, los ingenieros de herramientas desarrollaron un término medio muy eficaz. Esta guía proporciona un marco técnico para evaluar cuándo realizar la transición de sus operaciones a geometrías de 3 flautas en función de las propiedades del material, las capacidades del husillo de la máquina y la dinámica de fresado específica. Desglosaremos los parámetros exactos necesarios para optimizar la producción de su taller.
Seleccionar la fresa escarificadora correcta requiere equilibrar las fuerzas físicas en competencia en el filo. Los objetivos principales de cualquier operación de fresado son maximizar la tasa de eliminación de material, garantizar un desgaste predecible de la herramienta y lograr la precisión dimensional requerida. Todo esto debe suceder sin exceder la potencia del husillo disponible o los límites de torque de la máquina herramienta. Cuando los operadores empujan demasiado fuerte una herramienta de 2 flautas, el núcleo débil se desvía, provocando imprecisiones dimensionales. Cuando empujan una herramienta de 4 flautas en un material blando, las virutas no pueden evacuarse lo suficientemente rápido, lo que provoca un nuevo corte, soldadura por fricción y, eventualmente, rotura de la herramienta.
Para diagnosticar problemas de deflexión de herramientas en el piso, los operadores deben seguir estos pasos:
La física de la evacuación de virutas dicta que los materiales más blandos como el aluminio se cortan en virutas más grandes y fibrosas en comparación con las virutas granulares y quebradizas de hierro fundido o acero endurecido. Históricamente, las herramientas de 2 flautas eran las predeterminadas para materiales blandos porque los valles anchos y profundos entre los bordes cortantes proporcionaban un amplio espacio para que estas grandes virutas se curvaran y expulsaran. Sin embargo, al eliminar esa cantidad de carburo para crear las gargantas se deja un núcleo central muy delgado. Un núcleo delgado actúa como una viga en voladizo débil bajo fuerzas de corte laterales, doblándose y desviándose durante pasadas de desbaste pesadas.
En el otro extremo del espectro, las herramientas de 4 y 5 flautas están diseñadas para metales duros. Cuentan con un núcleo grueso y robusto que resiste la deflexión, lo que permite un acabado de alta precisión. Pero la contrapartida es un espacio mínimo en el valle. Si sumerge una herramienta de 4 flautas en aluminio, las virutas blandas se acumulan instantáneamente en las estrechas gargantas. El diseño de 3 canales resuelve este problema optimizando matemáticamente el área de la sección transversal. Aumenta significativamente el diámetro del núcleo en relación con una herramienta de 2 flautas y al mismo tiempo conserva suficiente espacio de valle abierto para evacuar virutas no ferrosas de manera efectiva.
Comparación de la geometría de la fresa frontal para mecanizado de metales no ferrosos
| Número de canales | Rigidez del núcleo | Espacio de evacuación de virutas Riesgo | de aplicación principal | en materiales blandos |
|---|---|---|---|---|
| 2 flautas | Bajo | Máximo | Ranurado profundo, plásticos | Alta desviación de la herramienta, vibración |
| 3 flautas | Alto | Óptimo | Desbaste de aluminio de alta velocidad | Mínimo (rendimiento equilibrado) |
| 4 flautas | Máximo | Mínimo | Acero, hierro fundido, acabado. | Empaquetamiento severo de virutas, rotura de herramientas |
En el fresado, la resonancia armónica se produce cuando la frecuencia de los filos de corte que golpean el material se alinea con la frecuencia natural de la herramienta, el portaherramientas y el conjunto del husillo. Las herramientas simétricas, como las fresas de 2 y 4 canales, golpean la pieza de trabajo a intervalos perfectamente uniformes. Bajo ciertas RPM y condiciones de alimentación, estos intervalos uniformes amplifican las vibraciones, creando una resonancia autosostenida conocida como charla. La vibración destruye los acabados de las superficies, astilla los bordes cortantes del carburo y acelera el desgaste de los cojinetes del husillo.
Una configuración de 3 canales mitiga inherentemente este problema. Como tres es un número impar, las frecuencias de participación son asimétricas. A medida que la herramienta gira, el espaciado desigual de las fuerzas de corte altera naturalmente la acumulación de armónicos. Esta dinámica asimétrica evita que las vibraciones se amplifiquen, lo que conduce a una estabilidad armónica superior. Los maquinistas pueden empujar herramientas de 3 flautas a través de una gama más amplia de parámetros de corte agresivos sin desencadenar el ruido destructivo que se experimenta comúnmente con los diseños simétricos.
Al optimizar las operaciones no ferrosas, integrar Las fresas de extremo de 3 flautas para aluminio son el estándar definitivo de la industria. Las aleaciones de aluminio, particularmente los grados aeroespaciales como 6061-T6 y 7075-T6, poseen un punto de fusión bajo y una alta tendencia a adherirse a la herramienta de corte. Este fenómeno, conocido como borde acumulado (BUE), ocurre cuando el calor y la presión hacen que el aluminio se suelde por fricción a las ranuras de carburo. Una vez que se forma BUE, la herramienta deja de cortar y comienza a rasgar el material, arruinando la pieza.
La geometría de una herramienta de 3 flautas combate específicamente el BUE. Las gargantas son lo suficientemente espaciosas como para permitir que las virutas de aluminio fibrosas se evacuen rápidamente antes de que puedan sobrecalentarse y soldarse a la herramienta. Además, la resistencia central adicional permite a los maquinistas ejecutar velocidades de avance muy agresivas. Empujar la herramienta con más fuerza en realidad ayuda en el mecanizado de aluminio porque una carga de viruta más pesada transfiere el calor generado a la viruta misma, en lugar de permitir que penetre en la herramienta o la pieza de trabajo. Quiere que las virutas salgan calientes de la máquina, dejando la pieza y la herramienta frías.
Más allá del aluminio, las geometrías de 3 canales ofrecen resultados excepcionales en otros metales no ferrosos como el latón, el cobre y el bronce. El cobre, en particular, es notoriamente gomoso y propenso a rebajarse. La fuerte acción de corte de una herramienta de 3 flautas, combinada con su alta capacidad de avance, corta limpiamente el cobre sin empujar ni manchar el material. Se mecaniza latón fácilmente, pero el diseño de 3 canales permite velocidades de alimentación máximas para limpiar el material a granel más rápido que una alternativa de 2 canales.
Los plásticos de ingeniería como Delrin (Acetal), PEEK y policarbonato presentan un desafío diferente: la generación de calor debe minimizarse estrictamente para evitar que el plástico se derrita y se enrolle alrededor del eje. En estas aplicaciones, una herramienta de 3 flautas limpia las virutas de plástico de manera eficiente mientras mantiene un corte continuo y estable. El número de canales impares evita la fricción rápida y repetitiva que generaría una herramienta de 4 canales, manteniendo la zona de corte fresca y el plástico estructuralmente intacto.
A pesar de su predominio en aplicaciones no ferrosas, las herramientas de 3 flautas generalmente no se recomiendan para mecanizar materiales ferrosos como acero al carbono, acero inoxidable o hierro fundido. Los metales ferrosos son significativamente más duros y generan inmensas fuerzas de corte y calor extremo en la zona de corte. No se puede tratar el acero 4140 de la misma manera que se trata el aluminio 6061.
El mecanizado de acero requiere distribuir estas enormes fuerzas de corte en tantos filos de corte como sea posible. Una fresa de extremo de 4, 5 o incluso 6 flautas proporciona la masa central necesaria para soportar la presión lateral sin romperse. Además, las virutas producidas por el acero son pequeñas y quebradizas, lo que significa que no requieren las grandes gargantas de evacuación que proporciona una herramienta de 3 flautas. El uso de una herramienta de 3 flautas en acero inoxidable obliga a cada filo a soportar una carga demasiado pesada, lo que provoca una rápida degradación del filo, agrietamiento térmico y fallas prematuras de la herramienta.
El rendimiento de una fresadora está indisolublemente ligado a las capacidades de la máquina que la acciona. Los enrutadores industriales de nivel básico y las máquinas CNC para aficionados suelen contar con husillos de bajo par y altas RPM. Estas máquinas carecen de la potencia bruta de empuje necesaria para impulsar una herramienta pesada de 4 flautas a través de material sólido con cargas de viruta óptimas. Si intenta utilizar una herramienta de 4 flautas en un husillo de bajo torque, la máquina se atascará, se detendrá o experimentará vibraciones severas.
Los centros de mecanizado vertical (VMC) de servicio pesado poseen un torque inmenso pero pueden tener límites de RPM. Las herramientas de 3 flautas escalan maravillosamente en ambos entornos. En una fresadora de bajo torque, el diseño de 3 flautas permite velocidades de avance más altas que una herramienta de 2 flautas sin exigir la alta potencia necesaria para una de 4 flautas. La herramienta mantiene un compromiso continuo, manteniendo estables las RPM del husillo. En un VMC de alto torque, la rigidez del núcleo de 3 flautas permite a los operadores utilizar toda la potencia de la máquina, realizando cortes axiales increíblemente profundos para una eliminación volumétrica máxima.
El argumento más convincente para actualizar de una herramienta de 2 flautas a una de 3 flautas es la reducción inmediata y matemáticamente garantizada del tiempo de ciclo. La fórmula fundamental para calcular la velocidad de avance en el fresado se basa en el número de filos que atacan el material por revolución.
Para calcular sus nuevas tasas de alimentación al actualizar, siga este proceso:
Suponga que está mecanizando una cavidad de aluminio a 10 000 RPM con una carga de viruta deseada de 0,005 pulgadas por diente. Con una herramienta de 2 flautas, su velocidad de avance es de 100 IPM. Con una herramienta de 3 flautas, su velocidad de avance aumenta a 150 IPM. Simplemente cambiando la geometría de la herramienta, aumentará instantáneamente su velocidad de avance teórica en un 50 % mientras mantiene exactamente la misma carga de viruta y velocidad del husillo. Esto se traduce directamente en una producción de piezas más rápida y un menor tiempo de máquina por unidad.
El ángulo de hélice de una fresa de mango determina cómo el filo se acopla al material y cómo se evacuan las virutas. Los ángulos de hélice estándar, normalmente de entre 30 y 32 grados, proporcionan un filo fuerte y robusto que resiste el astillamiento durante el desbaste intenso. Sin embargo, en materiales blandos, una hélice estándar a veces puede tener dificultades para sacar las virutas de los bolsillos profundos.
Para el mecanizado de metales no ferrosos, los diseños de alta hélice que oscilan entre 35 y 45 grados son muy ventajosos. Una herramienta de tres flautas de alta hélice actúa como una barrena, cortando agresivamente el aluminio blando y tirando rápidamente las virutas verticalmente hacia arriba y fuera de la zona de corte. Esta evacuación vertical es fundamental al hundir o encajar, ya que evita que las virutas vuelvan a caer en el corte y se vuelvan a mecanizar. Una hélice de 45 grados también reduce las fuerzas de corte radial, transfiriendo más fuerza axialmente hacia el husillo, lo que ayuda a estabilizar el corte en máquinas más livianas.
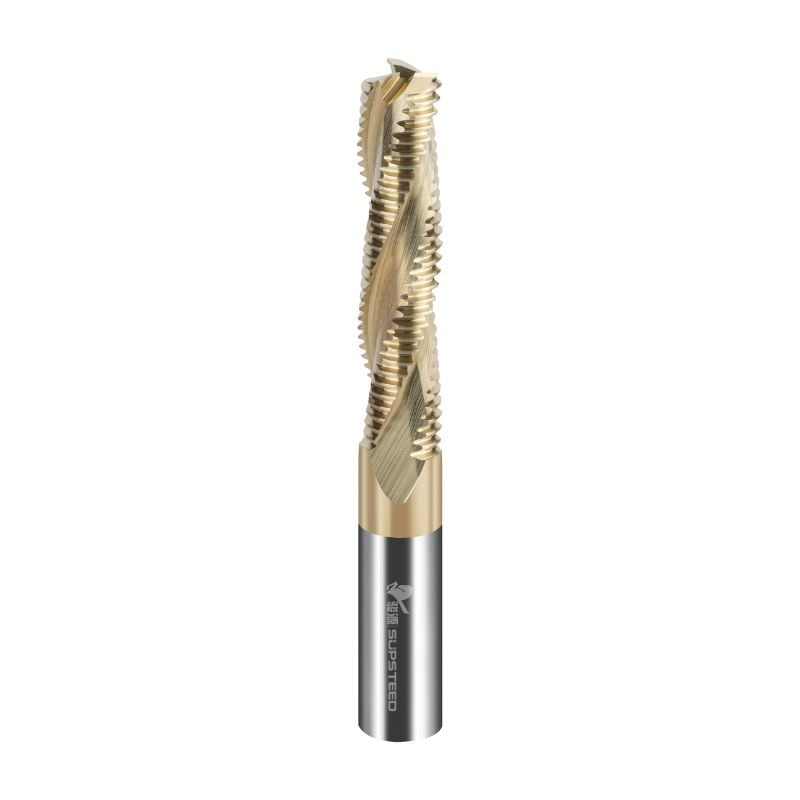
Cuando el objetivo principal es la eliminación de materia prima, las ranuras sólidas estándar a veces pueden generar virutas demasiado largas y fibrosas que se enrollan alrededor del portaherramientas. Para combatir esto, los fabricantes desarrollaron Fresas de carburo de 3 flautas con perfiles dentados o en mazorca de maíz específicas para desbaste.
Estas geometrías de desbaste presentan muescas rectificadas en los bordes cortantes. A medida que la herramienta gira, estos dientes rompen las grandes virutas de aluminio en pedazos mucho más pequeños y manejables. Romper las virutas reduce drásticamente la presión de corte y la carga del husillo, lo que permite a los operadores empujar la máquina aún más fuerte. Si bien las fresas de desbaste dejan un acabado superficial visiblemente ranurado, no tienen comparación para limpiar material a granel rápidamente sin acumulación de virutas. Luego se utiliza una herramienta de ranura sólida estándar para la pasada de acabado final para lograr la superficie lisa requerida.
La desviación de la herramienta es el enemigo del mecanizado de precisión. La cantidad que una herramienta se dobla bajo carga es proporcional al cubo de su longitud. Por lo tanto, seleccionar la longitud de corte (LOC) correcta es una decisión de adquisición fundamental. Un requisito de aplicación común podría implicar el uso de una herramienta de 1/2' de diámetro que requiere un LOC de 2,5x de diámetro para llegar al fondo de una característica profunda.
Si intenta esto con una herramienta de 2 flautas, el núcleo delgado combinado con la longitud extendida dará como resultado una deflexión severa, lo que provocará paredes cónicas y vibraciones agresivas. La relación entre LOC y el diámetro del núcleo dicta que se debe maximizar la rigidez siempre que se llegue profundamente a una pieza. Un núcleo de 3 flautas proporciona la rigidez estructural necesaria de la que carece una herramienta de 2 flautas en longitudes extendidas. Seleccione siempre el LOC más corto posible que pueda completar el trabajo. Si es inevitable un largo alcance, la geometría de 3 canales es obligatoria para mantener la estabilidad dimensional.
Los equipos de adquisiciones también deben sopesar los beneficios de las fresas de carburo sólido frente a las herramientas de carburo indexables. Las fresas de carburo macizo de 3 flautas se muelen a partir de una sola pieza cilíndrica en bruto. Ofrecen precisión y concentricidad inigualables y están disponibles en diámetros muy pequeños. Son obligatorios para acabados de alta precisión, cajeras intrincadas y trayectorias de herramientas de fresado dinámico de alta velocidad.
Las herramientas indexables, que utilizan insertos de carburo reemplazables atornillados a un cuerpo de acero, se vuelven más rentables para desbaste pesado en máquinas más grandes, generalmente a partir de diámetros de 3/4' o 1'. Si bien las herramientas indexables se destacan por acaparar grandes cantidades de material, no pueden igualar el acabado superficial fino, los radios de esquina ajustados o el equilibrio de altas RPM de una fresa de mango de 3 flautas de carburo sólido. Para la mayoría de los componentes de aluminio aeroespaciales y automotrices, el carburo sólido sigue siendo la mejor opción.
Si bien las herramientas de 3 canales ofrecen una excelente evacuación de virutas, el ranurado profundo sigue siendo una operación de alto riesgo. Al cortar una ranura con una profundidad superior a 1x el diámetro de la herramienta, las paredes circundantes atrapan las virutas. Si las virutas no pueden escapar, la herramienta las volverá a cortar, lo que provocará un empaquetamiento instantáneo de las virutas y una rotura catastrófica de la herramienta.
Para mitigar este riesgo, los operadores deben emplear estrategias de compensación agresivas. Se recomienda encarecidamente utilizar refrigerante a alta presión para expulsar las virutas de la ranura. Si no hay refrigerante disponible, es obligatorio un chorro de aire continuo a alta velocidad. Además, los programadores deberían abandonar el ranurado tradicional en línea recta y utilizar trayectorias de herramientas de limpieza adaptativas. Las trayectorias trocoidales realizan cortes radiales ligeros con un movimiento circular, manteniendo constante la carga de la herramienta y proporcionando un amplio espacio para que las virutas salgan volando de la zona de corte.
Siga estas mejores prácticas para ranurado profundo:
La gestión del calor es el factor más crítico para prolongar la vida útil de las herramientas de carburo sólido. El recorte de virutas es la causa principal de fallas prematuras de las herramientas en aluminio. Cuando una herramienta vuelve a cortar una viruta endurecida, experimenta un choque térmico severo y abrasión, degradando rápidamente el filo afilado.
Mitigar el calor requiere un estricto cumplimiento de los cálculos adecuados de adelgazamiento de viruta. Al realizar cortes radiales ligeros, el espesor real de la viruta producida es menor que el avance por diente programado. Si la viruta es demasiado delgada, la herramienta roza el material en lugar de cortarlo, generando enormes cantidades de fricción y calor. Los programadores deben calcular el factor de adelgazamiento radial de la viruta y aumentar la velocidad de avance en consecuencia. Mantener la carga de viruta óptima y más gruesa garantiza que el calor generado por la acción de corte se transfiera a la viruta y se elimine, en lugar de empapar la herramienta de carburo o distorsionar la pieza de trabajo.
La transición a fresas de carburo de 3 flautas ofrece una mejora masiva en las tasas de eliminación de material, estabilidad armónica y acabado superficial para aplicaciones de aluminio y no ferrosos. Para aprovechar estos beneficios, tome las siguientes acciones:
R: Sí, ofrecen un aumento del 50 % en el potencial de velocidad de avance y una mayor rigidez del núcleo, al mismo tiempo que proporcionan una evacuación de viruta adecuada para el aluminio. La rigidez adicional evita la deflexión durante el desbaste pesado y el filo de corte adicional permite tiempos de ciclo más rápidos sin sacrificar el acabado de la superficie.
R: No se recomienda. El acero requiere una mayor resistencia del núcleo y fuerzas de corte distribuidas de las fresas de mango de 4, 5 o 6 canales para evitar la rotura de la herramienta y el desgaste prematuro. Las grandes gargantas de una herramienta de tres flautas dejan el núcleo demasiado débil para soportar las enormes fuerzas laterales generadas por los materiales ferrosos.
R: Un ángulo de hélice alta de 35 a 45 grados suele ser óptimo para el aluminio, ya que corta de manera eficiente el material blando y evacua las virutas verticalmente fuera del corte. Una hélice estándar de 32 grados es más adecuada para la rigidez de uso general, pero puede tener dificultades para eliminar las virutas en bolsas profundas.
R: Utilice una fresa de desbaste con bordes dentados para una eliminación agresiva del material y romper las virutas en trozos más pequeños y reducir la carga del husillo. Utilice una flauta sólida estándar para terminar las pasadas y lograr una superficie lisa. La combinación de ambas estrategias produce los resultados más rápidos y precisos.
R: Un mayor número de flautas generalmente significa un núcleo de herramienta más grueso. Una fresa de mango de 3 flautas tiene un núcleo más grueso que una de 2 flautas, lo que la hace más rígida y menos propensa a deformarse bajo cargas pesadas, especialmente en longitudes de corte extendidas. Esta rigidez es fundamental para mantener la precisión dimensional en paredes profundas.
R: La naturaleza asimétrica de tres flautas crea una frecuencia de corte desigual, lo que naturalmente altera la resonancia armónica que causa la vibración en herramientas simétricas de 2 o 4 flautas. Esta interrupción permite una dinámica de corte más suave y acabados superficiales superiores en varios rangos de RPM.
R: Para el aluminio, se prefiere el refrigerante a alta presión o un sistema de lubricación de cantidad mínima (MQL) para evitar la soldadura de virutas y controlar el calor. En el caso de los plásticos, una ráfaga de aire frío es muy eficaz para eliminar las virutas sin introducir un choque térmico ni contaminación por fluidos en la pieza de trabajo.