Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-22 Origine : Site
Les professionnels de l'usinage CNC sont constamment confrontés à un dilemme en matière d'outillage : choisir entre des géométries à 2 et 4 dents. Lors de la coupe de matériaux non ferreux, les fraises à 2 cannelures fournissent les énormes goulets de copeaux nécessaires au nettoyage du matériau, mais manquent de rigidité du noyau. D'un autre côté, les outils à 4 dents offrent une excellente rigidité et un excellent état de surface, mais souffrent d'un tassement important des copeaux dans les métaux plus tendres. Ce compromis forcé supprime les taux d'enlèvement de matière (MRR), provoque une déviation de l'outil et prolonge les temps de cycle.
Une mauvaise sélection d'outils dans l'usinage à grande vitesse entraîne une durée de vie imprévisible des outils, des marques de broutage et des temps d'arrêt de la machine. Pour résoudre ce problème, les ingénieurs en outillage ont développé un terrain d’entente très efficace. Ce guide fournit un cadre technique pour évaluer quand passer vos opérations à des géométries à 3 cannelures en fonction des propriétés des matériaux, des capacités de la broche de la machine et de la dynamique de fraisage spécifique. Nous détaillerons les paramètres exacts nécessaires pour optimiser la production de votre atelier.
La sélection de la bonne fraise nécessite d'équilibrer les forces physiques concurrentes au niveau de l'arête de coupe. Les principaux objectifs de toute opération de fraisage sont de maximiser le taux d'enlèvement de matière, de garantir une usure prévisible de l'outil et d'atteindre la précision dimensionnelle requise. Tout cela doit se produire sans dépasser la puissance de broche disponible ou les limites de couple de la machine-outil. Lorsque les opérateurs poussent trop fort un outil à 2 cannelures, le noyau faible se déforme, provoquant des imprécisions dimensionnelles. Lorsqu'ils poussent un outil à 4 dents dans un matériau mou, les copeaux ne peuvent pas s'évacuer assez rapidement, entraînant une redécoupe, un soudage par friction et éventuellement une casse de l'outil.
Pour diagnostiquer les problèmes de déflexion de l'outil sur le sol, les opérateurs doivent suivre ces étapes :
La physique de l'évacuation des copeaux impose que les matériaux plus mous comme l'aluminium se fragmentent en copeaux plus gros et plus filandreux par rapport aux copeaux cassants et granuleux de la fonte ou de l'acier trempé. Historiquement, les outils à 2 cannelures étaient la solution par défaut pour les matériaux tendres, car les vallées larges et profondes entre les arêtes de coupe offraient suffisamment d'espace pour que ces gros copeaux puissent s'enrouler et s'éjecter. Cependant, retirer autant de carbure pour créer les œsophages laisse un noyau central très fin. Un noyau mince agit comme une poutre en porte-à-faux faible sous les forces de coupe latérales, se pliant et se déformant lors des passes d'ébauche lourdes.
À l’autre extrémité du spectre, les outils à 4 et 5 dents sont conçus pour les métaux durs. Ils comportent un noyau épais et robuste qui résiste à la déformation, permettant une finition de haute précision. Mais le compromis est un espace minimal dans la vallée. Si vous plongez un outil à 4 cannelures dans l'aluminium, les copeaux mous se déposent instantanément dans les œsophages serrés. La conception à 3 cannelures résout ce problème en optimisant mathématiquement la surface transversale. Il augmente considérablement le diamètre du noyau par rapport à un outil à 2 cannelures tout en conservant suffisamment d'espace de vallée ouverte pour évacuer efficacement les copeaux non ferreux.
Comparaison de la géométrie des fraises pour l'usinage des matériaux non ferreux
| Nombre de cannelures | Rigidité du noyau | Espace d'évacuation des copeaux | d'application primaire dans les matériaux mous | Risque |
|---|---|---|---|---|
| 2 flûtes | Faible | Maximum | Rainurages profonds, plastiques | Déviation élevée de l'outil, broutage |
| 3 flûtes | Haut | Optimal | Ebauche d'aluminium à grande vitesse | Minimal (performance équilibrée) |
| 4 flûtes | Maximum | Minimal | Acier, fonte, finition | Encombrement important des copeaux, bris d'outil |
Lors du fraisage, la résonance harmonique se produit lorsque la fréquence des arêtes de coupe frappant le matériau s'aligne sur la fréquence naturelle de l'outil, du porte-outil et de la broche. Les outils symétriques, tels que les fraises en bout à 2 et 4 dents, frappent la pièce à intervalles parfaitement réguliers. Dans certaines conditions de régime et d'alimentation, ces intervalles amplifient les vibrations, créant une résonance autonome connue sous le nom de bavardage. Le broutage détruit les finitions de surface, ébrèche les arêtes de coupe du carbure et accélère l'usure des roulements de broche.
Une configuration à 3 flûtes atténue intrinsèquement ce problème. Puisque trois est un nombre impair, les fréquences d’engagement sont asymétriques. Lorsque l'outil tourne, l'espacement inégal des forces de coupe perturbe naturellement l'accumulation d'harmonies. Cette dynamique asymétrique empêche les vibrations de s'amplifier, conduisant à une stabilité harmonique supérieure. Les machinistes peuvent pousser les outils à 3 dents dans une gamme plus large de paramètres de coupe agressifs sans déclencher le broutage destructeur communément rencontré avec les conceptions symétriques.
Lors de l'optimisation des opérations non ferreuses, l'intégration Les fraises à 3 cannelures pour l'aluminium sont la norme industrielle définitive. Les alliages d'aluminium, en particulier les qualités aérospatiales comme 6061-T6 et 7075-T6, possèdent un point de fusion bas et une forte tendance à adhérer à l'outil de coupe. Ce phénomène, connu sous le nom de bord rapporté (BUE), se produit lorsque la chaleur et la pression provoquent le soudage par friction de l'aluminium aux cannelures en carbure. Une fois le BUE formé, l'outil arrête de couper et commence à déchirer le matériau, ruinant ainsi la pièce.
La géométrie d'un outil à 3 cannelures combat spécifiquement le BUE. Les orifices sont suffisamment spacieux pour permettre aux copeaux d'aluminium filandreux de s'évacuer rapidement avant de pouvoir surchauffer et se souder à l'outil. De plus, la résistance supplémentaire du noyau permet aux machinistes d'exécuter des vitesses d'avance très agressives. Pousser l'outil plus fort aide en fait à l'usinage de l'aluminium, car une charge de copeaux plus lourde transfère la chaleur générée dans les copeaux eux-mêmes, plutôt que de leur permettre de pénétrer dans l'outil ou la pièce. Vous voulez que les copeaux s'échappent de la machine chauds, laissant la pièce et l'outil froids.
Au-delà de l'aluminium, les géométries à 3 cannelures offrent des résultats exceptionnels dans d'autres métaux non ferreux tels que le laiton, le cuivre et le bronze. Le cuivre, en particulier, est notoirement gommeux et sujet aux bavures. L'action de cisaillement tranchante d'un outil à 3 cannelures, combinée à sa capacité d'alimentation élevée, coupe proprement le cuivre sans pousser ni maculer le matériau. Les machines en laiton sont faciles à usiner, mais la conception à 3 cannelures permet des vitesses d'alimentation maximales pour éliminer les matériaux en vrac plus rapidement qu'une alternative à 2 cannelures.
Les plastiques techniques comme le Delrin (acétal), le PEEK et le polycarbonate présentent un défi différent : la génération de chaleur doit être strictement minimisée pour empêcher le plastique de fondre et de s'enrouler autour de la broche. Dans ces applications, un outil à 3 cannelures élimine efficacement les copeaux de plastique tout en maintenant une coupe continue et stable. Le nombre impair de cannelures empêche le frottement rapide et répétitif qu'un outil à 4 cannelures générerait, gardant la zone de coupe froide et la structure du plastique intacte.
Malgré leur prédominance dans les applications non ferreuses, les outils à 3 dents ne sont généralement pas recommandés pour l'usinage de matériaux ferreux comme l'acier au carbone, l'acier inoxydable ou la fonte. Les métaux ferreux sont nettement plus durs et génèrent d’immenses forces de coupe et une chaleur extrême au niveau de la zone de cisaillement. Vous ne pouvez pas traiter l’acier 4140 de la même manière que l’aluminium 6061.
L’usinage de l’acier nécessite de répartir ces forces de coupe massives sur autant d’arêtes de coupe que possible. Une fraise en bout à 4, 5 ou même 6 cannelures fournit la masse de noyau nécessaire pour résister à la pression latérale sans cassure. De plus, les copeaux produits par l'acier sont petits et cassants, ce qui signifie qu'ils ne nécessitent pas les grandes goulottes d'évacuation fournies par un outil à 3 cannelures. L'utilisation d'un outil à 3 cannelures sur l'acier inoxydable force chaque arête de coupe à supporter une charge trop lourde, ce qui entraîne une dégradation rapide des arêtes, des fissures thermiques et une défaillance prématurée de l'outil.
Les performances d'une fraise en bout sont inextricablement liées aux capacités de la machine qui l'entraîne. Les routeurs industriels d'entrée de gamme et les machines CNC pour amateurs sont généralement dotés de broches à faible couple et à régime élevé. Ces machines n'ont pas la puissance de poussée brute nécessaire pour entraîner un outil lourd à 4 dents à travers un matériau solide avec des charges de copeaux optimales. Si vous essayez de faire fonctionner un outil à 4 dents sur une broche à faible couple, la machine s'enlisera, calera ou connaîtra de graves vibrations.
Les centres d'usinage verticaux (VMC) robustes possèdent un couple immense mais peuvent avoir des limites de régime. Les outils à 3 cannelures s'adaptent parfaitement aux deux environnements. Sur une toupie à faible couple, la conception à 3 cannelures permet des vitesses d'avance plus élevées qu'un outil à 2 cannelures sans exiger la puissance élevée nécessaire pour un outil à 4 cannelures. L'outil maintient un engagement continu, gardant le régime de broche stable. Sur une VMC à couple élevé, la rigidité du noyau à 3 cannelures permet aux opérateurs d'utiliser toute la puissance de la machine, en réalisant des coupes axiales incroyablement profondes pour un retrait volumétrique maximal.
L'argument le plus convaincant en faveur du passage d'un outil à 2 dents à un outil à 3 dents est la réduction immédiate et mathématiquement garantie du temps de cycle. La formule fondamentale pour calculer la vitesse d'avance en fraisage repose sur le nombre d'arêtes de coupe engageant le matériau par tour.
Pour calculer vos nouveaux taux d'alimentation lors de la mise à niveau, suivez ce processus :
Supposons que vous usiniez une poche en aluminium à 10 000 tr/min avec une charge de copeaux souhaitée de 0,005 pouce par dent. Avec un outil à 2 cannelures, votre vitesse d'avance est de 100 IPM. Avec un outil à 3 cannelures, votre vitesse d'avance passe à 150 IPM. En modifiant simplement la géométrie de l'outil, vous augmentez instantanément votre vitesse d'avance théorique de 50 % tout en conservant exactement la même charge de copeaux et la même vitesse de broche. Cela se traduit directement par une production de pièces plus rapide et une réduction du temps machine par unité.
L'angle d'hélice d'une fraise en bout détermine la manière dont l'arête de coupe engage le matériau et la manière dont les copeaux sont évacués. Les angles d'hélice standard, généralement d'environ 30 à 32 degrés, fournissent un tranchant solide et robuste qui résiste à l'écaillage lors d'une ébauche lourde. Cependant, dans les matériaux souples, une hélice standard peut parfois avoir du mal à extraire les copeaux des poches profondes.
Pour l'usinage des métaux non ferreux, les conceptions à hélice élevée allant de 35 à 45 degrés sont très avantageuses. Un outil à 3 cannelures à hélice élevée agit comme une tarière, cisaillant de manière agressive l'aluminium mou et tirant rapidement les copeaux verticalement vers le haut et hors de la zone de coupe. Cette évacuation verticale est essentielle en plongée ou en poche, car elle empêche les copeaux de retomber dans la coupe et d'être réusinés. Une hélice à 45 degrés réduit également les forces de coupe radiales, transférant davantage de force axialement vers la broche, ce qui aide à stabiliser la coupe sur les machines plus légères.
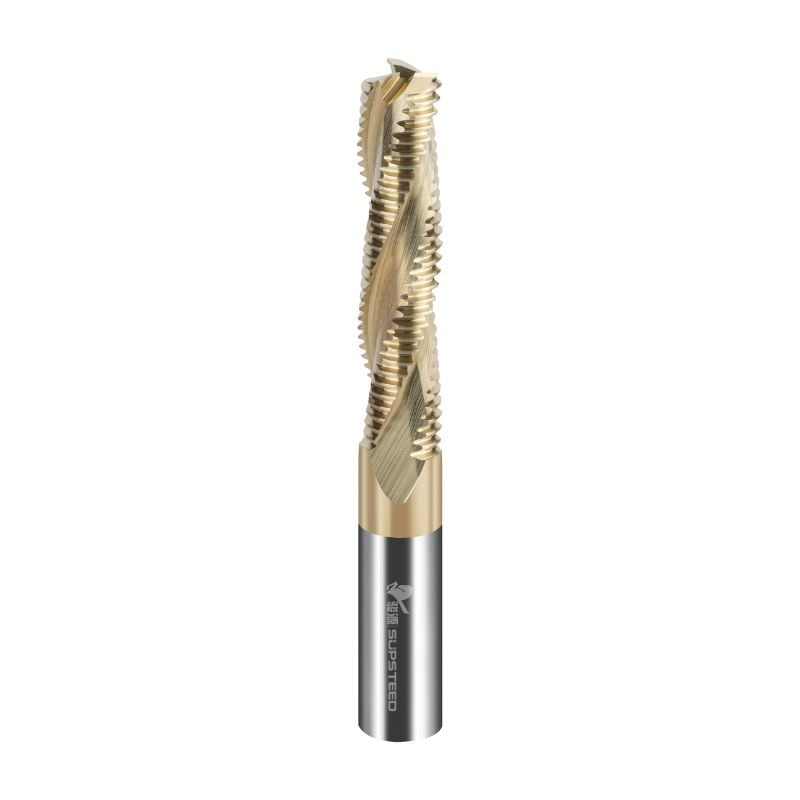
Lorsque l'objectif principal est l'enlèvement de matière première, les goujures pleines standards peuvent parfois générer des copeaux trop longs et filandreux, s'enroulant autour du porte-outil. Pour lutter contre cela, les fabricants ont développé Fraises en carbure à 3 cannelures avec profils dentelés ou en épi de maïs spécifiquement pour l'ébauche.
Ces géométries d'ébauche comportent des encoches meulées dans les arêtes de coupe. Lorsque l'outil tourne, ces dentelures brisent les gros copeaux d'aluminium en morceaux beaucoup plus petits et maniables. La rupture des copeaux réduit considérablement la pression de coupe et la charge sur la broche, permettant aux opérateurs de pousser la machine encore plus fort. Bien que les fraises d'ébauche laissent une finition de surface visiblement rainurée, elles sont sans précédent pour éliminer rapidement des matériaux en vrac sans emballage de copeaux. Un outil à flûte solide standard est ensuite utilisé pour la passe de finition finale afin d'obtenir la surface lisse requise.
La déviation de l’outil est l’ennemi de l’usinage de précision. La quantité de flexion d'un outil sous charge est proportionnelle au cube de sa longueur. Par conséquent, la sélection de la bonne longueur de coupe (LOC) est une décision cruciale en matière d’approvisionnement. Une exigence d'application courante peut impliquer l'utilisation d'un outil de 1/2' de diamètre qui nécessite un LOC de diamètre 2,5x pour atteindre le fond d'un élément profond.
Si vous tentez cela avec un outil à 2 cannelures, le noyau mince combiné à la longueur étendue entraînera une déviation importante, provoquant des parois effilées et un broutage agressif. La relation entre le LOC et le diamètre du noyau dicte que vous devez maximiser la rigidité chaque fois que vous pénétrez profondément dans une pièce. Un noyau à 3 cannelures offre la rigidité structurelle nécessaire qui manque à un outil à 2 cannelures sur des longueurs étendues. Sélectionnez toujours le LOC le plus court possible pour terminer le travail. Si une longue portée est inévitable, la géométrie à 3 cannelures est obligatoire pour maintenir la stabilité dimensionnelle.
Les équipes d'approvisionnement doivent également peser les avantages des fraises en carbure monobloc par rapport aux outils en carbure indexables. Les fraises en bout à 3 cannelures en carbure monobloc sont rectifiées à partir d'une seule ébauche cylindrique. Ils offrent une précision et une concentricité inégalées et sont disponibles dans de très petits diamètres. Ils sont obligatoires pour les finitions de haute précision, les poches complexes et les parcours d'outils de fraisage dynamiques à grande vitesse.
L'outillage indexable, qui utilise des plaquettes en carbure remplaçables vissées sur un corps en acier, devient plus rentable pour l'ébauche lourde sur des machines plus grandes, commençant généralement à des diamètres de 3/4' ou 1'. Bien que les outils indexables excellent dans l'extraction d'énormes quantités de matériau, ils ne peuvent pas égaler la finition de surface fine, les rayons d'angle serrés ou l'équilibre à haut régime d'une fraise en bout à 3 dents en carbure monobloc. Pour la plupart des composants aérospatiaux et automobiles en aluminium, le carbure monobloc reste le meilleur choix.
Si les outils à 3 cannelures offrent une excellente évacuation des copeaux, le rainurage profond reste une opération à haut risque. Lors de la découpe d'une fente plus profonde que 1 fois le diamètre de l'outil, les parois environnantes emprisonnent les copeaux. Si les copeaux ne peuvent pas s'échapper, l'outil les recoupera, ce qui entraînera un tassement instantané des copeaux et une casse catastrophique de l'outil.
Pour atténuer ce risque, les opérateurs doivent recourir à des stratégies de compensation agressives. Un liquide de refroidissement haute pression est fortement recommandé pour éliminer les copeaux de la fente. Si le liquide de refroidissement n’est pas disponible, un jet d’air continu à haute vitesse est obligatoire. De plus, les programmeurs devraient abandonner le rainurage en ligne droite traditionnel et utiliser des parcours d'outils de compensation adaptatifs. Les parcours d'outils trochoïdaux effectuent de légères coupes radiales dans un mouvement circulaire, maintenant la charge de l'outil constante et offrant suffisamment d'espace pour que les copeaux s'échappent de la zone de coupe.
Suivez ces bonnes pratiques pour le slotting profond :
La gestion de la chaleur est le facteur le plus critique pour prolonger la durée de vie des outils en carbure monobloc. La redécoupe des copeaux est la principale cause de défaillance prématurée des outils dans l'aluminium. Lorsqu'un outil coupe un copeau durci, il subit un choc thermique et une abrasion sévères, dégradant rapidement le tranchant tranchant.
L'atténuation de la chaleur nécessite le strict respect des calculs appropriés d'amincissement des copeaux. Lors de coupes radiales légères, l'épaisseur réelle des copeaux produite est inférieure à l'avance programmée par dent. Si le copeau est trop fin, l’outil frotte contre le matériau au lieu de le cisailler, générant ainsi d’énormes quantités de friction et de chaleur. Les programmeurs doivent calculer le facteur d'amincissement radial des copeaux et augmenter la vitesse d'avance en conséquence. Le maintien d'une charge de copeaux optimale et plus épaisse garantit que la chaleur générée par l'action de coupe est transférée dans les copeaux et évacuée, plutôt que de pénétrer dans l'outil en carbure ou de déformer la pièce à usiner.
La transition vers des fraises en carbure à 3 cannelures offre une amélioration considérable des taux d'enlèvement de matière, de la stabilité harmonique et de la finition de surface pour les applications en aluminium et non ferreux. Pour tirer parti de ces avantages, prenez les mesures suivantes :
R : Oui, ils offrent une augmentation de 50 % du potentiel de vitesse d'alimentation et une plus grande rigidité du noyau tout en assurant une évacuation adéquate des copeaux pour l'aluminium. La rigidité supplémentaire empêche la déformation lors d'une ébauche lourde, et le bord de coupe supplémentaire permet des temps de cycle plus rapides sans sacrifier la finition de surface.
R : Ce n’est pas recommandé. L'acier nécessite une résistance de noyau plus élevée et des forces de coupe réparties plus élevées que celles des fraises à 4, 5 ou 6 cannelures pour éviter la casse de l'outil et l'usure prématurée. Les grandes arcades d'un outil à 3 cannelures laissent le noyau trop faible pour supporter les forces latérales massives générées par les matériaux ferreux.
R : Un angle d'hélice élevé de 35 à 45 degrés est généralement optimal pour l'aluminium, car il cisaille efficacement le matériau mou et évacue les copeaux verticalement hors de la coupe. Une hélice standard à 32 degrés est mieux adaptée à une rigidité à usage général, mais peut avoir du mal à éliminer les copeaux dans les poches profondes.
R : Utilisez une fraise d'ébauche avec des bords dentelés pour un enlèvement de matière agressif afin de briser les copeaux en morceaux plus petits et de réduire la charge sur la broche. Utilisez une flûte solide standard pour les passes de finition afin d'obtenir une surface lisse. La combinaison des deux stratégies donne les résultats les plus rapides et les plus précis.
R : Un nombre de cannelures plus élevé signifie généralement un noyau d’outil plus épais. Une fraise en bout à 3 cannelures a un noyau plus épais qu'une fraise à 2 cannelures, ce qui la rend plus rigide et moins sujette à la déviation sous de lourdes charges, en particulier sur des longueurs de coupe étendues. Cette rigidité est essentielle pour maintenir la précision dimensionnelle sur les murs profonds.
R : La nature asymétrique des trois cannelures crée une fréquence de coupe inégale, ce qui perturbe naturellement la résonance harmonique qui provoque le broutage dans les outils symétriques à 2 ou 4 cannelures. Cette perturbation permet une dynamique de coupe plus fluide et des finitions de surface supérieures sur différentes plages de régime.
R : Pour l'aluminium, un liquide de refroidissement haute pression ou un système de lubrification à quantité minimale (MQL) est préférable pour empêcher le soudage des copeaux et gérer la chaleur. Pour les plastiques, un jet d'air froid est très efficace pour éliminer les copeaux sans introduire de choc thermique ni de contamination liquide de la pièce.