
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-17 Origine: Sito
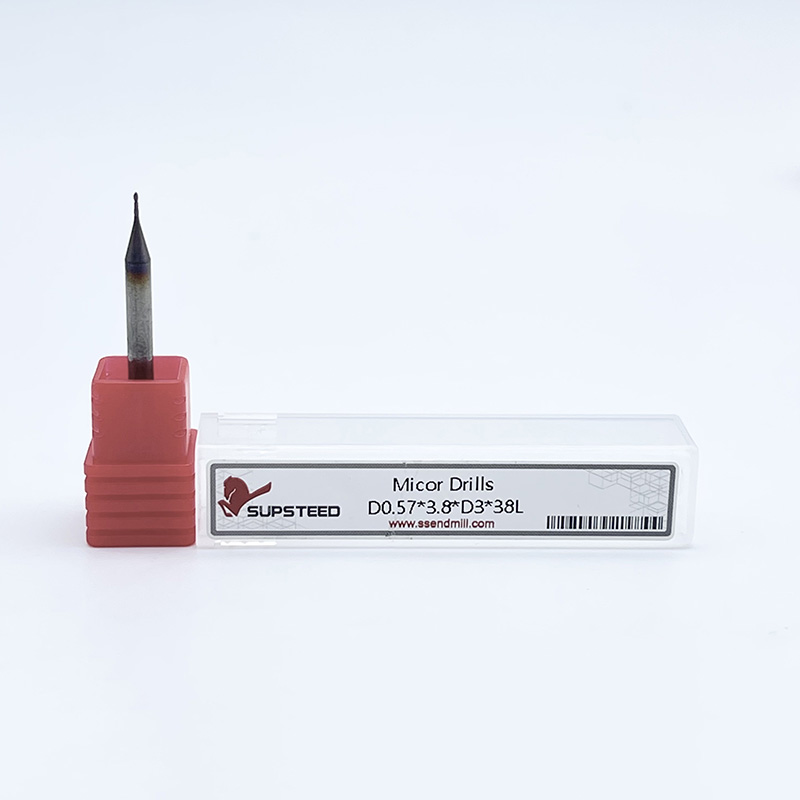
Come possono i produttori ottenere un'elevata precisione nella lavorazione di componenti piccoli e complessi? Piccole caratteristiche e tolleranze strette creano serie sfide di produzione. Gli utensili di microlavorazione consentono il taglio accurato di fori miniaturizzati, scanalature e profili complessi. Questo articolo esplora le loro applicazioni nei dispositivi medici, nel settore aerospaziale, nell'elettronica e nella produzione di precisione.
Le industrie moderne richiedono sempre più componenti miniaturizzati caratterizzati da geometrie complesse e tolleranze dimensionali strette. Gli utensili da taglio standard non possono sempre raggiungere queste piccole caratteristiche.
Gli utensili di microlavorazione forniscono soluzioni specializzate per la lavorazione di strutture delicate. Supportano un'accurata rimozione del materiale aiutando i produttori a mantenere una qualità costante nelle applicazioni più impegnative.
I componenti medici spesso richiedono piccoli fori, scanalature strette e superfici lavorate con precisione. Gli esempi includono strumenti chirurgici selezionati, componenti ortopedici e assemblaggi meccanici in miniatura.
Le microfrese e gli utensili di alesatura aiutano i produttori a produrre queste caratteristiche dettagliate. I loro piccoli diametri di taglio consentono l'accesso ad aree di lavorazione ristrette.
Tuttavia, la produzione medicale richiede anche un'adeguata compatibilità dei materiali, un controllo delle bave e procedure di qualità convalidate.
La produzione aerospaziale comprende caratteristiche miniaturizzate in sensori, alloggiamenti di precisione e assemblaggi meccanici selezionati. Questi componenti possono contenere piccoli passaggi, fessure strette e profili complessi.
Gli strumenti di microlavorazione per componenti aerospaziali aiutano i produttori a elaborare queste geometrie. Gli utensili in metallo duro adatti supportano anche la lavorazione di leghe di titanio e acciaio inossidabile.
Condizioni di taglio stabili e controlli dimensionali rimangono essenziali per ottenere risultati affidabili.
I connettori elettronici e le parti meccaniche compatte spesso contengono canali in miniatura e fori posizionati con precisione. Queste caratteristiche richiedono un'attenta selezione degli utensili e condizioni di lavorazione stabili.
La microfresatura supporta la profilazione accurata di piccoli componenti conduttivi e strutturali. La microforatura crea fori selezionati in materiali compatibili.
I produttori devono controllare la concentricità dell'utensile e la formazione di bave. Entrambi possono influenzare l'assemblaggio dei componenti e le prestazioni del connettore elettrico.
Gli stampi di precisione contengono spesso cavità in miniatura, nervature strette e contorni superficiali dettagliati. Queste caratteristiche possono essere difficili da lavorare utilizzando frese convenzionali.
Le microfrese per la lavorazione di precisione consentono l'accesso ad aree riservate. I percorsi utensile adatti aiutano a produrre dimensioni precise della cavità e texture superficiali controllate.
offerte UTENSILI DI PRECISIONE SUPPORTATE Micro frese per scanalature fini, profilatura dettagliata e lavorazione di contorni di precisione. La gamma pubblicata comprende frese in metallo duro integrale miniaturizzate a partire da un diametro di 0,1 mm.
Le apparecchiature ottiche spesso includono interfacce meccaniche miniaturizzate e caratteristiche di montaggio posizionate con precisione. Fori piccoli e profili dettagliati possono influenzare l'allineamento dei componenti.
Gli strumenti di microalesatura e profilatura di precisione supportano questi requisiti di produzione. L'utensile selezionato deve però adattarsi allo spazio di lavorazione disponibile.
I produttori dovrebbero ispezionare le dimensioni del foro, la qualità della superficie e la concentricità, ove richiesto. Metodi di misurazione adeguati aiutano a verificare le prestazioni dei componenti finiti.
Sensori automobilistici selezionati e gruppi meccanici compatti contengono piccoli fori e caratteristiche complesse. La produzione spesso richiede risultati ripetibili su lotti di componenti di grandi dimensioni.
Le micropunte e gli utensili di profilatura supportano la lavorazione accurata di componenti metallici idonei. I parametri di taglio stabili aiutano a mantenere la coerenza dimensionale.
I produttori dovrebbero monitorare regolarmente l’usura degli utensili e i componenti scartati. Un'ispezione coerente aiuta a identificare i problemi prima che incidano su quantità di produzione maggiori.
L'orologeria coinvolge piccole parti meccaniche che richiedono fori, fessure e profili in miniatura sagomati con precisione. Le frese convenzionali potrebbero non avere dimensioni o spazio adeguati.
Gli strumenti di microtaglio specializzati forniscono l'accesso a queste complesse funzionalità. La loro geometria supporta la rimozione controllata del materiale all'interno di aree ristrette.
Tuttavia, la stabilità del lavoro rimane critica. Piccoli errori di lavorazione possono influenzare il montaggio dei componenti e il funzionamento meccanico.
Industria |
Microcaratteristiche tipiche |
Operazioni adatte |
Requisiti principali |
|---|---|---|---|
Dispositivi medici |
Piccoli fori, scanalature sottili |
Microforatura, fresatura |
Precisione, controllo delle bave |
Aerospaziale |
Piccoli passaggi, profili |
Microfresatura, noiosa |
Stabilità di taglio |
Elettronica |
Slot stretti, fori del connettore |
Microforatura, profilatura |
Precisione di posizionamento |
Stampi di precisione |
Cavità in miniatura, contorni |
Microfresatura |
Finitura superficiale |
Strumenti ottici |
Fori di precisione, interfacce |
Microalesatura, profilatura |
Concentricità |
Componenti automobilistici |
Fori del sensore, piccole scanalature |
Microforatura, fresatura |
Ripetibilità |
Orologeria |
Slot e fori in miniatura |
Microfresatura, foratura |
Dettagli raffinati |
Suggerimento: selezionare le applicazioni di microlavorazione in base alle dimensioni effettive delle caratteristiche, alle proprietà dei materiali e ai requisiti di ispezione.
La microlavorazione di precisione richiede una geometria dell'utensile adeguata e un'asportazione di materiale attentamente controllata. Diverse operazioni utilizzano utensili da taglio specializzati anziché un'unica soluzione universale.
Le micropunte creano fori in miniatura che vanno oltre la gamma pratica degli strumenti di perforazione più grandi. I loro taglienti e il design delle scanalature supportano la rimozione controllata del materiale.
La concentricità dell'utensile influenza fortemente il posizionamento del foro e la stabilità del taglio. Anche una scarsa evacuazione dei trucioli può causare rotture.
SUPSTEED PRECISION TOOLS fornisce Micropunte realizzate in metallo duro integrale a grana fine. La gamma di prodotti pubblicata comprende punte di piccolo diametro per elettronica, componenti medici e applicazioni di precisione.
La microfresatura rimuove il materiale da fessure strette, piccole tasche e contorni complessi. Il diametro della fresa determina a quali funzioni può accedere l'utensile.
La geometria adatta della scanalatura supporta l'evacuazione del truciolo in spazi ristretti. Anche le lunghezze di taglio ridotte aiutano a mantenere la rigidità.
Tuttavia, un impegno eccessivo può piegare le frese in miniatura. I produttori dovrebbero selezionare percorsi utensile appropriati e ispezionare le dimensioni durante la produzione.
Gli utensili di microalesatura perfezionano i fori esistenti che richiedono dimensioni interne precise. Sono particolarmente utili quando la sola foratura non è in grado di ottenere la finitura richiesta.
Il tagliente deve adattarsi al diametro del foro disponibile. Anche la distanza dell'utensile e la sporgenza influiscono sulla stabilità.
Gli utensili di microalesatura specializzati in metallo duro forniscono un taglio interno controllato. Tuttavia, i risultati ottenibili dipendono dalla geometria dell’utensile e dalle condizioni della macchina.
Scanalature in miniatura e spallamenti interni richiedono strumenti di profilatura specializzati. La loro geometria di taglio deve fornire uno spazio adeguato attorno alle caratteristiche dei componenti vicini.
L'attento posizionamento dell'utensile aiuta a prevenire interferenze e rimozione indesiderata di materiale. L'alimentazione stabile supporta anche dimensioni di scanalatura costanti.
I produttori dovrebbero verificare l’accesso agli utensili prima della lavorazione. Ciò è particolarmente importante per cavità profonde e geometrie interne complesse.
La progettazione dell'utensile influenza fortemente la precisione su scale di taglio in miniatura. Piccole differenze nella geometria, nella rigidità e nel portautensile possono influire sulla qualità del componente finito.
I diametri di taglio ultra-piccoli consentono l'accesso alle caratteristiche dettagliate dei componenti. Tuttavia, la diminuzione del diametro dell’utensile riduce anche la rigidità alla flessione.
I taglienti affilati aiutano a formare trucioli in condizioni di taglio adeguate. Gli angoli di spoglia e la geometria della scanalatura influenzano le prestazioni dell'utensile.
I produttori dovrebbero selezionare le frese in base alle dimensioni effettive delle caratteristiche. Lo strumento più piccolo disponibile non è sempre la scelta più stabile.
Il metallo duro integrale fornisce elevata durezza e rigidità per applicazioni di taglio di precisione. Le qualità di metallo duro a grana fine possono anche supportare taglienti durevoli.
Tuttavia, gli utensili in metallo duro miniaturizzati rimangono vulnerabili a carichi eccessivi. Condizioni di taglio errate possono causare scheggiature o rotture improvvise.
La selezione degli strumenti dovrebbe bilanciare durezza, tenacità e compatibilità dei materiali. I produttori dovrebbero considerare l’applicazione di lavorazione completa.
Il runout crea carichi di taglio disuguali sui taglienti in miniatura. Anche piccoli errori di allineamento possono diventare significativi rispetto al diametro della fresa.
Pinze di precisione e portautensili adeguati aiutano a controllare la concentricità dell'utensile assemblato. Anche le condizioni del mandrino influiscono sulla stabilità del taglio.
I produttori dovrebbero misurare la concentricità vicino all'utensile da taglio. Controllare solo le specifiche del mandrino potrebbe trascurare i problemi relativi al portautensile.
I rivestimenti adatti possono migliorare la resistenza all'usura e le prestazioni termiche. Tuttavia, lo spessore del rivestimento può influenzare l’affilatura del tagliente.
Alcuni materiali non ferrosi traggono vantaggio dai taglienti lucidati. Altre applicazioni richiedono rivestimenti speciali resistenti all'usura.
I produttori dovrebbero valutare i rivestimenti in condizioni di taglio reali. Le proprietà del materiale e lo spessore del truciolo richiesto determinano le prestazioni pratiche.
Suggerimento: misurare la concentricità dell'utensile assemblato prima di modificare l'avanzamento o la velocità quando la qualità del taglio in miniatura diventa incoerente.
La microlavorazione richiede un attento controllo della velocità di taglio, dell'avanzamento e dell'impegno. I parametri adatti alla fresatura convenzionale potrebbero non funzionare per le frese in miniatura.
Gli utensili di piccolo diametro spesso richiedono velocità del mandrino più elevate per raggiungere velocità di taglio adeguate. Tuttavia, i limiti del mandrino della macchina possono limitare le condizioni operative pratiche.
Una velocità eccessiva può aumentare il carico termico e accelerare l'usura. Una velocità di taglio insufficiente può anche ridurre l’efficienza della lavorazione.
I produttori dovrebbero iniziare con le raccomandazioni dei fornitori. Le impostazioni effettive devono riflettere il diametro dell'utensile, la durezza del materiale e la capacità del mandrino.
La microtaglio diventa più sensibile al raggio del tagliente con spessori del truciolo molto piccoli. Se lo spessore del truciolo diventa troppo basso, lo sfregamento potrebbe sostituire il taglio efficace.
Ciò può aumentare il calore e produrre finiture superficiali scadenti. Un avanzamento eccessivo, tuttavia, può sovraccaricare i taglienti in miniatura.
I produttori dovrebbero selezionare valori di avanzamento per dente adeguati. Test controllati aiutano a identificare l'effettiva formazione del truciolo senza rotture premature.
L'impegno assiale e radiale determina la quantità di materiale che entra in contatto con l'utensile da taglio. Un maggiore impegno generalmente aumenta le forze di taglio.
Gli utensili in miniatura hanno una resistenza limitata alla flessione. Carichi eccessivi possono causare errori dimensionali o rotture dell'utensile.
La ridotta sporgenza dell'utensile e le adeguate profondità di taglio migliorano la stabilità. I produttori dovrebbero anche prendere in considerazione cambiamenti graduali del coinvolgimento durante la pianificazione del percorso utensile.
Piccole cavità e fori offrono uno spazio limitato per la rimozione dei trucioli. I trucioli accumulati possono causare una nuova lavorazione e un caricamento imprevisto dell'utensile.
Un adeguato refrigerante o un'assistenza pneumatica possono migliorare l'evacuazione dei trucioli. Il metodo corretto dipende dal materiale del pezzo e dalla configurazione della macchina.
Gli operatori devono monitorare attentamente la lavorazione delle caratteristiche profonde. La rimozione stabile dei trucioli aiuta a proteggere i taglienti e a preservare la qualità della superficie.
Diversi utensili da taglio in miniatura servono a scopi di produzione diversi. La selezione dell'utensile corretto migliora l'accessibilità delle funzionalità e riduce gli errori di lavorazione non necessari.
Le microfrese eseguono scanalature fini, lavorazione di tasche miniaturizzate e profilature complesse. I loro taglienti rimuovono il materiale lungo percorsi utensile CNC programmati.
Il numero di scanalature e il diametro della fresa influenzano l'evacuazione del truciolo e la rigidità. Strategie di finitura adeguate aiutano a controllare la qualità della superficie.
Questi utensili sono particolarmente utili per stampi di precisione e componenti meccanici compatti.
Le micropunte sono progettate specificamente per la creazione di piccoli fori. La loro geometria della punta supporta l'ingresso controllato nei materiali idonei del pezzo da lavorare.
L'allineamento accurato del mandrino e l'evacuazione dei trucioli sono essenziali. Un'eccessiva concentricità dell'utensile può causare uno scarso posizionamento del foro o la rottura.
Alcuni fori praticati potrebbero richiedere una finitura aggiuntiva. Ciò dipende dalla tolleranza dimensionale e dai requisiti della superficie.
La microalesatura affina i fori esistenti idonei attraverso il taglio interno controllato. Può migliorare la precisione dimensionale quando esiste un gioco di lavorazione adeguato.
La geometria dell'utensile determina il diametro minimo del foro accessibile. Il processo richiede anche configurazioni adeguate di mandrini o torni.
I produttori dovrebbero confermare le dimensioni del foro e la compatibilità degli utensili prima della produzione. Le frese microalesatrici specializzate non possono sostituire tutte le operazioni di perforazione.
Gli strumenti di microprofilatura creano scanalature strette, spalle in miniatura e caratteristiche interne dettagliate. La loro geometria fornisce l'accesso a posizioni di taglio specifiche.
Gli utensili per scanalatura dedicati possono offrire prestazioni migliori rispetto alle frese per uso generale in applicazioni ristrette. Tuttavia, richiedono uno spazio adeguato e un supporto stabile.
I produttori dovrebbero selezionare gli strumenti in base all’orientamento delle funzionalità e all’accesso disponibile.
Tipo di strumento |
Applicazione principale |
Vantaggio di precisione |
Limitazione principale |
|---|---|---|---|
Micro fresa |
Piccole tasche e profili |
Taglio del contorno dettagliato |
Rigidità limitata |
Microtrapano |
Fori in miniatura |
Creazione precisa del foro |
Sensibile al blocco dei trucioli |
Strumento di microalesatura |
Finiture interne |
Dimensioni del foro controllate |
Richiede fori esistenti accessibili |
Utensile per microscanalatura |
Recessi stretti |
Geometria del bordo specializzata |
Spazio limitato |
Strumento di microprofilazione |
Piccole caratteristiche complesse |
Modellazione precisa delle caratteristiche |
Dipende dal supporto del lavoro |
Suggerimento: adattare l'operazione di taglio al design dell'utensile invece di utilizzare microfrese per ogni caratteristica in miniatura.
Gli errori di microlavorazione spesso derivano da condizioni di taglio instabili o da configurazioni inadeguate della macchina. La diagnosi precoce aiuta a prevenire danni all'utensile e componenti scartati.
Gli utensili in miniatura hanno una rigidità alla flessione limitata. Velocità di avanzamento eccessive o impegno di taglio possono causare rotture improvvise.
Una lunga sporgenza dell'utensile aumenta ulteriormente questo rischio. Una scarsa tenuta del pezzo può introdurre ulteriori vibrazioni.
I produttori dovrebbero prima ispezionare la geometria dell’utensile e la stabilità della macchina. Ridurre i carichi di taglio senza correggere i problemi di configurazione potrebbe non risolvere il problema.
L'eccentricità dell'utensile provoca un impegno di taglio diseguale. La deflessione modifica la posizione effettiva dell'utensile durante la rimozione del materiale.
Entrambi i problemi possono creare errori dimensionali nei componenti in miniatura. I loro effetti diventano particolarmente significativi con frese molto piccole.
Il portautensile di precisione e i parametri di taglio adeguati aiutano a ridurre queste variazioni. Le dimensioni finite devono essere controllate utilizzando apparecchiature di misurazione adeguate.
Le bave compaiono quando il materiale si deforma vicino ai bordi lavorati. La geometria del tagliente e lo spessore del truciolo influiscono sulla loro formazione.
Gli strumenti usurati possono anche produrre superfici ruvide e caratteristiche irregolari. Le vibrazioni eccessive riducono ulteriormente la consistenza della lavorazione.
Passate di finitura adeguate contribuiscono a migliorare la qualità dei bordi. Tuttavia, i produttori dovrebbero confermare se la sbavatura secondaria rimane necessaria.
Cavità strette e fori profondi possono intrappolare i trucioli durante la lavorazione. La nuova lavorazione aumenta le forze di taglio e può danneggiare i bordi dell'utensile.
La geometria adatta della scanalatura aiuta ad allontanare i trucioli dall'area di taglio. Anche metodi specializzati di raffreddamento o rimozione dei trucioli possono migliorare le prestazioni.
Per cavità ristrette, SUPSTEED PRECISION TOOLS offre Frese a candela a lunga portata . Questi strumenti supportano l'accesso a elementi profondi o difficili, sebbene la portata estesa aumenti la sensibilità alla deflessione.
Suggerimento: ridurre le sporgenze inutili dell'utensile e verificare l'eliminazione del truciolo prima di lavorare elementi miniaturizzati profondi.
Una lavorazione di precisione affidabile richiede utensili adeguati, bloccaggio stabile del pezzo e ispezione coerente. I produttori dovrebbero ottimizzare l’intero processo anziché concentrarsi solo sulla velocità di taglio.
I percorsi utensile influenzano l'impegno del taglio e il caricamento dell'utensile. Cambiamenti improvvisi nella direzione di taglio possono sovraccaricare gli utensili miniaturizzati.
I movimenti di ingresso graduali aiutano a mantenere condizioni di taglio stabili. Passaggi di finitura adeguati migliorano inoltre la precisione dimensionale e la qualità della superficie.
I produttori dovrebbero verificare la distanza dell'utensile prima di lavorare caratteristiche complesse. Ciò riduce i rischi di collisione e le inutili interruzioni del taglio.
I piccoli componenti richiedono un posizionamento sicuro durante la lavorazione. Un fissaggio inadeguato del pezzo può causare vibrazioni o movimenti indesiderati.
Dispositivi di precisione e pinze adatte aiutano a stabilizzare i pezzi. Anche le condizioni del mandrino della macchina influenzano la qualità del taglio.
I produttori dovrebbero ispezionare il bloccaggio del pezzo prima di aumentare la velocità del mandrino. Le configurazioni stabili supportano lavorazioni ripetibili e riducono i danni imprevisti all'utensile.
I taglienti in miniatura potrebbero usurarsi prima che i difetti principali diventino visibili. L'aumento delle forze di taglio e il peggioramento della qualità della superficie possono indicare problemi.
I produttori dovrebbero ispezionare gli strumenti in base ai requisiti di produzione. Dovrebbero inoltre registrare la frequenza di rottura e la durata di taglio utilizzabile.
La sostituzione preventiva riduce le interruzioni impreviste della macchina. Un'ispezione coerente aiuta a mantenere la qualità ripetibile dei componenti.
La microlavorazione richiede apparecchiature di misurazione adeguate per dimensioni di elementi di piccole dimensioni. L'ispezione ottica e la microscopia sono utili per molte geometrie in miniatura.
Anche la misurazione del contatto può essere adatta quando le dimensioni dei componenti lo consentono. Il metodo selezionato dovrebbe corrispondere all'incertezza di misura richiesta.
I produttori dovrebbero registrare le deviazioni dimensionali e i risultati relativi alla qualità della superficie. Queste misurazioni supportano il miglioramento del processo e la coerenza della lavorazione.
Indicatore di qualità |
Scopo della misurazione |
|---|---|
Deviazione dimensionale |
Controlla l'accuratezza delle funzionalità |
Eccentricità dell'utensile |
Misura l'allineamento dell'utensile assemblato |
Rugosità superficiale |
Valuta la qualità della superficie finita |
Formazione di bave |
Identifica i difetti dei bordi |
Frequenza di rottura dell'utensile |
Tiene traccia della stabilità della lavorazione |
Durata dell'utensile |
Misura la durata di taglio utilizzabile |
Pezzi accettati all'ora |
Valuta l'efficienza produttiva |
Tasso di rifiuto |
Tiene traccia della coerenza della produzione |
Suggerimento: utilizzare metodi di misurazione con risoluzione e incertezza sufficienti per le tolleranze dei componenti specificati.
La selezione degli strumenti adatti richiede la comprensione della geometria dei componenti e delle condizioni di produzione. Il diametro dell'utensile, il design dell'avanguardia e la compatibilità della macchina sono tutti fattori che influenzano le prestazioni.
Le dimensioni delle caratteristiche determinano quali utensili da taglio possono accedere all'area di lavorazione. Gli acquirenti dovrebbero rivedere i diametri dei fori, le larghezze delle fessure e le profondità delle cavità.
Le micro frese si adattano a tasche miniaturizzate e profili dettagliati. Punte e utensili di alesatura dedicati eseguono diverse operazioni di foratura.
I produttori possono recensire gli UTENSILI DI PRECISIONE SUPPORTATI Micro Machining Tools per opzioni di attrezzamento specializzate. La sua gamma di prodotti comprende microfrese, trapani e altri utensili da taglio di precisione.
La qualità del metallo duro influenza la rigidità dell'utensile e la resistenza all'usura. L'affilatura del tagliente influisce anche sulla formazione di trucioli durante la lavorazione di miniature.
I rivestimenti idonei possono migliorare le prestazioni in condizioni di taglio specifiche. Tuttavia, rivestimenti inappropriati possono influenzare la geometria effettiva del bordo.
I produttori dovrebbero rivedere le specifiche degli strumenti e la compatibilità dei materiali. Studi controllati aiutano a identificare le combinazioni adatte.
Gli utensili di microlavorazione richiedono capacità del mandrino adeguate e portautensili rigidi. La velocità della macchina deve supportare le condizioni di taglio consigliate.
L'eccentricità del portautensile deve rimanere adeguata al diametro della fresa selezionata. Una sporgenza eccessiva aumenta anche i rischi di deflessione.
I produttori dovrebbero misurare l'allineamento degli utensili assemblati prima della produzione. Gli utensili da taglio di precisione non possono compensare le configurazioni instabili della macchina.
Il prezzo di acquisto dell'utensile più basso non sempre produce il costo di produzione più basso. La durata dell'utensile, il tempo di lavorazione e i componenti scartati influiscono sulla redditività.
La frequente rottura degli utensili aumenta i costi di sostituzione e i tempi di fermo macchina. Prestazioni stabili supportano una pianificazione della produzione più prevedibile.
Gli acquirenti dovrebbero confrontare gli utensili in condizioni equivalenti. La produzione effettiva accettata fornisce un'utile prova del valore della produzione.
Fattore di selezione |
Cosa verificare |
Vantaggio produttivo |
|---|---|---|
Geometria delle caratteristiche |
Diametro del foro, larghezza della scanalatura, profondità della cavità |
Accesso corretto allo strumento |
Diametro dell'utensile |
Compatibilità con le dimensioni delle funzionalità |
Lavorazione accurata |
Geometria all'avanguardia |
Nitidezza, gioco, design del flauto |
Formazione controllata del truciolo |
Substrato di carburo |
Durezza e tenacità |
Stabilità dell'utensile |
Rivestimento dell'utensile |
Compatibilità del pezzo |
Resistenza all'usura adeguata |
Portautensile e runout |
Completa precisione di assemblaggio |
Carico irregolare ridotto |
Parametri di taglio |
Velocità, alimentazione, coinvolgimento |
Vita utensile equilibrata |
Capacità di ispezione |
Risoluzione e incertezza della misura |
Verifica affidabile |
Suggerimento: fornire ai fornitori i disegni dei componenti, le specifiche dei materiali e le tolleranze quando si richiedono utensili per microlavorazione.
Gli strumenti di microlavorazione consentono la produzione precisa di componenti in miniatura nei settori medico, aerospaziale, elettronico e di ingegneria di precisione.
La geometria di taglio adeguata, i parametri stabili e il basso runout dell'utensile migliorano la precisione e la qualità della superficie.
SUPSTEED PRECISION TOOLS fornisce microfrese, micropunte e soluzioni di taglio personalizzate di alta qualità.
I suoi strumenti progettati con precisione aiutano i produttori a ridurre la rottura degli utensili, migliorare l'efficienza della lavorazione e mantenere una qualità di produzione costante.
R: Gli utensili di microlavorazione producono piccoli fori, scanalature e caratteristiche di precisione complesse.
R: I Micro Machining Tools servono per la produzione di componenti medicali, aerospaziali, elettronici e in miniatura.
R: Gli utensili di microlavorazione consentono tagli accurati attraverso geometrie specializzate e lavorazioni stabili.
R: Forniscono rigidità e resistenza all'usura per la microfresatura di precisione.
R: I prezzi dipendono dal diametro dell'utensile, dal grado di metallo duro, dal rivestimento e dalla personalizzazione.
R: Forze di taglio eccessive, concentricità dell'utensile e scarsa evacuazione del truciolo causano la rottura.


