
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-10-17 Pinagmulan: Site
Paano makakamit ng mga tagagawa ang mataas na katumpakan kapag gumagawa ng maliliit, kumplikadong mga bahagi? Ang maliliit na feature at mahigpit na pagpapaubaya ay lumilikha ng mga seryosong hamon sa pagmamanupaktura. Ang Micro Machining Tools ay nagbibigay-daan sa tumpak na pagputol ng mga maliliit na butas, uka, at masalimuot na profile. Ine-explore ng artikulong ito ang kanilang mga application sa mga medikal na device, aerospace, electronics, at precision manufacturing.
Ang mga modernong industriya ay lalong nangangailangan ng mga maliliit na bahagi na nagtatampok ng mga kumplikadong geometries at mahigpit na pagpapaubaya sa dimensyon. Ang mga karaniwang tool sa paggupit ay hindi maaaring palaging maabot ang maliliit na tampok na ito.
Ang mga micro machining tool ay nagbibigay ng mga espesyal na solusyon para sa pagproseso ng mga maselang istruktura. Sinusuportahan nila ang tumpak na pag-aalis ng materyal habang tinutulungan ang mga tagagawa na mapanatili ang pare-parehong kalidad sa mga hinihingi na aplikasyon.
Ang mga medikal na sangkap ay kadalasang nangangailangan ng maliliit na butas, makitid na mga uka, at tiyak na machined na ibabaw. Kasama sa mga halimbawa ang mga piling instrumento sa pag-opera, mga bahaging orthopedic, at mga miniature na mechanical assemblies.
Ang mga micro end mill at boring na tool ay tumutulong sa mga tagagawa na gawin ang mga detalyadong feature na ito. Ang kanilang maliliit na diameter ng pagputol ay nagbibigay ng access sa mga nakakulong na lugar ng machining.
Gayunpaman, ang pagmamanupaktura ng medikal ay nangangailangan din ng naaangkop na pagkakatugma ng materyal, kontrol ng burr, at na-validate na mga pamamaraan sa kalidad.
Kasama sa pagmamanupaktura ng aerospace ang maliliit na feature sa mga sensor, precision housing, at mga piling mechanical assemblies. Ang mga bahaging ito ay maaaring maglaman ng maliliit na sipi, makitid na mga puwang, at masalimuot na mga profile.
Ang mga micro machining tool para sa mga bahagi ng aerospace ay tumutulong sa mga tagagawa na iproseso ang mga geometries na ito. Sinusuportahan din ng mga angkop na tool ng carbide ang machining titanium alloys at stainless steel.
Ang matatag na kondisyon ng pagputol at mga dimensional na inspeksyon ay nananatiling mahalaga para sa pagkamit ng maaasahang mga resulta.
Ang mga electronic connector at mga compact na mekanikal na bahagi ay kadalasang naglalaman ng mga miniature na channel at mga butas na nakaposisyon nang tumpak. Ang mga tampok na ito ay nangangailangan ng maingat na pagpili ng tool at matatag na mga kondisyon ng machining.
Sinusuportahan ng micro milling ang tumpak na pag-profile ng maliliit na conductive at structural na bahagi. Ang micro drilling ay lumilikha ng mga piling butas sa mga katugmang materyales.
Dapat kontrolin ng mga tagagawa ang tool runout at pagbuo ng burr. Parehong maaaring makaapekto sa component assembly at electrical connector performance.
Ang mga precision molds ay madalas na naglalaman ng mga maliliit na cavity, makitid na tadyang, at mga detalyadong contour sa ibabaw. Ang mga tampok na ito ay maaaring maging mahirap sa makina gamit ang mga maginoo na pamutol.
Ang mga micro end mill para sa precision machining ay nagbibigay ng access sa mga pinaghihigpitang lugar. Ang mga angkop na toolpath ay nakakatulong sa paggawa ng tumpak na mga sukat ng cavity at kinokontrol na mga texture sa ibabaw.
Nag-aalok ang SUPSTEED PRECISION TOOLS Micro End Mills para sa fine slotting, detalyadong profiling, at precision contour machining. Kasama sa nai-publish na hanay nito ang mga miniature na solid carbide cutter na nagsisimula sa 0.1 mm diameter.
Kadalasang may kasamang mga miniature na mekanikal na interface ang mga kagamitan sa optika at tumpak na nakaposisyon sa mga tampok sa pag-mount. Ang mga maliliit na butas at mga detalyadong profile ay maaaring makaimpluwensya sa pagkakahanay ng bahagi.
Sinusuportahan ng mga micro boring at precision profiling tool ang mga kinakailangan sa pagmamanupaktura na ito. Gayunpaman, ang napiling tool ay dapat magkasya sa magagamit na puwang sa pag-machining.
Dapat suriin ng mga tagagawa ang mga sukat ng bore, kalidad ng ibabaw, at concentricity kung kinakailangan. Ang mga angkop na paraan ng pagsukat ay tumutulong sa pag-verify ng natapos na pagganap ng bahagi.
Ang mga piling automotive sensor at compact mechanical assemblies ay naglalaman ng maliliit na butas at masalimuot na feature. Ang produksyon ay kadalasang nangangailangan ng mga nauulit na resulta sa malalaking bahagi ng mga batch.
Sinusuportahan ng mga micro drill at mga tool sa profiling ang tumpak na machining ng mga angkop na bahagi ng metal. Ang mga matatag na parameter ng pagputol ay nakakatulong na mapanatili ang pagkakapare-pareho ng dimensional.
Dapat regular na subaybayan ng mga tagagawa ang pagkasuot ng tool at mga tinanggihang bahagi. Ang pare-parehong inspeksyon ay nakakatulong na matukoy ang mga problema bago ito makaapekto sa mas malaking dami ng produksyon.
Ang paggawa ng relo ay nagsasangkot ng maliliit na mekanikal na bahagi na nangangailangan ng tumpak na hugis na mga butas, puwang, at maliliit na profile. Maaaring kulang sa angkop na sukat o clearance ang mga maginoo na cutter.
Ang mga espesyal na micro cutting tool ay nagbibigay ng access sa mga masalimuot na tampok na ito. Sinusuportahan ng kanilang geometry ang kinokontrol na pag-alis ng materyal sa loob ng mga nakakulong na lugar.
Gayunpaman, ang katatagan ng workholding ay nananatiling kritikal. Ang mga maliliit na error sa machining ay maaaring makaapekto sa pag-aayos ng bahagi at mekanikal na operasyon.
Industriya |
Mga Karaniwang Micro Features |
Angkop na mga Operasyon |
Pangunahing Kinakailangan |
|---|---|---|---|
Mga kagamitang medikal |
Maliit na butas, pinong mga uka |
Micro pagbabarena, paggiling |
Katumpakan, kontrol ng burr |
Aerospace |
Maliit na mga sipi, mga profile |
Micro milling, boring |
Pagputol ng katatagan |
Electronics |
Makitid na mga puwang, mga butas ng connector |
Micro pagbabarena, profiling |
Katumpakan ng pagpoposisyon |
Precision molds |
Mga maliliit na cavity, contours |
Micro end milling |
Pang-ibabaw na tapusin |
Mga instrumentong optikal |
Precision bores, mga interface |
Micro boring, profiling |
Concentricity |
Mga bahagi ng sasakyan |
Mga butas ng sensor, maliliit na uka |
Micro drilling, paggiling |
Pag-uulit |
Paggawa ng relo |
Mga maliliit na puwang, mga butas |
Micro milling, pagbabarena |
Magandang detalye |
Tip: Pumili ng mga micro machining application ayon sa aktwal na mga dimensyon ng feature, materyal na katangian, at mga kinakailangan sa inspeksyon.
Ang precision micro machining ay nangangailangan ng angkop na geometry ng tool at maingat na kinokontrol na pag-alis ng materyal. Ang iba't ibang mga operasyon ay gumagamit ng mga espesyal na tool sa pagputol sa halip na isang unibersal na solusyon.
Ang mga micro drill ay gumagawa ng maliliit na butas na lampas sa praktikal na hanay ng mas malalaking tool sa pagbabarena. Sinusuportahan ng kanilang mga cutting edge at disenyo ng plauta ang kinokontrol na pag-alis ng materyal.
Ang pag-runout ng tool ay malakas na nakakaimpluwensya sa pagpoposisyon ng butas at katatagan ng pagputol. Ang mahinang paglisan ng chip ay maaari ding maging sanhi ng pagkasira.
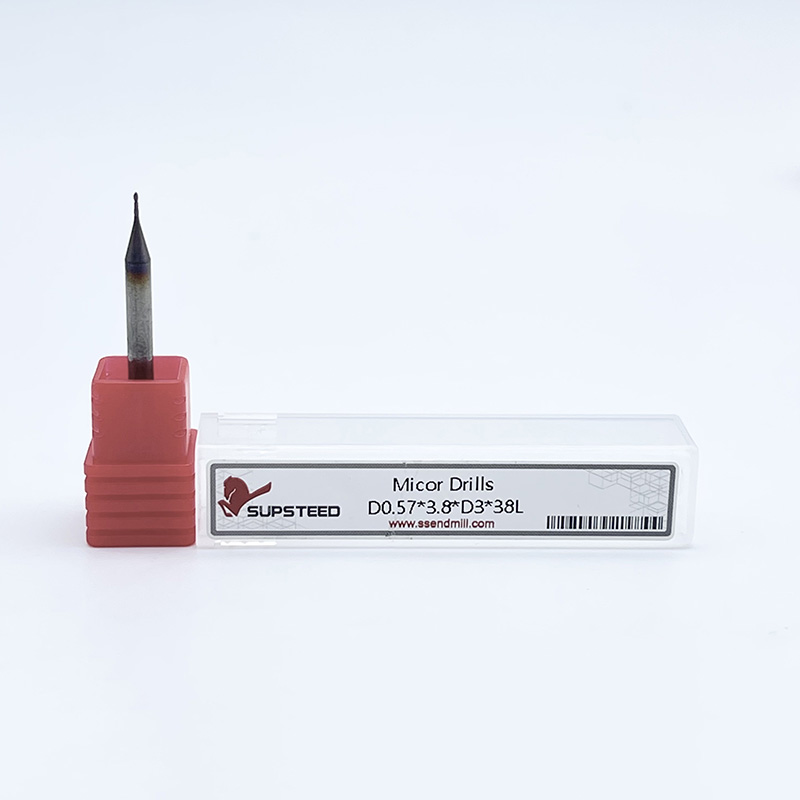
Ang SUPSTEED PRECISION TOOLS ay nagbibigay Mga Micro Drill na ginawa mula sa fine-grain solid carbide. Kasama sa na-publish na hanay ng produkto nito ang mga drill na may maliit na diameter para sa electronics, mga medikal na bahagi, at mga application na may katumpakan.
Inaalis ng micro milling ang materyal mula sa makitid na mga puwang, maliliit na bulsa, at mga kumplikadong contour. Tinutukoy ng diameter ng pamutol kung aling mga tampok ang maa-access ng tool.
Ang angkop na flute geometry ay sumusuporta sa paglisan ng chip sa loob ng mga pinaghihigpitang espasyo. Ang mga maikling haba ng pagputol ay nakakatulong din na mapanatili ang higpit.
Gayunpaman, ang labis na pakikipag-ugnayan ay maaaring yumuko sa mga maliliit na pamutol. Dapat pumili ang mga tagagawa ng naaangkop na mga toolpath at suriin ang mga sukat sa panahon ng paggawa.
Ang mga micro boring tool ay pinipino ang mga umiiral na butas na nangangailangan ng tumpak na mga panloob na sukat. Ang mga ito ay partikular na kapaki-pakinabang kapag ang pagbabarena lamang ay hindi makakamit ang kinakailangang tapusin.
Ang cutting edge ay dapat magkasya sa available na bore diameter. Ang clearance ng tool at overhang ay nakakaimpluwensya rin sa katatagan.
Ang mga espesyal na carbide micro boring tool ay nagbibigay ng kinokontrol na panloob na pagputol. Gayunpaman, ang mga makakamit na resulta ay nakasalalay sa geometry ng tool at mga kondisyon ng makina.
Ang mga maliliit na grooves at panloob na mga balikat ay nangangailangan ng mga espesyal na tool sa pag-profile. Ang kanilang cutting geometry ay dapat magbigay ng angkop na clearance sa paligid ng mga kalapit na feature ng bahagi.
Ang maingat na pagpoposisyon ng tool ay nakakatulong na maiwasan ang pagkagambala at hindi gustong pag-alis ng materyal. Sinusuportahan din ng matatag na pagpapakain ang mga pare-parehong sukat ng uka.
Dapat i-verify ng mga tagagawa ang pag-access ng tool bago ang machining. Ito ay lalong mahalaga para sa malalim na mga recess at kumplikadong panloob na geometries.
Ang disenyo ng tool ay malakas na nakakaimpluwensya sa katumpakan sa mga maliliit na kaliskis sa paggupit. Ang maliliit na pagkakaiba sa geometry, rigidity, at toolholding ay maaaring makaapekto sa kalidad ng natapos na bahagi.
Ang mga ultra-small cutting diameter ay nagbibigay ng access sa mga detalyadong feature ng bahagi. Gayunpaman, binabawasan din ng pagbaba ng diameter ng tool ang higpit ng baluktot.
Ang mga matatalim na gilid ay tumutulong sa pagbuo ng mga chips sa ilalim ng naaangkop na mga kondisyon ng pagputol. Ang mga anggulo ng clearance at flute geometry ay nakakaimpluwensya sa pagganap ng tool.
Ang mga tagagawa ay dapat pumili ng mga pamutol ayon sa aktwal na mga sukat ng tampok. Ang pinakamaliit na magagamit na tool ay hindi palaging ang pinaka-matatag na pagpipilian.
Ang solid carbide ay nagbibigay ng mataas na tigas at katigasan para sa mga aplikasyon ng precision cutting. Ang fine-grain carbide grades ay maaari ding suportahan ang matibay na cutting edge.
Gayunpaman, ang mga miniature carbide tool ay nananatiling mahina sa labis na pagkarga. Ang maling kondisyon ng pagputol ay maaaring magdulot ng chipping o biglaang pagkasira.
Ang pagpili ng tool ay dapat balansehin ang katigasan, katigasan, at pagkakatugma ng materyal. Dapat isaalang-alang ng mga tagagawa ang kumpletong aplikasyon sa machining.
Ang runout ay lumilikha ng hindi pantay na cutting load sa mga miniature cutting edge. Kahit na ang mga maliliit na error sa pagkakahanay ay maaaring maging makabuluhang kaugnay sa diameter ng pamutol.
Ang mga precision collet at angkop na toolholder ay tumutulong na kontrolin ang assembled tool runout. Ang kondisyon ng spindle ay nakakaapekto rin sa katatagan ng pagputol.
Dapat sukatin ng mga tagagawa ang runout malapit sa cutting tool. Ang pagsuri lamang sa detalye ng spindle ay maaaring makaligtaan ang mga problemang nauugnay sa toolholder.
Ang mga angkop na coatings ay maaaring mapabuti ang wear resistance at thermal performance. Gayunpaman, ang kapal ng coating ay maaaring makaapekto sa cutting edge sharpness.
Ang ilang mga non-ferrous na materyales ay nakikinabang mula sa pinakintab na mga gilid. Ang ibang mga application ay nangangailangan ng espesyal na mga coatings na lumalaban sa pagsusuot.
Dapat suriin ng mga tagagawa ang mga coatings sa ilalim ng aktwal na mga kondisyon ng pagputol. Ang mga katangian ng materyal at kinakailangang kapal ng chip ay tumutukoy sa praktikal na pagganap.
Tip: Sukatin ang assembled tool runout bago palitan ang mga feed o bilis kapag ang miniature cutting na kalidad ay nagiging hindi pare-pareho.
Ang micro machining ay nangangailangan ng maingat na kontrol sa bilis ng pagputol, feed, at pakikipag-ugnayan. Ang mga parameter na angkop para sa maginoo na paggiling ay maaaring hindi gumana para sa mga maliliit na pamutol.
Ang mga tool na may maliit na diameter ay kadalasang nangangailangan ng mas mataas na bilis ng spindle upang maabot ang angkop na bilis ng pagputol. Gayunpaman, maaaring paghigpitan ng mga limitasyon ng spindle ng makina ang mga praktikal na kondisyon ng pagpapatakbo.
Ang sobrang bilis ay maaaring magpapataas ng thermal loading at mapabilis ang pagkasira. Ang hindi sapat na bilis ng pagputol ay maaari ring makabawas sa kahusayan sa machining.
Dapat magsimula ang mga tagagawa sa mga rekomendasyon ng supplier. Ang mga aktwal na setting ay dapat magpakita ng diameter ng tool, katigasan ng materyal, at kakayahan ng spindle.
Nagiging mas sensitibo ang micro cutting sa cutting edge radius sa napakaliit na kapal ng chip. Kung ang kapal ng chip ay masyadong mababa, maaaring palitan ng pagkuskos ang epektibong pagputol.
Maaari itong magpapataas ng init at makagawa ng hindi magandang pagtatapos sa ibabaw. Ang labis na feed, gayunpaman, ay maaaring mag-overload ng mga miniature cutting edge.
Dapat pumili ang mga tagagawa ng angkop na feed sa bawat halaga ng ngipin. Ang kinokontrol na pagsubok ay nakakatulong na matukoy ang epektibong pagbuo ng chip nang walang maagang pagkasira.
Tinutukoy ng axial at radial engagement kung gaano karaming materyal ang nakakadikit sa cutting tool. Ang mas malaking pakikipag-ugnayan sa pangkalahatan ay nagdaragdag ng mga puwersa ng pagputol.
Ang mga miniature na tool ay may limitadong pagtutol sa baluktot. Maaaring magdulot ng mga error sa dimensional o pagkasira ng tool ang labis na pagkarga.
Ang maikling tool na overhang at angkop na cutting depth ay nagpapabuti sa katatagan. Dapat ding isaalang-alang ng mga tagagawa ang unti-unting pagbabago sa pakikipag-ugnayan sa panahon ng pagpaplano ng toolpath.
Ang maliliit na cavity at butas ay nagbibigay ng limitadong espasyo para sa pagtanggal ng chip. Ang mga naipon na chip ay maaaring magdulot ng pag-recut at hindi inaasahang pag-load ng tool.
Ang angkop na coolant o air assistance ay maaaring mapabuti ang paglisan ng chip. Ang tamang paraan ay nakasalalay sa materyal ng workpiece at pagsasaayos ng makina.
Dapat maingat na subaybayan ng mga operator ang deep-feature machining. Ang matatag na pag-alis ng chip ay nakakatulong na protektahan ang mga cutting edge at mapanatili ang kalidad ng ibabaw.
Ang iba't ibang mga miniature cutting tool ay nagsisilbi sa iba't ibang layunin sa pagmamanupaktura. Ang pagpili ng tamang tool ay nagpapabuti sa pagiging naa-access ng tampok at binabawasan ang hindi kinakailangang mga error sa machining.
Ang mga micro end mill ay gumaganap ng fine slotting, miniature pocket machining, at masalimuot na profiling. Ang kanilang mga cutting edge ay nag-aalis ng materyal kasama ang naka-program na mga toolpath ng CNC.
Ang bilang ng plauta at diameter ng pamutol ay nakakaimpluwensya sa paglisan at katigasan ng chip. Ang mga angkop na diskarte sa pagtatapos ay tumutulong sa pagkontrol sa kalidad ng ibabaw.
Ang mga tool na ito ay partikular na kapaki-pakinabang para sa mga precision molds at mga compact na mekanikal na bahagi.
Ang mga micro drill ay partikular na idinisenyo para sa paglikha ng maliliit na butas. Sinusuportahan ng kanilang point geometry ang kontroladong pagpasok sa mga angkop na materyales sa workpiece.
Ang tumpak na pagkakahanay ng spindle at paglisan ng chip ay mahalaga. Ang labis na pagkaubos ng tool ay maaaring magdulot ng hindi magandang pagpoposisyon ng butas o pagkasira.
Ang ilang mga drilled hole ay maaaring mangailangan ng karagdagang pagtatapos. Depende ito sa dimensional tolerance at mga kinakailangan sa ibabaw.
Ang micro boring ay pinipino ang angkop na mga butas sa pamamagitan ng kinokontrol na panloob na pagputol. Maaari nitong pahusayin ang katumpakan ng dimensyon kapag mayroong sapat na clearance sa machining.
Tinutukoy ng geometry ng tool ang pinakamababang naa-access na diameter ng bore. Ang proseso ay nangangailangan din ng angkop na mga pagsasaayos ng spindle o turning-machine.
Dapat kumpirmahin ng mga tagagawa ang mga sukat ng bore at compatibility ng tool bago ang produksyon. Ang mga espesyal na micro boring cutter ay hindi maaaring palitan ang lahat ng mga operasyon ng pagbabarena.
Ang mga tool sa micro profiling ay lumilikha ng makitid na mga uka, maliliit na balikat, at mga detalyadong panloob na tampok. Ang kanilang geometry ay nagbibigay ng access sa mga partikular na lokasyon ng pagputol.
Ang mga nakalaang tool sa pag-ukit ay maaaring gumanap nang mas mahusay kaysa sa mga pangkalahatang layunin na pamutol sa mga nakakulong na aplikasyon. Gayunpaman, nangangailangan sila ng angkop na clearance at matatag na workholding.
Dapat pumili ang mga tagagawa ng mga tool ayon sa oryentasyon ng tampok at magagamit na pag-access.
Uri ng Tool |
Pangunahing Aplikasyon |
Precision Advantage |
Pangunahing Limitasyon |
|---|---|---|---|
Micro end mill |
Maliit na bulsa at profile |
Detalyadong contour cutting |
Limitadong tigas |
Micro drill |
Mga maliliit na butas |
Tumpak na paglikha ng butas |
Sensitibo sa pagbara ng chip |
Micro boring tool |
Panloob na pagtatapos |
Mga kinokontrol na sukat ng bore |
Nangangailangan ng magagamit na mga umiiral na butas |
Micro grooving tool |
Makitid na recess |
Espesyal na edge geometry |
Limitadong clearance |
Micro profiling tool |
Kumplikadong maliliit na tampok |
Tumpak na paghubog ng tampok |
Depende sa workholding |
Tip: Itugma ang cutting operation sa tool design sa halip na gumamit ng micro end mill para sa bawat miniature na feature.
Ang mga micro machining error ay kadalasang nagreresulta mula sa hindi matatag na kondisyon ng pagputol o hindi angkop na mga setup ng makina. Ang maagang pagsusuri ay nakakatulong na maiwasan ang pagkasira ng tool at mga tinanggihang bahagi.
Ang mga miniature na tool ay may limitadong baluktot na higpit. Ang sobrang rate ng feed o cutting engagement ay maaaring magdulot ng biglaang pagkasira.
Ang mahabang tool na overhang ay higit na nagpapataas ng panganib na ito. Ang mahinang workholding ay maaaring magpasok ng karagdagang vibration.
Dapat suriin muna ng mga tagagawa ang geometry ng tool at katatagan ng makina. Ang pagbabawas ng pag-cut ng mga load nang hindi itinatama ang mga problema sa pag-setup ay maaaring hindi malutas ang isyu.
Nagdudulot ng hindi pantay na pakikipag-ugnayan sa pagputol ang tool runout. Binabago ng deflection ang aktwal na posisyon ng tool sa panahon ng pag-alis ng materyal.
Ang parehong mga problema ay maaaring lumikha ng mga dimensional na error sa mga maliliit na bahagi. Ang kanilang mga epekto ay nagiging partikular na makabuluhan sa napakaliit na mga pamutol.
Nakakatulong ang precision toolholding at angkop na cutting parameter na bawasan ang mga variation na ito. Ang mga natapos na sukat ay dapat suriin gamit ang naaangkop na kagamitan sa pagsukat.
Lumilitaw ang mga burr kapag nagde-deform ang materyal malapit sa mga machined na gilid. Ang cutting edge na geometry at kapal ng chip ay nakakaimpluwensya sa kanilang pagbuo.
Ang mga gamit na gamit ay maaari ding gumawa ng magaspang na ibabaw at hindi regular na mga katangian. Ang labis na panginginig ng boses ay higit na nakakabawas sa pagkakapare-pareho ng machining.
Ang angkop na mga finishing pass ay nakakatulong na mapabuti ang kalidad ng gilid. Gayunpaman, dapat kumpirmahin ng mga tagagawa kung ang pangalawang pag-deburring ay nananatiling kinakailangan.
Ang mga makitid na cavity at malalim na butas ay maaaring maka-trap ng mga chips sa panahon ng machining. Ang pag-recut ay nagpapataas ng puwersa ng pagputol at maaaring makapinsala sa mga gilid ng tool.
Ang angkop na geometry ng flute ay tumutulong na ilipat ang mga chips palayo sa lugar ng pagputol. Ang mga espesyal na paraan ng pagpapalamig o pag-alis ng chip ay maaari ring mapabuti ang pagganap.
Para sa mga pinaghihigpitang cavity, nag-aalok ang SUPSTEED PRECISION TOOLS Long Reach End Mills . Sinusuportahan ng mga tool na ito ang pag-access sa malalalim o mahihirap na feature, bagama't pinapataas ng pinalawak na pag-abot ang sensitivity ng pagpapalihis.
Tip: Bawasan ang hindi kinakailangang tool overhang at i-verify ang chip clearance bago i-machining ang malalalim na miniature na feature.
Ang maaasahang precision machining ay nangangailangan ng angkop na tooling, stable workholding, at pare-parehong inspeksyon. Dapat i-optimize ng mga tagagawa ang kumpletong proseso sa halip na tumuon lamang sa bilis ng pagputol.
Ang mga toolpath ay nakakaimpluwensya sa cutting engagement at pag-load ng tool. Ang mga biglaang pagbabago sa direksyon ng pagputol ay maaaring mag-overload ng mga miniature na tool.
Ang mga unti-unting paggalaw sa pagpasok ay nakakatulong na mapanatili ang matatag na kondisyon ng pagputol. Ang angkop na mga finishing pass ay nagpapabuti din sa katumpakan ng dimensional at kalidad ng ibabaw.
Dapat i-verify ng mga tagagawa ang clearance ng tool bago i-machine ang mga kumplikadong feature. Binabawasan nito ang mga panganib sa banggaan at hindi kinakailangang pagkaantala sa pagputol.
Ang mga maliliit na bahagi ay nangangailangan ng ligtas na pagpoposisyon sa panahon ng machining. Ang hindi sapat na paghawak sa trabaho ay maaaring magdulot ng panginginig ng boses o hindi gustong paggalaw.
Ang mga precision fixture at angkop na collet ay tumutulong sa pagpapatatag ng mga workpiece. Ang kondisyon ng spindle ng makina ay nakakaimpluwensya rin sa kalidad ng pagputol.
Dapat suriin ng mga tagagawa ang workholding bago taasan ang bilis ng spindle. Sinusuportahan ng mga matatag na setup ang paulit-ulit na machining at binabawasan ang hindi inaasahang pagkasira ng tool.
Ang mga miniature cutting edge ay maaaring makaranas ng pagkasira bago makita ang mga malalaking depekto. Ang pagtaas ng puwersa ng pagputol at pagbaba ng kalidad ng ibabaw ay maaaring magpahiwatig ng mga problema.
Dapat suriin ng mga tagagawa ang mga tool ayon sa mga kinakailangan sa produksyon. Dapat din nilang itala ang dalas ng pagkasira at magagamit na tagal ng pagputol.
Binabawasan ng preventive replacement ang mga hindi inaasahang pagkagambala sa makina. Ang pare-parehong inspeksyon ay nakakatulong na mapanatili ang nauulit na kalidad ng bahagi.
Nangangailangan ang micro machining ng mga kagamitan sa pagsukat na angkop para sa maliliit na dimensyon ng feature. Ang optical inspection at microscopy ay kapaki-pakinabang para sa maraming miniature geometries.
Maaaring angkop din ang pagsukat ng contact kapag pinapayagan ang mga sukat ng bahagi. Ang napiling paraan ay dapat tumugma sa kinakailangang kawalan ng katiyakan sa pagsukat.
Dapat itala ng mga tagagawa ang mga dimensional deviation at mga resulta ng kalidad sa ibabaw. Sinusuportahan ng mga sukat na ito ang pagpapabuti ng proseso at pagkakapare-pareho ng machining.
Tagapagpahiwatig ng Kalidad |
Layunin ng Pagsukat |
|---|---|
Dimensional deviation |
Ang mga tseke ay nagtatampok ng katumpakan |
Pagkaubos ng tool |
Sinusukat ang pinagsama-samang pagkakahanay ng tool |
Kagaspangan sa ibabaw |
Sinusuri ang natapos na kalidad ng ibabaw |
Pagbubuo ng burr |
Kinikilala ang mga depekto sa gilid |
Dalas ng pagkasira ng tool |
Sinusubaybayan ang katatagan ng machining |
Buhay ng kasangkapan |
Sinusukat ang magagamit na tagal ng pagputol |
Mga tinatanggap na bahagi kada oras |
Sinusuri ang kahusayan ng produksyon |
Rate ng pagtanggi |
Sinusubaybayan ang pagkakapare-pareho ng pagmamanupaktura |
Tip: Gumamit ng mga paraan ng pagsukat na may sapat na resolusyon at kawalan ng katiyakan para sa mga tinukoy na tolerance ng bahagi.
Ang pagpili ng mga angkop na tool ay nangangailangan ng pag-unawa sa geometry ng bahagi at mga kondisyon ng pagmamanupaktura. Ang diameter ng tool, cutting edge na disenyo, at compatibility ng makina ay nakakaimpluwensya lahat sa performance.
Tinutukoy ng mga dimensyon ng feature kung aling mga cutting tool ang makaka-access sa lugar ng machining. Dapat suriin ng mga mamimili ang mga diameter ng butas, lapad ng slot, at lalim ng cavity.
Ang mga micro end mill ay nababagay sa mga maliliit na bulsa at mga detalyadong profile. Ang mga dedikadong drill at boring na tool ay nagsasagawa ng iba't ibang mga holemaking operation.
Maaaring suriin ng mga tagagawa ang SUPSTEED PRECISION TOOLS' Mga Micro Machining Tool para sa mga espesyal na opsyon sa tooling. Kasama sa hanay ng produkto nito ang mga micro end mill, drill, at iba pang precision cutting tool.
Ang carbide grade ay nakakaimpluwensya sa katigasan ng tool at paglaban sa pagsusuot. Ang cutting edge sharpness ay nakakaapekto rin sa pagbuo ng chip sa panahon ng miniature machining.
Ang mga angkop na coatings ay maaaring mapabuti ang pagganap sa ilalim ng mga partikular na kondisyon ng pagputol. Gayunpaman, ang mga hindi naaangkop na coatings ay maaaring makaapekto sa epektibong geometry ng gilid.
Dapat suriin ng mga tagagawa ang mga detalye ng tool at pagiging tugma ng materyal. Nakakatulong ang mga kinokontrol na pagsubok na matukoy ang mga angkop na kumbinasyon.
Ang mga micro machining tool ay nangangailangan ng angkop na mga kakayahan ng spindle at matibay na toolholding. Ang bilis ng makina ay dapat na sumusuporta sa mga inirerekomendang kondisyon ng pagputol.
Ang toolholder runout ay dapat manatiling angkop para sa napiling diameter ng cutter. Ang sobrang overhang ay nagdaragdag din ng mga panganib sa pagpapalihis.
Dapat sukatin ng mga tagagawa ang pinagsama-samang pagkakahanay ng tool bago ang produksyon. Ang mga precision cutting tool ay hindi makakatumbas para sa hindi matatag na mga setup ng makina.
Ang pinakamababang presyo ng pagbili ng tool ay hindi palaging gumagawa ng pinakamababang gastos sa pagmamanupaktura. Ang buhay ng tool, oras ng machining, at mga tinanggihang bahagi ay nakakaimpluwensya sa kakayahang kumita.
Ang madalas na pagkasira ng tool ay nagpapataas ng mga gastos sa pagpapalit at downtime ng makina. Sinusuportahan ng matatag na pagganap ang mas predictable na pag-iiskedyul ng produksyon.
Dapat ihambing ng mga mamimili ang tooling sa ilalim ng mga katumbas na kundisyon. Ang aktwal na tinatanggap na output ay nagbibigay ng kapaki-pakinabang na ebidensya ng halaga ng pagmamanupaktura.
Salik sa Pagpili |
Ano ang I-verify |
Benepisyo sa Paggawa |
|---|---|---|
Tampok na geometry |
Diametro ng butas, lapad ng uka, lalim ng lukab |
Tamang pag-access sa tool |
Diametro ng tool |
Pagkatugma sa laki ng tampok |
Tumpak na machining |
Cutting edge geometry |
Sharpness, clearance, disenyo ng plauta |
Kinokontrol na pagbuo ng chip |
Substrat ng karbid |
Tigas at tigas |
Katatagan ng tool |
Patong ng tool |
Pagkatugma ng workpiece |
Angkop na wear resistance |
Toolholder at runout |
Kumpletuhin ang katumpakan ng pagpupulong |
Nabawasan ang hindi pantay na pag-load |
Mga parameter ng pagputol |
Bilis, feed, pakikipag-ugnayan |
Balanseng buhay ng tool |
Kakayahang inspeksyon |
Resolusyon sa pagsukat at kawalan ng katiyakan |
Maaasahang pagpapatunay |
Tip: Bigyan ang mga supplier ng mga component drawing, mga detalye ng materyal, at mga tolerance kapag humihiling ng mga micro machining tool.
Ang Micro Machining Tools ay nagbibigay-daan sa tumpak na paggawa ng mga maliliit na bahagi sa mga industriyang medikal, aerospace, electronics, at precision engineering.
Ang angkop na cutting geometry, mga stable na parameter, at mababang tool runout ay nagpapabuti sa katumpakan at kalidad ng ibabaw.
Ang SUPSTEED PRECISION TOOLS ay nagbibigay ng mataas na kalidad na micro end mill, micro drills, at customized cutting solution.
Ang mga tool na ginawa ng precision-engineer nito ay nakakatulong sa mga manufacturer na bawasan ang pagkasira ng tool, pagbutihin ang kahusayan sa machining, at mapanatili ang pare-parehong kalidad ng produksyon.
A: Ang Micro Machining Tools ay gumagawa ng maliliit na butas, grooves, at kumplikadong mga feature ng precision.
A: Ang Micro Machining Tools ay nagsisilbing medikal, aerospace, electronics, at miniature na paggawa ng bahagi.
A: Ang Micro Machining Tools ay nagbibigay-daan sa tumpak na pagputol sa pamamagitan ng espesyal na geometry at stable na machining.
A: Nagbibigay ang mga ito ng higpit at paglaban sa pagsusuot para sa precision micro milling.
A: Ang mga presyo ay depende sa diameter ng tool, carbide grade, coating, at customization.
A: Nagdudulot ng pagkabasag ang labis na puwersa ng pagputol, pagkawala ng tool, at mahinang paglikas ng chip.


