
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-17 Origine : Site
Comment les fabricants peuvent-ils atteindre une haute précision lors de l’usinage de composants minuscules et complexes ? Les petites caractéristiques et les tolérances serrées créent de sérieux défis de fabrication. Les micro-outils d'usinage permettent une découpe précise de trous miniatures, de rainures et de profils complexes. Cet article explore leurs applications dans les dispositifs médicaux, l'aérospatiale, l'électronique et la fabrication de précision.
Les industries modernes ont de plus en plus besoin de composants miniatures présentant des géométries complexes et des tolérances dimensionnelles serrées. Les outils de coupe standards ne peuvent pas toujours atteindre ces petites caractéristiques.
Les outils de micro-usinage offrent des solutions spécialisées pour le traitement des structures délicates. Ils permettent un enlèvement de matière précis tout en aidant les fabricants à maintenir une qualité constante dans les applications exigeantes.
Les composants médicaux nécessitent souvent de petits trous, des rainures étroites et des surfaces usinées avec précision. Les exemples incluent des instruments chirurgicaux sélectionnés, des composants orthopédiques et des ensembles mécaniques miniatures.
Les micro-fraises et outils d'alésage aident les fabricants à produire ces caractéristiques détaillées. Leurs petits diamètres de coupe permettent d'accéder à des zones d'usinage confinées.
Cependant, la fabrication médicale nécessite également une compatibilité appropriée des matériaux, un contrôle des bavures et des procédures de qualité validées.
La fabrication aérospatiale comprend des fonctionnalités miniatures dans les capteurs, les boîtiers de précision et certains assemblages mécaniques. Ces composants peuvent contenir de petits passages, des fentes étroites et des profils complexes.
Les outils de micro-usinage pour composants aérospatiaux aident les fabricants à traiter ces géométries. Les outils en carbure appropriés prennent également en charge l'usinage des alliages de titane et de l'acier inoxydable.
Des conditions de coupe stables et des contrôles dimensionnels restent essentiels pour obtenir des résultats fiables.
Les connecteurs électroniques et les pièces mécaniques compactes contiennent souvent des canaux miniatures et des trous positionnés avec précision. Ces caractéristiques nécessitent une sélection minutieuse des outils et des conditions d’usinage stables.
Le micro-fraisage permet un profilage précis de petits composants conducteurs et structurels. Le micro-perçage crée des trous sélectionnés dans des matériaux compatibles.
Les fabricants doivent contrôler le faux-rond des outils et la formation de bavures. Les deux peuvent affecter l’assemblage des composants et les performances des connecteurs électriques.
Les moules de précision contiennent souvent des cavités miniatures, des nervures étroites et des contours de surface détaillés. Ces caractéristiques peuvent être difficiles à usiner avec des fraises conventionnelles.
Les micro-fraises en bout pour l'usinage de précision permettent d'accéder aux zones restreintes. Des parcours d'outils appropriés aident à produire des dimensions de cavité précises et des textures de surface contrôlées.
Offres OUTILS DE PRÉCISION SUPSTEED Micro fraises en bout pour des rainures fines, un profilage détaillé et un usinage de contour de précision. Sa gamme publiée comprend des fraises miniatures en carbure monobloc à partir d'un diamètre de 0,1 mm.
Les équipements optiques comprennent souvent des interfaces mécaniques miniatures et des éléments de montage positionnés avec précision. Les petits alésages et les profils détaillés peuvent influencer l'alignement des composants.
Les outils de micro-alésage et de profilage de précision répondent à ces exigences de fabrication. Cependant, l'outil sélectionné doit s'adapter à l'espace d'usinage disponible.
Les fabricants doivent inspecter les dimensions de l'alésage, la qualité de la surface et la concentricité si nécessaire. Des méthodes de mesure appropriées aident à vérifier les performances des composants finis.
Certains capteurs automobiles et ensembles mécaniques compacts contiennent de petits trous et des fonctionnalités complexes. La production nécessite souvent des résultats reproductibles sur de grands lots de composants.
Les micro-forets et outils de profilage permettent un usinage précis des composants métalliques appropriés. Des paramètres de coupe stables aident à maintenir la cohérence dimensionnelle.
Les fabricants doivent surveiller régulièrement l’usure des outils et les composants rejetés. Une inspection cohérente permet d’identifier les problèmes avant qu’ils n’affectent de plus grandes quantités de production.
L'horlogerie implique de petites pièces mécaniques nécessitant des trous, des fentes et des profils miniatures de forme précise. Les couteaux conventionnels peuvent manquer de dimensions ou de dégagement appropriés.
Des outils de micro-coupe spécialisés donnent accès à ces fonctionnalités complexes. Leur géométrie permet un enlèvement de matière contrôlé dans des zones confinées.
Cependant, la stabilité du maintien de la pièce reste essentielle. De petites erreurs d'usinage peuvent affecter l'ajustement des composants et le fonctionnement mécanique.
Industrie |
Caractéristiques micro typiques |
Opérations appropriées |
Principales exigences |
|---|---|---|---|
Dispositifs médicaux |
Petits trous, fines rainures |
Micro perçage, fraisage |
Précision, contrôle des bavures |
Aérospatial |
Petits passages, profils |
Micro fraisage, alésage |
Stabilité de coupe |
Électronique |
Fentes étroites, trous de connecteur |
Micro perçage, profilage |
Précision du positionnement |
Moules de précision |
Cavités miniatures, contours |
Micro fraisage en bout |
Finition superficielle |
Instruments optiques |
Alésages de précision, interfaces |
Micro-alésage, profilage |
Concentricité |
Composants automobiles |
Trous de capteur, petites rainures |
Micro perçage, fraisage |
Répétabilité |
Horlogerie |
Fentes miniatures, trous |
Micro fraisage, perçage |
Détails fins |
Astuce : Sélectionnez les applications de micro-usinage en fonction des dimensions réelles des caractéristiques, des propriétés des matériaux et des exigences d'inspection.
Le micro-usinage de précision nécessite une géométrie d’outil adaptée et un enlèvement de matière soigneusement contrôlé. Différentes opérations utilisent des outils de coupe spécialisés plutôt qu’une solution universelle.
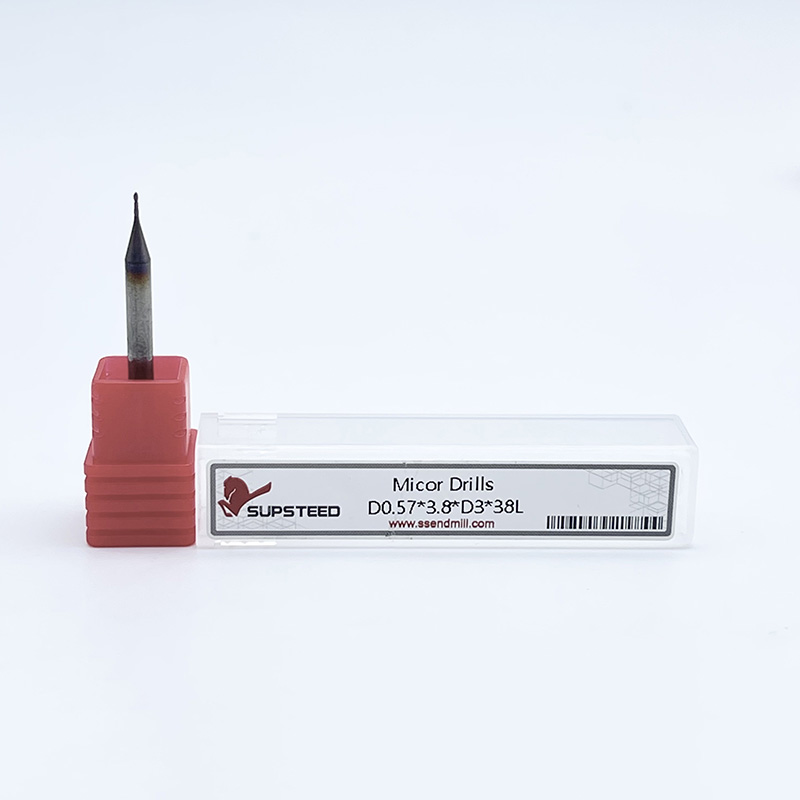
Les micro-forets créent des trous miniatures au-delà de la gamme pratique des outils de forage plus grands. Leurs arêtes de coupe et leurs cannelures permettent un enlèvement de matière contrôlé.
Le faux-rond de l'outil influence fortement le positionnement du trou et la stabilité de la coupe. Une mauvaise évacuation des copeaux peut également provoquer une casse.
SUPSTEED PRECISION TOOLS fournit Micro forets fabriqués à partir de carbure monobloc à grains fins. Sa gamme de produits publiée comprend des forets de petit diamètre pour l'électronique, les composants médicaux et les applications de précision.
Le micro-fraisage élimine la matière des fentes étroites, des petites poches et des contours complexes. Le diamètre de la fraise détermine les fonctionnalités auxquelles l'outil peut accéder.
Une géométrie de goujure appropriée permet l'évacuation des copeaux dans des espaces restreints. Les longueurs de coupe courtes aident également à maintenir la rigidité.
Cependant, un engagement excessif peut plier les couteaux miniatures. Les fabricants doivent sélectionner les parcours d'outils appropriés et inspecter les dimensions pendant la production.
Les outils de micro-alésage affinent les trous existants nécessitant des dimensions internes précises. Ils sont particulièrement utiles lorsque le perçage seul ne permet pas d'obtenir la finition requise.
Le tranchant doit correspondre au diamètre d'alésage disponible. Le dégagement et le porte-à-faux de l'outil influencent également la stabilité.
Les outils de micro-alésage spécialisés en carbure permettent une coupe interne contrôlée. Cependant, les résultats réalisables dépendent de la géométrie de l'outil et des conditions de la machine.
Les rainures miniatures et les épaulements internes nécessitent des outils de profilage spécialisés. Leur géométrie de coupe doit fournir un dégagement approprié autour des composants à proximité.
Un positionnement soigneux de l’outil permet d’éviter les interférences et l’enlèvement de matière indésirable. Une alimentation stable prend également en charge des dimensions de rainure constantes.
Les fabricants doivent vérifier l’accès aux outils avant l’usinage. Ceci est particulièrement important pour les retraits profonds et les géométries internes complexes.
La conception des outils influence fortement la précision aux échelles de coupe miniatures. De petites différences de géométrie, de rigidité et de tenue de l'outil peuvent affecter la qualité du composant fini.
Les diamètres de coupe ultra-petits donnent accès aux caractéristiques détaillées des composants. Cependant, la diminution du diamètre de l'outil réduit également la rigidité en flexion.
Les arêtes de coupe tranchantes aident à former des copeaux dans des conditions de coupe appropriées. Les angles de dépouille et la géométrie des goujures influencent les performances de l'outil.
Les fabricants doivent sélectionner les fraises en fonction des dimensions réelles des caractéristiques. Le plus petit outil disponible n’est pas toujours le choix le plus stable.
Le carbure monobloc offre une dureté et une rigidité élevées pour les applications de coupe de précision. Les nuances de carbure à grain fin peuvent également prendre en charge des arêtes de coupe durables.
Cependant, les outils miniatures en carbure restent vulnérables aux charges excessives. Des conditions de coupe incorrectes peuvent provoquer un écaillage ou une casse soudaine.
La sélection des outils doit équilibrer la dureté, la ténacité et la compatibilité des matériaux. Les fabricants doivent considérer l’application d’usinage complète.
Le faux-rond crée des charges de coupe inégales sur les arêtes de coupe miniatures. Même de petites erreurs d’alignement peuvent devenir importantes par rapport au diamètre de la fraise.
Des pinces de précision et des porte-outils adaptés aident à contrôler le faux-rond de l'outil assemblé. L’état de la broche affecte également la stabilité de coupe.
Les fabricants doivent mesurer le faux-rond à proximité de l'outil de coupe. En vérifiant uniquement les spécifications de la broche, vous risquez de négliger les problèmes liés au porte-outil.
Des revêtements appropriés peuvent améliorer la résistance à l’usure et les performances thermiques. Cependant, l’épaisseur du revêtement peut influencer la netteté du tranchant.
Certains matériaux non ferreux bénéficient de bords de coupe polis. D'autres applications nécessitent des revêtements spécialisés résistant à l'usure.
Les fabricants doivent évaluer les revêtements dans des conditions de coupe réelles. Les propriétés des matériaux et l'épaisseur requise des copeaux déterminent les performances pratiques.
Astuce : Mesurez le faux-rond de l'outil assemblé avant de modifier les avances ou les vitesses lorsque la qualité de coupe miniature devient incohérente.
Le micro-usinage nécessite un contrôle minutieux de la vitesse de coupe, de l’avance et de l’engagement. Les paramètres adaptés au fraisage conventionnel peuvent ne pas fonctionner pour les fraises miniatures.
Les outils de petit diamètre nécessitent souvent des vitesses de broche plus élevées pour atteindre des vitesses de coupe appropriées. Cependant, les limites des broches des machines peuvent restreindre les conditions pratiques de fonctionnement.
Une vitesse excessive peut augmenter la charge thermique et accélérer l’usure. Une vitesse de coupe insuffisante peut également réduire l'efficacité de l'usinage.
Les fabricants doivent commencer par les recommandations des fournisseurs. Les réglages réels doivent refléter le diamètre de l'outil, la dureté du matériau et la capacité de la broche.
La micro-coupe devient plus sensible au rayon de coupe pour de très petites épaisseurs de copeaux. Si l’épaisseur des copeaux devient trop faible, le frottement peut remplacer une coupe efficace.
Cela peut augmenter la chaleur et produire de mauvaises finitions de surface. Toutefois, une avance excessive peut surcharger les arêtes de coupe miniatures.
Les fabricants doivent sélectionner des valeurs d’avance par dent appropriées. Des tests contrôlés permettent d'identifier la formation efficace de copeaux sans rupture prématurée.
L'engagement axial et radial détermine la quantité de matériau en contact avec l'outil de coupe. Un engagement plus important augmente généralement les forces de coupe.
Les outils miniatures ont une résistance limitée à la flexion. Des charges excessives peuvent provoquer des erreurs dimensionnelles ou une casse d'outil.
Un porte-à-faux court et des profondeurs de coupe adaptées améliorent la stabilité. Les fabricants doivent également envisager des changements d'engagement progressifs lors de la planification du parcours d'outil.
Les petites cavités et trous offrent un espace limité pour l'évacuation des copeaux. Les copeaux accumulés peuvent provoquer une nouvelle coupe et un chargement inattendu de l'outil.
Un liquide de refroidissement ou une assistance pneumatique appropriée peuvent améliorer l'évacuation des copeaux. La méthode correcte dépend du matériau de la pièce à usiner et de la configuration de la machine.
Les opérateurs doivent surveiller attentivement l’usinage en profondeur. L'élimination stable des copeaux aide à protéger les arêtes de coupe et à préserver la qualité de la surface.
Différents outils de coupe miniatures servent à différents objectifs de fabrication. La sélection du bon outil améliore l'accessibilité des fonctionnalités et réduit les erreurs d'usinage inutiles.
Les micro-fraises en bout effectuent des rainures fines, un usinage de poches miniatures et un profilage complexe. Leurs arêtes de coupe enlèvent de la matière le long des parcours d'outils CNC programmés.
Le nombre de cannelures et le diamètre de la fraise influencent l'évacuation des copeaux et la rigidité. Des stratégies de finition appropriées aident à contrôler la qualité de la surface.
Ces outils sont particulièrement utiles pour les moules de précision et les composants mécaniques compacts.
Les micro-forets sont spécialement conçus pour créer de petits trous. Leur géométrie de pointe permet une entrée contrôlée dans les matériaux de pièce appropriés.
Un alignement précis de la broche et une évacuation des copeaux sont essentiels. Un faux-rond excessif de l'outil peut entraîner un mauvais positionnement du trou ou une casse.
Certains trous percés peuvent nécessiter une finition supplémentaire. Cela dépend de la tolérance dimensionnelle et des exigences de surface.
Le micro-alésage affine les trous existants appropriés grâce à une coupe interne contrôlée. Cela peut améliorer la précision dimensionnelle lorsqu'un jeu d'usinage adéquat existe.
La géométrie de l'outil détermine le diamètre d'alésage minimum accessible. Le processus nécessite également des configurations de broches ou de tours adaptées.
Les fabricants doivent confirmer les dimensions d’alésage et la compatibilité des outils avant la production. Les fraises à micro-alésage spécialisées ne peuvent pas remplacer toutes les opérations de perçage.
Les outils de micro-profilage créent des rainures étroites, des épaulements miniatures et des caractéristiques internes détaillées. Leur géométrie permet d'accéder à des emplacements de découpe précis.
Les outils de rainurage dédiés peuvent être plus performants que les fraises à usage général dans des applications confinées. Cependant, ils nécessitent un dégagement approprié et un maintien stable de la pièce.
Les fabricants doivent sélectionner les outils en fonction de l'orientation des fonctionnalités et de l'accès disponible.
Type d'outil |
Application principale |
Avantage de précision |
Principale limite |
|---|---|---|---|
Micro fraise en bout |
Petites poches et profils |
Découpe détaillée des contours |
Rigidité limitée |
Micro-perceuse |
Trous miniatures |
Création de trous précise |
Sensible au blocage des copeaux |
Outil de micro-alésage |
Finition intérieure |
Dimensions d'alésage contrôlées |
Nécessite des trous existants accessibles |
Outil de micro-rainurage |
Évidements étroits |
Géométrie de bord spécialisée |
Dégagement limité |
Outil de micro-profilage |
Petites fonctionnalités complexes |
Mise en forme précise des fonctionnalités |
Cela dépend du support de travail |
Astuce : adaptez l'opération de coupe à la conception de l'outil au lieu d'utiliser des micro-fraises en bout pour chaque élément miniature.
Les erreurs de micro-usinage résultent souvent de conditions de coupe instables ou de configurations de machine inadaptées. Un diagnostic précoce permet d'éviter les dommages aux outils et les composants rejetés.
Les outils miniatures ont une rigidité à la flexion limitée. Des vitesses d'avance ou un engagement de coupe excessifs peuvent provoquer une rupture soudaine.
Un long porte-à-faux de l'outil augmente encore ce risque. Une mauvaise tenue de la pièce peut introduire des vibrations supplémentaires.
Les fabricants doivent d’abord inspecter la géométrie des outils et la stabilité de la machine. Réduire les charges de coupe sans corriger les problèmes de configuration ne résoudra peut-être pas le problème.
Le faux-rond de l'outil provoque un engagement de coupe inégal. La déviation modifie la position réelle de l'outil lors de l'enlèvement de matière.
Ces deux problèmes peuvent créer des erreurs dimensionnelles dans les composants miniatures. Leurs effets deviennent particulièrement significatifs avec de très petites fraises.
Un porte-outil de précision et des paramètres de coupe adaptés contribuent à réduire ces variations. Les dimensions finies doivent être vérifiées à l’aide d’un équipement de mesure approprié.
Des bavures apparaissent lorsque le matériau se déforme à proximité des bords usinés. La géométrie des arêtes de coupe et l'épaisseur des copeaux influencent leur formation.
Les outils usés peuvent également produire des surfaces rugueuses et des caractéristiques irrégulières. Des vibrations excessives réduisent encore davantage la cohérence de l’usinage.
Des passes de finition appropriées contribuent à améliorer la qualité des bords. Les fabricants doivent toutefois confirmer si un ébavurage secondaire reste nécessaire.
Les cavités étroites et les trous profonds peuvent piéger les copeaux pendant l'usinage. La redécoupe augmente les forces de coupe et peut endommager les bords de l'outil.
Une géométrie de flûte appropriée aide à éloigner les copeaux de la zone de coupe. Des méthodes spécialisées de refroidissement ou d’élimination des copeaux peuvent également améliorer les performances.
Pour les cavités restreintes, SUPSTEED PRECISION TOOLS propose Fraises en bout à longue portée . Ces outils prennent en charge l'accès à des fonctionnalités profondes ou difficiles, bien que la portée étendue augmente la sensibilité de déviation.
Astuce : réduisez le porte-à-faux inutile de l'outil et vérifiez le dégagement des copeaux avant d'usiner des éléments miniatures profonds.
Un usinage de précision fiable nécessite un outillage approprié, un maintien de pièce stable et une inspection cohérente. Les fabricants doivent optimiser l’ensemble du processus plutôt que de se concentrer uniquement sur la vitesse de coupe.
Les parcours d'outils influencent l'engagement de coupe et le chargement de l'outil. Des changements brusques de direction de coupe peuvent surcharger les outils miniatures.
Les mouvements d'entrée progressifs aident à maintenir des conditions de coupe stables. Des passes de finition appropriées améliorent également la précision dimensionnelle et la qualité de la surface.
Les fabricants doivent vérifier le jeu des outils avant d’usiner des éléments complexes. Cela réduit les risques de collision et les interruptions inutiles de coupe.
Les petits composants nécessitent un positionnement sûr pendant l'usinage. Un maintien inadéquat de la pièce peut provoquer des vibrations ou des mouvements indésirables.
Des fixations de précision et des pinces appropriées aident à stabiliser les pièces. L’état de la broche de la machine influence également la qualité de coupe.
Les fabricants doivent inspecter le serrage de la pièce avant d'augmenter la vitesse de broche. Les configurations stables prennent en charge un usinage reproductible et réduisent les dommages inattendus aux outils.
Les arêtes de coupe miniatures peuvent subir une usure avant que des défauts majeurs ne deviennent visibles. Des forces de coupe accrues et une qualité de surface en baisse peuvent indiquer des problèmes.
Les fabricants doivent inspecter les outils conformément aux exigences de production. Ils doivent également enregistrer la fréquence de casse et la durée de coupe utilisable.
Le remplacement préventif réduit les interruptions inattendues de la machine. Une inspection cohérente permet de maintenir une qualité reproductible des composants.
Le micro-usinage nécessite un équipement de mesure adapté aux petites dimensions des éléments. L'inspection optique et la microscopie sont utiles pour de nombreuses géométries miniatures.
La mesure par contact peut également convenir lorsque les dimensions des composants le permettent. La méthode sélectionnée doit correspondre à l'incertitude de mesure requise.
Les fabricants doivent enregistrer les écarts dimensionnels et les résultats de qualité de surface. Ces mesures soutiennent l’amélioration des processus et la cohérence de l’usinage.
Indicateur de qualité |
Objectif de la mesure |
|---|---|
Écart dimensionnel |
Vérifie la précision des fonctionnalités |
Faux-rond de l'outil |
Mesure l’alignement des outils assemblés |
Rugosité de la surface |
Évalue la qualité de la surface finie |
Formation de bavures |
Identifie les défauts de bord |
Fréquence de casse d'outil |
Suit la stabilité de l’usinage |
Durée de vie de l'outil |
Mesure la durée de coupe utilisable |
Pièces acceptées par heure |
Évalue l’efficacité de la production |
Taux de rejet |
Suit la cohérence de la fabrication |
Conseil : utilisez des méthodes de mesure avec une résolution et une incertitude suffisantes pour les tolérances des composants spécifiées.
La sélection des outils appropriés nécessite une compréhension de la géométrie des composants et des conditions de fabrication. Le diamètre de l’outil, la conception de pointe et la compatibilité des machines influencent tous les performances.
Les dimensions des fonctions déterminent quels outils de coupe peuvent accéder à la zone d'usinage. Les acheteurs doivent examiner les diamètres des trous, les largeurs des fentes et les profondeurs des cavités.
Les micro-fraises en bout conviennent aux poches miniatures et aux profils détaillés. Des forets et des outils d'alésage dédiés effectuent différentes opérations de perçage.
Les fabricants peuvent examiner les OUTILS DE PRÉCISION SUPSTEED Micro-outils d'usinage pour des options d'outillage spécialisées. Sa gamme de produits comprend des micro-fraises, des forets et d'autres outils de coupe de précision.
La qualité du carbure influence la rigidité de l'outil et la résistance à l'usure. La netteté des arêtes de coupe affecte également la formation de copeaux lors de l'usinage miniature.
Des revêtements appropriés peuvent améliorer les performances dans des conditions de coupe spécifiques. Cependant, des revêtements inappropriés peuvent affecter la géométrie efficace des bords.
Les fabricants doivent examiner les spécifications des outils et la compatibilité des matériaux. Les essais contrôlés aident à identifier les combinaisons appropriées.
Les outils de micro-usinage nécessitent des capacités de broche appropriées et un porte-outil rigide. La vitesse de la machine doit prendre en charge les conditions de coupe recommandées.
Le faux-rond du porte-outil doit rester adapté au diamètre de fraise sélectionné. Un porte-à-faux excessif augmente également les risques de déflexion.
Les fabricants doivent mesurer l’alignement des outils assemblés avant la production. Les outils de coupe de précision ne peuvent pas compenser les configurations instables des machines.
Le prix d’achat d’un outil le plus bas ne produit pas toujours le coût de fabrication le plus bas. La durée de vie des outils, le temps d'usinage et les composants rejetés influencent la rentabilité.
Les bris fréquents d’outils augmentent les coûts de remplacement et les temps d’arrêt des machines. Des performances stables permettent une planification de production plus prévisible.
Les acheteurs doivent comparer les outils dans des conditions équivalentes. La production réelle acceptée fournit une preuve utile de la valeur manufacturière.
Facteur de sélection |
Que vérifier |
Avantage de fabrication |
|---|---|---|
Géométrie des fonctionnalités |
Diamètre du trou, largeur de rainure, profondeur de la cavité |
Accès correct aux outils |
Diamètre de l'outil |
Compatibilité avec la taille des fonctionnalités |
Usinage précis |
Géométrie de pointe |
Netteté, dégagement, conception de flûte |
Formation de copeaux contrôlée |
Substrat en carbure |
Dureté et ténacité |
Stabilité de l'outil |
Revêtement d'outils |
Compatibilité des pièces |
Résistance à l'usure appropriée |
Porte-outil et faux-rond |
Précision totale de l'assemblage |
Chargement inégal réduit |
Paramètres de coupe |
Vitesse, alimentation, engagement |
Durée de vie équilibrée |
Capacité d'inspection |
Résolution et incertitude des mesures |
Vérification fiable |
Conseil : Fournissez aux fournisseurs les dessins des composants, les spécifications des matériaux et les tolérances lorsque vous demandez des outils de micro-usinage.
Les micro-outils d'usinage permettent la fabrication précise de composants miniatures dans les secteurs médical, aérospatial, électronique et mécanique de précision.
Une géométrie de coupe appropriée, des paramètres stables et un faible faux-rond d'outil améliorent la précision et la qualité de surface.
SUPSTEED PRECISION TOOLS propose des micro-fraises, des micro-forets et des solutions de coupe personnalisées de haute qualité.
Ses outils de précision aident les fabricants à réduire les bris d'outils, à améliorer l'efficacité de l'usinage et à maintenir une qualité de production constante.
R : Les micro-outils d'usinage produisent de minuscules trous, des rainures et des caractéristiques de précision complexes.
R : Les micro-outils d'usinage servent à la fabrication de composants médicaux, aérospatiaux, électroniques et miniatures.
R : Les micro-outils d'usinage permettent une coupe précise grâce à une géométrie spécialisée et un usinage stable.
R : Ils offrent rigidité et résistance à l’usure pour un micro-fraisage de précision.
R : Les prix dépendent du diamètre de l'outil, de la qualité du carbure, du revêtement et de la personnalisation.
R : Des forces de coupe excessives, un faux-rond de l'outil et une mauvaise évacuation des copeaux provoquent une rupture.


