Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-23 Pochodzenie: Strona
Maksymalizacja szybkości usuwania materiału (MRR), przy jednoczesnej redukcji przestojów maszyny i ochronie łożysk wrzeciona, decyduje o rentowności warsztatu. Operatorzy maszyn i inżynierowie produkcji często łączą określone geometrie narzędzi ze strategiami ścieżki narzędzia opartymi na technologii CAM. Niewłaściwe zastosowanie tych koncepcji prowadzi do nieoptymalnych czasów cykli, przyspieszonego zużycia narzędzi, przekroczenia budżetu na narzędzia i nadmiernych strat materiałowych spowodowanych błędami produkcyjnymi. Rozwiązanie tego problemu wymaga ścisłego technicznego rozróżnienia pomiędzy mechaniką fizyczną frezy trzpieniowe o wysokim posuwie i kinematyka sterowana oprogramowaniem wysoka wydajność frezowania . Ten przewodnik ustanawia ramy oceny, które podejście jest zgodne z konkretnymi możliwościami maszyny, geometrią części i wielkością produkcji. Omówimy fizykę tworzenia się wiórów i rozkładu sił, abyś mógł zastosować właściwą strategię obróbki zgrubnej i zoptymalizować przepływ pracy.
Ustanowienie standardowych definicji zapobiega nieporozumieniom w komunikacji między programistami, operatorami i dostawcami narzędzi w hali produkcyjnej. Częstym błędem jest mylenie zaawansowanych technik obróbki zgrubnej z tradycyjną obróbką szybkobieżną (HSM). Tradycyjny HSM koncentruje się przede wszystkim na wyższych prędkościach wrzeciona i mniejszych posuwach, aby uzyskać wykończenie powierzchni. Nie wykorzystuje określonych algorytmów włączania ani specjalistycznych geometrii frezów w celu maksymalizacji usuwania materiału. Aby zoptymalizować cykle obróbki zgrubnej, musimy oddzielić fizyczne narzędzie skrawające od oprogramowania generującego jego ścieżkę.
Cechą charakterystyczną tego podejścia jest fizyczna geometria samego frezu. Te wyspecjalizowane narzędzia charakteryzują się unikalnym profilem końcowym, zwykle wykorzystującym duży promień lub konstrukcję z wieloma promieniami. Ten specyficzny kształt tworzy bardzo płytki kąt przystawienia na krawędzi skrawającej, zwykle pomiędzy 10 a 15 stopni. Ze względu na tę geometrię narzędzie pracuje z bardzo małą osiową głębokością skrawania (ADOC) w połączeniu z wyjątkowo wysokim posuwem.
Ten płytki kąt przystawienia zasadniczo zmienia sposób, w jaki siły skrawania oddziałują na obrabiarkę. Zamiast promieniowo naciskać na bok chwytu narzędzia – co powoduje ugięcie i drgania – geometria kieruje siły skrawania osiowo. Nacisk przemieszcza się prosto w górę przez uchwyt narzędziowy i bezpośrednio do wrzeciona maszyny. To osiowe wektorowanie sił maksymalizuje naturalną sztywność maszyny CNC. Pozwala na agresywne usuwanie materiału nawet w konfiguracjach mniej niż idealnych lub na starszym sprzęcie ze zużytymi prowadnicami liniowymi.
Są to specjalnie zaprojektowane noże. Różnią się one całkowicie od standardowych frezów walcowo-czołowych o przekroju kwadratowym lub promieniowym stosowanych w tradycyjnej obróbce zgrubnej. Nie można zastosować prawdziwej strategii wysokiego posuwu bez prawidłowej fizycznej geometrii narzędzia. Próba uruchomienia standardowego frezu walcowo-czołowego przy wysokich parametrach posuwu spowoduje natychmiastowe złamanie narzędzia.
Właściwości fizyczne tych narzędzi obejmują:
Co więcej, płytki stosowane w tych frezach wykorzystują zaawansowane powłoki, takie jak azotek aluminium i tytanu (AlTiN), aby wytrzymać ekstremalne temperatury powstające w strefie skrawania. Ponieważ narzędzie tak szybko przepycha tak dużą ilość materiału, ciepło musi być kontrolowane przez podłoże płytki i powłokę. Operatorzy muszą upewnić się, że wybierają właściwy gatunek węglika dla konkretnego obrabianego materiału, ponieważ gatunek zoptymalizowany pod kątem stali miękkiej szybko ulegnie degradacji, jeśli zostanie zastosowany na hartowanej stali narzędziowej.
W przeciwieństwie do polegania na geometrii narzędzia, metoda ta jest zasadniczo techniką obróbki zgrubnej sterowaną przez CAM. Strategia ta, często określana zastrzeżonymi nazwami oprogramowania, takimi jak Dynamic Milling, VoluMill lub OptiRough, utrzymuje stały kąt zaangażowania narzędzia przez cały czas trwania skrawania. Oprogramowanie w sposób ciągły oblicza ścieżkę narzędzia, aby mieć pewność, że frez nigdy nie przekroczy określonego limitu obciążenia, niezależnie od geometrii części.
Parametry operacyjne są tutaj dokładnym przeciwieństwem poprzedniej metody. Programiści wykorzystują bardzo dużą osiową głębokość skrawania. Często wykorzystują całą dostępną długość rowka frezu, która może być od dwóch do trzech razy większa od średnicy narzędzia. Łączy się to z bardzo małą promieniową głębokością skrawania (RDOC), zwykle wynoszącą od 5% do 15% średnicy narzędzia. Pobierając głęboki, ale wąski kawałek materiału, siły tnące rozkładają się równomiernie na całej długości rowka.
Ścieżki narzędzia takie jak OptiRough zazwyczaj wykorzystują standardowe, wieloostrzowe frezy palcowe z węglika spiekanego, a nie specjalistyczne geometrie. Wydajność wynika z kodu, a nie tylko z węglika. Niskie sprzężenie promieniowe umożliwia ochłodzenie narzędzia podczas nietnącej części obrotu. Ponieważ narzędzie spędza mniej czasu w materiale na jeden obrót, ciepło rozprasza się w wiórze, zamiast gromadzić się w narzędziu i przedmiocie obrabianym. To zarządzanie termiczne okazuje się bardzo skuteczne podczas obróbki żaroodpornych superstopów, stali nierdzewnej lub tytanu.
Kolejnym krytycznym czynnikiem w tej strategii jest ewakuacja wiórów. Ponieważ narzędzie wykonuje tak głębokie nacięcia osiowe, rowki mogą szybko zapełnić się wiórami, jeśli nie zostaną odpowiednio oczyszczone. Operatorzy zazwyczaj używają podmuchów powietrza pod wysokim ciśnieniem zamiast chłodziwa podczas obróbki stali tymi ścieżkami narzędzia. Zalanie chłodziwa może spowodować szok termiczny — szybkie nagrzewanie i chłodzenie węglika — co prowadzi do mikropęknięć wzdłuż krawędzi skrawającej. Podmuch powietrza skutecznie usuwa wióry, jednocześnie pozwalając narzędziu utrzymać stabilną temperaturę roboczą.
Obie strategie wykorzystują zasadę cieńszego wióra, aby osiągnąć ogromną szybkość usuwania materiału bez katastrofalnej awarii narzędzia. Manipulują grubością wióra za pomocą zupełnie innych mechanizmów. Zrozumienie, w jaki sposób każda metoda kontroluje obciążenie chipa, decyduje o sposobie programowania posuwów i prędkości w sterowniku.
W tym kontekście przerzedzanie wiórów jest całkowicie zależne od geometrii. Gdy narzędzie ma mały kąt przystawienia, fizyczny wiór powstający podczas skrawania jest znacznie cieńszy niż rzeczywisty postęp na ząb (IPT) zaprogramowany w maszynie. Rozważmy standardowy frez walcowo-czołowy o kącie 90 stopni. Jeśli zaprogramujesz posuw 0,010 cala na ząb, fizyczna grubość wióra wyniesie dokładnie 0,010 cala. Jednakże przy 10-stopniowym kącie przystawienia frezu z dużym posuwem, ta sama zaprogramowana prędkość posuwu wynosząca 0,010 cala może wytworzyć jedynie wiór o grubości 0,002 cala.
Aby uzyskać grubość wióra wymaganą do prawidłowego ścinania metalu wynoszącą 0,010 cala, należy pięciokrotnie zwiększyć zaprogramowaną prędkość posuwu. Ta matematyczna zależność jest głównym sekretem ogromnych posuwów stołowych osiąganych przez te narzędzia. Jeśli zaprogramujesz standardowy posuw, powstały wiór będzie tak cienki, że krawędź skrawająca będzie ocierać się o materiał, a nie go ścinać. Tarcie to generuje nadmierne ciepło, niszczy krawędź tnącą i powoduje szybkie utwardzanie przedmiotu obrabianego.
Ta geometria umożliwia również bardzo efektywne wgłębianie w stałym profilu. Ta specyficzna technika wykorzystuje osiowe pocienianie wiórów, aby wchodzić w materiały szybciej i wydajniej niż tradycyjna interpolacja wgłębna lub śrubowa. Narzędzie może zagłębiać się w materiał lity pod agresywnymi kątami, szybko usuwając kieszenie bez konieczności wstępnego nawiercania otworów startowych.
W tym przypadku pocienianie wiórów opiera się na ścieżce narzędzia, a nie na geometrii. Gdy promieniowa głębokość skrawania (RDOC) spadnie poniżej 50% średnicy narzędzia, maksymalna grubość wióra maleje. W tych zaawansowanych strategiach CAM RDOC jest zwykle utrzymywany poniżej 15% średnicy narzędzia. Ponieważ frez wykonuje tak cienkie promieniowe nacięcie, wiór nigdy nie osiąga pełnego zaprogramowanego posuwu na ząb.
Fizyka wymiany ciepła odgrywa tutaj ogromną rolę. W przypadku tradycyjnej obróbki zgrubnej narzędzie znaczną część swojego obrotu spędza w materiale, pochłaniając ciepło. Przy małej promieniowej głębokości skrawania krawędź skrawająca wchodzi w materiał tylko przez ułamek sekundy. Gdy rowek opuszcza miejsce cięcia, ciepło jest przekazywane bezpośrednio do wióra. Kiedy wiór odlatuje ze strefy skrawania, zabiera ze sobą ciepło. Dzięki temu zarówno przedmiot obrabiany, jak i pełnowęglikowy frez palcowy pozostają zaskakująco chłodne, nawet podczas agresywnego usuwania materiału.
Podobnie jak w przypadku metody osiowej, programiści muszą zwiększać posuw, aby uzyskać odpowiednią grubość wióra. Krytycznym elementem jest tutaj stały współczynnik zaangażowania. W tradycyjnych ścieżkach narzędzia z offsetem narzędzie może wykonać 15% promieniowego skrawania po linii prostej, ale nagle zagłębić się w 100% średnicy narzędzia podczas zagłębiania się w naroże o 90 stopniach. Ten nagły wzrost obciążenia narzędzia powoduje natychmiastowe pęknięcie.
Zaawansowane oprogramowanie CAM rozwiązuje ten problem poprzez dynamiczną regulację prędkości posuwu i ruchu ścieżki narzędzia w narożach. Oprogramowanie generuje ruchy trochoidalne lub odrywające, zapewniając, że narzędzie nigdy nie przekroczy zaprogramowanego kąta włączenia. Utrzymuje to stałe obciążenie wiórów, zapobiega pękaniu narzędzia i pozwala standardowym narzędziom pełnowęglikowym przetrwać niezwykle agresywne parametry skrawania.
Wybór prawidłowego podejścia wymaga mapowania mechaniki technicznej do konkretnych scenariuszy obróbki, ograniczeń przedmiotu obrabianego i typów materiałów. Strategia, która sprawdza się w przypadku obróbki zgrubnej ciężkiej stali, może całkowicie zniszczyć delikatny element aluminiowy.
Zastosowanie
| Scenariusz obróbki matrycowej | Strategia z wysokim posuwem | Strategia wysokiej wydajności |
|---|---|---|
| Głębokie kieszenie wnękowe | Znakomity (siły osiowe zapobiegają drganiom) | Słaby (długie zaangażowanie fletu powoduje powstawanie harmonicznych) |
| Komponenty cienkościenne | Słaby (nacisk osiowy miażdży niepodparte podłogi) | Znakomity (mała siła promieniowa zapobiega uginaniu się ściany) |
| Stale hartowane i żeliwo | Doskonała (wysoka sztywność, wytrzymałe płytki) | Umiarkowany (wymaga wysoce specjalistycznego węglika) |
| Stopy wrażliwe na ciepło | Umiarkowany (generuje znaczne ciepło podczas cięcia) | Znakomity (doskonałe odprowadzanie ciepła na wióry) |
Podczas obróbki głębokich wgłębień głównym ograniczeniem staje się wysięg narzędzia. Mechanicy oceniają wysięg narzędzia na podstawie stosunku długości do średnicy (L/D). Standardowe frezy trzpieniowe zaczynają sprawiać problemy i powodować drgania przy wysięgu 3xD. Frezy z wysokim posuwem, dzięki osiowemu wektorowaniu siły, mogą wygodnie obrabiać kieszenie z wysięgami 5xD, 7xD, a nawet 10xD. Nacisk skierowany w dół stabilizuje wysunięty uchwyt narzędziowy, co czyni go jedyną realną opcją w przypadku głębokich wnęk form lub skomplikowanych matryc do kucia.
To sprawia, że strategia osiowa jest preferowanym wyborem w przypadku agresywnej obróbki zgrubnej stali, żeliwa i hartowanych stopów. W przypadku tych twardych materiałów sztywność narzędzia jest najważniejsza. Solidna konstrukcja tych frezów wytrzymuje duże obciążenia udarowe, które mogłyby wyszczerbić delikatne rowki standardowego frezu palcowego.
I odwrotnie, stosowanie strategii stałego zaangażowania opartej na technologii CAM w głębokich kieszeniach z długimi oprawkami narzędziowymi często prowadzi do niepowodzeń. Ponieważ metoda ta opiera się na wykorzystaniu pełnej długości rowka (wysokie ADOC), długie narzędzie będzie poddawane działaniu silnego nacisku promieniowego na całej jego długości. Ta masywna promieniowa powierzchnia styku nieuchronnie prowadzi do problemów z wibracjami harmonicznymi, powodując, że narzędzie krzyczy, drga, a w końcu zawodzi.
Zasady zmieniają się całkowicie w przypadku obróbki delikatnych części, takich jak cienkościenne żebra skrzydeł lotniczych lub delikatne elementy medyczne. W tych scenariuszach idealne są niskie promieniowe siły skrawania przy stałej ścieżce narzędzia. Ponieważ narzędzie wykonuje jedynie niewielki promieniowy wgryz (często 5-10% średnicy), nacisk na bok przedmiotu obrabianego jest bardzo niewielki. Zapobiega to odkształcaniu się lub odginaniu cienkich ścianek od frezu podczas przejścia zgrubnego.
Stosowanie strategii obciążonej osiowo w przypadku delikatnych części wiąże się z poważnym ryzykiem. Ogromny nacisk w dół generowany przez płytki kąt przystawienia może naciskać na niepodparte elementy części. W przypadku obróbki cienkiej podłogi siła osiowa spowoduje wygięcie podłogi w dół. Po przejściu narzędzia podłoga odskakuje, pozostawiając nierówną powierzchnię i wymiary przekraczające tolerancję. Co więcej, ten silny nacisk w dół może z łatwością pokonać słabe trzymanie przedmiotu, wypychając część z imadła lub osprzętu.
Wybierając jedną z tych strategii, wykraczając poza fizykę skrawania metalu, kierownicy warsztatów muszą przeanalizować skalowalność, koszt części i wpływ na przestoje maszyny. Fizyczne oprzyrządowanie wymagane dla każdej metody określa sposób interakcji operatorów z maszyną podczas serii produkcyjnych.
W przypadku obróbki zgrubnej ogromnych ilości materiału narzędzia wymienne oferują wyraźną korzyść ekonomiczną. Frezy wymienne o dużej średnicy są bardzo ekonomiczne, ponieważ znacznie zmniejszają potrzebę całkowitej wymiany narzędzi. Kiedy krawędź skrawająca się zużyje, operator po prostu odkręca płytkę, obraca ją do nowej krawędzi i ponownie dokręca.
Proces ten drastycznie zmniejsza liczbę interwencji mechaników i przestoje maszyn. Z każdą minutą, w której wrzeciono się nie obraca, warsztat traci pieniądze. Ponieważ korpus narzędzia pozostaje we wrzecionie lub uchwycie narzędzia, operator nie musi wykonywać pełnego przyłożenia narzędzia, aby ustalić nowe przesunięcia długości. Wysokość Z pozostaje stała przy każdym obrocie płytki. Zmniejsza to błędy produkcyjne związane z ręcznym wprowadzaniem korekcji narzędzi do sterownika.
Zwrot z inwestycji staje się oczywisty, gdy porównuje się wymianę płytki z ponownym szlifowaniem pełnego narzędzia. Wysyłka narzędzi pełnowęglikowych do ponownego szlifowania i ponownego pokrycia wiąże się z kosztami logistycznymi i wymaga utrzymywania w magazynie dużej liczby narzędzi zapasowych. Narzędzia wymienne, zwłaszcza przy wykorzystaniu stałego zagłębiania profilu w celu oczyszczenia kieszeni, zapewniają solidny, przewidywalny cykl obróbki zgrubnej, który utrzymuje obrót wrzeciona przy minimalnych przerwach.
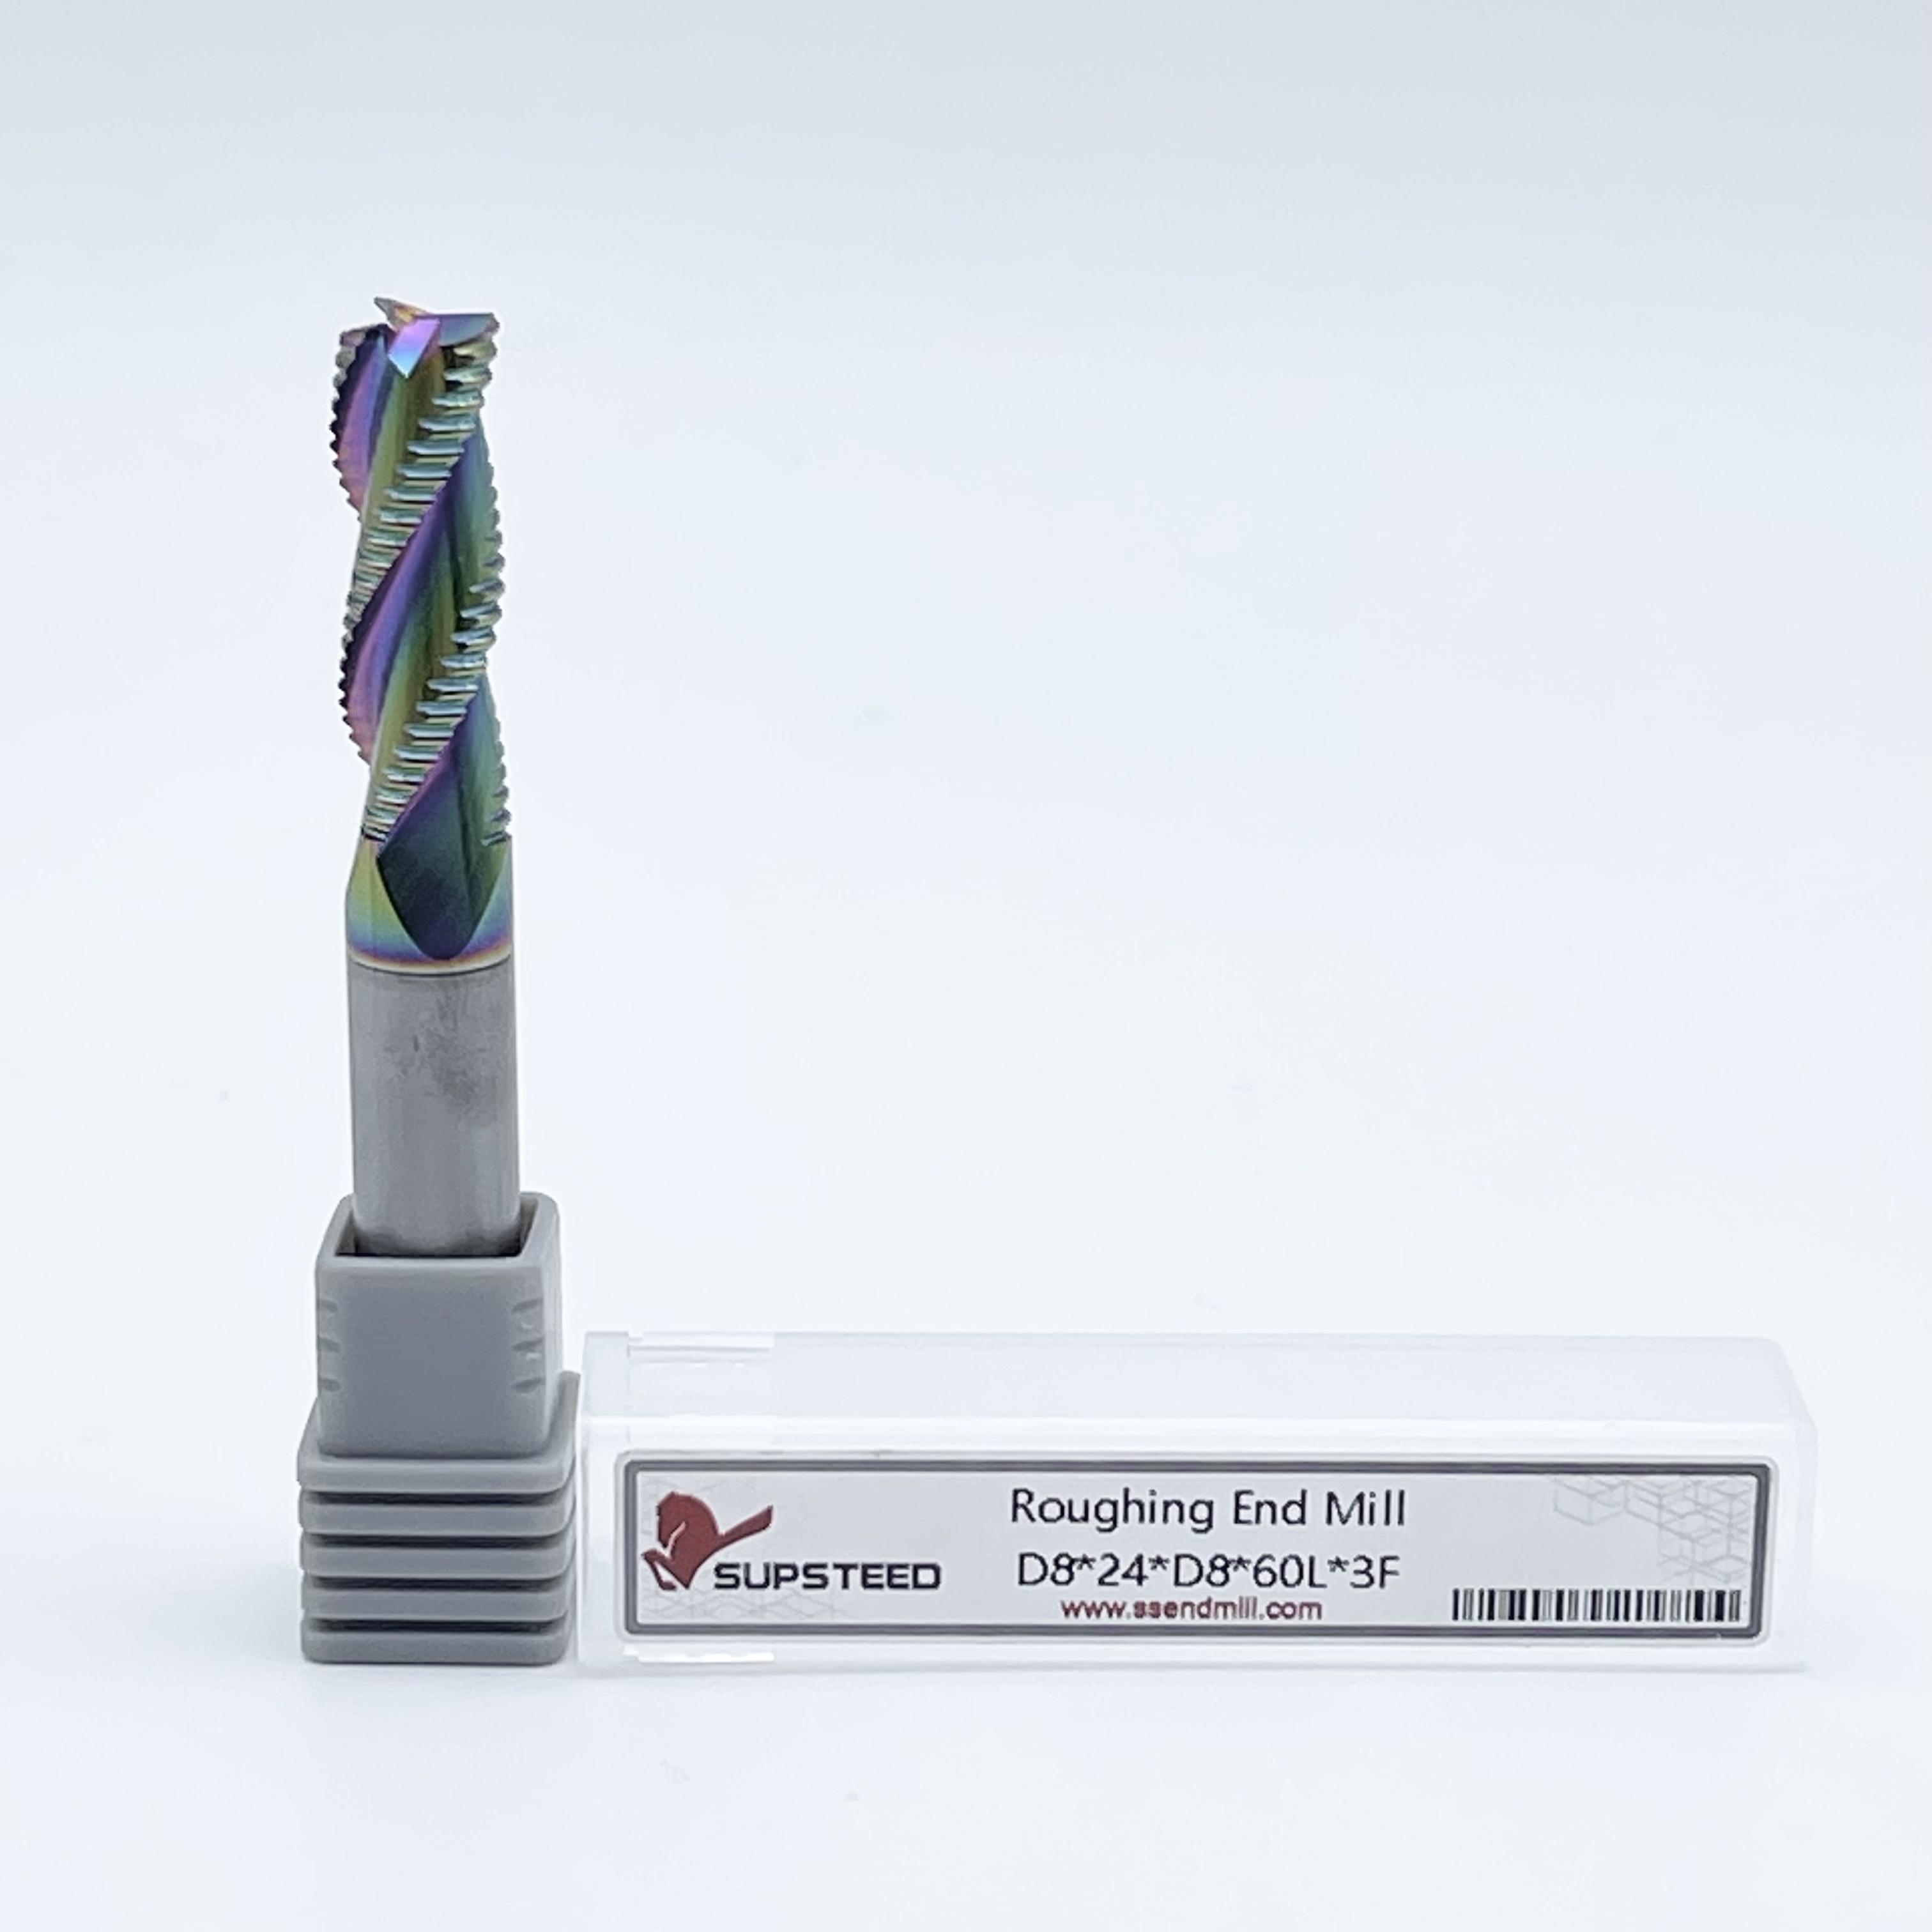
Podczas gdy w strategii osiowej dominują narzędzia wymienne, strategia stałego zaangażowania oparta na technologii CAM opiera się prawie wyłącznie na frezach pełnowęglikowych. Konieczność ta wynika z mechaniki cięcia. Aby utrzymać wysoki posuw przy niskim zazębieniu promieniowym, narzędzie wymaga wielu rowków (często 5, 7 lub 9 rowków), aby zapewnić odpowiednią ilość wiórów.
Aby zrozumieć, dlaczego standardowe frezy palcowe zawodzą, a specjalistyczne frezy pełnowęglikowe sprawdzają się w tej strategii, spójrz na geometrię rowka. Wysokowydajne frezy trzpieniowe mają konstrukcję o zmiennym skoku i zmiennej linii śrubowej. W standardowym frezie walcowo-czołowym rowki są rozmieszczone równomiernie, co oznacza, że uderzają w materiał z dokładnie tą samą częstotliwością, co powoduje drgania harmoniczne. Zmienna wysokość zmienia odstępy pomiędzy rowkami, rozbijając rytmiczne uderzenia i eliminując wibracje harmoniczne. Dzięki temu narzędzie działa płynnie nawet po zakopaniu na głębokości dwóch cali w bloku tytanu.
Wymagana jest również wysoka koncentryczność. Jeżeli bicie narzędzia wynosi nawet jedną tysięczną cala, przy niskopromieniowym skrawaniu całą pracę wykona tylko jeden lub dwa rowki, co doprowadzi do szybkiej awarii. Węglik spiekany zapewnia niezbędną precyzję. Ponieważ oprogramowanie CAM doskonale dobiera parametry skrawania i zapobiega nagłym skokom obciążenia, te frezy palcowe mogą pracować godzinami. Wydłużona żywotność narzędzi skutecznie równoważy ich początkowe koszty, czyniąc tę strategię wysoce ekonomiczną dla warsztatów wyposażonych w odpowiednie oprogramowanie.
Zastosowanie wysokowydajnych technik obróbki zgrubnej wprowadza nowe zmienne do hali produkcyjnej. Identyfikacja miejsc, w których warsztaty zazwyczaj zawodzą podczas wdrażania, chroni drogie obrabiarki i zapobiega powstawaniu złomowanych części.
Podstawowym ryzykiem podczas wdrażania zaawansowanej obróbki zgrubnej opartej na technologii CAM jest brak danych w sterowniku CNC. Te ścieżki narzędzia generują ogromne ilości kodu G ze względu na złożone, zamaszyste ruchy trochoidalne. Jeśli sterownik CNC nie ma wystarczającej szybkości przetwarzania bloków (często nazywanej zdolnością wyprzedzania), nie może odczytać kodu wystarczająco szybko, aby nadążyć za zaprogramowaną szybkością posuwu.
Aby sprawdzić, czy Twoja maszyna cierpi na brak danych, posłuchaj fragmentu. Prawidłowo działająca dynamiczna ścieżka narzędzia powinna brzmieć jak gładki, ciągły szum. Jeśli maszyna wydaje dźwięki, jakby gwałtownie przyspieszała i zwalniała, lub jeśli słyszysz rytmiczne pukanie w rogach, oznacza to, że kontroler stanowi wąskie gardło w kodzie. Może zaistnieć potrzeba dostosowania tolerancji wygładzania w oprogramowaniu CAM, aby wyprowadzić mniej dłuższych wierszy kodu G, co zmniejszy obciążenie sterownika CNC.
I odwrotnie, główne ryzyko związane z obróbką zgrubną z dużym obciążeniem osiowym wiąże się z fizycznym sprzętem maszyny. Starsze lub lżejsze maszyny mogą nie wytrzymać ciągłego uderzenia osiowego generowanego przez te specjalistyczne frezy. Stała siła skierowana w dół przyspiesza zużycie łożysk wzdłużnych osi Z i śrub kulowych. Z biegiem czasu pogarsza się to ogólna dokładność osi Z maszyny.
Ograniczenie ryzyka związanego z ciągłą obróbką zgrubną wymaga aktualizacji do nowoczesnych pakietów CAM. Nie można programować tych ścieżek narzędzi ręcznie przy sterowaniu i nie można używać standardowych ścieżek narzędzi z korekcją. Oprogramowanie musi być w stanie generować dynamiczne, trochoidalne ruchy, które aktywnie monitorują i regulują kąt włączenia narzędzia. Próba zastosowania strategii o wysokim ADOC / niskim RDOC ze standardowym kodem kieszeni spowoduje natychmiastowe uszkodzenie narzędzia w narożach.
Ograniczanie ryzyka dla strategii osiowej wymaga precyzyjnej definicji narzędzia w środowisku CAM. Programiści muszą upewnić się, że oprogramowanie CAM może dokładnie symulować specyficzny, niestandardowy profil frezu. Jeśli oprogramowanie założy, że narzędziem jest standardowy frez walcowo-czołowy z płaskim dnem, błędnie obliczy pozostały przydział. Prowadzi to do żłobienia części lub pozostawiania nadmiaru resztek materiału w narożach, co w konsekwencji powoduje uszkodzenie narzędzia wykańczającego podczas następnej operacji.
O: Nie. Frezy do dużych posuwów są zaprojektowane z małym kątem przystawienia, co zapewnia małą osiową głębokość skrawania i duże wartości posuwu. Frezowanie o wysokiej wydajności wymaga narzędzi zdolnych do wykonywania głębokich cięć osiowych i niskich cięć promieniowych. Użycie geometrii o dużym posuwie dla ścieżki narzędzia o stałym zaangażowaniu spowoduje natychmiastową awarię narzędzia.
Odp.: HSM tradycyjnie koncentruje się na wyższych prędkościach wrzeciona i mniejszych posuwach, aby uzyskać doskonałe wykończenie powierzchni. HEM to specyficzna strategia obróbki zgrubnej sterowana przez CAM, która utrzymuje stały promieniowy kąt przyłożenia narzędzia, umożliwiając wykonywanie głębokich cięć osiowych i agresywne usuwanie materiału bez przeciążania narzędzia.
Odpowiedź: Wybierz narzędzie wymienne do ciężkiej obróbki zgrubnej stali, zastosowań wymagających dużego wysięgu i produkcji wielkoseryjnej, gdzie krytyczna jest minimalizacja przestojów maszyny. Narzędzia wymienne umożliwiają operatorom szybkie obracanie płytek zamiast wykonywania całkowitej zmiany narzędzia i resetowania przesunięć długości.
O: Tak. Nie można zaprogramować tej strategii ręcznie ani użyć standardowych procedur kieszeni offsetowych. Wymaga nowoczesnego oprogramowania CAM zdolnego do generowania dynamicznych, trochoidalnych ścieżek narzędzia, które w sposób ciągły obliczają i regulują kąt włączenia narzędzia, aby zapobiec skokom obciążenia w narożach.
Odp.: Specjalna geometria frezu o wielu promieniach tworzy płytki kąt przystawienia. Ten kształt fizyczny powoduje, że rzeczywista grubość wióra jest znacznie mniejsza niż zaprogramowany postęp na ząb. Programiści muszą drastycznie zwiększyć prędkość posuwu, aby osiągnąć prawidłowe obciążenie wiórów i zapobiec tarciu.
Odp.: Jąkanie jest spowodowane brakiem danych. Złożone dynamiczne ścieżki narzędzi generują ogromne ilości kodu G. Jeśli sterownik CNC nie ma wystarczającej szybkości przetwarzania bloków, nie może odczytać kodu wystarczająco szybko, aby utrzymać zaprogramowaną prędkość posuwu, co powoduje szarpnięcia i pauzy maszyny.