Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-19 Pochodzenie: Strona

Szybka obróbka CNC materiałów miękkich, gumowatych lub wrażliwych na ciepło często kończy się niepowodzeniem na skrzyżowaniu usuwania wiórów i zarządzania temperaturą. Kiedy wióry pakują się do szczeliny, otrzymujesz połamane narzędzia i złomowane części. Mechanicy i inżynierowie produkcji muszą zrównoważyć agresywny współczynnik usuwania materiału (MRR) z akceptowalnym wykończeniem powierzchni. Zły dobór narzędzi bezpośrednio powoduje ponowne nacinanie wiórów, spawanie wiórów na krawędzi skrawającej i nadmierną obróbkę końcową w celu usunięcia defektów powierzchni.
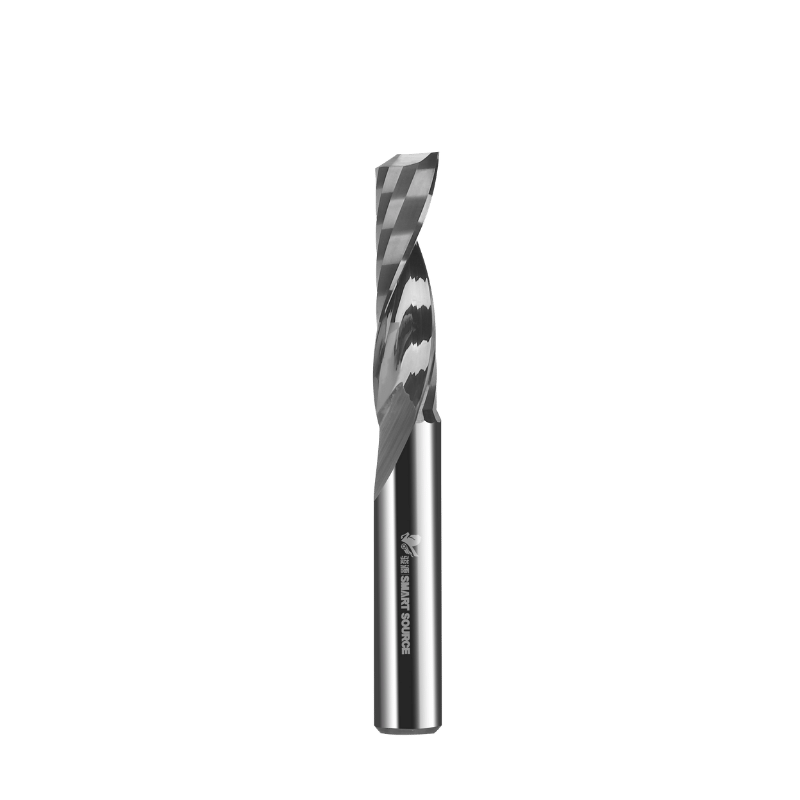
Zrozumienie dokładnych mechanicznych kompromisów frezy trzpieniowe z pojedynczym rowkiem czołowym – w szczególności ich geometria wpływa na odciąganie wiórów i dynamikę ścinania – są niezbędne do optymalizacji czasów cykli. Musisz dokładnie wiedzieć, jak te narzędzia zachowują się pod dużymi obciążeniami promieniowymi, aby określić, czy są one właściwym wyborem dla konkretnego materiału i konfiguracji uchwytu roboczego.
Cechą charakterystyczną narzędzia podcinającego jest jego prawoskrętna spirala połączona z prawoskrętnym kierunkiem skrawania. Gdy wrzeciono maszyny obraca się w kierunku zgodnym z ruchem wskazówek zegara (standardowe polecenie M03), spiralny rowek owija się w górę wokół korpusu narzędzia. Ten specyficzny kąt ścinania decyduje o tym, jak krawędź skrawająca z węglika współpracuje z surowcem. Zamiast uderzać w materiał prostopadle jak prosty flet, krawędź wcina się w materiał od dołu do góry. To działanie ścinające zmniejsza nagłe obciążenie udarowe łożysk wrzeciona i zapewnia płynniejszą, bardziej ciągłą dynamikę cięcia.
Fizyka nakazuje, aby to zaangażowanie od dołu do góry wytwarzało wyraźną siłę nośną skierowaną w górę. Siły skrawania kierują się w stronę wrzeciona, fizycznie odciągając materiał od łoża maszyny. Jednocześnie helikalna geometria działa jak mechaniczny ślimak. Gdy narzędzie obraca się z dużą prędkością obrotową, spiralny kanał fizycznie wyciąga wióry pionowo ze strefy skrawania. To ciągłe odsysanie zapobiega pozostawaniu materiału odpadowego na ścieżce narzędzia, co jest główną przyczyną pękania narzędzia w operacjach głębokiego rowkowania.
Sam kąt linii śrubowej odgrywa ogromną rolę w tej dynamice. Duży kąt pochylenia linii śrubowej (bliższy 45 stopni) powoduje szybsze wyciąganie wiórów i pozostawia gładsze wykończenie, ale tworzy ostrzejszą, bardziej delikatną krawędź skrawającą. Niższy kąt pochylenia linii śrubowej (około 20 do 30 stopni) zapewnia mocniejszą krawędź skrawającą, odporną na odpryski, chociaż wiąże się to z pewną szybkością ekstrakcji pionowej. Należy dopasować kąt pochylenia linii śrubowej do twardości ciętego materiału.
Geometria narzędzia zawsze wiąże się ze ścisłym kompromisem pomiędzy wytrzymałością rdzenia a usuwaniem wiórów. Frez palcowy z pojedynczym rowkiem ma znacznie cieńszy rdzeń w przekroju poprzecznym w porównaniu z alternatywami z 2, 3 rowkami i 4 rowkami. Usunięcie rowków drugiego i trzeciego stopnia powoduje całkowite otwarcie korpusu narzędzia. Ten wybór projektu maksymalizuje rozmiar wrębu na wióry – otwartej doliny, w której wióry tworzą się, zwijają i wypływają ze skrawania.
Zależność pomiędzy liczbą rowków i wielkością wrębów jest odwrotna. Mniej rowków oznacza większe wręby. Podczas obróbki materiałów wytwarzających ciągnące się, nieporęczne lub lepkie wióry duży wrąb zapobiega zatykaniu się kanału. Jednak poleganie na jednej krawędzi skrawającej całkowicie zmienia parametry obróbki. Aby utrzymać określone obciążenie wiórami (posuw na ząb), należy drastycznie dostosować prędkość obrotową wrzeciona i prędkość posuwu.
Narzędzie wieloostrzowe uderza w materiał wielokrotnie na obrót. Pojedyncze narzędzie fletowe uderza tylko raz. Musisz albo zwiększyć prędkość posuwu, albo zmniejszyć prędkość wrzeciona, aby mieć pewność, że pojedyncza krawędź przyjmie wystarczająco gruby kęs materiału. Jeśli użyjesz narzędzia z jednym rowkiem przy tych samych posuwach i prędkościach, co narzędzie z trzema rowkami, zmniejszysz ilość wiórów o 66%. Narzędzie przestanie ciąć i zacznie trzeć, generując ogromne ilości tarcia i ciepła.
Aby prawidłowo skonfigurować narzędzie z pojedynczym rowkiem, wykonaj następujące regulacje parametrów:
Brak rowków wtórnych zapewnia maksymalną przestrzeń objętościową do tworzenia wiórów. Kiedy naciskasz maszynę CNC na wysokie współczynniki usuwania materiału (MRR), ilość odpadów generowanych na sekundę drastycznie wzrasta. Jeśli narzędzie nie jest w stanie usunąć tych odpadów szybciej, niż je generuje, wióry ulegają kompresji. Prowadzi to do upakowania wiórów, podczas którego odpady łączą się w stałą, nieruchomą masę wewnątrz wyciętego kanału.
Ta otwarta przestrzeń objętościowa staje się krytyczna podczas szybkich przejść obróbki zgrubnej. Głównym kryterium sukcesu jest tutaj usuwanie materiałów sypkich. Chcesz szybko opróżnić duże kieszenie lub głębokie szczeliny bez konieczności opiekowania się maszyną. Frezy walcowo-czołowe z pojedynczym rowkiem doskonale sprawdzają się w tych operacjach, ponieważ masywny wrąb przyjmuje grube, ciężkie wióry bez zatykania. Narzędzie może agresywnie przebijać materiał bez obawy o zablokowanie wrzeciona lub pęknięcie węglika.
W praktycznych zastosowaniach w hali produkcyjnej oznacza to, że można znacznie zwiększyć głębokość skrawania (DOC). Zamiast wykonywania wielu płytkich przejść, aby zapobiec gromadzeniu się wiórów, narzędzie z jednym rowkiem umożliwia głębsze wnikanie w materiał, wykorzystując większą długość rowka i skracając całkowity czas cyklu.
Termodynamika decyduje o powodzeniu lub niepowodzeniu tworzenia się wiórów. Gdy krawędź tnąca z węglika przecina materiał, wytwarza się intensywne tarcie i ciepło. W idealnym przypadku ciepło to jest przekazywane bezpośrednio do samego chipa. Następnie chip odprowadza energię cieplną ze strefy cięcia podczas jej wyrzucania. Grubsze wióry posiadają większą masę, dzięki czemu mogą pochłaniać i odprowadzać znacznie więcej ciepła niż cienkie, sypkie wióry.
Narzędzia z pojedynczym rowkiem z natury pobierają grubsze wióry na obrót, jeśli są prawidłowo zaprogramowane. Mechanizm ten zapobiega gromadzeniu się ciepła w strefie cięcia. W przypadku metali nieżelaznych, takich jak aluminium 6061-T6, nadmiar ciepła powoduje zmiękczenie materiału i zespawanie go bezpośrednio z krawędzią skrawającą — stan znany jako narostowana krawędź (BUE). Po utworzeniu BUE narzędzie przestaje ciąć i działa jak tępy młotek, niszcząc część i ostatecznie pękając.
W przypadku tworzyw termoplastycznych nadmiar ciepła powoduje topienie materiału i owinięcie wokół korpusu narzędzia. Dzięki szybkiemu wyrzucaniu grubych, gorących wiórów narzędzia jednoostrzowe drastycznie zmniejszają ryzyko BUE i topienia. Co więcej, szybka ekstrakcja pionowa eliminuje ponowne wycinanie wiórów. Ponowne cięcie ma miejsce, gdy narzędzie tnie wióry już oddzielone od naddatku. Podwaja to wytwarzanie ciepła, niszczy wykończenie powierzchni i przyspiesza przedwczesne zużycie narzędzia.
Fizyczna orientacja spirali w górę narzuca dokładną trajektorię wyrzucanych wiórów. Prawa helisa fizycznie podnosi żetony z głębokich kieszeni i ciemnych szczelin. Grawitacja i siły skrawania w naturalny sposób przeciwdziałają odprowadzaniu wiórów z głębokich wgłębień. Efekt ślimaka w geometrii podcięcia pokonuje te siły, wyrzucając wióry poza obszar roboczy.
Porównaj to zachowanie z geometrią rowków wklęsłych lub prostych. Narzędzia do wycinania wcinającego wypychają wióry w dół, układając je ciasno w dolnej części cięcia. Proste rowki po prostu przesuwają wióry poziomo, opierając się wyłącznie na podmuchach powietrza lub chłodziwie w celu oczyszczenia kanału. W przypadku operacji głębokiego rowkowania zatrzymanie wiórów w dolnej części cięcia gwarantuje awarię. Narzędzie ponownie przetnie upakowane wióry, wygeneruje ogromne tarcie i ostatecznie pęknie pod obciążeniem skrętnym. Pionowe wyciąganie konstrukcji z wcięciem nie podlega negocjacjom w przypadku głębokich kieszeni.
Działanie skrawające na powierzchni przedmiotu obrabianego różni się znacznie w zależności od kierunku ścinania narzędzia. Ruch ścinający w górę ciągnie materiał do góry. W dolnej części wcięcia materiał jest całkowicie podparty przez leżącą pod nim półprodukt lub odłamek. Dzięki temu uzyskujemy nieskazitelne, czyste wykończenie dolnej krawędzi. Krawędź tnąca dokładnie przecina obsługiwane włókna lub strukturę ziarna, nie rozrywając się.
Jednakże stwarza to nieodłączne ryzyko dla górnej krawędzi. Gdy krawędź tnąca wychodzi z górnej części materiału, nie ma nad nią żadnej konstrukcji nośnej. Siły unoszące skierowane ku górze mogą powodować strzępienie, zadziory lub wyrywanie. Nasilenie zależy całkowicie od wytrzymałości materiału na rozciąganie i struktury ziaren. Twarde tworzywa sztuczne mogą wykazywać niewielkie zadziory wymagające usunięcia zadziorów, natomiast w materiałach warstwowych, takich jak sklejka, wystąpią silne odpryski wzdłuż górnego forniru.
Aby zapobiec wyrywaniu górnej krawędzi podczas korzystania z narzędzia podcinającego, można zastosować strategię dwóch przejść. Pozostaw niewielki naddatek promieniowy (np. 0,020 cala) na przejściu obróbki zgrubnej. Następnie wykonaj przejście wykańczające na pełnej głębokości przy wyższych obrotach i niższym posuwie. Mniejsze obciążenie promieniowe zmniejsza siłę ciągnącą skierowaną w górę, co skutkuje czystszą górną krawędzią.
Ślady narzędzi, często postrzegane jako wgłębienia lub ślady drgań na ścianach bocznych i podłodze, są bezpośrednim skutkiem mechaniki obróbki. Pojedyncza krawędź skrawająca obracająca się z dużą prędkością pozostawia wyraźne ślady, jeśli prędkość posuwu nie jest idealnie skalibrowana. Ponieważ istnieje tylko jedno rowek, odległość pomiędzy każdym nacięciem (ładunek wiórów) jest fizycznie większa niż w przypadku narzędzia wieloostrzowego.
Ślady narzędzi na dnie skrawania stanowią kolejne wyzwanie. Odchylenie narzędzia lub nieprawidłowe prowadzenie wrzeciona w połączeniu z pojedynczą krawędzią skrawającą może pozostawić wyraźne ślady zawirowań na dnie kieszeni. Jeżeli wrzeciono nie jest idealnie prostopadłe do łoża maszyny, pojedynczy rowek wbije się nieco głębiej po jednej stronie obrotu. Należy precyzyjnie skalibrować prędkości posuwu. Zbyt szybka jazda pozostawia szeroko rozstawione, widoczne przegrzebki na bokach. Zbyt wolna praca powoduje tarcie narzędzia, wytwarzanie ciepła i rozmazywanie wykończenia powierzchni.
Frezowanie współbieżne w porównaniu z frezowaniem konwencjonalnym również wpływa na ślady narzędzia. Frezowanie współbieżne (gdzie narzędzie obraca się w kierunku posuwu) powoduje wyrzucanie wiórów za frez. Zapobiega to ponownemu skrawaniu wióra przez pojedynczy rowek przy następnym obrocie, co generalnie zapewnia lepsze wykończenie ścian bocznych w porównaniu do frezowania konwencjonalnego.
Mechanicy stoją przed strategicznym dylematem: użyć tego samego bitu do całej operacji lub wdrożyć zmiany narzędzi. Narzędzia jednoostrzowe są bardzo przydatne w przypadku agresywnych przejść zgrubnych. Podczas obróbki zgrubnej priorytetem jest MRR i ewakuacja wiórów, a nie wykończenie powierzchni. Chcesz wydobywać materiał tak szybko, jak pozwala na to maszyna, bez łamania narzędzia lub blokowania wrzeciona.
Poleganie na jednym rowku podczas końcowego przejścia wykańczającego często skutkuje gorszą gładkością ścian bocznych. Do końcowego przejścia wykańczającego należy przejść na narzędzie wieloostrzowe. Narzędzia wieloostrzowe przyjmują mniejsze, częstsze ugryzienia, zmniejszając fizyczny rozmiar przegrzebków pozostawionych na ścianie bocznej. Użyj pojedynczego rowka, aby oczyścić większość kieszeni, pozostawiając niewielki naddatek promieniowy. Następnie zmień frez palcowy na 3- lub 4-rowkowy, aby oczyścić ściany i uzyskać doskonałą gładkość.
Frezy trzpieniowe z jednym rowkiem mają wadę konstrukcyjną: cieńszy rdzeń oznacza niższą ogólną sztywność narzędzia. Węglik jest sztywny, ale kruchy. Przy zastosowaniu dużych obciążeń promieniowych (cięcie materiału na boki) narzędzie lekko się wygina. To zginanie nazywa się ugięciem. Im dłuższe narzędzie wystaje z tulei zaciskowej, tym wykładniczo większe staje się ugięcie.
Ugięcie narzędzia pogarsza dokładność wymiarową. Jeśli narzędzie odgnie się od nacięcia, powstała kieszeń będzie niewymiarowa lub ściany będą zwężane. Ugięcie pogarsza również wykończenie powierzchni, powodując drgania i wibracje, które przenoszą się bezpośrednio na obrabiany przedmiot. Aby zminimalizować ugięcie, należy zrównoważyć głębokość skrawania (DOC) i szerokość skrawania (WOC). Zmniejsz zaangażowanie promieniowe (WOC) podczas wykonywania głębokich cięć osiowych (DOC). Nigdy nie naciskaj narzędzia z pojedynczym rowkiem na 100% promieniowego działania na głębokość większą niż jego własna średnica, chyba że tniesz bardzo miękkie materiały, takie jak pianka.
Rozwiązywanie problemów Ugięcie narzędzia w zastosowaniach z pojedynczym rowkiem Objaw
| Główna | przyczyna | Działanie naprawcze |
|---|---|---|
| Zwężane ściany boczne (kieszeń węższa u dołu) | Narzędzie odgina się od miejsca cięcia pod dużym obciążeniem promieniowym. | Zmniejsz szerokość cięcia (WOC) lub dodaj przejście sprężynowe (przejście wykańczające bez zapasów). |
| Ciężkie ślady po drganiach na ścianach | Nadmierne wysunięcie narzędzia powodujące drgania harmoniczne. | Osadzić narzędzie głębiej w tulei zaciskowej. Użyj możliwie najkrótszej długości rowka. |
| Krzyk lub wysoki dźwięk | Zbyt wysokie obroty w stosunku do aktualnego posuwu, powodując tarcie i wibracje. | Zwiększ posuw, aby pogrubić wiór, lub zmniejsz prędkość obrotową wrzeciona. |
| Zatrzaskiwanie narzędzia na chwycie | Szybkość posuwu przekracza wytrzymałość na ścinanie cienkiego rdzenia węglikowego. | Zmniejsz prędkość posuwu lub zmniejsz głębokość skrawania (DOC), aby zmniejszyć siły skrawania. |
Narzędzia do podcinania z jednym rowkiem, często oznaczone jako O-flety, dominują w obróbce tworzyw sztucznych i akrylu. Materiały takie jak akryl, poliwęglan i polietylen o dużej gęstości (HDPE) są bardzo wrażliwe na ciepło. Jeżeli narzędzie ociera się lub przyjmuje zbyt cienkie wióry, tworzywo sztuczne natychmiast się topi, niszcząc część i narzędzie.
Geometria rowka O charakteryzuje się wysoce wypolerowanym, otwartym wrębem, który skutecznie zwija plastikowy wiór. Zapobiega to miejscowemu topnieniu. Przy właściwym obciążeniu wiórów jednoostrzowe narzędzie wytwarza wypolerowaną krawędź prosto z maszyny, eliminując potrzebę ręcznego polerowania płomieniowego lub skrobania krawędzi. Podcinanie wyciąga wióry z tworzywa sztucznego z głębokich kanałów, zapobiegając ich ponownemu spawaniu za ścieżką narzędzia.
Wytłaczany akryl wymaga jeszcze bardziej rygorystycznej kontroli parametrów niż akryl wylewany. Wytłaczany akryl ma niższą temperaturę topnienia i ma tendencję do szybszego gumowania. Należy utrzymywać wysoką prędkość posuwu i wykorzystywać podmuchy sprężonego powietrza do usuwania wiórów i jednoczesnego chłodzenia strefy skrawania.
Obróbka gumowatych stopów aluminium, takich jak 6061-T0 lub 5052, stwarza ogromne wyzwania w zakresie odprowadzania wiórów. Materiały te łatwo przylegają do węglika. Narzędzia jednoostrzowe są bardzo skuteczne w przypadku tych stopów, zapobiegając gromadzeniu się wiórów podczas operacji obróbki zgrubnej. Duży wrąb usuwa lepkie wióry aluminiowe, zanim zdążą stopić się z korpusem narzędzia.
Jednak w obróbce aluminium dominują frezy 3-ostrzowe. Narzędzie z 3 rowkami rozkłada siły skrawania na wiele krawędzi, zmniejszając zużycie krawędzi. Oferuje grubszy, sztywniejszy rdzeń, który jest odporny na ugięcie podczas szybkich przejść wykończeniowych. Użyj pojedynczego rowka, aby szybko zgrubić aluminiową kieszeń, a następnie użyj narzędzia z 3 rowkami, wyposażonego w promień narożnika, aby wykończyć podłogę i ściany do lustrzanego połysku. Podczas cięcia aluminium należy zawsze stosować smarowanie minimalne (MQL) lub chłodziwo zalewowe, aby zapobiec spawaniu się wiórów.
Obróbka drewna wymaga dokładnego rozważenia kierunku słojów i warstw materiału. W przypadku sklejki, MDF i drewna naturalnego siła ciągnąca w górę narzędzia podcinającego stwarza duże ryzyko wyrwania górnej krawędzi. Narzędzie podniesie i rozłupuje górny fornir sklejki, co wymaga intensywnego szlifowania lub całkowitego złomowania części.
Frezy czołowe z podcięciem czołowym należy wybierać tylko wtedy, gdy wykończenie dolnej krawędzi ma kluczowe znaczenie lub podczas wycinania kieszeni przelotowych, gdzie głównym problemem jest usuwanie odpadów. Jeśli potrzebujesz czystych krawędzi zarówno na górze, jak i na dole arkusza sklejki, najlepszym wyborem będzie wiertło kompresyjne (które łączy w sobie geometrię wcięcia i wcięcia). Zarezerwuj jednoostrzowe narzędzia podcinające do głębokiego dłutowania lub obróbki zgrubnej dużych kieszeni w litym, twardym drewnie, gdzie usuwanie wiórów decyduje o powodzeniu operacji.
Podstawowym ryzykiem związanym z zastosowaniem geometrii podcięcia jest siła ciągnąca skierowana w górę, podnosząca przedmiot obrabiany ze stołu CNC. Jeśli materiał przesunie się podczas cięcia, narzędzie pęknie, a część ulegnie zniszczeniu. Cienkie arkusze są szczególnie podatne na to działanie podnoszące. Blacha aluminiowa o grubości 1/8 cala wygina się w górę pośrodku, jeśli nie jest odpowiednio zabezpieczona.
Należy wdrożyć rygorystyczne strategie łagodzące. W przypadku operacji zagnieżdżania na ploterach CNC obowiązkowe są systemy dociskowe o wysokiej próżni. Upewnij się, że strefy próżniowe są odpowiednio uszczelnione, aby zapobiec wyciekom. Jeśli docisk próżniowy nie jest dostępny, należy zastosować solidne mocowanie mechaniczne na całym obwodzie materiału. W przypadku małych lub cienkich części taśma dwustronna lub metoda taśmy malarskiej i cyjanoakrylanu (superkleju) zapewnia doskonałą odporność na siły unoszące do góry. Nigdy nie próbuj wykonywać ciężkiej obróbki zgrubnej w górę na słabo zabezpieczonych arkuszach.
Obliczanie optymalnych posuwów i prędkości dla narzędzi jednoostrzowych wymaga ścisłych ram. Musisz utrzymać docelowe obciążenie chipem bez powodowania drgań. Wzór jest prosty: prędkość posuwu = obroty wrzeciona × liczba rowków × docelowe obciążenie wiórami. Ponieważ liczba rowków wynosi jeden, prędkość posuwu musi bezpośrednio odpowiadać prędkości obrotowej i obciążeniu wiórów.
Zbyt wolne uruchomienie narzędzia stwarza ogromne ryzyko. Jeśli prędkość posuwu spadnie, narzędzie przestaje ciąć i zaczyna trzeć. Tarcie generuje ekstremalne ciepło, co prowadzi do stopienia tworzyw sztucznych lub zespawania aluminium. I odwrotnie, zbyt szybka praca przekracza wytrzymałość na ścinanie cienkiego rdzenia węglikowego, co powoduje natychmiastowe uszkodzenie narzędzia. Rozpocznij od obciążenia wiórów zalecanego przez producenta, słuchaj cięcia i zwiększaj posuw, aż wióry będą grube i dobrze uformowane, nie powodując ugrzęźnięcia wrzeciona.
Dynamika zużycia narzędzia z jednym rowkiem jest wysoce skoncentrowana. Pojedyncza krawędź skrawająca przejmuje 100% zużycia. Potencjalnie zmniejsza to ogólną trwałość narzędzia w porównaniu z narzędziami wieloostrzowymi, które rozkładają obciążenie na dwie, trzy lub cztery krawędzie. W środowiskach produkcyjnych o dużej skali będziesz częściej wymieniać narzędzia z jednym rowkiem.
Przed skalowaniem produkcji zajmij się kruchością i możliwością naprawy narzędzia. Geometrie z pojedynczym rowkiem są bardzo podatne na odpryskiwanie krawędzi w przypadku upuszczenia lub uderzenia w twarde elementy. Co więcej, ich złożona geometria z głębokimi rowkami sprawia, że ich ponowne szlifowanie jest trudne lub niemożliwe w porównaniu ze standardowymi narzędziami wieloostrzowymi. Należy rozważyć kompromis między kosztem a wydajnością. W przypadku materiałów lepkich wydajność operacyjna uzyskana poprzez wyeliminowanie złomowanych części z opakowania wiórów znacznie przewyższa koszt szybszej wymiany narzędzia.
O: Nie. Narzędzia z pojedynczym rowkiem nie mają rdzenia o sztywności wymaganej do ścinania twardych metali, takich jak stal czy tytan. Cienki rdzeń z węglika odkształci się znacznie i pęknie pod wpływem dużych sił skrawania. Do metali żelaznych należy używać narzędzi wieloostrzowych z grubszymi rdzeniami.
Odp.: Geometria podcięcia ciągnie włókna drewna do góry, gdy wychodzą z cięcia. Ponieważ nie ma materiału podtrzymującego górną okleinę, ulega ona odpryskom i wyrywaniu. Zmień wiertło do cięcia w dół lub dociskowe, aby uzyskać czyste górne krawędzie drewna laminowanego.
Odp.: Topienie następuje w wyniku tarcia powstałego w wyniku tarcia. Musisz zwiększyć posuw lub obniżyć obroty wrzeciona, aby mieć pewność, że krawędź skrawająca przyjmie grubsze zgryz. Grubsze wióry odprowadzają ciepło ze strefy cięcia, zanim tworzywo sztuczne się stopi.
Odp.: Tak, wytwarzają głośniejszy i wyraźniejszy dźwięk cięcia. Ponieważ tylko jedna krawędź skrawająca styka się z materiałem na obrót, przerwane cięcie powoduje powstawanie wibracji o niższej częstotliwości i głośniejszy profil akustyczny podczas ciężkich cięć.
Odp.: Chociaż wiele narzędzi z pojedynczym rowkiem tnie centralnie i może zagłębiać się w głębokość, nie jest to zalecane do głębokich otworów. Zagłębienie się w dół powoduje zatrzymanie wiórów pod narzędziem. Zawsze używaj pochylonej lub spiralnej ścieżki narzędzia, aby umożliwić odprowadzanie wiórów podczas wchodzenia w materiał.
Odp.: Oznaki nadmiernego ugięcia obejmują zwężające się ścianki boczne, silne drgania i głośny krzyk podczas cięcia. Zmniejsz głębokość lub szerokość skrawania, aby zminimalizować nacisk promieniowy na rdzeń narzędzia.