
Visualizações: 0 Autor: Editor do site Horário de publicação: 31/07/2026 Origem: Site

A usinagem de aços para moldes endurecidos que atingem HRC de 60 a 70 impõe demandas mecânicas extremas às ferramentas e à configuração da máquina. Peças sucateadas e polimento manual excessivo aumentam os custos de produção e prolongam os prazos de entrega. O chão de fábrica enfrenta constantemente a tensão entre alcançar tolerâncias dimensionais restritas, manter tempos de ciclo aceitáveis e evitar falhas prematuras da ferramenta. Lascas, quebras catastróficas e desgaste rápido dos flancos continuam sendo ameaças constantes ao cortar materiais tão duros. O sucesso no fresamento ultraduro exige mais do que apenas comprar a ferramenta mais dura disponível. Você deve alinhar a geometria da ferramenta, a composição do substrato, os revestimentos avançados e os parâmetros de usinagem precisos. Esse alinhamento estratégico ajuda a atingir um estado de “usinagem até zero”, eliminando operações secundárias de acabamento. Ao otimizar essas variáveis, os maquinistas estabilizam as forças de corte e garantem uma vida útil previsível da ferramenta. Exploraremos como selecionar e implantar o direito Fresa de topo de metal duro HRC70 para sua aplicação específica.
A geometria determina o acabamento: a seleção entre perfis esféricos, raio de canto e perfis multicanais impacta diretamente os limites de passo lateral e a rugosidade da superfície (Ra) em aço endurecido.
A rigidez não é negociável: uma fresa de topo de metal duro HRC70 requer porta-ferramentas com batimento ultrabaixo (encolhimento ou hidráulico) e configurações de máquina rígidas para evitar microlascamento.
Gerenciamento de calor em vez de evacuação de cavacos: Em aço ultraduro, o jato de ar é geralmente preferido ao refrigerante líquido para evitar choque térmico e degradação do revestimento.
Precisão dos parâmetros: Profundidade de corte (Ap), passo lateral (Ae) e avanço por dente (Fz) devem ser rigorosamente controlados para manter forças de corte estáveis e vida útil previsível da ferramenta.
O corte de materiais em HRC 68-70 apresenta realidades físicas severas na mesa da máquina. Altas forças de corte geram temperaturas extremas diretamente na aresta de corte. A deflexão da ferramenta torna-se uma preocupação principal durante o envolvimento contínuo, especialmente com ferramentas de longo alcance. Definir “usinagem a zero” significa reduzir ou eliminar totalmente a bancada e o polimento manuais. O polimento manual introduz erro humano e muitas vezes altera geometrias críticas do molde, levando a linhas de partição incompatíveis. Um verdadeiro o cortador de acabamento de molde de precisão deve apresentar uma tolerância de perfil de contorno de 180 graus altamente precisa. Essa precisão, medida em mícrons, elimina rebaixamentos e ondulação de superfícies em superfícies 3D complexas.
Avaliamos o sucesso da ferramenta em diversas dimensões. A taxa volumétrica de remoção de metal (MRR) deve ser equilibrada em relação à vida útil da ferramenta. Pressionar uma ferramenta com muita força no material HRC70 resulta em falha imediata da aresta. A consistência do acabamento superficial e a precisão dimensional em cortes contínuos estendidos determinam o valor final do processo de usinagem. Se uma ferramenta se desgastar muito rapidamente, o início do percurso terá uma dimensão diferente do final, danificando a cavidade do molde.
| Usinagem de | aço padrão métrico (HRC 30-40) | Aço ultraduro (HRC 65-70) |
|---|---|---|
| Modo de falha primário | Desgaste gradual do flanco | Microlascamento, craqueamento térmico |
| Estratégia de refrigerante | Refrigerante de inundação | Jato de ar de alta pressão |
| Engajamento radial (Ae) | 10% - 40% do diâmetro da ferramenta | 1% - 3% do diâmetro da ferramenta |
| Requisito de porta-ferramentas | Pinça ER aceitável | Ajuste retrátil ou hidráulico obrigatório |
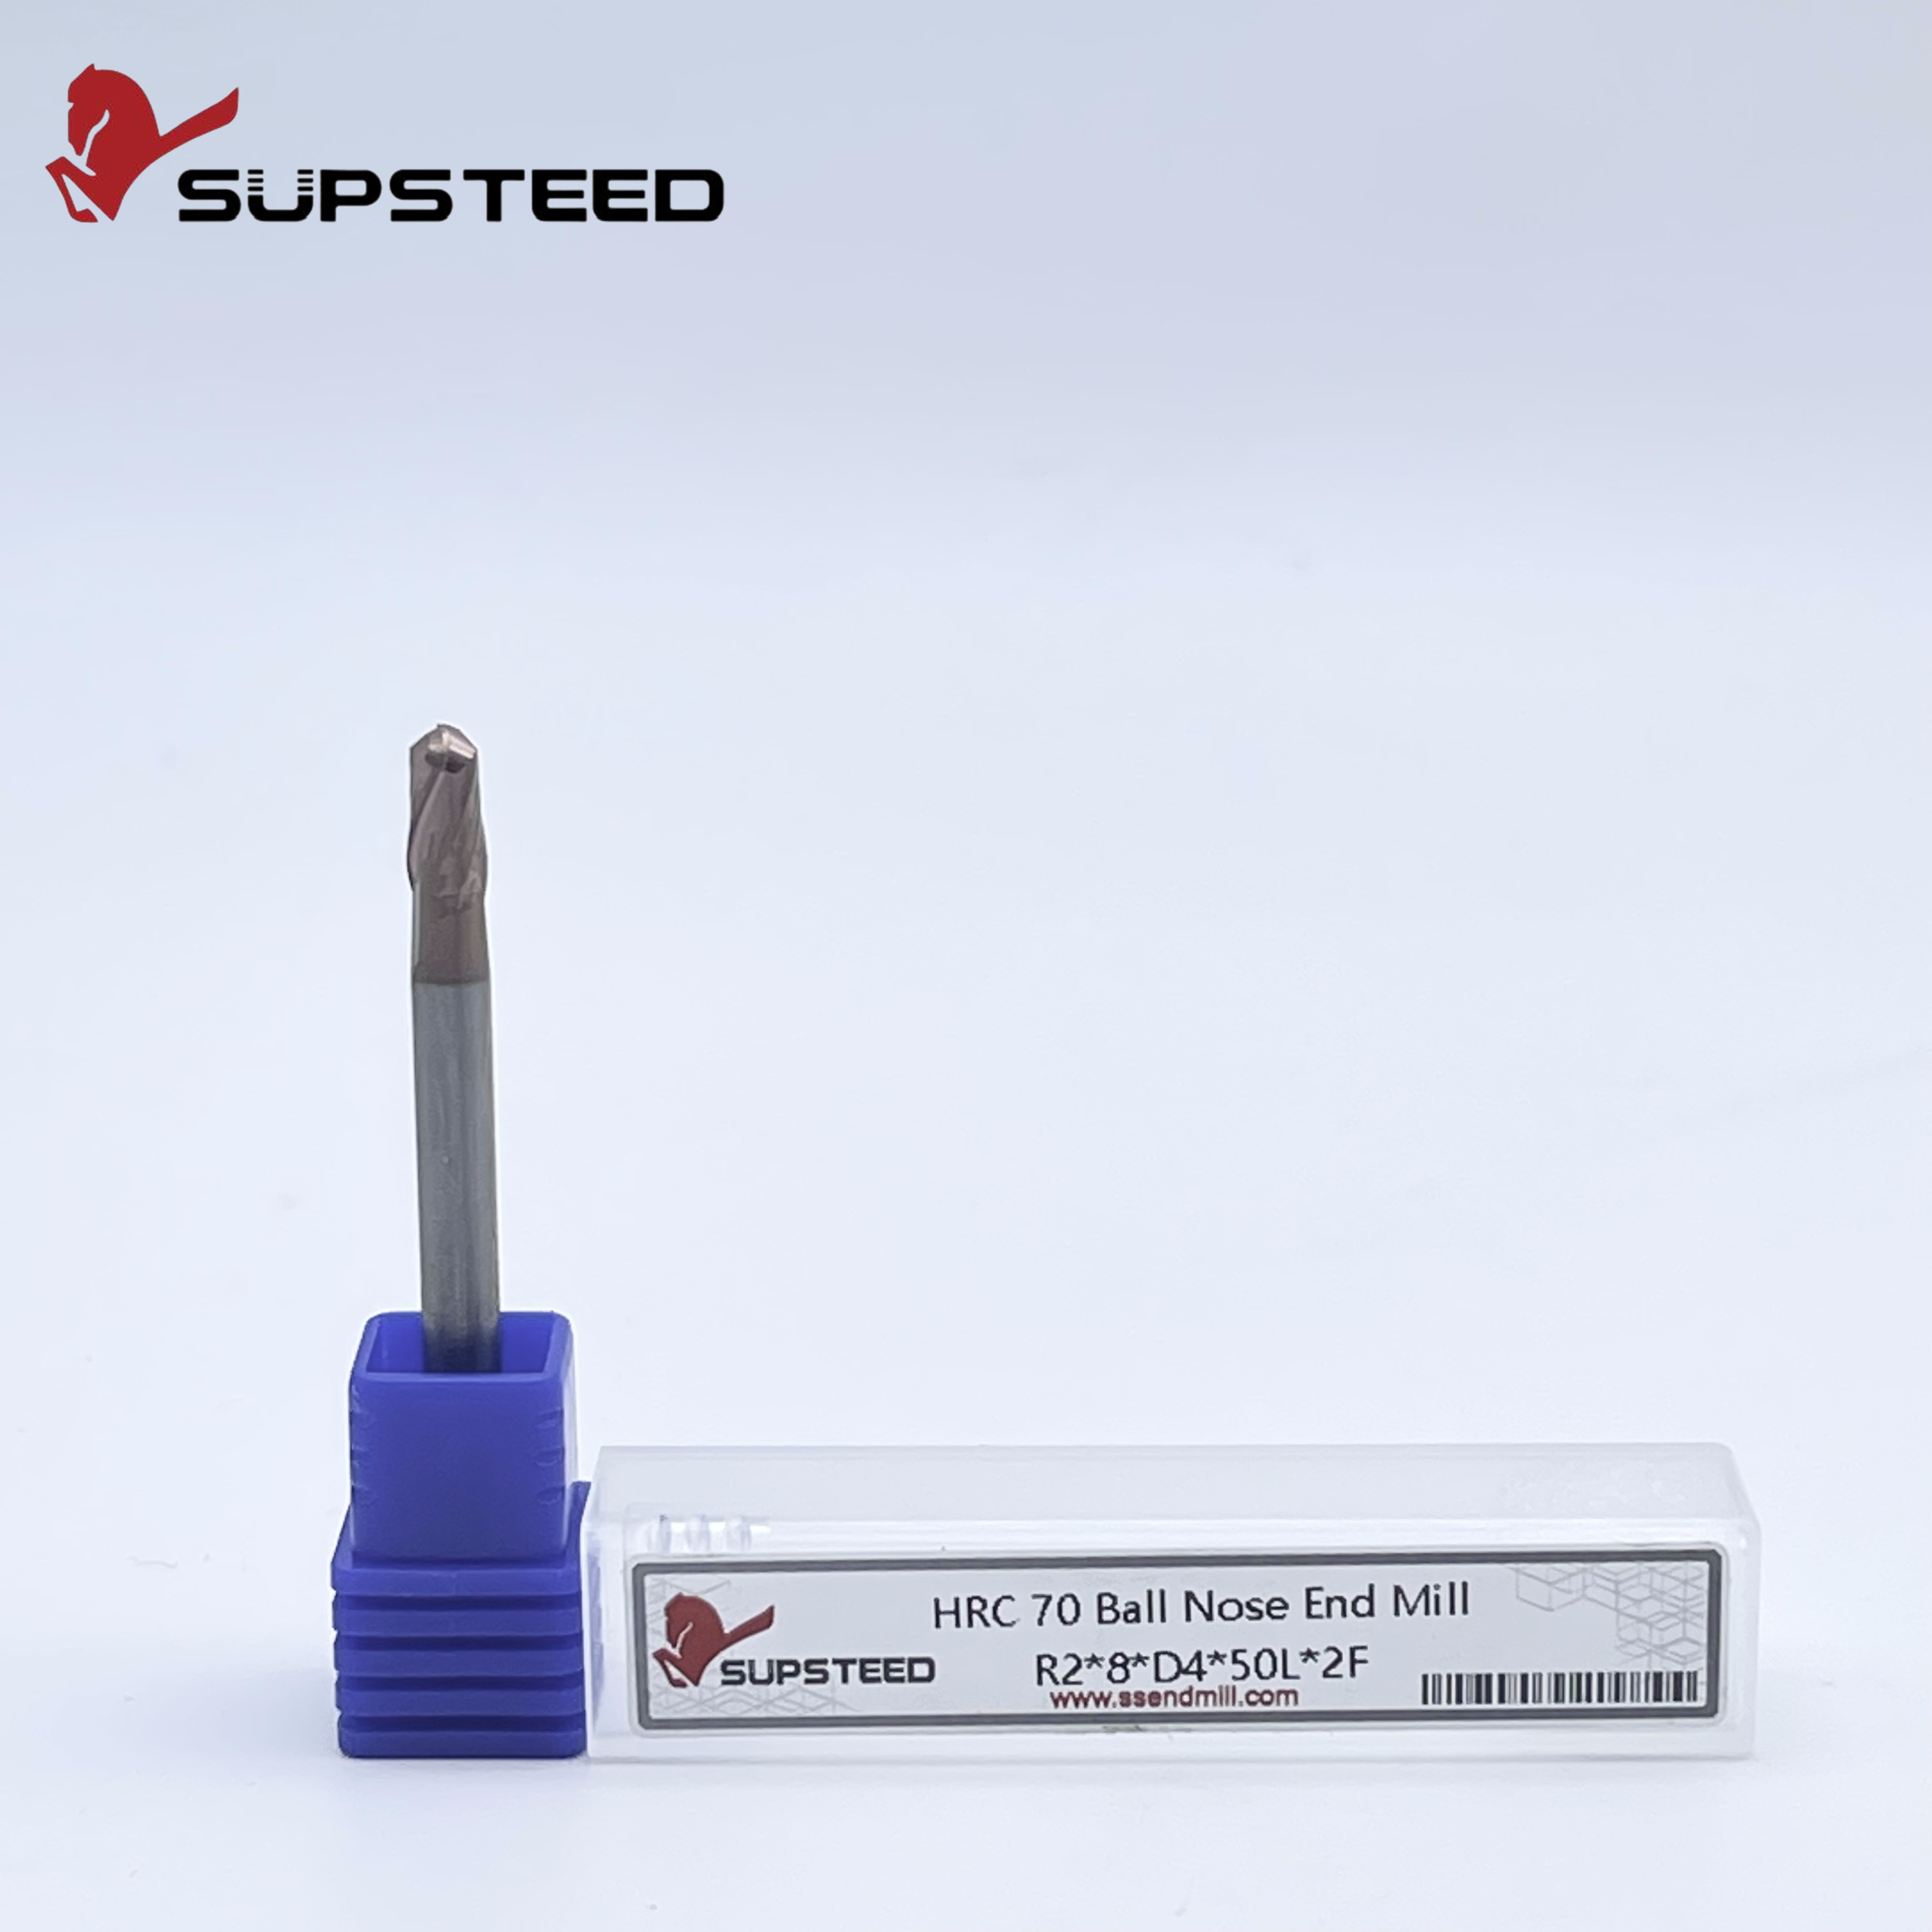
Cavidades de molde 3D complexas requerem geometrias específicas para navegar em paredes íngremes e pisos rasos. Um A fresa de topo esférica HRC70 é excelente nessas tarefas de perfilamento. Os maquinistas enfrentam o desafio da velocidade superficial zero na ponta da ferramenta. Quando a ferramenta corta exatamente em seu eixo central, a velocidade de rotação é zero, fazendo com que a ferramenta esfregue o material em vez de cisalhar. Para combater isso, incline a ferramenta ou peça de trabalho usando usinagem 3+2 ou 5 eixos completos. Isto envolve o diâmetro de corte efetivo em vez do ponto morto. A resistência estável da aresta na ponta central permanece crítica onde as velocidades de corte se aproximam de zero, exigindo técnicas de retificação especializadas durante a fabricação da ferramenta.
Um raio de canto fortalece significativamente a aresta de corte em comparação com fresas de topo quadradas. O canto afiado de uma fresa de topo quadrada atua como um elevador de tensão e lascará quase instantaneamente o aço HRC70. Esta geometria distribui as forças de corte e reduz o risco de microlascamento. Um A fresa de topo com raio de canto HRC70 tem um desempenho excepcionalmente bom em desbaste e semiacabamento. Ele também lida com acabamento de superfície plana dentro de bases de molde de forma eficaz, deixando um acabamento de piso superior enquanto mantém a integridade dos cantos.
Detalhes intrincados do molde e nervuras estreitas exigem fresas de pequeno diâmetro abaixo de 2 mm. Essas microferramentas enfrentam requisitos mecânicos intensos. A amplificação de runout em microferramentas causa falha imediata. Um desvio de 0,01 mm em uma ferramenta de 1 mm é uma grande porcentagem de sua carga de cavacos. Você deve usar dispositivos de indexação e indexação de porta-ferramentas de precisão durante a configuração. As rotinas de aquecimento do fuso tornam-se obrigatórias para estabilizar o crescimento térmico antes de tocar nessas ferramentas delicadas.
O acabamento moderno muda dos designs tradicionais de 2 ou 4 canais para configurações de alta eficiência de 6 ou 7 canais. Contagens mais altas de canais aumentam a resistência do núcleo e permitem taxas de avanço mais altas. Eles reduzem o volume do bolsão de cavacos, o que permanece aceitável em acabamentos onde as cargas de cavacos são mínimas. A preparação adequada das arestas inclui arestas microafiadas e ângulos de inclinação negativos. Esses recursos evitam lascas nas bordas de qualquer fresa de topo de aço ultraduro . A pedra de afiar remove rebarbas microscópicas de retificação, deixando uma aresta de corte estável e previsível que pode suportar a imensa pressão do cisalhamento do aço endurecido.
Faixas iniciais realistas para metragem de superfície (Vc) e avanço por dente (Fz) exigem cálculos cuidadosos. A dinâmica da usinagem de alta velocidade (HSM) utiliza cortes leves em altas velocidades de rotação para otimizar as forças de cisalhamento. Ajuste essas linhas de base com base no diâmetro da ferramenta, no balanço e na composição específica do material. Pressionar a taxa de alimentação muito baixa causa fricção e endurecimento por trabalho. Empurrá-lo muito alto quebra o cortador.
Calcule o diâmetro de corte efetivo com base na profundidade de corte para ferramentas de ponta esférica.
Determine a metragem da superfície base (SFM ou Vc) recomendada pelo fabricante para HRC70.
Calcule o RPM do fuso usando o diâmetro de corte efetivo.
Aplique fórmulas de desbaste de cavacos se o engate radial (Ae) for menor que 50% do raio da ferramenta.
Defina a taxa de avanço da máquina com base no avanço ajustado por dente (Fz).
O engate radial ideal (Ae) para passes de acabamento normalmente varia de 1% a 3% do diâmetro da ferramenta. Isso minimiza as forças de corte radiais e a deflexão, garantindo que a ferramenta corte exatamente onde o sistema CAM pensa que está. As estratégias de profundidade de corte axial (Ap) variam. Compare o perfil tradicional com técnicas de fresamento trocoidal axial profundo para encontrar a melhor abordagem. O fresamento trocoidal utiliza todo o comprimento do canal, distribuindo o desgaste uniformemente pelo metal duro em vez de concentrá-lo na ponta.
Revestimentos com alta temperatura de oxidação, como TiSiN ou AlTiN, prosperam no ambiente de alta temperatura da usinagem HRC70. Esses revestimentos formam uma camada protetora de óxido durante o corte. Esta camada reduz o atrito e a transferência térmica para o substrato de metal duro de granulação ultrafina. O próprio substrato deve possuir alta resistência à ruptura transversal para resistir às forças de flexão aplicadas durante o corte. O carboneto de microgrão padrão não sobreviverá; você precisa de estruturas ultrafinas ou de nanogrãos.
O fresamento concordante serve como padrão para acabamento de aços endurecidos. Ele alcança o melhor acabamento superficial e direciona o calor para o cavaco e não para a peça de trabalho. O chip começa grosso e termina fino, reduzindo o atrito e a geração de calor. O fresamento convencional pode ser necessário em casos de arestas de nicho para mitigar deflexões severas em paredes longas e finas, mas geralmente acelera o desgaste da ferramenta em materiais HRC70.
As estratégias de software CAM mantêm uma carga de cavacos e um ângulo de contato constantes. Isso evita picos na força de corte que destroem ferramentas de metal duro rígidas e quebradiças nos cantos. Configurações especializadas de 7 canais executam cortes axiais profundos usando Ap grande e Ae pequeno em configurações estáveis. Os percursos de ferramenta em espiral de morfologia evitam mudanças direcionais repentinas, mantendo o movimento da máquina suave e as forças de corte consistentes.
Movimentos de entrada de arco, saída de arco ou rampa helicoidal são obrigatórios. Mergulhar diretamente no material HRC70 causará falha catastrófica imediata da ferramenta. O centro de uma fresa de topo não tem espaço para evacuação de cavacos e velocidade de corte zero. Sempre avance em um ângulo raso, normalmente entre 1 e 3 graus, para facilitar a entrada da ferramenta no corte.
Um cortador avançado não consegue compensar uma máquina solta. As tolerâncias máximas de desvio aceitáveis devem ficar abaixo de 0,003 mm na ponta do fuso. Isso evita cargas irregulares de cavacos e falhas prematuras nas arestas. Se um canal receber cavacos mais pesados do que os outros, ele irá lascar e a ferramenta irá falhar rapidamente. Verifique regularmente a conicidade do fuso quanto a desgaste ou danos.
Os mandris hidráulicos de ajuste retrátil ou de alta precisão proporcionam desempenho superior em relação às pinças ER padrão. Eles mantêm a concentricidade e maximizam a força de preensão. As pinças ER introduzem múltiplas superfícies de acoplamento, cada uma adicionando desvio potencial. Os suportes retráteis prendem a ferramenta em 360 graus, proporcionando máxima rigidez e amortecendo a vibração durante o corte.
O uso de refrigeração por inundação em ferramentas de metal duro em aço endurecido causa choque térmico e microfissuras. A aresta de corte aquece instantaneamente no corte e esfria instantaneamente quando sai, fazendo com que o metal duro se expanda e contraia rapidamente. O jato de ar de alta pressão ou a lubrificação por quantidade mínima (MQL) removem os cavacos sem flutuações rápidas de temperatura. Posicione os bicos de ar com precisão para evacuar os cavacos das cavidades profundas, evitando o novo corte.
A implantação bem-sucedida dessas ferramentas requer uma abordagem holística que combine configurações rígidas, geometrias especializadas e parâmetros CAM altamente controlados. Avalie parceiros de ferramentas com base em sua capacidade de fornecer dados de corte específicos e testados para materiais HRC 65+. Os catálogos genéricos muitas vezes ficam aquém quando se trata de dureza extrema.
Estabeleça um teste de linha de base controlado em um bloco endurecido não crítico para verificar os parâmetros.
Verifique o desvio do fuso com um relógio comparador antes de cada passagem crítica de acabamento.
Atualize as bibliotecas CAM com cálculos verificados de desbaste de cavacos para ferramentas de raio de canto.
Implemente um sistema rigoroso de gerenciamento da vida útil da ferramenta com base no tempo de corte em vez da inspeção visual.
R: As principais diferenças estão na dureza do substrato, na preparação da borda e nas temperaturas de oxidação do revestimento. As ferramentas HRC70 utilizam metal duro de granulação ultrafina e revestimentos especializados projetados para suportar desgaste abrasivo extremo e maior geração de calor. Eles também apresentam afiadores de arestas mais pesados para evitar microlascamento sob pressões de corte massivas.
R: O lascamento prematuro geralmente resulta de desvio excessivo do fuso, picos repentinos na carga de cavacos, choque térmico devido à refrigeração líquida ou percursos de entrada inadequados, como mergulho reto. A falta de rigidez da máquina ou o uso de pinças ER padrão também contribuem fortemente para falhas nas arestas.
R: Você deve usar jato de ar de alta pressão. O refrigerante líquido causa choque térmico rápido e microfissuras no substrato de metal duro devido a flutuações extremas de temperatura. O jato de ar evacua os cavacos de maneira eficaz, mantendo a temperatura estável da ferramenta.
R: O passo lateral ideal depende da altura desejada da cúspide e dos requisitos de acabamento superficial (Ra). Normalmente, varia de 1% a 3% do diâmetro da ferramenta para passes de acabamento de precisão. Este pequeno engate minimiza a deflexão radial e garante a precisão dimensional.
R: Não recomendamos o uso de pinças ER padrão para operações de acabamento devido ao empilhamento de desvios. Os suportes hidráulicos ou de ajuste retrátil fornecem a máxima concentricidade e força de aperto necessárias para evitar microlascamento nessas ferramentas frágeis.
R: As taxas de avanço exigem cálculos de desbaste de cavacos. A geometria do raio do canto distribui a força de corte de maneira diferente de um perfil quadrado, o que significa que as taxas de avanço programadas devem frequentemente aumentar para manter a espessura do cavaco desejada ao realizar cortes radiais leves.


