
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-07-31 Pochodzenie: Strona

Obróbka skrawaniem hartowanych stali formierskich osiągających twardość HRC od 60 do 70 nakłada ekstremalne wymagania mechaniczne na narzędzia i konfigurację maszyny. Złomowane części i nadmierne ręczne polerowanie zwiększają koszty produkcji i wydłużają czas realizacji. W zakładach produkcyjnych stale występują napięcia związane z osiągnięciem wąskich tolerancji wymiarowych, utrzymaniem akceptowalnych czasów cykli i zapobieganiem przedwczesnym awariom narzędzi. Odpryski, katastrofalne pęknięcia i szybkie zużycie powierzchni przyłożenia pozostają stałym zagrożeniem podczas skrawania tak twardych materiałów. Sukces w ultratwardym frezowaniu wymaga czegoś więcej niż tylko zakupu najtwardszego dostępnego narzędzia. Należy dopasować geometrię narzędzia, skład podłoża, zaawansowane powłoki i precyzyjne parametry obróbki. To strategiczne ustawienie pomaga osiągnąć stan „obróbki do zera”, eliminując wtórne operacje wykańczające. Optymalizując te zmienne, mechanicy stabilizują siły skrawania i zapewniają przewidywalną trwałość narzędzia. Zbadamy, jak wybrać i wdrożyć to prawo Frez palcowy z węglików spiekanych HRC70 do konkretnego zastosowania.
Geometria decyduje o wykończeniu: wybór pomiędzy kulistym czołem, promieniem naroża i profilami wieloostrzowymi bezpośrednio wpływa na granice przekroczenia i chropowatość powierzchni (Ra) w stali hartowanej.
Sztywność nie podlega negocjacjom: Frez palcowy z węglików spiekanych HRC70 wymaga oprawek narzędziowych o bardzo niskim biciem (pasowanych skurczowo lub hydraulicznych) i sztywnych ustawień maszyny, aby zapobiec mikroodpryskom.
Zarządzanie ciepłem zamiast odprowadzania wiórów: W przypadku stali ultratwardej na ogół preferuje się podmuch powietrza zamiast płynnego chłodziwa, aby zapobiec szokowi termicznemu i degradacji powłoki.
Precyzja parametrów: Głębokość skrawania (Ap), przesunięcie (Ae) i posuw na ząb (Fz) muszą być ściśle kontrolowane, aby utrzymać stabilne siły skrawania i przewidywalną trwałość narzędzia.
Cięcie materiałów o twardości HRC 68-70 wiąże się z surowymi warunkami fizycznymi na stole maszyny. Duże siły skrawania generują ekstremalne temperatury bezpośrednio na krawędzi skrawającej. Ugięcie narzędzia staje się głównym problemem podczas pracy ciągłej, szczególnie w przypadku narzędzi o dużym wysięgu. Zdefiniowanie „obróbki do zera” oznacza ograniczenie lub całkowite wyeliminowanie ręcznego obróbki mechanicznej i polerowania. Ręczne polerowanie wprowadza błąd ludzki i często zmienia krytyczną geometrię formy, prowadząc do niedopasowania linii podziału. Prawdziwy Precyzyjny frez do wykańczania form musi charakteryzować się bardzo dokładną tolerancją profilu konturu wynoszącą 180 stopni. Ta dokładność, mierzona w mikronach, eliminuje spadki i falowanie powierzchni na złożonych powierzchniach 3D.
Oceniamy skuteczność narzędzia w kilku wymiarach. Wolumetryczna szybkość usuwania metalu (MRR) musi równoważyć trwałość narzędzia. Zbyt mocne dociśnięcie narzędzia w materiale HRC70 powoduje natychmiastowe uszkodzenie krawędzi. Spójność wykończenia powierzchni i dokładność wymiarowa w przypadku długich, ciągłych cięć określają ostateczną wartość procesu obróbki. Jeżeli narzędzie zużywa się zbyt szybko, początek ścieżki narzędzia będzie miał inny wymiar niż koniec, niszcząc wnękę formy.
| Obróbka metryczna | stal standardowa (HRC 30-40) | stal bardzo twarda (HRC 65-70) |
|---|---|---|
| Podstawowy tryb awarii | Stopniowe zużycie boku | Mikroodpryski, pękanie termiczne |
| Strategia dotycząca chłodziwa | Zalany płyn chłodzący | Podmuch powietrza pod wysokim ciśnieniem |
| Zaangażowanie promieniowe (Ae) | 10% - 40% średnicy narzędzia | 1% - 3% średnicy narzędzia |
| Wymagania dotyczące uchwytu narzędziowego | Akceptowalna tuleja ER | Obowiązkowe dopasowanie skurczowe lub hydrauliczne |
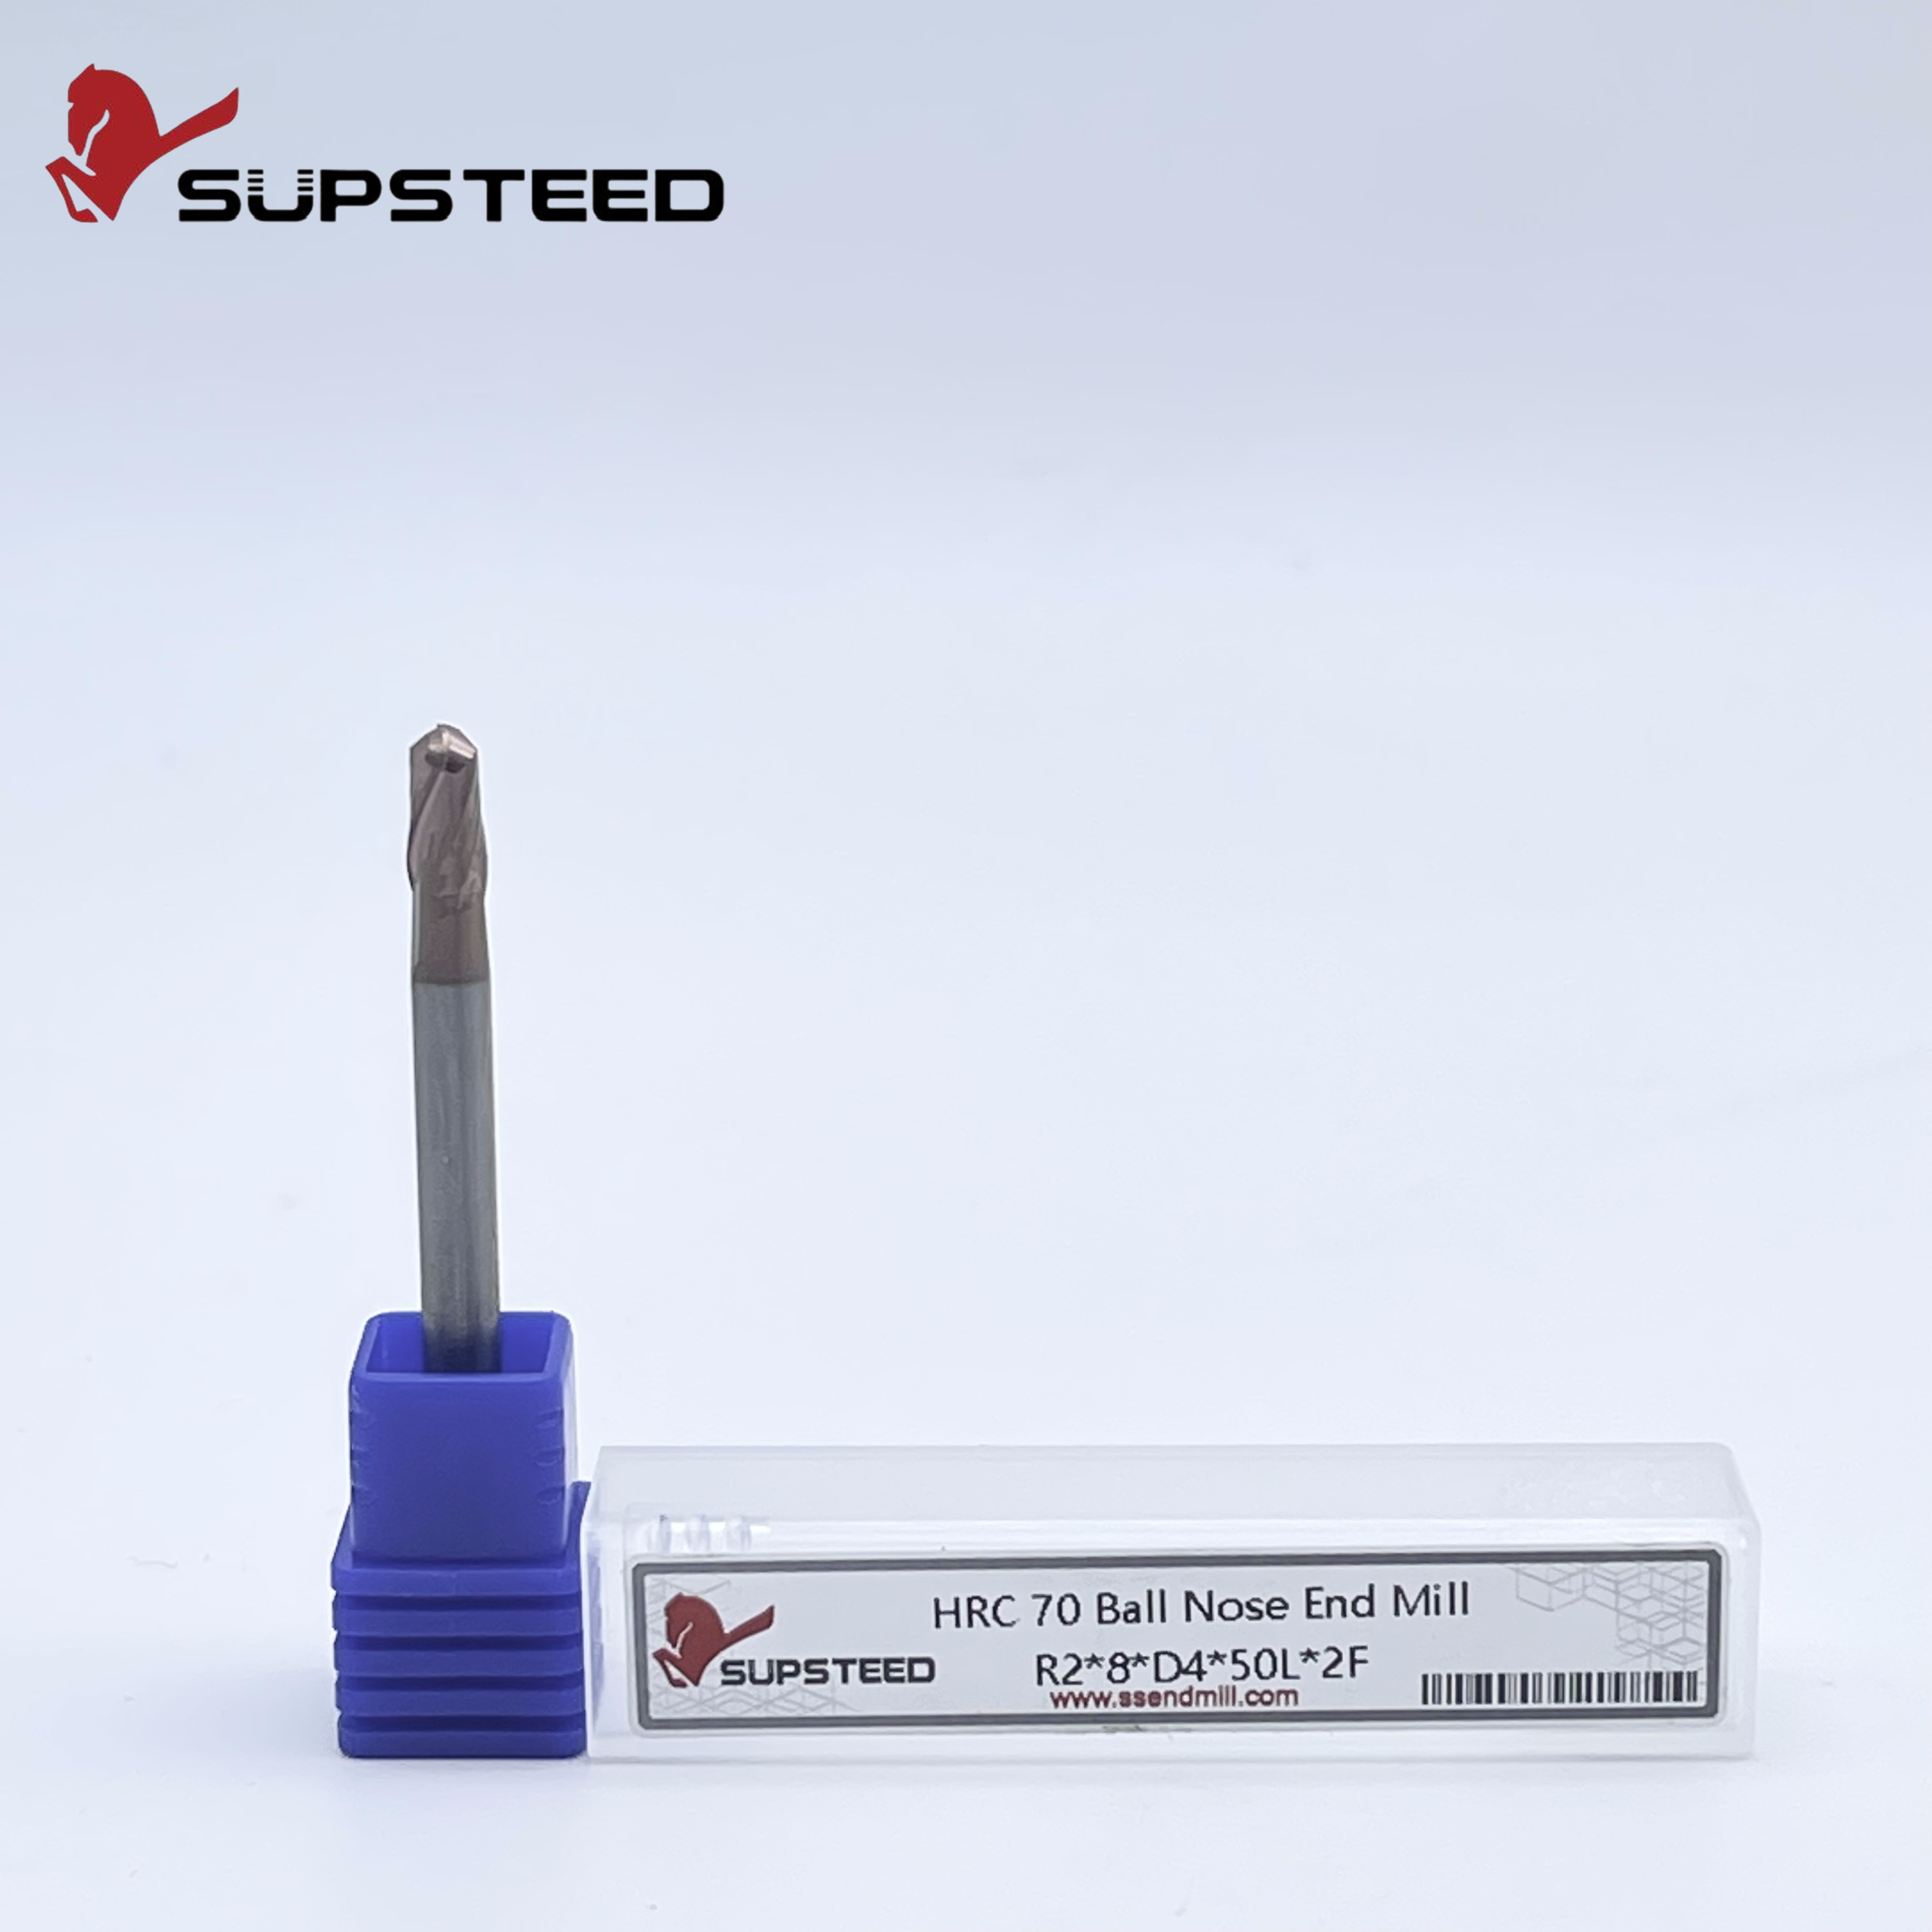
Złożone wnęki formy 3D wymagają określonej geometrii, aby poruszać się po stromych ścianach i płytkich podłogach. Jakiś Frez palcowy HRC70 z kulistym czołem doskonale sprawdza się w tych zadaniach profilowania. Operatorzy stają przed wyzwaniem zerowej prędkości powierzchniowej na końcówce narzędzia. Gdy narzędzie tnie dokładnie wzdłuż swojej osi środkowej, prędkość obrotowa wynosi zero, co powoduje, że narzędzie trze, a nie ścina materiał. Aby temu przeciwdziałać, przechyl narzędzie lub przedmiot obrabiany, stosując obróbkę 3+2 lub pełną obróbkę 5-osiową. Dotyczy to efektywnej średnicy skrawania, a nie martwego punktu. Stabilna wytrzymałość krawędzi na końcówce środkowej pozostaje krytyczna, gdy prędkości skrawania zbliżają się do zera, co wymaga specjalistycznych technik szlifowania podczas produkcji narzędzi.
Promień naroża znacznie wzmacnia krawędź skrawającą w porównaniu do frezów walcowo-czołowych. Ostry narożnik frezu walcowo-czołowego działa jak element zwiększający naprężenia i powoduje niemal natychmiastowe wykruszanie stali HRC70. Taka geometria rozkłada siły skrawania i zmniejsza ryzyko mikroodprysków. Jakiś Frez palcowy HRC70 z promieniem naroża wyjątkowo dobrze sprawdza się w obróbce zgrubnej i półwykańczającej. Skutecznie radzi sobie również z wykańczaniem płaskich powierzchni w podstawach form, pozostawiając doskonałe wykończenie podłogi przy jednoczesnym zachowaniu integralności narożników.
Skomplikowane detale formy i wąskie żebra wymagają frezów o małej średnicy poniżej 2 mm. Te mikronarzędzia stawiają czoła intensywnym wymaganiom mechanicznym. Wzmocnienie bicia w mikronarzędziach powoduje natychmiastową awarię. Bicie 0,01 mm w narzędziu o średnicy 1 mm stanowi ogromny procent obciążenia wiórami. Podczas ustawiania należy używać precyzyjnych uchwytów narzędziowych i urządzeń indeksujących. Procedury rozgrzewania wrzeciona stają się obowiązkowe, aby ustabilizować wzrost temperatury przed dotknięciem tych delikatnych narzędzi.
Nowoczesne wykończenia odchodzą od tradycyjnych konstrukcji z 2 lub 4 rowkami do wysokowydajnych konfiguracji z 6 lub 7 rowkami. Większa liczba rowków zwiększa wytrzymałość rdzenia i pozwala na wyższe prędkości posuwu. Zmniejszają objętość kieszeni na wióry, co pozostaje akceptowalne przy wykańczaniu, gdzie obciążenie wiórami jest minimalne. Prawidłowe przygotowanie krawędzi obejmuje mikroszlifowanie krawędzi i ujemne kąty natarcia. Te cechy zapobiegają odpryskom krawędzi Młyn trzpieniowy ze stali bardzo twardej . Osnowa usuwa mikroskopijne zadziory szlifierskie, pozostawiając stabilną, przewidywalną krawędź tnącą, która jest w stanie wytrzymać ogromny nacisk stali hartowanej podczas ścinania.
Realistyczne zakresy początkowe dla ubytku powierzchni (Vc) i posuwu na ząb (Fz) wymagają dokładnych obliczeń. Dynamika obróbki szybkościowej (HSM) wykorzystuje lekkie cięcia przy dużych prędkościach obrotowych w celu optymalizacji sił ścinających. Dostosuj te linie bazowe w oparciu o średnicę narzędzia, wysięg i specyficzny skład materiału. Ustawienie zbyt niskiego posuwu powoduje tarcie i umocnienie przez zgniot. Naciśnięcie go zbyt wysoko powoduje złamanie noża.
Oblicz efektywną średnicę skrawania na podstawie głębokości skrawania dla narzędzi z czołem kulistym.
Określ podstawowy materiał powierzchniowy (SFM lub Vc) zalecany przez producenta dla HRC70.
Oblicz prędkość obrotową wrzeciona, korzystając z efektywnej średnicy skrawania.
Zastosuj wzory na zmniejszenie grubości wióra, jeśli sprzężenie promieniowe (Ae) jest mniejsze niż 50% promienia narzędzia.
Ustaw prędkość posuwu maszyny na podstawie dostosowanego posuwu na ząb (Fz).
Optymalne sprzężenie promieniowe (Ae) dla przejść wykańczających zazwyczaj mieści się w zakresie od 1% do 3% średnicy narzędzia. Minimalizuje to promieniowe siły skrawania i ugięcie, zapewniając, że narzędzie tnie dokładnie tam, gdzie myśli system CAM. Strategie osiowej głębokości skrawania (Ap) są różne. Porównaj tradycyjne profilowanie z technikami głębokiego osiowego frezowania trochoidalnego, aby znaleźć najlepsze podejście. Frezowanie trochoidalne wykorzystuje całą długość rowka, równomiernie rozkładając zużycie na węgliku, zamiast skupiać je na końcówce.
Powłoki odporne na wysoką temperaturę utleniania, takie jak TiSiN lub AlTiN, dobrze sprawdzają się w środowisku o wysokiej temperaturze podczas obróbki HRC70. Powłoki te tworzą podczas cięcia ochronną warstwę tlenku. Warstwa ta zmniejsza tarcie i przenikanie ciepła do ultradrobnoziarnistego podłoża węglikowego. Samo podłoże musi charakteryzować się dużą wytrzymałością na rozerwanie poprzeczne, aby wytrzymać siły zginające występujące podczas cięcia. Standardowy węglik drobnoziarnisty nie przetrwa; potrzebujesz struktur ultradrobnych lub nanoziarnistych.
Frezowanie współbieżne stanowi standard w obróbce wykańczającej stali hartowanych. Zapewnia najlepsze wykończenie powierzchni i kieruje ciepło do wióra, a nie do przedmiotu obrabianego. Chip zaczyna się gruby, a kończy cienki, co zmniejsza tarcie i wytwarzanie ciepła. W przypadku krawędzi niszowych może być wymagane konwencjonalne frezowanie, aby złagodzić duże ugięcie długich, cienkich ścianek, ale generalnie przyspiesza to zużycie narzędzi w materiałach HRC70.
Strategie oprogramowania CAM utrzymują stałe obciążenie wiórów i kąt zazębienia. Zapobiega to skokom siły skrawania, które niszczą sztywne, kruche narzędzia z węglików spiekanych w narożach. Specjalistyczne konfiguracje z 7 rowkami wykonują głębokie cięcia osiowe przy użyciu dużych Ap i małych Ae w stabilnych konfiguracjach. Zmieniające się spiralne ścieżki narzędzia zapobiegają nagłym zmianom kierunku, utrzymując płynność ruchu maszyny i stałe siły skrawania.
Obowiązkowe są ruchy w przód, w tył lub po linii śrubowej. Zanurzenie się bezpośrednio w materiał HRC70 spowoduje natychmiastową, katastrofalną w skutkach awarię narzędzia. Środek frezu walcowo-czołowego nie ma przestrzeni do odprowadzania wiórów i zerowej prędkości skrawania. Zawsze wchodź pod płytkim kątem, zwykle od 1 do 3 stopni, aby narzędzie mogło wejść w cięcie.
Zaawansowany nóż nie jest w stanie zrekompensować luźnej maszyny. Maksymalne dopuszczalne tolerancje bicia muszą pozostać poniżej 0,003 mm na czubku wrzeciona. Zapobiega to nierównomiernemu obciążeniu wiórów i przedwczesnemu uszkodzeniu krawędzi. Jeśli jeden rowek przyjmie cięższy wiór niż inne, będzie on pękał, a narzędzie szybko ulegnie awarii. Regularnie sprawdzaj stożek wrzeciona pod kątem freonów lub uszkodzeń.
Mocowane termokurczliwie lub precyzyjne uchwyty hydrauliczne zapewniają doskonałą wydajność w porównaniu ze standardowymi tulejami zaciskowymi ER. Zachowują koncentryczność i maksymalizują siłę chwytu. Tuleje ER wprowadzają wiele współpracujących powierzchni, z których każda zwiększa potencjalne bicie. Uchwyty termokurczliwe utrzymują narzędzie w zakresie 360 stopni, zapewniając maksymalną sztywność i tłumiąc wibracje podczas cięcia.
Stosowanie chłodziwa w narzędziach węglikowych wykonanych ze stali hartowanej powoduje szok termiczny i mikropęknięcia. Krawędź skrawająca nagrzewa się natychmiast w miejscu cięcia i natychmiast się ochładza po wyjściu, powodując szybkie rozszerzanie i kurczenie się węglika. Przedmuch powietrza pod wysokim ciśnieniem lub smarowanie minimalną ilością (MQL) usuwa wióry bez szybkich wahań temperatury. Precyzyjnie ustaw dysze powietrzne, aby odprowadzać wióry z głębokich wgłębień, zapobiegając ponownemu cięciu.
Pomyślne wdrożenie tych narzędzi wymaga holistycznego podejścia, łączącego sztywne konfiguracje, wyspecjalizowane geometrie i wysoce kontrolowane parametry CAM. Oceniaj partnerów zajmujących się narzędziami w oparciu o ich zdolność do zapewnienia konkretnych, przetestowanych danych skrawania dla materiałów HRC 65+. Katalogi ogólne często zawodzą, jeśli chodzi o ekstremalną twardość.
Przeprowadź kontrolowany test bazowy na niekrytycznym, hartowanym bloku, aby zweryfikować parametry.
Przed każdym krytycznym przejściem wykańczającym sprawdzaj bicie wrzeciona za pomocą czujnika zegarowego.
Zaktualizuj biblioteki CAM o zweryfikowane obliczenia pocieniania wiórów dla narzędzi promienia naroża.
Wdrożenie ścisłego systemu zarządzania trwałością narzędzi opartego na czasie skrawania, a nie na kontroli wizualnej.
Odp.: Podstawowe różnice dotyczą twardości podłoża, przygotowania krawędzi i temperatur utleniania powłoki. Narzędzia HRC70 wykorzystują ultradrobnoziarnisty węglik i specjalistyczne powłoki zaprojektowane tak, aby wytrzymać ekstremalne zużycie ścierne i wyższe wytwarzanie ciepła. Posiadają również cięższe ostrza, które zapobiegają mikroodpryskom pod dużymi naciskami skrawania.
Odp.: Przedwczesne wykruszanie wynika zwykle z nadmiernego bicia wrzeciona, nagłych skoków obciążenia wiórów, szoku termicznego spowodowanego płynnym chłodziwem lub nieprawidłowej ścieżki wejścia narzędzia, np. prostego wcięcia. Brak sztywności maszyny lub użycie standardowych tulei zaciskowych ER również w dużym stopniu przyczyniają się do uszkodzeń krawędzi.
Odp.: Należy użyć podmuchu powietrza pod wysokim ciśnieniem. Płynne chłodziwo powoduje szybki szok termiczny i mikropęknięcia podłoża węglikowego z powodu ekstremalnych wahań temperatury. Podmuch powietrza skutecznie usuwa wióry, utrzymując stabilną temperaturę narzędzia.
Odp.: Optymalne przejście zależy od pożądanej wysokości guzka i wymagań dotyczących wykończenia powierzchni (Ra). Zwykle waha się od 1% do 3% średnicy narzędzia w przypadku precyzyjnych przejść wykańczających. To małe zazębienie minimalizuje ugięcie promieniowe i zapewnia dokładność wymiarową.
Odp.: Odradzamy używanie standardowych tulei zaciskowych ER do operacji wykańczających ze względu na bicie. Pasowanie skurczowe lub oprawki hydrauliczne zapewniają maksymalną koncentryczność i siłę chwytania niezbędną do zapobiegania mikroodpryskom w tych kruchych narzędziach.
Odp.: Posuwy wymagają obliczeń grubości wióra. Geometria promienia naroża rozkłada siłę skrawania inaczej niż profil kwadratowy, co oznacza, że zaprogramowane prędkości posuwu muszą często wzrastać, aby utrzymać docelową grubość wióra podczas wykonywania lekkich cięć promieniowych.


