
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-31 Origen: Sitio

El mecanizado de aceros para moldes endurecidos que alcanzan HRC 60 a 70 impone exigencias mecánicas extremas a las herramientas y la configuración de la máquina. Las piezas desechadas y el pulido manual excesivo aumentan los costos de producción y extienden los plazos de entrega. Los talleres enfrentan constantemente la tensión entre lograr tolerancias dimensionales estrictas, mantener tiempos de ciclo aceptables y prevenir fallas prematuras de las herramientas. El astillado, las roturas catastróficas y el rápido desgaste de los flancos siguen siendo amenazas constantes al cortar materiales con tanta dureza. El éxito en el fresado ultraduro requiere algo más que la simple compra de la herramienta más dura disponible. Debe alinear la geometría de la herramienta, la composición del sustrato, los recubrimientos avanzados y los parámetros de mecanizado precisos. Esta alineación estratégica ayuda a lograr un estado de 'mecanizado a cero', eliminando operaciones de acabado secundarias. Al optimizar estas variables, los maquinistas estabilizan las fuerzas de corte y garantizan una vida útil predecible de la herramienta. Exploraremos cómo seleccionar e implementar el derecho Fresa de carburo HRC70 para su aplicación específica.
La geometría dicta el acabado: la selección entre perfiles de punta esférica, radio de esquina y canales múltiples afecta directamente los límites de paso y la rugosidad de la superficie (Ra) en el acero endurecido.
La rigidez no es negociable: una fresa de mango de carburo HRC70 requiere portaherramientas de descentramiento ultrabajo (ajuste por contracción o hidráulico) y configuraciones de máquina rígidas para evitar microdesportilladuras.
Gestión del calor sobre la evacuación de virutas: en acero ultraduro, generalmente se prefiere el chorro de aire al refrigerante líquido para evitar el choque térmico y la degradación del recubrimiento.
Precisión de los parámetros: la profundidad de corte (Ap), el paso (Ae) y el avance por diente (Fz) deben controlarse estrictamente para mantener fuerzas de corte estables y una vida útil predecible de la herramienta.
El corte de materiales a HRC 68-70 presenta graves realidades físicas en la mesa de la máquina. Las altas fuerzas de corte generan temperaturas extremas directamente en el filo. La deflexión de la herramienta se convierte en una preocupación principal durante el uso continuo, especialmente con herramientas de largo alcance. Definir 'mecanizado a cero' significa reducir o eliminar por completo el pulido y el mecanizado manual. El pulido manual introduce errores humanos y, a menudo, altera geometrías críticas del molde, lo que genera líneas de separación que no coinciden. un verdadero El cortador de acabado de moldes de precisión debe presentar una tolerancia de perfil de contorno de 180 grados de alta precisión. Esta precisión, medida en micras, elimina las reducciones y las ondulaciones de la superficie en superficies 3D complejas.
Evaluamos el éxito de la herramienta en varias dimensiones. La tasa de eliminación volumétrica de metal (MRR) debe equilibrarse con la vida útil de la herramienta. Empujar una herramienta con demasiada fuerza en material HRC70 provoca una falla inmediata en el borde. La consistencia del acabado superficial y la precisión dimensional en cortes continuos extendidos determinan el valor final del proceso de mecanizado. Si una herramienta se desgasta demasiado rápido, el inicio de la trayectoria tendrá una dimensión diferente a la del final, arruinando la cavidad del molde.
| Mecanizado de | acero estándar métrico (HRC 30-40) | de acero ultraduro (HRC 65-70) |
|---|---|---|
| Modo de falla primaria | Desgaste gradual del flanco | Microchips, craqueo térmico |
| Estrategia de refrigerante | Refrigerante de inundación | Explosión de aire a alta presión |
| Compromiso radial (Ae) | 10% - 40% del diámetro de la herramienta | 1% - 3% del diámetro de la herramienta |
| Requisito del portaherramientas | Pinza ER aceptable | Ajuste por contracción o hidráulico obligatorio |
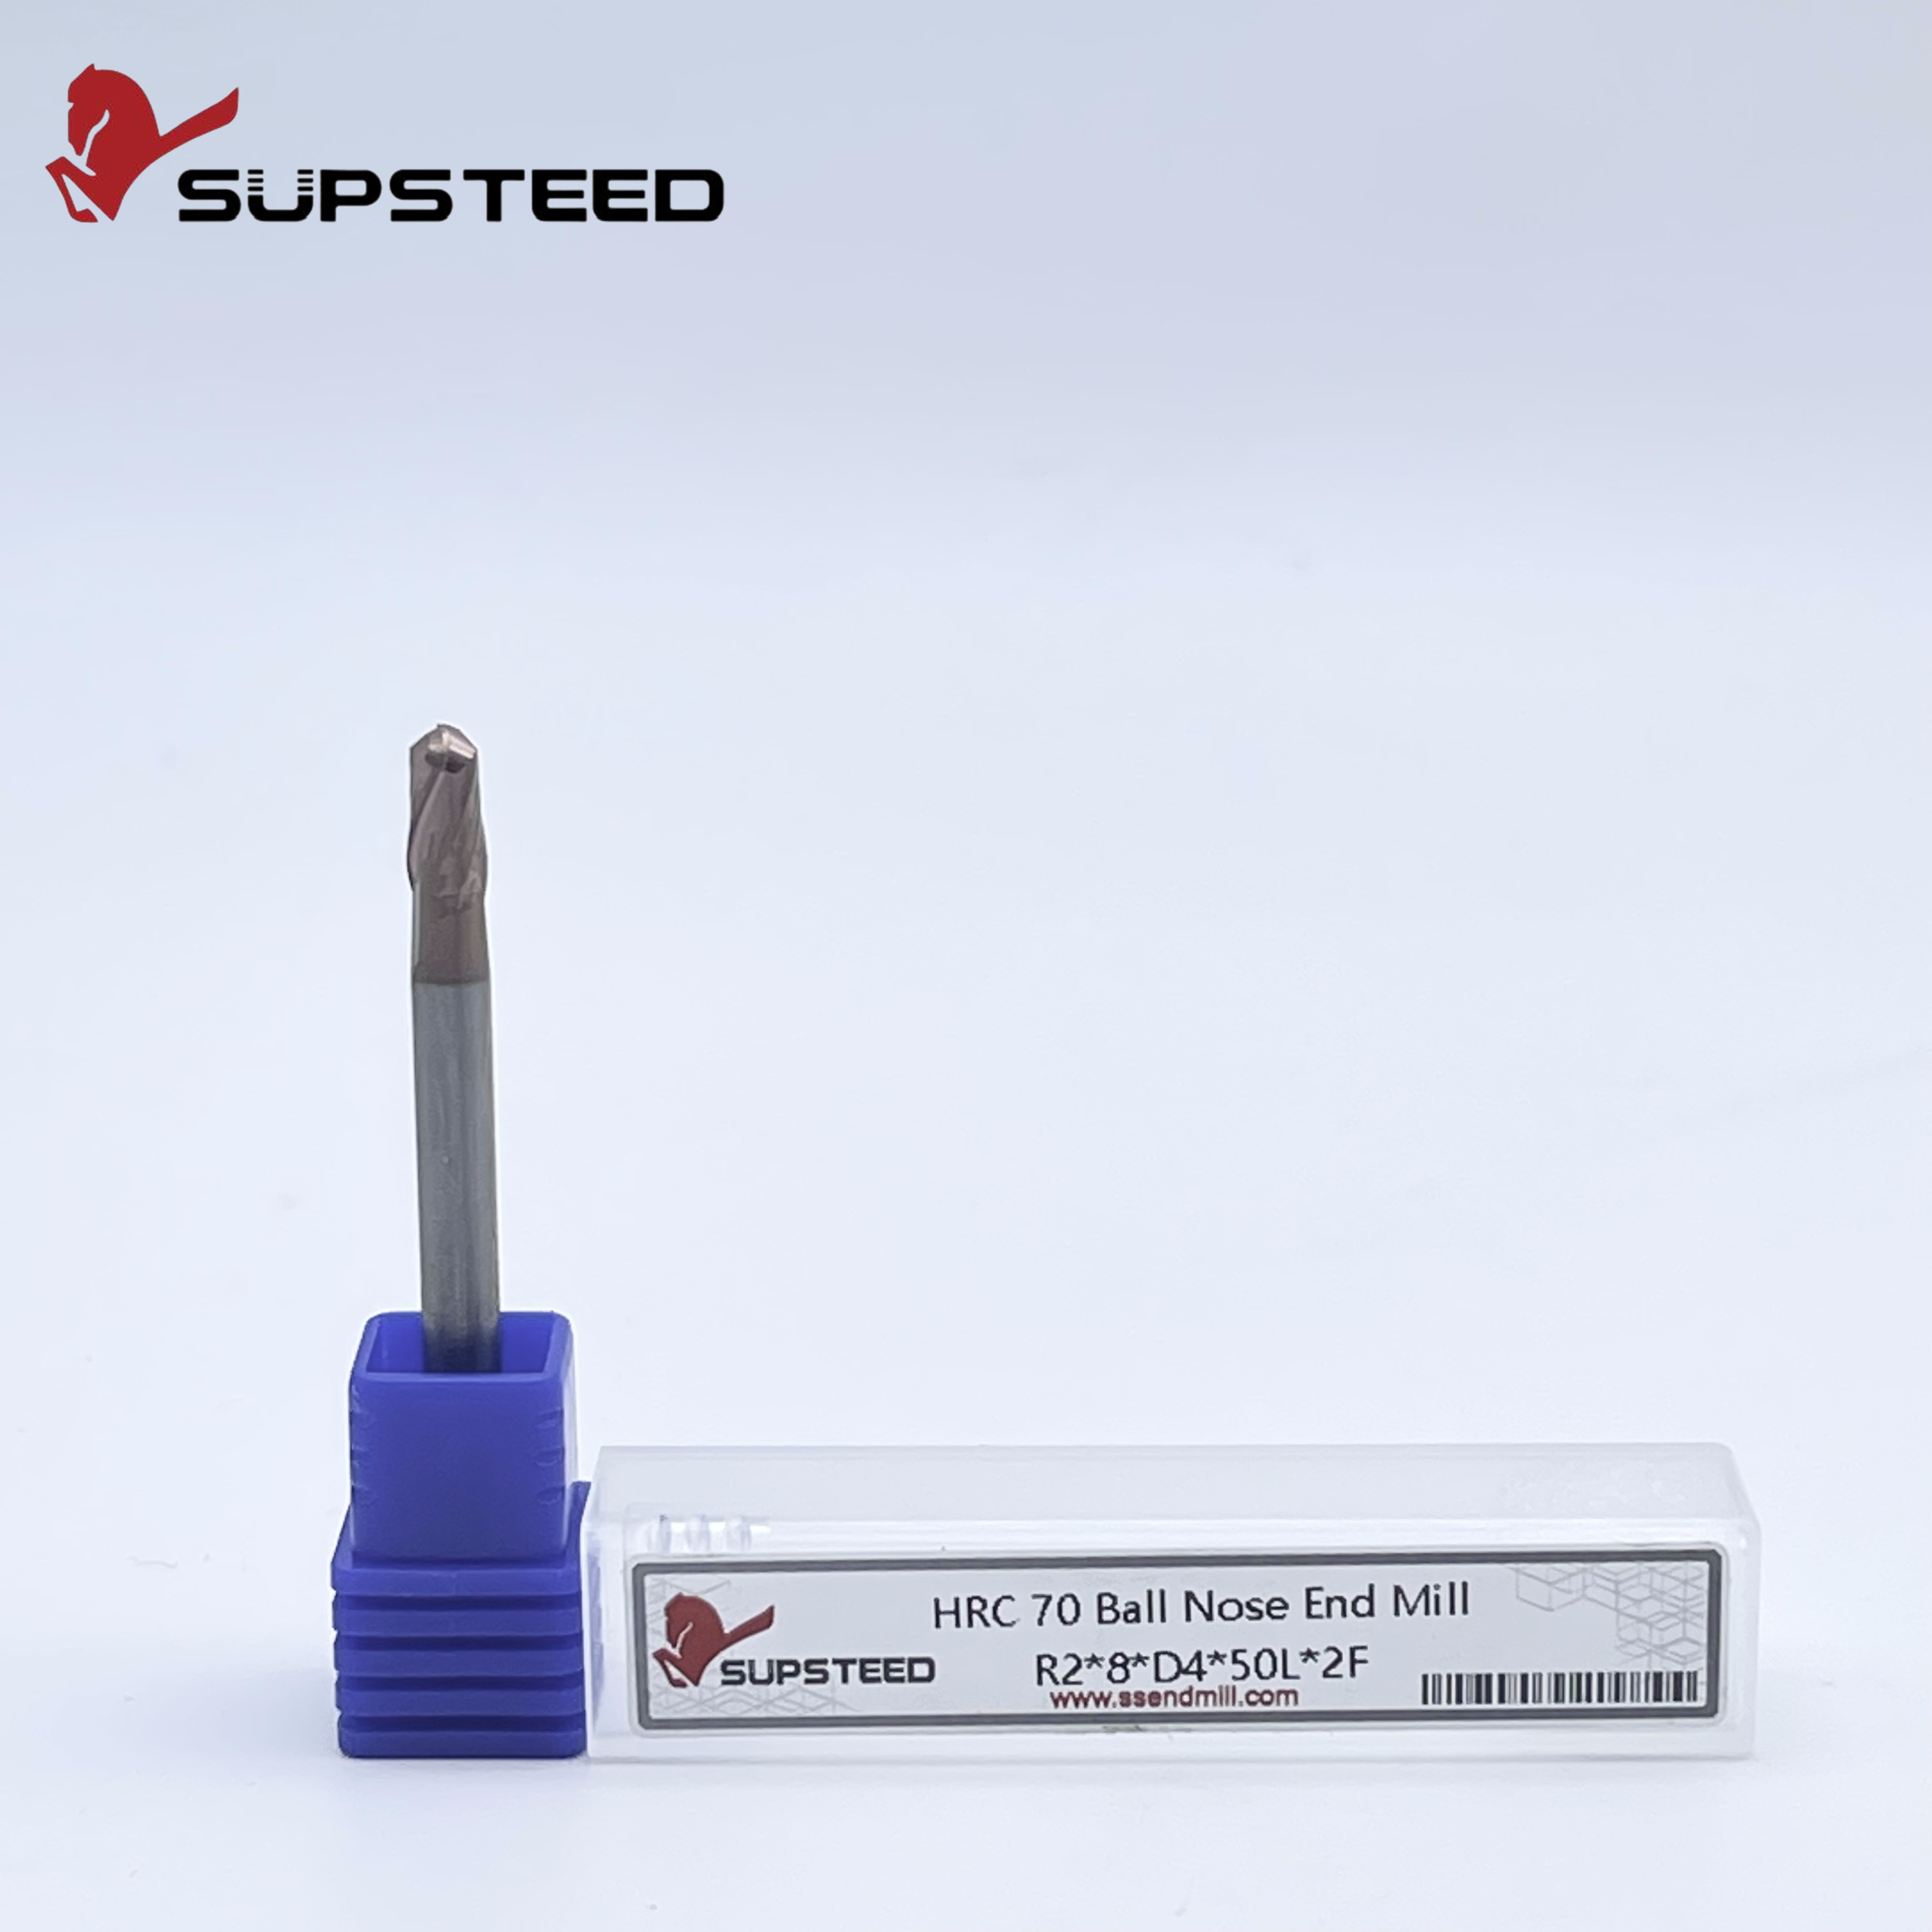
Las complejas cavidades de moldes 3D requieren geometrías específicas para atravesar paredes empinadas y suelos poco profundos. Un La fresa de punta esférica HRC70 sobresale en estas tareas de perfilado. Los maquinistas se enfrentan al desafío de la velocidad superficial cero en la punta de la herramienta. Cuando la herramienta corta exactamente sobre su eje central, la velocidad de rotación es cero, lo que hace que la herramienta frote el material en lugar de cizallarlo. Para contrarrestar esto, incline la herramienta o pieza de trabajo utilizando un mecanizado de 3+2 o de 5 ejes completos. Esto activa el diámetro de corte efectivo en lugar del punto muerto. La resistencia estable del borde en la punta central sigue siendo crítica cuando las velocidades de corte se acercan a cero, lo que requiere técnicas de rectificado especializadas durante la fabricación de herramientas.
Un radio de esquina fortalece significativamente el filo en comparación con las fresas de extremo cuadrado. La esquina afilada de una fresa cuadrada actúa como un elevador de tensión y se astillará casi instantáneamente en acero HRC70. Esta geometría distribuye las fuerzas de corte y reduce el riesgo de microastillas. Un La fresa de extremo con radio de esquina HRC70 funciona excepcionalmente bien en desbaste y semiacabado. También maneja eficazmente el acabado de superficies planas dentro de las bases de los moldes, dejando un acabado de piso superior y manteniendo la integridad de las esquinas.
Los detalles intrincados del molde y las nervaduras estrechas exigen cortadores de diámetro pequeño, inferior a 2 mm. Estas microherramientas enfrentan intensos requisitos mecánicos. La amplificación del runout en las microherramientas provoca una falla inmediata. Una desviación de 0,01 mm en una herramienta de 1 mm representa un porcentaje enorme de su carga de viruta. Debe utilizar dispositivos de indexación y portaherramientas de precisión durante la instalación. Las rutinas de calentamiento del husillo se vuelven obligatorias para estabilizar el crecimiento térmico antes de activar estas delicadas herramientas.
El acabado moderno pasa de los diseños tradicionales de 2 o 4 canales a configuraciones de alta eficiencia de 6 o 7 canales. Los recuentos de flautas más altos aumentan la resistencia del núcleo y permiten velocidades de alimentación más altas. Reducen el volumen de las bolsas de virutas, lo que sigue siendo aceptable en acabados donde las cargas de virutas son mínimas. La preparación adecuada de los bordes incluye bordes microafilados y ángulos de inclinación negativos. Estas características evitan que los bordes se astillen en cualquier Fresa de acero ultraduro . El afilador elimina las rebabas microscópicas del esmerilado, dejando un filo estable y predecible que puede soportar la inmensa presión del corte del acero endurecido.
Los rangos iniciales realistas para metraje de superficie (Vc) y avance por diente (Fz) requieren un cálculo cuidadoso. La dinámica del mecanizado de alta velocidad (HSM) utiliza cortes ligeros a altas velocidades de rotación para optimizar las fuerzas de corte. Ajuste estas líneas base según el diámetro de la herramienta, el voladizo y la composición específica del material. Bajar demasiado la velocidad de avance provoca fricción y endurecimiento por trabajo. Al empujarlo demasiado alto, se rompe el cortador.
Calcule el diámetro de corte efectivo en función de la profundidad de corte para herramientas de punta esférica.
Determine la superficie base en pies (SFM o Vc) recomendada por el fabricante para HRC70.
Calcule las RPM del husillo utilizando el diámetro de corte efectivo.
Aplique fórmulas de adelgazamiento de viruta si el compromiso radial (Ae) es inferior al 50% del radio de la herramienta.
Establezca la velocidad de avance de la máquina según el avance ajustado por diente (Fz).
El compromiso radial óptimo (Ae) para pasadas de acabado normalmente oscila entre el 1% y el 3% del diámetro de la herramienta. Esto minimiza las fuerzas de corte radial y la deflexión, asegurando que la herramienta corte exactamente donde el sistema CAM cree que está. Las estrategias de profundidad de corte axial (Ap) varían. Compare el perfilado tradicional con las técnicas de fresado trocoidal axial profundo para encontrar el mejor enfoque. El fresado trocoidal utiliza toda la longitud de la flauta, distribuyendo el desgaste uniformemente por todo el carburo en lugar de concentrarlo en la punta.
Los recubrimientos con altas temperaturas de oxidación, como TiSiN o AlTiN, prosperan en el entorno de alta temperatura del mecanizado HRC70. Estos recubrimientos forman una capa protectora de óxido durante el corte. Esta capa reduce la fricción y la transferencia térmica al sustrato de carburo de grano ultrafino. El propio sustrato debe poseer una alta resistencia a la rotura transversal para resistir las fuerzas de flexión aplicadas durante el corte. El carburo micrograno estándar no sobrevivirá; necesitas estructuras ultrafinas o de nanograno.
El fresado en ascenso sirve como estándar para el acabado de aceros endurecidos. Logra el mejor acabado superficial y dirige el calor hacia la viruta en lugar de hacia la pieza de trabajo. La viruta comienza gruesa y termina fina, lo que reduce el roce y la generación de calor. Es posible que se requiera fresado convencional en casos de bordes específicos para mitigar la deflexión severa en paredes largas y delgadas, pero generalmente acelera el desgaste de la herramienta en materiales HRC70.
Las estrategias del software CAM mantienen una carga de viruta y un ángulo de compromiso constantes. Esto evita picos en la fuerza de corte que destruyen las herramientas de carburo rígidas y quebradizas en las esquinas. Las configuraciones especializadas de 7 flautas ejecutan cortes axiales profundos utilizando Ap grande y Ae pequeño en configuraciones estables. Las trayectorias de herramientas en espiral morphing evitan cambios direccionales repentinos, manteniendo el movimiento de la máquina suave y las fuerzas de corte consistentes.
Los movimientos de entrada y salida de arco o de rampa helicoidal son obligatorios. Sumergirse directamente en material HRC70 provocará una falla catastrófica inmediata de la herramienta. El centro de una fresa cortadora no tiene espacio para la evacuación de virutas y tiene una velocidad de corte nula. Siempre incremente en un ángulo poco profundo, generalmente entre 1 y 3 grados, para facilitar la entrada de la herramienta en el corte.
Una cortadora avanzada no puede compensar una máquina floja. Las tolerancias de desviación máximas aceptables deben permanecer por debajo de 0,003 mm en la punta del husillo. Esto evita cargas desiguales de viruta y fallos prematuros de los bordes. Si una flauta recibe una viruta más pesada que las demás, se astillará y la herramienta fallará rápidamente. Revise periódicamente el cono del husillo para detectar posibles desgastes o daños.
Los mandriles hidráulicos de alta precisión o de ajuste por contracción proporcionan un rendimiento superior al de las pinzas ER estándar. Mantienen la concentricidad y maximizan la fuerza de agarre. Las pinzas ER introducen múltiples superficies de contacto, cada una de las cuales agrega un posible descentramiento. Los soportes de ajuste por contracción sujetan la herramienta 360 grados, proporcionando máxima rigidez y amortiguando la vibración durante el corte.
El uso de refrigerante por inundación en herramientas de carburo de acero endurecido provoca choque térmico y microfisuras. El filo se calienta instantáneamente en el corte y se enfría instantáneamente cuando sale, lo que hace que el carburo se expanda y contraiga rápidamente. El chorro de aire a alta presión o la lubricación de cantidad mínima (MQL) limpian las virutas sin fluctuaciones rápidas de temperatura. Coloque las boquillas de aire con precisión para evacuar las virutas de las cavidades profundas, evitando el recorte.
La implementación exitosa de estas herramientas requiere un enfoque holístico que combine configuraciones rígidas, geometrías especializadas y parámetros CAM altamente controlados. Evalúe a los socios de herramientas en función de su capacidad para proporcionar datos de corte específicos y probados para materiales HRC 65+. Los catálogos genéricos a menudo se quedan cortos cuando se trata de durezas extremas.
Establezca una prueba de referencia controlada en un bloque reforzado no crítico para verificar los parámetros.
Verifique el descentramiento del husillo con un indicador de cuadrante antes de cada pasada de acabado crítica.
Actualice las bibliotecas CAM con cálculos de adelgazamiento de viruta verificados para herramientas de radio de esquina.
Implemente un estricto sistema de gestión de la vida útil de las herramientas basado en el tiempo de corte en lugar de en la inspección visual.
R: Las principales diferencias radican en la dureza del sustrato, la preparación de los bordes y las temperaturas de oxidación del recubrimiento. Las herramientas HRC70 utilizan carburo de grano ultrafino y recubrimientos especializados diseñados para soportar un desgaste abrasivo extremo y una mayor generación de calor. También cuentan con afilados de bordes más pesados para evitar microastillas bajo presiones de corte masivas.
R: El desconchado prematuro generalmente se debe a un descentramiento excesivo del husillo, picos repentinos en la carga de la viruta, choque térmico debido al refrigerante líquido o trayectorias de entrada inadecuadas, como hundimientos rectos. La falta de rigidez de la máquina o el uso de pinzas ER estándar también contribuyen en gran medida a la falla de los bordes.
R: Debe utilizar chorro de aire a alta presión. El refrigerante líquido provoca un rápido choque térmico y microfisuras en el sustrato de carburo debido a fluctuaciones extremas de temperatura. El chorro de aire evacua eficazmente las virutas mientras mantiene temperaturas estables de la herramienta.
R: El paso óptimo depende de la altura de la cúspide deseada y de los requisitos de acabado superficial (Ra). Normalmente, oscila entre el 1% y el 3% del diámetro de la herramienta para pasadas de acabado de precisión. Este pequeño compromiso minimiza la deflexión radial y garantiza la precisión dimensional.
R: No recomendamos el uso de pinzas ER estándar para operaciones de acabado debido al apilamiento por descentramiento. Los soportes hidráulicos o de ajuste por contracción proporcionan la máxima concentricidad y fuerza de agarre necesarias para evitar microastillas en estas herramientas frágiles.
R: Las velocidades de avance requieren cálculos de adelgazamiento de viruta. La geometría del radio de las esquinas distribuye la fuerza de corte de manera diferente a un perfil cuadrado, lo que significa que las velocidades de avance programadas a menudo deben aumentar para mantener el espesor de viruta objetivo al realizar cortes radiales ligeros.


