
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-31 Origine : Site

L'usinage d'aciers pour moules trempés atteignant 60 à 70 HRC impose des exigences mécaniques extrêmes à votre outillage et à la configuration de votre machine. Les pièces mises au rebut et le polissage manuel excessif augmentent les coûts de production et allongent les délais de livraison. Les ateliers sont constamment confrontés à la tension entre l'obtention de tolérances dimensionnelles strictes, le maintien de temps de cycle acceptables et la prévention d'une défaillance prématurée des outils. L'écaillage, la casse catastrophique et l'usure rapide des flancs restent des menaces constantes lors de la coupe de matériaux aussi durs. Pour réussir dans le fraisage ultra-dur, il ne suffit pas d'acheter l'outil le plus dur disponible. Vous devez aligner la géométrie de l'outil, la composition du substrat, les revêtements avancés et les paramètres d'usinage précis. Cet alignement stratégique permet d'atteindre un état « d'usinage à zéro », éliminant les opérations de finition secondaire. En optimisant ces variables, les machinistes stabilisent les forces de coupe et garantissent une durée de vie prévisible des outils. Nous explorerons comment sélectionner et déployer les bons Fraise en carbure HRC70 pour votre application spécifique.
La géométrie dicte la finition : le choix entre les profils à nez sphérique, à rayon d'angle et à cannelures multiples a un impact direct sur les limites de dépassement et la rugosité de surface (Ra) dans l'acier trempé.
La rigidité n'est pas négociable : une fraise en carbure HRC70 nécessite des porte-outils à très faible faux-rond (ajustage par frettage ou hydraulique) et des configurations de machine rigides pour éviter les micro-écailles.
Gestion de la chaleur plutôt que évacuation des copeaux : dans les aciers ultra-durs, le jet d'air est généralement préféré au liquide de refroidissement pour éviter les chocs thermiques et la dégradation du revêtement.
Précision des paramètres : la profondeur de coupe (Ap), le pas (Ae) et l'avance par dent (Fz) doivent être étroitement contrôlés pour maintenir des forces de coupe stables et une durée de vie prévisible de l'outil.
La coupe de matériaux à HRC 68-70 présente des réalités physiques sévères sur la table de la machine. Des forces de coupe élevées génèrent des températures extrêmes directement au niveau de l’arête de coupe. La déviation de l'outil devient une préoccupation majeure lors d'un engagement continu, en particulier avec les outils à longue portée. Définir « l'usinage à zéro » signifie réduire ou éliminer complètement le calage et le polissage manuels. Le polissage manuel introduit une erreur humaine et modifie souvent les géométries critiques du moule, conduisant à des lignes de joint mal adaptées. Un vrai Le coupeur de finition de moule de précision doit présenter une tolérance de profil de contour très précise de 180 degrés. Cette précision, mesurée en microns, élimine les abaissements et l'ondulation de la surface sur les surfaces 3D complexes.
Nous évaluons le succès des outils selon plusieurs dimensions. Le taux d'enlèvement de métal volumétrique (MRR) doit être équilibré par rapport à la durée de vie de l'outil. Pousser trop fort un outil dans le matériau HRC70 entraîne une rupture immédiate des bords. La cohérence de la finition de surface et la précision dimensionnelle sur des coupes continues étendues déterminent la valeur ultime du processus d'usinage. Si un outil s'use trop rapidement, le début du parcours d'outil aura une dimension différente de la fin, ce qui ruinera la cavité du moule.
| Usinage de l'acier standard métrique | (HRC 30-40) | de l'acier ultra-dur (HRC 65-70) |
|---|---|---|
| Mode de défaillance principal | Usure progressive des flancs | Micro-écaillage, fissuration thermique |
| Stratégie de refroidissement | Liquide de refroidissement inondé | Soufflage d'air à haute pression |
| Engagement radial (Ae) | 10 % à 40 % du diamètre de l'outil | 1% - 3% du diamètre de l'outil |
| Exigence du porte-outil | Pince ER acceptable | Ajustement fretté ou hydraulique obligatoire |
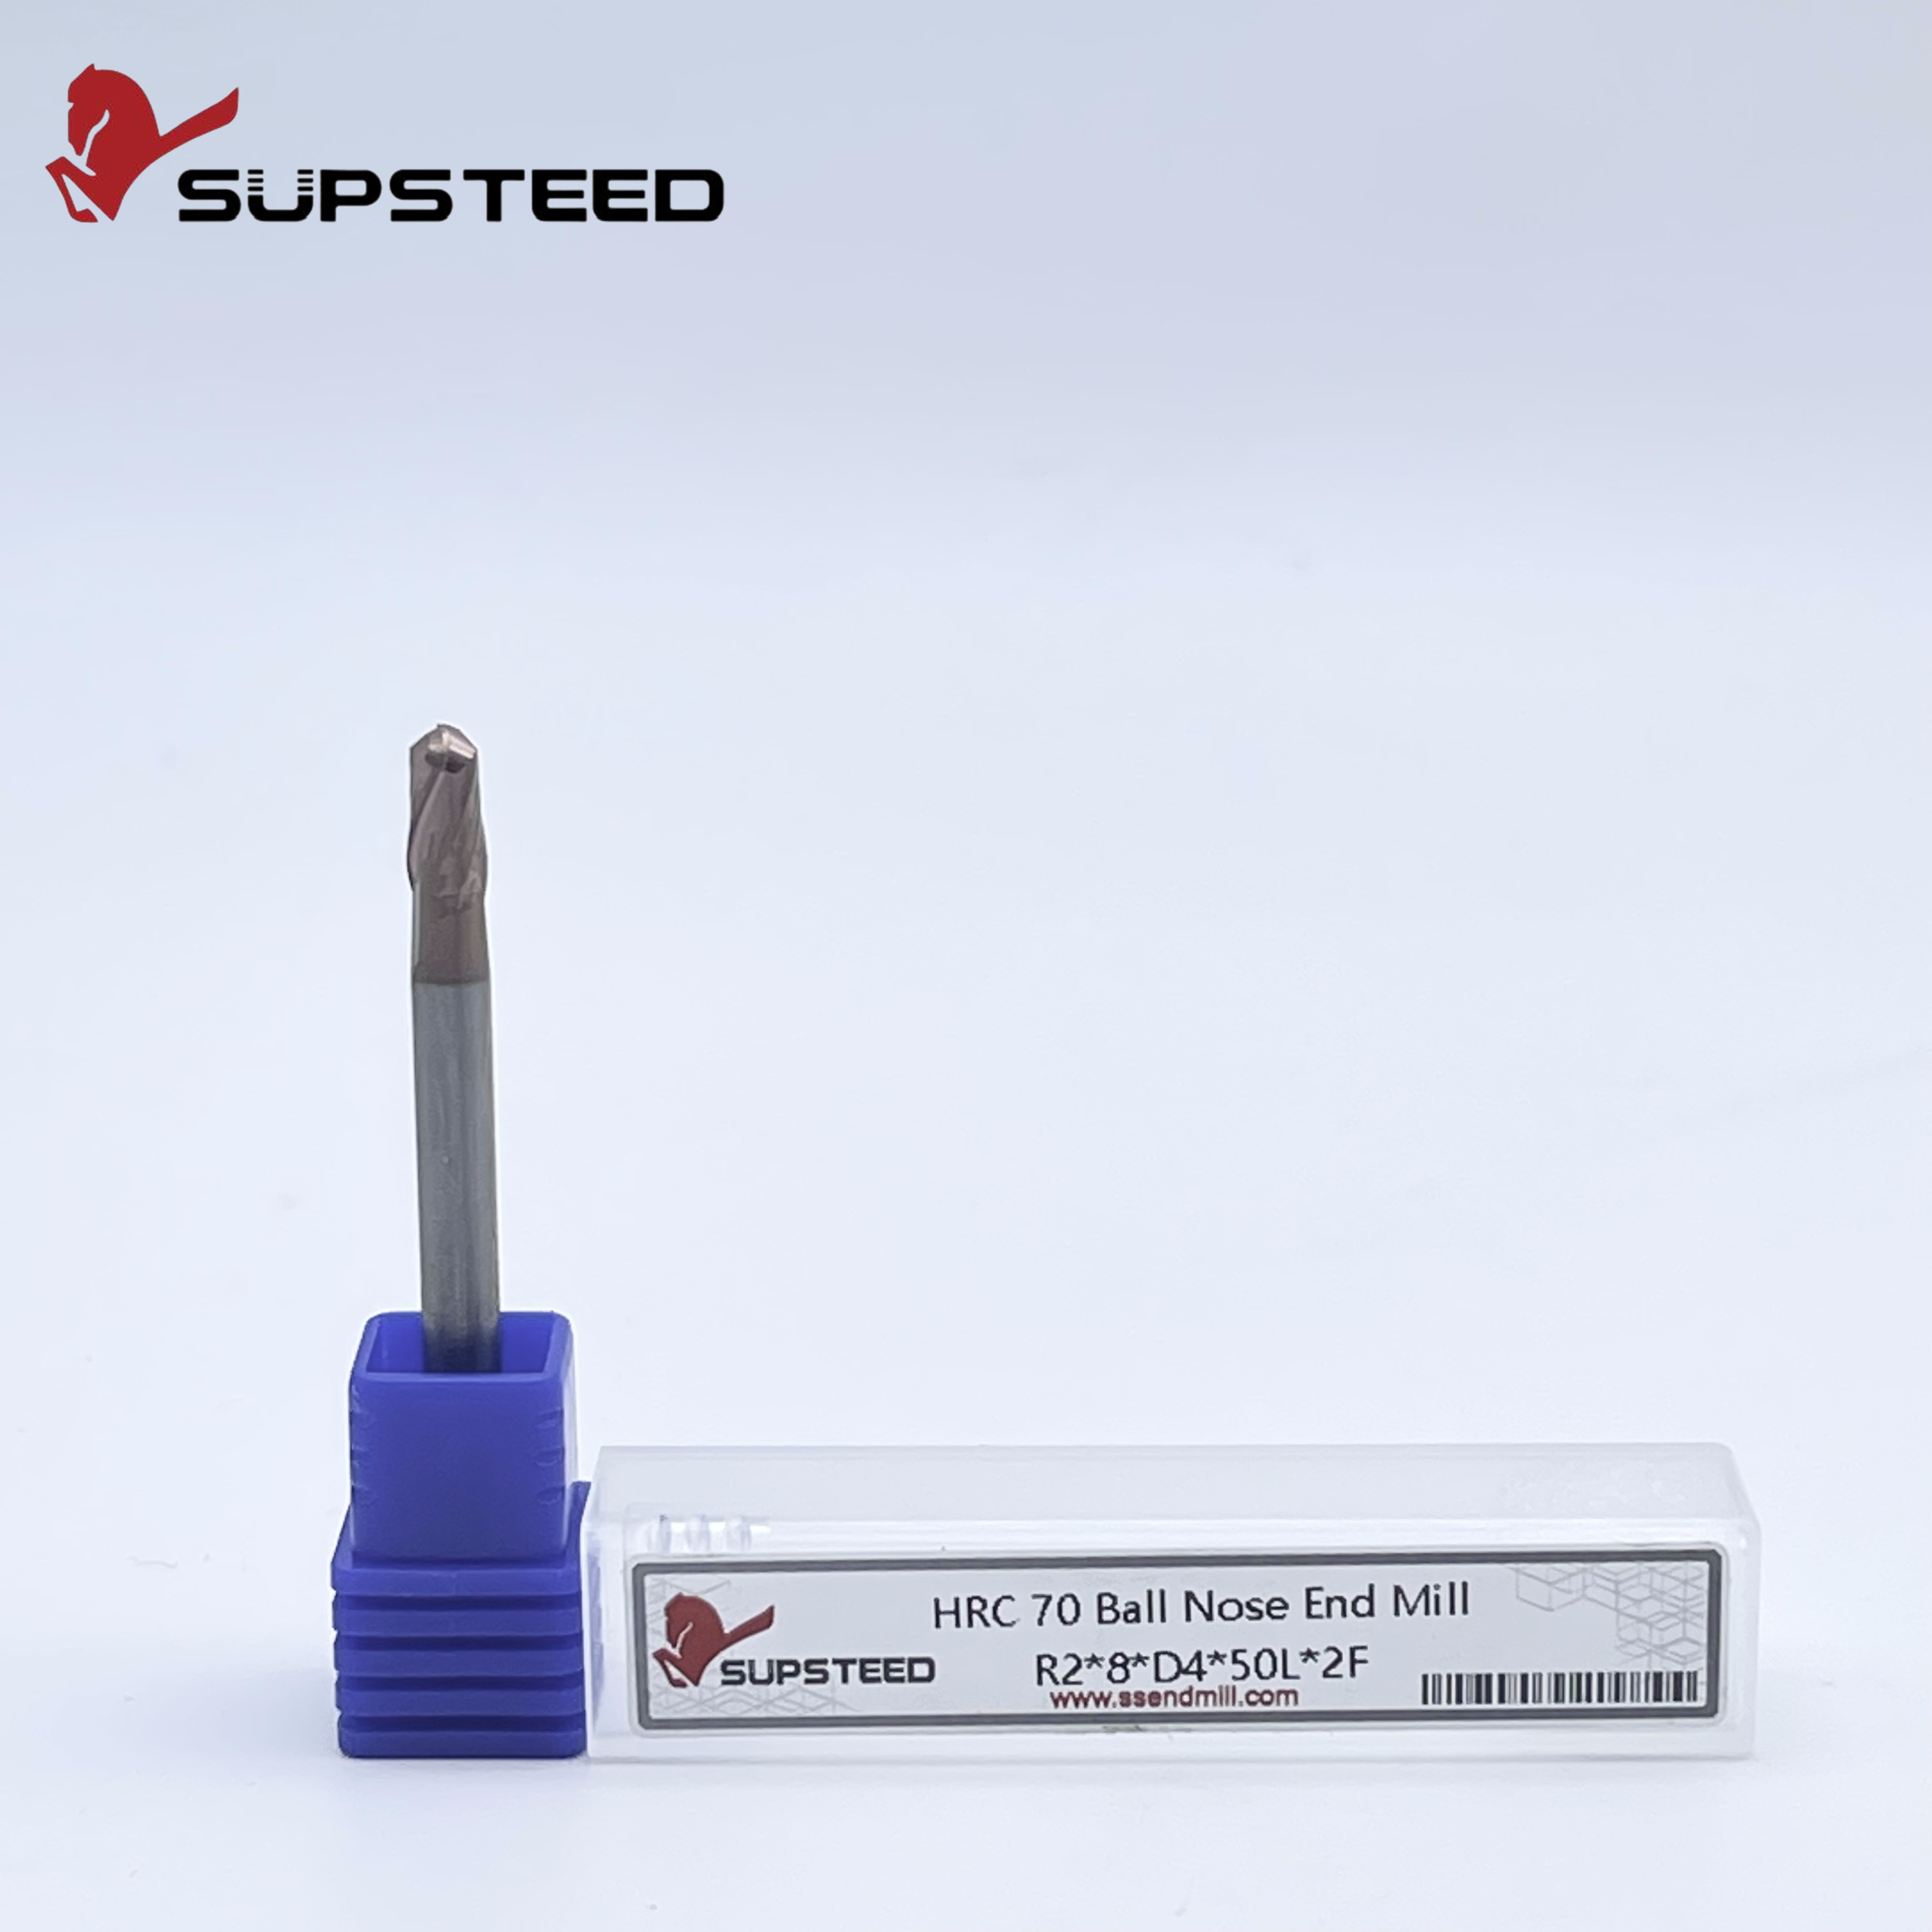
Les cavités de moules 3D complexes nécessitent des géométries spécifiques pour naviguer sur des murs abrupts et des sols peu profonds. Un La fraise à bout sphérique HRC70 excelle dans ces tâches de profilage. Les machinistes sont confrontés au défi d’une vitesse de surface nulle au niveau de la pointe de l’outil. Lorsque l'outil coupe exactement sur son axe central, la vitesse de rotation est nulle, ce qui fait que l'outil frotte plutôt que cisaille le matériau. Pour contrer cela, inclinez l'outil ou la pièce à usiner en utilisant un usinage 3+2 ou 5 axes complets. Cela engage le diamètre de coupe effectif plutôt que le point mort. Une résistance stable des bords au niveau de la pointe centrale reste essentielle lorsque les vitesses de coupe approchent de zéro, ce qui nécessite des techniques de meulage spécialisées lors de la fabrication des outils.
Un rayon de coin renforce considérablement le tranchant par rapport aux fraises à bout carré. Le coin pointu d'une fraise à bout carré agit comme un élévateur de contrainte et s'écaille presque instantanément dans l'acier HRC70. Cette géométrie répartit les efforts de coupe et réduit le risque de micro-écaillage. Un La fraise à rayon d'angle HRC70 fonctionne exceptionnellement bien en ébauche et en semi-finition. Il gère également efficacement la finition des surfaces planes dans les bases de moule, laissant une finition de sol de qualité supérieure tout en préservant l'intégrité des coins.
Les détails complexes du moule et les nervures étroites nécessitent des fraises de petit diamètre inférieures à 2 mm. Ces micro-outils sont confrontés à des exigences mécaniques intenses. L'amplification du faux-rond dans les micro-outils provoque une défaillance immédiate. Un faux-rond de 0,01 mm sur un outil de 1 mm représente un pourcentage énorme de sa charge de copeaux. Vous devez utiliser des dispositifs d'indexation et d'indexation de porte-outils de précision lors de l'installation. Les routines de préchauffage des broches deviennent obligatoires pour stabiliser la croissance thermique avant de toucher ces outils délicats.
La finition moderne passe des conceptions traditionnelles à 2 ou 4 cannelures aux configurations à haute efficacité à 6 ou 7 cannelures. Un nombre de cannelures plus élevé augmente la résistance du noyau et permet des vitesses d'alimentation plus élevées. Ils réduisent le volume des poches de copeaux, ce qui reste acceptable en finition où les charges de copeaux sont minimes. Une bonne préparation des bords comprend des bords micro-affûtés et des angles de coupe négatifs. Ces caractéristiques empêchent l'écaillage des bords sur tout Fraise en acier ultra dur . L'affûtage élimine les bavures microscopiques, laissant un tranchant stable et prévisible qui peut résister à l'immense pression de cisaillement de l'acier trempé.
Des plages de départ réalistes pour la longueur de surface (Vc) et l'avance par dent (Fz) nécessitent un calcul minutieux. La dynamique d'usinage à grande vitesse (HSM) utilise des coupes légères à des vitesses de rotation élevées pour optimiser les forces de cisaillement. Ajustez ces lignes de base en fonction du diamètre de l'outil, du porte-à-faux et de la composition spécifique du matériau. Une avance trop faible provoque un frottement et un écrouissage. En le poussant trop haut, le couteau s'enclenche.
Calculez le diamètre de coupe effectif en fonction de la profondeur de coupe pour les outils à bout sphérique.
Déterminez la longueur de la surface de base (SFM ou Vc) recommandée par le fabricant pour le HRC70.
Calculez le régime de la broche en utilisant le diamètre de coupe effectif.
Appliquer des formules d'amincissement des copeaux si l'engagement radial (Ae) est inférieur à 50 % du rayon de l'outil.
Réglez l'avance de la machine en fonction de l'avance par dent ajustée (Fz).
L'engagement radial optimal (Ae) pour les passes de finition varie généralement de 1 % à 3 % du diamètre de l'outil. Cela minimise les forces de coupe radiales et la déviation, garantissant que l'outil coupe exactement là où le système CAM pense qu'il se trouve. Les stratégies de profondeur de coupe axiale (Ap) varient. Comparez le profilage traditionnel avec les techniques de fraisage trochoïdal axial profond pour trouver la meilleure approche. Le fraisage trochoïdal utilise toute la longueur de la flûte, répartissant l'usure uniformément sur le carbure plutôt que de la concentrer à la pointe.
Les revêtements à haute température d'oxydation comme TiSiN ou AlTiN prospèrent dans l'environnement à haute température de l'usinage HRC70. Ces revêtements forment une couche d'oxyde protectrice lors de la coupe. Cette couche réduit la friction et le transfert thermique vers le substrat en carbure à grains ultra fins. Le substrat lui-même doit posséder une résistance à la rupture transversale élevée pour résister aux forces de flexion appliquées lors de la coupe. Le carbure à micro-grains standard ne survivra pas ; vous avez besoin de structures ultra fines ou nano-grains.
Le fraisage en montée sert de norme pour la finition des aciers trempés. Il permet d'obtenir la meilleure finition de surface et de diriger la chaleur vers les copeaux plutôt que vers la pièce. Les copeaux commencent épais et finissent finement, réduisant ainsi le frottement et la génération de chaleur. Le fraisage conventionnel peut être nécessaire dans les cas de niche pour atténuer les déformations importantes sur des parois longues et minces, mais il accélère généralement l'usure des outils dans les matériaux HRC70.
Les stratégies logicielles de FAO maintiennent une charge de puce et un angle d'engagement constants. Cela évite les pics de force de coupe qui détruisent les outils en carbure rigides et cassants dans les coins. Les configurations spécialisées à 7 cannelures exécutent des coupes axiales profondes en utilisant un grand Ap et un petit Ae dans des configurations stables. Les parcours d'outils en spirale Morphing empêchent les changements de direction brusques, gardant ainsi le mouvement de la machine fluide et les forces de coupe cohérentes.
Les mouvements d'arc d'entrée, d'arc de sortie ou de rampe hélicoïdale sont obligatoires. Plonger directement dans le matériau HRC70 entraînera une défaillance catastrophique immédiate de l'outil. Le centre d'une fraise en bout n'a pas d'espace d'évacuation des copeaux et une vitesse de coupe nulle. Ramenez toujours à un angle peu profond, généralement entre 1 et 3 degrés, pour faciliter l'insertion de l'outil dans la coupe.
Un cutter avancé ne peut pas compenser une machine desserrée. Les tolérances de faux-rond maximales acceptables doivent rester inférieures à 0,003 mm au niveau du nez de broche. Cela évite des charges de copeaux inégales et une défaillance prématurée des bords. Si une flûte prend un copeau plus lourd que les autres, elle s'ébréchera et l'outil tombera en panne rapidement. Vérifiez régulièrement le cône de votre broche pour déceler des frottements ou des dommages.
Les mandrins hydrauliques à ajustement rétractable ou de haute précision offrent des performances supérieures aux pinces de serrage ER standard. Ils maintiennent la concentricité et maximisent la force de préhension. Les pinces ER introduisent plusieurs surfaces de contact, chacune ajoutant un faux-rond potentiel. Les supports rétractables agrippent l'outil à 360 degrés, offrant une rigidité maximale et atténuant les vibrations pendant la coupe.
L'utilisation d'un liquide de refroidissement sur des outils en carbure en acier trempé provoque des chocs thermiques et des microfissures. Le tranchant chauffe instantanément lors de la coupe et refroidit instantanément à sa sortie, provoquant une expansion et une contraction rapides du carbure. Le jet d'air à haute pression ou la lubrification à quantité minimale (MQL) élimine les copeaux sans fluctuation rapide de la température. Positionnez les buses d'air avec précision pour évacuer les copeaux des cavités profondes, empêchant ainsi la redécoupe.
Le déploiement réussi de ces outils nécessite une approche holistique combinant des configurations rigides, des géométries spécialisées et des paramètres de FAO hautement contrôlés. Évaluez les partenaires d’outillage en fonction de leur capacité à fournir des données de coupe spécifiques et testées pour les matériaux HRC 65+. Les catalogues génériques sont souvent insuffisants lorsqu’il s’agit de duretés extrêmes.
Établissez un test de référence contrôlé sur un bloc durci non critique pour vérifier les paramètres.
Vérifiez le faux-rond de la broche avec un indicateur à cadran avant chaque passe de finition critique.
Mettez à jour les bibliothèques CAM avec des calculs vérifiés d’amincissement des copeaux pour les outils à rayon d’angle.
Mettez en œuvre un système strict de gestion de la durée de vie des outils basé sur le temps de coupe plutôt que sur l'inspection visuelle.
R : Les principales différences résident dans la dureté du substrat, la préparation des bords et les températures d'oxydation du revêtement. Les outils HRC70 utilisent du carbure à grains ultra-fins et des revêtements spécialisés conçus pour résister à une usure abrasive extrême et à une génération de chaleur plus élevée. Ils comportent également des aiguisages de bord plus lourds pour éviter les micro-écailles sous des pressions de coupe massives.
R : L'écaillage prématuré résulte généralement d'un faux-rond excessif de la broche, de pics soudains de charge de copeaux, d'un choc thermique dû au liquide de refroidissement ou de parcours d'outil d'entrée incorrects comme une plongée droite. Un manque de rigidité de la machine ou l'utilisation de pinces ER standard contribuent également fortement à la rupture des bords.
R : Vous devez utiliser un jet d’air à haute pression. Le liquide de refroidissement provoque un choc thermique rapide et des microfissures dans le substrat en carbure en raison de fluctuations extrêmes de température. Le souffle d'air évacue efficacement les copeaux tout en maintenant des températures d'outils stables.
R : Le pas optimal dépend de la hauteur de cuspide souhaitée et des exigences en matière de finition de surface (Ra). Généralement, cela varie de 1 % à 3 % du diamètre de l'outil pour des passes de finition de précision. Ce petit engagement minimise la déviation radiale et garantit la précision dimensionnelle.
R : Nous déconseillons l'utilisation de pinces ER standard pour les opérations de finition en raison de l'empilement des faux-ronds. Les supports à ajustement rétractable ou hydrauliques offrent la concentricité et la force de préhension maximales requises pour éviter les micro-écailles dans ces outils fragiles.
R : Les vitesses d'avance nécessitent des calculs d'amincissement des copeaux. La géométrie du rayon d'angle répartit la force de coupe différemment d'un profil carré, ce qui signifie que les vitesses d'avance programmées doivent souvent augmenter pour maintenir l'épaisseur de copeau cible lors de coupes radiales légères.


