Visualizações: 0 Autor: Editor do site Horário de publicação: 06/08/2026 Origem: Site
Na usinagem CNC de alta velocidade, a consistência da ferramenta determina a linha entre uma execução lucrativa e componentes descartados de alto valor. Uma variação de alguns mícrons na geometria da ferramenta causa falha catastrófica da ferramenta ou rejeição do acabamento superficial. Gerentes de compras e engenheiros de produção enfrentam um mercado saturado de fornecedores de ferramentas. O verdadeiro desafio é distinguir entre fornecedores que apenas reembalam ferramentas de marca branca e verdadeiros fabricantes com sistemas de controle de qualidade rigorosos e verificáveis.
Para mitigar o risco da cadeia de fornecimento e garantir um desempenho de usinagem repetível, os compradores devem olhar além das afirmações de marketing. Você precisa entender os meios, métodos e protocolos de metrologia exatos que separam parceiros de ferramentas premium de fornecedores de alto risco. A usinagem de precisão depende inteiramente da previsibilidade da aresta de corte. Ao otimizar um programa CNC para uma taxa específica de remoção de material, qualquer desvio nas características físicas da fresa de topo compromete diretamente toda a operação.
Definir o que constitui uma fresa de topo de qualidade em um ambiente de produção vai muito além da inspeção visual. Uma ferramenta de corte de alto desempenho deve proporcionar vida útil previsível, precisão dimensional consistente, evacuação confiável de cavacos e desvio mínimo. Quando esses critérios de sucesso são atendidos, os maquinistas podem executar turnos de fabricação com segurança, sem medo de quebra repentina da ferramenta. A previsibilidade permite que os engenheiros de processo otimizem as taxas de avanço e as velocidades do fuso até seus limites teóricos máximos. Isso maximiza a utilização da máquina e o rendimento em todo o chão de fábrica.
O impacto financeiro em cascata do fraco controlo de qualidade é grave. Lotes de ferramentas inconsistentes levam diretamente à paralisação da máquina. Os operadores são forçados a ajustar constantemente as compensações de desgaste ou substituir ferramentas quebradas no meio do ciclo. Em indústrias críticas, como a aeroespacial ou a fabricação de dispositivos médicos, uma única fresa de topo comprometida pode descartar um componente de titânio ou Inconel. Além disso, fusos quebrados causados por vibração excessiva ou falha catastrófica da ferramenta resultam em enormes paralisações para reparos e semanas de perda de capacidade de produção. Os custos de mão-de-obra ocultos dos operadores que solucionam problemas de desgaste imprevisível de ferramentas corroem rapidamente qualquer economia percebida com a compra de ferramentas de qualidade inferior.
Avaliar a aquisição de ferramentas requer mudar o foco do preço unitário inicial para o custo real por peça. Uma fresa de topo que dura metade do tempo e requer taxas de avanço mais lentas é significativamente mais cara no longo prazo. A eficiência da produção depende da maximização da taxa de remoção de material, mantendo ao mesmo tempo os requisitos de acabamento superficial. Fresas de topo de alta qualidade fabricadas sob rigorosos protocolos de controle de qualidade permitem que as oficinas obtenham custos gerais de fabricação mais baixos. Você obtém maior longevidade da ferramenta, taxas de refugo reduzidas e tempo de atividade maximizado do fuso.
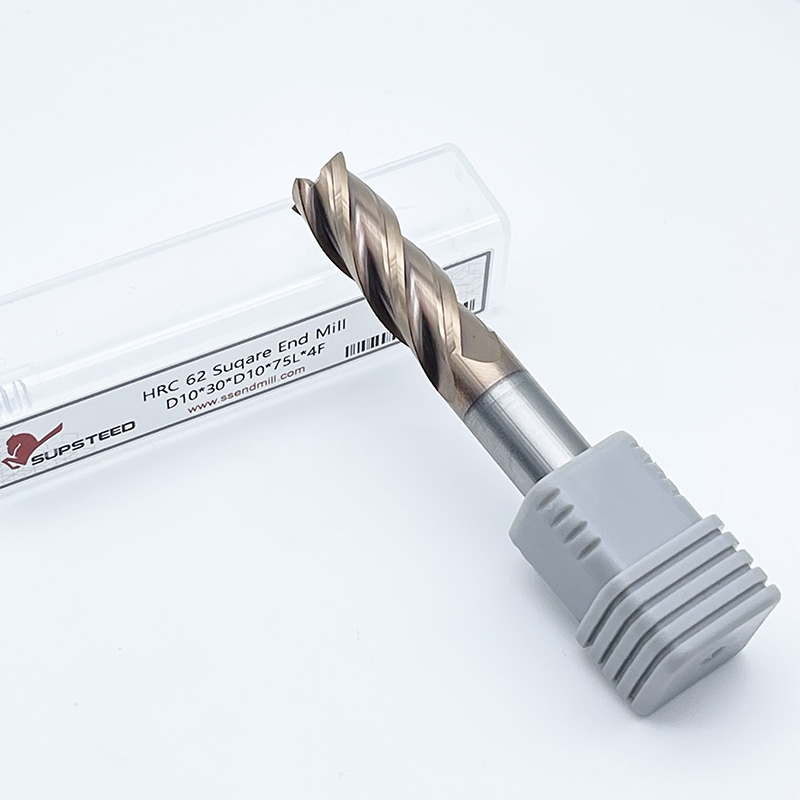
A produção de ferramentas de corte de alto desempenho é um processo científico altamente controlado. Principal Os fabricantes de fresas de topo de metal duro implementam protocolos de inspeção rigorosos em todas as fases do ciclo de vida de fabricação. Isso garante que o produto final funcione exatamente como projetado quando atinge o fuso.
Os fabricantes de primeira linha mantêm controles rígidos de temperatura e umidade tanto nas instalações de moagem quanto no laboratório de metrologia. A retificação de precisão gera imenso calor e o ambiente deve ser estabilizado para evitar expansão térmica descontrolada. As instalações normalmente são mantidas a uma temperatura constante de 20°C (68°F) com flutuação mínima. A umidade também é rigorosamente regulada para evitar a oxidação em equipamentos de moagem e instrumentos de medição sensíveis.
Mesmo pequenas flutuações de temperatura causam expansão térmica em peças brutas de metal duro e rebolos. Isto leva a desvios de nível micrométrico na geometria final da ferramenta. Uma mudança de temperatura de apenas alguns graus altera a fundição estrutural da máquina-ferramenta, mudando a posição do rebolo em relação à pinça. Ao manter a estabilidade térmica absoluta, os fabricantes garantem que a primeira fresa de topo produzida em um lote seja dimensionalmente idêntica à milésima. A temperatura do líquido refrigerante também corresponde exatamente à temperatura ambiente para evitar choque térmico durante o processo de retificação.
O controle de qualidade começa muito antes da peça bruta de metal duro entrar na retificadora. Os testes metalúrgicos das hastes de metal duro recebidas são obrigatórios. Os fabricantes testam a dureza usando escalas Vickers ou Rockwell, resistência à ruptura transversal (TRS) e porosidade. Valores elevados de TRS indicam um substrato resistente, capaz de suportar cortes pesados interrompidos sem fraturar. A alta dureza garante resistência ao desgaste em materiais abrasivos, como alumínio com alto teor de silício ou aços para ferramentas endurecidos.
A verificação de estruturas de grãos submicrométricos e ultrafinos é necessária para aplicações de usinagem específicas. Grãos menores de carboneto de tungstênio, variando de 0,2 a 0,5 mícron, proporcionam uma aresta de corte mais afiada e estável. Isto é essencial para usinagem de aços endurecidos ou superligas. Os fabricantes usam microscópios eletrônicos de varredura (MEV) para inspecionar a distribuição do ligante de cobalto e a consistência dos grãos. Quaisquer vazios, acúmulo de carbono ou distribuição irregular de grãos farão com que a ferramenta falhe prematuramente sob cargas de corte pesadas.
A geometria central da fresa de topo é gerada usando retificadoras CNC multieixos de líderes do setor como Rollomatic ou ANCA. Essas máquinas avançadas são combinadas com sistemas de medição em circuito fechado. À medida que o rebolo molda os canais, os ângulos de relevo e o diâmetro do núcleo, lasers integrados ou sondas táteis medem a ferramenta em tempo real. Se o rebolo diamantado começar a se desgastar, a máquina compensa automaticamente para manter a ferramenta dentro da faixa de tolerância especificada.
A compensação térmica automatizada em retificadoras evita desvios dimensionais durante mudanças contínuas de fabricação. O óleo de moagem resfriado é bombeado em alta pressão para manter a temperatura da zona de corte. Isso elimina as limalhas de metal duro e evita o acúmulo de calor. A medição da Leitura Total do Indicador (TIR) é realizada para garantir concentricidade absoluta. Minimizar o desvio é vital. Mesmo 0,0005 polegadas de excentricidade faz com que um canal suporte uma carga de cavacos desproporcionalmente pesada. Isso leva à rápida degradação da borda, trepidação e mau acabamento superficial da peça de trabalho.
Arestas de metal duro recém retificadas são inerentemente frágeis e propensas a microlascamento durante o contato inicial com a peça de trabalho. Os protocolos de controle de qualidade para brunimento de aresta criam um raio microscópico na aresta de corte. Os fabricantes utilizam jateamento com jato de água, acabamento por arrasto ou escovação especializada para conseguir isso. Esta preparação da aresta fortalece a ferramenta, permitindo-lhe cortar o metal de forma limpa, sem fraturar sob pressão radial.
Comparadores ópticos e sistemas de digitalização a laser 3D verificam ângulos de inclinação, ângulos de hélice e geometrias de relevo até o mícron. Instrumentos como Zoller ou Walter Helicheck geram modelos 3D completos da ferramenta de solo. Eles o comparam diretamente com o arquivo CAD original. Isto garante que os ângulos de relevo primário e secundário sejam perfeitamente executados. O alívio adequado evita que a base da ferramenta esfregue contra a peça de trabalho, o que de outra forma geraria atrito excessivo e endureceria o material.
Para aplicações de usinagem de alta velocidade (HSM) onde os fusos excedem 20.000 RPM, o balanceamento dinâmico não é negociável. O espaçamento assimétrico dos canais ou a distribuição irregular da massa causam vibração no fuso. Isso destrói os rolamentos do fuso e quebra as ferramentas de metal duro. Os fabricantes utilizam máquinas de balanceamento especializadas para medir o desequilíbrio em gramas-milímetros. Eles removem pequenas quantidades de material da haste para atingir um grau de balanceamento G2,5 ou melhor.
A inspeção dos furos internos do refrigerante é igualmente crítica. Ferramentas projetadas para usinagem de bolsões profundos ou titânio dependem de refrigeração de alta pressão fornecida diretamente à zona de corte. Os técnicos de CQ verificam a concentricidade desses canais internos e testam a consistência da vazão. Um furo de refrigeração bloqueado ou descentralizado leva a choque térmico imediato, empacotamento de cavacos e falha catastrófica da ferramenta.
A etapa final da fabricação física é a aplicação de revestimentos PVD (Physical Vapor Deposition) ou CVD (Chemical Vapor Deposition), como TiAlN ou AlTiN. A validação desses revestimentos garante que a ferramenta possa suportar o calor extremo gerado durante a usinagem a seco. A espessura do revestimento deve ser perfeitamente uniforme. Se for muito fino, a ferramenta perde a proteção térmica. Se for muito grosso, a aresta de corte fica cega e as forças de corte disparam.
Os fabricantes utilizam o teste Calo, também conhecido como craterização esférica, para medir a espessura exata do revestimento. Além disso, os testes de indentação Rockwell avaliam a adesão do revestimento ao substrato de metal duro. Um penetrador de diamante é inserido na superfície revestida e a cratera resultante é examinada ao microscópio. Se o revestimento lascar ou delaminar extensivamente ao redor da reentrância, o lote será rejeitado. A adesão adequada garante que o revestimento não se desfaça durante o escoamento intenso de cavacos.
Selecionando um confiável O fornecedor de fresas de topo de metal duro exige uma avaliação sistemática de suas capacidades operacionais e documentação de garantia de qualidade. Depender apenas das especificações do catálogo é insuficiente para ambientes de produção de alto risco.
A avaliação dos dados do Controle Estatístico de Processo (SPC) de um fornecedor fornece informações sobre sua estabilidade de fabricação. A solicitação de valores de Cpk (índice de capacidade de processo) para dimensões críticas, como diâmetro de corte e raio de canto, revela o quão rígido o fabricante controla seu processo de retificação. Um valor Cpk de 1,33 ou superior indica que o processo é altamente capaz. Isso prova que a grande maioria das ferramentas ficará dentro dos limites de tolerância especificados. Dados consistentes do SPC mostram que o fabricante confia em processos controlados, em vez de separar as ferramentas boas das ruins após o fato.
A certificação ISO 9001:2015 é um requisito fundamental na fabricação de ferramentas. Ele garante que a instalação siga procedimentos padronizados e documentados para todos os aspectos da produção, desde o recebimento da matéria-prima até o envio final. A rastreabilidade é igualmente crítica. As fresas de topo premium apresentam números de lote gravados a laser em suas hastes. No caso de falha da ferramenta, esse número de lote permite ao fabricante rastrear a ferramenta específica até o lote exato de pó de metal duro, a retificadora específica usada e o operador de plantão. Isso permite uma análise precisa da causa raiz.
A capacidade de um fabricante de manter tolerâncias rígidas ao dimensionar itens de catálogo padrão para geometrias personalizadas e específicas de aplicação é um forte indicador de sua profundidade de engenharia. As ferramentas padrão são produzidas em execuções massivas, onde o processo é altamente preciso. No entanto, brocas escalonadas personalizadas ou ferramentas de formato complexo exigem programação rápida e precisão imediata. Avaliar como um fornecedor lida com os requisitos de tolerância personalizados revela a verdadeira capacidade do seu laboratório de metrologia e a experiência dos seus técnicos de retificação CNC.
O controle de qualidade se estende à forma como a ferramenta é entregue ao usuário final. O carboneto é extremamente duro, mas quebradiço. As ferramentas que batem umas nas outras durante o transporte sofrerão microfraturas nas arestas de corte, tornando-as inúteis antes mesmo de chegarem ao fuso. Avalie o uso de revestimentos protetores, como vedação de cera nas flautas e tubos de plástico especializados resistentes a impactos. A embalagem adequada demonstra que o fabricante valoriza a precisão que projetou na ferramenta e evita ativamente danos logísticos.
Matriz de avaliação da qualidade do fornecedor
| Critérios de avaliação | Fabricante premium | Fornecedor de alto risco |
|---|---|---|
| Fornecimento de matérias-primas | Metal duro submícron certificado com TRS verificado e dados de dureza. | Metal duro de qualidade comercial não verificado com estrutura de grão inconsistente. |
| Ambiente de moagem | Climatização rigorosa (20°C) com compensação térmica automatizada. | Temperaturas flutuantes na oficina levando a desvios dimensionais. |
| Metrologia e Inspeção | Digitalização 3D 100% óptica e feedback CNC de circuito fechado. | Verificações manuais com micrômetros em amostras de lotes limitados. |
| Rastreabilidade | Números de lote gravados a laser vinculados ao histórico completo de produção. | Nenhuma identificação individual da ferramenta; estoque de marca branca não rastreável. |
| Preparação de Borda | Micro-afiação projetada sob medida para materiais específicos. | Bordas retificadas cruas e quebradiças, sujeitas a lascas imediatas. |
O cenário de aquisição de ferramentas é fortemente influenciado pelo preço de compra inicial, mas os custos ocultos do metal duro abaixo do padrão ofuscam rapidamente qualquer economia inicial. Comprar de fornecedores não avaliados introduz desgaste imprevisível da ferramenta, acabamentos superficiais ruins e imprecisões dimensionais no processo de usinagem. Quando uma fresa de topo se desgasta prematuramente, o operador da máquina deve parar o ciclo, trocar a ferramenta, ajustar o novo comprimento da ferramenta e ajustar os desvios de desgaste. Este tempo de inatividade da máquina custa significativamente mais por hora do que a economia inicial na própria ferramenta. Além disso, acabamentos superficiais ruins causados por ferramentas vibratórias ou cegas geralmente exigem operações secundárias de polimento, acrescentando custos de mão-de-obra desnecessários à peça final.
Equilibrar a vida útil da ferramenta com os custos iniciais de aquisição requer uma abordagem estratégica. O controle de qualidade de ponta, que inclui inspeção 100% óptica em vez de simples amostragem de lote, aumenta inerentemente o preço unitário da fresa final. No entanto, este investimento reduz drasticamente o risco de falhas catastróficas em ambientes de produção sem iluminação. Quando as máquinas CNC funcionam sem supervisão durante a noite, uma única ferramenta quebrada pode destruir uma peça de trabalho, danificar o fuso e interromper a produção até a chegada do turno da manhã. Investir em fresas de topo de metal duro verificadas e de alta qualidade atua como uma apólice de seguro contra essas dispendiosas interrupções na fabricação, reduzindo, em última análise, o custo real de produção.
A transição para um novo fabricante de ferramentas acarreta riscos inerentes que devem ser gerenciados sistematicamente. O principal risco é o comportamento imprevisível da ferramenta ao trocar um fornecedor legado por um novo fornecedor. Mesmo que duas fresas de topo compartilhem as mesmas dimensões básicas, as diferenças no substrato de metal duro, na espessura da alma e na preparação da aresta alterarão drasticamente a forma como a ferramenta interage com o material. Assumir uma substituição direta sem ajustar os parâmetros geralmente leva a vibrações intensas, rápida degradação das bordas ou possíveis danos às peças.
Para mitigar esse risco, os maquinistas devem validar velocidades e avanços especificamente para a nova ferramenta. Não presuma um desempenho drop-in 1:1. Exija que o novo fabricante forneça dados de corte específicos com base em sua combinação exclusiva de substrato e revestimento. Os fabricantes premium empregam engenheiros de aplicação que podem fornecer parâmetros iniciais precisos para metragem de superfície (SFM) e carga de cavacos (IPT) com base no material exato que está sendo usinado e na rigidez da configuração da máquina-ferramenta.
A execução de estudos controlados de vida útil da ferramenta é a segunda estratégia de mitigação. Implemente um protocolo de teste piloto passo a passo antes de autorizar a adoção em grande escala.
Para garantir uma cadeia de fornecimento de ferramentas confiável e garantir um desempenho de usinagem repetível, tome estas medidas imediatas:
R: As fresas de topo padrão de alto desempenho normalmente mantêm uma tolerância h6 no diâmetro da haste. Isso garante o ajuste adequado em suportes hidráulicos ou de ajuste por encolhimento. As tolerâncias do diâmetro de corte geralmente variam de +0,000 a -0,002 polegadas. Os fabricantes premium muitas vezes mantêm tolerâncias mais rigorosas do que as linhas de base da indústria para garantir a previsibilidade dimensional exata.
R: Os fabricantes usam micrômetros a laser e comparadores ópticos de alta resolução para medir a leitura total do indicador (TIR). A ferramenta é girada em um sistema de bloco V ou pinça de precisão enquanto os sensores medem os desvios ao longo das arestas de corte. Isso garante que a ferramenta gire perfeitamente em seu eixo, evitando cargas irregulares de cavacos.
R: A espessura do revestimento é medida usando um Calotest, onde uma esfera de aço rotativa e uma pasta abrasiva criam uma cratera rasa para medição óptica. A adesão é testada através da indentação Rockwell. Uma ponta de diamante é pressionada na superfície e o padrão de microfissuras resultante é analisado para garantir que o revestimento não deslaminará.
R: O metal duro recém-moído é extremamente afiado, mas quebradiço. A preparação da aresta aplica um afiador ou raio microscópico à aresta de corte. Isso fortalece a aresta, evitando que o metal duro quebradiço lasque durante o contato inicial com a peça de trabalho. Prolonga a vida útil da ferramenta e estabiliza o processo de corte.
R: Solicite seus certificados ISO 9001:2015 e dados recentes de Controle Estatístico de Processo (SPC) para verificar a consistência da fabricação. Avalie seus protocolos de embalagem para proteção no trânsito. Por fim, realize um teste piloto controlado de vida útil da ferramenta no chão de fábrica, comparando as taxas de desgaste da ferramenta com as ferramentas padrão atuais.
R: O desgaste prematuro geralmente é causado por um controle de qualidade de fabricação inadequado, como tamanho inadequado de grão de metal duro, deposição irregular de revestimento, falta de balanceamento dinâmico ou preparação incorreta da aresta. Erros do usuário, incluindo avanços e velocidades incorretos, desvio excessivo no porta-ferramenta ou aplicação inadequada de refrigeração, também degradam rapidamente a aresta.
R: Sim, o tamanho do grão afeta diretamente a dureza e a tenacidade. Grãos menores, submicrométricos ou ultrafinos geralmente oferecem maior dureza e resistência superior ao desgaste, permitindo arestas de corte mais afiadas. Validar o tamanho de grão correto para a aplicação pretendida é uma etapa obrigatória do controle de qualidade antes do início do processo de moagem.