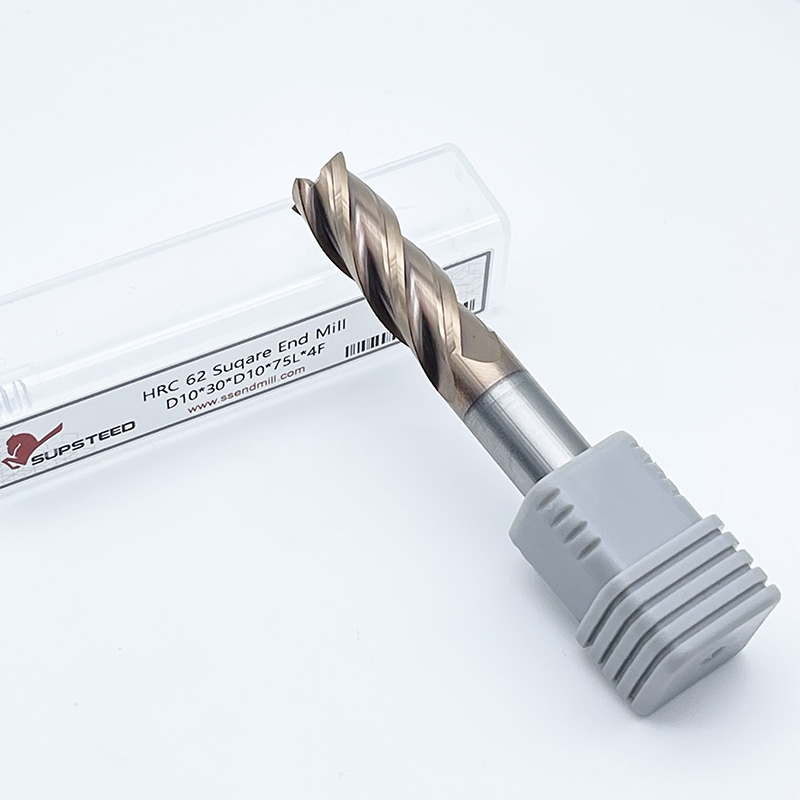
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-06 Origine : Site
Dans l'usinage CNC à grande vitesse, la cohérence des outils détermine la limite entre un cycle rentable et des composants de grande valeur mis au rebut. Une variation de quelques microns dans la géométrie de l'outil provoque une défaillance catastrophique de l'outil ou un rejet de l'état de surface. Les responsables des achats et les ingénieurs de fabrication sont confrontés à un marché saturé de fournisseurs d’outillage. Le véritable défi consiste à faire la distinction entre les fournisseurs qui reconditionnent simplement des outils en marque blanche et les véritables fabricants dotés de systèmes de contrôle qualité rigoureux et vérifiables.
Pour atténuer les risques liés à la chaîne d'approvisionnement et garantir des performances d'usinage reproductibles, les acheteurs doivent regarder au-delà des allégations marketing. Vous devez comprendre les moyens, méthodes et protocoles de métrologie exacts qui séparent les partenaires d'outillage haut de gamme des fournisseurs à haut risque. L'usinage de précision repose entièrement sur la prévisibilité du tranchant. Lorsque vous optimisez un programme CNC pour un taux d'enlèvement de matière spécifique, tout écart dans les caractéristiques physiques de la fraise compromet directement l'ensemble de l'opération.
Définir ce qui constitue une fraise en bout de qualité dans un environnement de production va bien au-delà de l'inspection visuelle. Un outil de coupe haute performance doit offrir une durée de vie prévisible, une précision dimensionnelle constante, une évacuation fiable des copeaux et un faux-rond minimal. Lorsque ces critères de réussite sont remplis, les machinistes peuvent exécuter en toute confiance des tâches de fabrication sans craindre une casse soudaine de l'outil. La prévisibilité permet aux ingénieurs de procédés d'optimiser les avances et les vitesses de broche jusqu'à leurs limites théoriques maximales. Cela maximise l’utilisation des machines et le débit dans l’ensemble de l’atelier.
L’impact financier en cascade d’un contrôle qualité médiocre est grave. Des lots d’outils incohérents entraînent directement des temps d’arrêt des machines. Les opérateurs sont obligés d'ajuster constamment les compensations d'usure ou de remplacer les outils cassés en milieu de cycle. Dans des secteurs critiques comme l’aérospatiale ou la fabrication de dispositifs médicaux, une seule fraise compromise peut mettre au rebut un composant en titane ou en Inconel. De plus, les broches cassées causées par des vibrations excessives ou une défaillance catastrophique de l'outil entraînent des temps d'arrêt massifs pour réparation et des semaines de perte de capacité de production. Les coûts de main-d'œuvre cachés liés au dépannage de l'usure imprévisible des outils érodent rapidement les économies perçues grâce à l'achat d'outils de qualité inférieure.
L'évaluation de l'approvisionnement en outillage nécessite de déplacer l'attention du prix unitaire initial vers le coût réel par pièce. Une fraise en bout qui dure deux fois moins longtemps et nécessite des vitesses d'avance plus lentes est nettement plus chère à long terme. L'efficacité de la production dépend de la maximisation du taux d'enlèvement de matière tout en respectant les exigences de finition de surface. Les fraises en bout de haute qualité fabriquées selon des protocoles de contrôle qualité stricts permettent aux ateliers de réduire les coûts de fabrication globaux. Vous bénéficiez d'une longévité accrue des outils, d'une réduction des taux de rebut et d'une disponibilité maximisée de la broche.
La production d’outils coupants performants est un processus scientifique hautement contrôlé. Menant Les fabricants de fraises en carbure monobloc mettent en œuvre des protocoles d'inspection rigoureux à chaque étape du cycle de vie de fabrication. Cela garantit que le produit final fonctionne exactement comme prévu lorsqu'il atteint votre broche.
Les fabricants de premier plan maintiennent des contrôles stricts de la température et de l’humidité dans les installations de broyage et dans le laboratoire de métrologie. Le meulage de précision génère une immense chaleur et l’environnement ambiant doit être stabilisé pour éviter une dilatation thermique incontrôlée. Les installations sont généralement maintenues à une température constante de 20 °C (68 °F) avec des fluctuations minimes. L'humidité est également étroitement régulée pour empêcher l'oxydation des équipements de meulage et des instruments de mesure sensibles.
Même des variations de température mineures provoquent une dilatation thermique dans les ébauches en carbure et les meules. Cela entraîne des écarts de l’ordre du micron dans la géométrie finale de l’outil. Un changement de température de quelques degrés seulement modifie le moulage structurel de la machine-outil, déplaçant la position de la meule par rapport à la pince. En maintenant une stabilité thermique absolue, les fabricants garantissent que la première fraise produite dans un lot est dimensionnellement identique à la millième. La température du liquide de refroidissement est également adaptée exactement à la température ambiante pour éviter les chocs thermiques pendant le processus de meulage.
Le contrôle qualité commence bien avant que l’ébauche de carbure n’entre dans la rectifieuse. Les tests métallurgiques des tiges de carbure entrantes sont obligatoires. Les fabricants testent la dureté à l'aide des échelles Vickers ou Rockwell, la résistance à la rupture transversale (TRS) et la porosité. Des valeurs TRS élevées indiquent un substrat résistant, capable de résister à de lourdes coupes interrompues sans se fracturer. Une dureté élevée garantit la résistance à l'usure dans les matériaux abrasifs comme l'aluminium à haute teneur en silicium ou les aciers à outils trempés.
La vérification des structures de grains submicroniques et ultra-fins est requise pour des applications d'usinage spécifiques. Les grains de carbure de tungstène plus petits, allant de 0,2 à 0,5 microns, fournissent un tranchant plus tranchant et plus stable. Ceci est indispensable pour l’usinage des aciers trempés ou des superalliages. Les fabricants utilisent des microscopes électroniques à balayage (MEB) pour inspecter la répartition du liant de cobalt et la consistance des grains. Tout vide, accumulation de carbone ou répartition inégale des grains entraînera une défaillance prématurée de l'outil sous de lourdes charges de coupe.
La géométrie de base de la fraise en bout est générée à l'aide de rectifieuses d'outils CNC multi-axes de leaders de l'industrie comme Rollomatic ou ANCA. Ces machines avancées sont associées à des systèmes de mesure en boucle fermée. Pendant que la meule façonne les cannelures, les angles de dépouille et le diamètre du noyau, des lasers intégrés ou des sondes tactiles mesurent l'outil en temps réel. Si la meule diamantée commence à s'user, la machine compense automatiquement pour maintenir l'outil dans la bande de tolérance spécifiée.
La compensation thermique automatisée dans les rectifieuses empêche la dérive dimensionnelle pendant les changements de fabrication continus. L'huile de meulage réfrigérée est pompée à haute pression pour maintenir la température de la zone de coupe. Cela élimine les copeaux de carbure et empêche l'accumulation de chaleur. La mesure de la lecture totale de l'indicateur (TIR) est effectuée pour garantir une concentricité absolue. Il est vital de minimiser le voile. Même un faux-rond de 0,0005 pouce fait qu'une flûte supporte une charge de copeaux disproportionnée. Cela entraîne une dégradation rapide des bords, des vibrations et une mauvaise finition de surface de la pièce.
Les bords en carbure fraîchement meulés sont intrinsèquement fragiles et sujets aux micro-écailles lors de l'engagement initial avec la pièce à usiner. Les protocoles de contrôle qualité pour l'affûtage des bords créent un rayon microscopique sur le bord de coupe. Les fabricants utilisent le sablage au jet d'eau, la finition par traînée ou le brossage spécialisé pour y parvenir. Cette préparation des bords renforce l'outil, lui permettant de cisailler le métal proprement sans se fracturer sous la pression radiale.
Les comparateurs optiques et les systèmes de numérisation laser 3D vérifient les angles de coupe, les angles d'hélice et les géométries de relief jusqu'au micron. Des instruments comme Zoller ou Walter Helicheck génèrent des modèles 3D complets de l'outil au sol. Ils le comparent directement au fichier CAO original. Cela garantit que les angles de dépouille primaires et secondaires sont parfaitement exécutés. Un dégagement approprié empêche le talon de l'outil de frotter contre la pièce, ce qui autrement générerait un frottement excessif et écrouirait le matériau.
Pour les applications d'usinage à grande vitesse (HSM) où les broches dépassent 20 000 tr/min, l'équilibrage dynamique n'est pas négociable. Un espacement asymétrique des goujures ou une répartition inégale de la masse provoque des vibrations de la broche. Cela détruit les roulements de broche et brise les outils en carbure. Les fabricants utilisent des machines d'équilibrage spécialisées pour mesurer le déséquilibre en grammes-millimètres. Ils enlèvent d'infimes quantités de matériau de la tige pour obtenir un niveau d'équilibrage G2,5 ou mieux.
L’inspection des trous traversants internes du liquide de refroidissement est également essentielle. Les outils conçus pour l'usinage de poches profondes ou le titane reposent sur un liquide de refroidissement haute pression délivré directement dans la zone de coupe. Les techniciens QC vérifient la concentricité de ces canaux internes et testent la cohérence du débit. Un trou de liquide de refroidissement bloqué ou décentré entraîne un choc thermique immédiat, un tassement des copeaux et une défaillance catastrophique de l'outil.
La dernière étape physique de fabrication est l'application de revêtements PVD (Physical Vapor Deposition) ou CVD (Chemical Vapor Deposition), tels que TiAlN ou AlTiN. La validation de ces revêtements garantit que l'outil peut résister à la chaleur extrême générée lors de l'usinage à sec. L'épaisseur du revêtement doit être parfaitement uniforme. S'il est trop fin, l'outil perd sa protection thermique. S’il est trop épais, le tranchant s’émousse et les forces de coupe montent en flèche.
Les fabricants utilisent le calo-test, également connu sous le nom de cratère à billes, pour mesurer l'épaisseur exacte du revêtement. De plus, les tests d'indentation Rockwell évaluent l'adhérence du revêtement au substrat en carbure. Un pénétrateur en diamant est enfoncé dans la surface revêtue et le cratère résultant est examiné au microscope. Si le revêtement s'écaille ou se décolle largement autour de l'indentation, le lot est rejeté. Une bonne adhérence garantit que le revêtement ne s'écaillera pas lors d'une évacuation importante des copeaux.
Choisir un fournisseur fiable Le fournisseur de fraises en carbure exige une évaluation systématique de ses capacités opérationnelles et de la documentation d’assurance qualité. Se fier uniquement aux spécifications du catalogue ne suffit pas pour les environnements de fabrication aux enjeux élevés.
L'évaluation des données de contrôle statistique des processus (SPC) d'un fournisseur donne un aperçu de sa stabilité de fabrication. La demande de valeurs Cpk (indice de capacité de processus) pour les dimensions critiques telles que le diamètre de coupe et le rayon d'angle révèle à quel point le fabricant contrôle son processus de rectification. Une valeur Cpk de 1,33 ou supérieure indique que le processus est hautement performant. Cela prouve que la grande majorité des outils se situeront bien dans les limites de tolérance spécifiées. Des données SPC cohérentes montrent que le fabricant s'appuie sur des processus contrôlés plutôt que de trier les bons outils des mauvais après coup.
La certification ISO 9001 : 2015 est une exigence fondamentale dans la fabrication d’outils. Il garantit que l'installation adhère à des procédures standardisées et documentées pour chaque aspect de la production, depuis la réception des matières premières jusqu'à l'expédition finale. La traçabilité est tout aussi essentielle. Les fraises en bout haut de gamme comportent des numéros de lot gravés au laser sur leurs tiges. En cas de panne d'un outil, ce numéro de lot permet au fabricant de retracer l'outil spécifique jusqu'au lot exact de poudre de carbure, à la rectifieuse spécifique utilisée et à l'opérateur en service. Cela permet une analyse précise des causes profondes.
La capacité d'un fabricant à maintenir des tolérances strictes lors du passage d'éléments de catalogue standard à des géométries personnalisées spécifiques à une application est un indicateur fort de sa profondeur d'ingénierie. Les outils standard sont produits en séries massives où le processus est très complexe. Cependant, les forets étagés personnalisés ou les outils de forme complexe nécessitent une programmation rapide et une précision immédiate. Évaluer la manière dont un fournisseur gère les exigences de tolérance personnalisées révèle la véritable capacité de son laboratoire de métrologie et l'expertise de ses techniciens en rectification CNC.
Le contrôle qualité s'étend à la manière dont l'outil est livré à l'utilisateur final. Le carbure est extrêmement dur mais cassant. Les outils qui s'entrechoquent pendant le transport subiront des micro-fractures sur les arêtes de coupe, les rendant inutiles avant même d'atteindre la broche. Évaluez l'utilisation de revêtements de protection par trempage, tels que du scellement à la cire sur les flûtes et des tubes en plastique spécialisés résistant aux chocs. Un emballage approprié démontre que le fabricant apprécie la précision qu'il a intégrée à l'outil et prévient activement les dommages logistiques.
Matrice d’évaluation de la qualité des fournisseurs
| Critères d’évaluation | Fabricant premium | Fournisseur à haut risque |
|---|---|---|
| Approvisionnement en matières premières | Carbure submicronique certifié avec données TRS et dureté vérifiées. | Carbure de qualité commerciale non vérifié avec une structure de grain incohérente. |
| Environnement de broyage | Strictement climatisé (20°C) avec compensation thermique automatisée. | Températures d'atelier fluctuantes entraînant une dérive dimensionnelle. |
| Métrologie et inspection | Numérisation 3D 100 % optique et retour CNC en boucle fermée. | Vérifications ponctuelles manuelles au micromètre sur des échantillons de lots limités. |
| Traçabilité | Numéros de lot gravés au laser liés à l'historique complet de la production. | Aucune identification individuelle de l'outil ; stock introuvable en marque blanche. |
| Préparation des bords | Micro-affûtage conçu sur mesure pour des matériaux spécifiques. | Bords bruts et cassants sujets à un écaillage immédiat. |
Le paysage de l'approvisionnement en outillage est fortement influencé par le prix d'achat initial, mais les coûts cachés du carbure de qualité inférieure éclipsent rapidement toute économie initiale. L'achat auprès de fournisseurs non agréés introduit une usure imprévisible des outils, de mauvaises finitions de surface et des imprécisions dimensionnelles dans le processus d'usinage. Lorsqu'une fraise en bout s'use prématurément, l'opérateur de la machine doit arrêter le cycle, échanger l'outil, toucher la nouvelle longueur d'outil et ajuster les décalages d'usure. Ce temps d’arrêt de la machine coûte beaucoup plus cher par heure que les économies initiales réalisées sur l’outil lui-même. De plus, les mauvaises finitions de surface causées par des outils vibrants ou émoussés nécessitent souvent des opérations de polissage secondaires, ajoutant ainsi des coûts de main d'œuvre inutiles à la pièce finale.
Équilibrer la durée de vie des outils et les coûts d’approvisionnement initiaux nécessite une approche stratégique. Un contrôle qualité haut de gamme, qui comprend une inspection optique à 100 % plutôt qu'un simple échantillonnage par lots, augmente intrinsèquement le prix unitaire de la fraise en bout. Cependant, cet investissement réduit considérablement le risque de panne catastrophique dans les environnements de fabrication sans éclairage. Lorsque les machines CNC fonctionnent sans surveillance pendant la nuit, un seul outil cassé peut détruire une pièce, endommager la broche et interrompre la production jusqu'à l'arrivée de l'équipe du matin. Investir dans des fraises en carbure vérifiées et de haute qualité agit comme une police d’assurance contre ces perturbations coûteuses de la fabrication, réduisant ainsi le coût réel de production.
La transition vers un nouveau fabricant d’outillage comporte des risques inhérents qui doivent être gérés systématiquement. Le principal risque est le comportement imprévisible de l’outil lors du remplacement d’un ancien fournisseur par un nouveau fournisseur. Même si deux fraises partagent les mêmes dimensions de base, les différences dans le substrat en carbure, l'épaisseur de l'âme et la préparation des bords modifieront considérablement la façon dont l'outil interagit avec le matériau. En supposant un remplacement direct sans ajuster les paramètres, cela entraîne souvent des vibrations importantes, une dégradation rapide des bords ou des dommages potentiels aux pièces.
Pour atténuer ce risque, les machinistes doivent valider les vitesses et les avances spécifiquement pour le nouvel outil. Ne présumez pas de performances instantanées 1:1. Exiger du nouveau fabricant qu'il fournisse des données de coupe spécifiques basées sur sa combinaison unique de substrat et de revêtement. Les fabricants haut de gamme emploient des ingénieurs d'application qui peuvent fournir des paramètres de départ précis pour la longueur de surface (SFM) et la charge de copeaux (IPT) en fonction du matériau exact usiné et de la rigidité de la configuration de la machine-outil.
La réalisation d'études contrôlées sur la durée de vie des outils constitue la deuxième stratégie d'atténuation. Mettez en œuvre un protocole de test pilote étape par étape avant d’autoriser l’adoption à grande échelle.
Pour garantir une chaîne d'approvisionnement d'outillage fiable et garantir des performances d'usinage reproductibles, prenez ces mesures immédiates :
R : Les fraises en bout hautes performances standard ont généralement une tolérance h6 sur le diamètre de la tige. Cela garantit un ajustement correct dans les supports rétractables ou hydrauliques. Les tolérances du diamètre de coupe vont généralement de +0,000 à -0,002 pouces. Les fabricants haut de gamme appliquent souvent des tolérances plus strictes que ces références industrielles pour garantir une prévisibilité dimensionnelle exacte.
R : Les fabricants utilisent des micromètres laser et des comparateurs optiques haute résolution pour mesurer la lecture totale de l'indicateur (TIR). L'outil tourne dans un système de précision à bloc en V ou à pince tandis que des capteurs mesurent les écarts le long des arêtes de coupe. Cela garantit que l'outil tourne parfaitement sur son axe, évitant ainsi des charges de copeaux inégales.
R : L'épaisseur du revêtement est mesurée à l'aide d'un Calotest, où une bille d'acier en rotation et une suspension abrasive créent un cratère peu profond pour la mesure optique. L'adhérence est testée via l'indentation Rockwell. Une pointe de diamant est enfoncée dans la surface et le motif de microfissuration qui en résulte est analysé pour garantir que le revêtement ne se décollera pas.
R : Le carbure fraîchement broyé est extrêmement tranchant mais cassant. La préparation des bords applique un affûtage ou un rayon microscopique au bord de coupe. Cela renforce le bord, empêchant le carbure fragile de se micro-écailler lors de l'engagement initial avec la pièce. Il prolonge la durée de vie de l'outil et stabilise le processus de coupe.
R : Demandez leurs certificats ISO 9001 : 2015 et leurs données récentes de contrôle statistique des processus (SPC) pour vérifier la cohérence de la fabrication. Évaluez leurs protocoles d’emballage pour la protection du transport. Enfin, effectuez un test pilote contrôlé de la durée de vie de l'outil en atelier, en comparant les taux d'usure de leurs outils à ceux de votre outillage standard actuel.
R : L'usure prématurée est souvent causée par un mauvais contrôle qualité de la fabrication, comme une mauvaise taille de grain de carbure, un dépôt de revêtement irrégulier, un manque d'équilibrage dynamique ou une préparation incorrecte des bords. Les erreurs de l'utilisateur, notamment des avances et des vitesses incorrectes, un faux-rond excessif dans le porte-outil ou une application inadéquate du liquide de refroidissement, dégradent également rapidement le bord.
R : Oui, la taille des grains a un impact direct sur la dureté et la ténacité. Les grains plus petits, submicroniques ou ultra-fins offrent généralement une dureté plus élevée et une résistance à l'usure supérieure, permettant des arêtes de coupe plus tranchantes. La validation de la granulométrie correcte pour l’application prévue est une étape de contrôle qualité obligatoire avant le début du processus de broyage.