Visualizações: 0 Autor: Editor do site Horário de publicação: 26/08/2026 Origem: Site

A seleção inadequada de ferramentas no roteamento CNC acarreta custos ocultos elevados. Material descartado, lixamento manual excessivo, falha prematura da ferramenta e tempo de inatividade inesperado da máquina prejudicam rapidamente a eficiência da oficina. Os operadores muitas vezes aprendem da maneira mais difícil que usar a broca errada estraga chapas caras e danifica os rolamentos do fuso. A questão central é que a madeira não é um material monolítico. As diferenças estruturais entre as madeiras nobres de grãos naturais, os adesivos em camadas no compensado e as partículas densas encontradas no MDF exigem geometrias de corte distintas. O uso de uma broca genérica em todos os materiais garante rasgos em folheados, queimaduras por fricção em madeiras nobres e lascas nas bordas em laminados melamínicos. Selecionando o certo As ferramentas de corte de madeira do roteador CNC requerem uma estrutura de avaliação sistemática. Você deve analisar a composição do material, o acabamento desejado da aresta, o volume de produção e a otimização do rendimento do material para eliminar defeitos nas arestas e maximizar a vida útil da ferramenta.
As brocas cortadas puxam as lascas de madeira para cima e para longe da superfície de corte. Esta ação mecânica os torna altamente eficazes para bolsões profundos e remoção de grandes volumes de material. A rápida evacuação de cavacos dissipa o calor rapidamente, evitando queimaduras por fricção dentro de canais profundos. No entanto, o movimento de puxar para cima levanta agressivamente as fibras superiores do material. Isso causa rasgos severos na borda superior de painéis folheados e placas laminadas. Além disso, a força ascendente pode levantar peças menores do spoiler se o seu sistema de retenção de vácuo não tiver pressão suficiente.
As brocas cortadas para baixo aplicam uma ação de cisalhamento para baixo contra o material. Esta geometria empurra as fibras para baixo, deixando uma superfície superior excepcionalmente limpa. São ideais para preservar as faces delicadas de folheados e materiais finos. A desvantagem é a má extração de cavacos. Como os cavacos são forçados para baixo no canal de corte, a broca recorta constantemente seus próprios resíduos. Você deve executar bits de corte descendente em taxas de avanço mais lentas ou fazer passes mais rasos para evitar acúmulo extremo de calor e quebra da ferramenta. A força descendente também ajuda a segurar peças pequenas com segurança contra a mesa.
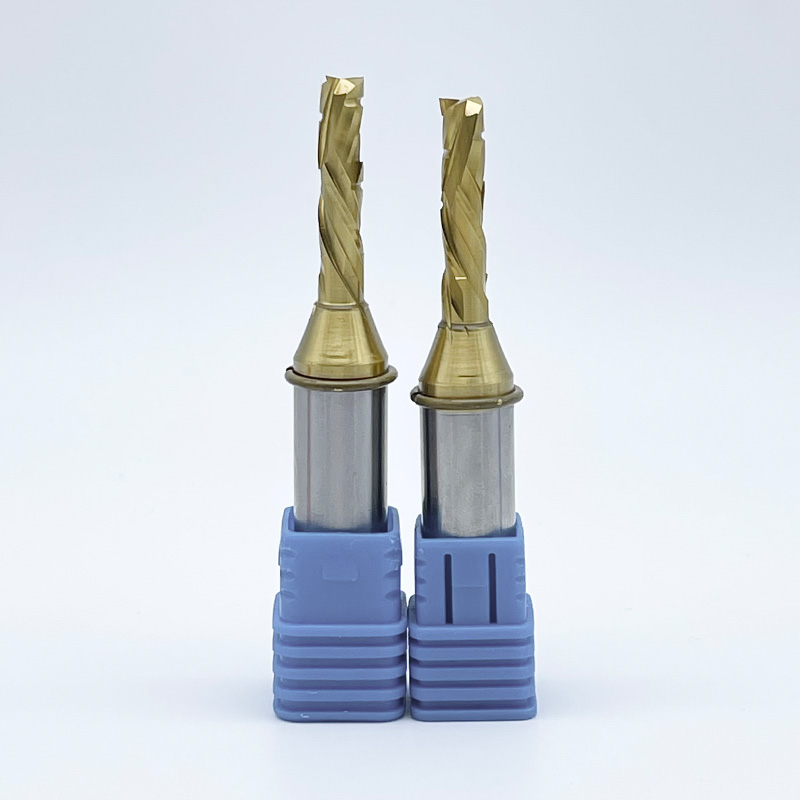
As brocas de compressão combinam canais de corte ascendente e descendente em uma única haste. A ponta apresenta uma geometria de corte ascendente, enquanto a parte superior apresenta uma geometria de corte descendente. Este projeto força os cavacos em direção ao centro do material, comprimindo simultaneamente as faces superior e inferior. Eles são o padrão da indústria para corte de laminados e compensados de dupla face. Para obter bordas limpas, a primeira passagem deve mergulhar mais fundo do que a parte cortada para cima da broca, garantindo que as estrias cortadas para baixo engatem na faceta superior.
As brocas retas proporcionam uma ação de corte neutra. Eles não puxam as fichas para cima nem as empurram para baixo. Esses bits servem como uma base econômica para roteamento de uso geral, onde a qualidade extrema da borda é secundária. Eles limpam os cavacos moderadamente bem, mas eventualmente causarão pequenos desgastes nas delicadas facetas superiores e inferiores à medida que a aresta de corte começa a se desgastar.
O metal duro sólido é o padrão absoluto para profissionais Fresas CNC para madeira . Essas ferramentas oferecem rigidez superior, tolerância excepcional ao calor e retenção prolongada das bordas. Materiais de engenharia como MDF e compensado contêm colas altamente abrasivas que destroem metais mais fracos. O metal duro resistente resiste a essa abrasão, mantendo uma aresta de corte afiada durante ciclos de produção pesados. O processo de fabricação de metal duro garante que a ferramenta possa suportar as altas cargas laterais geradas durante operações agressivas de agrupamento.
Ferramentas com ponta de metal duro ou pastilhas oferecem uma vantagem operacional distinta para fabricação de alto volume. Embora o corpo inicial da ferramenta exija um investimento inicial mais elevado, as despesas operacionais a longo prazo caem significativamente. Os operadores simplesmente giram ou substituem as pequenas pastilhas de metal duro quando elas ficam cegas, em vez de descartar a ferramenta inteira. Este sistema garante diâmetros de corte consistentes sem a necessidade de serviços profissionais de afiação, o que altera a geometria da ferramenta e requer ajustes no software CAM.
O aço rápido (HSS) não possui a durabilidade necessária para uma produção CNC séria. As ferramentas HSS ficam cegas rapidamente quando submetidas a altas velocidades do fuso e madeiras projetadas abrasivas. O uso de HSS em compensado ou MDF resulta em degradação imediata das bordas, queima e peças de trabalho danificadas. Reserve o HSS estritamente para roteamento manual de madeiras macias ou plásticos onde as velocidades permanecem baixas e a geração de calor é mínima.
A deflexão da ferramenta ocorre quando as forças de corte laterais desviam a fresa do caminho programado. Essa flexão causa vibração severa, conhecida como trepidação, que estraga os acabamentos das bordas e quebra as ferramentas. O diâmetro físico da haste da ferramenta determina diretamente a sua rigidez. Uma haste de 1/2 polegada oferece exponencialmente mais resistência à deflexão do que uma haste de 1/4 polegada.
Você deve exigir hastes de 1/2 polegada sempre que as restrições da pinça da máquina e do percurso da ferramenta permitirem. Hastes mais grossas absorvem vibrações, transferem calor de forma mais eficaz para o fuso e prolongam drasticamente a vida útil da ferramenta. Reduza apenas para hastes de 1/4 de polegada ao cortar detalhes complexos que exigem um raio de ferramenta menor. Ao configurar suas ferramentas, siga estas diretrizes específicas para minimizar a deflexão:
O processamento de madeiras densas requer um gerenciamento rigoroso do calor. A madeira natural apresenta densidade de grão inconsistente, o que significa que a ferramenta encontra resistência variável ao longo de um único corte. Se a ferramenta permanecer muito tempo ou girar muito rápido, o atrito queima a madeira e destrói a têmpera da ferramenta. Madeiras de grãos abertos, como o carvalho, comportam-se de maneira diferente das madeiras de grãos estreitos, como o bordo, mas ambas exigem ferramentas afiadas.
Implemente brocas de metal duro com corte ascendente ou descendente de dois canais para aplicações em madeira nobre. Você precisa de arestas de corte extremamente afiadas e taxas de avanço agressivas para manter a carga de cavacos adequada. Empurrar a ferramenta mais rápido garante que o calor seja transferido para as aparas de madeira, em vez de se acumular no corpo da ferramenta. Evite brocas de compressão em madeiras sólidas, a menos que corte completamente o material, pois a geometria complexa luta com bolsões profundos em grãos densos e não consegue limpar os cavacos de maneira eficaz.
As madeiras macias apresentam um desafio único: evitar o esmagamento e o emaranhamento das fibras de madeira macia, ao mesmo tempo que navegam com segurança em nós duros e imprevisíveis. Ferramentas cegas comprimem e rasgam madeiras macias em vez de cortá-las de maneira limpa, deixando uma borda difusa que requer lixamento manual extensivo.
Especifique bits de corte descendente nítidos ou geometrias de canal O para cortar com precisão fibras macias. O design de canal único de um canal O proporciona grande folga de cavacos, evitando que o material macio se acumule no canal de corte. Ao manusear pinho de qualidade inferior, mudanças repentinas de densidade nos locais dos nós podem facilmente quebrar pedaços frágeis. Reduza ligeiramente as taxas de avanço ao processar material com muitos nós para evitar falhas catastróficas da ferramenta, mantendo ao mesmo tempo velocidade suficiente para evitar queimaduras.
O sucesso com o compensado exige zero rasgo em folheados superiores e inferiores frágeis, ao mesmo tempo em que navega em linhas de cola internas altamente abrasivas. Você também deve maximizar o rendimento do agrupamento para obter o máximo de peças de uma única folha. Os núcleos de madeira compensada geralmente contêm vazios ocultos que causam quedas repentinas na resistência ao corte, causando vibração se a ferramenta não for rígida.
Obrigue bits de compressão para todos os cortes em painéis folheados. Você deve programar uma rampa no corte. Mergulhar diretamente para baixo queima o folheado inferior antes que a parte cortada engate na face superior. A rampa permite que a ferramenta entre suavemente. Para otimizar suas operações de agrupamento em produtos em folha, implemente estes ajustes específicos:
O MDF consiste em partículas densas de madeira suspensas em resinas abrasivas. O objetivo principal é sobreviver à abrasão extrema e, ao mesmo tempo, manter a precisão dimensional durante longos ciclos de produção. O MDF não lasca, mas atua como um rebolo contra bordas de metal duro.
Brocas retas ou de corte descendente de metal duro têm melhor desempenho em MDF. Como o MDF não possui granulação natural, o rasgo é menos preocupante, mas o desgaste da ferramenta é severo. A eficiência da coleta de poeira torna-se crítica aqui. O pó do MDF se acumula firmemente nos canais cortados, agindo como um isolante. Essa poeira presa aumenta rapidamente a temperatura da ferramenta. Certifique-se de que a sapata de pó e o sistema de extração operem na capacidade máxima para retirar os resíduos da zona de corte. Se você vir poeira acumulada no corte atrás da broca, sua extração está falhando.
A melamina apresenta um revestimento plástico altamente quebradiço sobre um núcleo de aglomerado. Obter arestas perfeitas e sem lascas em ambas as faces requer geometria especializada. As brocas padrão quebrarão o revestimento plástico, resultando em peças rejeitadas que não podem ser fixadas adequadamente nas bordas.
Especifique bits de compressão de encaixe para folhas de melamina mais finas. Os bits de compressão padrão têm uma seção cortada que geralmente é muito longa para melamina de 1/2 polegada ou 5/8 polegada. Se a parte cortada quebrar a superfície superior, a melamina lasca instantaneamente. Os bits de compressão Mortise apresentam uma seção de corte superior muito mais curta, geralmente em torno de 0,2 polegadas, garantindo que as faces superior e inferior sejam ativamente comprimidas, mesmo durante passagens rasas.
Guia de seleção de broca de roteador CNC por material de placa
| Material | recomendado Flauta Geometria | Desafio de processamento de chave |
|---|---|---|
| Madeiras nobres (carvalho, bordo) | Metal duro cortado para cima ou para baixo | Gerenciando o acúmulo de calor e densidade de grãos inconsistente. |
| Madeiras macias (pinho, choupo) | Downcut ou O-Flute | Evitando o esmagamento da fibra e a navegação em nós duros. |
| Contraplacado / Folheados | Compressão (Padrão) | Prevenindo rasgos em faces superiores e inferiores delicadas. |
| MDF | Reto ou Downcut | Sobrevivendo à abrasão extrema de resinas internas. |
| Melamina / Laminados | Compressão Mortise | Obtenção de bordas livres de lascas em revestimentos de superfícies frágeis. |
Chipload define a espessura real do cavaco de madeira removido por cada aresta de corte durante uma única revolução. A fórmula é simples: Chipload = Taxa de alimentação / (RPM do fuso x Número de canais). Manter a carga de cavacos correta evita o superaquecimento e o rompimento das ferramentas. Um chip adequado afasta o calor da ferramenta.
Existe uma grande compensação entre a contagem de canais e a rigidez da máquina. Aumentar o número de canais de dois para três requer uma taxa de avanço significativamente maior para manter a mesma carga de cavacos. Se a sua máquina CNC não tiver rigidez estrutural para atingir velocidades mais altas sem vibrar, a ferramenta irá esfregar na madeira em vez de cortá-la. Essa fricção gera muito calor, levando à falha rápida da ferramenta. Combine a contagem de canais com a taxa de alimentação estável máxima da sua máquina. Máquinas de pórtico leves devem usar brocas de um ou dois canais, enquanto máquinas industriais pesadas podem aproveitar brocas de três canais para rendimento máximo.
A divisão entre ferramentas amadoras e comerciais é gritante. Os pedaços de orçamento podem sobreviver a projetos de fim de semana em choupos macios, mas falham rapidamente sob cargas comerciais de aninhamento. Avaliar as ferramentas com base apenas no preço de compra ignora o verdadeiro custo de fabricação.
Calcule seu custo por pé linear. Uma broca de compressão de metal duro premium que corta cinquenta folhas de melamina de forma limpa se mostra muito mais econômica do que uma broca econômica que lasca as bordas após dez folhas. Quando você leva em consideração o custo de material descartado, reparos manuais de colagem de bordas e tempo de inatividade do operador para troca de ferramentas, investir em metal duro de alta qualidade gera enormes economias operacionais. Acompanhe a vida útil da sua ferramenta registrando o corte da metragem linear antes que ocorra a degradação da borda e use esses dados para estabelecer um cronograma de substituição previsível.
Queimaduras por fricção no material indicam que a ferramenta está friccionando em vez de cisalhar. Este calor destrói a têmpera do metal duro, levando ao embotamento imediato e à possível quebra da ferramenta. Freqüentemente, você ouvirá um som agudo e agudo quando um pedaço estiver sendo esfregado.
Para mitigar o acúmulo de calor, você deve aumentar o tamanho dos cavacos de madeira removidos. Os chips atuam como dissipadores de calor, transportando a energia térmica para longe da ferramenta. Aumente a taxa de avanço, diminua as RPM do fuso ou mude para uma ferramenta com menos canais. Qualquer um desses ajustes aumentará a carga de cavacos e reduzirá o atrito. Nunca pause o fuso enquanto ele estiver engatado no material.
Mergulhar uma broca de compressão diretamente para baixo empurra os resíduos diretamente para o painel de resíduos do MDF. Como a parte inferior da broca tem uma geometria recortada, ela prende os cavacos contra a mesa. Isso causa queimaduras graves, estraga a superfície do spoiler e destrói a ponta inferior da fresa.
Mitigue esse risco inteiramente em seu software CAM. Programe entradas, rampas ou interpolações helicoidais para todos os movimentos de mergulho. Entrar no material em ângulo permite que os cavacos saiam continuamente durante a penetração inicial, protegendo tanto a ferramenta quanto o spoiler. Um ângulo de rampa de 10 a 15 graus é geralmente suficiente para a maioria dos materiais de madeira.
O esgotamento ocorre quando o bit do roteador gira fora do centro. Mesmo alguns milésimos de polegada de excentricidade causam acabamentos de borda ruins, ruído excessivo e pedaços quebrados devido a cargas irregulares de cavacos nos canais. Uma flauta acaba fazendo todo o corte enquanto a outra simplesmente esfrega.
Implemente cronogramas rigorosos de manutenção da pinça para eliminar o desgaste. Siga esta rotina para proteger seu fuso e ferramentas:
R: Uma broca de compressão de metal duro é a melhor escolha para compensado. Ele combina geometrias de corte ascendente e descendente para puxar as facetas superior e inferior em direção ao centro do núcleo. Isto evita rasgos em ambas as faces. Sempre programe uma entrada em rampa para evitar queimar a face inferior durante o mergulho inicial.
R: Embora possível, é altamente ineficiente. O MDF contém resinas abrasivas que exigem alta resistência ao desgaste, tornando o metal duro reto ou com corte descendente ideal. A madeira nobre requer um gerenciamento cuidadoso do calor e uma limpeza agressiva de cavacos, favorecendo geometrias de corte ascendente. O uso de brocas dedicadas para cada material prolonga significativamente a vida útil da ferramenta e melhora a qualidade da aresta.
R: Um kit inicial para iniciantes deve incluir três ferramentas básicas. Obtenha uma broca de corte inferior de 1/4 de polegada para bordas superiores limpas em roteamento geral. Adicione uma broca de corte ascendente de 1/4 de polegada para bolsões profundos e limpeza rápida de cavacos. Finalmente, inclua uma broca de compressão de 3/8 de polegada para cortar chapas sem rasgar.
R: A madeira queima quando a broca da tupia esfrega contra o material em vez de cortá-lo. Isso acontece devido a um chipload inadequado. Se a taxa de avanço for muito lenta ou a rotação do fuso for muito alta, a ferramenta gera atrito excessivo. Aumente a taxa de alimentação ou diminua o RPM para criar cavacos maiores que transportam o calor.
R: As pontas cortadas puxam os cavacos para cima, oferecendo excelente dissipação de calor para bolsões profundos, mas causando rasgos na superfície superior. As brocas de corte descendente empurram os cavacos para baixo, deixando uma borda superior perfeita, mas exigindo taxas de alimentação mais lentas devido à má extração de cavacos. Escolha com base se a prioridade é o acabamento superficial superior ou a remoção profunda do material.
R: A vida útil da ferramenta é medida em pés lineares cortados, não em tempo. A vida útil depende muito da abrasividade do material, da otimização do carregamento de cavacos e do material da ferramenta. Uma broca de metal duro que corta cavacos otimizados em compensado padrão pode durar milhares de metros lineares. Cortar MDF abrasivo com velocidades inadequadas irá embotar a mesma peça em uma fração do tempo.
R: Sempre use uma haste de 1/2 polegada sempre que sua pinça e percurso permitirem. O diâmetro maior proporciona exponencialmente mais rigidez, reduzindo a deflexão e a vibração. Isso resulta em cortes mais limpos, menos vibração e maior vida útil da ferramenta. Apenas desça para uma haste de 1/4 de polegada quando o perfil de corte exigir um raio menor.