Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-26 Origine : Site

Une mauvaise sélection d’outils dans le routage CNC entraîne des coûts cachés élevés. Les matériaux mis au rebut, le ponçage manuel excessif, les pannes prématurées des outils et les temps d'arrêt inattendus des machines érodent rapidement l'efficacité de l'atelier. Les opérateurs apprennent souvent à leurs dépens que l'utilisation d'un mauvais foret détruit des tôles coûteuses et endommage les roulements de broche. Le problème principal est que le bois n’est pas un matériau monolithique. Les différences structurelles entre les bois durs à grain naturel, les adhésifs en couches dans le contreplaqué et les particules denses trouvées dans le MDF nécessitent des géométries de coupe distinctes. L’utilisation d’une mèche générique sur tous les matériaux garantit l’arrachement des placages, les brûlures par friction sur les bois durs et l’écaillage des bords des stratifiés mélaminés. Choisir le bon Les outils de coupe de bois de routeur CNC nécessitent un cadre d'évaluation systématique. Vous devez analyser la composition des matériaux, la finition des bords souhaitée, le volume de production et l'optimisation du rendement des matériaux pour éliminer les défauts de bord et maximiser la durée de vie des outils.
Les mèches à coupe verticale tirent les copeaux de bois vers le haut et les éloignent de la surface de coupe. Cette action mécanique les rend très efficaces pour les poches profondes et l'enlèvement de matériaux de gros volumes. L'évacuation rapide des copeaux dissipe rapidement la chaleur, évitant ainsi les brûlures par friction à l'intérieur des canaux profonds. Cependant, le mouvement de traction vers le haut soulève de manière agressive les fibres supérieures du matériau. Cela provoque de graves arrachements du bord supérieur des panneaux plaqués et des panneaux stratifiés. De plus, la force ascendante peut soulever des pièces plus petites du spoilboard si votre système de maintien sous vide ne dispose pas d'une pression suffisante.
Les forets downcut appliquent une action de cisaillement vers le bas contre le matériau. Cette géométrie pousse les fibres vers le bas, laissant une surface supérieure exceptionnellement propre. Ils sont idéaux pour préserver les faces délicates des placages et des matériaux fins. Le compromis est une mauvaise extraction des copeaux. Étant donné que les copeaux sont poussés vers le bas dans le canal de coupe, le foret recoupe constamment ses propres déchets. Vous devez exécuter des coupes descendantes à des vitesses d'avance plus lentes ou effectuer des passes moins profondes pour éviter une accumulation de chaleur extrême et une casse de l'outil. La force vers le bas aide également à maintenir solidement les petites pièces contre la table.
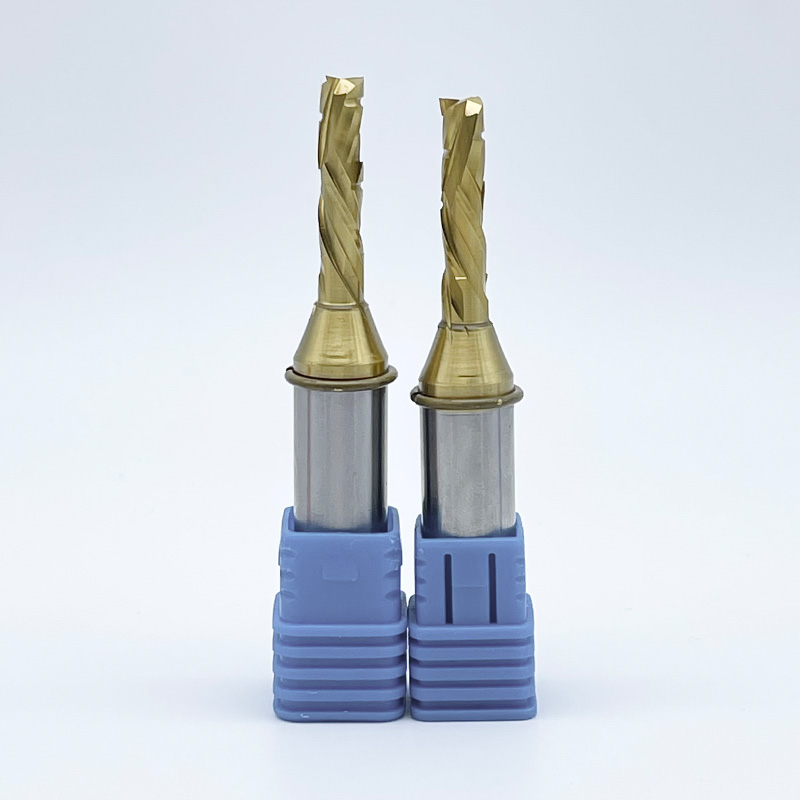
Les forets à compression combinent des cannelures ascendantes et descendantes sur une seule tige. La pointe présente une géométrie ascendante, tandis que la partie supérieure présente une géométrie descendante. Cette conception force les copeaux vers le centre du matériau, comprimant simultanément les faces supérieure et inférieure. Ils constituent la norme de l’industrie pour la découpe de stratifiés et de contreplaqués double face. Pour obtenir des bords nets, le premier passage doit plonger plus profondément que la partie ascendante de la mèche, garantissant que les cannelures descendantes s'engagent dans le placage supérieur.
Les mèches à flûte droite offrent une action de coupe neutre. Ils ne tirent pas les jetons vers le haut ni ne les poussent vers le bas. Ces bits servent de base de référence rentable pour le routage à usage général où la qualité extrême des bords est secondaire. Ils éliminent moyennement bien les éclats, mais finissent par provoquer un effilochage mineur sur les placages supérieurs et inférieurs délicats à mesure que le tranchant commence à s'user.
Le carbure monobloc constitue la norme absolue pour les professionnels Fraises CNC pour le bois . Ces outils offrent une rigidité supérieure, une tolérance à la chaleur exceptionnelle et une rétention prolongée des bords. Les matériaux techniques comme le MDF et le contreplaqué contiennent des colles hautement abrasives qui détruisent les métaux les plus fragiles. Le carbure monobloc résiste à cette abrasion, conservant un tranchant tranchant tout au long des cycles de production lourds. Le processus de fabrication du carbure monobloc garantit que l'outil peut supporter les charges latérales élevées générées lors des opérations d'emboîtement agressives.
Les outils à pointes en carbure ou à plaquettes offrent un avantage opérationnel distinct pour la fabrication de gros volumes. Même si l’ensemble d’outils initial nécessite un investissement initial plus élevé, les dépenses opérationnelles à long terme diminuent considérablement. Les opérateurs font simplement pivoter ou remplacent les petites plaquettes en carbure lorsqu'elles sont émoussées, plutôt que de jeter l'outil dans son intégralité. Ce système garantit des diamètres de coupe constants sans avoir recours à des services d'affûtage professionnels, ce qui modifie la géométrie de l'outil et nécessite des ajustements du logiciel de FAO.
L'acier rapide (HSS) n'a pas la durabilité requise pour une production CNC sérieuse. Les outils HSS s'émoussent rapidement lorsqu'ils sont soumis à des vitesses de broche élevées et à des bois d'ingénierie abrasifs. L'utilisation de HSS sur du contreplaqué ou du MDF entraîne une dégradation immédiate des bords, des brûlures et des pièces en ruine. Réservez le HSS uniquement pour le fraisage manuel des bois résineux ou des plastiques où les vitesses restent faibles et la génération de chaleur est minime.
La déviation de l'outil se produit lorsque les forces de coupe latérales éloignent la fraise de sa trajectoire programmée. Cette flexion provoque de fortes vibrations, connues sous le nom de broutage, qui ruinent les finitions des bords et cassent les outils. Le diamètre physique de la tige de l'outil dicte directement sa rigidité. Une tige de 1/2 pouce offre exponentiellement plus de résistance à la déflexion qu'une tige de 1/4 de pouce.
Vous devez imposer des tiges de 1/2 pouce partout où les contraintes de pince de serrage et de parcours d'outil de votre machine le permettent. Les tiges plus épaisses absorbent les vibrations, transfèrent la chaleur plus efficacement dans la broche et prolongent considérablement la durée de vie de l'outil. Ne descendez que jusqu'à des tiges de 1/4 de pouce lors de la coupe de détails complexes qui nécessitent un rayon d'outil plus petit. Lors de la configuration de vos outils, suivez ces directives spécifiques pour minimiser la déviation :
La transformation de bois durs denses nécessite une gestion stricte de la chaleur. Le bois naturel présente une densité de grain incohérente, ce qui signifie que l'outil rencontre une résistance variable au cours d'une seule coupe. Si l'outil reste trop longtemps ou tourne trop vite, la friction brûle le bois et détruit la trempe de l'outil. Les bois à grain ouvert comme le chêne se comportent différemment des bois à grain serré comme l'érable, mais les deux nécessitent un outillage pointu.
Déployez des mèches en carbure monobloc à deux cannelures ascendantes ou descendantes pour les applications de bois dur. Vous avez besoin d'arêtes de coupe extrêmement tranchantes et d'avances agressives pour maintenir une charge de copeaux appropriée. Pousser l'outil plus rapidement garantit le transfert de chaleur dans les copeaux de bois plutôt que de s'accumuler dans le corps de l'outil. Évitez les mèches de compression sur les bois durs massifs à moins de couper complètement le matériau, car la géométrie complexe a du mal à créer des poches profondes dans le grain dense et ne parvient pas à éliminer efficacement les copeaux.
Les bois résineux présentent un défi unique : empêcher l’écrasement et le duvet des fibres de bois tendre tout en naviguant en toute sécurité dans les nœuds durs et imprévisibles. Les outils émoussés compresseront et déchireront les bois résineux plutôt que de les cisailler proprement, laissant un bord flou qui nécessite un ponçage manuel approfondi.
Spécifiez des mèches tranchantes comme des rasoirs ou des géométries de cannelures en O pour trancher proprement les fibres douces. La conception à cannelure unique d'une goujure en O offre un dégagement massif des copeaux, empêchant le matériau mou de s'accumuler dans le canal de coupe. Lors de la manipulation de pins de qualité inférieure, des changements soudains de densité au niveau des nœuds peuvent facilement casser des morceaux fragiles. Réduisez légèrement vos vitesses d'avance lors du traitement de pièces contenant beaucoup de nœuds pour éviter une défaillance catastrophique de l'outil tout en maintenant une vitesse suffisante pour éviter de brûler.
Le succès avec le contreplaqué exige l’absence d’arrachement sur les placages supérieurs et inférieurs fragiles tout en naviguant dans les lignes de colle internes très abrasives. Vous devez également maximiser le rendement d’imbrication pour tirer le meilleur parti d’une seule feuille. Les noyaux de contreplaqué contiennent souvent des vides cachés qui provoquent des chutes soudaines de la résistance à la coupe, conduisant à des vibrations si l'outil n'est pas rigide.
Exiger des mèches de compression pour toutes les coupes traversantes sur les panneaux plaqués. Vous devez programmer une rampe dans la coupe. Plonger vers le bas brûle le placage inférieur avant que la partie descendante n'engage la face supérieure. La rampe permet à l'outil d'entrer en douceur. Pour optimiser vos opérations d'imbrication sur marchandises en feuilles, mettez en œuvre ces ajustements spécifiques :
Le MDF est constitué de particules de bois denses en suspension dans des résines abrasives. L'objectif principal est de survivre à une abrasion extrême tout en conservant une précision dimensionnelle stricte sur de longues séries de production. Le MDF ne se brise pas, mais il agit comme une meule contre les bords en carbure.
Les mèches droites ou coupées en carbure monobloc fonctionnent mieux dans le MDF. Étant donné que le MDF n'a pas de grain naturel, l'arrachement est moins préoccupant, mais l'usure des outils est importante. L’efficacité de la collecte des poussières devient ici critique. La poussière de MDF s'accumule étroitement dans les canaux découpés, agissant comme un isolant. Cette poussière emprisonnée augmente rapidement la température de l'outil. Assurez-vous que votre sabot à poussière et votre système d'extraction fonctionnent à leur capacité maximale pour éloigner les déchets de la zone de coupe. Si vous voyez de la poussière tassée dans la saignée derrière le foret, votre extraction échoue.
La mélamine présente un revêtement en plastique très cassant sur un noyau en panneaux de particules. Obtenir des bords impeccables et sans éclats sur les deux faces nécessite une géométrie spécialisée. Les mèches standard briseront le revêtement en plastique, ce qui entraînera le rejet de pièces qui ne pourront pas être correctement bordées.
Spécifiez les bits de compression à mortaise pour les feuilles de mélamine plus fines. Les mèches de compression standard ont une section ascendante qui est souvent trop longue pour la mélamine de 1/2 pouce ou 5/8 pouce. Si la partie découpée brise la surface supérieure, la mélamine s'écaille instantanément. Les forets de compression à mortaise présentent une section de coupe beaucoup plus courte, généralement d'environ 0,2 pouce, garantissant que les faces supérieure et inférieure sont activement comprimées même lors de passes peu profondes.
Guide de sélection des embouts de routeur CNC par matériau de la planche
| Matériau de la planche | Géométrie de flûte recommandée | Défi de traitement clé |
|---|---|---|
| Bois durs (chêne, érable) | Carbure monobloc coupe ascendante ou descendante | Gérer l’accumulation de chaleur et la densité incohérente des grains. |
| Résineux (pin, peuplier) | Downcut ou O-Flute | Empêche l'écrasement des fibres et la navigation dans les nœuds durs. |
| Contreplaqué / Placages | Compression (standard) | Empêche les déchirures sur les faces supérieures et inférieures délicates. |
| MDF | Droit ou coupe descendante | Survivre à l’abrasion extrême des résines internes. |
| Mélamine / Stratifiés | Compression de mortaise | Obtention de bords sans éclats sur les revêtements de surface cassants. |
La charge de copeaux définit l'épaisseur réelle des copeaux de bois retirés par chaque arête de coupe au cours d'un seul tour. La formule est simple : Charge de copeaux = Vitesse d'avance / (RPM de broche x Nombre de cannelures). Le maintien d’une charge de copeaux correcte empêche les outils de surchauffer et de se briser. Une puce appropriée évacue la chaleur de l'outil.
Il existe un compromis majeur entre le nombre de cannelures et la rigidité de la machine. Augmenter le nombre de cannelures de deux à trois nécessite une vitesse d'avance nettement plus élevée pour maintenir la même charge de copeaux. Si votre machine CNC n'a pas la rigidité structurelle nécessaire pour pousser ces vitesses plus élevées sans vibrer, l'outil frottera contre le bois au lieu de le couper. Ce frottement génère une chaleur massive, entraînant une défaillance rapide de l'outil. Faites correspondre le nombre de flûtes à la vitesse d'avance stable maximale de votre machine. Les machines à portique légères doivent s'en tenir aux forets à une ou deux cannelures, tandis que les machines industrielles lourdes peuvent exploiter les forets à trois cannelures pour un débit maximal.
La fracture entre les outils amateurs et commerciaux est frappante. Les morceaux économiques peuvent survivre aux projets du week-end dans du peuplier tendre, mais ils échouent rapidement sous les charges de nidification commerciales. L'évaluation de l'outillage basée uniquement sur le prix d'achat ignore le véritable coût de fabrication.
Calculez votre coût par pied linéaire. Un foret de compression en carbure monobloc de qualité supérieure qui coupe proprement cinquante feuilles de mélamine s'avère beaucoup plus rentable qu'un foret économique qui ébrèche les bords après dix feuilles. Lorsque l'on prend en compte le coût des matériaux mis au rebut, les réparations manuelles des placages de chants et les temps d'arrêt des opérateurs pour les changements d'outils, investir dans du carbure de haute qualité permet de réaliser d'énormes économies opérationnelles. Suivez la durée de vie de votre outil en enregistrant la longueur linéaire coupée avant que la dégradation des bords ne se produise et utilisez ces données pour établir un calendrier de remplacement prévisible.
Les brûlures par friction sur le matériau indiquent que l'outil frotte plutôt que cisaille. Cette chaleur détruit la trempe du carbure, entraînant un émoussement immédiat et une casse potentielle de l'outil. Vous entendrez souvent un grincement aigu lorsqu’un mors frotte.
Pour atténuer l’accumulation de chaleur, vous devez augmenter la taille des copeaux de bois retirés. Les puces agissent comme des dissipateurs de chaleur, évacuant l'énergie thermique de l'outil. Augmentez votre vitesse d'avance, diminuez le régime de votre broche ou passez à un outil avec moins de cannelures. Chacun de ces ajustements augmentera votre charge de copeaux et réduira la friction. Ne mettez jamais la broche en pause lorsqu'elle est engagée dans le matériau.
Plonger un foret de compression directement vers le bas pousse les déchets directement dans le spoilboard en MDF. Parce que le bas du foret est une géométrie relevée, il emprisonne les copeaux contre la table. Cela provoque de graves brûlures, endommage la surface du spoilboard et détruit la pointe inférieure de la fraise.
Atténuez entièrement ce risque au sein de votre logiciel de FAO. Programmez des entrées, des rampes ou des interpolations hélicoïdales pour tous les mouvements de plongée. Pénétrer le matériau selon un angle permet aux copeaux de s'évacuer continuellement lors de la pénétration initiale, protégeant à la fois l'outil et le spoilboard. Un angle de rampe de 10 à 15 degrés est généralement suffisant pour la plupart des matériaux en bois.
Le faux-rond se produit lorsque la mèche de la toupie tourne de manière décentrée. Même quelques millièmes de pouce de faux-rond provoquent de mauvaises finitions des bords, un bruit excessif et des morceaux cassés en raison de charges de copeaux inégales sur les cannelures. Une flûte finit par faire toute la coupe tandis que l'autre frotte simplement.
Mettez en œuvre des programmes stricts de maintenance des pinces pour éliminer le faux-rond. Suivez cette routine pour protéger votre broche et vos outils :
R : Un foret de compression en carbure monobloc est le meilleur choix pour le contreplaqué. Il combine des géométries ascendantes et descendantes pour tirer les placages supérieur et inférieur vers le centre du noyau. Cela évite les déchirures sur les deux faces. Programmez toujours une entrée en rampe pour éviter de brûler le placage inférieur lors de la plongée initiale.
R : Bien que cela soit possible, cela s’avère très inefficace. Le MDF contient des résines abrasives qui nécessitent une résistance élevée à l’usure, ce qui rend le carbure monobloc droit ou coupé en bas idéal. Le bois dur nécessite une gestion minutieuse de la chaleur et un élimination agressive des copeaux, favorisant les géométries ascendantes. L'utilisation d'embouts dédiés à chaque matériau prolonge considérablement la durée de vie de l'outil et améliore la qualité des bords.
R : Un kit de démarrage pour débutant doit comprendre trois outils de base. Obtenez un foret de 1/4 de pouce pour des bords supérieurs nets sur le routage général. Ajoutez un foret ascendant de 1/4 de pouce pour des poches profondes et un nettoyage rapide des copeaux. Enfin, incluez un foret de compression de 3/8 de pouce pour couper des produits en feuilles sans les déchirer.
R : Le bois brûle lorsque la fraise frotte contre le matériau au lieu de le couper. Cela se produit en raison d'une charge de puce inadéquate. Si votre vitesse d'avance est trop lente ou si le régime de votre broche est trop élevé, l'outil génère une friction excessive. Augmentez votre vitesse d'alimentation ou réduisez votre RPM pour créer des copeaux plus gros qui évacuent la chaleur.
R : Les forets relevés tirent les copeaux vers le haut, offrant une excellente dissipation de la chaleur pour les poches profondes mais provoquant des déchirures sur la surface supérieure. Les mèches à coupe descendante poussent les copeaux vers le bas, laissant un bord supérieur impeccable mais nécessitant des vitesses d'avance plus lentes en raison d'une mauvaise extraction des copeaux. Choisissez selon que la finition de la surface supérieure ou l'enlèvement de matière en profondeur est la priorité.
R : La durée de vie de l’outil se mesure en pieds linéaires coupés, et non en temps. La durée de vie dépend fortement de l'abrasivité du matériau, de l'optimisation de la charge en copeaux et du matériau de l'outil. Un foret en carbure monobloc coupant des charges de copeaux optimisées dans du contreplaqué standard peut durer des milliers de pieds linéaires. Couper du MDF abrasif à des vitesses inappropriées émoussera le même peu en une fraction du temps.
R : Utilisez toujours une tige de 1/2 pouce chaque fois que votre pince et votre parcours d'outil le permettent. Le diamètre plus grand offre une rigidité exponentiellement plus grande, réduisant ainsi la déflexion et les vibrations. Cela se traduit par des coupes plus nettes, moins de broutages et une durée de vie plus longue de l'outil. Descendez uniquement à une tige de 1/4 de pouce lorsque le profil de coupe nécessite un rayon plus petit.