
Visualizações: 0 Autor: Editor do site Horário de publicação: 19/08/2026 Origem: Site

A rigidez da máquina tem um efeito direto no desempenho da ferramenta de fresamento. Uma configuração rígida da máquina permite que a aresta de corte se encaixe na peça de trabalho de maneira mais previsível. Uma configuração fraca permite aumentar a vibração, a deflexão da ferramenta e a carga instável de cavacos. A mesma ferramenta de fresamento pode funcionar bem em uma máquina estável, mas se desgasta rapidamente, vibra ou produz um acabamento superficial ruim em uma configuração menos rígida.
Quando a rigidez da máquina é limitada, escolher o equipamento certo As ferramentas de fresamento tornam-se mais importantes porque a geometria da ferramenta, o balanço, a classe de metal duro e a estratégia de corte afetam a estabilidade da usinagem.
No fresamento, a ferramenta não funciona sozinha. Faz parte de uma cadeia completa de rigidez que inclui a estrutura da máquina, o fuso, o porta-ferramentas, a ferramenta de corte, o suporte e a peça. Se uma parte desta cadeia for fraca, o desempenho da ferramenta de fresamento poderá diminuir mesmo quando a ferramenta em si for de alta qualidade.
Este artigo explica como a rigidez da máquina afeta a trepidação, a deflexão da ferramenta, o acabamento superficial, a precisão dimensional, o desgaste e a vida útil da ferramenta. Ele também explica como os compradores podem ajustar a seleção da ferramenta de fresamento e os parâmetros de corte quando a rigidez da máquina não é ideal.
A rigidez da máquina afeta as ferramentas de fresamento, controlando a vibração, a deflexão da ferramenta, a estabilidade da carga de cavacos, o acabamento superficial, a precisão dimensional e a vida útil da ferramenta.
Os pontos principais incluem:
A baixa rigidez aumenta a vibração da ferramenta de fresamento.
Configurações fracas tornam a conversa mais provável.
Um balanço mais longo da ferramenta aumenta o risco de deflexão.
Uma má fixação pode causar erros dimensionais.
Carga de cavacos instável pode acelerar o desgaste da aresta.
O lascamento das bordas geralmente aumenta quando a carga de impacto é instável.
Uma configuração rígida permite um desempenho de corte mais consistente.
Máquinas menos rígidas geralmente exigem parâmetros de corte conservadores.
A condição do porta-ferramenta afeta o desvio e a estabilidade do corte.
As ferramentas de fresagem de metal duro devem ser compatíveis com a máquina, o material, o balanço e o percurso da ferramenta.
Uma ferramenta de alta qualidade pode melhorar a estabilidade do corte, mas não pode compensar totalmente a fraca rigidez da máquina, a má fixação ou o balanço excessivo da ferramenta.
Rigidez da máquina → Controle de vibração → Deflexão da ferramenta → Estabilidade de corte → Acabamento superficial → Vida útil da ferramenta
A rigidez da máquina no fresamento refere-se à rigidez de todo o sistema de usinagem. Não é apenas o corpo da máquina. Inclui todas as peças que resistem à força de corte durante a usinagem.
Uma cadeia de rigidez típica pode ser mostrada como:
Estrutura da máquina → Fuso → Suporte da ferramenta → Ferramenta de fresamento → Fixação da peça → Peça de trabalho
Se a estrutura da máquina estiver fraca, a estrutura poderá vibrar sob carga. Se o fuso estiver desgastado ou instável, a ferramenta de corte poderá não girar com precisão. Se o porta-ferramenta apresentar excentricidade, cada aresta de corte poderá não compartilhar a carga uniformemente. Se a fixação for fraca, a peça poderá se mover durante o corte.
Isso significa que o desempenho da ferramenta de fresamento depende tanto da qualidade da ferramenta quanto da qualidade do setup. Uma fresa de topo de metal duro forte ainda precisa de uma máquina rígida, suporte adequado, balanço curto e fixação estável para funcionar próximo à sua capacidade projetada.
As ferramentas de fresagem removem o material através do engate repetido da aresta de corte. Cada canal entra e sai da peça de trabalho, criando forças de corte variáveis. Uma configuração rígida pode resistir a essas forças e manter o processo de corte estável.
Quando a rigidez é boa, as ferramentas de fresamento geralmente podem fornecer:
formação de cavacos mais estável;
melhor acabamento superficial;
dimensões mais precisas;
menor risco de vibração;
desgaste mais previsível da ferramenta;
melhor vida útil da ferramenta;
maior confiança no corte;
desbaste e acabamento mais estáveis.
Quando a rigidez é fraca, a aresta de corte pode não permanecer na posição pretendida. Isto pode criar vibração, deflexão e carga de corte irregular. Em alguns casos, o operador deve reduzir o avanço, a profundidade de corte axial ou a profundidade de corte radial para evitar danos à ferramenta.
A rigidez da máquina, portanto, afeta não apenas a qualidade, mas também a produtividade.
A vibração é um dos sinais mais comuns de baixa rigidez no fresamento. Muitas vezes aparece como ruído alto, vibração visível, marcas de corte irregulares ou padrões de ondas repetidos na superfície usinada.
A baixa rigidez pode permitir o aumento da vibração durante o corte. À medida que a ferramenta vibra, a espessura do cavaco muda de um encaixe de canal para outro. Isso cria uma força de corte instável. A força instável então aumenta ainda mais a vibração.
O resultado pode incluir:
marcas de vibração na peça de trabalho;
mau acabamento superficial;
ruído de corte;
carga instável da ferramenta;
vida útil reduzida da ferramenta;
lascamento de bordas;
menor taxa de remoção de material;
confiança de usinagem reduzida.
A vibração da ferramenta de fresamento nem sempre é causada pela própria ferramenta. Pode ser resultado de fixação fraca, balanço excessivo da ferramenta, mau estado do suporte, componentes do fuso desgastados, paredes finas da peça ou parâmetros de corte inadequados.
A deflexão da ferramenta ocorre quando a ferramenta de fresagem dobra sob a força de corte. Toda ferramenta pode desviar até certo ponto, mas a deflexão se torna mais séria quando a configuração é fraca, a ferramenta é longa, o diâmetro é pequeno ou a força de corte é alta.
Uma relação simples pode ser mostrada como:
Maior força de corte + Maior balanço + Menor rigidez → Maior deflexão da ferramenta
A deflexão da ferramenta de fresamento pode causar:
paredes cônicas;
erro dimensional;
recursos superdimensionados ou subdimensionados;
baixa precisão dos slots;
desgaste irregular da ferramenta;
má qualidade dos cantos;
fricção de ferramentas;
vibração;
danos nas bordas.
O balanço da ferramenta no fresamento é especialmente importante. Um balanço mais longo reduz a rigidez e aumenta o risco de flexão. É por isso que a usinagem de bolsões profundos, usinagem de paredes laterais e aplicações de longo alcance exigem uma seleção cuidadosa de ferramentas.
Quando o longo alcance é inevitável, a ferramenta deve ser selecionada com atenção ao design do pescoço, comprimento do canal, resistência do núcleo, diâmetro e parâmetros de corte.
O acabamento superficial costuma ser o primeiro sinal visível de problemas de rigidez. Quando a configuração da máquina é estável, a ferramenta segue um caminho mais consistente. Quando a rigidez é fraca, a vibração e a deflexão deixam marcas na peça de trabalho.
A falta de rigidez pode causar:
marcas de vibração;
textura superficial irregular;
ondulação;
baixa retidão da parede;
dimensões imprecisas;
acabamento ruim nas curvas;
resultados de acabamento inconsistentes.
A precisão dimensional também depende da estabilidade do corte. Se a ferramenta desviar durante o desbaste, o material restante pode não ser uniforme. Se a ferramenta vibrar durante o acabamento, a superfície final poderá não atender à tolerância exigida.
Uma configuração de fresamento rígida permite que as ferramentas de fresamento de metal duro cortem de forma mais previsível. Isto é especialmente importante para usinagem de moldes, componentes de precisão, peças aeroespaciais, peças médicas e acabamento de aço temperado.
O desgaste da ferramenta é afetado pelo calor, força de corte, dureza do material, revestimento, evacuação de cavacos e estabilidade do setup. Quando a rigidez da máquina é fraca, a aresta de corte pode receber uma carga de impacto instável em vez de uma carga de corte suave.
Isso pode levar a:
desgaste prematuro de flanco;
microchip;
lascamento de cantos;
fratura de ponta;
danos ao revestimento;
concentração de calor;
esfregar em vez de cortar;
vida útil imprevisível da ferramenta.
O lascamento da borda é mais provável quando a ferramenta é forçada a cortar sob vibração. Em fresamento duro, usinagem de aço inoxidável ou corte interrompido, esse problema se torna mais sério. Uma configuração menos rígida pode exigir uma geometria de aresta mais forte, engate reduzido ou estratégia de corte diferente.
O bom desempenho da ferramenta de fresamento depende da correspondência da geometria da ferramenta com a condição da máquina. Uma ferramenta afiada pode cortar livremente, mas também pode ser mais sensível ao impacto. Uma aresta mais forte pode resistir melhor ao lascamento, mas pode precisar de rigidez de máquina suficiente e parâmetros adequados para evitar atrito.
| Condição de rigidez | Comportamento da ferramenta de fresamento | Resultado possível |
|---|---|---|
| Alta rigidez | Engajamento de ponta estável | Melhor vida útil da ferramenta e acabamento superficial |
| Rigidez média | Vibração menor sob cortes mais pesados | Precisa de feeds e profundidades balanceadas |
| Baixa rigidez | Vibração da ferramenta e carga instável de cavacos | Vibração, acabamento ruim e desgaste mais rápido |
| Má fixação de trabalho | A peça se move sob força de corte | Erro dimensional e impacto da ferramenta |
| Saliência excessiva | A ferramenta desvia mais facilmente | Conicidade, vibração e lascamento de bordas |
Esta tabela mostra por que o desempenho da ferramenta deve ser avaliado juntamente com o setup completo da usinagem. Um problema com uma ferramenta de fresamento pode, na verdade, ser um problema de rigidez, suporte ou fixação da peça.
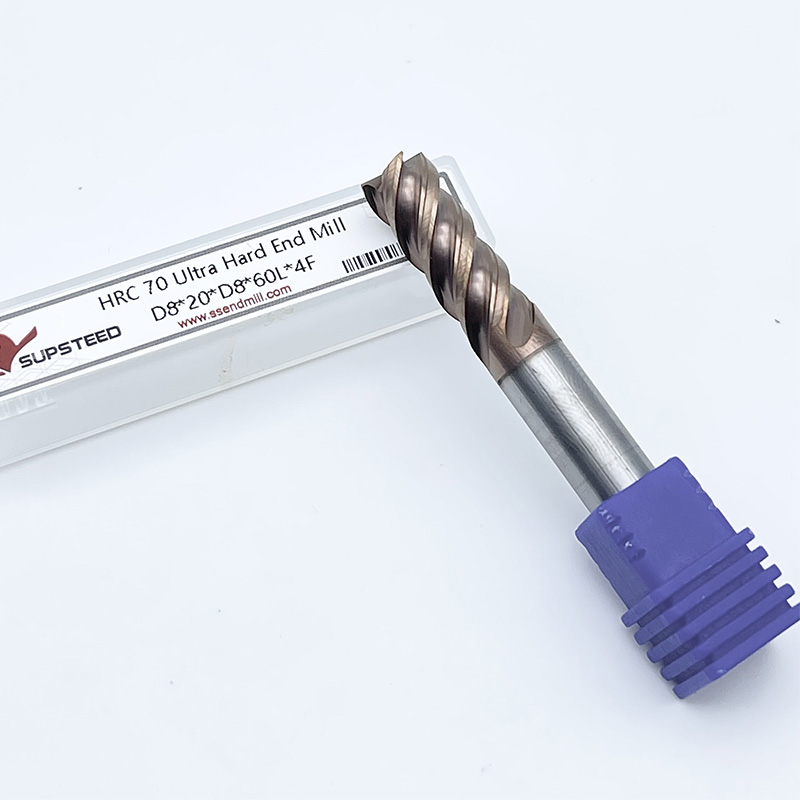
Quando a rigidez da máquina é limitada, a ferramenta de fresagem deve ser selecionada com mais cuidado. O objetivo é reduzir a força de corte, melhorar a estabilidade e evitar deflexões excessivas.
Recursos úteis da ferramenta podem incluir:
diâmetro adequado da ferramenta;
menor comprimento de flauta quando possível;
design de núcleo mais forte;
ângulo de hélice adequado;
passo variável ou geometria de hélice variável;
raio de canto apropriado;
revestimento adequado ao material;
classe de metal duro compatível com a condição de usinagem;
geometria adequada para desbaste ou acabamento;
projeto adequado de evacuação de cavacos.
Ferramentas de fresamento de metal duro com geometria adequada podem ajudar a reduzir o risco de vibração, mas a escolha da ferramenta ainda deve corresponder à máquina. Por exemplo, uma fresa de topo de alto desempenho projetada para corte agressivo pode não ter um bom desempenho se o fuso, o suporte ou o suporte de trabalho não puderem suportar a força de corte necessária.
A ferramenta certa nem sempre é a ferramenta mais agressiva. É a ferramenta que combina com a máquina, o material e a estratégia de usinagem.
O balanço da ferramenta tem um forte efeito na estabilidade do fresamento. Quanto mais tempo a ferramenta se estender do suporte, mais fácil será para a ferramenta dobrar e vibrar.
Um balanço longo pode ser necessário para:
bolsos fundos;
paredes altas;
cavidades de molde;
recursos de difícil acesso;
fendas estreitas;
geometria de componentes complexos.
Quando bolsões profundos ou recursos de alcance estendido exigem maior balanço da ferramenta, As fresas de topo de longo alcance devem ser selecionadas cuidadosamente para equilibrar alcance, rigidez e controle de deflexão.
Para usinagem de longo alcance, os compradores devem considerar:
diâmetro da ferramenta;
comprimento da flauta;
comprimento do pescoço;
força da haste;
comprimento da pega do suporte;
profundidade de corte;
engate radial;
dureza dos materiais;
subsídio de acabamento;
tendência vibratória.
Uma ferramenta longa não deve ser usada com os mesmos parâmetros de uma ferramenta curta e rígida. A profundidade de corte, o avanço por dente e o engate devem ser ajustados para controlar a deflexão e a trepidação.
Os parâmetros de corte devem corresponder à rigidez. Se a máquina, o suporte e o suporte de trabalho forem rígidos, o processo poderá suportar uma maior remoção de material. Se a configuração for fraca, a mesma ferramenta de fresamento pode precisar de menor engate e condições de corte mais conservadoras.
Parâmetros importantes incluem:
velocidade do fuso;
alimentação por dente;
profundidade axial de corte;
profundidade radial de corte;
passo adiante;
estratégia de percurso;
refrigerante ou jato de ar;
método de entrada;
estratégia de corte ascendente ou convencional;
subsídio de acabamento.
Quando a vibração aparece, os operadores podem precisar reduzir a profundidade radial de corte, ajustar a velocidade do fuso, reduzir o balanço da ferramenta ou alterar a estratégia do percurso. Para desbaste, o objetivo é remover material de forma eficiente sem criar força de corte instável.
Para desbaste pesado onde a força de corte é alta, As fresas de desbaste podem ajudar a melhorar a remoção de cavacos e reduzir a carga de corte quando combinadas com uma configuração rígida e parâmetros adequados.
O ajuste dos parâmetros nunca deve ser aleatório. Deve ser baseado na condição da máquina, tamanho da ferramenta, material, suporte, fixação e acabamento necessário.
| Problema de rigidez | Seleção da ferramenta/resposta do processo |
|---|---|
| Longa saliência necessária | Use comprimento de canal mais curto, núcleo mais forte ou design adequado de longo alcance |
| O bate-papo aparece | Considere passo variável, hélice adequada e engate radial reduzido |
| Fixação fraca | Reduza a força de corte e melhore o suporte do acessório |
| Fuso de máquina pequeno | Use o diâmetro de ferramenta adequado e a profundidade de corte conservadora |
| Usinagem de materiais duros | Selecione classe de metal duro, revestimento e geometria de aresta adequados |
| Mau acabamento superficial | Verifique o desvio, o balanço, o avanço por dente e a escolha da ferramenta de acabamento |
| Lascas de borda | Reduza a carga de impacto e escolha uma geometria de aresta de corte mais forte |
Esta tabela pode ajudar os compradores a avaliar se o problema deve ser resolvido trocando a ferramenta, melhorando a rigidez da configuração ou ajustando os parâmetros de corte.
Antes de selecionar ferramentas de fresamento, os compradores devem fornecer mais do que apenas material da peça. Detalhes relacionados à rigidez também são importantes.
Perguntas úteis incluem:
Que tipo de máquina é usada?
Qual condição do fuso é esperada?
Que tipo de porta-ferramentas é usado?
Qual é o balanço da ferramenta?
A peça de trabalho está fixada firmemente?
A peça tem paredes finas ou é instável?
Qual material está sendo usinado?
O processo é de desbaste ou acabamento?
Qual profundidade de corte axial está planejada?
Qual profundidade de corte radial está planejada?
A conversa já está visível?
O lascamento das bordas é o principal problema?
Qual acabamento superficial é necessário?
Qual meta de vida útil da ferramenta é esperada?
É necessária usinagem de longo alcance?
Esses detalhes ajudam o fornecedor a recomendar uma fresa de topo de metal duro, revestimento, projeto de canal e estratégia de corte mais adequados.
SUPSTEED oferece suporte à seleção de ferramentas de fresamento para desbaste, acabamento, fresamento duro, microusinagem e aplicações de longo alcance. Quando os clientes enfrentam trepidação, acabamento ruim, vida útil curta da ferramenta ou lascamento da aresta, o problema pode envolver tanto a seleção da ferramenta quanto a configuração da usinagem.
SUPSTEED pode ajudar a revisar:
material da peça;
rigidez da máquina;
condição do fuso;
porta-ferramentas;
fixação de trabalho;
balanço da ferramenta;
profundidade de usinagem;
parâmetros de corte atuais;
meta de desbaste ou acabamento;
exigência de acabamento superficial;
padrão de desgaste da ferramenta;
condição de lascamento da borda;
diâmetro necessário da ferramenta;
requisito de alcance especial.
Para desbaste, acabamento, fresamento duro ou fresamento de longo alcance, o SUPSTEED pode ajudar a combinar ferramentas de fresamento de metal duro com rigidez da máquina, profundidade de corte, avanço por dente e condições do material.
A rigidez da máquina afeta o desempenho da ferramenta de fresamento, controlando a vibração, a deflexão da ferramenta, a estabilidade da carga de cavacos, a tendência de trepidação, o acabamento superficial, a precisão dimensional e a vida útil da ferramenta. Uma configuração rígida permite que as ferramentas de fresamento de metal duro tenham um desempenho mais próximo da capacidade de corte projetada. Uma configuração fraca requer balanço mais curto, geometria de ferramenta mais forte, parâmetros de corte conservadores, melhor fixação e estratégia de percurso adequada.
Ferramentas de fresamento de alta qualidade podem melhorar a estabilidade de corte, a resistência ao desgaste e o desempenho da aresta, mas não podem compensar totalmente a fraca rigidez da máquina, a fixação deficiente ou o balanço excessivo da ferramenta. O melhor resultado vem da combinação da ferramenta com o sistema de usinagem completo.
Envie à SUPSTEED o material da peça, tipo de máquina, condição do fuso, porta-ferramenta, balanço da ferramenta, parâmetros de corte, objetivo de usinagem e problema atual da ferramenta para discutir uma solução de ferramenta de fresamento adequada.
A rigidez da máquina afeta as ferramentas de fresamento, controlando a vibração, a deflexão da ferramenta, a estabilidade da carga de cavacos, o acabamento superficial, a precisão dimensional e a vida útil da ferramenta.
A baixa rigidez pode causar trepidação, vibração, mau acabamento superficial, erro dimensional, lascamento de arestas e menor vida útil da ferramenta.
Melhores ferramentas de fresamento podem melhorar a estabilidade e a resistência ao desgaste, mas não podem compensar totalmente a fraca rigidez da máquina, a fraca fixação ou o balanço excessivo.
Um balanço mais longo da ferramenta reduz a rigidez e aumenta o risco de deflexão. Isto pode causar trepidação, baixa precisão e desgaste instável da ferramenta.
A vibração cria força de corte instável, marcas superficiais, ruído, impacto nas arestas e desgaste mais rápido da ferramenta.
Diâmetro adequado, comprimento de canal mais curto, design de núcleo mais forte, passo variável, ângulo de hélice adequado, revestimento e geometria de borda podem ajudar a melhorar a estabilidade.
Configurações menos rígidas podem exigir profundidade de corte radial reduzida, profundidade axial controlada, velocidade ajustada do fuso, menor força de corte e menor balanço da ferramenta.
Sim. Uma fixação fraca pode permitir que a peça se mova sob força de corte, causando erro dimensional, vibração e impacto da ferramenta.
Sim. As ferramentas de desbaste experimentam alta força de corte, portanto a rigidez da máquina, a resistência do porta-ferramenta e a estabilidade de fixação são importantes.
Sim. SUPSTEED pode revisar material, rigidez da máquina, porta-ferramenta, balanço, parâmetros de corte e problemas de desgaste da ferramenta para recomendar ferramentas de fresamento de metal duro adequadas.


