
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 27-09-2026 Nguồn gốc: Địa điểm


Các cạnh bị sứt mẻ có làm hỏng tấm gỗ cao cấp của bạn không? Dụng cụ cacbua tiêu chuẩn bị mòn nhanh đến mức đáng kinh ngạc. Họ thường thất bại sớm khi được giao nhiệm vụ cắt gỗ MDF dày đặc và các tấm gỗ cứng. Hãy tưởng tượng sàn nhà máy sắp dừng lại. Một bit của bộ định tuyến sẽ mất đi cạnh vi mô chỉ sau vài giờ hoạt động. Thời gian ngừng hoạt động thường xuyên này là kẻ giết chết lợi nhuận thầm lặng.
Trong hướng dẫn kỹ thuật toàn diện này, chúng ta sẽ khám phá lý do tại sao các vật tư tiêu hao thông thường lại thiếu hụt trên dây chuyền sản xuất. Bạn sẽ thấy các giải pháp được thiết kế khắc phục những tắc nghẽn sản xuất chính xác này như thế nào. Khám phá những lợi ích sâu sắc của công nghệ Kim cương đa tinh thể. Điều chỉnh hình dạng máy cắt cho phù hợp với các vật liệu cụ thể của bạn là chiến lược tối ưu để mở rộng quy mô hoạt động CNC.
Tuổi thọ PCD: Dụng cụ kim cương đa tinh thể tồn tại lâu hơn các vật liệu thay thế cacbua tiêu chuẩn lên tới 50 đến 100 lần. Điều này làm giảm đáng kể thời gian ngừng hoạt động của máy CNC đắt tiền.
Hình học cụ thể của vật liệu: Các tấm được thiết kế như MDF, HDF và melamine yêu cầu các góc cắt và thiết kế rãnh riêng biệt. Hình dạng phù hợp đảm bảo lớp hoàn thiện hoàn hảo, không có chip ngay trên bệ máy.
ROI vượt trội: Dụng cụ được thiết kế yêu cầu đầu tư ban đầu cao hơn. Tuy nhiên, việc giảm đáng kể việc thay đổi công cụ, chi phí mài sắc và loại bỏ vật liệu mang lại khoản tiết kiệm đáng kể về lâu dài.
Kỹ thuật chính xác: Máy cắt chuyên dụng được thiết kế theo toán học. Nó hài hòa hoàn hảo với RPM, tốc độ tiến dao và mục tiêu sản xuất hàng ngày của máy CNC cụ thể của bạn.
Các nhà quản lý nhà máy và người vận hành CNC phải đối mặt với tình trạng tắc nghẽn tái diễn hàng ngày. Sự xuống cấp công cụ nhanh chóng là một mối đe dọa thường xuyên. Máy cắt cacbua sẵn có bị xuống cấp với tốc độ nhanh hơn trên các bo mạch được thiết kế hiện đại. Sự hao mòn nhanh chóng này tạo ra các chi phí vận hành tiềm ẩn và âm thầm ăn vào tỷ suất lợi nhuận sản xuất.
Ván sợi mật độ trung bình và Ván sợi mật độ cao không phải là gỗ nguyên khối tự nhiên. Chúng là vật liệu composite có độ nén cao. Các nhà sản xuất liên kết sợi gỗ bằng nhựa tổng hợp, sáp và chất kết dính nặng như urê-formaldehyde. Những chất kết dính dày đặc này hoạt động về cơ bản giống như giấy nhám siêu nhỏ trong quá trình gia công.
Ma sát liên tục gây ra sự mài mòn nghiêm trọng trên các dụng cụ cacbua vonfram tiêu chuẩn. Lưỡi cắt xuống cấp nhanh chóng. Dụng cụ này mất đi lưỡi dao siêu nhỏ sắc như dao cạo và bắt đầu xé các thớ gỗ thay vì cắt chúng. Kết quả là một cạnh mờ, xốp. Việc chà nhám thủ công thứ cấp trở nên bắt buộc trước khi áp dụng dán cạnh. Chi phí lao động tăng đột biến và toàn bộ dây chuyền sản xuất chậm lại.
Các tấm nhiều lớp đưa ra một thách thức cơ học hoàn toàn khác. Ván dăm phủ melamine và Tấm dán áp suất cao có lõi bên trong tương đối mềm. Lõi này bị mắc kẹt giữa các lớp bên ngoài cực kỳ cứng và giòn. Máy cắt tiêu chuẩn gặp khó khăn vô cùng để quản lý quá trình chuyển đổi mật độ đột ngột này.
Góc cắt không chính xác dễ làm nứt bề mặt melamine giòn. Ngành công nghiệp gọi lỗi này là lỗi chip-out. Ngay cả một milimet chip ra cũng khiến cửa tủ tùy chỉnh không thể sử dụng được. Tỷ lệ phế liệu tăng cao và nguyên liệu thô đắt tiền bị lãng phí.
Công cụ chung tạo ra sự thiếu hiệu quả theo tầng. Máy cắt cùn làm tăng ma sát. Nhiệt tích tụ nhanh chóng ở bề mặt cắt. Nhiệt này làm tan chảy nhựa tấm, để lại vết cháy đen ở các cạnh. Người vận hành buộc phải giảm tốc độ nạp của máy để bù lại. Sản lượng của nhà máy giảm ngay lập tức. Việc dừng thường xuyên để hoán đổi các bit cacbua xỉn màu khiến bộ định tuyến CNC tốc độ cao trở thành một nút thắt cổ chai khó chịu.
Khoa học vật liệu tiên tiến là câu trả lời cho những hạn chế của cacbua. Việc tích hợp công nghệ Kim cương đa tinh thể đã cách mạng hóa hoàn toàn việc xử lý tấm nền trên quy mô toàn cầu.
Kim cương đa tinh thể là một vật liệu tổng hợp đặc biệt cứng. Các hạt kim cương cực nhỏ được thiêu kết với nhau bằng chất kết dính kim loại như coban. Quá trình nghiêm ngặt này xảy ra dưới áp suất cực cao và nhiệt độ cao trong môi trường phòng thí nghiệm. Vật liệu cắt thu được có hướng tinh thể ngẫu nhiên. Nó chống mài mòn theo mọi hướng.
PCD cứng hơn nhiều so với cacbua vonfram truyền thống. Cacbua tiêu chuẩn thường đạt khoảng 1.500 đến 1.800 HV trên thang độ cứng Vickers. Ngược lại, PCD đạt điểm từ 5.000 đến 8.000 HV. Độ cứng to lớn này cho phép Công cụ gia công gỗ PCD để cắt dễ dàng qua các loại nhựa mài mòn và các lớp melamine cứng. Chúng duy trì lợi thế của mình trong hàng trăm giờ mà không bị suy giảm.
Định tuyến CNC tốc độ cao thường vượt quá 18.000 vòng/phút. Ma sát tạo ra nhiệt độ cao ở bề mặt cắt. Dụng cụ cacbua tiêu chuẩn giữ lại phần lớn lượng nhiệt này. Sự xuống cấp của cạnh tăng tốc và các sợi gỗ bị cháy.
PCD hoạt động như một chất dẫn nhiệt hiệu quả cao. Nó hút nhiệt ra khỏi lưỡi cắt và tản nhiệt một cách an toàn qua thân dụng cụ bằng thép. Hiệu ứng làm mát tự nhiên này giúp ngăn chặn sự tan chảy của keo. Các cạnh của tấm vẫn sạch sẽ, không bị cháy và nguyên vẹn về mặt cấu trúc cho các bước hoàn thiện tiếp theo.
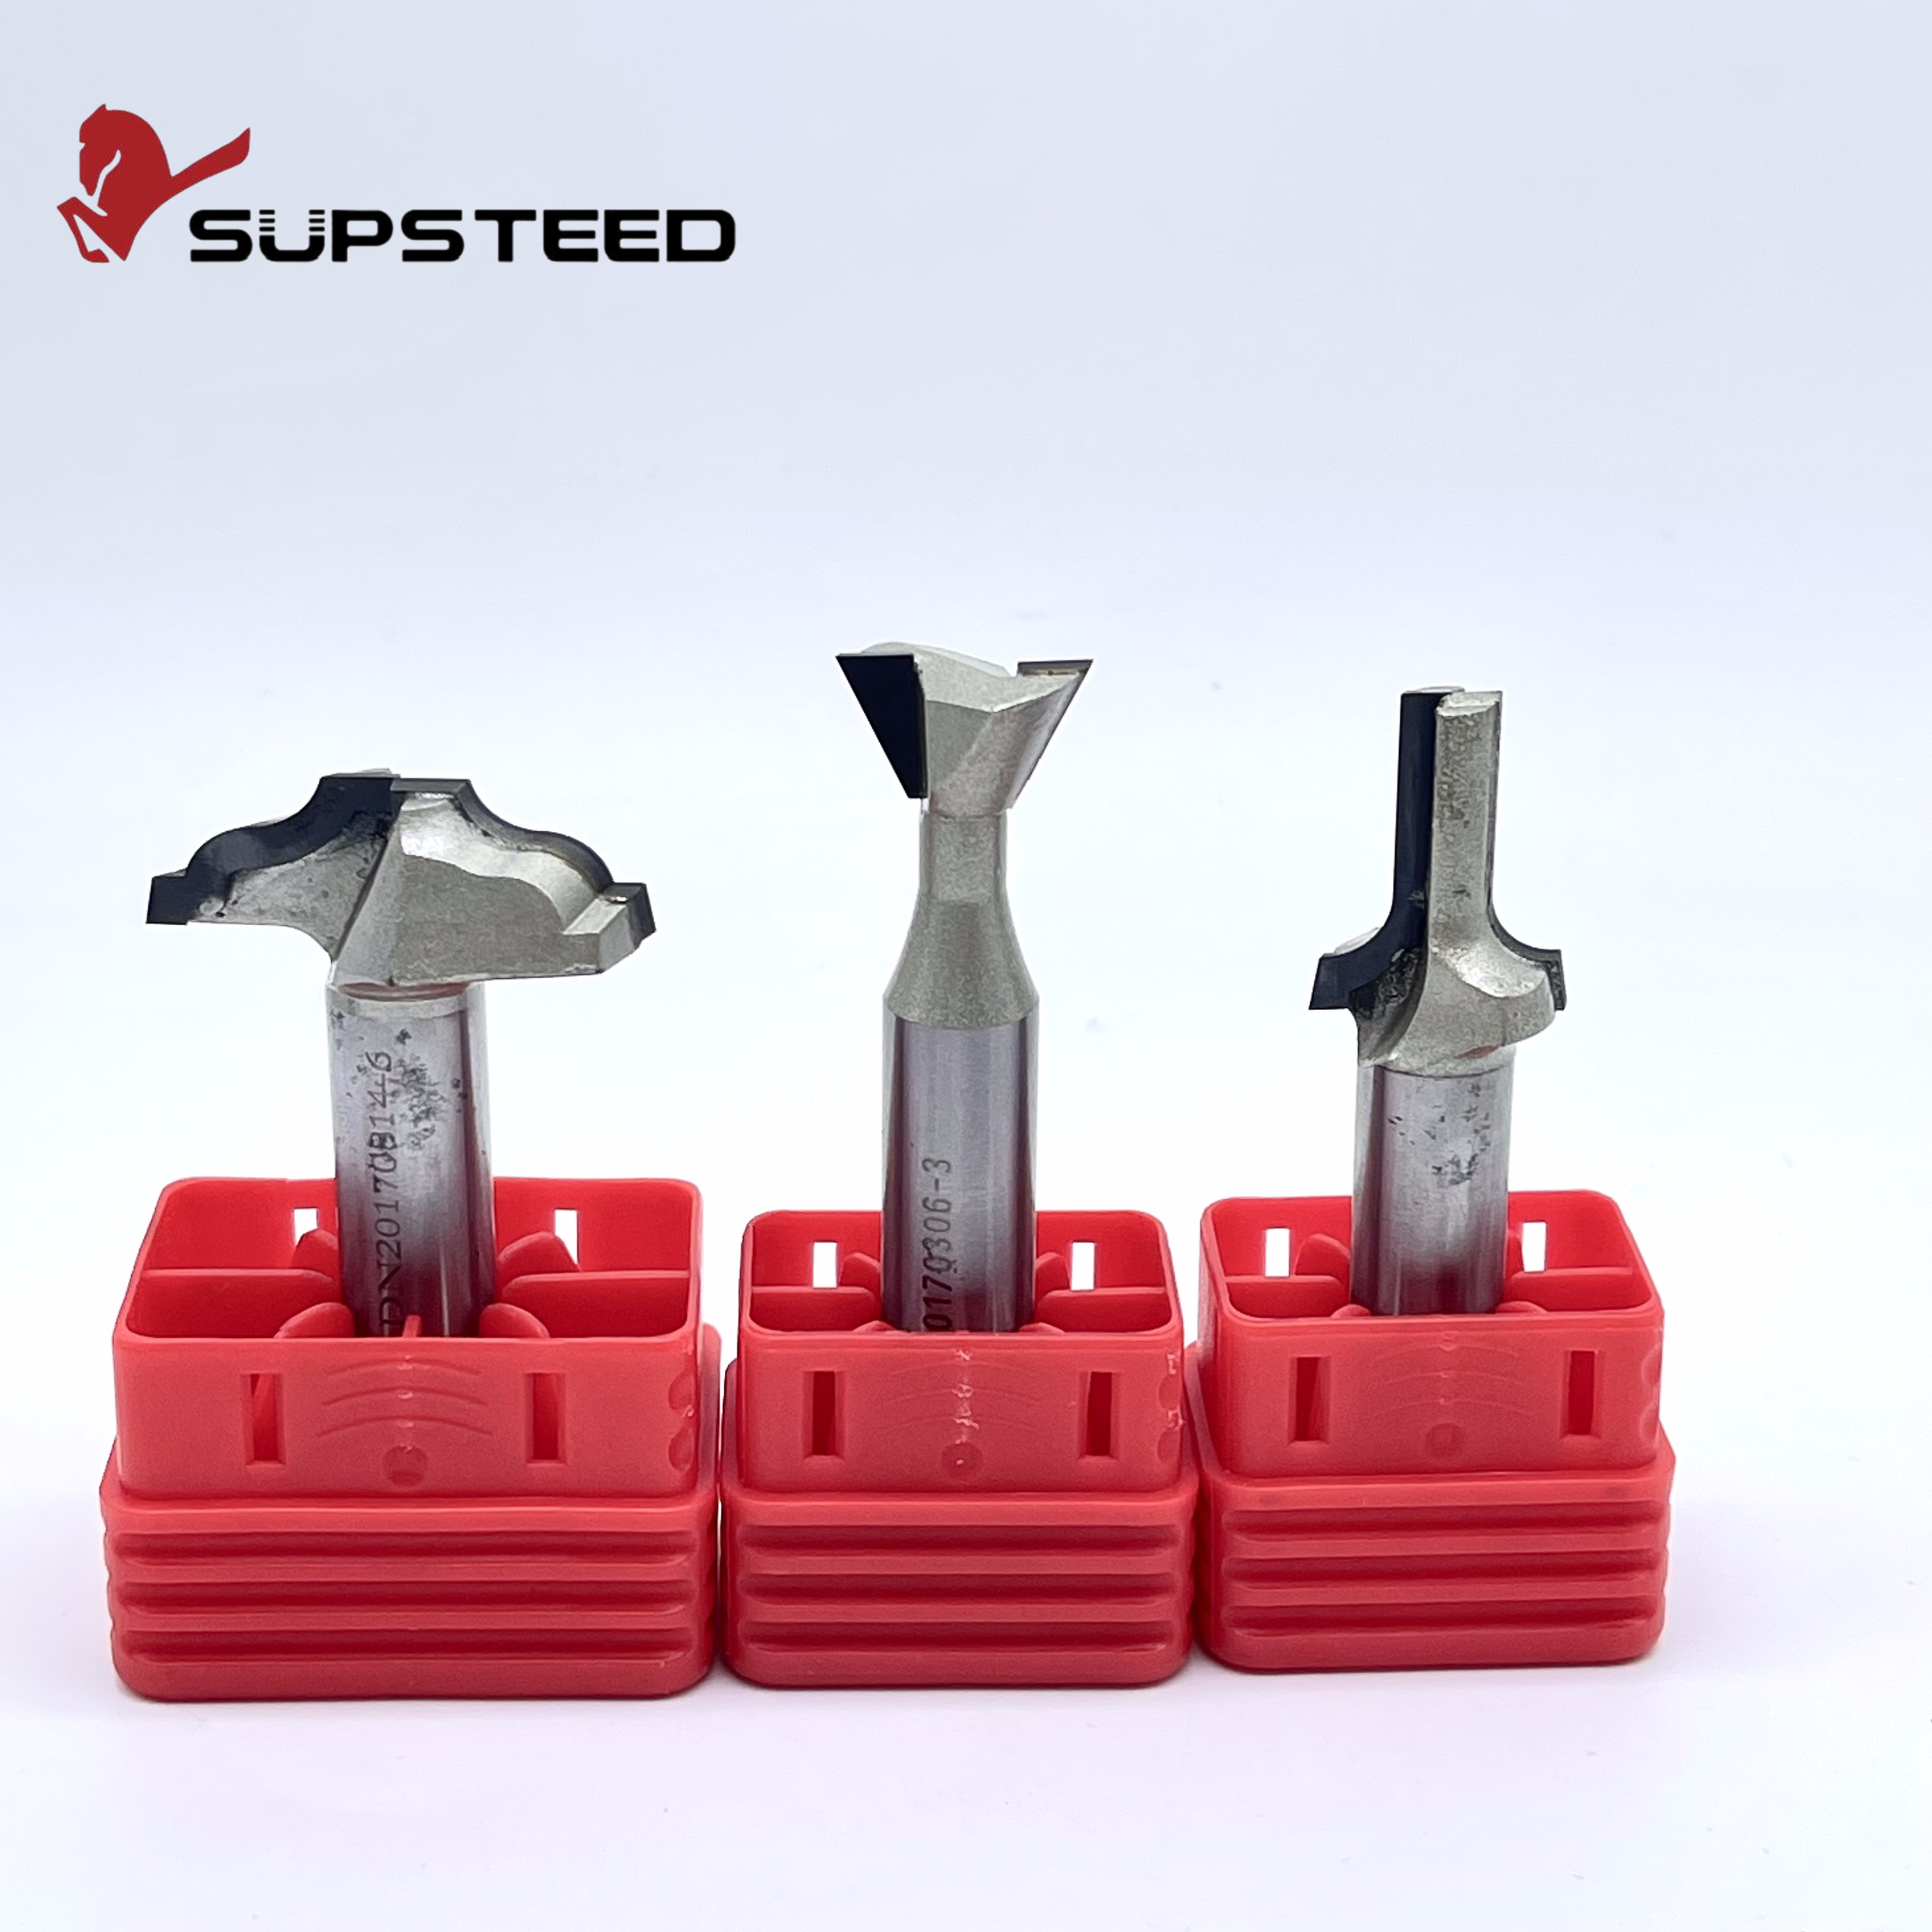
Danh mục sản phẩm được tiêu chuẩn hóa buộc các nhà sản xuất phải thỏa hiệp. Máy cắt được thiết kế cho ván ép thô không mang lại kết quả tối ưu trên tấm acrylic có độ bóng cao. Sự không phù hợp cơ bản này là lý do tại sao đầu tư vào kỹ thuật dành riêng cho ứng dụng lại là thông lệ tiêu chuẩn cho các nhà máy hiệu suất cao.
Các công cụ chung sử dụng hình học trung bình nhằm bao quát nhiều loại vật liệu. Sản xuất đồ nội thất hiện đại hiếm khi xử lý các vật liệu trung bình. Các tấm composite cụ thể yêu cầu các công cụ có thể giải quyết được mật độ, độ dày và hàm lượng nhựa riêng biệt. Các giải pháp được thiết kế tùy chỉnh giúp loại bỏ việc phỏng đoán. Họ nhắm đến những điểm nghẽn sản xuất chính xác để đảm bảo năng suất tối đa và chất lượng hoàn hảo.
Việc sửa đổi chính xác hình dạng công cụ là rất quan trọng. Các kỹ sư tập trung đặc biệt vào góc cắt và góc hở. Hình học cắt lên kéo chip lên trên. Nó để lại một cạnh dưới sạch sẽ nhưng có khả năng làm sứt mẻ lớp mỏng manh trên cùng. Hình học cắt xuống đẩy chip xuống dưới. Nó để lại một cạnh trên sạch sẽ nhưng lại sờn ở phía dưới.
Hình học nén kết hợp cả hai lực. Nó đẩy lớp trên xuống và đồng thời kéo lớp dưới lên. Nhà sản xuất công cụ tùy chỉnh tính toán mức độ chính xác của góc cắt dựa trên độ dày tấm của bạn. Điểm chuyển tiếp nén căn chỉnh hoàn hảo với cốt lõi của vật liệu của bạn. Lực sứt mẻ được vô hiệu hóa hoàn toàn.
Một dụng cụ cắt chính xác phải phù hợp với máy vận hành nó. Bộ định tuyến CNC rất khác nhau về mã lực trục chính, RPM tối đa và độ cứng tổng thể của khung. Các dụng cụ nặng hoặc mạnh trên các trục xoay nhẹ gây ra tiếng kêu. Chất lượng cạnh giảm xuống và tốc độ mài mòn của trục chính tăng lên. Kỹ thuật tùy chỉnh đảm bảo khối lượng, độ cân bằng và cấu hình rãnh của dụng cụ hài hòa hoàn toàn với máy cụ thể của bạn. Hoạt động vẫn trơn tru và không rung.
Các phân tích thị trường gần đây cho thấy sự thay đổi rõ ràng trong lĩnh vực chế biến gỗ. Thiết kế đồ nội thất hiện đại chủ yếu dựa vào vật liệu PET có độ bóng cao, melamine có kết cấu sâu và dải cạnh không mối nối liền mạch. Do đó, các nhà sản xuất đang nhanh chóng từ bỏ các mặt hàng tiêu dùng thông thường. Các tấm composite hiện đại chứa tỷ lệ vật liệu tái chế cao hơn và nhựa tổng hợp đậm đặc hơn. Chúng mài mòn hơn bao giờ hết.
Dựa vào cacbua tiêu chuẩn không còn là một chiến lược khả thi cho hoạt động mở rộng quy mô. Dữ liệu ngành cho thấy các cơ sở tích hợp giải pháp PCD được thiết kế có tỷ lệ phế liệu thấp hơn đáng kể. Thông lượng tăng đáng kể. Công cụ dành riêng cho ứng dụng đã chuyển từ bản nâng cấp sang trọng sang yêu cầu cơ bản. Đó là điều cần thiết để duy trì tính cạnh tranh trên thị trường đồ nội thất toàn cầu.
MDF đặt ra những thách thức gia công độc đáo do tính không nhất quán về cấu trúc của nó. Cần có một phương pháp kỹ thuật được tối ưu hóa cao để xử lý nó một cách hiệu quả trên quy mô lớn.
Tấm MDF thiếu mật độ đồng đều. Các mặt bên ngoài có độ nén cao và cứng. Lõi bên trong vẫn xốp và mềm hơn. Các mũi khoan tiêu chuẩn sẽ nghiền nát các sợi lõi mềm hơn thay vì cắt chúng một cách sạch sẽ. Chúng để lại một cạnh thô ráp, xơ xác.
Được thiết kế tốt Dụng cụ cắt MDF sử dụng một góc cào cụ thể. Góc được thiết kế này cắt sạch đồng thời cả lớp bên ngoài dày đặc và lõi mềm hơn. Độ chính xác tạo ra bề mặt nhẵn như thủy tinh trên cạnh bảng. Đạt được bề mặt hoàn hảo này trực tiếp từ máy CNC là rất quan trọng. Nó cho phép dán cạnh hoặc sơn ngay lập tức. Trạm chà nhám thủ công trở nên hoàn toàn lỗi thời.
Gia công ván sợi tạo ra một lượng lớn bụi mịn dạng bột. Dăm gỗ truyền thống rất hiếm. Nếu bụi mịn không được loại bỏ khỏi kênh cắt ngay lập tức, dụng cụ sẽ loại bỏ các hạt này. Việc đóng gói chip này tạo ra ma sát rất lớn. Công cụ quá nóng và tuổi thọ hoạt động của nó giảm mạnh.
Thiết kế sáo tùy chỉnh có công suất thực quản được tối ưu hóa. Chúng hoạt động giống như một máy bơm khí động học. Bụi mịn bị đẩy lên trên và ra khỏi vùng cắt trực tiếp vào hệ thống hút bụi của CNC. Giường máy luôn sạch sẽ. Ngăn chặn thiệt hại do nhiệt và môi trường làm việc vẫn an toàn hơn cho người vận hành.
Gia công các tấm cán mỏng hai mặt đòi hỏi độ chính xác cực cao. Một cạnh bị sứt mẻ cực nhỏ sẽ dẫn đến sản phẩm bị từ chối và khách hàng không hài lòng.
Công nghệ nén là tiêu chuẩn công nghiệp để cắt melamine hai mặt hoặc HPL mà không bị vỡ. Sáo cắt lên nằm ở phía dưới. Sáo cắt xuống nằm ở phía trên. Các công cụ nén tiêu chuẩn có một điểm chuyển tiếp cố định nơi các lực này gặp nhau.
Việc cắt tấm 15mm bằng công cụ chung được thiết kế cho tấm 19mm sẽ đặt điểm chuyển tiếp sai vị trí. Chip-out tàn phá xảy ra ở một bên. một thiết kế riêng máy cắt laminate đặt điểm chuyển tiếp nén vào tâm chết của độ dày tấm cụ thể của bạn. Cả hai lớp mỏng manh bên ngoài đều được cắt vào trong. Các cạnh là hoàn hảo.
Tính thẩm mỹ liền mạch chiếm ưu thế trong thiết kế nội thất hiện đại. Các công nghệ dán cạnh không mối nối như laser hay khí nóng đòi hỏi độ chính xác tuyệt đối. Các cạnh phải thẳng về mặt toán học, vuông góc hoàn hảo và không bị rách để tạo ra một đường keo vô hình.
Một máy cắt tùy chỉnh được trang bị hạt dao PCD được nối đất chính xác đảm bảo cạnh vuông vức hoàn hảo. Nếu không có mức độ chính xác cực nhỏ này, băng dán cạnh sẽ không nằm sát vào tấm bảng. Các đường nối lộ rõ và sự xâm nhập của hơi ẩm chắc chắn sẽ dẫn đến hư hỏng sản phẩm.
Các nhà quản lý mua sắm thường do dự về mức giá ban đầu của dụng cụ công nghiệp. Việc đánh giá các công cụ hoàn toàn dựa trên giá mua cung cấp một bức tranh không đầy đủ về hiệu quả tài chính.
Giá trị đích thực đòi hỏi phải phân tích Tổng chi phí sở hữu. Số liệu này bao gồm chi phí thay thế, tần suất mài sắc, nhân công thay đổi công cụ, thời gian ngừng hoạt động của máy và vật liệu bị loại bỏ. Chúng ta hãy đánh giá một công cụ cacbua tiêu chuẩn so với giải pháp PCD cao cấp trong quá trình sản xuất khối lượng lớn.
Một dụng cụ cacbit nguyên khối tiêu chuẩn có thể kéo dài 10 giờ cắt liên tục trên melamine hai mặt trước khi xảy ra hiện tượng phoi ra. thiết kế tùy chỉnh các công cụ chế biến gỗ tùy chỉnh được trang bị PCD có thể dễ dàng chạy từ 500 giờ trở lên trước khi yêu cầu dịch vụ mài sắc lần đầu.
Mỗi lần thay đổi công cụ đều dừng máy. Người vận hành hoán đổi bit, hiệu chỉnh lại trục Z và chạy cắt thử. Thay đổi một công cụ cacbua tiêu chuẩn 50 lần sẽ dẫn đến mất hơn 12 giờ thời gian sản xuất. Với tốc độ máy tiêu chuẩn là 100 USD/giờ, chỉ riêng chi phí tiềm ẩn của thời gian ngừng hoạt động đã vượt xa chi phí bảo hiểm ban đầu của công cụ tiên tiến.
Công cụ tùy chỉnh ảnh hưởng trực tiếp đến năng suất của nhà máy. Các bit tiêu chuẩn buộc người vận hành CNC phải giảm tốc độ tiến dao để ngăn chặn tình trạng cháy gỗ hoặc gãy máy cắt. Các công cụ PCD tản nhiệt hiệu quả và duy trì các cạnh siêu nhỏ sắc như dao cạo. Máy CNC có thể hoạt động ở tốc độ tiến dao được thiết kế tối đa mà không làm giảm chất lượng cắt.
Việc tăng tốc độ tiến dao từ 15 mét/phút lên 25 mét/phút mang lại mức tăng sản lượng lớn hàng ngày. Chi phí sản xuất trên mỗi đơn vị giảm đáng kể. Lợi nhuận tăng lên, cho phép các cơ sở mở rộng quy mô sản xuất mà không cần mua thêm máy CNC.
Chỉ số hiệu suất |
Cacbua rắn tiêu chuẩn |
Công cụ PCD tùy chỉnh |
|---|---|---|
Tuổi thọ trung bình (MDF/Melamine) |
10 - 15 giờ |
Hơn 500 giờ |
Tốc độ nạp tối ưu |
10 - 15 m/phút |
20 - 25 m/phút |
Chất lượng cạnh |
Mờ, cần chà nhám |
Hoàn hảo, sẵn sàng cho việc dán cạnh |
Thời gian ngừng hoạt động của máy |
Cao (Thay đổi công cụ thường xuyên) |
Tối thiểu (Chạy trong nhiều tuần) |
Chi phí mỗi phần |
Cao (Do nhân công & phế liệu) |
Cực thấp |
Đặt mua một công cụ có sẵn yêu cầu rất ít thông tin. Kỹ thuật một giải pháp chính xác đòi hỏi dữ liệu chính xác. Để đảm bảo thực hiện hoàn hảo, một tùy chỉnh máy cắt xử lý bảng điều khiển phải phù hợp hoàn hảo với các biến số sàn nhà máy của bạn. Sử dụng danh sách kiểm tra kỹ thuật này trước khi bắt đầu quá trình thiết kế:
Thông số kỹ thuật vật liệu: Xác định xem bạn đang cắt gỗ MDF, HDF thô, melamine một mặt, HPL hai mặt hay ván ép. Chỉ định độ dày bảng chính xác. Điều này quyết định chiều dài lưỡi cắt và điểm chuyển tiếp nén.
Ứng dụng gia công: Xác định rõ ràng thao tác. Bạn đang xếp các tờ đầy đủ, định cỡ cạnh, tạo rãnh, định hình hoặc giảm giá ở tốc độ cao?
Thông số máy: Ghi lại công suất trục chính CNC của bạn bằng kW. Lưu ý RPM tối đa và tốc độ tiến dao mục tiêu tính bằng mét trên phút. Chỉ định hướng quay là Tay trái hoặc Tay phải.
Khả năng tương thích của giá đỡ dụng cụ: Xác định hệ thống ống kẹp hoặc mâm cặp của bạn. ER32, HSK63F và ISO30 yêu cầu dung sai thân cụ thể để đảm bảo độ đồng tâm hoàn hảo và độ lệch tối thiểu.
Việc chuyển đổi sang các giải pháp cắt được thiết kế là một quá trình hợp tác. Các nhà sản xuất dụng cụ cao cấp đóng vai trò là đối tác luyện kim và kỹ thuật chứ không chỉ là nhà cung cấp danh mục.
Một cuộc tư vấn kỹ thuật chi tiết sẽ bắt đầu cuộc hành trình. Quản lý nhà máy cung cấp các thông số kỹ thuật vận hành và mẫu gỗ thực tế. Các nhóm kỹ thuật sử dụng phần mềm Thiết kế có sự hỗ trợ của Máy tính tiên tiến để phác thảo công cụ được đề xuất.
Bản vẽ kỹ thuật mô tả chi tiết đường kính cán, chiều dài lưỡi cắt, góc cắt và độ sâu me. Giai đoạn phê duyệt CAD này rất quan trọng. Các lập trình viên CNC xác minh rằng hình dạng của dụng cụ sẽ xóa tất cả các đồ gá và vận hành an toàn trong giới hạn trục Z của máy.
Thành công phụ thuộc hoàn toàn vào chuyên môn luyện kim và khả năng mài chính xác. Thân dụng cụ bằng thép phải được gia công theo dung sai ở mức micron để đảm bảo cân bằng động hoàn hảo ở tốc độ RPM cao. Hàn mảnh PCD và mài chúng bằng phương pháp gia công phóng điện đòi hỏi kỹ năng chuyên môn. Hợp tác với một nhà sản xuất đã được chứng minh sẽ đảm bảo hoạt động CNC của bạn sẽ đạt được lợi nhuận cao nhất ngay từ lần cắt đầu tiên.
Gia công các tấm gỗ kỹ thuật đòi hỏi máy móc mạnh mẽ và dụng cụ chính xác. Các công cụ cacbua tiêu chuẩn lặng lẽ làm giảm tỷ suất lợi nhuận do thời gian ngừng hoạt động thường xuyên, tỷ lệ phế liệu cao và độ hoàn thiện cạnh kém.
Đầu tư vào hình học dành riêng cho ứng dụng và công nghệ PCD là một lợi thế về vốn chiến lược. Nó cải thiện đáng kể hiệu quả hoạt động hàng ngày của nhà máy. Quá trình chà nhám thứ cấp được loại bỏ và sản lượng máy đạt được tiềm năng thực sự. Nâng cấp này là một sự phát triển cần thiết cho bất kỳ hoạt động xử lý bảng điều khiển nghiêm túc nào đang tìm cách mở rộng quy mô. Để tối ưu hóa dây chuyền sản xuất của bạn bằng các giải pháp đầu ngành, hãy truy cập https://www.ssendmill.com để tìm chính xác nhãn hiệu và sản phẩm phù hợp với nhu cầu sản xuất của bạn. Hãy liên hệ với nhóm kỹ thuật của chúng tôi ngay hôm nay để thiết kế máy cắt được thiết kế riêng cho bộ định tuyến CNC của bạn và trải nghiệm sự khác biệt của dụng cụ chính xác thực sự.
Đúng. Mặc dù có độ cứng cực cao nhưng các công cụ PCD chất lượng cao vẫn có thể được mài sắc lại một cách chuyên nghiệp nhiều lần. Các nhà sản xuất dụng cụ sử dụng đá mài kim cương và EDM dây chuyên dụng để khôi phục cẩn thận các cạnh vi mô. Việc mài lại giúp kéo dài đáng kể tuổi thọ của công cụ và cải thiện Lợi tức đầu tư dài hạn. Thiết lập lịch bảo dưỡng định kỳ với nhà sản xuất của bạn để duy trì hiệu suất cắt cao nhất.
Việc sứt mẻ trên bề mặt nhiều lớp là do hình dạng dụng cụ không chính xác hoặc lưỡi cắt bị cùn. Một mũi cắt lên trên tấm ván ép phía trên sẽ làm gãy lớp melamine giòn do lực nâng lên. Một dụng cụ cùn sẽ làm rách vật liệu thay vì cắt sạch. Một công cụ PCD nén tùy chỉnh sẽ giải quyết vấn đề này. Nó tạo áp lực hướng vào trong đồng thời lên cả lớp laminate trên và dưới.
Không. Các cơ sở sản xuất quy mô lớn nhận được lợi ích gộp lớn, nhưng các cửa hàng quy mô vừa và nhỏ đều được hưởng lợi như nhau. Các thao tác nhỏ hơn sẽ loại bỏ các quy trình phụ như chà nhám thủ công để khắc phục các cạnh mờ. Giảm vật liệu phế liệu mang lại sự hỗ trợ tài chính ngay lập tức. Giảm thiểu thời gian ngừng hoạt động của máy là rất quan trọng đối với các cửa hàng nhỏ hơn dựa vào một bộ định tuyến CNC duy nhất cho toàn bộ sản phẩm của họ.
Một công cụ cắt MDF được tối ưu hóa đặc biệt cho mật độ đồng nhất và nhựa tổng hợp có độ mài mòn cao được tìm thấy trong ván sợi có mật độ trung bình. Hình dạng của nó tập trung chủ yếu vào việc thoát phoi nhanh chóng để ngăn chặn sự tích tụ nhiệt. Máy cắt gia công tấm là một thuật ngữ công nghiệp rộng hơn. Nó bao gồm các công cụ được thiết kế cho nhiều loại hàng hóa dạng tấm hơn, bao gồm ván ép, ván dăm và tấm mỏng HPL. Cả hai danh mục đều được hưởng lợi rất nhiều từ các mảnh chèn PCD tùy chỉnh.
Việc lựa chọn công cụ phụ thuộc hoàn toàn vào vị trí đặt tấm laminate. Sử dụng mũi khoan hướng lên nếu tấm cán mỏng chỉ ở mặt dưới, vì nó sẽ kéo phoi lên trên và để lại cạnh dưới sạch sẽ. Sử dụng mũi khoan cắt xuống cho các tấm có lớp phủ trên cùng để tránh làm vỡ bề mặt. Đối với các tấm cán mỏng hai mặt, bắt buộc phải có bit nén. Nó kết hợp cả hai lực để cắt các lớp trên cùng và dưới cùng vào trong cùng một lúc, đảm bảo không có phoi ra.
Các thông số tối ưu phụ thuộc vào đường kính dao và độ cứng của máy. Nói chung, bit bộ định tuyến PCD chất lượng cao hoạt động hiệu quả trong khoảng từ 18.000 đến 24.000 vòng/phút. Tốc độ nạp nên dao động từ 15 đến 25 mét mỗi phút. Duy trì tải chip thích hợp là rất quan trọng. Nếu tốc độ tiến dao quá chậm, dụng cụ sẽ cọ xát và tạo ra nhiệt dư thừa. Nếu quá nhanh, bạn có nguy cơ bị lệch dụng cụ và độ hoàn thiện cạnh kém. Luôn tham khảo ý kiến kỹ sư công cụ của bạn để điều chỉnh tham số chính xác dựa trên thiết lập CNC cụ thể của bạn.


