
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 27.09.2026 Herkunft: Website


Zersplitterte Kanten ruinieren Ihre Premium-Holzplatten? Herkömmliche Hartmetallwerkzeuge verschleißen erstaunlich schnell. Beim Schneiden von dichtem MDF und harten Laminaten versagen sie oft vorzeitig. Stellen Sie sich vor, dass die Fabrikhalle zum Stillstand kommt. Ein Fräser verliert bereits nach wenigen Betriebsstunden seine Mikroschneide. Diese häufigen Ausfallzeiten sind ein stiller Gewinnkiller.
In diesem umfassenden technischen Leitfaden werden wir untersuchen, warum generische Verbrauchsmaterialien in der Produktionslinie unzureichend sind. Sie werden sehen, wie technische Lösungen genau diese Produktionsengpässe beheben. Entdecken Sie die tiefgreifenden Vorteile der polykristallinen Diamanttechnologie. Die Anpassung der Geometrie Ihres Fräsers an Ihre spezifischen Materialien ist die ultimative Strategie zur Skalierung von CNC-Operationen.
PKD-Langlebigkeit: Werkzeuge aus polykristallinem Diamant überdauern Standard-Hartmetallalternativen um das 50- bis 100-fache. Dies reduziert die teuren Stillstandszeiten der CNC-Maschine drastisch.
Materialspezifische Geometrie: Technische Platten wie MDF, HDF und Melamin erfordern unterschiedliche Scherwinkel und Rillendesigns. Maßgeschneiderte Geometrien garantieren makellose, spanfreie Oberflächen direkt vom Maschinenbett.
Überlegener ROI: Speziell entwickelte Werkzeuge erfordern eine höhere Anfangsinvestition. Die massive Reduzierung von Werkzeugwechseln, Schärfkosten und Materialausschuss führt jedoch zu erheblichen langfristigen Einsparungen.
Präzisionstechnik: Ein speziell angefertigter Fräser ist mathematisch konstruiert. Es harmoniert perfekt mit der Drehzahl, der Vorschubgeschwindigkeit und den täglichen Produktionszielen Ihrer spezifischen CNC-Maschine.
Fabrikleiter und CNC-Bediener stehen täglich vor wiederkehrenden Engpässen. Der schnelle Verschleiß von Werkzeugen ist eine ständige Bedrohung. Herkömmliche Hartmetallfräser verschlechtern sich auf modernen Leiterplatten schneller. Dieser schnelle Verschleiß führt zu versteckten Betriebskosten, die sich stillschweigend auf die Gewinnspanne der Fertigung auswirken.
Mitteldichte Faserplatten und hochdichte Faserplatten sind kein natürliches Massivholz. Es handelt sich um hochverdichtete Verbundwerkstoffe. Hersteller binden Holzfasern mit Kunstharzen, Wachsen und schweren Klebstoffen wie Harnstoff-Formaldehyd. Diese dichten Klebstoffe wirken während des Bearbeitungsprozesses im Wesentlichen wie mikroskopisch kleines Schleifpapier.
Kontinuierliche Reibung führt bei Standard-Wolframkarbidwerkzeugen zu starkem abrasivem Verschleiß. Die Schneide lässt schnell nach. Das Werkzeug verliert seine messerscharfe Mikroschneide und beginnt, die Holzfasern zu zerreißen, anstatt sie zu zerschneiden. Das Ergebnis ist eine unscharfe, poröse Kante. Vor der Kantenanleimung ist ein sekundäres manuelles Schleifen erforderlich. Die Arbeitskosten steigen und die gesamte Produktionslinie verlangsamt sich.
Laminierte Platten stellen eine ganz andere mechanische Herausforderung dar. Melaminbeschichtete Spanplatten und Hochdrucklaminate verfügen über einen relativ weichen Innenkern. Dieser Kern ist zwischen unglaublich harten, spröden Außenschichten eingeschlossen. Standardschneider haben enorme Schwierigkeiten, diesen abrupten Dichteübergang zu bewältigen.
Falsche Schnittwinkel führen leicht zu Rissen in der spröden Melaminoberfläche. Die Industrie nennt diesen Defekt „Chip-out“. Schon ein einziger Millimeter Abplatzer macht eine maßgefertigte Schranktür unbrauchbar. Die Ausschussquoten steigen und teure Rohstoffe werden verschwendet.
Generische Werkzeuge führen zu kaskadierenden Ineffizienzen. Stumpfe Fräser erhöhen die Reibung. An der Schnittfläche baut sich schnell Hitze auf. Diese Hitze schmilzt die Harze der Platten und hinterlässt dunkle Brandflecken an den Kanten. Um dies auszugleichen, sind die Bediener gezwungen, die Vorschubgeschwindigkeit der Maschine zu verlangsamen. Die Fabrikproduktion sinkt sofort. Häufige Stopps zum Austausch stumpfer Hartmetallbohrer machen einen Hochgeschwindigkeits-CNC-Fräser zu einem frustrierenden Engpass.
Fortschrittliche Materialwissenschaft ist die Antwort auf die Einschränkungen bei Karbiden. Die Integration der polykristallinen Diamanttechnologie hat die Plattenverarbeitung auf globaler Ebene völlig revolutioniert.
Polykristalliner Diamant ist ein außergewöhnlich hartes synthetisches Material. Mikroskopisch kleine Diamantpartikel werden mit einem metallischen Bindemittel wie Kobalt zusammengesintert. Dieser strenge Prozess findet unter extrem hohem Druck und hoher Temperatur in einer Laborumgebung statt. Der resultierende Schneidstoff besitzt eine zufällige Kristallorientierung. Es widersteht Verschleiß in alle Richtungen.
PKD ist exponentiell härter als herkömmliches Wolframkarbid. Standardhartmetall erreicht auf der Vickers-Härteskala typischerweise einen Wert von etwa 1.500 bis 1.800 HV. Im krassen Gegensatz dazu erreicht PCD Werte zwischen 5.000 und 8.000 HV. Diese immense Härte ermöglicht PKD-Holzbearbeitungswerkzeuge zum mühelosen Schneiden durch abrasive Harze und harte Melaminschichten. Sie behalten ihren Vorsprung über Hunderte von Stunden, ohne sich zu verschlechtern.
Hochgeschwindigkeits-CNC-Fräsen übersteigt oft 18.000 U/min. Durch Reibung entsteht an der Schnittfläche starke Hitze. Standard-Hartmetallwerkzeuge speichern einen Großteil dieser Wärme. Der Kantenabbau beschleunigt sich und Holzfasern verbrennen.
PCD fungiert als hocheffizienter Wärmeleiter. Es leitet die Wärme von der Schneidkante ab und leitet sie sicher über den Werkzeugkörper aus Stahl ab. Dieser natürliche Kühleffekt verhindert das Schmelzen des Klebers. Die Plattenkanten bleiben für nachfolgende Endbearbeitungsschritte sauber, unverbrannt und strukturell intakt.
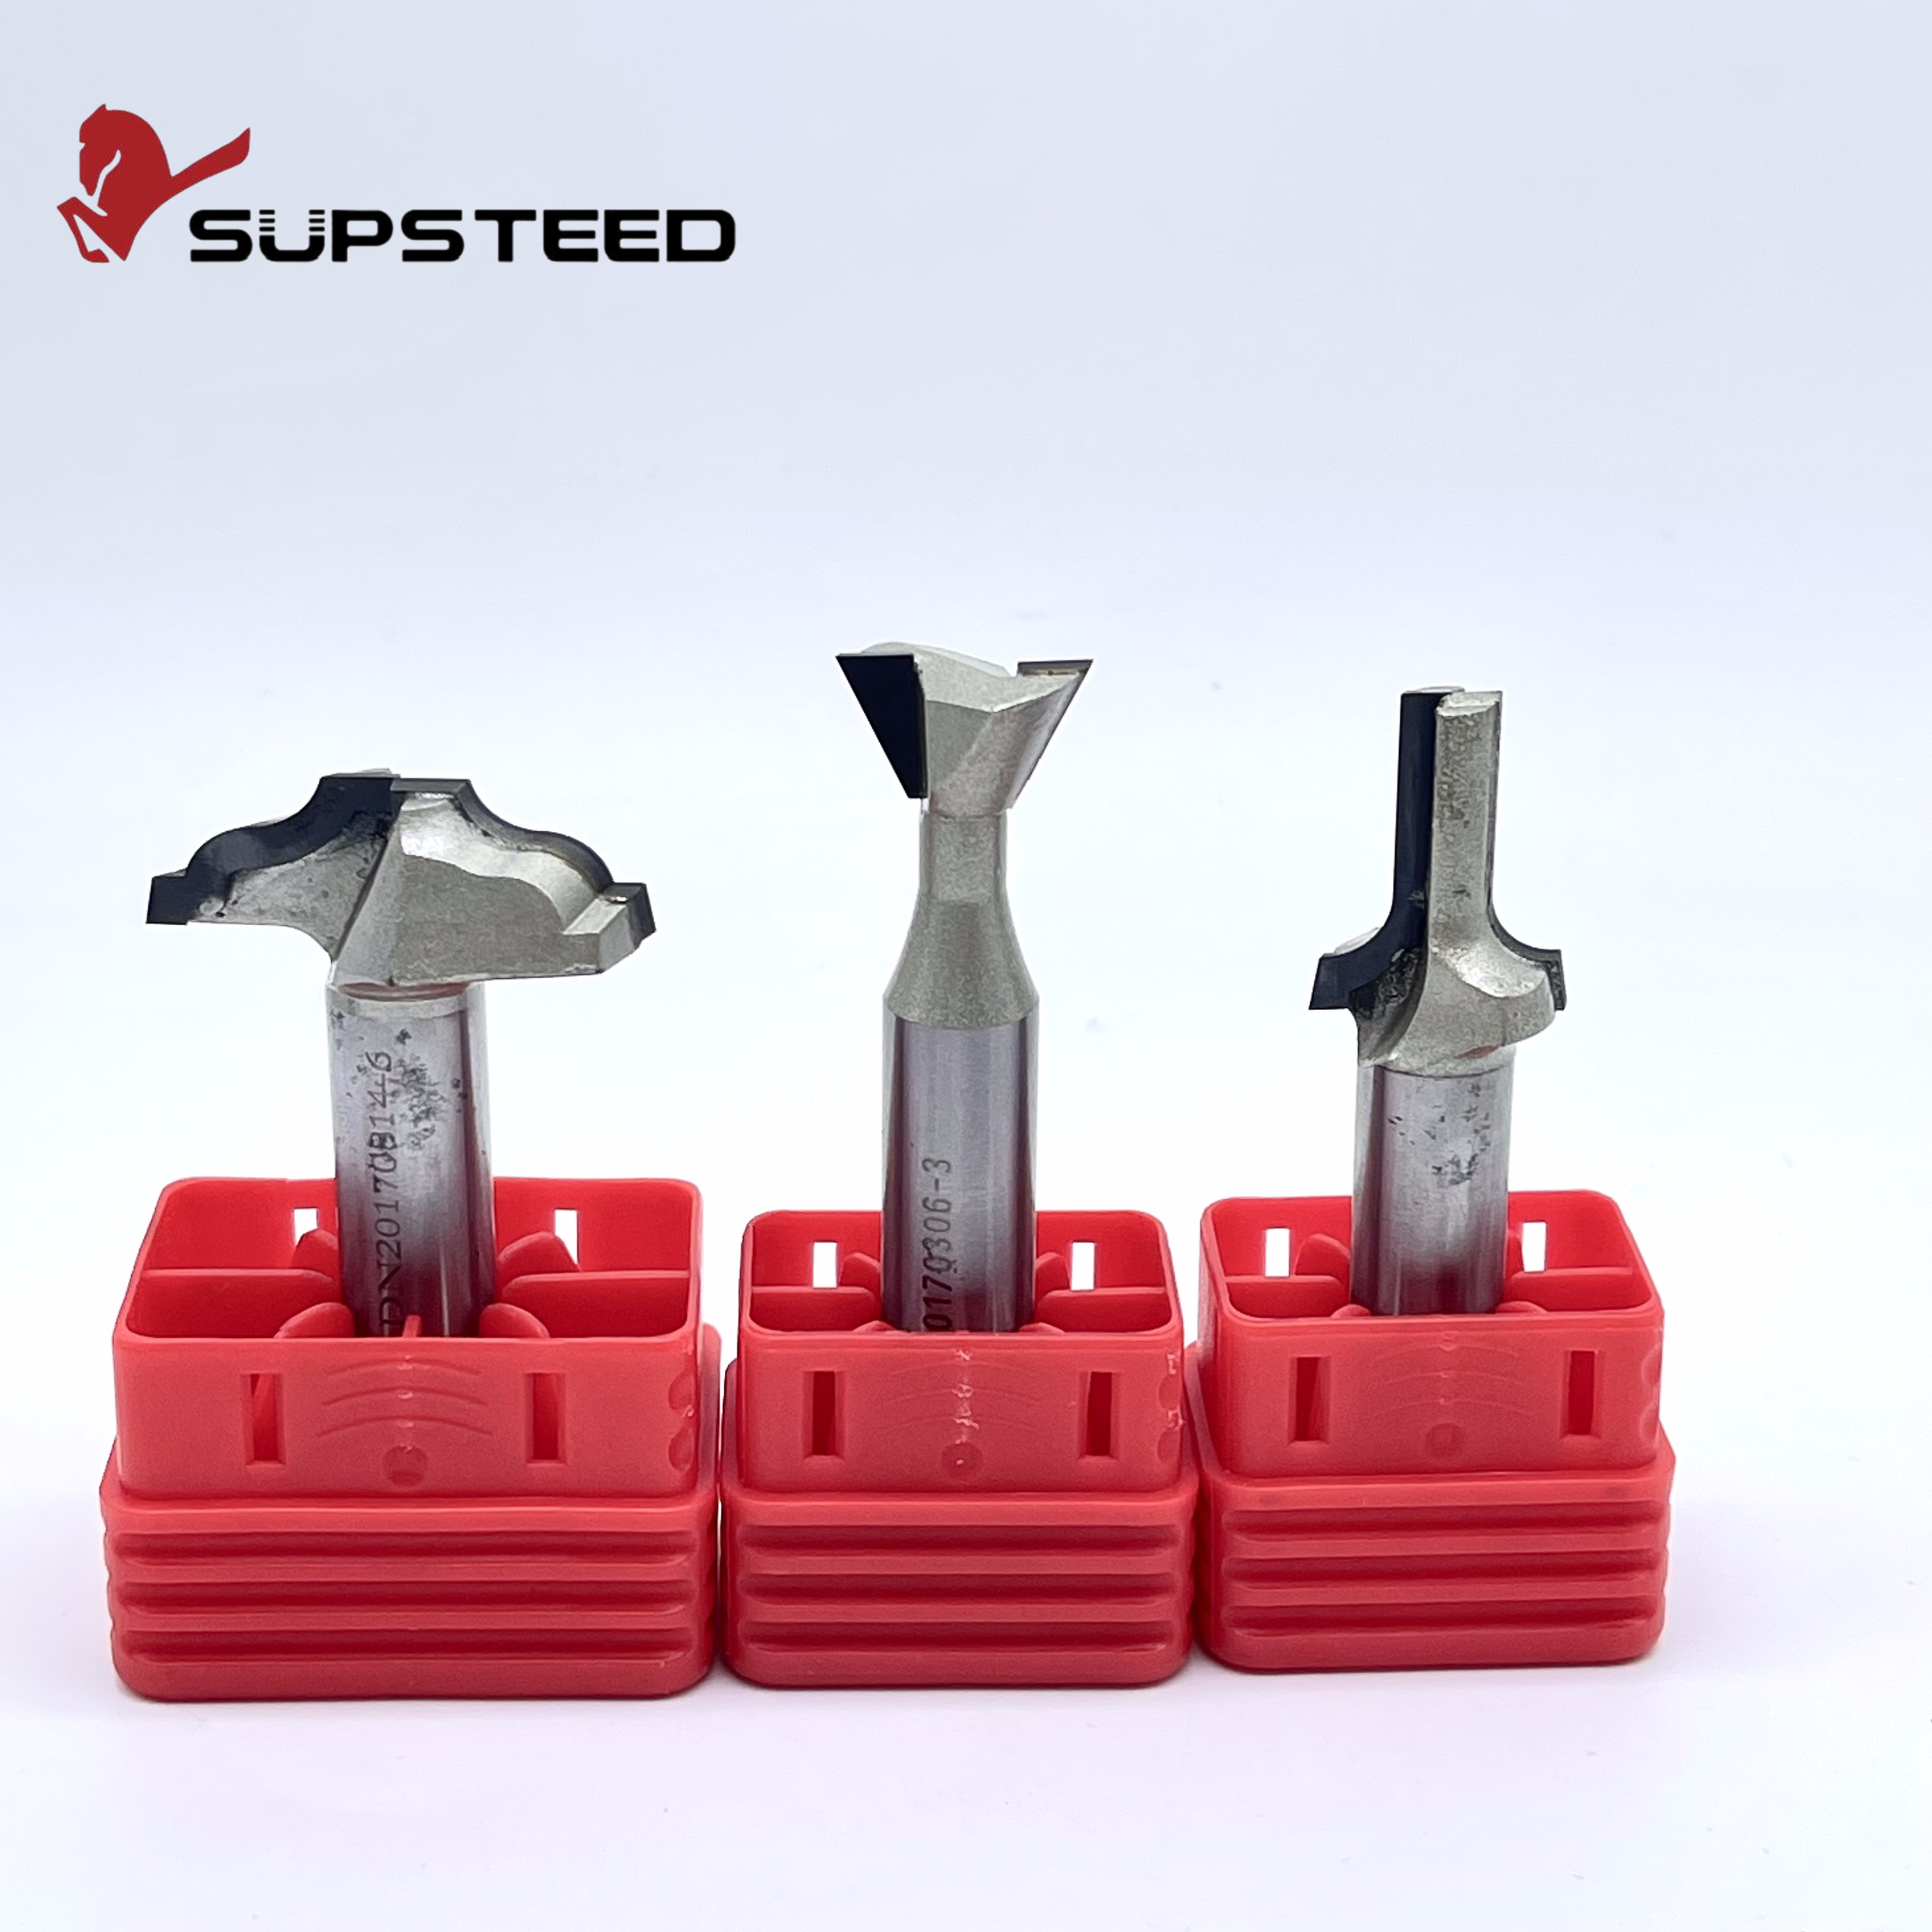
Standardisierte Kataloge zwingen Hersteller zu Kompromissen. Ein für rohes Sperrholz konzipiertes Schneidegerät liefert bei hochglänzenden Acryllaminaten keine optimalen Ergebnisse. Dieses grundlegende Missverhältnis ist der Grund, warum Investitionen in anwendungsspezifisches Engineering für hocheffiziente Fabriken zur Standardpraxis gehören.
Generische Werkzeuge nutzen durchschnittliche Geometrien, die ein breites Spektrum an Materialien abdecken sollen. Der moderne Möbelbau beschäftigt sich selten mit durchschnittlichen Materialien. Spezifische Verbundplatten erfordern Werkzeuge, die auf einzigartige Dichten, Dicken und Harzgehalte abgestimmt sind. Maßgeschneiderte Lösungen machen Schluss mit dem Rätselraten. Sie zielen gezielt auf Produktionsengpässe ab, um maximale Ausbeute und einwandfreie Qualität zu gewährleisten.
Eine präzise Änderung der Werkzeuggeometrie ist von entscheidender Bedeutung. Ingenieure konzentrieren sich insbesondere auf den Scherwinkel und den Freiwinkel. Die Up-Cut-Geometrie zieht die Späne nach oben. Es hinterlässt eine saubere Unterkante, splittert jedoch möglicherweise die empfindliche Oberschicht ab. Die Down-Cut-Geometrie drückt die Späne nach unten. Es hinterlässt eine saubere Oberkante, franst aber an der Unterseite aus.
Die Kompressionsgeometrie vereint beide Kräfte. Es drückt die obere Schicht nach unten und zieht gleichzeitig die untere Schicht nach oben. Ein kundenspezifischer Werkzeughersteller berechnet den genauen Grad des Scherwinkels basierend auf Ihrer Plattendicke. Der Kompressionsübergangspunkt passt sich perfekt dem Kern Ihres Materials an. Abplatzkräfte werden vollständig neutralisiert.
Ein Präzisionsschneidwerkzeug muss zur Maschine passen, die es bedient. CNC-Fräsmaschinen unterscheiden sich stark hinsichtlich der Spindelleistung, der maximalen Drehzahl und der Gesamtsteifigkeit des Rahmens. Schwere oder aggressive Werkzeuge auf leichten Spindeln verursachen Rattern. Die Kantenqualität nimmt ab und der Spindelverschleiß nimmt zu. Durch kundenspezifische Konstruktion wird sichergestellt, dass die Masse, das Gleichgewicht und die Nutenkonfiguration des Werkzeugs nahtlos mit Ihrer spezifischen Maschine harmonieren. Der Betrieb bleibt reibungslos und vibrationsfrei.
Aktuelle Marktanalysen deuten auf einen deutlichen Wandel in der Holzverarbeitungsbranche hin. Das zeitgenössische Möbeldesign setzt stark auf hochglänzendes PET, tief strukturiertes Melamin und nahtlose Nullfugenkanten. Infolgedessen verzichten die Hersteller zunehmend auf generische Verbrauchsmaterialien. Moderne Verbundplatten enthalten höhere Anteile an recycelten Materialien und dichtere Kunstharze. Sie sind abrasiver als je zuvor.
Sich auf Standardhartmetall zu verlassen, ist für Skalierungsvorgänge keine praktikable Strategie mehr. Branchendaten zeigen, dass Anlagen, die technische PCD-Lösungen integrieren, deutlich niedrigere Ausschussraten verzeichnen. Der Durchsatz steigt dramatisch. Anwendungsspezifische Werkzeuge haben sich von einem Luxus-Upgrade zu einer Grundanforderung entwickelt. Dies ist von entscheidender Bedeutung, um auf dem globalen Möbelmarkt wettbewerbsfähig zu bleiben.
MDF stellt aufgrund seiner strukturellen Inkonsistenz besondere Herausforderungen bei der Bearbeitung dar. Für eine effiziente Verarbeitung im großen Maßstab ist ein hochoptimierter technischer Ansatz erforderlich.
MDF-Platten fehlt eine gleichmäßige Dichte. Die Außenflächen sind stark komprimiert und steif. Der innere Kern bleibt porös und weicher. Standardbohrer zerkleinern die weicheren Kernfasern, anstatt sie sauber zu schneiden. Sie hinterlassen einen rauen, faserigen Rand.
Gut gestaltet MDF-Schneidwerkzeuge verwenden einen bestimmten Spanwinkel. Dieser konstruierte Winkel schneidet gleichzeitig sauber durch die dichten Außenschichten und den weicheren Kern. Durch die Präzision entsteht eine glasglatte Oberfläche an der Plattenkante. Es ist von entscheidender Bedeutung, diese makellose Oberfläche direkt auf der CNC-Maschine zu erzielen. Es ermöglicht ein sofortiges Kantenanleimen oder Lackieren. Manuelle Schleifstationen werden völlig obsolet.
Bei der Bearbeitung von Faserplatten entstehen große Mengen feiner, pulverförmiger Staub. Herkömmliche Hackschnitzel sind selten. Wird Feinstaub nicht sofort aus dem Schneidkanal abgeführt, schneidet das Werkzeug die Partikel nach. Diese Chip-Packung erzeugt eine enorme Reibung. Das Werkzeug überhitzt und seine Lebensdauer verkürzt sich.
Kundenspezifische Nutdesigns zeichnen sich durch optimierte Spanraumkapazitäten aus. Sie wirken wie eine aerodynamische Pumpe. Feiner Staub wird nach oben und aus der Schneidzone direkt in das Staubabsaugsystem der CNC gedrückt. Das Maschinenbett bleibt sauber. Thermische Schäden werden verhindert und die Arbeitsumgebung bleibt für die Bediener sicherer.
Die Verarbeitung doppelseitiger Laminate erfordert höchste Präzision. Eine mikroskopisch kleine abgebrochene Kante führt zu einem abgelehnten Produkt und einem unzufriedenen Kunden.
Die Kompressionstechnologie ist der Industriestandard zum splitterfreien Schneiden von doppelseitigem Melamin oder HPL. An der Unterseite sitzen nach oben gerichtete Rillen. Oben sitzen nach unten gerichtete Rillen. Standard-Kompressionswerkzeuge haben einen festen Übergangspunkt, an dem diese Kräfte zusammentreffen.
Beim Schneiden einer 15-mm-Platte mit einem generischen Werkzeug, das für eine 19-mm-Platte entwickelt wurde, liegt der Übergangspunkt an der falschen Stelle. Auf einer Seite kommt es zu verheerenden Ausbrüchen. Eine maßgeschneiderte Der Laminatschneider platziert den Kompressionsübergangspunkt im Totpunkt Ihrer spezifischen Plattendicke. Die beiden empfindlichen Außenschichten werden nach innen geschert. Der Rand ist einwandfrei.
Eine nahtlose Ästhetik dominiert das moderne Möbeldesign. Nullfugen-Kantenanleimverfahren wie Laser oder Heißluft erfordern absolute Präzision. Die Kante muss mathematisch gerade, vollkommen senkrecht und rissfrei sein, um eine unsichtbare Klebefuge zu erzeugen.
Ein maßgeschneiderter Fräser, der mit präzisionsgeschliffenen PKD-Wendeplatten ausgestattet ist, sorgt für eine perfekt quadratische Kante. Ohne dieses mikroskopische Maß an Präzision sitzt das Kantenband nicht bündig auf der Platte auf. Sichtbare Nähte und eindringende Feuchtigkeit führen unweigerlich zum Produktversagen.
Beschaffungsmanager zögern oft angesichts des anfänglichen Preises für Industriewerkzeuge. Die alleinige Beurteilung von Werkzeugen anhand des Kaufpreises liefert ein unvollständiges Bild der finanziellen Leistung.
Der wahre Wert erfordert die Analyse der Gesamtbetriebskosten. Diese Kennzahl umfasst Austauschkosten, Schärfhäufigkeit, Werkzeugwechselaufwand, Maschinenstillstandszeiten und Materialausschuss. Lassen Sie uns ein Standard-Hartmetallwerkzeug im Vergleich zu einer Premium-PKD-Lösung im Rahmen eines Großserienproduktionslaufs bewerten.
Ein Standard-Vollhartmetallwerkzeug kann bei doppelseitigem Melamin 10 Stunden ununterbrochenes Schneiden aushalten, bevor es zu Ausbrüchen kommt. Maßgeschneidert Mit PKD ausgestattete kundenspezifische Holzbearbeitungswerkzeuge können problemlos 500 Stunden oder länger laufen, bevor sie zum ersten Mal geschärft werden müssen.
Jeder Werkzeugwechsel stoppt die Maschine. Der Bediener tauscht den Bohrer aus, kalibriert die Z-Achse neu und führt einen Testschnitt durch. Der 50-malige Wechsel eines Standard-Hartmetallwerkzeugs führt zu einem Produktionsausfall von über 12 Stunden. Bei einem Standardmaschinenpreis von 100 US-Dollar pro Stunde übersteigen allein die versteckten Kosten der Ausfallzeit die anfänglichen Premiumkosten des fortschrittlichen Werkzeugs bei weitem.
Kundenspezifische Werkzeuge wirken sich direkt auf den Fabrikdurchsatz aus. Standardbohrer zwingen CNC-Bediener dazu, die Vorschubgeschwindigkeit zu verringern, um ein Verbrennen des Holzes oder ein Abbrechen des Fräsers zu verhindern. PKD-Werkzeuge leiten die Wärme effektiv ab und sorgen für eine messerscharfe Mikroschneide. CNC-Maschinen können mit ihren maximalen Vorschubgeschwindigkeiten arbeiten, ohne dass die Schnittqualität darunter leidet.
Die Erhöhung der Vorschubgeschwindigkeit von 15 Metern pro Minute auf 25 Meter pro Minute führt zu einer enormen Steigerung der Tagesleistung. Die Herstellungskosten pro Einheit sinken deutlich. Die Rentabilität steigt, sodass die Anlagen ihre Produktion skalieren können, ohne zusätzliche CNC-Maschinen kaufen zu müssen.
Leistungsmetrik |
Standard-Vollhartmetall |
Kundenspezifische PKD-Werkzeuge |
|---|---|---|
Durchschnittliche Lebensdauer (MDF/Melamin) |
10 - 15 Stunden |
Über 500 Stunden |
Optimale Vorschubgeschwindigkeit |
10 - 15 m/min |
20 - 25 m/min |
Kantenqualität |
Fuzzy, muss geschliffen werden |
Makellos, bereit zum Kantenanleimen |
Maschinenstillstand |
Hoch (häufiger Werkzeugwechsel) |
Minimal (Läuft wochenlang) |
Kosten pro Teil |
Hoch (aufgrund von Arbeit und Ausschuss) |
Extrem niedrig |
Für die Bestellung eines handelsüblichen Werkzeugs sind nur minimale Informationen erforderlich. Für die Entwicklung einer präzisen Lösung sind genaue Daten erforderlich. Um eine einwandfreie Ausführung zu gewährleisten, ist ein Brauch Der Plattenbearbeitungsschneider muss perfekt zu den Variablen Ihrer Fabrikhalle passen. Nutzen Sie diese Engineering-Checkliste, bevor Sie mit dem Designprozess beginnen:
Materialspezifikationen: Stellen Sie fest, ob Sie rohes MDF, HDF, einseitiges Melamin, doppelseitiges HPL oder Sperrholz schneiden. Geben Sie die genaue Plattenstärke an. Dies bestimmt die Schneidenlänge und den Kompressionsübergangspunkt.
Bearbeitungsanwendung: Definieren Sie den Vorgang klar. Nutzen Sie das Hochgeschwindigkeitsschachteln ganzer Bleche, das Formatieren der Kanten, das Nuten, Profilieren oder Falzen?
Maschinenparameter: Notieren Sie Ihre CNC-Spindelleistung in kW. Beachten Sie die maximale Drehzahl und die Zielvorschubgeschwindigkeit in Metern pro Minute. Geben Sie die Drehrichtung als Links- oder Rechtsdrehung an.
Kompatibilität der Werkzeughalter: Identifizieren Sie Ihr Spannzangen- oder Spannfuttersystem. ER32, HSK63F und ISO30 erfordern spezielle Schafttoleranzen, um perfekte Konzentrizität und minimalen Rundlauf zu gewährleisten.
Der Übergang zu technischen Schneidlösungen ist ein gemeinschaftlicher Prozess. Hersteller von High-End-Werkzeugen fungieren als metallurgische und technische Partner und nicht nur als Kataloganbieter.
Eine ausführliche technische Beratung startet die Reise. Die Werksleiter stellen die Betriebsspezifikationen und physischen Holzproben zur Verfügung. Ingenieurteams nutzen fortschrittliche computergestützte Designsoftware, um das vorgeschlagene Werkzeug zu entwerfen.
In technischen Zeichnungen sind Schaftdurchmesser, Schneidkantenlänge, Scherwinkel und Spantiefe detailliert aufgeführt. Diese CAD-Genehmigungsphase ist von entscheidender Bedeutung. CNC-Programmierer überprüfen, ob die Geometrie des Werkzeugs alle Spannvorrichtungen freigibt und sicher innerhalb der Z-Achsen-Grenzwerte der Maschine arbeitet.
Der Erfolg hängt ausschließlich von metallurgischem Fachwissen und Präzisionsschleiffähigkeiten ab. Der Werkzeugkörper aus Stahl muss mit Toleranzen im Mikrometerbereich bearbeitet werden, um ein perfektes dynamisches Gleichgewicht bei hohen Drehzahlen zu gewährleisten. Das Hartlöten von PKD-Einsätzen und deren Schleifen durch Funkenerosion erfordert besondere Fähigkeiten. Die Partnerschaft mit einem bewährten Hersteller garantiert, dass Ihr CNC-Betrieb vom ersten Schnitt an mit höchster Rentabilität läuft.
Die Verarbeitung von Holzwerkstoffplatten erfordert robuste Maschinen und Präzisionswerkzeuge. Standard-Hartmetallwerkzeuge schmälern durch häufige Ausfallzeiten, hohe Ausschussraten und schlechte Kantengüte stillschweigend die Gewinnspanne.
Die Investition in anwendungsspezifische Geometrie und PKD-Technologie ist ein strategischer Kapitalvorteil. Es verbessert die tägliche Effizienz in der Fabrik erheblich. Sekundäre Schleifprozesse entfallen und die Maschinenleistung erreicht ihr volles Potenzial. Dieses Upgrade ist eine notwendige Weiterentwicklung für jeden seriösen Plattenverarbeitungsbetrieb, der eine Skalierung anstrebt. Um Ihre Produktionslinie mit branchenführenden Lösungen zu optimieren, besuchen Sie Besuchen Sie https://www.ssendmill.com , um genau die Marke und die Produkte zu finden, die Ihren Fertigungsanforderungen entsprechen. Kontaktieren Sie noch heute unser Ingenieursteam, um einen speziell auf Ihren CNC-Fräser zugeschnittenen Fräser zu entwerfen und den Unterschied echter Präzisionswerkzeuge zu erleben.
Ja. Trotz ihrer extremen Härte können hochwertige PKD-Werkzeuge mehrfach fachgerecht nachgeschärft werden. Werkzeughersteller verwenden spezielle Drahterodier- und Diamantschleifscheiben, um die Mikrokante sorgfältig wiederherzustellen. Das Nachschärfen verlängert die Lebensdauer des Werkzeugs erheblich und verbessert langfristig den Return on Investment. Legen Sie mit Ihrem Hersteller einen routinemäßigen Wartungsplan fest, um eine optimale Schnittleistung aufrechtzuerhalten.
Ausbrüche auf laminierten Oberflächen entstehen durch eine falsche Werkzeuggeometrie oder eine stumpfe Schneidkante. Ein nach oben geschnittener Bohrer auf einer oben laminierten Platte zerbricht die spröde Melaminschicht aufgrund der nach oben gerichteten Hebekraft. Ein stumpfes Werkzeug zerreißt das Material, anstatt es sauber abzuscheren. Ein benutzerdefiniertes Komprimierungs-PCD-Tool löst dieses Problem. Es übt gleichzeitig Druck nach innen auf die obere und untere Laminatschicht aus.
Nein. Große Produktionsanlagen profitieren von enormen Gesamtvorteilen, aber mittelgroße und Boutique-Läden profitieren gleichermaßen. Bei kleineren Vorgängen entfallen sekundäre Prozesse wie das manuelle Schleifen, um unscharfe Kanten zu reparieren. Die Reduzierung von Ausschussmaterialien führt zu einer sofortigen finanziellen Entlastung. Die Minimierung von Maschinenstillstandszeiten ist für kleinere Betriebe, die für ihre gesamte Produktion auf eine einzige CNC-Fräse angewiesen sind, von entscheidender Bedeutung.
Ein MDF-Schneidwerkzeug ist speziell für die gleichmäßige Dichte und die abrasiven Kunstharze in mitteldichten Faserplatten optimiert. Seine Geometrie ist stark auf eine schnelle Spanabfuhr ausgelegt, um einen Wärmestau zu verhindern. Ein Plattenbearbeitungsschneider ist ein weiter gefasster Industriebegriff. Es umfasst Werkzeuge, die für eine größere Vielfalt an Plattenwaren entwickelt wurden, darunter Sperrholz, Spanplatten und HPL-Laminat. Beide Kategorien profitieren enorm von kundenspezifischen PKD-Wendeschneidplatten.
Die Werkzeugauswahl hängt vollständig von der Laminatplatzierung ab. Wenn sich das Laminat nur auf der Unterseite befindet, verwenden Sie einen Aufwärtsfräser, da dieser die Späne nach oben zieht und eine saubere Unterkante hinterlässt. Verwenden Sie bei oben laminierten Platten einen Abwärtsfräser, um ein Absplittern der Oberfläche zu verhindern. Bei doppelseitigen Laminaten ist ein Kompressionsbit zwingend erforderlich. Es kombiniert beide Kräfte, um die obere und untere Schicht gleichzeitig nach innen zu scheren und so ein Absplittern zu verhindern.
Optimale Parameter hängen vom Werkzeugdurchmesser und der Maschinensteifigkeit ab. Im Allgemeinen arbeitet ein hochwertiger PKD-Fräser effizient zwischen 18.000 und 24.000 U/min. Die Vorschubgeschwindigkeit sollte zwischen 15 und 25 Metern pro Minute liegen. Die Aufrechterhaltung einer angemessenen Spanlast ist von entscheidender Bedeutung. Wenn die Vorschubgeschwindigkeit zu langsam ist, reibt das Werkzeug und erzeugt übermäßige Hitze. Wenn Sie zu schnell arbeiten, riskieren Sie eine Durchbiegung des Werkzeugs und eine schlechte Kantenbearbeitung. Wenden Sie sich immer an Ihren Werkzeugingenieur, um eine genaue Parameterabstimmung basierend auf Ihrem spezifischen CNC-Setup zu erhalten.


