
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-27 Pinagmulan: Site


Sinisira ba ng mga tinadtad na gilid ang iyong mga premium na wood panel? Ang mga karaniwang carbide tool ay napakabilis na maubos. Madalas silang nabigo nang maaga kapag naatasang maggupit ng siksik na MDF at matitigas na laminate. Isipin na ang sahig ng pabrika ay huminto. Ang isang router bit ay nawawala ang micro-edge nito pagkatapos lamang ng ilang oras ng operasyon. Ang madalas na downtime na ito ay isang silent profit killer.
Sa komprehensibong gabay sa engineering na ito, tutuklasin natin kung bakit kulang ang mga generic na consumable sa linya ng produksyon. Makikita mo kung paano inaayos ng mga engineered na solusyon ang mga eksaktong bottleneck sa produksyon na ito. Tuklasin ang malalim na benepisyo ng teknolohiyang Polycrystalline Diamond. Ang pagsasaayos ng geometry ng iyong cutter sa iyong mga partikular na materyales ay ang pinakahuling diskarte para sa pag-scale ng mga operasyon ng CNC.
Longevity ng PCD: Ang polycrystalline Diamond tooling ay lumalampas sa karaniwang mga alternatibong carbide nang hanggang 50 hanggang 100 beses. Ito ay lubhang binabawasan ang mahal na CNC machine downtime.
Geometry na Partikular sa Materyal: Ang mga engineered na panel tulad ng MDF, HDF, at melamine ay nangangailangan ng mga natatanging shear angle at disenyo ng flute. Ginagarantiyahan ng mga iniangkop na geometries ang walang kamali-mali, walang chip-free na mga pagtatapos mula mismo sa machine bed.
Superior ROI: Ang engineered tooling ay nangangailangan ng mas mataas na paunang puhunan. Gayunpaman, ang napakalaking pagbawas sa mga pagbabago sa tool, mga gastos sa pagpapatalas, at mga na-scrap na materyal ay nagbubunga ng malaking pangmatagalang pagtitipid.
Precision Engineering: Ang isang pamutol na ginawa para sa layunin ay mathematically dinisenyo. Ito ay ganap na umaayon sa iyong partikular na CNC machine RPM, rate ng feed, at pang-araw-araw na mga layunin sa produksyon.
Ang mga manager ng pabrika at mga operator ng CNC ay nahaharap sa paulit-ulit na bottleneck araw-araw. Ang mabilis na pagkasira ng tool ay isang palaging banta. Ang mga off-the-shelf na carbide cutter ay bumababa sa isang pinabilis na rate sa mga modernong engineered board. Ang mabilis na pagsusuot na ito ay nagpapakilala ng mga nakatagong gastos sa pagpapatakbo na tahimik na kumakain sa mga margin ng kita sa pagmamanupaktura.
Ang Medium-Density Fiberboard at High-Density Fiberboard ay hindi natural na solid wood. Ang mga ito ay lubos na naka-compress na mga composite na materyales. Ang mga tagagawa ay nagbibigkis ng mga hibla ng kahoy gamit ang mga sintetikong resin, wax, at mabibigat na pandikit tulad ng urea-formaldehyde. Ang mga makakapal na pandikit na ito ay kumikilos tulad ng mikroskopiko na papel de liha sa panahon ng proseso ng machining.
Ang tuluy-tuloy na alitan ay nagdudulot ng matinding pagkasira sa karaniwang mga tool ng tungsten carbide. Ang cutting edge ay mabilis na bumababa. Nawawala ng tool ang matalas na labaha nitong micro-edge at nagsimulang mapunit ang mga hibla ng kahoy sa halip na hiwain ang mga ito. Ang resulta ay isang malabo, buhaghag na gilid. Nagiging mandatory ang pangalawang manual sanding bago mailapat ang edge-banding. Tumataas ang mga gastos sa paggawa, at bumagal ang buong linya ng produksyon.
Ang mga nakalamina na panel ay nagpapakita ng ganap na naiibang mekanikal na hamon. Nagtatampok ang melamine-faced chipboard at High-Pressure Laminates ng medyo malambot na panloob na core. Ang core na ito ay nakulong sa pagitan ng hindi kapani-paniwalang matigas, malutong na panlabas na mga layer. Ang mga karaniwang cutter ay nagpupumilit nang husto upang pamahalaan ang biglaang paglipat ng density na ito.
Ang mga maling anggulo ng pagputol ay madaling pumutok sa malutong na ibabaw ng melamine. Tinatawag ng industriya ang depektong chip-out na ito. Kahit na isang milimetro ng chip-out ay hindi na magagamit ang isang custom na pinto ng cabinet. Ang mga scrap rate ay tumataas, at ang mga mamahaling hilaw na materyales ay nasasayang.
Ang generic na tooling ay lumilikha ng mga cascading inefficiencies. Ang mga dulling cutter ay nagpapataas ng alitan. Mabilis na nabubuo ang init sa cutting interface. Ang init na ito ay natutunaw ang mga resin ng panel, na nag-iiwan ng madilim na mga marka ng paso sa mga gilid. Napipilitan ang mga operator na pabagalin ang feed rate ng makina upang makabawi. Bumaba kaagad ang output ng factory. Ang madalas na paghinto upang magpalit ng mga dull carbide bits ay nagiging isang nakakabigo na bottleneck ang isang high-speed CNC router.
Ang advanced na agham ng materyal ay ang sagot sa mga limitasyon ng carbide. Ang pagsasama ng Polycrystalline Diamond na teknolohiya ay ganap na nagbago ng pagpoproseso ng panel sa isang pandaigdigang saklaw.
Ang Polycrystalline Diamond ay isang napakahirap na sintetikong materyal. Ang mga microscopic na particle ng brilyante ay sintered kasama ng isang metal na panali tulad ng kobalt. Ang mahigpit na prosesong ito ay nangyayari sa ilalim ng matinding mataas na presyon at mataas na temperatura sa isang kapaligiran sa laboratoryo. Ang nagresultang cutting material ay nagtataglay ng random na kristal na oryentasyon. Ito ay lumalaban sa pagsusuot sa lahat ng direksyon.
Ang PCD ay mas mahirap kaysa sa tradisyonal na Tungsten Carbide. Karaniwang may marka ang karaniwang carbide sa paligid ng 1,500 hanggang 1,800 HV sa sukat ng katigasan ng Vickers. Sa malaking kaibahan, ang PCD ay nakakuha ng pagitan ng 5,000 at 8,000 HV. Ang napakalawak na katigasan ay nagpapahintulot Mga tool sa PCD wood machining upang maghiwa nang walang kahirap-hirap sa pamamagitan ng mga abrasive resin at hard melamine layer. Pinapanatili nila ang kanilang kalamangan sa loob ng daan-daang oras nang hindi nakakasira.
Ang high-speed CNC routing ay kadalasang lumalampas sa 18,000 RPM. Ang alitan ay bumubuo ng matinding init sa cutting interface. Ang mga karaniwang carbide tool ay nagpapanatili ng karamihan sa init na ito. Bumibilis ang pagkasira ng gilid, at nasusunog ang mga hibla ng kahoy.
Ang PCD ay gumaganap bilang isang napakahusay na thermal conductor. Hinihila nito ang init mula sa cutting edge at ligtas itong iwaksi sa pamamagitan ng steel tool body. Pinipigilan ng natural na epekto ng paglamig na ito ang pagtunaw ng pandikit. Ang mga gilid ng panel ay nananatiling malinis, hindi nasusunog, at buo ang istruktura para sa mga susunod na hakbang sa pagtatapos.
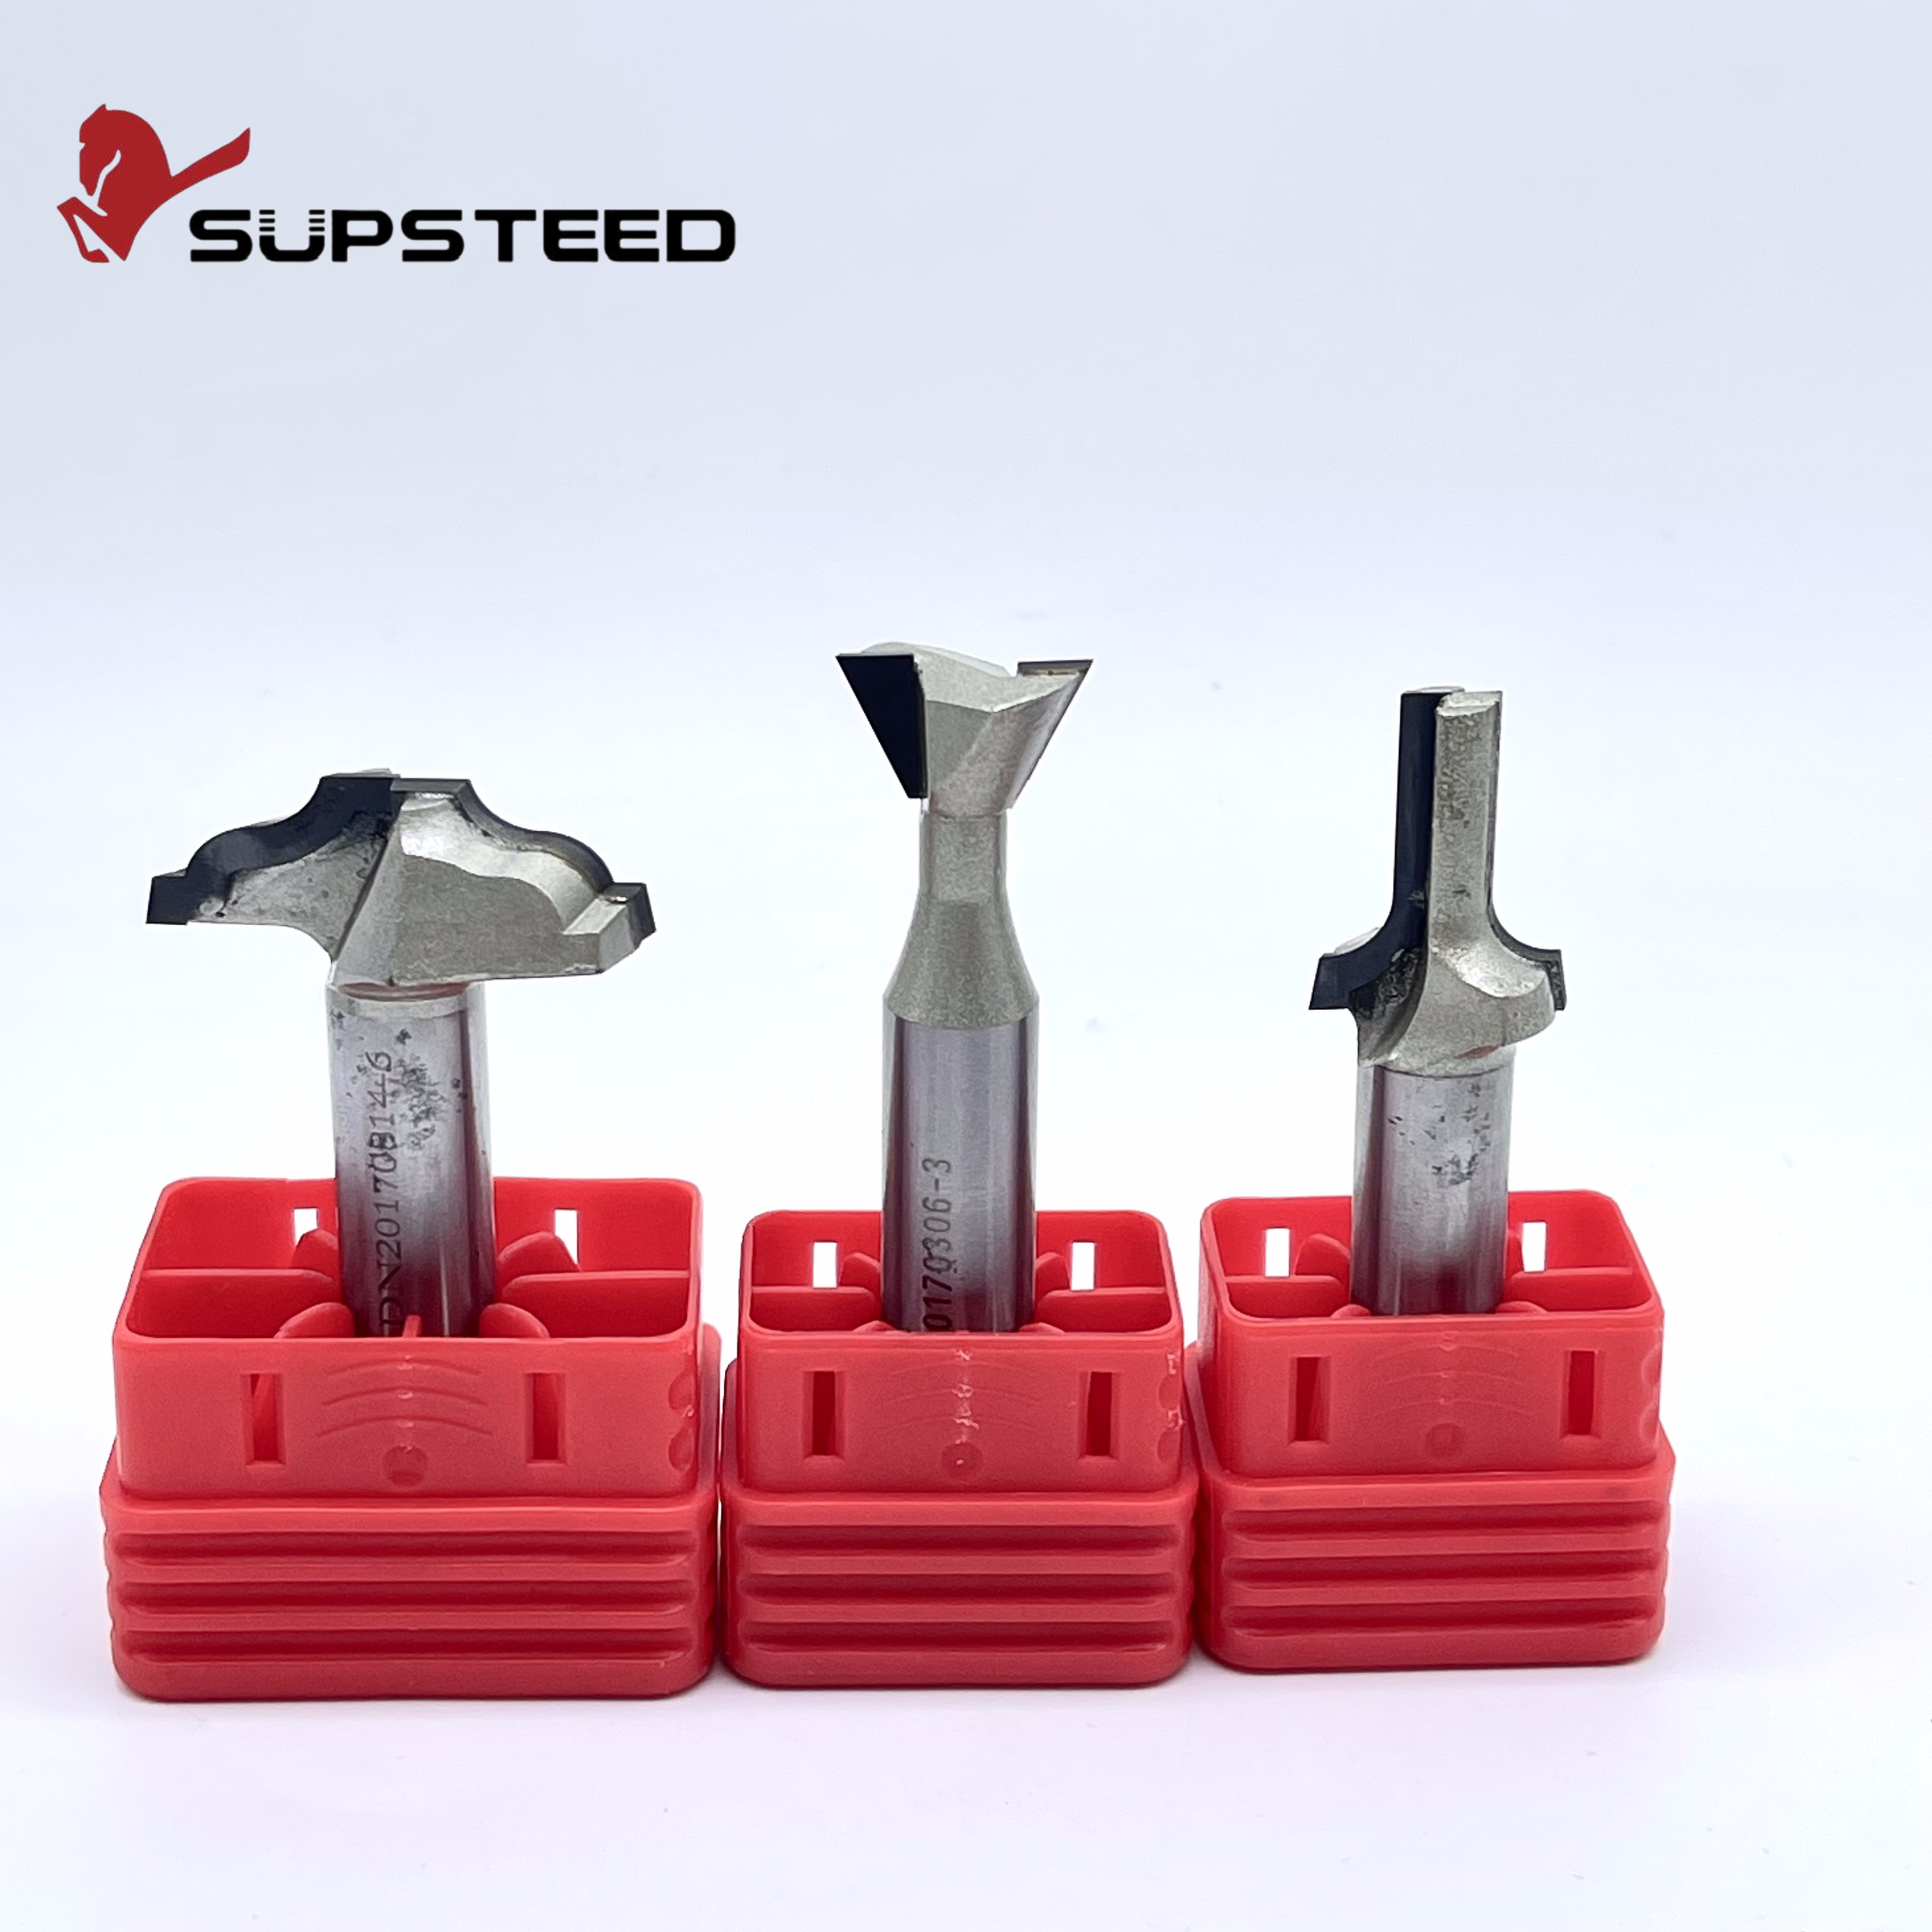
Pinipilit ng mga standardized na katalogo ang mga tagagawa na ikompromiso. Ang isang pamutol na idinisenyo para sa hilaw na plywood ay nabigo na maghatid ng mga pinakamainam na resulta sa mga high-gloss acrylic laminates. Ang pangunahing mismatch na ito ay kung bakit ang pamumuhunan sa application-specific na engineering ay karaniwang kasanayan para sa mga pabrika na may mataas na kahusayan.
Ang mga generic na tool ay gumagamit ng mga karaniwang geometries na sinadya upang masakop ang isang malawak na spectrum ng mga materyales. Ang paggawa ng modernong kasangkapan ay bihirang tumatalakay sa mga karaniwang materyales. Ang mga partikular na composite board ay humihingi ng mga tool na tumutugon sa mga natatanging densidad, kapal, at mga nilalaman ng resin. Inalis ng mga custom-engineered na solusyon ang panghuhula. Tina-target nila ang eksaktong mga bottleneck sa produksyon upang matiyak ang pinakamataas na ani at walang kamali-mali na kalidad.
Ang tumpak na pagbabago ng geometry ng tool ay kritikal. Partikular na nakatuon ang mga inhinyero sa anggulo ng paggugupit at anggulo ng clearance. Ang up-cut geometry ay humihila ng mga chips pataas. Nag-iiwan ito ng malinis na gilid sa ibaba ngunit posibleng masira ang pinong layer sa itaas. Itinutulak ng down-cut geometry ang mga chips pababa. Nag-iiwan ito ng malinis na gilid sa itaas ngunit nakakasira sa ibaba.
Pinagsasama ng compression geometry ang parehong pwersa. Itinutulak nito ang tuktok na layer pababa at hinila ang ilalim na layer pataas nang sabay-sabay. Kinakalkula ng isang custom na tagagawa ng tool ang eksaktong antas ng anggulo ng paggugupit batay sa kapal ng iyong panel. Ang compression transition point ay perpektong nakaayon sa core ng iyong materyal. Ang mga puwersa ng pag-chipping ay ganap na neutralisahin.
Ang isang precision cutting tool ay dapat tumugma sa makinang nagpapatakbo nito. Ang mga CNC router ay lubhang nag-iiba sa spindle horsepower, maximum RPM, at pangkalahatang rigidity ng frame. Ang mabibigat o agresibong tool sa magaan na mga spindle ay nag-uudyok ng satsat. Bumababa ang kalidad ng gilid, at bumibilis ang pagkasuot ng spindle. Tinitiyak ng custom na engineering ang masa, balanse, at pagsasaayos ng flute ng tool nang walang putol sa iyong partikular na makina. Ang operasyon ay nananatiling makinis at walang vibration.
Ang mga kamakailang pagsusuri sa merkado ay nagpapahiwatig ng isang tiyak na pagbabago sa sektor ng woodworking. Ang kontemporaryong disenyo ng muwebles ay nakahilig nang husto sa high-gloss PET, deeply textured melamine, at seamless zero-joint edge banding. Dahil dito, mabilis na inabandona ng mga tagagawa ang mga generic na consumable. Ang mga modernong composite board ay naglalaman ng mas mataas na ratio ng mga recycled na materyales at mas siksik na sintetikong resin. Ang mga ito ay mas abrasive kaysa dati.
Ang pag-asa sa karaniwang carbide ay hindi na isang praktikal na diskarte para sa mga pagpapatakbo ng scaling. Ipinapakita ng data ng industriya na ang mga pasilidad na nagsasama ng mga engineered na solusyon sa PCD ay nakakaranas ng makabuluhang mas mababang mga rate ng scrap. Ang throughput ay tumataas nang husto. Ang tooling na partikular sa application ay lumipat mula sa isang marangyang pag-upgrade patungo sa isang kinakailangan sa baseline. Ito ay mahalaga para sa pananatiling mapagkumpitensya sa pandaigdigang merkado ng kasangkapan.
Ang MDF ay nagtatanghal ng mga natatanging hamon sa machining dahil sa hindi pagkakatugma ng istruktura nito. Ang isang lubos na na-optimize na diskarte sa engineering ay kinakailangan upang maproseso ito nang mahusay sa sukat.
Ang mga panel ng MDF ay walang pare-parehong density. Ang mga panlabas na mukha ay lubos na naka-compress at matigas. Ang panloob na core ay nananatiling buhaghag at mas malambot. Ang mga karaniwang bit ay dinudurog ang mas malambot na mga hibla ng core sa halip na putulin ang mga ito nang malinis. Nag-iiwan sila ng magaspang, mahibla na gilid.
Maayos ang pagkakadisenyo Ang mga tool sa pagputol ng MDF ay gumagamit ng isang tiyak na anggulo ng rake. Ang engineered na anggulo na ito ay malinis na humihiwa sa parehong mga siksik na panlabas na layer at ang mas malambot na core nang sabay-sabay. Ang katumpakan ay lumilikha ng isang makinis na salamin na pagtatapos sa gilid ng board. Ang pagkamit ng walang kamali-mali na ibabaw na ito nang direkta sa CNC machine ay kritikal. Ito ay nagbibigay-daan para sa agarang gilid-banding o pagpipinta. Ang mga manwal na istasyon ng sanding ay nagiging ganap na hindi na ginagamit.
Ang machining fiberboard ay bumubuo ng napakalaking volume ng pinong, pulbos na alikabok. Ang mga tradisyonal na wood chips ay bihira. Kung ang pinong alikabok ay hindi agad na inilikas mula sa cutting channel, ang tool ay recuts ang mga particle. Ang chip packing na ito ay bumubuo ng napakalaking alitan. Nag-o-overheat ang tool, at bumababa ang tagal ng buhay nito.
Nagtatampok ang mga customized na disenyo ng flute ng mga na-optimize na kapasidad ng gullet. Kumilos sila tulad ng isang aerodynamic pump. Ang pinong alikabok ay pinipilit pataas at palabas ng cutting zone nang direkta sa sistema ng pagkuha ng alikabok ng CNC. Nananatiling malinis ang machine bed. Pinipigilan ang thermal damage, at ang kapaligiran sa pagtatrabaho ay nananatiling mas ligtas para sa mga operator.
Ang pagpoproseso ng double-sided laminates ay nangangailangan ng matinding katumpakan. Ang isang microscopic chipped edge ay nagreresulta sa isang tinanggihang produkto at isang hindi nasisiyahang kliyente.
Ang teknolohiya ng compression ay ang pamantayan ng industriya para sa pagputol ng double-sided melamine o HPL nang walang splintering. Ang mga up-shear flute ay nakaupo sa ibaba. Ang mga down-shear flute ay nakaupo sa itaas. Ang mga karaniwang compression tool ay may nakapirming transition point kung saan nagtatagpo ang mga puwersang ito.
Ang pagputol ng 15mm panel na may generic na tool na idinisenyo para sa 19mm panel ay naglalagay ng transition point sa maling lugar. Ang mapangwasak na chip-out ay nangyayari sa isang panig. Isang pasadya Inilalagay ng laminate cutter ang compression transition point sa patay na gitna ng iyong partikular na kapal ng panel. Parehong pinong mga panlabas na layer ay ginupit papasok. Ang gilid ay walang kamali-mali.
Ang walang putol na aesthetics ay nangingibabaw sa modernong disenyo ng kasangkapan. Ang mga teknolohiyang zero-joint edge banding tulad ng laser o hot-air ay nangangailangan ng ganap na katumpakan. Ang gilid ay dapat na mathematically straight, perpektong patayo, at walang punit para makagawa ng invisible glue line.
Ang isang custom na cutter na nilagyan ng precision-ground PCD inserts ay nagsisiguro ng perpektong parisukat na gilid. Kung wala ang mikroskopikong antas ng katumpakan na ito, ang edge-banding tape ay hindi uupo na kapantay sa panel. Ang mga nakikitang tahi at moisture ingress ay hindi maiiwasang humahantong sa pagkabigo ng produkto.
Ang mga tagapamahala ng pagkuha ay kadalasang nag-aalangan sa paunang tag ng presyo ng pang-industriyang kasangkapan. Ang pagtatasa ng mga tool na puro sa presyo ng pagbili ay nagbibigay ng hindi kumpletong larawan ng pagganap sa pananalapi.
Ang tunay na halaga ay nangangailangan ng pagsusuri sa Kabuuang Halaga ng Pagmamay-ari. Ang sukatang ito ay sumasaklaw sa mga gastos sa pagpapalit, dalas ng pagpapatalas, paggawa ng pagpapalit ng tool, downtime ng makina, at mga na-scrap na materyales. Suriin natin ang isang karaniwang tool ng carbide laban sa isang premium na solusyon sa PCD sa isang mataas na dami ng produksyon.
Ang isang karaniwang solid carbide tool ay maaaring tumagal ng 10 oras ng tuluy-tuloy na pagputol sa double-sided melamine bago mangyari ang chip-out. Custom-engineered Ang mga custom na tool sa woodworking na nilagyan ng PCD ay madaling tumakbo nang 500 oras o higit pa bago kailanganin ang kanilang unang serbisyo sa hasa.
Ang bawat pagbabago ng tool ay humihinto sa makina. Pinapalitan ng operator ang bit, nire-recalibrate ang Z-axis, at nagpapatakbo ng test cut. Ang pagpapalit ng karaniwang carbide tool nang 50 beses ay nagreresulta sa mahigit 12 oras na nawawalang oras ng produksyon. Sa karaniwang rate ng makina na $100 kada oras, ang nakatagong halaga ng downtime lamang ay higit na nahihigitan ang paunang premium na halaga ng advanced na tool.
Ang custom na tooling ay direktang nakakaimpluwensya sa factory throughput. Pinipilit ng mga karaniwang bits ang mga operator ng CNC na babaan ang mga rate ng feed upang maiwasan ang pagkasunog ng kahoy o pag-snap ng cutter. Ang mga tool ng PCD ay epektibong nag-aalis ng init at nagpapanatili ng isang matalas na micro-edge. Ang mga CNC machine ay maaaring gumana sa kanilang pinakamataas na engineered feed rate nang hindi sinasakripisyo ang kalidad ng cut.
Ang pagtaas ng feed rate mula 15 metro bawat minuto hanggang 25 metro bawat minuto ay magbubunga ng napakalaking araw-araw na pagtaas ng output. Ang mga gastos sa paggawa sa bawat yunit ay makabuluhang bumababa. Tumataas ang kakayahang kumita, na nagpapahintulot sa mga pasilidad na palakihin ang produksyon nang hindi bumibili ng karagdagang makinarya ng CNC.
Sukatan ng Pagganap |
Karaniwang Solid Carbide |
Custom na PCD Tooling |
|---|---|---|
Average na haba ng buhay (MDF/Melamine) |
10 - 15 Oras |
500+ Oras |
Pinakamainam na Rate ng Feed |
10 - 15 m/min |
20 - 25 m/min |
Kalidad ng Edge |
Malabo, nangangailangan ng sanding |
Walang kamali-mali, handa na para sa edge-banding |
Downtime ng Machine |
Mataas (Madalas na pagbabago ng tool) |
Minimal (Tumatakbo nang ilang linggo) |
Gastos Bawat Bahagi |
Mataas (Dahil sa paggawa at scrap) |
Napakababa |
Ang pag-order ng isang off-the-shelf na tool ay nangangailangan ng kaunting impormasyon. Ang pag-engineer ng isang tumpak na solusyon ay nangangailangan ng eksaktong data. Upang matiyak ang walang kamali-mali na pagpapatupad, isang pasadyang Ang panel processing cutter ay dapat na ganap na tumugma sa iyong factory floor variables. Gamitin ang checklist ng engineering na ito bago simulan ang proseso ng disenyo:
Mga Detalye ng Materyal: Tukuyin kung ikaw ay nagpuputol ng hilaw na MDF, HDF, single-sided melamine, double-sided HPL, o plywood. Tukuyin ang eksaktong kapal ng panel. Idinidikta nito ang cutting edge na haba at ang compression transition point.
Application sa Machining: Malinaw na tukuyin ang operasyon. Ikaw ba ay high-speed nesting full sheets, edge sizing, grooving, profiling, o rebating?
Mga Parameter ng Machine: Itala ang iyong CNC spindle power sa kW. Tandaan ang maximum na RPM at target na rate ng feed sa metro bawat minuto. Tukuyin ang direksyon ng pag-ikot bilang Kaliwa o Kanan.
Pagkakatugma ng Tool Holder: Tukuyin ang iyong collet o chuck system. Ang ER32, HSK63F, at ISO30 ay nangangailangan ng mga partikular na shank tolerance upang matiyak ang perpektong concentricity at minimal na runout.
Ang paglipat sa mga engineered cutting solution ay isang collaborative na proseso. Ang mga tagagawa ng high-end na tool ay kumikilos bilang mga kasosyo sa metalurhiko at engineering, hindi lamang mga vendor ng catalog.
Ang isang detalyadong teknikal na konsultasyon ay nagsisimula sa paglalakbay. Ang mga tagapamahala ng pabrika ay nagbibigay ng mga pagtutukoy sa pagpapatakbo at mga pisikal na sample ng kahoy. Gumagamit ang mga engineering team ng advanced na Computer-Aided Design software upang i-draft ang iminungkahing tool.
Ang mga teknikal na guhit ay nagdedetalye ng shank diameter, cutting edge length, shear angle, at flute depth. Ang yugto ng pag-apruba ng CAD ay kritikal. Bine-verify ng mga programmer ng CNC na nililinis ng geometry ng tool ang lahat ng mga fixture at ligtas na gumagana sa loob ng mga limitasyon ng Z-axis ng makina.
Ang tagumpay ay ganap na nakasalalay sa metalurhiko na kadalubhasaan at katumpakan ng mga kakayahan sa paggiling. Ang steel tool body ay dapat na makina sa micron-level tolerances upang matiyak ang perpektong dynamic na balanse sa matataas na RPM. Nangangailangan ng espesyal na kasanayan ang brazing PCD insert at paggiling sa mga ito sa pamamagitan ng electrical discharge machining. Ang pakikipagsosyo sa isang napatunayang tagagawa ay ginagarantiyahan na ang iyong mga operasyon ng CNC ay tatakbo sa pinakamataas na kakayahang kumita mula sa pinakaunang pagputol.
Ang pagpoproseso ng mga engineered wood panel ay nangangailangan ng matatag na makinarya at precision tooling. Ang mga karaniwang carbide tool ay tahimik na nag-aalis ng mga margin ng kita sa pamamagitan ng madalas na downtime, mataas na mga rate ng scrap, at hindi magandang pagtatapos sa gilid.
Ang pamumuhunan sa geometry na tukoy sa aplikasyon at teknolohiya ng PCD ay isang madiskarteng kalamangan sa kapital. Ito ay kapansin-pansing nagpapabuti sa pang-araw-araw na kahusayan ng pabrika. Ang mga pangalawang proseso ng sanding ay inaalis, at ang output ng makina ay tumama sa tunay na potensyal nito. Ang pag-upgrade na ito ay isang kinakailangang ebolusyon para sa anumang seryosong operasyon sa pagpoproseso ng panel na naghahanap ng sukat. Upang i-optimize ang iyong linya ng produksyon gamit ang mga solusyong nangunguna sa industriya, bumisita https://www.ssendmill.com upang mahanap ang eksaktong brand at mga produkto na tumutugma sa iyong mga pangangailangan sa pagmamanupaktura. Makipag-ugnayan sa aming engineering team ngayon para magdisenyo ng cutter na partikular na iniayon para sa iyong CNC router, at maranasan ang pagkakaiba ng totoong precision tooling.
Oo. Sa kabila ng kanilang matinding katigasan, ang mga de-kalidad na tool ng PCD ay maaaring i-resharpen nang propesyonal nang maraming beses. Gumagamit ang mga tagagawa ng tool ng espesyal na wire EDM at mga gulong sa paggiling ng brilyante upang maingat na maibalik ang micro-edge. Ang pag-resharp ay makabuluhang nagpapalawak ng habang-buhay ng tool at nagpapabuti sa pangmatagalang Return on Investment. Magtatag ng regular na iskedyul ng pagseserbisyo kasama ng iyong tagagawa upang mapanatili ang pinakamataas na pagganap ng pagputol.
Ang pag-chipping sa mga nakalamina na ibabaw ay nagreresulta mula sa maling geometry ng tool o isang mapurol na cutting edge. Ang isang up-cut bit sa isang top-laminated board ay nabali ang malutong na layer ng melamine dahil sa pataas na puwersa ng pag-angat. Napunit ng mapurol na kasangkapan ang materyal sa halip na gupitin ito nang malinis. Ang isang pasadyang compression PCD tool ay malulutas ang isyung ito. Naglalapat ito ng papasok na presyon sa parehong itaas at ibabang mga laminate layer nang sabay-sabay.
Hindi. Ang mga malalaking pasilidad sa pagmamanupaktura ay nakakakita ng napakalaking compound na benepisyo, ngunit ang mga mid-sized at boutique na tindahan ay pantay na nakikinabang. Ang mga maliliit na operasyon ay nag-aalis ng mga pangalawang proseso tulad ng manu-manong sanding upang ayusin ang malabo na mga gilid. Ang pagbabawas ng mga na-scrap na materyales ay nagbibigay ng agarang tulong pinansyal. Ang pag-minimize ng machine downtime ay kritikal para sa mas maliliit na tindahan na umaasa sa isang CNC router para sa kanilang buong output.
Ang isang MDF cutting tool ay partikular na na-optimize para sa pare-parehong density at abrasive na sintetikong resin na matatagpuan sa medium-density fiberboard. Ang geometry nito ay lubos na nakatuon sa mabilis na paglikas ng chip upang maiwasan ang pag-iipon ng init. Ang panel processing cutter ay isang mas malawak na terminong pang-industriya. Sinasaklaw nito ang tooling na idinisenyo para sa mas malawak na iba't ibang mga sheet goods, kabilang ang plywood, particleboard, at HPL laminates. Ang parehong mga kategorya ay lubos na nakikinabang mula sa mga custom na pagsingit ng PCD.
Ang pagpili ng tool ay ganap na nakasalalay sa pagkakalagay ng nakalamina. Gumamit ng up-cut bit kung ang laminate ay nasa ilalim lamang ng mukha, dahil hinihila nito ang mga chips pataas at nag-iiwan ng malinis na gilid sa ibaba. Gumamit ng isang down-cut bit para sa mga top-laminated na panel upang maiwasan ang paghiwa-hiwalay ng ibabaw. Para sa double-sided laminates, ang isang compression bit ay sapilitan. Pinagsasama nito ang parehong pwersa upang gupitin ang tuktok at ibabang mga layer papasok nang sabay-sabay, na tinitiyak ang zero chip-out.
Ang mga pinakamainam na parameter ay nakasalalay sa diameter ng tool at tigas ng makina. Sa pangkalahatan, ang isang mataas na kalidad na PCD router bit ay mahusay na gumagana sa pagitan ng 18,000 at 24,000 RPM. Ang mga rate ng feed ay dapat mula 15 hanggang 25 metro kada minuto. Ang pagpapanatili ng tamang pagkarga ng chip ay mahalaga. Kung ang feed rate ay masyadong mabagal, ang tool ay kuskusin at bubuo ng labis na init. Kung ito ay masyadong mabilis, mapanganib mo ang pagpapalihis ng tool at hindi magandang pagtatapos sa gilid. Palaging kumunsulta sa iyong tooling engineer para sa eksaktong pag-tune ng parameter batay sa iyong partikular na setup ng CNC.


