Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-08 Origen: Sitio

El mecanizado de cavidades profundas, hombros altos y geometrías complejas de 5 ejes introduce inherentemente desafíos de holgura que las herramientas de longitud estándar no pueden resolver. Cuando la punta del husillo o el portaherramientas corren el riesgo de chocar con la pieza de trabajo, extender la herramienta se vuelve obligatorio. La selección de una geometría de herramienta extendida incorrecta conduce a fallas catastróficas de la herramienta, vibraciones severas, piezas fuera de tolerancia debido a la deflexión y piezas de trabajo de alto valor desechadas. Resolver el acceso a características profundas requiere una comprensión precisa de la geometría de la herramienta, específicamente las diferencias estructurales y operativas entre extender las ranuras de corte (larga longitud) versus extender el vástago no cortante (largo alcance). Los maquinistas a menudo toman cualquier herramienta larga disponible en la cuna, ignorando las enormes diferencias estructurales entre los distintos diseños extendidos. La decisión afecta directamente la cantidad de fuerza radial que puede soportar la herramienta antes de doblarse. Al analizar la física de la deflexión de la herramienta, la dinámica de evacuación de viruta y los requisitos específicos de la trayectoria de herramienta CAM, puede optimizar su configuración para obtener la máxima rigidez y acabados superficiales impecables.
Para tomar decisiones precisas sobre las herramientas en el taller, debemos separar el concepto de alcance general de la longitud de corte real. Estas dos características geométricas definen cómo se comporta una herramienta bajo cargas de corte pesadas. No entender esta distinción es la causa principal de que las herramientas se rompan en el fresado de cavidades profundas. Cuando programa una trayectoria, el software CAM necesita saber exactamente dónde terminan los filos de corte y comienza el vástago sólido.
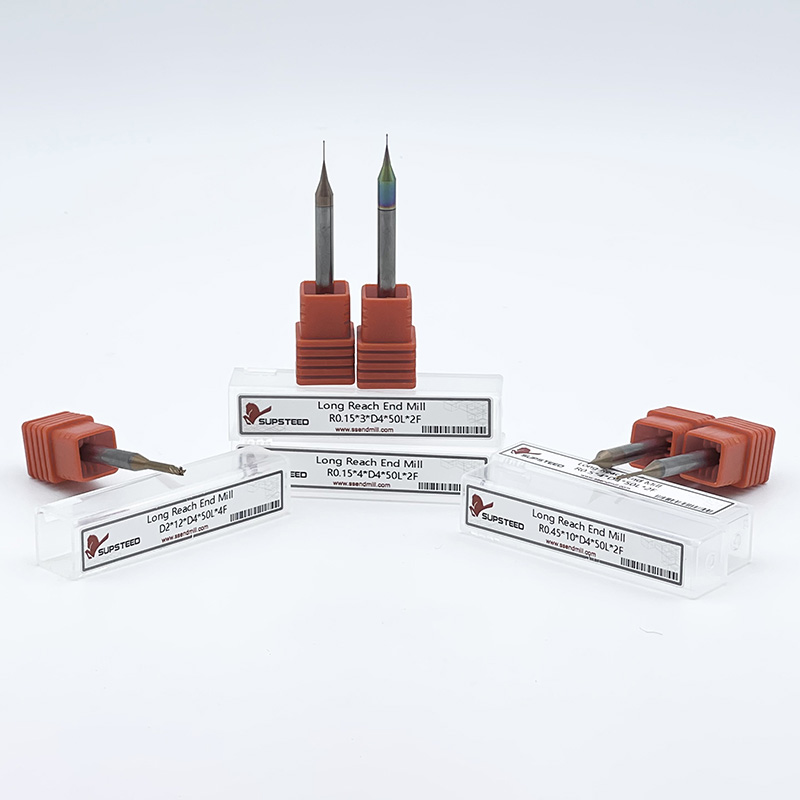
Una fresa de mango de largo alcance presenta un filo de corte activo corto, conocido como longitud de corte (LOC), combinado con un vástago extendido que no corta. Las ranuras de corte sólo ocupan la punta de la herramienta. Inmediatamente detrás de las estrías, el diámetro del vástago se reduce ligeramente para dejar espacio contra las paredes de la pieza de trabajo. Esta geometría permite que la herramienta caiga profundamente en las cavidades sin que la parte no cortante roce contra las superficies mecanizadas.
En los talleres mecánicos, estas herramientas reciben varios nombres. Con frecuencia se les conoce como fresas de mango de cuello reducido , fresas de mango de cuello largo o fresas de mango aliviado. Independientemente de la terminología, la intención del diseño sigue siendo idéntica: maximizar el alcance y minimizar la longitud de la flauta. La transición de la sección acanalada al cuello generalmente presenta un radio suave para evitar aumentos de tensión, que son puntos de falla comunes bajo cargas radiales pesadas.
La principal ventaja mecánica de este diseño radica en su resistencia central. Las flautas son esencialmente ranuras profundas talladas en la pieza en bruto de carburo. Al mantener corta la sección acanalada, el cuello no acanalado conserva un diámetro de núcleo sólido mucho mayor. Esta enorme sección de carburo sólido aumenta significativamente el momento de inercia de la herramienta. La herramienta gana una inmensa resistencia a las fuerzas de flexión, lo que permite velocidades de avance agresivas incluso cuando llega profundamente a la cavidad de un molde o a un componente estructural aeroespacial. Obtendrá el alcance que necesita sin sacrificar la rigidez necesaria para empujar la herramienta con fuerza.
Las fresas de mango de longitud larga adoptan un enfoque completamente diferente para el acceso a estructuras profundas. En estas herramientas, las ranuras de corte activas se extienden continuamente a lo largo de toda la longitud extendida de la herramienta. No hay cuello reducido; las ranuras van desde la punta hasta el vástago de sujeción. Esto proporciona un LOC largo masivo, lo que permite que la herramienta se aplique a paredes verticales altas en una sola pasada axial.
Sin embargo, esta capacidad de corte ampliada introduce una grave desventaja mecánica primaria. El acanalado continuo reduce el diámetro del núcleo de carburo sólido en toda la longitud extendida. Debido a que las gargantas eliminan tanta masa estructural, la herramienta se vuelve inherentemente flexible. Esta falta de material del núcleo hace que la fresa sea muy propensa a vibraciones y deflexiones bajo cargas radiales. El mecanizado con estas herramientas requiere una disciplina estricta con respecto a los límites de compromiso radial para evitar que la herramienta se doble fuera del corte. Si presiona demasiado fuerte una herramienta larga completamente acanalada, se romperá en la cara del collarín.
Comprender por qué una herramienta vibra violentamente mientras otra corta suavemente requiere una mirada a la física del mecanizado. La desviación de la herramienta es enemiga de la precisión. Cuando una herramienta se dobla durante un corte, se crea una cascada de efectos negativos que arruinan las piezas y destruyen los bordes cortantes. No puedes programar tu salida de la mala física; primero debe seleccionar la geometría correcta.
La relación longitud-diámetro (L/D) es la métrica más crítica en aplicaciones de herramientas extendidas. Compara la longitud sin soporte de la herramienta que sobresale del soporte con su diámetro de corte. En ingeniería mecánica, una fresa frontal actúa como una viga en voladizo. Según la física de vigas en voladizo, la deflexión aumenta exponencialmente en función de estas dimensiones.
La deflexión aumenta a la tercera potencia de la longitud (L⊃3;) y disminuye a la cuarta potencia del diámetro (D⁴). Esto significa que si duplica la longitud de la herramienta que sobresale, la herramienta se vuelve ocho veces más flexible. Si se reduce a la mitad el diámetro del núcleo, la herramienta se vuelve dieciséis veces más flexible. Esta realidad matemática explica por qué las herramientas de gran longitud sufren desproporcionadamente cuando las relaciones L/D son altas. Una herramienta larga completamente acanalada tiene una longitud larga sin soporte y un diámetro de núcleo pequeño, lo que crea el peor de los casos en cuanto a rigidez. Por el contrario, las geometrías de cuello reducidas mantienen el diámetro del núcleo lo más grande posible durante el mayor tiempo posible, luchando contra L⊃3; penalti con una fuerte ventaja D⁴.
Por ejemplo, considere una fresa de punta de media pulgada que sobresale tres pulgadas. Si está completamente estriado, es posible que el diámetro del núcleo sea solo de 0,250 pulgadas. Si se trata de una herramienta con cuello, el diámetro central del cuello podría ser de 0,480 pulgadas. La diferencia en rigidez es enorme y afecta directamente la rapidez con la que se puede alimentar la herramienta sin provocar vibraciones.
Para comprender verdaderamente la diferencia de rigidez, se debe analizar cómo la geometría de la flauta elimina la masa estructural. La profundidad de la garganta determina cuánto espacio deben evacuar las virutas, pero cada milésima de pulgada de profundidad de la garganta elimina el carburo sólido del núcleo. Los fabricantes de herramientas equilibran la limpieza de virutas con la resistencia del núcleo, pero las ranuras largas siempre comprometen esta última.
Considere la resistencia de la sección transversal de un cuello reducido versus una sección estriada del mismo diámetro exterior exacto. Si corta una fresa larga por la mitad, la sección transversal parece una estrella. El círculo sólido real en el medio (el núcleo) es bastante pequeño. Si corta el cuello de una herramienta de largo alcance, la sección transversal es un círculo sólido casi perfecto. Los cilindros sólidos resisten las fuerzas de flexión exponencialmente mejor que las formas estriadas. Por lo tanto, incluso si ambas herramientas tienen un alcance total de tres pulgadas y un diámetro exterior de media pulgada, la herramienta con cuello sólido siempre soportará fuerzas de corte radial más altas sin doblarse.
Cuando las fuerzas de corte superan la rigidez de la herramienta, ésta se aleja del material. Cuando la flauta sale del corte, la tensión se libera y la herramienta regresa bruscamente. Esta rápida flexión y chasquido crea un parloteo regenerativo. La deflexión de la herramienta se traduce directamente en esta vibración violenta, provocando una oscilación visible en la punta de la herramienta.
El impacto agravante de la vibración de la herramienta destruye los resultados del mecanizado. Primero, arruina el acabado de la superficie, dejando profundas marcas de vibración y hendiduras en las paredes de la pieza de trabajo. En segundo lugar, destruye la precisión dimensional, ya que la herramienta se aleja físicamente de la trayectoria programada, dejando atrás el exceso de material. En tercer lugar, la vibración genera un exceso de calor debido a cargas inconsistentes de virutas y al roce. Finalmente, esta acción de corte errática provoca un desgaste prematuro y acelerado de los bordes. El carburo es increíblemente duro pero muy frágil; Los microimpactos de la vibración astillarán rápidamente los filos de corte, lo que obligará a reemplazar la herramienta antes de tiempo.
Seleccionar la herramienta adecuada requiere evaluar el rendimiento de cada geometría en diferentes métricas de mecanizado. Debe hacer coincidir las características físicas de la herramienta con las demandas específicas de la impresión de su pieza.
Comparación de rendimiento de herramientas extendidas
| Rendimiento Métrico | Largo alcance (cuello reducido) | Longitud larga (totalmente estriado) |
|---|---|---|
| Perfil de rigidez | Mayor (el núcleo sólido retiene la masa) | Inferior (el núcleo estriado elimina la masa) |
| Resistencia a la charla | Excelente en bolsillos profundos | Pobre sin control estricto de parámetros |
| Riesgo de desviación de la herramienta | Bajo a moderado | Alto a severo |
| Profundidad axial máxima (Ap) | Limitado estrictamente a LOC cortos | Longitud total extendida de las flautas. |
| Evacuación de virutas | Flujo suave alrededor del cuello. | Propenso a encogerse en gargantas largas. |
Los requisitos de acabado superficial a menudo dictan la selección de herramientas en trabajos con cavidades profundas. Las herramientas de largo alcance proporcionan acabados inferiores superiores en espacios profundos. Debido a que el cuello sólido minimiza la oscilación y la vibración, los bordes cortantes barren limpiamente el suelo de la cavidad. La herramienta permanece estable, asegurando que el piso esté plano y libre de marcas de vibración. A menudo se puede lograr un acabado de espejo en el fondo de una cavidad simplemente manteniendo rígida la herramienta.
Por el contrario, las herramientas de gran longitud conllevan un alto riesgo de tener un acabado deficiente en las paredes. Al terminar una pared alta, la naturaleza flexible de las largas estrías hace que la herramienta sea susceptible a vibraciones armónicas. A menos que el acoplamiento radial se controle estrictamente y se mantenga extremadamente ligero, la herramienta dejará marcas testigo y patrones de vibración distintos a lo largo de las superficies verticales. Lograr un acabado limpio con una herramienta larga completamente acanalada requiere una optimización perfecta de la velocidad y el avance y, a menudo, una pasada de resorte para limpiar la deflexión.
Sacar virutas de un bolsillo profundo es tan importante como cortar el material. Si quedan virutas en la zona de corte, la herramienta las vuelve a cortar. El recorte de virutas destruye el filo y aumenta la temperatura dentro del bolsillo. El calor es el principal asesino de los recubrimientos de carburo.
Las herramientas de largo alcance sobresalen en esta área. El espacio libre del cuello proporciona un camino abierto para que las virutas fluyan hacia arriba y fuera de la cavidad. Esta evacuación de viruta más sencilla reduce el recorte y evita la acumulación de calor, lo que prolonga la vida útil de la herramienta. A menudo puede utilizar estas herramientas con refrigerante de inundación estándar o con una ráfaga de aire moderada.
Las herramientas de gran longitud tienen problemas con la evacuación de virutas en espacios cerrados. Las largas ranuras pueden atrapar virutas dentro de las ranuras profundas y cerradas. Las virutas se acumulan en las largas gargantas, lo que provoca la rotura inmediata de la herramienta si no se controla. El funcionamiento de estas herramientas en cavidades profundas requiere refrigerante a alta presión o fuertes ráfagas de aire dirigidas perfectamente a la zona de corte para hacer subir las virutas por las ranuras y sacarlas de la pieza.
Conocer la mecánica es sólo la mitad de la batalla; aplicar ese conocimiento a sus configuraciones diarias es donde se gana eficiencia. Utilice este marco para determinar qué geometría de herramienta coincide con su operación de mecanizado específica.
Deberías usar por defecto fresas de mango de largo alcance siempre que su operación requiera un acceso profundo pero no requiera un corte axial profundo. Los bolsillos profundos donde solo el piso o las esquinas inferiores requieren mecanizado son el caso de uso perfecto. La herramienta cae en el bolsillo, mecaniza el suelo con sus cortas estrías y el cuello aliviado supera con seguridad las paredes superiores.
Estas herramientas también son esenciales para superar obstrucciones en configuraciones de 3+2 o 5 ejes simultáneos. Cuando el cabezal del husillo debe inclinarse muy cerca de un dispositivo, el cuello extendido proporciona el espacio físico necesario sin sacrificar la rigidez. Puede mecanizar soportes aeroespaciales complejos sin chocar con la mesa de muñones.
El mecanizado en reposo y el desbaste de cavidades profundas también se benefician de esta geometría. Siempre que la profundidad de corte axial programada (Ap) siga siendo menor que la LOC de la herramienta, podrá desbastar cavidades profundas de manera eficiente. Además, en aplicaciones de micromecanizado, utilizar microfresas de mango de cuello largo es la única forma viable de acceder a funciones profundas y en miniatura. Una microherramienta completamente acanalada se rompería instantáneamente bajo cualquier carga radial, mientras que la versión con cuello proporciona la fuerza central suficiente para sobrevivir a la operación.
Las fresas de mango de longitud larga son herramientas altamente especializadas que deben reservarse para operaciones específicas en las que una herramienta de cuello reducido físicamente no puede realizar el trabajo. Su aplicación principal es el acabado de paredes verticales altas y continuas sin dejar marcas de descenso. Si una pieza requiere una pared vertical de 3 pulgadas perfectamente sin costuras, bajar con una herramienta de flauta corta dejará líneas tenues en cada incremento de profundidad. Una herramienta de gran longitud puede terminar toda la pared en una pasada axial continua y suave.
También son necesarios para el perfilado periférico profundo donde se debe mecanizar simultáneamente todo el lado de la pieza. Además, estas herramientas funcionan bien al mecanizar materiales de baja densidad, como espumas para herramientas, plásticos y ciertos aluminios blandos. En estos materiales, las fuerzas de corte son mínimas, lo que significa que los riesgos de deflexión asociados con el núcleo flexible se reducen drásticamente. Puede utilizar toda la longitud de la flauta sin provocar un ruido intenso.
Incluso la herramienta correcta fallará si se maneja con una trayectoria incorrecta. Las herramientas extendidas requieren una desviación total de los parámetros de fresado estándar. Debe ajustar su enfoque de programación para tener en cuenta las limitaciones físicas de las altas relaciones L/D.
Cuando una herramienta larga comienza a chirriar y a traquetear, el instinto común del maquinista es reducir drásticamente las RPM y las velocidades de avance. Esto se conoce como la trampa de la desaceleración. Si bien reducir la velocidad puede calmar temporalmente el ruido, a menudo provoca que la herramienta roce. La herramienta deja de cortar el material y comienza a empujarlo. Esto genera una fricción masiva, exceso de calor y provoca fallas prematuras en los bordes en lugar de una formación adecuada de virutas.
En lugar de adivinar, debe confiar en los datos de corte del fabricante. Es absolutamente necesario consultar las especificaciones del fabricante de herramientas para la superficie en pies (SFM) y las pulgadas por diente (IPT). Estos números están calibrados específicamente para herramientas LOC extendidas y materiales específicos. Los parámetros para cortar acero blando 1018 diferirán enormemente de los utilizados en aleaciones aeroespaciales endurecidas.
Además, el ranurado tradicional es catastrófico para herramientas con una relación L/D alta. Enterrar una herramienta larga 180 grados en el material maximiza las fuerzas radiales y garantiza una deflexión severa o rotura instantánea. Nunca ranurar con herramientas extendidas. Utilice siempre técnicas de fresado dinámico para controlar el ángulo de compromiso.
Ajustes comunes de trayectoria de herramienta para
| mecanizado de alcance extendido | Herramientas estándar variables | Ajuste de herramientas extendidas |
|---|---|---|
| Compromiso radial (Ae) | Hasta el 50% del diámetro de la herramienta | Límite al 5% - 10% del diámetro de la herramienta |
| Alimentación por diente (IPT) | Especificaciones del catálogo estándar | Aumente ligeramente para estabilizar la presión de la herramienta |
| Velocidad del husillo (RPM) | Especificaciones del catálogo estándar | Ajuste hacia arriba o hacia abajo un 10 % para romper los armónicos. |
| Método de entrada | Rampa de inmersión o empinada | Sólo entrada helicoidal poco profunda |
El software CAM moderno proporciona la solución definitiva para gestionar la desviación de herramientas. El uso de fresado de alta eficiencia (HEM) o trayectorias trocoidales es obligatorio para herramientas extendidas. HEM combina una alta profundidad de corte axial (Ap) con un compromiso radial muy bajo (Ae).
Al realizar una pequeña mordida radial, se adelgaza la viruta y se dirigen las fuerzas de corte axialmente hacia el husillo en lugar de radialmente contra el costado de la herramienta. Los husillos tienen cojinetes axiales macizos; pueden soportar la presión ascendente fácilmente. Al cambiar el vector de fuerza, HEM permite que las herramientas largas corten agresivamente sin doblarse.
Al programar estas trayectorias, siga estos pasos específicos para garantizar el éxito:
Las herramientas extendidas actúan como palancas enormes, magnificando cualquier imprecisión en el husillo de su máquina o en el portaherramientas. El descentramiento del husillo, medido como lectura total del indicador (TIR), es la cantidad que la herramienta se tambalea fuera de su verdadera línea central. Si su soporte tiene 0,0005 pulgadas de descentramiento en la cara del collar, una herramienta extendida que sobresalga cuatro pulgadas podría tener 0,003 pulgadas de descentramiento en la punta de corte.
Este descentramiento ampliado significa que solo una ranura realiza todo el corte, lo que provoca vibraciones instantáneas y una muerte rápida de la herramienta. Por lo tanto, utilizar portaherramientas de alta precisión es un requisito estricto. Se deben utilizar soportes de ajuste por contracción, mandriles hidráulicos o mandriles de fresado de ultra alta precisión cuando se ejecutan geometrías de largo alcance o longitud. Las pinzas ER estándar a menudo carecen de la fuerza de agarre y la concentricidad necesarias para evitar la vibración inducida por el descentramiento en longitudes extendidas.
R: LOC es la parte de corte activa y acanalada de la herramienta. El alcance es la distancia total desde el portaherramientas hasta la punta, que puede incluir un cuello reducido no cortante. El alcance dicta qué tan profundo puede llegar la herramienta, mientras que LOC dicta cuánto material se puede enganchar axialmente en una sola pasada.
R: Utilícelos para cavidades profundas, para superar obstrucciones de piezas, micromecanizado de cavidades profundas o cualquier aplicación en la que necesite un mayor alcance pero solo requiera una profundidad de corte poco profunda. Proporcionan una rigidez superior porque el cuello sin estrías retiene un núcleo de carburo sólido más grande y resistente.
R: Evite el instinto de simplemente reducir la velocidad de la máquina. En su lugar, reduzca el compromiso radial (Ae), utilice estrategias de adelgazamiento de viruta, reduzca la velocidad del husillo específicamente para romper los armónicos, aumente ligeramente el avance por diente para estabilizar la herramienta y garantice que se minimice el descentramiento en el portaherramientas.
R: Las ranuras continuas reducen el diámetro del núcleo sólido de la herramienta. Combinadas con una alta relación longitud-diámetro (L/D), las fuerzas de corte radiales doblan fácilmente el núcleo flexible, lo que provoca oscilaciones, un acabado deficiente y un rápido desgaste de la herramienta. La falta de masa sólida lo hace inherentemente débil contra cargas laterales.
R: Sí, siempre que sea de corte central, pero se recomienda encarecidamente la interpolación en rampa o helicoidal para reducir la presión axial y evacuar las virutas de manera eficiente de las cavidades profundas. Hundirse hacia abajo atrapa virutas y aumenta el calor, lo que puede destruir rápidamente el filo de las herramientas extendidas.