Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-08 Pochodzenie: Strona

Obróbka głębokich wgłębień, wysokich występów i skomplikowanych geometrii 5-osiowych z natury stwarza wyzwania związane z luzami, których nie są w stanie rozwiązać narzędzia o standardowej długości. Jeżeli istnieje ryzyko kolizji końcówki wrzeciona lub uchwytu narzędzia z przedmiotem obrabianym, wysunięcie narzędzia staje się obowiązkowe. Wybór niewłaściwej geometrii rozszerzonego narzędzia prowadzi do katastrofalnej awarii narzędzia, poważnych drgań, części poza tolerancją z powodu ugięcia i złomowania przedmiotów o dużej wartości. Rozwiązanie problemu dostępu do głębokich elementów wymaga dokładnego zrozumienia geometrii narzędzia — w szczególności różnic strukturalnych i operacyjnych pomiędzy wydłużaniem rowków skrawających (duża długość) a wydłużaniem chwytu nietnącego (duży zasięg). Mechanicy często chwytają dowolne długie narzędzie, które jest dostępne w łóżeczku, ignorując ogromne różnice strukturalne pomiędzy różnymi rozbudowanymi konstrukcjami. Decyzja ma bezpośredni wpływ na siłę promieniową, jaką narzędzie może wytrzymać przed zgięciem. Analizując fizykę ugięcia narzędzia, dynamikę odprowadzania wiórów i specyficzne wymagania dotyczące ścieżki narzędzia CAM, można zoptymalizować konfigurację w celu uzyskania maksymalnej sztywności i nieskazitelnego wykończenia powierzchni.
Aby podejmować dokładne decyzje dotyczące narzędzi na hali produkcyjnej, musimy oddzielić koncepcję całkowitego zasięgu od rzeczywistej długości cięcia. Te dwie cechy geometryczne definiują zachowanie narzędzia pod dużymi obciążeniami skrawającymi. Niezrozumienie tego rozróżnienia jest główną przyczyną pękania narzędzi podczas frezowania wgłębnego. Kiedy programujesz ścieżkę narzędzia, oprogramowanie CAM musi dokładnie wiedzieć, gdzie kończą się krawędzie skrawające, a zaczyna chwyt pełny.
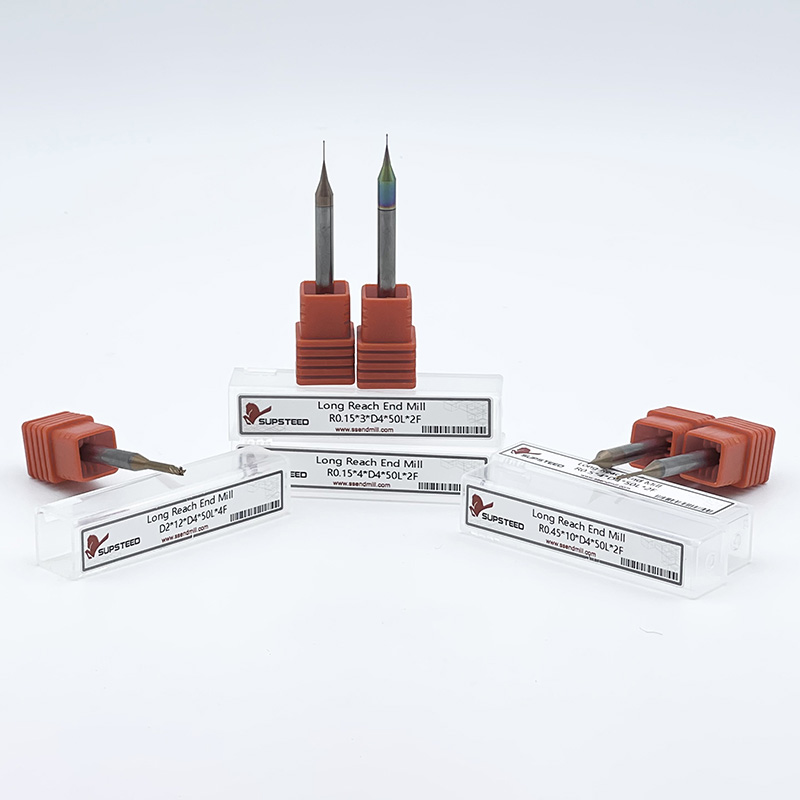
Frez palcowy o dużym zasięgu charakteryzuje się krótką aktywną krawędzią skrawającą, zwaną długością skrawania (LOC), w połączeniu z wydłużonym, nietnącym chwytem. Rowki tnące zajmują tylko sam wierzchołek narzędzia. Bezpośrednio za rowkami średnica trzpienia jest nieco zmniejszona, aby zapewnić prześwit względem ścian przedmiotu obrabianego. Taka geometria pozwala na zagłębienie się narzędzia głęboko w kieszenie bez ocierania się części nietnącej o obrabiane powierzchnie.
W warsztatach mechanicznych narzędzia te mają kilka nazw. Często określa się je mianem frezy palcowe ze zredukowaną szyjką , frezy palcowe z długą szyjką lub frezy palcowe z chwytem odciążonym. Niezależnie od terminologii, cel projektu pozostaje taki sam: zmaksymalizować zasięg przy jednoczesnej minimalizacji długości rowka. Przejście od części żłobkowanej do szyjki ma zwykle gładki promień, aby zapobiec występowaniu naprężeń, które są częstymi punktami awarii pod dużymi obciążeniami promieniowymi.
Podstawową zaletą mechaniczną tej konstrukcji jest wytrzymałość rdzenia. Rowki to zasadniczo głębokie rowki wyszlifowane w półfabrykacie z węglika. Utrzymując karbowaną sekcję krótką, niekarbowana szyjka zachowuje znacznie większą średnicę pełnego rdzenia. Ta masywna sekcja z węglika spiekanego znacznie zwiększa moment bezwładności narzędzia. Narzędzie zyskuje ogromną odporność na siły zginające, co pozwala na agresywne posuwy nawet w przypadku sięgania głęboko do gniazda formy lub elementu konstrukcji lotniczej. Otrzymujesz wymagany zasięg bez poświęcania sztywności wymaganej do mocnego dociskania narzędzia.
Frezy walcowo-czołowe o dużej długości charakteryzują się zupełnie innym podejściem do dostępu do głębokich elementów. W tych narzędziach aktywne rowki tnące rozciągają się w sposób ciągły na całej długości narzędzia. Nie ma zmniejszonej szyi; rowki biegną od czubka aż do trzpienia mocującego. Zapewnia to masywną, długą lokalizację, pozwalając narzędziu na pracę z wysokimi pionowymi ścianami w jednym przejściu osiowym.
Jednakże ta rozszerzona zdolność cięcia powoduje poważną, pierwotną wadę mechaniczną. Ciągłe żłobienie zmniejsza średnicę rdzenia z węglika spiekanego na całej długości. Ponieważ wręby usuwają tak dużo masy konstrukcyjnej, narzędzie staje się z natury elastyczne. Ten brak materiału rdzenia sprawia, że frez palcowy jest bardzo podatny na wibracje i odkształcenia pod obciążeniami promieniowymi. Obróbka tymi narzędziami wymaga ścisłej dyscypliny w zakresie granic zagłębienia promieniowego, aby zapobiec odginaniu się narzędzia od miejsca cięcia. Jeśli zbyt mocno dociśniesz całkowicie rowkowane, długie narzędzie, pęknie ono na powierzchni tulei zaciskowej.
Zrozumienie, dlaczego jedno narzędzie gwałtownie drga, podczas gdy inne tnie płynnie, wymaga spojrzenia na fizykę obróbki. Ugięcie narzędzia jest wrogiem precyzji. Kiedy narzędzie wygina się podczas cięcia, tworzy się kaskada negatywnych skutków, które niszczą części i niszczą krawędzie skrawające. Nie możesz zaprogramować wyjścia ze złej fizyki; musisz najpierw wybrać odpowiednią geometrię.
Stosunek długości do średnicy (L/D) jest najważniejszym miernikiem w przypadku rozbudowanych zastosowań narzędziowych. Porównuje długość samonośną narzędzia wystającego z oprawki z jego średnicą skrawania. W inżynierii mechanicznej frez palcowy działa jak belka wspornikowa. Zgodnie z fizyką belek wspornikowych, ugięcie skaluje się wykładniczo w oparciu o te wymiary.
Ugięcie wzrasta do trzeciej potęgi długości (L⊃3;) i maleje do czwartej potęgi średnicy (D⁴). Oznacza to, że jeśli podwoisz długość wysunięcia narzędzia, narzędzie stanie się ośmiokrotnie bardziej elastyczne. Jeśli zmniejszysz średnicę rdzenia o połowę, narzędzie stanie się szesnastokrotnie bardziej elastyczne. Ta matematyczna rzeczywistość wyjaśnia, dlaczego narzędzia o dużej długości nieproporcjonalnie cierpią przy wysokich stosunkach L/D. W pełni karbowane, długie narzędzie ma zarówno długą długość samonośną, jak i małą średnicę rdzenia, co stwarza najgorszy scenariusz dotyczący sztywności. Natomiast zmniejszona geometria szyjki utrzymuje średnicę rdzenia tak dużą, jak to możliwe, tak długo, jak to możliwe, eliminując L⊃3; karę z silną przewagą D⁴.
Rozważmy na przykład półcalowy frez palcowy wystający na trzy cale. Jeśli jest całkowicie karbowany, średnica rdzenia może wynosić tylko 0,250 cala. Jeśli jest to narzędzie z szyjką, średnica rdzenia szyjki może wynosić 0,480 cala. Różnica w sztywności jest ogromna i bezpośrednio wpływa na szybkość podawania narzędzia bez powodowania drgań.
Aby naprawdę uchwycić różnicę w sztywności, należy przeanalizować, w jaki sposób geometria rowka usuwa masę konstrukcyjną. Głębokość wrębu określa ilość miejsca, w którym wióry muszą zostać ewakuowane, ale co tysięczna głębokość wrębu powoduje usunięcie węglika spiekanego z rdzenia. Producenci narzędzi równoważą luz wiórów z wytrzymałością rdzenia, ale długie rowki zawsze pogarszają tę ostatnią.
Rozważ wytrzymałość przekroju poprzecznego zmniejszonej szyjki w porównaniu z karbowanym odcinkiem o dokładnie tej samej średnicy zewnętrznej. Jeśli przetniesz długi frez palcowy na pół, jego przekrój będzie wyglądał jak gwiazda. Rzeczywisty pełny okrąg pośrodku – rdzeń – jest dość mały. Jeśli przetniesz szyjkę narzędzia o dużym zasięgu, przekrój będzie niemal idealnym, pełnym okręgiem. Cylindry pełne wytrzymują siły zginające wykładniczo lepiej niż kształty karbowane. Dlatego nawet jeśli oba narzędzia mają całkowity zasięg wynoszący trzy cale i średnicę zewnętrzną pół cala, narzędzie z solidną szyjką zawsze wytrzymuje większe promieniowe siły skrawania bez zginania.
Kiedy siły skrawania przekraczają sztywność narzędzia, narzędzie odgina się od materiału. Gdy rowek opuszcza miejsce cięcia, naprężenie zostaje zwolnione, a narzędzie cofa się. To szybkie zginanie i zatrzaskiwanie powoduje powstawanie drgań regeneracyjnych. Ugięcie narzędzia przekłada się bezpośrednio na gwałtowne wibracje, powodując widoczne drgania końcówki narzędzia.
Łączący się wpływ wibracji narzędzia niszczy wyniki obróbki. Po pierwsze, niszczy wykończenie powierzchni, pozostawiając głębokie ślady drgań i żłobienia na ściankach przedmiotu obrabianego. Po drugie, niszczy dokładność wymiarową, ponieważ narzędzie jest fizycznie odpychane od zaprogramowanej ścieżki narzędzia, pozostawiając nadmiar materiału. Po trzecie, wibracje generują nadmiar ciepła z powodu nierównomiernego obciążenia wiórów i tarcia. Wreszcie, to nieregularne działanie skrawania powoduje przyspieszone i przedwczesne zużycie krawędzi. Węglik jest niezwykle twardy, ale bardzo kruchy; mikrouderzenia drgań szybko powodują wykruszanie krawędzi skrawających, wymuszając wczesną wymianę narzędzia.
Wybór odpowiedniego narzędzia wymaga oceny, jak każda geometria radzi sobie przy różnych parametrach obróbki. Musisz dopasować właściwości fizyczne narzędzia do specyficznych wymagań drukowania części.
Rozszerzone porównanie wydajności oprzyrządowania
| Wydajność metryczna | Duży zasięg (zmniejszona szyjka) | Duża długość (w pełni karbowany) |
|---|---|---|
| Profil sztywności | Wyższa (solidny rdzeń zachowuje masę) | Niższy (karbowany rdzeń usuwa masę) |
| Odporność na rozmowy | Znakomity w głębokich kieszeniach | Słabe bez ścisłej kontroli parametrów |
| Ryzyko odkształcenia narzędzia | Niski do umiarkowanego | Wysokie do ciężkiego |
| Maksymalna głębokość osiowa (Ap) | Ograniczone wyłącznie do krótkich LOC | Pełna długość fletów |
| Ewakuacja wiórów | Płynny przepływ wokół szyi | Skłonny do pakowania w długie wręby |
Wymagania dotyczące wykończenia powierzchni często narzucają wybór narzędzia w przypadku obróbki głębokich wgłębień. Narzędzia o dużym zasięgu zapewniają doskonałe wykończenie dna w głębokich kieszeniach. Ponieważ solidna szyjka minimalizuje drgania i wibracje, krótkie krawędzie tnące dokładnie omiatają podłogę kieszeni. Narzędzie pozostaje stabilne, dzięki czemu podłoga jest płaska i pozbawiona śladów drgań. Często można uzyskać lustrzane wykończenie dna kieszeni, po prostu utrzymując narzędzie nieruchomo.
I odwrotnie, narzędzia o dużej długości niosą ze sobą duże ryzyko złego wykończenia ścian. Podczas wykańczania wysokich ścian elastyczny charakter długich rowków sprawia, że narzędzie jest podatne na drgania harmoniczne. O ile sprzęganie promieniowe nie będzie ściśle kontrolowane i utrzymywane wyjątkowo lekko, narzędzie pozostawi ślady i wyraźne wzory drgań wzdłuż powierzchni pionowych. Osiągnięcie czystego wykończenia za pomocą w pełni rowkowanego, długiego narzędzia wymaga doskonałej optymalizacji posuwu i prędkości, a często przejścia sprężyny w celu usunięcia ugięcia.
Wydobywanie wiórów z głębokiej kieszeni jest tak samo ważne jak cięcie materiału. Jeśli wióry pozostaną w strefie skrawania, narzędzie ponownie je utnie. Ponowne cięcie wiórów niszczy krawędź skrawającą i powoduje gwałtowny wzrost temperatury wewnątrz kieszeni. Głównym zabójcą powłok węglikowych jest ciepło.
Narzędzia o dużym zasięgu wyróżniają się w tej dziedzinie. Luz szyjny zapewnia szeroko otwartą drogę dla wiórów wypływających w górę i z wnęki. Łatwiejsze odprowadzanie wiórów ogranicza konieczność ponownego skrawania i zapobiega gromadzeniu się ciepła, wydłużając żywotność narzędzia. Często można używać tych narzędzi ze standardowym chłodziwem lub umiarkowanym podmuchem powietrza.
Narzędzia o dużej długości mają trudności z odprowadzaniem wiórów w zamkniętych przestrzeniach. Długie rowki mogą zatrzymywać wióry w głębokich, zamkniętych szczelinach. Wióry gromadzą się w długich wrębach, co w przypadku niekontrolowania prowadzi do natychmiastowego złamania narzędzia. Praca tych narzędzi w głębokich kieszeniach wymaga chłodziwa pod wysokim ciśnieniem lub silnych podmuchów powietrza skierowanych idealnie w strefę skrawania, aby wydmuchać wióry do rowków i na zewnątrz części.
Znajomość mechaniki to tylko połowa sukcesu; zastosowanie tej wiedzy w codziennych konfiguracjach pozwala zwiększyć wydajność. Użyj tej struktury, aby określić, która geometria narzędzia pasuje do Twojej konkretnej operacji obróbki.
Powinieneś domyślnie ustawić frezy trzpieniowe o dużym zasięgu , gdy operacja wymaga głębokiego dostępu, ale nie wymaga głębokiego cięcia osiowego. Głębokie kieszenie, w których obróbka wymaga jedynie podłogi lub dolnych narożników, jest idealnym przypadkiem zastosowania. Narzędzie wpada do kieszeni, obrabia podłogę krótkimi rowkami, a odciążona szyjka bezpiecznie oczyszcza górne ściany.
Narzędzia te są również niezbędne do dotarcia do przeszkód w konfiguracjach 3+2 lub jednoczesnych 5-osiowych. Gdy głowica wrzeciona musi przechylić się blisko uchwytu, przedłużona szyjka zapewnia niezbędny luz fizyczny bez utraty sztywności. Można obrabiać złożone wsporniki lotnicze i kosmiczne bez kolizji ze stołem obrotowym.
Obróbka resztek i obróbka zgrubna głębokich wgłębień również czerpie korzyści z tej geometrii. Dopóki zaprogramowana osiowa głębokość skrawania (Ap) pozostaje mniejsza niż LOC narzędzia, można skutecznie obrabiać zgrubnie głębokie wgłębienia. Co więcej, w zastosowaniach związanych z mikroobróbką, wykorzystanie mikrofrezów walcowo-czołowych z długą szyjką jest jedynym realnym sposobem uzyskania dostępu do miniaturowych, głębokich elementów. W pełni karbowane mikronarzędzie zatrzaskuje się natychmiast pod każdym obciążeniem promieniowym, podczas gdy wersja z szyjką zapewnia wytrzymałość rdzenia wystarczającą do przetrwania operacji.
Frezy trzpieniowe o dużej długości to wysoce wyspecjalizowane narzędzia, które należy zarezerwować do określonych operacji, w których narzędzie o zmniejszonej szyjce fizycznie nie jest w stanie wykonać tego zadania. Ich głównym zastosowaniem jest wykańczanie wysokich, ciągłych ścian pionowych bez pozostawiania śladów po opadaniu. Jeśli część wymaga idealnie gładkiej, 3-calowej pionowej ściany, zejście za pomocą narzędzia z krótkim rowkiem spowoduje pozostawienie słabych linii przy każdym wzroście głębokości. Narzędzie o dużej długości może wykończyć całą ścianę jednym gładkim, ciągłym przejściem osiowym.
Są one również potrzebne do głębokiego profilowania obwodowego, gdzie cała strona części musi być obrabiana jednocześnie. Ponadto narzędzia te sprawdzają się dobrze podczas obróbki materiałów o małej gęstości, takich jak pianki narzędziowe, tworzywa sztuczne i niektóre miękkie aluminium. W przypadku tych materiałów siły skrawania są minimalne, co oznacza, że ryzyko ugięcia związane z elastycznym rdzeniem jest drastycznie zmniejszone. Można wykorzystać całą długość fletu bez powodowania poważnych drgań.
Nawet prawidłowe narzędzie zawiedzie, jeśli będzie sterowane niewłaściwą ścieżką narzędzia. Rozszerzone oprzyrządowanie wymaga całkowitego odejścia od standardowych parametrów frezowania. Należy dostosować swoje podejście do programowania, aby uwzględnić fizyczne ograniczenia wysokich współczynników L/D.
Kiedy długie narzędzie zaczyna krzyczeć i szczękać, typowym odruchem mechanika jest drastyczne zmniejszenie prędkości obrotowej i posuwu. Nazywa się to pułapką spowolnienia. Chociaż zwalnianie może chwilowo wyciszyć drgania, często prowadzi do tarcia narzędzia. Narzędzie przestaje ścinać materiał i zaczyna go popychać. Generuje to ogromne tarcie, nadmiar ciepła i powoduje przedwczesne uszkodzenie krawędzi, a nie prawidłowe tworzenie się wiórów.
Zamiast zgadywać, należy polegać na danych producenta dotyczących skrawania. Bezwzględnie konieczne jest sprawdzenie specyfikacji producenta narzędzi w zakresie powierzchni (SFM) i cala na ząb (IPT). Liczby te są specjalnie skalibrowane dla rozszerzonych narzędzi LOC i określonych materiałów. Parametry cięcia miękkiej stali 1018 będą znacznie różnić się od parametrów stosowanych w przypadku hartowanych stopów lotniczych.
Co więcej, tradycyjne wycinanie rowków jest katastrofalne w przypadku narzędzi o wysokim współczynniku L/D. Zakopanie długiego narzędzia pod kątem 180 stopni w materiale maksymalizuje siły promieniowe i gwarantuje poważne ugięcie lub natychmiastowe złamanie. Nigdy nie nacinaj otworów z przedłużonym oprzyrządowaniem. Zawsze używaj dynamicznych technik frezowania, aby kontrolować kąt zazębienia.
Typowe korekty ścieżki narzędzia dla
| obróbki o większym zasięgu Zmienne | standardowe oprzyrządowanie | Rozszerzona regulacja oprzyrządowania |
|---|---|---|
| Zaangażowanie promieniowe (Ae) | Do 50% średnicy narzędzia | Ograniczenie do 5% - 10% średnicy narzędzia |
| Posuw na ząb (IPT) | Standardowa specyfikacja katalogowa | Zwiększ nieznacznie, aby ustabilizować nacisk narzędzia |
| Prędkość wrzeciona (obr/min) | Standardowa specyfikacja katalogowa | Dostosuj w górę lub w dół o 10%, aby przełamać harmoniczne |
| Metoda wejścia | Zanurzanie się lub stroma rampa | Tylko płytkie wejście spiralne |
Nowoczesne oprogramowanie CAM zapewnia najlepsze rozwiązanie do zarządzania ugięciem narzędzia. W przypadku narzędzi rozszerzonych obowiązkowe jest stosowanie frezowania o wysokiej wydajności (HEM) lub trochoidalnych ścieżek narzędzia. HEM łączy dużą osiową głębokość skrawania (Ap) z bardzo niskim zaangażowaniem promieniowym (Ae).
Wykonanie niewielkiego nacięcia promieniowego powoduje rozrzedzenie wióra i skierowanie sił skrawania osiowo w górę do wrzeciona, a nie promieniowo w stronę boku narzędzia. Wrzeciona mają masywne łożyska osiowe; z łatwością radzą sobie z ciśnieniem skierowanym w górę. Przesuwając wektor siły, HEM umożliwia agresywne cięcie długimi narzędziami bez zginania.
Programując te ścieżki narzędzi, wykonaj następujące konkretne kroki, aby zapewnić sukces:
Wydłużone narzędzia działają jak masywne dźwignie, powiększając wszelkie niedokładności wrzeciona obrabiarki lub uchwytu narzędzia. Bicie wrzeciona, mierzone jako całkowity odczyt wskaźnika (TIR), to wielkość, o jaką narzędzie odchyla się od swojej prawdziwej linii środkowej. Jeśli uchwyt ma bicie na powierzchni tulei zaciskowej wynoszące 0,0005 cala, przedłużone narzędzie wystające na cztery cale może mieć bicie na końcówce tnącej wynoszące 0,003 cala.
To zwiększone bicie oznacza, że tylko jeden rowek wykonuje całe skrawanie, co prowadzi do natychmiastowych drgań i szybkiej śmierci narzędzia. Dlatego stosowanie precyzyjnych oprawek narzędziowych jest surowym wymogiem. W przypadku obróbki geometrii o dużym zasięgu lub dużej długości należy stosować oprawki termokurczliwe, uchwyty hydrauliczne lub bardzo precyzyjne uchwyty frezarskie. Standardowym tulejkom ER często brakuje siły zacisku i koncentryczności wymaganej, aby zapobiec drganiom wywołanym biciem przy dużych długościach.
Odp.: LOC to karbowana, aktywna część tnąca narzędzia. Zasięg to całkowita odległość od uchwytu narzędzia do końcówki, która może obejmować zmniejszoną szyjkę nietnącą. Zasięg decyduje o tym, jak głęboko może zagłębić się narzędzie, natomiast LOC określa, ile materiału można wprowadzić osiowo w jednym przejściu.
Odp.: Używaj ich do wykonywania głębokich kieszeni, sięgania poza przeszkody w części, mikroobróbki głębokich wgłębień lub innych zastosowań, w których potrzebny jest większy zasięg, ale wymagana jest jedynie niewielka głębokość skrawania. Zapewniają doskonałą sztywność, ponieważ nierowkowana szyjka zachowuje większy, mocniejszy rdzeń z węglika spiekanego.
O: Unikaj instynktu po prostu spowalniania maszyny. Zamiast tego należy zmniejszyć zaangażowanie promieniowe (Ae), zastosować strategie zmniejszania grubości wióra, zmniejszyć prędkość wrzeciona specjalnie w celu rozbicia harmonicznych, nieznacznie zwiększyć posuw na ząb, aby ustabilizować narzędzie i zapewnić zminimalizowanie bicia w oprawce narzędzia.
Odp.: Ciągłe rowki zmniejszają średnicę pełnego rdzenia narzędzia. W połączeniu z wysokim stosunkiem długości do średnicy (L/D), promieniowe siły skrawania łatwo wyginają elastyczny rdzeń, co prowadzi do drgań, złego wykończenia i szybkiego zużycia narzędzia. Brak stałej masy sprawia, że jest on z natury słaby wobec obciążeń bocznych.
Odp.: Tak, pod warunkiem, że jest to skrawanie centralne, ale zdecydowanie zaleca się interpolację skośną lub śrubową, aby zmniejszyć nacisk osiowy i skutecznie odprowadzać wióry z głębokich wgłębień. Wgłębianie się w dół zatrzymuje wióry i zwiększa ciepło, co może szybko zniszczyć krawędź skrawającą w przypadku wysuniętych narzędzi.