Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-08 Origine : Site

L'usinage de cavités profondes, d'épaulements hauts et de géométries complexes à 5 axes introduit intrinsèquement des problèmes de dégagement que les outils de longueur standard ne peuvent pas résoudre. Lorsque le nez de broche ou le porte-outil risque d'entrer en collision avec la pièce, l'extension de l'outil devient obligatoire. La sélection d'une mauvaise géométrie d'outillage étendu entraîne une défaillance catastrophique de l'outil, de graves vibrations, des pièces hors tolérance dues à la déviation et la mise au rebut de pièces de grande valeur. La résolution des accès en profondeur nécessite une compréhension précise de la géométrie de l'outil, en particulier des différences structurelles et opérationnelles entre l'extension des cannelures coupantes (longue longueur) et l'extension de la tige non coupante (longue portée). Les machinistes saisissent souvent n'importe quel outil long disponible dans le berceau, ignorant les énormes différences structurelles entre les différentes conceptions étendues. La décision a un impact direct sur la force radiale que l’outil peut supporter avant de se plier. En analysant la physique de la déflexion de l'outil, la dynamique d'évacuation des copeaux et les exigences spécifiques des parcours d'outils de FAO, vous pouvez optimiser votre configuration pour une rigidité maximale et des finitions de surface impeccables.
Pour prendre des décisions précises en matière d'outillage dans l'atelier, nous devons séparer le concept de portée globale de la longueur de coupe réelle. Ces deux caractéristiques géométriques définissent le comportement d'un outil sous de lourdes charges de coupe. Une mauvaise compréhension de cette distinction est la principale cause de rupture d'outils lors du fraisage d'empreintes profondes. Lorsque vous programmez un parcours d'outil, le logiciel de FAO doit savoir exactement où se terminent les arêtes de coupe et où commence la tige solide.
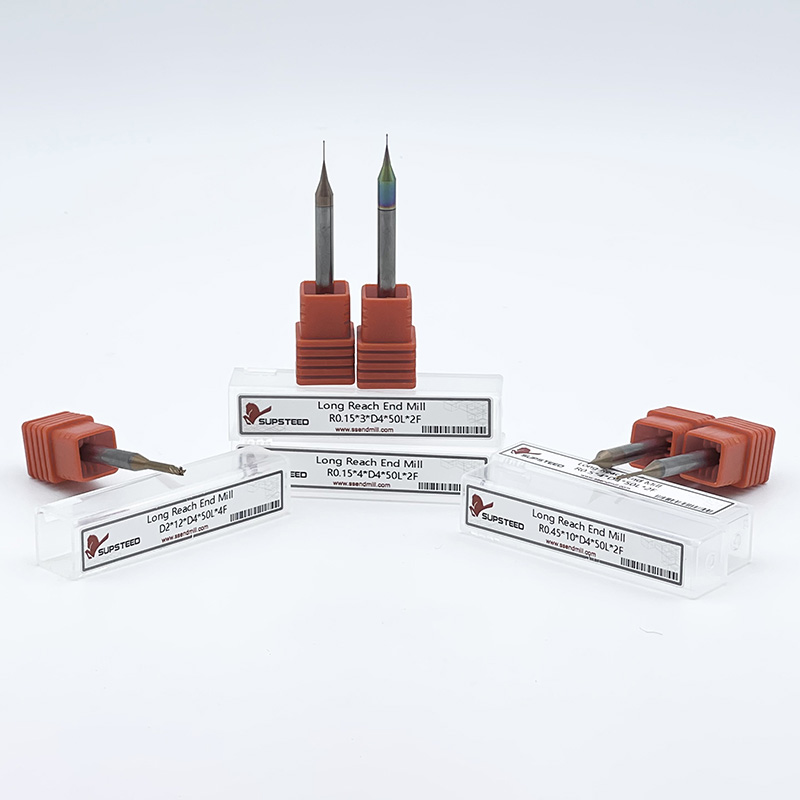
Une fraise en bout à longue portée comporte un bord de coupe actif court, connu sous le nom de longueur de coupe (LOC), associé à une tige allongée non coupante. Les cannelures coupantes n’occupent que la pointe de l’outil. Immédiatement derrière les cannelures, le diamètre de la tige est légèrement réduit pour laisser un espace libre contre les parois de la pièce. Cette géométrie permet à l'outil de descendre profondément dans les poches sans que la partie non coupante ne frotte contre les surfaces usinées.
Dans les ateliers d'usinage, ces outils portent plusieurs noms. Ils sont fréquemment appelés fraises à col réduit , fraises à col long ou fraises à queue soulagée. Quelle que soit la terminologie, l'intention de conception reste identique : maximiser la portée tout en minimisant la longueur de la flûte. La transition de la section cannelée au col présente généralement un rayon lisse pour éviter les montées de contraintes, qui sont des points de défaillance courants sous de lourdes charges radiales.
Le principal avantage mécanique de cette conception réside dans sa résistance centrale. Les cannelures sont essentiellement des rainures profondes meulées dans l'ébauche en carbure. En gardant la section cannelée courte, le col non cannelé conserve un diamètre de noyau solide beaucoup plus grand. Cette section massive en carbure monobloc augmente considérablement le moment d'inertie de l'outil. L'outil acquiert une immense résistance aux forces de flexion, permettant des vitesses d'avance agressives même en pénétrant profondément dans une cavité de moule ou un composant structurel aérospatial. Vous obtenez la portée dont vous avez besoin sans sacrifier la rigidité requise pour pousser l'outil fort.
Les fraises en bout de grande longueur adoptent une approche complètement différente de l'accès aux profondeurs. Sur ces outils, les cannelures de coupe actives s'étendent en continu sur toute la longueur étendue de l'outil. Il n’y a pas de cou réduit ; les cannelures s'étendent de la pointe jusqu'à la tige de serrage. Cela fournit un Long LOC massif, permettant à l'outil d'engager de grands murs verticaux en un seul passage axial.
Cependant, cette capacité de coupe étendue introduit un grave inconvénient mécanique primaire. Les cannelures continues réduisent le diamètre du noyau en carbure monobloc sur toute la longueur étendue. Étant donné que les œsophages enlèvent une grande partie de la masse structurelle, l'outil devient intrinsèquement flexible. Ce manque de matériau de noyau rend la fraise très sujette aux vibrations et à la déflexion sous des charges radiales. L'usinage avec ces outils nécessite une discipline stricte concernant les limites d'engagement radial pour éviter que l'outil ne se déforme par rapport à la coupe. Si vous poussez trop fort un outil long entièrement cannelé, il se cassera au niveau de la face de la pince.
Comprendre pourquoi un outil vibre violemment tandis qu'un autre coupe en douceur nécessite un examen de la physique de l'usinage. La déviation de l’outil est l’ennemi de la précision. Lorsqu’un outil se plie pendant une coupe, cela crée une cascade d’effets négatifs qui endommagent les pièces et détruisent les arêtes de coupe. Vous ne pouvez pas programmer pour sortir d’une mauvaise physique ; vous devez d'abord sélectionner la bonne géométrie.
Le rapport longueur/diamètre (L/D) est la mesure la plus critique dans les applications d'outillage étendues. Il compare la longueur non supportée de l'outil sortant du support à son diamètre de coupe. En génie mécanique, une fraise en bout agit comme une poutre en porte-à-faux. Selon la physique des poutres en porte-à-faux, la déflexion évolue de manière exponentielle en fonction de ces dimensions.
La déviation augmente à la puissance troisième de la longueur (L⊃3;) et diminue à la puissance quatrième du diamètre (D⁴). Cela signifie que si vous doublez la longueur de votre outil, celui-ci devient huit fois plus flexible. Si vous divisez par deux le diamètre du noyau, l'outil devient seize fois plus flexible. Cette réalité mathématique explique pourquoi les outils de grande longueur souffrent de manière disproportionnée de rapports L/D élevés. Un outil long entièrement cannelé a à la fois une grande longueur non supportée et un petit diamètre de noyau, créant le pire des cas en termes de rigidité. En revanche, les géométries réduites du col maintiennent le diamètre du noyau aussi grand que possible le plus longtemps possible, combattant ainsi le L⊃3 ; pénalité avec un fort avantage D⁴.
Par exemple, considérons une fraise en bout d’un demi-pouce qui dépasse de trois pouces. S’il est entièrement cannelé, le diamètre du noyau pourrait n’être que de 0,250 pouces. S’il s’agit d’un outil à col, le diamètre central du col peut être de 0,480 pouces. La différence de rigidité est énorme et a un impact direct sur la vitesse à laquelle vous pouvez alimenter l'outil sans provoquer de broutage.
Pour vraiment comprendre la différence de rigidité, vous devez analyser comment la géométrie des cannelures supprime la masse structurelle. La profondeur de l'œsophage détermine la quantité de copeaux à évacuer, mais chaque millième de pouce de profondeur de l'œsophage élimine le carbure solide du noyau. Les fabricants d'outils équilibrent le dégagement des copeaux et la résistance du noyau, mais les longues cannelures compromettent toujours cette dernière.
Considérez la résistance transversale d'un col réduit par rapport à une section cannelée ayant exactement le même diamètre extérieur. Si vous coupez une fraise longue en deux, la section transversale ressemble à une étoile. Le cercle plein au milieu, le noyau, est assez petit. Si vous coupez le col d’un outil à longue portée, la section transversale est un cercle solide presque parfait. Les cylindres pleins résistent de manière exponentielle aux forces de flexion mieux que les formes cannelées. Par conséquent, même si les deux outils ont une portée totale de trois pouces et un diamètre extérieur d'un demi-pouce, l'outil avec le col plein supportera toujours des forces de coupe radiales plus élevées sans se plier.
Lorsque les forces de coupe dépassent la rigidité de l'outil, celui-ci se plie et s'éloigne du matériau. Lorsque la flûte sort de la coupe, la tension se relâche et l'outil revient en arrière. Cette flexion et cet accrochage rapides créent un bavardage régénérateur. La déviation de l'outil se traduit directement par cette violente vibration, provoquant une oscillation visible à la pointe de l'outil.
L’impact cumulé des vibrations de l’outil détruit les résultats d’usinage. Premièrement, cela ruine la finition de la surface, laissant de profondes marques de broutage et des rainures sur les parois de la pièce. Deuxièmement, cela détruit la précision dimensionnelle, car l'outil est physiquement éloigné du parcours d'outil programmé, laissant derrière lui un excès de matière. Troisièmement, les vibrations génèrent un excès de chaleur en raison de charges de copeaux et de frottements incohérentes. Enfin, cette action de coupe irrégulière provoque une usure accélérée et prématurée des bords. Le carbure est incroyablement dur mais très cassant ; les micro-impacts du broutage ébrècheront rapidement les arêtes de coupe, obligeant le remplacement précoce de l'outil.
La sélection du bon outil nécessite d'évaluer les performances de chaque géométrie selon différentes mesures d'usinage. Vous devez adapter les caractéristiques physiques de l'outil aux exigences spécifiques de l'impression de votre pièce.
Comparaison des performances des outils étendus
| Performance métrique | Longue portée (col réduit) | Longue longueur (entièrement cannelée) |
|---|---|---|
| Profil de rigidité | Plus élevé (le noyau solide conserve la masse) | Inférieur (le noyau cannelé enlève la masse) |
| Résistance au bavardage | Excellent dans les poches profondes | Mauvais sans contrôle strict des paramètres |
| Risque de déviation de l'outil | Faible à modéré | Élevé à sévère |
| Profondeur axiale maximale (Ap) | Limité strictement aux LOC courts | Toute la longueur des flûtes |
| Évacuation des copeaux | Flux fluide autour du cou | Enclin à s'emballer dans de longues œsophages |
Les exigences en matière de finition de surface dictent souvent le choix des outils pour les travaux en cavité profonde. Les outils à longue portée offrent des finitions inférieures supérieures dans les poches profondes. Parce que le col solide minimise les oscillations et les vibrations, les bords tranchants courts balaient proprement le fond de la poche. L'outil reste stable, garantissant que le sol est plat et exempt de marques de broutage. Vous pouvez souvent obtenir une finition miroir sur le fond d'une poche simplement en gardant l'outil rigide.
À l’inverse, les outils de grande longueur comportent un risque élevé de mauvaise finition des murs. Lors de la finition d'un mur haut, la nature flexible des longues cannelures rend l'outil sensible aux vibrations harmoniques. À moins que l'engagement radial ne soit strictement contrôlé et extrêmement léger, l'outil laissera des marques témoins et des motifs de broutage distincts le long des surfaces verticales. Obtenir une finition propre avec un outil long entièrement cannelé nécessite une parfaite optimisation de l'avance et de la vitesse, et souvent un passage de ressort pour nettoyer la déflexion.
Extraire les copeaux d'une poche profonde est tout aussi critique que couper le matériau. Si des copeaux restent dans la zone de coupe, l'outil les recoupe. La recoupe des copeaux détruit le tranchant et augmente la température à l’intérieur de la poche. La chaleur est le principal tueur des revêtements en carbure.
Les outils longue portée excellent dans ce domaine. Le dégagement du col offre une voie largement ouverte pour que les copeaux s'écoulent vers le haut et hors de la cavité. Cette évacuation plus facile des copeaux réduit la redécoupe et empêche l'accumulation de chaleur, prolongeant ainsi la durée de vie de l'outil. Vous pouvez souvent faire fonctionner ces outils avec un liquide de refroidissement standard ou un jet d'air modéré.
Les outils de grande longueur ont du mal à évacuer les copeaux dans les espaces clos. Les longues cannelures peuvent piéger les copeaux dans les fentes profondes et fermées. Les copeaux s'accumulent dans les longues arcades, entraînant une rupture immédiate de l'outil s'ils ne sont pas gérés. Le fonctionnement de ces outils dans des poches profondes nécessite un liquide de refroidissement à haute pression ou de puissants jets d'air parfaitement dirigés dans la zone de coupe pour projeter les copeaux dans les cannelures et hors de la pièce.
Connaître les mécanismes ne représente que la moitié de la bataille ; en appliquant ces connaissances à vos configurations quotidiennes, vous gagnerez en efficacité. Utilisez ce cadre pour déterminer quelle géométrie d'outil correspond à votre opération d'usinage spécifique.
Vous devriez par défaut fraises en bout à longue portée chaque fois que votre opération nécessite un accès profond mais ne nécessite pas de coupe axiale profonde. Les poches profondes, où seuls les coins inférieurs ou inférieurs nécessitent un usinage, constituent le cas d'utilisation idéal. L'outil tombe dans la poche, usine le sol avec ses courtes cannelures, et le col soulagé dégage en toute sécurité les parois supérieures.
Ces outils sont également essentiels pour franchir les obstacles dans des configurations 3+2 ou 5 axes simultanés. Lorsque la tête de broche doit s'incliner près d'un appareil, le col allongé offre le jeu physique nécessaire sans sacrifier la rigidité. Vous pouvez usiner des supports aéronautiques complexes sans entrer en collision avec la table à tourillons.
L'usinage de reprise et l'ébauche de cavités profondes bénéficient également de cette géométrie. Tant que la profondeur de passe axiale programmée (Ap) reste inférieure au LOC de l'outil, vous pouvez ébaucher efficacement des cavités profondes. De plus, dans les applications de micro-usinage, l'utilisation de micro-fraises à long col est le seul moyen viable d'accéder à des caractéristiques miniatures et profondes. Un micro-outil entièrement cannelé se casserait instantanément sous n'importe quelle charge radiale, tandis que la version à col offre juste assez de résistance pour survivre à l'opération.
Les fraises en bout de grande longueur sont des outils hautement spécialisés qui doivent être réservés à des opérations spécifiques pour lesquelles un outil à col réduit ne peut physiquement pas effectuer le travail. Leur application principale est la finition de murs verticaux hauts et continus sans laisser de marques témoins en descente. Si une pièce nécessite une paroi verticale de 3 pouces parfaitement homogène, le fait de descendre avec un outil à cannelure courte laissera de légères lignes à chaque incrément de profondeur. Un outil de grande longueur peut finir le mur entier en une seule passe axiale douce et continue.
Ils sont également nécessaires pour le profilage périphérique profond où tout le côté de la pièce doit être usiné simultanément. De plus, ces outils fonctionnent bien lors de l'usinage de matériaux à faible densité comme les mousses d'outillage, les plastiques et certains aluminiums souples. Dans ces matériaux, les efforts de coupe sont minimes, ce qui signifie que les risques de déflexion liés à l'âme flexible sont considérablement réduits. Vous pouvez utiliser toute la longueur de la flûte sans provoquer de bavardages importants.
Même le bon outil échouera s'il est piloté par le mauvais parcours d'outil. L'outillage étendu nécessite une rupture totale avec les paramètres de fraisage standard. Vous devez ajuster votre approche de programmation pour tenir compte des limitations physiques des ratios L/D élevés.
Lorsqu'un outil long se met à crier et à bavarder, l'instinct commun des machinistes est de baisser considérablement le régime et les vitesses d'avance. C’est ce qu’on appelle le piège du ralentissement. Même si le ralentissement peut temporairement calmer le broutage, il entraîne souvent un frottement de l'outil. L'outil arrête de cisailler le matériau et commence à le pousser. Cela génère une friction massive, un excès de chaleur et provoque une défaillance prématurée des bords plutôt qu'une formation adéquate de copeaux.
Au lieu de deviner, vous devez vous fier aux données de coupe du fabricant. Il est absolument nécessaire de consulter les spécifications du fabricant d'outillage pour les images de surface (SFM) et les pouces par dent (IPT). Ces chiffres sont spécifiquement calibrés pour les outils LOC étendus et les matériaux spécifiques. Les paramètres de coupe de l'acier doux 1018 différeront considérablement de ceux utilisés sur les alliages aérospatiaux durcis.
De plus, le rainurage traditionnel est catastrophique pour les outils à rapport L/D élevé. Enfouir un long outil à 180 degrés dans le matériau maximise les forces radiales et garantit une déviation importante ou une rupture instantanée. Ne jamais insérer avec un outil étendu. Utilisez toujours des techniques de fraisage dynamiques pour contrôler l’angle d’engagement.
Ajustements de parcours d'outil courants pour l'usinage à portée étendue
| variable | Outillage standard | Ajustement d'outillage étendu |
|---|---|---|
| Engagement radial (Ae) | Jusqu'à 50 % du diamètre de l'outil | Limité à 5 % à 10 % du diamètre de l'outil |
| Avance par dent (IPT) | Spécification du catalogue standard | Augmenter légèrement pour stabiliser la pression de l'outil |
| Vitesse de broche (RPM) | Spécification du catalogue standard | Ajustez vers le haut ou vers le bas de 10 % pour briser les harmoniques |
| Méthode de saisie | Rampe plongeante ou raide | Entrée hélicoïdale peu profonde uniquement |
Les logiciels de FAO modernes constituent la solution ultime pour gérer la déflexion des outils. L'utilisation de parcours d'outils de fraisage à haute efficacité (HEM) ou trochoïdaux est obligatoire pour les outils étendus. HEM combine une profondeur de coupe axiale élevée (Ap) avec un très faible engagement radial (Ae).
Une petite morsure radiale amincit le copeau et dirige les forces de coupe axialement vers le haut dans la broche plutôt que radialement contre le côté de l'outil. Les broches ont des roulements axiaux massifs ; ils peuvent facilement gérer la pression ascendante. En déplaçant le vecteur de force, HEM permet aux outils longs de couper de manière agressive sans se plier.
Lors de la programmation de ces parcours d'outils, suivez ces étapes spécifiques pour garantir le succès :
Les outils étendus agissent comme des leviers massifs, amplifiant toute imprécision de la broche de votre machine ou du porte-outil. Le faux-rond de la broche, mesuré en tant que lecture totale de l'indicateur (TIR), correspond à la quantité d'oscillation de l'outil par rapport à sa véritable ligne centrale. Si votre support présente un faux-rond de 0,0005 pouce au niveau de la face de la pince, un outil étendu dépassant quatre pouces peut avoir un faux-rond de 0,003 pouce au niveau de la pointe de coupe.
Ce faux-rond agrandi signifie qu'une seule flûte effectue toute la coupe, ce qui entraîne un broutage instantané et une mort rapide de l'outil. Par conséquent, l’utilisation de porte-outils de haute précision est une exigence stricte. Des supports de frettage, des mandrins hydrauliques ou des mandrins de fraisage de très haute précision doivent être utilisés lors de l'exécution de géométries à longue portée ou de grande longueur. Les pinces de serrage ER standard manquent souvent de la force de préhension et de la concentricité nécessaires pour empêcher les vibrations induites par le faux-rond sur des longueurs étendues.
R : LOC est la partie de coupe active et cannelée de l'outil. La portée est la distance totale entre le porte-outil et la pointe, qui peut inclure un col réduit non coupant. La portée détermine la profondeur que l'outil peut atteindre, tandis que le LOC détermine la quantité de matériau qui peut être engagée axialement en un seul passage.
R : Utilisez-les pour réaliser des poches profondes, pour dépasser les obstructions de pièces, pour le micro-usinage de cavités profondes ou pour toute application où vous avez besoin d'une portée étendue mais qui ne nécessite qu'une faible profondeur de coupe. Ils offrent une rigidité supérieure car le col non cannelé conserve un noyau en carbure monobloc plus grand et plus résistant.
R : Évitez l’instinct de ralentir la machine. Au lieu de cela, réduisez l'engagement radial (Ae), utilisez des stratégies d'amincissement des copeaux, réduisez la vitesse de broche spécifiquement pour briser les harmoniques, augmentez légèrement l'avance par dent pour stabiliser l'outil et assurez-vous que le faux-rond est minimisé dans le porte-outil.
R : Les cannelures continues réduisent le diamètre du noyau solide de l'outil. Combinées à un rapport longueur/diamètre (L/D) élevé, les forces de coupe radiales plient facilement le noyau flexible, entraînant des oscillations, une mauvaise finition et une usure rapide de l'outil. Le manque de masse solide le rend intrinsèquement faible face aux charges latérales.
R : Oui, à condition qu'il s'agisse d'une coupe centrale, mais une interpolation en rampe ou en hélice est fortement recommandée pour réduire la pression axiale et évacuer efficacement les copeaux des cavités profondes. La plongée vers le bas emprisonne les copeaux et augmente la chaleur, ce qui peut rapidement détruire le tranchant des outils étendus.