Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-18 Origen: Sitio
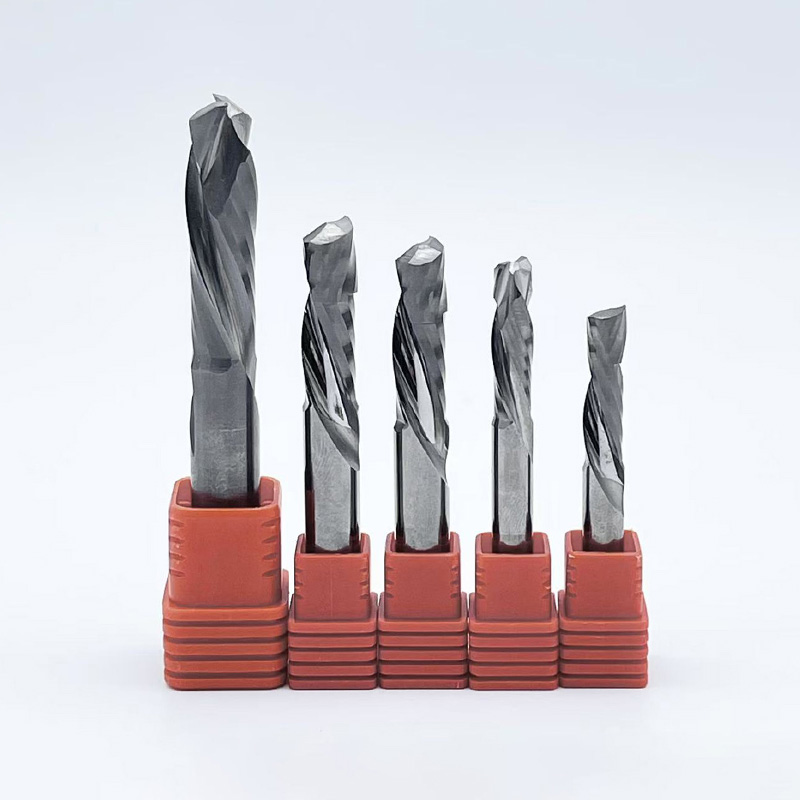
¿Pueden las máquinas CNC avanzadas lograr precisión sin las herramientas de corte adecuadas? La geometría, el desgaste y la vibración de la herramienta afectan directamente la precisión del mecanizado. Las herramientas de fresado ayudan a los fabricantes a mantener tolerancias estrictas, superficies lisas y resultados consistentes. Este artículo explora cómo mejoran la precisión en diferentes procesos y aplicaciones CNC.
Las herramientas de fresado influyen en la precisión a través de la geometría del filo, la rigidez, la resistencia al desgaste y la estabilidad del corte.
Su rendimiento varía según los diferentes procesos CNC. Comprender estas diferencias ayuda a los fabricantes a seleccionar herramientas para requisitos de mecanizado específicos.
El planeado elimina material en amplias superficies de la pieza de trabajo. Comúnmente prepara caras de montaje, bases de máquinas e interfaces de ensamblaje.
Las fresas planeadoras adecuadas distribuyen las cargas de corte sobre sus filos. Esto ayuda a producir superficies consistentes y reducir la variación del mecanizado.
Sin embargo, el posicionamiento de la plaquita y la alineación del husillo siguen siendo esenciales. Una mala alineación del cortador puede crear superficies desiguales y errores dimensionales.
El fresado de ranuras crea canales, chaveteros y otras características internas. Estas operaciones requieren dimensiones de ranura precisas y paredes laterales rectas.
Las fresas de mango adecuadas ayudan a controlar las fuerzas de corte y la desviación de la herramienta. Su diámetro de corte y geometría de la ranura influyen en la precisión de la ranura terminada.
El descentramiento de la herramienta también puede producir ranuras de gran tamaño. Los fabricantes deben verificar las dimensiones del cortador y la precisión de la sujeción de la herramienta antes de mecanizar.
El fresado de contornos crea bordes curvos, superficies escalonadas y perfiles de componentes detallados.
Las herramientas de fresado para piezas CNC complejas deben mantener un compromiso de corte estable. Una deflexión excesiva puede provocar variaciones dimensionales a lo largo de superficies curvas.
Los cortadores de radio de esquina y de punta esférica admiten diferentes requisitos de contorneado. Su geometría debe coincidir con la forma deseada del componente.
El fresado de cajeras elimina material dentro de los límites definidos de los componentes. Comúnmente produce cavidades, huecos y características mecánicas internas.
El fresado de cajeras preciso requiere un compromiso de corte controlado y trayectorias de herramienta adecuadas. Las fuerzas de corte excesivas pueden afectar las dimensiones de la pared y la precisión de las esquinas.
Los fabricantes deben equilibrar las tasas de eliminación de material con los requisitos de acabado.
El fresado tridimensional produce superficies curvas y geometrías de molde complejas.
Los cortadores de punta esférica se seleccionan comúnmente para estas aplicaciones. Sus bordes cortantes redondeados ayudan a mecanizar superficies curvas con precisión.
El acabado de la superficie depende de la distancia de paso, el diámetro de la herramienta y las condiciones de corte.
Los pasos más pequeños pueden reducir la altura del festón pero aumentar el tiempo de mecanizado.
El microfresado implica producir características extremadamente pequeñas utilizando herramientas de corte en miniatura.
Estas operaciones exigen una sujeción precisa de las herramientas y parámetros de corte cuidadosamente controlados. Incluso un descentramiento menor puede afectar el rendimiento de las cortadoras pequeñas.
Las herramientas de micromaquinado admiten cavidades detalladas, canales estrechos y perfiles de componentes en miniatura.
Son especialmente valiosos cuando las fresas convencionales no pueden acceder a funciones restringidas.
El fresado de acabado elimina pequeñas cantidades de material para lograr las dimensiones finales.
Requiere bordes cortantes afilados, sujeción estable de herramientas y compromiso de corte constante.
Las fresas de acabado adecuadas reducen las irregularidades de la superficie y mejoran la repetibilidad dimensional.
Los fabricantes deben reservar márgenes de acabado adecuados después del mecanizado en desbaste.
Consejo: Haga coincidir la geometría de la fresa con la operación de mecanizado antes de aumentar las velocidades de corte o los avances.
Diferentes industrias requieren diferentes tolerancias de mecanizado, materiales y geometrías de componentes.
Las herramientas de fresado adecuadas respaldan estos requisitos al mejorar la estabilidad y repetibilidad del proceso.
El mecanizado aeroespacial frecuentemente involucra aleaciones de aluminio, titanio y materiales de ingeniería exigentes.
Las fresas de precisión producen perfiles estructurales, características de montaje y superficies de componentes complejas.
Estas operaciones requieren una evacuación de viruta adecuada y fuerzas de corte controladas.
Los fabricantes deberían priorizar la estabilidad dimensional al mecanizar componentes aeroespaciales de paredes delgadas.
La fabricación de automóviles depende del mecanizado repetible en grandes lotes de producción.
Las herramientas de fresado producen componentes relacionados con motores, carcasas de transmisión, superficies de montaje y características mecánicas de precisión.
El rendimiento de corte estable ayuda a mantener dimensiones consistentes durante toda la producción.
Una vida útil más larga de la herramienta también puede reducir las interrupciones durante la fabricación automatizada.
La fabricación de moldes requiere cavidades precisas, contornos complejos y superficies con acabado liso.
Los aceros para herramientas endurecidos presentan desafíos adicionales relacionados con las fuerzas de corte y el desgaste de las herramientas.
Las fresas de carburo adecuadas proporcionan la rigidez necesaria para el mecanizado de precisión.
Las herramientas especializadas de radio de esquina y punta esférica admiten diferentes geometrías de cavidad.
La fabricación de instrumentos médicos y de precisión a menudo requiere componentes pequeños y precisos.
Los componentes de acero inoxidable y titanio exigen una cuidadosa selección de los parámetros de corte.
Las fresas en miniatura ayudan a producir ranuras estrechas, perfiles pequeños y superficies intrincadas.
El mecanizado preciso respalda el ensamblaje de componentes y la calidad constante de las piezas terminadas.
Nota: Los requisitos de la industria por sí solos no pueden determinar la selección de herramientas. Los materiales de las piezas de trabajo y las tolerancias de los componentes siguen siendo factores esenciales.
La precisión dimensional depende tanto de la calidad de la herramienta de corte como de la configuración de la máquina.
Incluso las herramientas de fresado bien diseñadas requieren condiciones operativas estables para lograr resultados consistentes.
Las fuerzas de corte pueden doblar las fresas durante el mecanizado.
La deflexión excesiva provoca variaciones dimensionales y superficies desiguales de los componentes.
Las fresas de carburo macizo ofrecen una gran rigidez en comparación con herramientas HSS similares.
Su rigidez permite un corte preciso en condiciones de mecanizado adecuadas.
Los fabricantes también deben minimizar el saliente de la herramienta para reducir las fuerzas de flexión.
La geometría del filo influye en la formación de viruta, las fuerzas de corte y la calidad de la superficie.
Los bordes afilados pueden reducir la resistencia al corte en materiales adecuados. Las preparaciones de bordes más resistentes pueden mejorar la durabilidad durante operaciones exigentes.
El ángulo de la hélice también influye en cómo los bordes cortantes se acoplan a la pieza de trabajo.
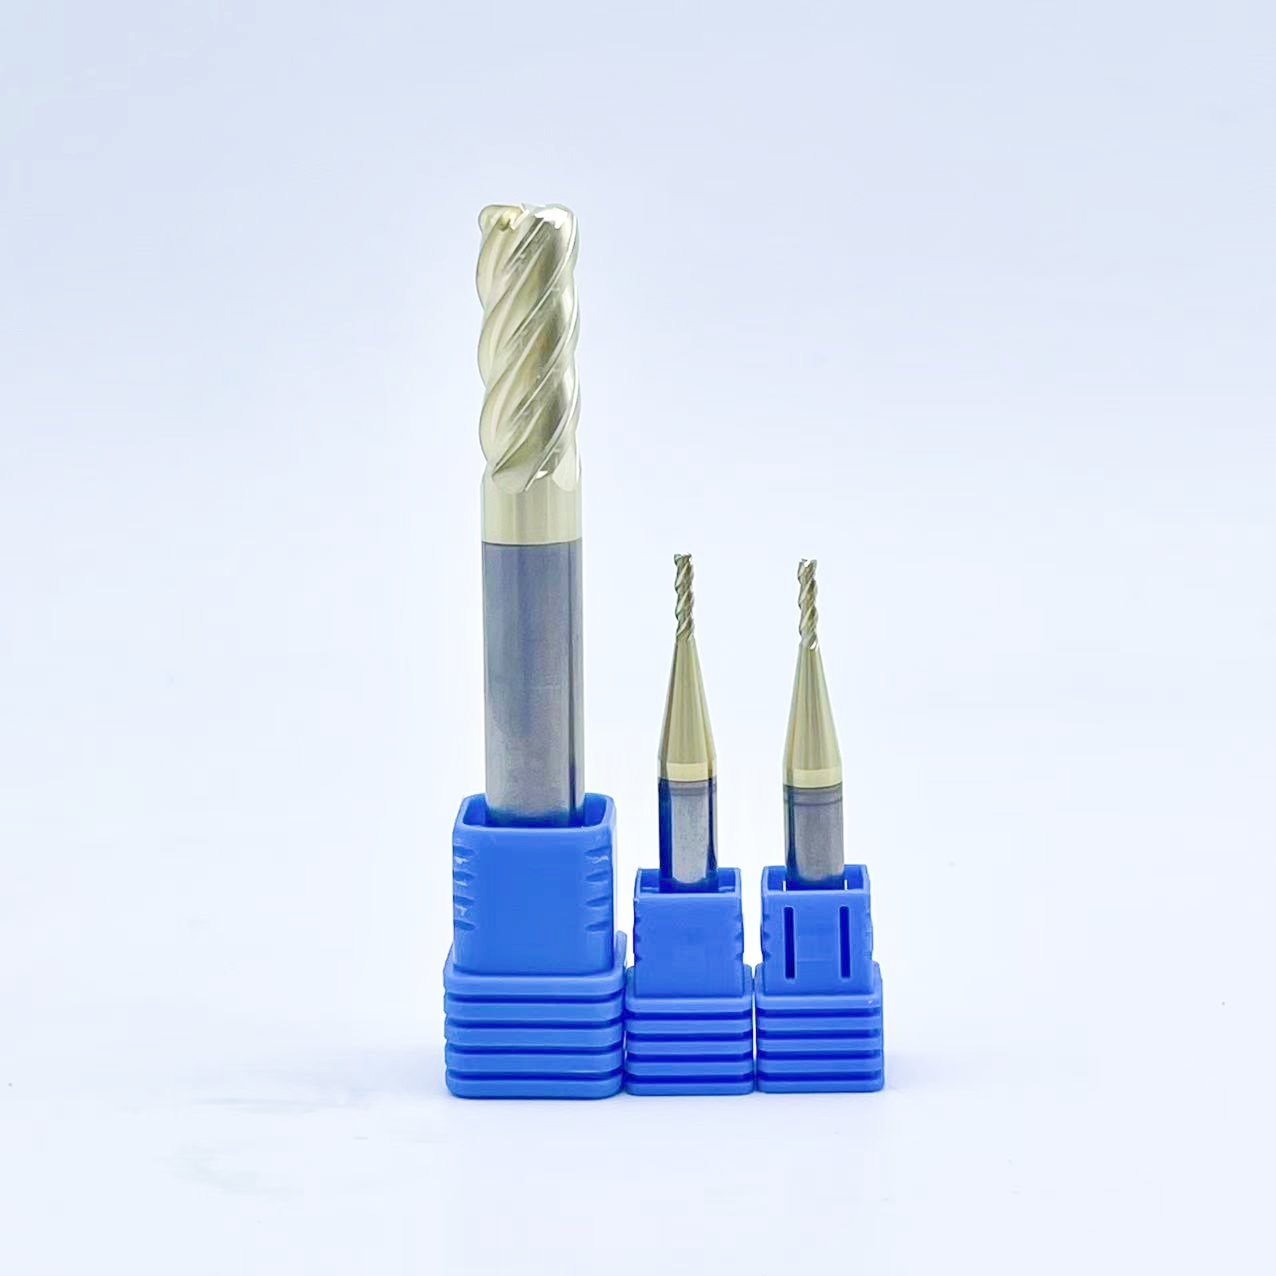
Por ejemplo, Las fresas de carburo HRC56 cuentan con un diseño de hélice de 35 grados y una construcción de carburo recubierto.
Estas características pueden respaldar la estabilidad del corte cuando se combinan con materiales adecuados.
El descentramiento de la herramienta ocurre cuando un cortador gira fuera de su eje previsto.
El descentramiento excesivo crea cargas de viruta desiguales en los bordes de corte. Esto puede reducir la vida útil de la herramienta y afectar la precisión dimensional.
Las pinzas de precisión y los portaherramientas adecuados ayudan a mantener la alineación adecuada del cortador.
Los fabricantes deben inspeccionar los soportes periódicamente y verificar el descentramiento cuando se produzcan problemas de precisión.
La velocidad del husillo, la velocidad de avance y la profundidad de corte determinan las condiciones de corte.
Un compromiso de corte excesivo puede aumentar la deflexión y la vibración.
Avances muy bajos también pueden causar fricción en lugar de un corte efectivo.
Los fabricantes deben comenzar con los parámetros recomendados y realizar ajustes controlados.
El mecanizado repetible requiere condiciones de corte estables durante toda la producción.
Consejo: Mida la desviación de la herramienta y verifique los parámetros de corte antes de ajustar la compensación de la trayectoria del CNC.
La geometría de la fresa determina cómo los bordes cortantes entran en contacto con la pieza de trabajo.
Las diferentes geometrías ofrecen ventajas para operaciones de mecanizado y requisitos de superficie específicos.
El número de ranuras influye en la separación de virutas, el compromiso de corte y la capacidad de avance.
Las fresas de dos canales proporcionan espacios de viruta más grandes para muchas aplicaciones de aluminio.
Las cortadoras de cuatro flautas se seleccionan comúnmente para fresado de acero y acabado de contornos.
Las ranuras adicionales pueden contribuir a un acabado productivo cuando la evacuación de virutas sigue siendo eficaz.
Sin embargo, más filos no mejoran automáticamente la precisión.
El ángulo de la hélice influye en la dirección de la fuerza de corte y el movimiento de la viruta.
Los diseños de hélice adecuados pueden promover un corte suave y reducir la vibración.
Diferentes materiales de piezas de trabajo pueden requerir diferentes ángulos de hélice.
Los fabricantes deben considerar el comportamiento del material y la rigidez de la herramienta al seleccionar las fresas.
Los diferentes perfiles de fresa satisfacen diferentes requisitos de mecanizado.
Las fresas de extremo cuadrado producen características de fondo plano y paredes laterales rectas.
Las fresas de punta esférica mecanizan superficies curvas y perfiles tridimensionales complejos.
Los cortadores de radio de esquina fortalecen las esquinas de corte vulnerables durante las operaciones adecuadas.
Tipo de herramienta de fresado |
Operación típica de CNC |
Consideración de precisión |
|---|---|---|
Fresa de extremo cuadrado |
Ranuras y bolsillos de fondo plano |
Ancho de ranura y rectitud de pared |
Molino de extremo de punta esférica |
Superficies 3D y contornos curvos. |
Altura del festón de la superficie |
Fresa de extremo de radio de esquina |
Contorneado y fresado de perfiles |
Estabilidad de los bordes y geometría de las esquinas. |
Microfresa |
Características en miniatura y pequeñas cavidades. |
Desviación y desviación de la herramienta |
Fresa frontal |
Amplias superficies planas |
Posicionamiento de las plaquitas y planitud de la superficie. |
Las dimensiones de la herramienta influyen en la rigidez del corte y la accesibilidad de las funciones.
Los cortadores más largos pueden alcanzar cavidades más profundas pero experimentan una mayor desviación.
Los diámetros más grandes generalmente proporcionan más rigidez en condiciones operativas similares.
Sin embargo, la geometría del componente puede requerir diámetros de corte más pequeños.
Los fabricantes deben seleccionar el cortador práctico más corto para cada operación.
Consejo: Elija la geometría del cortador de acuerdo con la característica terminada en lugar de utilizar un diseño de herramienta para cada operación CNC.
Los materiales de las herramientas de corte determinan la rigidez, la resistencia al desgaste y el rendimiento térmico.
Su selección se vuelve especialmente importante durante operaciones de mecanizado de precisión exigentes.
El carburo sólido ofrece alta dureza y rigidez para aplicaciones de corte exigentes.
Ayuda a que los bordes cortantes resistan el desgaste abrasivo durante operaciones de mecanizado repetidas.
Estas propiedades respaldan dimensiones consistentes cuando los parámetros de corte siguen siendo adecuados.
Los fabricantes pueden explorar Herramientas de fresado de precisión para diferentes requisitos de fabricación CNC.
La selección de herramientas debe considerar la dureza del material, la geometría del cortador y las condiciones de mecanizado.
Los revestimientos protectores ayudan a reducir el desgaste del filo en condiciones adecuadas.
Los recubrimientos TiAlN y AlTiN se utilizan habitualmente para el mecanizado de acero exigente.
Pueden mejorar el rendimiento térmico y la durabilidad de la vanguardia.
Sin embargo, la selección del recubrimiento depende del tipo de material y de las condiciones de enfriamiento.
Un recubrimiento inadecuado puede aumentar la fricción o favorecer la adhesión del material.
El aluminio y otros materiales no ferrosos suelen producir virutas largas y adhesivas.
Los filos de corte pulidos pueden reducir la acumulación de material durante el mecanizado.
Las herramientas sin recubrimiento o con recubrimiento especial pueden funcionar mejor en estas aplicaciones.
La geometría de canal adecuada ayuda a mantener una evacuación eficaz de la viruta.
Los fabricantes deben evaluar la adhesión del material antes de seleccionar un recubrimiento.
El desgaste de la herramienta cambia gradualmente la geometría del filo.
Esto puede aumentar las fuerzas de corte y afectar las dimensiones de los componentes terminados.
Las herramientas de fresado resistentes al desgaste ayudan a mantener un rendimiento de corte más consistente.
Sin embargo, los fabricantes todavía necesitan procedimientos regulares de inspección y reemplazo.
La vida útil de la herramienta debe evaluarse frente a los requisitos de tolerancia dimensional reales.
Nota: La dureza de la herramienta por sí sola no garantiza una mayor precisión. La geometría de corte, el material de la pieza y la estabilidad de la máquina también influyen en los resultados.
Los problemas de precisión a menudo surgen debido al desgaste de las herramientas, configuraciones inestables y parámetros de corte inadecuados.
Identificar sus causas ayuda a los fabricantes a reducir los defectos y mejorar la consistencia del mecanizado.
La vibración crea vibraciones no deseadas entre el cortador y la pieza de trabajo.
Puede producir marcas superficiales visibles y variaciones dimensionales.
El exceso de voladizo de la herramienta, la mala sujeción de la pieza y las condiciones de corte inadecuadas aumentan el riesgo de vibración.
Los fabricantes deberían mejorar la rigidez de la configuración antes de aumentar la velocidad de corte.
Las rebabas se forman cuando el material se deforma cerca del filo.
Su formación depende de las propiedades del material, la geometría de la herramienta y la dirección de corte.
Los cortadores desgastados pueden aumentar la formación de rebabas y la rugosidad de la superficie.
Las estrategias adecuadas de preparación de bordes y acabado ayudan a mejorar la calidad de los componentes.
La acumulación de viruta crea resistencia al corte y calor adicionales.
Las virutas recicladas pueden dañar las superficies acabadas o acelerar el desgaste de las herramientas.
Los bolsillos profundos y las ranuras estrechas son especialmente vulnerables a la acumulación de virutas.
La geometría de ranura adecuada y las estrategias de eliminación de viruta mejoran la confiabilidad del corte.
El desgaste de la herramienta cambia la posición efectiva del filo.
Esto puede producir cambios dimensionales graduales entre lotes de producción.
Los fabricantes deben monitorear el estado de las herramientas y las mediciones de los componentes terminados.
La compensación del desgaste puede ayudar a mantener las dimensiones dentro de límites aceptables.
Sin embargo, los cortadores dañados deben reemplazarse antes de que ocurra una falla en la herramienta.
Consejo: registre los defectos de mecanizado recurrentes junto con el estado de la herramienta, los parámetros de corte y la información de configuración de la máquina.
La selección de herramientas de fresado adecuadas requiere una evaluación cuidadosa de los requisitos de los componentes.
Los fabricantes deberían comparar el rendimiento de corte en lugar de confiar únicamente en las especificaciones de la herramienta.
Comience revisando el dibujo del componente y las características de mecanizado requeridas.
Identifique dimensiones críticas, requisitos de acabado superficial y tolerancias geométricas.
Estos requisitos determinan el diámetro de fresa y la geometría de corte necesarios.
Tolerancias más estrictas pueden requerir herramientas de acabado dedicadas y configuraciones de mecanizado estables.
Los diferentes procesos CNC requieren diferentes geometrías de herramientas de corte.
Las fresas planeadoras admiten el mecanizado de superficies amplias.
Las fresas de extremo cuadrado se adaptan a ranuras, cavidades y perfiles rectos.
Las herramientas de punta esférica soportan superficies tridimensionales complejas.
Las microfresas abordan características pequeñas y áreas de mecanizado restringidas.
La dureza, la tenacidad y la formación de viruta de la pieza de trabajo influyen en la selección de la herramienta.
La rigidez de la máquina y la precisión del husillo también afectan la precisión alcanzable.
Una cortadora de alto rendimiento no puede compensar una configuración de mecanizado inestable.
Los fabricantes deben verificar las capacidades de la máquina antes de seleccionar parámetros de corte exigentes.
Las pruebas de mecanizado proporcionan evidencia práctica del rendimiento de la herramienta.
Los fabricantes deben medir las dimensiones del acabado, la calidad de la superficie y el desgaste de las herramientas.
También deben controlar el tiempo de mecanizado y la estabilidad del proceso.
Una simple comparación de prueba puede respaldar decisiones de compra informadas.
Factor de evaluación |
Evaluación recomendada |
|---|---|
Precisión dimensional |
Mida las dimensiones de los componentes críticos |
Calidad de la superficie |
Comprobar rugosidades y defectos visibles. |
Desgaste de herramientas |
Inspeccionar los bordes cortantes después del mecanizado. |
Estabilidad del proceso |
Supervise la vibración y la consistencia del mecanizado |
Eficiencia de producción |
Comparar tiempos de ciclo y cambios de herramientas |
Consejo: Pruebe las fresas candidatas en condiciones idénticas antes de seleccionar herramientas para pedidos de producción grandes.
Las herramientas de fresado mejoran la precisión del mecanizado CNC mediante una geometría de corte, rigidez y resistencia al desgaste adecuadas. Ayudan a mantener tolerancias estrictas, superficies lisas y resultados consistentes en diferentes procesos de mecanizado.
La selección adecuada de herramientas y los parámetros de corte mejoran aún más la eficiencia de la producción y reducen los errores de mecanizado.
SUPSTEED PRECISION TOOLS proporciona herramientas de fresado de carburo de precisión para aplicaciones CNC exigentes. Sus soluciones de corte respaldan un rendimiento de mecanizado confiable, una productividad mejorada y una calidad constante de los componentes.
R: Las herramientas de fresado eliminan material para crear superficies, ranuras y contornos precisos.
R: Las herramientas de fresado reducen la desviación y permiten un corte preciso cuando se seleccionan correctamente.
R: Mejoran el acabado superficial, la consistencia y la estabilidad del corte.
R: Los cortadores duraderos reducen los cambios de herramientas y el desperdicio de mecanizado.
R: Los cortadores de punta esférica se adaptan a superficies curvas; Las fresas de extremo cuadrado se adaptan a las características planas.
R: El desgaste, la desviación y la vibración de las herramientas comúnmente reducen la precisión.