Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 18.10.2026 Herkunft: Website
Können moderne CNC-Maschinen ohne die richtigen Schneidwerkzeuge Präzision erreichen? Werkzeuggeometrie, Verschleiß und Vibration wirken sich direkt auf die Bearbeitungsgenauigkeit aus. Fräswerkzeuge helfen Herstellern, enge Toleranzen, glatte Oberflächen und konsistente Ergebnisse einzuhalten. In diesem Artikel wird untersucht, wie sie die Genauigkeit bei verschiedenen CNC-Prozessen und -Anwendungen verbessern.
Fräswerkzeuge beeinflussen die Genauigkeit durch Schneidengeometrie, Steifigkeit, Verschleißfestigkeit und Schnittstabilität.
Ihre Leistung variiert je nach CNC-Prozess. Das Verständnis dieser Unterschiede hilft Herstellern bei der Auswahl von Werkzeugen für spezifische Bearbeitungsanforderungen.
Beim Planfräsen wird Material über breite Werkstückoberflächen abgetragen. Im Allgemeinen werden Montageflächen, Maschinenbasen und Montageschnittstellen vorbereitet.
Geeignete Planfräser verteilen die Schnittlast auf ihre Schneiden. Dies trägt dazu bei, einheitliche Oberflächen zu erzeugen und Bearbeitungsschwankungen zu reduzieren.
Die Positionierung der Wendeschneidplatten und die Ausrichtung der Spindel bleiben jedoch weiterhin von entscheidender Bedeutung. Eine schlechte Fräserausrichtung kann zu unebenen Oberflächen und Maßfehlern führen.
Beim Schlitzfräsen entstehen Kanäle, Keilnuten und andere interne Merkmale. Diese Vorgänge erfordern genaue Schlitzabmessungen und gerade Seitenwände.
Geeignete Schaftfräser helfen dabei, Schnittkräfte und Werkzeugablenkung zu kontrollieren. Ihr Schnittdurchmesser und ihre Nutgeometrie beeinflussen die Genauigkeit des fertigen Schlitzes.
Auch Werkzeugunrundheit kann zu übergroßen Schlitzen führen. Hersteller sollten vor der Bearbeitung die Fräserabmessungen und die Werkzeughaltegenauigkeit überprüfen.
Beim Konturfräsen entstehen geschwungene Kanten, abgestufte Flächen und detaillierte Bauteilprofile.
Fräswerkzeuge für komplexe CNC-Teile müssen einen stabilen Schnitteingriff gewährleisten. Eine übermäßige Durchbiegung kann zu Maßabweichungen entlang gekrümmter Oberflächen führen.
Eckenradius- und Kugelfräser unterstützen unterschiedliche Konturierungsanforderungen. Ihre Geometrie sollte zur gewünschten Bauteilform passen.
Beim Taschenfräsen wird Material innerhalb definierter Bauteilgrenzen entfernt. Es entstehen häufig Hohlräume, Aussparungen und interne mechanische Merkmale.
Präzises Taschenfräsen erfordert einen kontrollierten Schnitteingriff und geeignete Werkzeugwege. Zu hohe Schnittkräfte können die Wandabmessungen und die Eckengenauigkeit beeinträchtigen.
Hersteller sollten die Materialabtragsraten gegen die Endbearbeitungsanforderungen abwägen.
Durch dreidimensionales Fräsen entstehen gekrümmte Oberflächen und komplexe Formgeometrien.
Für diese Anwendungen werden üblicherweise Kugelfräser eingesetzt. Ihre abgerundeten Schneidkanten helfen bei der präzisen Bearbeitung gekrümmter Oberflächen.
Die Oberflächengüte hängt vom Zustellungsabstand, dem Werkzeugdurchmesser und den Schnittbedingungen ab.
Kleinere Zustellungen können die Bogenhöhe verringern, aber die Bearbeitungszeit verlängern.
Beim Mikrofräsen werden extrem kleine Merkmale mithilfe von Miniaturschneidwerkzeugen hergestellt.
Diese Operationen erfordern eine präzise Werkzeughaltung und sorgfältig kontrollierte Schnittparameter. Selbst geringfügige Unrundheiten können die Leistung kleiner Fräser beeinträchtigen.
Mikrobearbeitungswerkzeuge unterstützen detaillierte Hohlräume, schmale Kanäle und Miniaturkomponentenprofile.
Sie sind besonders wertvoll, wenn herkömmliche Fräser nicht auf eingeschränkte Funktionen zugreifen können.
Beim Fertigfräsen werden kleine Materialmengen abgetragen, um die Endabmessungen zu erreichen.
Es erfordert scharfe Schneidkanten, eine stabile Werkzeughaltung und einen gleichmäßigen Schnitteingriff.
Geeignete Schlichtfräser reduzieren Oberflächenunregelmäßigkeiten und verbessern die Maßhaltigkeit.
Hersteller sollten nach der Grobbearbeitung entsprechende Schlichtaufmaße reservieren.
Tipp: Passen Sie die Fräsergeometrie an den Bearbeitungsvorgang an, bevor Sie die Schnittgeschwindigkeit oder den Vorschub erhöhen.
Verschiedene Branchen erfordern unterschiedliche Bearbeitungstoleranzen, Materialien und Bauteilgeometrien.
Geeignete Fräswerkzeuge unterstützen diese Anforderungen, indem sie die Prozessstabilität und Wiederholgenauigkeit verbessern.
Bei der Bearbeitung in der Luft- und Raumfahrtindustrie werden häufig Aluminiumlegierungen, Titan und anspruchsvolle technische Materialien verwendet.
Präzisionsfräser erzeugen Strukturprofile, Montagemerkmale und komplexe Bauteiloberflächen.
Diese Vorgänge erfordern eine geeignete Spanabfuhr und kontrollierte Schnittkräfte.
Bei der Bearbeitung dünnwandiger Luft- und Raumfahrtkomponenten sollten Hersteller der Dimensionsstabilität Priorität einräumen.
Der Automobilbau ist auf die wiederholbare Bearbeitung großer Produktionschargen angewiesen.
Fräswerkzeuge produzieren motorbezogene Komponenten, Getriebegehäuse, Montageflächen und präzise mechanische Merkmale.
Eine stabile Schneidleistung trägt dazu bei, während der gesamten Produktion konsistente Abmessungen beizubehalten.
Eine längere Werkzeugstandzeit kann auch Unterbrechungen während der automatisierten Fertigung reduzieren.
Der Formenbau erfordert präzise Hohlräume, komplexe Konturen und glatte Oberflächen.
Gehärtete Werkzeugstähle stellen zusätzliche Herausforderungen hinsichtlich Schnittkräften und Werkzeugverschleiß dar.
Passende Hartmetallfräser sorgen für die nötige Steifigkeit für die Präzisionsbearbeitung.
Spezielle Eckenradius- und Kugelkopfwerkzeuge unterstützen unterschiedliche Hohlraumgeometrien.
Bei der Herstellung von Medizin- und Präzisionsinstrumenten sind häufig kleine, präzise Komponentenmerkmale erforderlich.
Edelstahl- und Titankomponenten erfordern eine sorgfältige Auswahl der Schnittparameter.
Miniaturfräser helfen bei der Herstellung schmaler Schlitze, kleiner Profile und komplizierter Oberflächen.
Eine präzise Bearbeitung unterstützt die Komponentenmontage und eine gleichbleibende Qualität der fertigen Teile.
Hinweis: Branchenanforderungen allein können die Werkzeugauswahl nicht bestimmen. Werkstückmaterialien und Bauteiltoleranzen bleiben wesentliche Faktoren.
Die Maßgenauigkeit hängt sowohl von der Qualität des Schneidwerkzeugs als auch von der Maschineneinstellung ab.
Selbst gut konstruierte Fräswerkzeuge erfordern stabile Betriebsbedingungen, um konsistente Ergebnisse zu erzielen.
Schnittkräfte können Fräser während der Bearbeitung verbiegen.
Übermäßige Durchbiegung führt zu Maßabweichungen und unebenen Bauteiloberflächen.
Vollhartmetallfräser bieten im Vergleich zu ähnlichen HSS-Werkzeugen eine hohe Steifigkeit.
Ihre Steifigkeit unterstützt ein präzises Schneiden unter geeigneten Bearbeitungsbedingungen.
Hersteller sollten außerdem den Werkzeugüberhang minimieren, um die Biegekräfte zu reduzieren.
Die Schneidengeometrie beeinflusst Spanbildung, Schnittkräfte und Oberflächenqualität.
Scharfe Kanten können bei geeigneten Materialien die Schnittfestigkeit verringern. Eine stärkere Kantenvorbereitung kann die Haltbarkeit bei anspruchsvollen Einsätzen verbessern.
Der Spiralwinkel beeinflusst auch, wie die Schneidkanten in das Werkstück eingreifen.
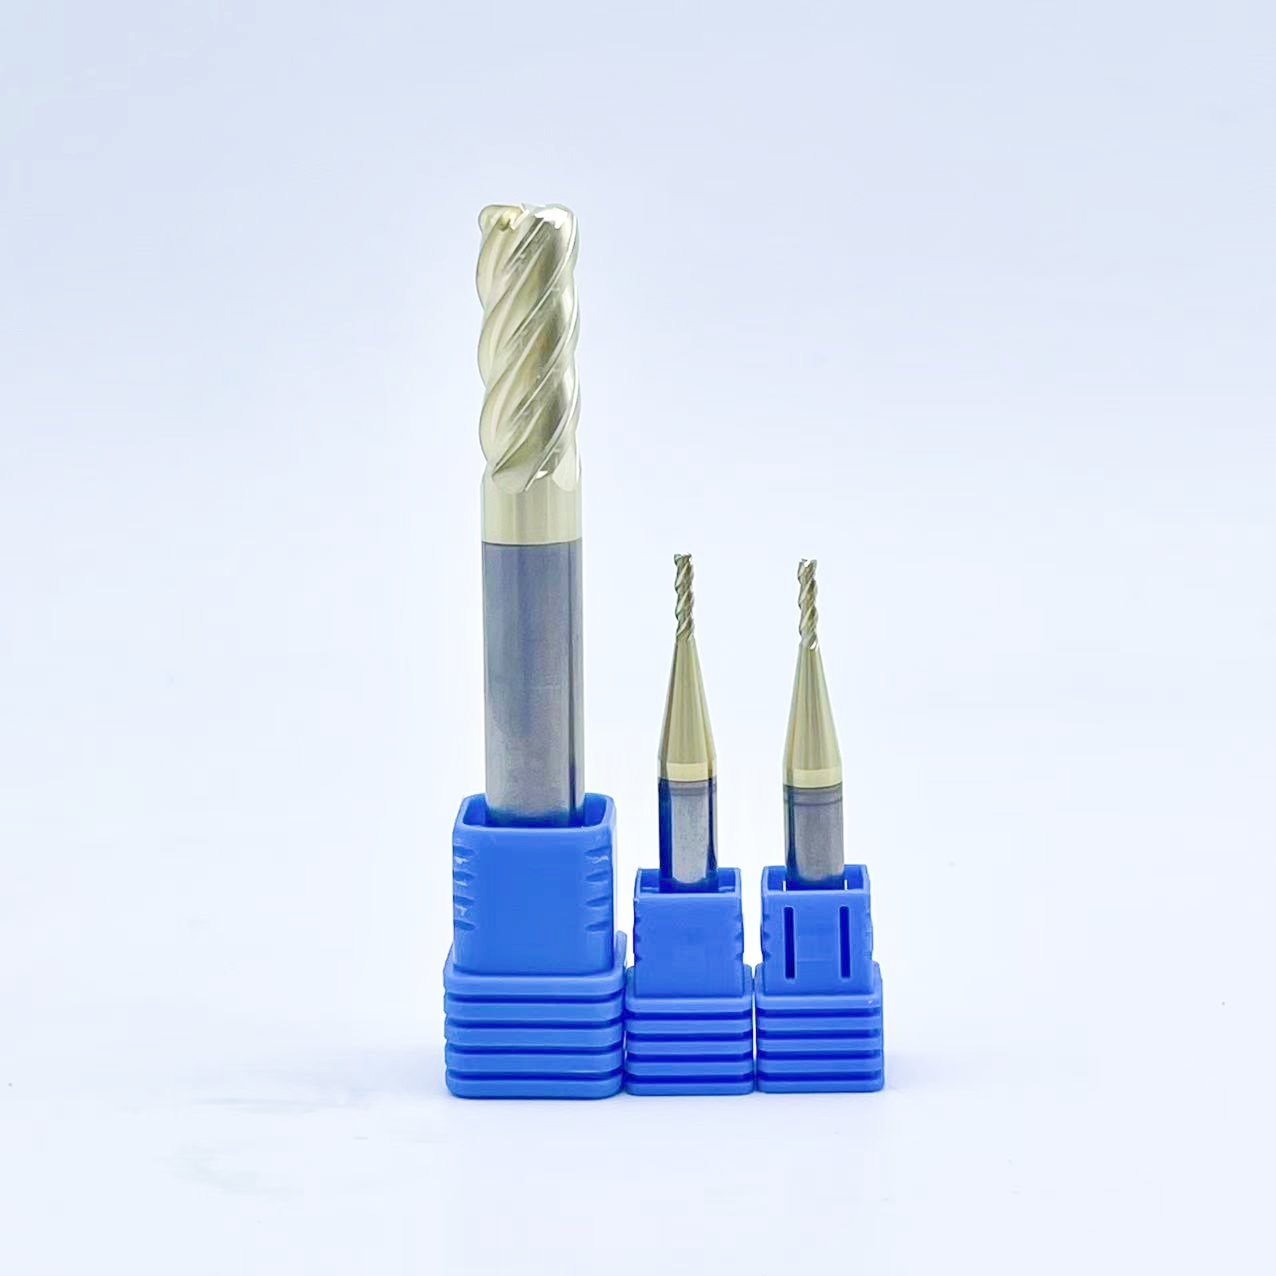
Zum Beispiel, HRC56-Hartmetall-Schaftfräser verfügen über ein 35-Grad-Helix-Design und eine beschichtete Hartmetallkonstruktion.
Diese Eigenschaften können die Schnittstabilität unterstützen, wenn sie auf geeignete Materialien abgestimmt sind.
Werkzeugunrundheit tritt auf, wenn sich ein Fräser außerhalb seiner vorgesehenen Achse dreht.
Übermäßiger Rundlauf führt zu ungleichmäßiger Spanbelastung an den Schneidkanten. Dies kann die Standzeit des Werkzeugs verkürzen und die Maßhaltigkeit beeinträchtigen.
Präzisionsspannzangen und geeignete Werkzeughalter tragen dazu bei, die richtige Ausrichtung des Fräsers aufrechtzuerhalten.
Hersteller sollten die Halter regelmäßig überprüfen und den Rundlauf überprüfen, wenn Genauigkeitsprobleme auftreten.
Spindeldrehzahl, Vorschubgeschwindigkeit und Schnitttiefe bestimmen die Schnittbedingungen.
Ein übermäßiger Schnitteingriff kann die Durchbiegung und Vibration verstärken.
Sehr niedrige Vorschubgeschwindigkeiten können auch eher zum Reiben als zum effektiven Schneiden führen.
Hersteller sollten mit empfohlenen Parametern beginnen und kontrollierte Anpassungen vornehmen.
Eine wiederholbare Bearbeitung erfordert stabile Schnittbedingungen während der gesamten Produktion.
Tipp: Messen Sie den Rundlauf des Werkzeugs und überprüfen Sie die Schnittparameter, bevor Sie die CNC-Werkzeugwegkompensation anpassen.
Die Fräsergeometrie bestimmt, wie die Schneidkanten das Werkstück berühren.
Unterschiedliche Geometrien bieten Vorteile für spezifische Bearbeitungsvorgänge und Oberflächenanforderungen.
Die Anzahl der Nuten beeinflusst den Spanabstand, den Schnitteingriff und die Vorschubfähigkeit.
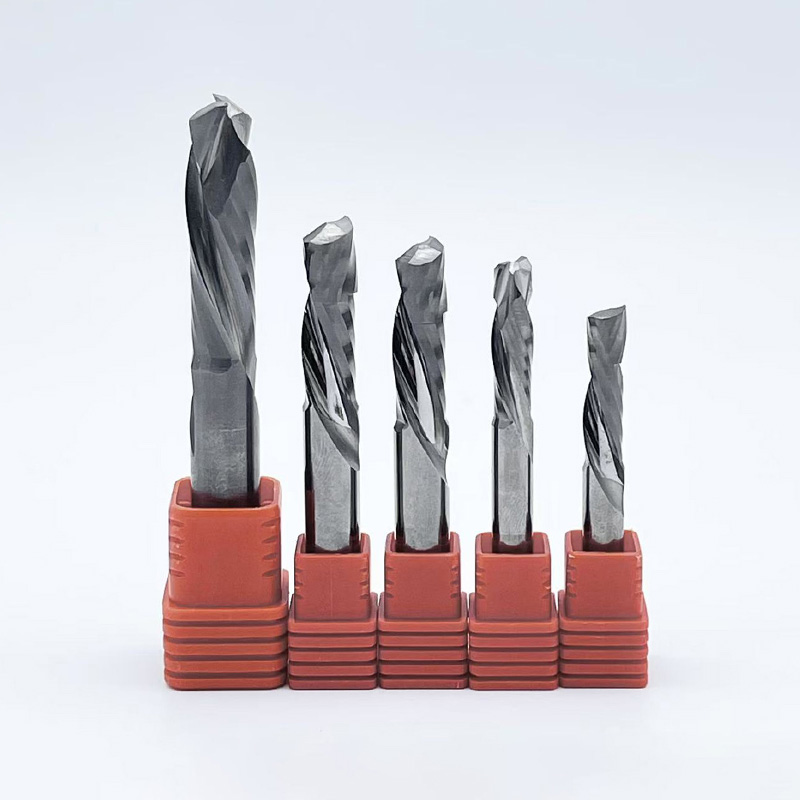
Zweischneidige Schaftfräser bieten bei vielen Aluminiumanwendungen größere Spanräume.
Vierschneidige Fräser werden häufig zum Fräsen von Stahl und zur Konturenbearbeitung eingesetzt.
Zusätzliche Spannuten können die produktive Schlichtbearbeitung unterstützen, wenn die Spanabfuhr effektiv bleibt.
Allerdings verbessern mehr Schneidkanten nicht automatisch die Genauigkeit.
Der Spiralwinkel beeinflusst die Schnittkraftrichtung und die Spanbewegung.
Geeignete Helix-Designs können einen reibungslosen Schnitteingriff fördern und Vibrationen reduzieren.
Unterschiedliche Werkstückmaterialien können unterschiedliche Spiralwinkel erfordern.
Hersteller sollten bei der Auswahl von Fräsern das Materialverhalten und die Werkzeugsteifigkeit berücksichtigen.
Unterschiedliche Fräserprofile erfüllen unterschiedliche Bearbeitungsanforderungen.
Vierkant-Schaftfräser erzeugen flache Bodenmerkmale und gerade Seitenwände.
Kugelfräser bearbeiten gekrümmte Oberflächen und komplexe dreidimensionale Profile.
Eckenradiusfräser verstärken bei geeigneten Arbeiten empfindliche Schnittecken.
Fräswerkzeugtyp |
Typischer CNC-Betrieb |
Überlegungen zur Genauigkeit |
|---|---|---|
Quadratischer Schaftfräser |
Schlitze und Taschen mit flachem Boden |
Schlitzbreite und Wandgeradheit |
Kugelfräser |
3D-Oberflächen und geschwungene Konturen |
Höhe der Oberflächenmuschel |
Eckenradius-Schaftfräser |
Kontur- und Profilfräsen |
Kantenstabilität und Eckengeometrie |
Mikro-Schaftfräser |
Miniaturmerkmale und kleine Hohlräume |
Rundlauf und Werkzeugdurchbiegung |
Planfräser |
Breite ebene Flächen |
Positionierung des Einsatzes und Ebenheit der Oberfläche |
Die Werkzeugabmessungen beeinflussen die Schnittsteifigkeit und die Zugänglichkeit der Merkmale.
Längere Fräser können tiefere Hohlräume erreichen, erfahren aber eine größere Ablenkung.
Größere Durchmesser sorgen im Allgemeinen für mehr Steifigkeit unter ähnlichen Betriebsbedingungen.
Allerdings können aufgrund der Bauteilgeometrie kleinere Schnittdurchmesser erforderlich sein.
Hersteller sollten für jeden Arbeitsgang den kürzesten praktischen Fräser auswählen.
Tipp: Wählen Sie die Fräsergeometrie entsprechend dem fertigen Merkmal, anstatt für jeden CNC-Vorgang ein einziges Werkzeugdesign zu verwenden.
Schneidwerkzeugmaterialien bestimmen Steifigkeit, Verschleißfestigkeit und thermische Leistung.
Ihre Auswahl ist besonders wichtig bei anspruchsvollen Präzisionsbearbeitungsvorgängen.
Vollhartmetall bietet eine hohe Härte und Steifigkeit für anspruchsvolle Schneidanwendungen.
Es trägt dazu bei, dass die Schneidkanten bei wiederholten Bearbeitungsvorgängen abrasivem Verschleiß standhalten.
Diese Eigenschaften unterstützen konsistente Abmessungen, wenn die Schnittparameter geeignet bleiben.
Hersteller können sich informieren Präzisionsfräswerkzeuge für unterschiedliche CNC-Fertigungsanforderungen.
Bei der Werkzeugauswahl sollten Materialhärte, Fräsergeometrie und Bearbeitungsbedingungen berücksichtigt werden.
Unter geeigneten Bedingungen tragen Schutzbeschichtungen dazu bei, den Verschleiß der Schneidkante zu reduzieren.
TiAlN- und AlTiN-Beschichtungen werden häufig für die anspruchsvolle Stahlbearbeitung verwendet.
Sie können die thermische Leistung und die Haltbarkeit der Schneide verbessern.
Die Auswahl der Beschichtung hängt jedoch von der Materialart und den Kühlbedingungen ab.
Eine ungeeignete Beschichtung kann die Reibung erhöhen oder die Materialhaftung begünstigen.
Aluminium und andere Nichteisenmaterialien erzeugen oft lange, klebrige Späne.
Polierte Schneidkanten können die Materialansammlung während der Bearbeitung reduzieren.
Unbeschichtete oder speziell beschichtete Werkzeuge können bei diesen Anwendungen eine bessere Leistung erbringen.
Eine geeignete Nutgeometrie trägt zur Aufrechterhaltung einer effektiven Spanabfuhr bei.
Hersteller sollten die Materialhaftung bewerten, bevor sie eine Beschichtung auswählen.
Der Werkzeugverschleiß verändert allmählich die Schneidengeometrie.
Dies kann die Schnittkräfte erhöhen und die Abmessungen des fertigen Bauteils beeinflussen.
Verschleißfeste Fräswerkzeuge sorgen für eine gleichmäßigere Schnittleistung.
Hersteller benötigen jedoch weiterhin regelmäßige Inspektions- und Austauschverfahren.
Die Standzeit des Werkzeugs sollte anhand der tatsächlichen Maßtoleranzanforderungen bewertet werden.
Hinweis: Die Werkzeughärte allein garantiert keine bessere Genauigkeit. Auch Schnittgeometrie, Werkstückmaterial und Maschinenstabilität beeinflussen die Ergebnisse.
Genauigkeitsprobleme entstehen oft durch Werkzeugverschleiß, instabile Einstellungen und ungeeignete Schnittparameter.
Die Identifizierung ihrer Ursachen hilft Herstellern, Fehler zu reduzieren und die Bearbeitungskonsistenz zu verbessern.
Durch Rattern entstehen unerwünschte Vibrationen zwischen Fräser und Werkstück.
Es kann zu sichtbaren Oberflächenmarkierungen und Maßabweichungen kommen.
Ein übermäßiger Werkzeugüberhang, eine schlechte Werkstückspannung und ungeeignete Schnittbedingungen erhöhen das Risiko von Rattern.
Hersteller sollten die Setup-Steifigkeit verbessern, bevor sie die Schnittgeschwindigkeit erhöhen.
Grate entstehen, wenn sich Material in der Nähe der Schneidkante verformt.
Ihre Entstehung hängt von den Materialeigenschaften, der Werkzeuggeometrie und der Schnittrichtung ab.
Abgenutzte Fräser können die Gratbildung und die Oberflächenrauheit verstärken.
Geeignete Kantenvorbereitungs- und Endbearbeitungsstrategien tragen zur Verbesserung der Bauteilqualität bei.
Die Spanansammlung erzeugt zusätzlichen Schnittwiderstand und Hitze.
Wiederverwertete Späne können die fertigen Oberflächen beschädigen oder den Werkzeugverschleiß beschleunigen.
Tiefe Taschen und schmale Schlitze sind besonders anfällig für Spanablagerungen.
Eine geeignete Nutgeometrie und Spanabfuhrstrategien verbessern die Schnittzuverlässigkeit.
Werkzeugverschleiß verändert die effektive Schneidkantenposition.
Dies kann zu allmählichen Dimensionsänderungen über Produktionschargen hinweg führen.
Hersteller sollten den Werkzeugzustand und die fertigen Komponentenmessungen überwachen.
Eine Verschleißkompensation kann dazu beitragen, die Abmessungen innerhalb akzeptabler Grenzen zu halten.
Beschädigte Fräser müssen jedoch ausgetauscht werden, bevor es zu einem Werkzeugausfall kommt.
Tipp: Erfassen Sie wiederkehrende Bearbeitungsfehler zusammen mit dem Werkzeugzustand, den Schnittparametern und den Informationen zur Maschineneinrichtung.
Die Auswahl geeigneter Fräswerkzeuge erfordert eine sorgfältige Bewertung der Komponentenanforderungen.
Hersteller sollten die Schneidleistung vergleichen und sich nicht nur auf die Werkzeugspezifikationen verlassen.
Beginnen Sie mit der Überprüfung der Komponentenzeichnung und der erforderlichen Bearbeitungsmerkmale.
Identifizieren Sie kritische Abmessungen, Anforderungen an die Oberflächenbeschaffenheit und geometrische Toleranzen.
Diese Anforderungen bestimmen den notwendigen Fräserdurchmesser und die Schneidengeometrie.
Engere Toleranzen erfordern möglicherweise spezielle Endbearbeitungswerkzeuge und stabile Bearbeitungseinstellungen.
Unterschiedliche CNC-Prozesse erfordern unterschiedliche Schneidwerkzeuggeometrien.
Planfräser unterstützen die Breitflächenbearbeitung.
Vierkant-Schaftfräser eignen sich für Schlitze, Taschen und gerade Profile.
Kugelkopfwerkzeuge unterstützen komplexe dreidimensionale Oberflächen.
Mikrofräser eignen sich für kleine Merkmale und eingeschränkte Bearbeitungsbereiche.
Werkstückhärte, Zähigkeit und Spanbildung beeinflussen die Werkzeugauswahl.
Auch Maschinensteifigkeit und Spindelgenauigkeit beeinflussen die erreichbare Präzision.
Ein Hochleistungsfräser kann eine instabile Bearbeitungsaufstellung nicht ausgleichen.
Hersteller sollten die Maschinenfähigkeiten überprüfen, bevor sie anspruchsvolle Schnittparameter auswählen.
Bearbeitungsversuche liefern den praktischen Nachweis der Werkzeugleistung.
Hersteller sollten Fertigmaße, Oberflächenqualität und Werkzeugverschleiß messen.
Sie sollten auch die Bearbeitungszeit und die Prozessstabilität überwachen.
Ein einfacher Testvergleich kann fundierte Kaufentscheidungen unterstützen.
Bewertungsfaktor |
Empfohlene Bewertung |
|---|---|
Maßgenauigkeit |
Messen Sie kritische Komponentenabmessungen |
Oberflächenqualität |
Rauheit und sichtbare Mängel prüfen |
Werkzeugverschleiß |
Überprüfen Sie die Schnittkanten nach der Bearbeitung |
Prozessstabilität |
Überwachen Sie Vibrationen und Bearbeitungskonsistenz |
Produktionseffizienz |
Vergleichen Sie Zykluszeiten und Werkzeugwechsel |
Tipp: Testen Sie geeignete Fräser unter identischen Bedingungen, bevor Sie Werkzeuge für große Produktionsaufträge auswählen.
Fräswerkzeuge verbessern die CNC-Bearbeitungsgenauigkeit durch geeignete Schnittgeometrie, Steifigkeit und Verschleißfestigkeit. Sie tragen dazu bei, enge Toleranzen, glatte Oberflächen und konsistente Ergebnisse bei verschiedenen Bearbeitungsprozessen einzuhalten.
Die richtige Werkzeugauswahl und die richtigen Schnittparameter verbessern die Produktionseffizienz weiter und reduzieren Bearbeitungsfehler.
SUPSTEED PRECISION TOOLS bietet Präzisions-Hartmetall-Fräswerkzeuge für anspruchsvolle CNC-Anwendungen. Seine Schneidlösungen unterstützen eine zuverlässige Bearbeitungsleistung, eine verbesserte Produktivität und eine gleichbleibende Bauteilqualität.
A: Fräswerkzeuge entfernen Material, um präzise Oberflächen, Schlitze und Konturen zu erstellen.
A: Fräswerkzeuge reduzieren die Durchbiegung und unterstützen präzises Schneiden, wenn sie richtig ausgewählt werden.
A: Sie verbessern die Oberflächenbeschaffenheit, Konsistenz und Schnittstabilität.
A: Langlebige Fräser reduzieren Werkzeugwechsel und Bearbeitungsabfall.
A: Kugelfräser eignen sich für gekrümmte Oberflächen; Vierkant-Schaftfräser eignen sich für flache Merkmale.
A: Werkzeugverschleiß, Unrundheit und Vibration verringern häufig die Genauigkeit.