Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 18-10-2026 Asal: Lokasi
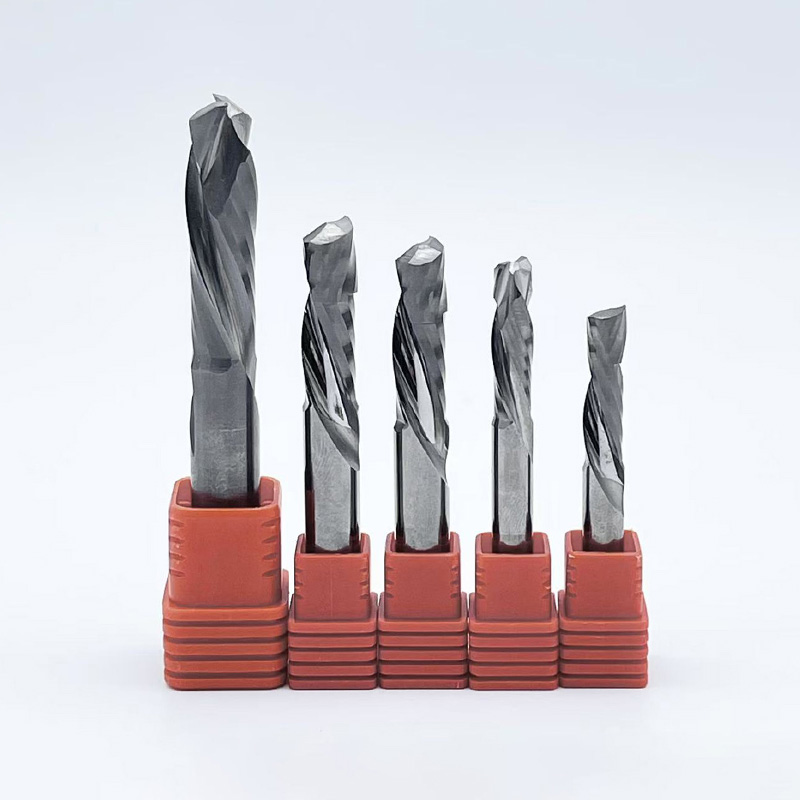
Bisakah mesin CNC canggih mencapai presisi tanpa alat pemotong yang tepat? Geometri pahat, keausan, dan getaran secara langsung mempengaruhi keakuratan pemesinan. Alat Penggilingan membantu produsen mempertahankan toleransi yang ketat, permukaan halus, dan hasil yang konsisten. Artikel ini mengeksplorasi bagaimana mereka meningkatkan akurasi di berbagai proses dan aplikasi CNC.
Alat Penggilingan mempengaruhi keakuratan melalui geometri ujung tombak, kekakuan, ketahanan aus, dan stabilitas pemotongan.
Kinerjanya bervariasi di berbagai proses CNC. Memahami perbedaan-perbedaan ini membantu produsen memilih alat untuk kebutuhan pemesinan tertentu.
Penggilingan muka menghilangkan material di seluruh permukaan benda kerja yang luas. Biasanya menyiapkan permukaan pemasangan, basis mesin, dan antarmuka perakitan.
Pemotong face milling yang sesuai mendistribusikan beban pemotongan pada tepi pemotongannya. Hal ini membantu menghasilkan permukaan yang konsisten dan mengurangi variasi pemesinan.
Namun, penempatan sisipan dan penyelarasan spindel tetap penting. Penjajaran pemotong yang buruk dapat menyebabkan permukaan tidak rata dan kesalahan dimensi.
Penggilingan slot menciptakan saluran, alur pasak, dan fitur internal lainnya. Pengoperasian ini memerlukan dimensi slot yang akurat dan dinding samping yang lurus.
Pabrik akhir yang sesuai membantu mengendalikan gaya pemotongan dan defleksi pahat. Diameter pemotongan dan geometri serulingnya memengaruhi akurasi slot akhir.
Kehabisan alat juga dapat menghasilkan slot yang terlalu besar. Pabrikan harus memverifikasi dimensi pemotong dan keakuratan pegangan perkakas sebelum melakukan pemesinan.
Penggilingan kontur menghasilkan tepi melengkung, permukaan berundak, dan profil komponen mendetail.
Alat Penggilingan untuk Bagian CNC yang Kompleks harus menjaga kestabilan pemotongan. Lendutan yang berlebihan dapat menyebabkan variasi dimensi sepanjang permukaan lengkung.
Pemotong radius sudut dan hidung bola mendukung persyaratan kontur yang berbeda. Geometrinya harus sesuai dengan bentuk komponen yang diinginkan.
Penggilingan saku menghilangkan material di dalam batas komponen yang ditentukan. Ini biasanya menghasilkan rongga, ceruk, dan fitur mekanis internal.
Pocket milling yang akurat memerlukan proses pemotongan yang terkontrol dan jalur pahat yang sesuai. Gaya pemotongan yang berlebihan dapat mempengaruhi dimensi dinding dan akurasi sudut.
Produsen harus menyeimbangkan tingkat pemindahan material dengan persyaratan finishing.
Penggilingan tiga dimensi menghasilkan permukaan melengkung dan geometri cetakan yang kompleks.
Pemotong hidung bola biasanya dipilih untuk aplikasi ini. Tepi tajamnya yang membulat membantu pengerjaan permukaan melengkung secara akurat.
Permukaan akhir tergantung pada jarak langkah, diameter pahat, dan kondisi pemotongan.
Stepover yang lebih kecil dapat mengurangi tinggi scallop namun meningkatkan waktu pemesinan.
Penggilingan mikro melibatkan pembuatan fitur yang sangat kecil menggunakan alat pemotong mini.
Operasi ini memerlukan kepemilikan perkakas yang presisi dan parameter pemotongan yang dikontrol secara cermat. Bahkan runout kecil pun dapat mempengaruhi kinerja pemotong kecil.
Alat Pemesinan Mikro mendukung rongga detail, saluran sempit, dan profil komponen mini.
Mereka sangat berharga ketika pemotong frais konvensional tidak dapat mengakses fitur-fitur yang dibatasi.
Penggilingan akhir menghilangkan sejumlah kecil material untuk mencapai dimensi akhir.
Hal ini memerlukan cutting edge yang tajam, pegangan alat yang stabil, dan proses pemotongan yang konsisten.
Pemotong akhir yang sesuai mengurangi ketidakteraturan permukaan dan meningkatkan kemampuan pengulangan dimensi.
Pabrikan harus menyediakan tunjangan penyelesaian yang sesuai setelah pemesinan kasar.
Tip: Sesuaikan geometri pemotong frais dengan operasi pemesinan sebelum meningkatkan kecepatan pemotongan atau laju pengumpanan.
Industri yang berbeda memerlukan toleransi pemesinan, material, dan geometri komponen yang berbeda.
Alat penggilingan yang sesuai mendukung persyaratan ini dengan meningkatkan stabilitas proses dan kemampuan pengulangan.
Pemesinan dirgantara sering kali melibatkan paduan aluminium, titanium, dan material teknik yang menuntut.
Pemotong penggilingan presisi menghasilkan profil struktural, fitur pemasangan, dan permukaan komponen yang kompleks.
Operasi ini memerlukan evakuasi chip yang sesuai dan gaya pemotongan yang terkendali.
Produsen harus memprioritaskan stabilitas dimensi saat mengerjakan komponen ruang angkasa berdinding tipis.
Manufaktur otomotif bergantung pada pemesinan berulang di seluruh batch produksi besar.
Alat Penggilingan menghasilkan komponen yang berhubungan dengan mesin, rumah transmisi, permukaan pemasangan, dan fitur mekanis presisi.
Performa pemotongan yang stabil membantu menjaga konsistensi dimensi selama produksi.
Umur alat yang lebih lama juga dapat mengurangi gangguan selama produksi otomatis.
Pembuatan cetakan membutuhkan rongga yang akurat, kontur yang rumit, dan permukaan akhir yang halus.
Baja perkakas yang diperkeras menghadirkan tantangan tambahan yang melibatkan gaya pemotongan dan keausan perkakas.
Pemotong karbida yang sesuai memberikan kekakuan yang diperlukan untuk pemesinan presisi.
Jari-jari sudut khusus dan alat hidung bola mendukung geometri rongga yang berbeda.
Pembuatan instrumen medis dan presisi seringkali memerlukan fitur komponen yang kecil dan akurat.
Komponen baja tahan karat dan titanium memerlukan pemilihan parameter pemotongan yang cermat.
Pemotong penggilingan mini membantu menghasilkan slot sempit, profil kecil, dan permukaan rumit.
Pemesinan yang akurat mendukung perakitan komponen dan kualitas komponen akhir yang konsisten.
Catatan: Persyaratan industri saja tidak dapat menentukan pemilihan alat. Bahan benda kerja dan toleransi komponen tetap menjadi faktor penting.
Keakuratan dimensi bergantung pada kualitas alat pemotong dan pengaturan mesin.
Bahkan Alat Penggilingan yang dirancang dengan baik memerlukan kondisi pengoperasian yang stabil untuk mencapai hasil yang konsisten.
Gaya pemotongan dapat membengkokkan pemotong frais selama pemesinan.
Lendutan yang berlebihan menyebabkan variasi dimensi dan permukaan komponen tidak rata.
Pemotong karbida padat menawarkan kekakuan yang tinggi dibandingkan dengan perkakas HSS serupa.
Kekakuannya mendukung pemotongan yang akurat dalam kondisi pemesinan yang sesuai.
Pabrikan juga harus meminimalkan alat yang menggantung untuk mengurangi gaya tekuk.
Geometri cutting edge mempengaruhi pembentukan chip, gaya pemotongan, dan kualitas permukaan.
Tepi yang tajam dapat mengurangi ketahanan terhadap pemotongan pada material yang sesuai. Persiapan tepi yang lebih kuat dapat meningkatkan daya tahan selama pengoperasian yang berat.
Sudut heliks juga memengaruhi cara ujung tajam menyambungkan benda kerja.
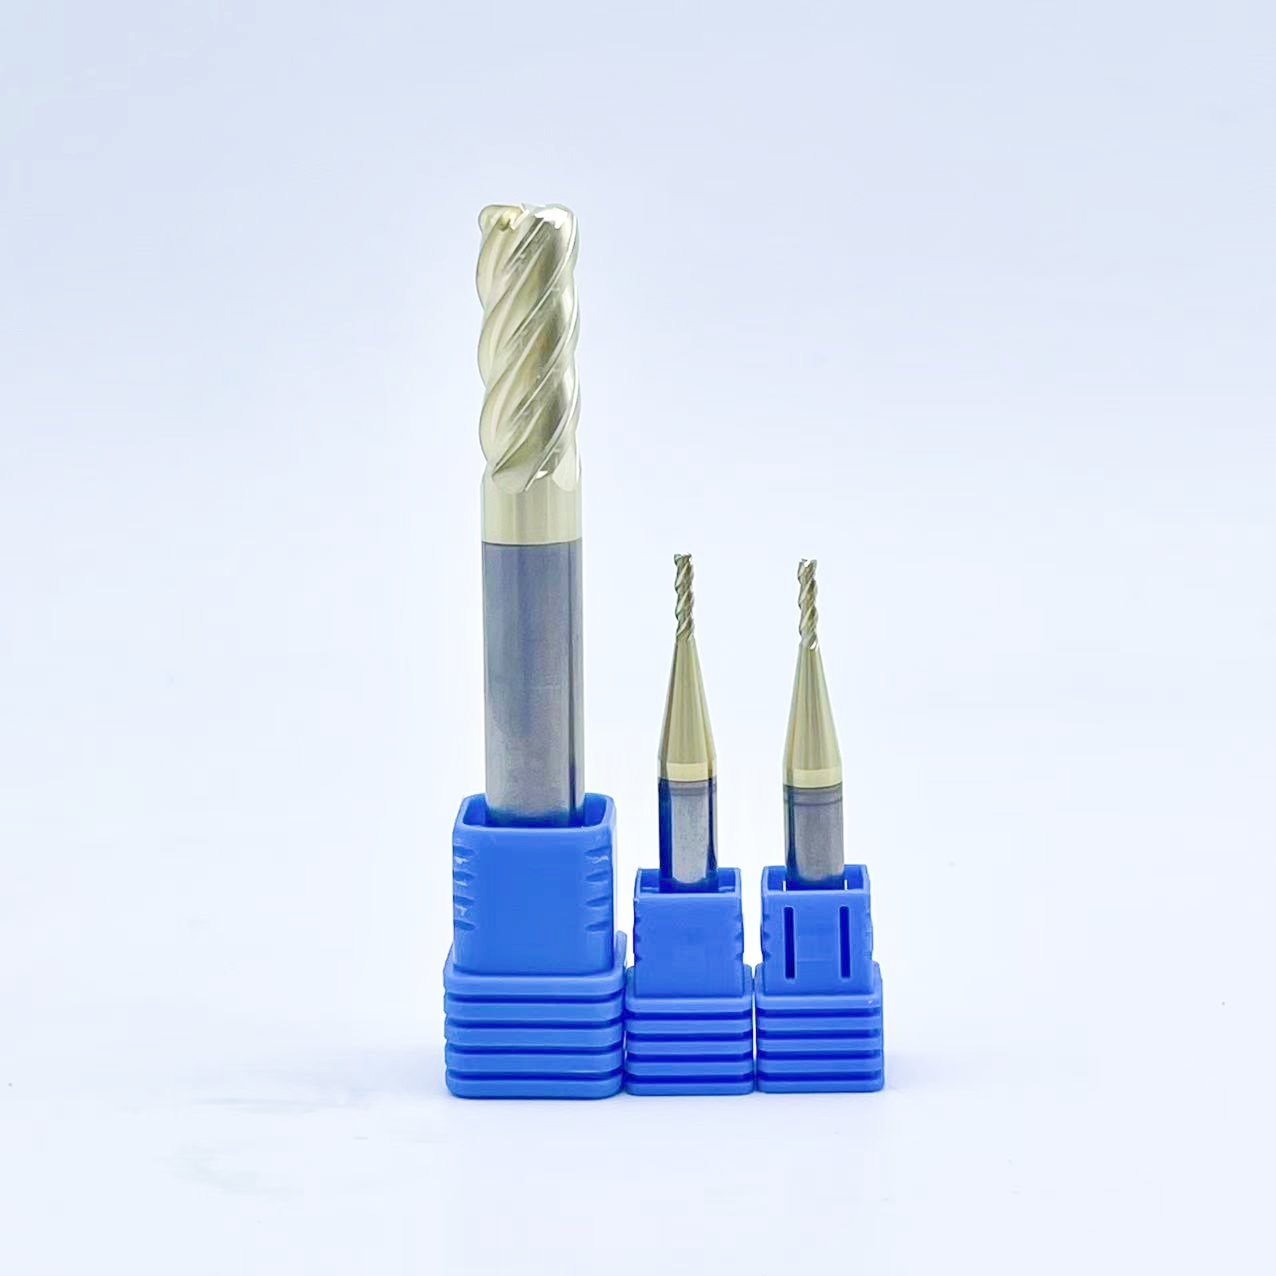
Misalnya, Pabrik Akhir Karbida HRC56 menampilkan desain heliks 35 derajat dan konstruksi karbida berlapis.
Fitur-fitur ini dapat mendukung stabilitas pemotongan bila disesuaikan dengan material yang sesuai.
Kehabisan pahat terjadi ketika pemotong berputar di luar sumbu yang diinginkan.
Runout yang berlebihan menciptakan beban chip yang tidak merata di seluruh cutting edge. Hal ini dapat mengurangi umur pahat dan mempengaruhi keakuratan dimensi.
Collet yang presisi dan toolholder yang sesuai membantu menjaga keselarasan pemotong dengan benar.
Pabrikan harus memeriksa dudukannya secara teratur dan memverifikasi runout ketika terjadi masalah akurasi.
Kecepatan spindel, laju umpan, dan kedalaman pemotongan menentukan kondisi pemotongan.
Pemotongan yang berlebihan dapat meningkatkan defleksi dan getaran.
Laju pemberian pakan yang sangat rendah juga dapat menyebabkan gesekan dibandingkan pemotongan yang efektif.
Pabrikan harus memulai dengan parameter yang direkomendasikan dan melakukan penyesuaian terkendali.
Pemesinan berulang memerlukan kondisi pemotongan yang stabil selama produksi.
Tip: Ukur runout pahat dan verifikasi parameter pemotongan sebelum menyesuaikan kompensasi jalur pahat CNC.
Geometri pemotong frais menentukan bagaimana ujung tombak bersentuhan dengan benda kerja.
Geometri yang berbeda menawarkan keuntungan untuk operasi pemesinan dan kebutuhan permukaan tertentu.
Jumlah seruling memengaruhi jarak bebas chip, keterlibatan pemotongan, dan kemampuan pengumpanan.
Pabrik akhir dua seruling menyediakan ruang chip yang lebih besar untuk banyak aplikasi aluminium.
Pemotong empat seruling biasanya dipilih untuk penggilingan baja dan penyelesaian kontur.
Flute tambahan dapat mendukung penyelesaian akhir yang produktif ketika evakuasi chip tetap efektif.
Namun, semakin banyak sisi tajam tidak secara otomatis meningkatkan akurasi.
Sudut heliks mempengaruhi arah gaya potong dan pergerakan chip.
Desain heliks yang sesuai dapat meningkatkan kelancaran pemotongan dan mengurangi getaran.
Bahan benda kerja yang berbeda mungkin memerlukan sudut heliks yang berbeda.
Produsen harus mempertimbangkan perilaku material dan kekakuan alat saat memilih pemotong.
Profil pemotong yang berbeda melayani kebutuhan pemesinan yang berbeda.
Pabrik ujung persegi menghasilkan fitur dasar datar dan dinding samping lurus.
Pemotong hidung bola mengerjakan permukaan melengkung dan profil tiga dimensi yang rumit.
Pemotong radius sudut memperkuat sudut pemotongan yang rentan selama pengoperasian yang sesuai.
Jenis Alat Penggilingan |
Operasi CNC yang Khas |
Pertimbangan Akurasi |
|---|---|---|
Pabrik Ujung Persegi |
Slot dan saku dengan bagian bawah datar |
Lebar slot dan kelurusan dinding |
Pabrik Akhir Hidung Bola |
Permukaan 3D dan kontur melengkung |
Tinggi permukaan kerang |
Pabrik Akhir Radius Sudut |
Penggilingan kontur dan profil |
Stabilitas tepi dan geometri sudut |
Pabrik Akhir Mikro |
Fitur miniatur dan rongga kecil |
Runout dan defleksi alat |
Pemotong Penggilingan Wajah |
Permukaan datar yang luas |
Masukkan posisi dan kerataan permukaan |
Dimensi alat mempengaruhi kekakuan pemotongan dan aksesibilitas fitur.
Pemotong yang lebih panjang dapat mencapai rongga yang lebih dalam namun mengalami defleksi yang lebih besar.
Diameter yang lebih besar umumnya memberikan kekakuan yang lebih besar pada kondisi pengoperasian yang serupa.
Namun, geometri komponen mungkin memerlukan diameter pemotongan yang lebih kecil.
Pabrikan harus memilih pemotong praktis terpendek untuk setiap pengoperasian.
Tip: Pilih geometri pemotong berdasarkan fitur akhir daripada menggunakan satu desain pahat untuk setiap pengoperasian CNC.
Bahan alat pemotong menentukan kekakuan, ketahanan aus, dan kinerja termal.
Pemilihannya menjadi sangat penting selama operasi pemesinan presisi yang menuntut.
Karbida padat menawarkan kekerasan dan kekakuan tinggi untuk aplikasi pemotongan yang berat.
Ini membantu cutting edge menahan keausan abrasif selama operasi pemesinan berulang.
Properti ini mendukung dimensi yang konsisten ketika parameter pemotongan tetap sesuai.
Produsen dapat melakukan eksplorasi Alat Penggilingan Presisi untuk berbagai kebutuhan manufaktur CNC.
Pemilihan pahat harus mempertimbangkan kekerasan material, geometri pemotong, dan kondisi pemesinan.
Lapisan pelindung membantu mengurangi keausan ujung tombak dalam kondisi yang sesuai.
Lapisan TiAlN dan AlTiN biasanya digunakan untuk pemesinan baja yang menuntut.
Mereka dapat meningkatkan kinerja termal dan daya tahan yang canggih.
Namun, pemilihan lapisan bergantung pada jenis bahan dan kondisi pendinginan.
Lapisan yang tidak sesuai dapat meningkatkan gesekan atau mendorong adhesi material.
Aluminium dan bahan non-besi lainnya sering kali menghasilkan serpihan perekat yang panjang.
Pinggiran tajam yang dipoles dapat mengurangi penumpukan material selama pemesinan.
Perkakas yang tidak dilapisi atau dilapisi secara khusus mungkin bekerja lebih baik dalam aplikasi ini.
Geometri seruling yang sesuai membantu mempertahankan evakuasi chip yang efektif.
Produsen harus mengevaluasi daya rekat material sebelum memilih pelapis.
Keausan pahat secara bertahap mengubah geometri ujung tombak.
Hal ini dapat meningkatkan gaya pemotongan dan mempengaruhi dimensi komponen akhir.
Alat Penggilingan yang tahan aus membantu menjaga kinerja pemotongan lebih konsisten.
Namun, produsen tetap memerlukan prosedur pemeriksaan dan penggantian secara berkala.
Umur alat harus dievaluasi berdasarkan persyaratan toleransi dimensi sebenarnya.
Catatan: Kekerasan alat saja tidak menjamin akurasi yang lebih baik. Geometri pemotongan, material benda kerja, dan stabilitas mesin juga mempengaruhi hasil.
Masalah akurasi sering kali timbul akibat keausan pahat, pengaturan yang tidak stabil, dan parameter pemotongan yang tidak sesuai.
Mengidentifikasi penyebabnya membantu produsen mengurangi cacat dan meningkatkan konsistensi pemesinan.
Obrolan menciptakan getaran yang tidak diinginkan antara pemotong dan benda kerja.
Ini dapat menghasilkan tanda permukaan yang terlihat dan variasi dimensi.
Alat yang terlalu menggantung, workholding yang buruk, dan kondisi pemotongan yang tidak sesuai meningkatkan risiko terjadinya chatter.
Produsen harus meningkatkan kekakuan penyetelan sebelum meningkatkan kecepatan potong.
Gerinda terbentuk ketika material berubah bentuk di dekat ujung tombak.
Pembentukannya bergantung pada sifat material, geometri pahat, dan arah pemotongan.
Pemotong yang aus dapat meningkatkan pembentukan duri dan kekasaran permukaan.
Strategi persiapan tepi dan penyelesaian yang sesuai membantu meningkatkan kualitas komponen.
Akumulasi serpihan menciptakan ketahanan pemotongan dan panas tambahan.
Keripik yang didaur ulang dapat merusak permukaan akhir atau mempercepat keausan alat.
Kantong yang dalam dan slot yang sempit sangat rentan terhadap penumpukan chip.
Geometri flute dan strategi penghilangan chip yang tepat akan meningkatkan keandalan pemotongan.
Keausan pahat mengubah posisi ujung tombak yang efektif.
Hal ini dapat menghasilkan perubahan dimensi bertahap di seluruh batch produksi.
Produsen harus memantau kondisi alat dan pengukuran komponen akhir.
Kompensasi keausan dapat membantu menjaga dimensi dalam batas yang dapat diterima.
Namun, pemotong yang rusak harus diganti sebelum terjadi kerusakan alat.
Tip: Catat cacat pemesinan yang berulang beserta kondisi pahat, parameter pemotongan, dan informasi penyetelan mesin.
Memilih Alat Penggilingan yang sesuai memerlukan evaluasi yang cermat terhadap kebutuhan komponen.
Produsen sebaiknya membandingkan kinerja pemotongan daripada hanya mengandalkan spesifikasi alat.
Mulailah dengan meninjau gambar komponen dan fitur pemesinan yang diperlukan.
Identifikasi dimensi kritis, persyaratan penyelesaian permukaan, dan toleransi geometris.
Persyaratan ini menentukan diameter pemotong dan geometri pemotongan yang diperlukan.
Toleransi yang lebih ketat mungkin memerlukan alat penyelesaian khusus dan pengaturan pemesinan yang stabil.
Proses CNC yang berbeda memerlukan geometri alat pemotong yang berbeda.
Pemotong penggilingan muka mendukung pemesinan permukaan luas.
Pabrik ujung persegi cocok dengan slot, saku, dan profil lurus.
Alat hidung bola mendukung permukaan tiga dimensi yang kompleks.
Pemotong milling mikro mengatasi fitur-fitur kecil dan area pemesinan terbatas.
Kekerasan benda kerja, ketangguhan, dan pembentukan chip mempengaruhi pemilihan pahat.
Kekakuan mesin dan akurasi spindel juga mempengaruhi presisi yang dapat dicapai.
Pemotong berperforma tinggi tidak dapat mengimbangi pengaturan pemesinan yang tidak stabil.
Produsen harus memverifikasi kemampuan alat berat sebelum memilih parameter pemotongan yang diperlukan.
Uji coba pemesinan memberikan bukti praktis mengenai kinerja alat.
Pabrikan harus mengukur dimensi akhir, kualitas permukaan, dan keausan perkakas.
Mereka juga harus memantau waktu pemesinan dan stabilitas proses.
Perbandingan uji coba sederhana dapat mendukung keputusan pembelian yang tepat.
Faktor Evaluasi |
Penilaian yang Direkomendasikan |
|---|---|
Akurasi Dimensi |
Ukur dimensi komponen penting |
Kualitas Permukaan |
Periksa kekasaran dan cacat yang terlihat |
Keausan Alat |
Periksa tepi pemotongan setelah pemesinan |
Stabilitas Proses |
Pantau getaran dan konsistensi pemesinan |
Efisiensi Produksi |
Bandingkan waktu siklus dan perubahan alat |
Tip: Uji calon pemotong dalam kondisi yang sama sebelum memilih alat untuk pesanan produksi dalam jumlah besar.
Alat Penggilingan meningkatkan akurasi pemesinan CNC melalui geometri pemotongan, kekakuan, dan ketahanan aus yang sesuai. Mereka membantu menjaga toleransi yang ketat, permukaan halus, dan hasil yang konsisten di berbagai proses pemesinan.
Pemilihan pahat dan parameter pemotongan yang tepat semakin meningkatkan efisiensi produksi dan mengurangi kesalahan pemesinan.
ALAT PRESISI YANG SUPSTEED menyediakan alat penggilingan karbida presisi untuk aplikasi CNC yang menuntut. Solusi pemotongannya mendukung kinerja pemesinan yang andal, peningkatan produktivitas, dan kualitas komponen yang konsisten.
J: Alat Penggilingan menghilangkan material untuk menciptakan permukaan, celah, dan kontur yang akurat.
J: Alat Penggilingan mengurangi defleksi dan mendukung pemotongan presisi bila dipilih dengan benar.
J: Mereka meningkatkan penyelesaian permukaan, konsistensi, dan stabilitas pemotongan.
J: Pemotong yang tahan lama mengurangi penggantian pahat dan limbah pemesinan.
A: Pemotong hidung bola sesuai dengan permukaan melengkung; pabrik ujung persegi sesuai dengan fitur datar.
J: Keausan alat, runout, dan getaran biasanya mengurangi akurasi.