Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 18.10.2026 Pochodzenie: Strona
Czy zaawansowane maszyny CNC mogą osiągnąć precyzję bez odpowiednich narzędzi skrawających? Geometria narzędzia, zużycie i wibracje bezpośrednio wpływają na dokładność obróbki. Narzędzia do frezowania pomagają producentom zachować wąskie tolerancje, gładkie powierzchnie i spójne wyniki. W tym artykule opisano, w jaki sposób poprawiają dokładność w różnych procesach i zastosowaniach CNC.
Narzędzia frezarskie wpływają na dokładność poprzez geometrię krawędzi skrawającej, sztywność, odporność na zużycie i stabilność skrawania.
Ich wydajność różni się w zależności od różnych procesów CNC. Zrozumienie tych różnic pomaga producentom wybrać narzędzia do konkretnych wymagań obróbki.
Frezowanie czołowe usuwa materiał z szerokich powierzchni przedmiotu obrabianego. Zwykle przygotowuje powierzchnie montażowe, podstawy maszyn i interfejsy montażowe.
Odpowiednie frezy czołowe rozkładają obciążenia skrawające na krawędzie skrawające. Pomaga to w uzyskaniu spójnych powierzchni i zmniejszeniu zmienności obróbki.
Jednakże pozycjonowanie płytki i ustawienie wrzeciona pozostają istotne. Złe ustawienie frezu może powodować nierówne powierzchnie i błędy wymiarowe.
Frezowanie rowków tworzy kanały, rowki wpustowe i inne elementy wewnętrzne. Operacje te wymagają dokładnych wymiarów szczelin i prostych ścian bocznych.
Odpowiednie frezy trzpieniowe pomagają kontrolować siły skrawania i ugięcie narzędzia. Ich średnica skrawania i geometria rowka wpływają na dokładność wykończonego rowka.
Bicie narzędzia może również powodować powstawanie zbyt dużych szczelin. Producenci powinni sprawdzić wymiary frezu i dokładność trzymania narzędzia przed obróbką.
Frezowanie konturowe tworzy zakrzywione krawędzie, schodkowe powierzchnie i szczegółowe profile komponentów.
Narzędzia frezarskie do skomplikowanych części CNC muszą utrzymywać stabilne zaangażowanie skrawania. Nadmierne ugięcie może powodować różnice wymiarowe wzdłuż zakrzywionych powierzchni.
Frezy do promieni naroży i frezy z kulistym czołem spełniają różne wymagania w zakresie konturowania. Ich geometria powinna odpowiadać pożądanemu kształtowi komponentu.
Frezowanie kieszeni usuwa materiał wewnątrz zdefiniowanych granic komponentów. Zwykle wytwarza wnęki, wgłębienia i wewnętrzne elementy mechaniczne.
Dokładne frezowanie kieszeni wymaga kontrolowanego zaangażowania skrawania i odpowiednich ścieżek narzędzia. Nadmierne siły skrawania mogą mieć wpływ na wymiary ścian i dokładność narożników.
Producenci powinni zrównoważyć szybkość usuwania materiału z wymaganiami dotyczącymi wykończenia.
Frezowanie trójwymiarowe pozwala uzyskać zakrzywione powierzchnie i złożone geometrie form.
Do tych zastosowań powszechnie wybiera się frezy z czołem kulistym. Zaokrąglone krawędzie tnące umożliwiają dokładną obróbkę zakrzywionych powierzchni.
Wykończenie powierzchni zależy od odległości przejścia, średnicy narzędzia i warunków skrawania.
Mniejsze przekroczenia mogą zmniejszyć wysokość przegrzebka, ale wydłużyć czas obróbki.
Mikrofrezowanie polega na wytwarzaniu bardzo małych elementów przy użyciu miniaturowych narzędzi skrawających.
Operacje te wymagają precyzyjnego trzymania narzędzia i dokładnie kontrolowanych parametrów skrawania. Nawet niewielkie bicie może mieć wpływ na działanie małych frezów.
Narzędzia do mikroobróbki obsługują szczegółowe wnęki, wąskie kanały i miniaturowe profile komponentów.
Są one szczególnie cenne, gdy konwencjonalne frezy nie mają dostępu do ograniczonych funkcji.
Frezowanie wykańczające usuwa niewielkie ilości materiału w celu uzyskania ostatecznych wymiarów.
Wymaga ostrych krawędzi skrawających, stabilnego trzymania narzędzia i stałego zaangażowania skrawania.
Odpowiednie frezy wykańczające redukują nierówności powierzchni i poprawiają powtarzalność wymiarową.
Producenci powinni zarezerwować odpowiednie naddatki na obróbkę zgrubną.
Wskazówka: Przed zwiększeniem prędkości skrawania lub posuwu dopasuj geometrię frezu do operacji obróbki.
Różne branże wymagają różnych tolerancji obróbki, materiałów i geometrii komponentów.
Odpowiednie narzędzia frezarskie spełniają te wymagania, poprawiając stabilność i powtarzalność procesu.
Obróbka lotnicza często obejmuje stopy aluminium, tytan i wymagające materiały inżynieryjne.
Precyzyjne frezy wytwarzają profile strukturalne, elementy montażowe i złożone powierzchnie komponentów.
Operacje te wymagają odpowiedniego odprowadzania wiórów i kontrolowanych sił skrawania.
Producenci powinni priorytetowo traktować stabilność wymiarową podczas obróbki cienkościennych elementów lotniczych.
Produkcja samochodów opiera się na powtarzalnej obróbce w dużych partiach produkcyjnych.
Narzędzia frezarskie wytwarzają komponenty związane z silnikiem, obudowy przekładni, powierzchnie montażowe i precyzyjne elementy mechaniczne.
Stabilna wydajność cięcia pomaga zachować stałe wymiary w trakcie całej produkcji.
Dłuższa żywotność narzędzia może również zmniejszyć liczbę przerw w trakcie zautomatyzowanej produkcji.
Produkcja form wymaga dokładnych wnęk, złożonych konturów i gładkich wykończonych powierzchni.
Hartowane stale narzędziowe stwarzają dodatkowe wyzwania związane z siłami skrawania i zużyciem narzędzi.
Odpowiednie frezy węglikowe zapewniają sztywność niezbędną do precyzyjnej obróbki.
Specjalistyczne narzędzia do promieni naroży i końcówek kulistych obsługują różne geometrie wgłębień.
Produkcja instrumentów medycznych i precyzyjnych często wymaga małych, dokładnych elementów.
Elementy ze stali nierdzewnej i tytanu wymagają starannego doboru parametrów skrawania.
Miniaturowe frezy pomagają w wytwarzaniu wąskich szczelin, małych profili i skomplikowanych powierzchni.
Dokładna obróbka wspiera montaż komponentów i stałą jakość gotowych części.
Uwaga: same wymagania branżowe nie mogą decydować o wyborze narzędzia. Materiały obrabianego przedmiotu i tolerancje komponentów pozostają istotnymi czynnikami.
Dokładność wymiarowa zależy zarówno od jakości narzędzia tnącego, jak i konfiguracji maszyny.
Nawet dobrze zaprojektowane narzędzia frezarskie wymagają stabilnych warunków pracy, aby osiągnąć spójne wyniki.
Siły skrawania mogą wygiąć frezy podczas obróbki.
Nadmierne ugięcie powoduje różnice wymiarowe i nierówne powierzchnie elementów.
Frezy pełnowęglikowe oferują wysoką sztywność w porównaniu z podobnymi narzędziami HSS.
Ich sztywność umożliwia dokładne cięcie w odpowiednich warunkach obróbki.
Producenci powinni również minimalizować wysięg narzędzia, aby zmniejszyć siły zginające.
Geometria krawędzi skrawającej wpływa na powstawanie wiórów, siły skrawania i jakość powierzchni.
Ostre krawędzie mogą zmniejszyć opór cięcia odpowiednich materiałów. Mocniejsze przygotowanie krawędzi może poprawić trwałość podczas wymagających operacji.
Kąt pochylenia linii śrubowej wpływa również na sposób, w jaki krawędzie skrawające łączą się z przedmiotem obrabianym.
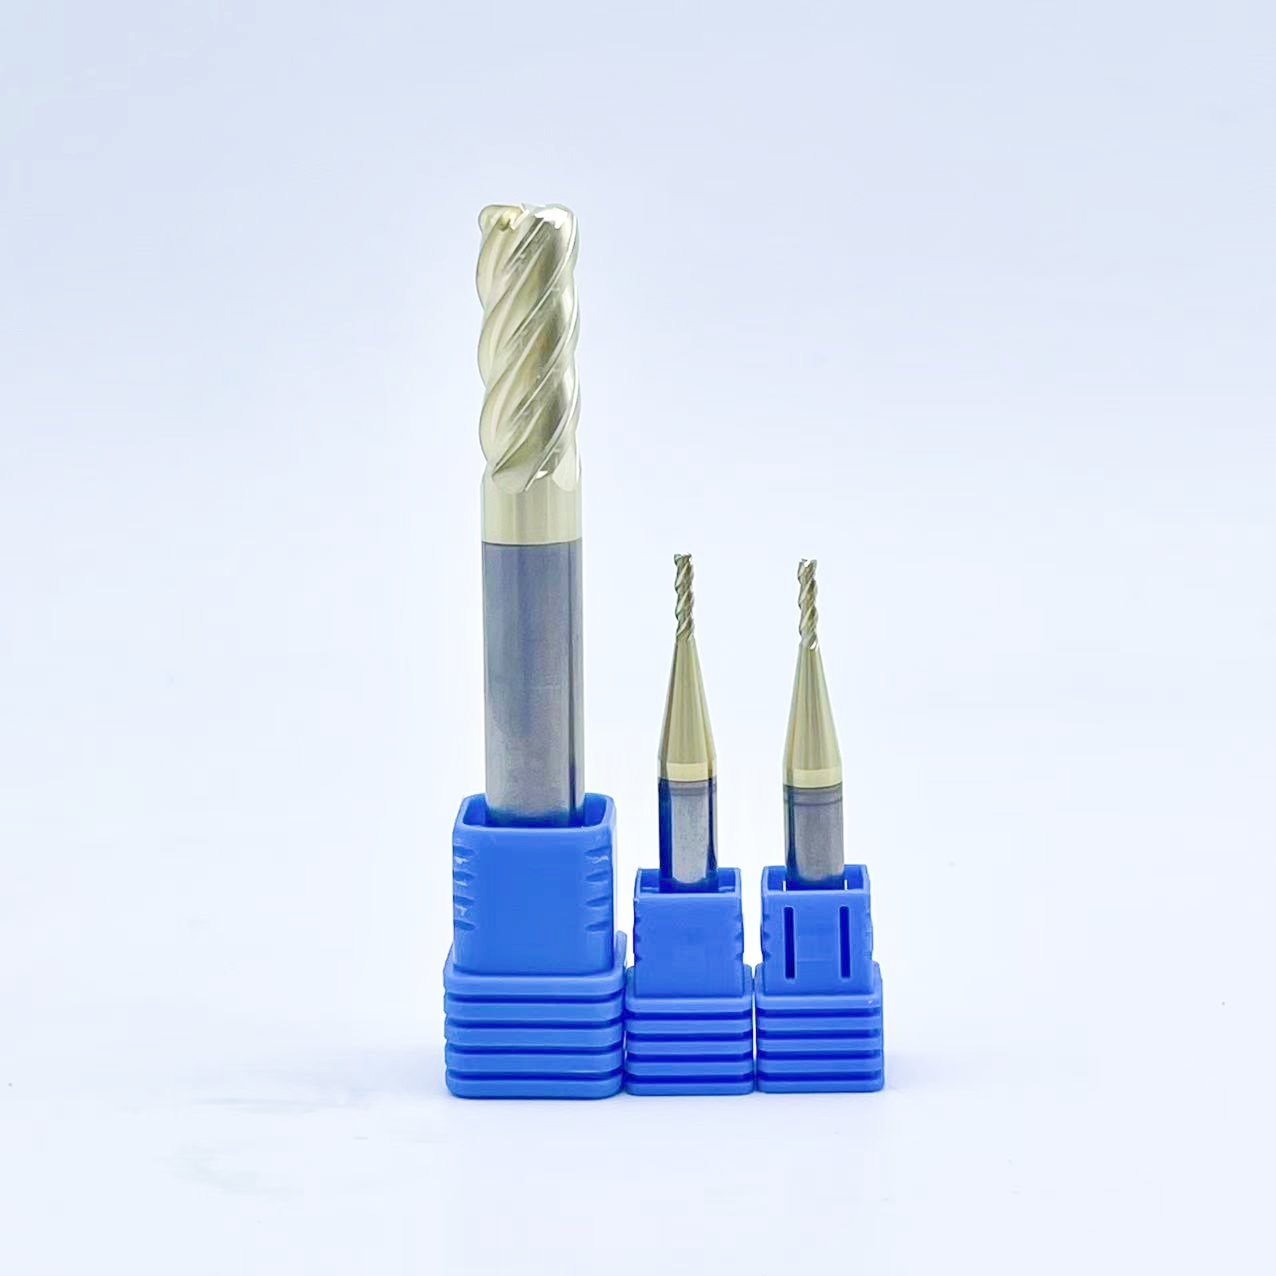
Na przykład, Frezy palcowe z węglików spiekanych HRC56 charakteryzują się 35-stopniową konstrukcją spiralną i konstrukcją z powlekanego węglika.
Cechy te mogą zapewnić stabilność cięcia, jeśli zostaną dopasowane do odpowiednich materiałów.
Bicie narzędzia występuje, gdy frez obraca się poza zamierzoną osią.
Nadmierne bicie powoduje nierównomierne obciążenie wiórów na krawędziach skrawających. Może to zmniejszyć trwałość narzędzia i wpłynąć na dokładność wymiarową.
Precyzyjne tuleje zaciskowe i odpowiednie oprawki narzędziowe pomagają w utrzymaniu prawidłowego wyrównania frezu.
Producenci powinni regularnie sprawdzać oprawki i weryfikować bicie w przypadku wystąpienia problemów z dokładnością.
Prędkość wrzeciona, prędkość posuwu i głębokość skrawania określają warunki skrawania.
Nadmierne zaangażowanie skrawania może zwiększyć ugięcie i wibracje.
Bardzo niskie wartości posuwu mogą również powodować tarcie, a nie efektywne cięcie.
Producenci powinni zacząć od zalecanych parametrów i dokonywać kontrolowanych korekt.
Powtarzalna obróbka wymaga stabilnych warunków skrawania przez cały okres produkcji.
Wskazówka: Zmierz bicie narzędzia i sprawdź parametry skrawania przed dostosowaniem kompensacji ścieżki narzędzia CNC.
Geometria frezu określa sposób, w jaki krawędzie skrawające stykają się z przedmiotem obrabianym.
Różne geometrie oferują korzyści w przypadku określonych operacji obróbki i wymagań dotyczących powierzchni.
Liczba rowków wpływa na usuwanie wiórów, zaangażowanie skrawania i możliwości posuwu.
Frezy trzpieniowe z dwoma rowkami zapewniają większe przestrzenie na wióry w wielu zastosowaniach aluminiowych.
Frezy czteroostrzowe są powszechnie wybierane do frezowania stali i wykańczania konturów.
Dodatkowe rowki mogą wspomagać produktywną obróbkę wykańczającą, gdy odprowadzanie wiórów pozostaje skuteczne.
Jednakże większa liczba krawędzi skrawających nie poprawia automatycznie dokładności.
Kąt pochylenia linii śrubowej wpływa na kierunek siły skrawania i ruch wiórów.
Odpowiednie konstrukcje spiralne mogą sprzyjać płynnemu skrawaniu i redukować wibracje.
Różne materiały przedmiotu obrabianego mogą wymagać różnych kątów linii śrubowej.
Wybierając frezy, producenci powinni wziąć pod uwagę zachowanie materiału i sztywność narzędzia.
Różne profile frezów odpowiadają różnym wymaganiom obróbki.
Frezy kwadratowe wytwarzają elementy o płaskim dnie i proste ściany boczne.
Frezy z czołem kulistym obrabiają zakrzywione powierzchnie i złożone profile trójwymiarowe.
Frezy do promieni naroży wzmacniają podatne na uszkodzenia narożniki podczas odpowiednich operacji.
Typ narzędzia frezującego |
Typowa operacja CNC |
Uwzględnienie dokładności |
|---|---|---|
Frez kwadratowy |
Szczeliny i kieszenie z płaskim dnem |
Szerokość szczeliny i prostość ściany |
Frez kulisty |
Powierzchnie 3D i zakrzywione kontury |
Wysokość przegrzebka powierzchniowego |
Frez walcowo-czołowy z promieniem naroża |
Konturowanie i frezowanie profilowe |
Stabilność krawędzi i geometria narożników |
Mikrofrez trzpieniowy |
Miniaturowe elementy i małe wgłębienia |
Bicie i ugięcie narzędzia |
Frez czołowy |
Szerokie, płaskie powierzchnie |
Pozycjonowanie płytek i płaskość powierzchni |
Wymiary narzędzia wpływają na sztywność skrawania i dostępność funkcji.
Dłuższe frezy mogą dotrzeć do głębszych wgłębień, ale powodują większe ugięcie.
Większe średnice zazwyczaj zapewniają większą sztywność w podobnych warunkach pracy.
Jednakże geometria elementu może wymagać mniejszych średnic skrawania.
Producenci powinni wybrać najkrótszy praktyczny nóż do każdej operacji.
Wskazówka: Wybierz geometrię frezu zgodnie z gotową cechą, zamiast używać jednego projektu narzędzia do każdej operacji CNC.
Materiały narzędzi skrawających określają sztywność, odporność na zużycie i wydajność cieplną.
Ich dobór staje się szczególnie istotny podczas wymagających, precyzyjnych operacji obróbki skrawaniem.
Węglik spiekany zapewnia wysoką twardość i sztywność w wymagających zastosowaniach skrawania.
Dzięki temu krawędzie skrawające są odporne na zużycie ścierne podczas powtarzających się operacji obróbki.
Te właściwości zapewniają spójne wymiary, gdy parametry skrawania pozostają odpowiednie.
Producenci mogą eksplorować Precyzyjne narzędzia frezarskie spełniające różne wymagania produkcyjne CNC.
Wybór narzędzia powinien uwzględniać twardość materiału, geometrię ostrza i warunki obróbki.
Powłoki ochronne pomagają zmniejszyć zużycie krawędzi skrawającej w odpowiednich warunkach.
Powłoki TiAlN i AlTiN są powszechnie stosowane w wymagającej obróbce stali.
Mogą poprawić wydajność cieplną i trwałość krawędzi tnącej.
Jednakże wybór powłoki zależy od rodzaju materiału i warunków chłodzenia.
Nieodpowiednia powłoka może zwiększyć tarcie lub zwiększyć przyczepność materiału.
Aluminium i inne materiały nieżelazne często wytwarzają długie, przyczepne wióry.
Polerowane krawędzie skrawające mogą zmniejszyć gromadzenie się materiału podczas obróbki.
Narzędzia niepowlekane lub specjalnie powlekane mogą działać lepiej w tych zastosowaniach.
Odpowiednia geometria rowka ułatwia skuteczne odprowadzanie wiórów.
Producenci powinni ocenić przyczepność materiału przed wyborem powłoki.
Zużycie narzędzia stopniowo zmienia geometrię krawędzi skrawającej.
Może to zwiększyć siły skrawania i wpłynąć na wymiary gotowego komponentu.
Odporne na zużycie narzędzia frezarskie pomagają utrzymać bardziej stałą wydajność cięcia.
Jednak producenci nadal potrzebują regularnych procedur kontroli i wymiany.
Trwałość narzędzia należy oceniać w odniesieniu do rzeczywistych wymagań dotyczących tolerancji wymiarowej.
Uwaga: Sama twardość narzędzia nie gwarantuje większej dokładności. Geometria skrawania, materiał przedmiotu obrabianego i stabilność maszyny również wpływają na wyniki.
Problemy z dokładnością często wynikają ze zużycia narzędzia, niestabilnych ustawień i nieodpowiednich parametrów skrawania.
Identyfikacja ich przyczyn pomaga producentom zmniejszyć liczbę defektów i poprawić spójność obróbki.
Drganie powoduje niepożądane wibracje pomiędzy frezem a przedmiotem obrabianym.
Może powodować widoczne ślady na powierzchni i różnice wymiarowe.
Nadmierny wysięg narzędzia, złe trzymanie narzędzia i nieodpowiednie warunki skrawania zwiększają ryzyko drgań.
Producenci powinni poprawić sztywność konfiguracji przed zwiększeniem prędkości skrawania.
Zadziory powstają, gdy materiał odkształca się w pobliżu krawędzi skrawającej.
Ich powstawanie zależy od właściwości materiału, geometrii narzędzia i kierunku skrawania.
Zużyte ostrza mogą zwiększać powstawanie zadziorów i chropowatość powierzchni.
Odpowiednie strategie przygotowania krawędzi i wykańczania pomagają poprawić jakość komponentów.
Gromadzenie się wiórów powoduje dodatkowy opór skrawania i ciepło.
Wióry pochodzące z recyklingu mogą uszkodzić wykończone powierzchnie lub przyspieszyć zużycie narzędzia.
Głębokie kieszenie i wąskie szczeliny są szczególnie podatne na gromadzenie się wiórów.
Odpowiednia geometria rowka i strategie usuwania wiórów poprawiają niezawodność skrawania.
Zużycie narzędzia zmienia efektywne położenie krawędzi skrawającej.
Może to powodować stopniowe zmiany wymiarów w poszczególnych partiach produkcyjnych.
Producenci powinni monitorować stan narzędzi i pomiary gotowych komponentów.
Kompensacja zużycia może pomóc w utrzymaniu wymiarów w dopuszczalnych granicach.
Jednakże uszkodzone ostrza należy wymienić, zanim nastąpi awaria narzędzia.
Wskazówka: Rejestruj powtarzające się defekty obróbki wraz ze stanem narzędzia, parametrami skrawania i informacjami o konfiguracji maszyny.
Wybór odpowiednich narzędzi frezarskich wymaga dokładnej oceny wymagań komponentów.
Producenci powinni porównywać wydajność skrawania, a nie polegać wyłącznie na specyfikacjach narzędzi.
Zacznij od przejrzenia rysunku komponentu i wymaganych funkcji obróbki.
Identyfikuj wymiary krytyczne, wymagania dotyczące wykończenia powierzchni i tolerancje geometryczne.
Wymagania te określają niezbędną średnicę frezu i geometrię cięcia.
Węższe tolerancje mogą wymagać dedykowanych narzędzi do wykańczania i stabilnych ustawień obróbki.
Różne procesy CNC wymagają różnych geometrii narzędzi skrawających.
Frezy czołowe umożliwiają obróbkę szerokiej powierzchni.
Frezy kwadratowe pasują do szczelin, kieszeni i prostych profili.
Narzędzia z końcówką kulistą obsługują złożone trójwymiarowe powierzchnie.
Mikrofrezy są przeznaczone do małych elementów i ograniczonych obszarów obróbki.
Twardość przedmiotu obrabianego, udarność i powstawanie wiórów wpływają na wybór narzędzia.
Sztywność maszyny i dokładność wrzeciona również wpływają na osiągalną precyzję.
Frez o wysokiej wydajności nie jest w stanie skompensować niestabilnego ustawienia obróbki.
Producenci powinni zweryfikować możliwości maszyny przed wyborem wymagających parametrów skrawania.
Próby obróbki dostarczają praktycznych dowodów na wydajność narzędzia.
Producenci powinni mierzyć wymiary gotowego produktu, jakość powierzchni i zużycie narzędzi.
Powinni także monitorować czas obróbki i stabilność procesu.
Proste porównanie próbne może pomóc w podejmowaniu świadomych decyzji zakupowych.
Współczynnik oceny |
Zalecana ocena |
|---|---|
Dokładność wymiarowa |
Zmierz krytyczne wymiary komponentów |
Jakość powierzchni |
Sprawdź chropowatość i widoczne wady |
Zużycie narzędzia |
Po obróbce sprawdź krawędzie skrawające |
Stabilność procesu |
Monitoruj drgania i spójność obróbki |
Wydajność produkcji |
Porównaj czasy cykli i zmiany narzędzi |
Wskazówka: przed wyborem narzędzi do dużych zleceń produkcyjnych przetestuj potencjalne frezy w identycznych warunkach.
Narzędzia frezarskie poprawiają dokładność obróbki CNC poprzez odpowiednią geometrię cięcia, sztywność i odporność na zużycie. Pomagają zachować wąskie tolerancje, gładkie powierzchnie i spójne wyniki w różnych procesach obróbki.
Właściwy dobór narzędzi i parametry skrawania dodatkowo poprawiają efektywność produkcji i ograniczają błędy obróbki.
SUPSTEED PRECISION TOOLS oferuje precyzyjne narzędzia frezarskie z węglików spiekanych do wymagających zastosowań CNC. Rozwiązania w zakresie cięcia zapewniają niezawodną wydajność obróbki, zwiększoną produktywność i stałą jakość komponentów.
Odp.: Narzędzia frezarskie usuwają materiał, tworząc dokładne powierzchnie, szczeliny i kontury.
Odp.: Narzędzia frezarskie zmniejszają ugięcie i wspomagają precyzyjne cięcie, jeśli są odpowiednio wybrane.
Odp.: Poprawiają wykończenie powierzchni, konsystencję i stabilność cięcia.
Odp.: Trwałe frezy ograniczają wymianę narzędzi i straty związane z obróbką.
Odp.: Frezy z czołem kulistym pasują do zakrzywionych powierzchni; Frezy kwadratowe pasują do płaskich elementów.
Odp.: Zużycie narzędzia, bicie i wibracje często zmniejszają dokładność.