Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-16 Origen: Sitio
Maximizar las tasas de eliminación de material (MRR) durante operaciones de fresado pesado presenta un desafío de ingeniería persistente en el mecanizado CNC. Los maquinistas equilibran constantemente la eliminación agresiva de material con fallas catastróficas de la herramienta, desgaste del husillo y vibración excesiva. Los tiempos de ciclo prolongados y los altos costos de reemplazo de herramientas afectan gravemente el rendimiento del taller cuando se utilizan herramientas estándar de carburo sólido para la eliminación de material a granel. Presionar demasiado las herramientas tradicionales conduce inevitablemente a ranuras rotas, piezas desechadas o husillos de máquinas atascados.
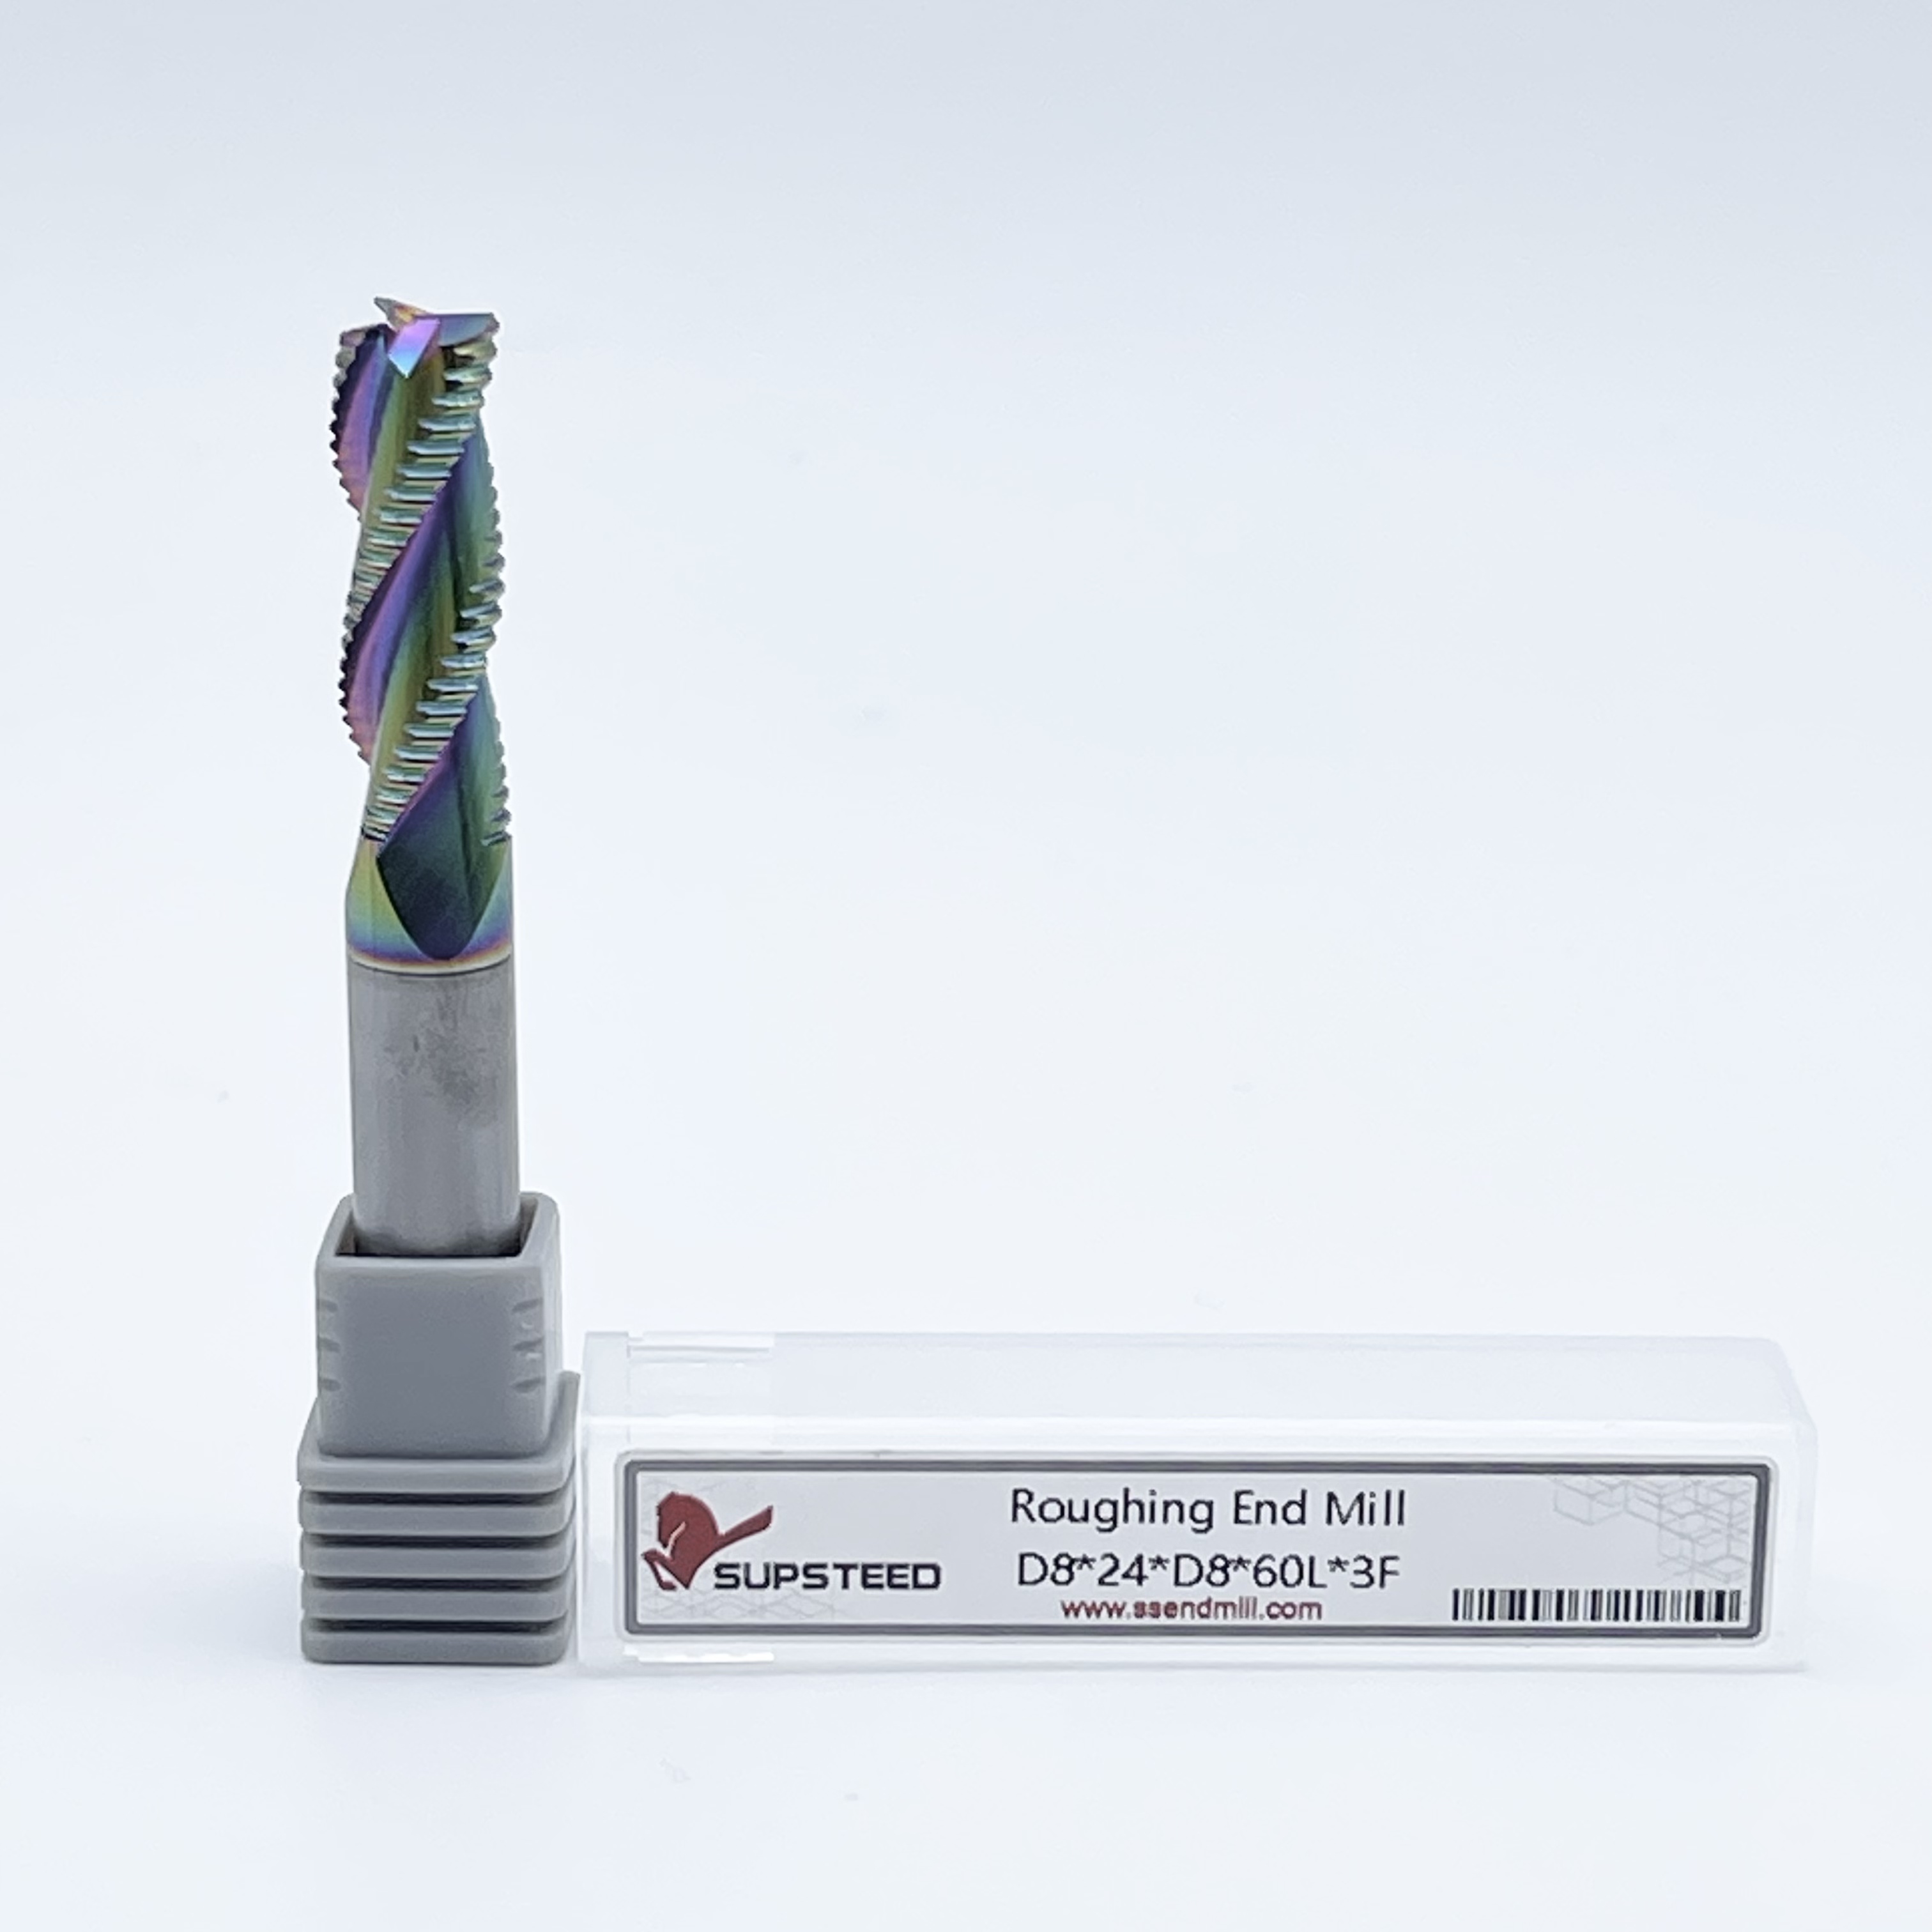
La solución diseñada para el desbaste de alta eficiencia radica en Fresas de carburo para desbaste , comúnmente conocidas en el taller como 'hoggers'. Su geometría dentada específica altera fundamentalmente la formación de viruta y la economía del mecanizado. Al dividir las virutas continuas en segmentos pequeños y manejables, estas herramientas reducen drásticamente la resistencia al corte y disipan el calor rápidamente. Veremos cómo su geometría específica altera fundamentalmente la formación de viruta y la economía del mecanizado.
La característica definitoria de cualquier herramienta de desbaste es su filo festoneado o dentado. Esta geometría altera la física del corte en el punto de contacto. Cuando una fresa estándar se acopla a una pieza de trabajo, desprende una cinta continua de metal. En bolsillos profundos, este chip continuo ocupa un espacio significativo en la garganta de la flauta. Si el chip no puede escapar, se vuelve a cortar, se empaqueta en la flauta y, finalmente, rompe la herramienta. Las estrías de una pieza más rugosa fracturan el material en segmentos cortos y distintos. Este cambio fundamental evita que las virutas se amontonen, lo que facilita una rápida evacuación a través de las ranuras y fuera de la zona de corte.
Los fabricantes de herramientas utilizan dos perfiles dentados principales para manejar diferentes niveles de dureza del material. Los perfiles sinusoidales u ondulados proporcionan una acción de corte suave. Esta geometría funciona excepcionalmente bien para el mecanizado de uso general en aceros dulces, hierro fundido y aceros inoxidables de la serie 400. Los perfiles de cresta plana o nudillos presentan picos aplanados que maximizan el volumen de carburo directamente detrás del filo. El perfil de los nudillos resiste microastillas bajo cargas mecánicas extremas. Necesita este perfil específico al mecanizar aceros para herramientas D2 endurecidos o superaleaciones aeroespaciales donde la retención del borde dicta la vida útil de la herramienta.
Las ranuras estándar experimentan una presión de corte continua a lo largo de toda la longitud de la herramienta. Este acoplamiento continuo genera fuerzas radiales masivas que empujan la herramienta lejos de la pieza de trabajo. Esta deflexión induce vibraciones, lo que deja acabados deficientes y destruye los cojinetes del husillo. Los bordes dentados de los desbastadores crean una acción de corte interrumpida. Sólo los picos de las estrías se acoplan al material en un microsegundo determinado. Esto distribuye la fuerza de corte y reduce drásticamente la carga radial general sobre el husillo.
Moderno Las fresas de desbaste integran ángulos de hélice variables y espaciado de flauta asimétrico junto con estos dentados. Al alterar el ángulo de cada flauta (por ejemplo, alternando entre 35 y 38 grados), la herramienta altera las frecuencias armónicas. El chatter es simplemente una resonancia mecánica que se acumula durante el corte. Al romper esa resonancia a través de la asimetría geométrica, la herramienta prácticamente elimina la vibración incluso a profundidades de corte máximas. Este corte interrumpido maximiza la utilización de los caballos de fuerza de la máquina, lo que permite que las máquinas más pequeñas con cono 40 realicen cortes más pesados sin parar el motor del husillo.
El éxito en operaciones de ranurado profundo y ranurado pesado depende enteramente de la evacuación de viruta y la estabilidad de la herramienta. Al sumergirse en material sólido para cortar una ranura, la herramienta experimenta 180 grados de acoplamiento radial. Las virutas se atascan fácilmente en esta zona de corte confinada, lo que provoca la rotura inmediata de la herramienta con fresas de mango estándar. Los desbastadores manejan este compromiso agresivo porque las virutas fracturadas fluyen libremente por las gargantas. Mantienen una estabilidad rígida a mayores profundidades de corte (DOC) y anchos de corte (WOC). Los maquinistas pueden utilizar toda la longitud de la flauta para el acoplamiento axial, eliminando grandes volúmenes de material en una sola pasada en lugar de programar múltiples reducciones poco profundas.
El mecanizado de titanio (Ti-6Al-4V), Inconel 718 y aceros inoxidables austeníticos presenta graves desafíos térmicos. Estos materiales exhiben una baja conductividad térmica y tienden a endurecerse rápidamente antes del filo. El calor se acumula en la herramienta en lugar de disiparse en la viruta, lo que provoca una rápida degradación del sustrato de carburo. El corte interrumpido de un desbaste gestiona eficazmente la transferencia térmica. Los dientes permiten breves intervalos de enfriamiento entre compromisos. El calor se transfiere a la pequeña viruta fracturada, que es inmediatamente evacuada de la zona de corte. Esto evita que el material de la pieza de trabajo se endurezca y prolonga la vida útil del filo.
La fabricación aeroespacial y automotriz con frecuencia requiere un acaparamiento de avance ultra alto de bloques de aluminio 6061 y 7075. Para estas aplicaciones, los maquinistas confían en desbastadores de alta hélice de 3 flautas diseñados específicamente para materiales no ferrosos. El aluminio es notoriamente blando y gomoso. Es muy propenso a tener filo incorporado (BUE), una condición en la que el material se suelda a presión a la herramienta de corte. Los rompevirutas agresivos y las ranuras altamente pulidas en estos desbastadores específicos previenen el BUE y el irritamiento. El paso grueso proporciona gargantas enormes, lo que permite velocidades de alimentación extremas que convierten rápidamente palanquillas de aluminio sólido en componentes estructurales aeroespaciales.
La deflexión de la herramienta se convierte en un punto crítico de falla en escenarios de alcance extendido, como la fabricación de moldes de cavidades profundas. A medida que aumenta la relación longitud-diámetro, la herramienta actúa como una palanca. Se aleja del corte, lo que provoca graves imprecisiones dimensionales, paredes cónicas y fuertes vibraciones. Debido a que los desbastadores generan inherentemente fuerzas de corte radiales más bajas debido a su geometría dentada, reducen este momento de flexión. La herramienta permanece más recta durante el corte. Siguen siendo la opción estándar para el desbaste de cavidades profundas donde la rigidez se ve inherentemente comprometida por la longitud requerida de la herramienta.
La selección del perfil de paso correcto determina directamente la vida útil de la herramienta y la eficiencia de evacuación de viruta en función del material de la pieza de trabajo. El paso se refiere a la distancia entre las estrías del filo.
El número de flautas dicta el equilibrio entre la resistencia del núcleo y la eliminación de virutas. Un marco de decisión adecuado depende del material de destino. Una geometría de 3 canales es obligatoria para materiales no ferrosos y aluminio, proporcionando el enorme espacio de garganta necesario para evacuar grandes volúmenes de virutas a altas velocidades. Para metales ferrosos, aceros dulces y aleaciones de alta temperatura, se necesitan de 4 a 6+ flautas. El mayor número de flautas aumenta el diámetro del núcleo de la herramienta. Un núcleo más grueso proporciona la inmensa rigidez necesaria para soportar altas velocidades de avance en materiales resistentes sin romper la herramienta en el vástago.
El carburo sin recubrimiento se degrada rápidamente bajo el calor extremo del desbaste pesado en metales ferrosos. Los recubrimientos de deposición física de vapor (PVD) estándar de la industria protegen el sustrato de carburo. El nitruro de aluminio y titanio (AlTiN) y el nitruro de titanio y aluminio (TiAlN) son estándar para el mecanizado ferroso. Bajo altas temperaturas, estos recubrimientos forman una capa microscópica de óxido de aluminio que actúa como una barrera térmica. Al mecanizar acero en seco, los recubrimientos de AlTiN destacan al utilizar el calor del corte para activar esta capa de oxidación. Para el aluminio, el nitruro de circonio (ZrN) o el carbonitruro de titanio (TiCN) proporcionan la lubricidad necesaria para evitar la adhesión del material durante las aplicaciones de refrigerante por inundación.
Guía de selección de perfil de paso
| Tipo de paso | Material objetivo | Tamaño de chip | Beneficio principal |
|---|---|---|---|
| Paso fino | Titanio, Inconel, Aceros Templados | Pequeño, granular | Máxima resistencia del borde, distribución uniforme del desgaste. |
| Paso medio | Aceros al carbono, hierro fundido, aceros aleados | Mediano, segmentado | Rendimiento equilibrado para uso general en talleres de trabajo |
| Paso grueso | Aluminio, Latón, Plásticos, Acero dulce | Grande, roto | Máxima evacuación de viruta, evita el empaquetamiento de las flautas |
Siga estos pasos para evaluar sus necesidades de herramientas antes de programar su próximo trabajo:
Las desbastadoras de carburo sólido conllevan una prima de costo inicial más alta en comparación con las fresas de mango estándar. El análisis de este costo de forma aislada ignora la economía de las máquinas. La reducción mensurable de los tiempos de ciclo de la máquina compensa fácilmente el precio de compra inicial. Si una operación pesada de embolsado dura cuarenta minutos con una herramienta estándar y quince minutos con una desbastadora, el taller recupera veinticinco minutos de tiempo de máquina por pieza. Este drástico aumento en el rendimiento general del taller maximiza la rentabilidad de la tarifa por hora de la máquina. Puede procesar más piezas por turno, convirtiendo la inversión en herramientas en ganancias financieras inmediatas en la planta de producción.
La economía del reafilado de desbastadores de carburo extiende significativamente el valor de su ciclo de vida. Las amoladoras de herramientas profesionales pueden reafilar los bordes dentados varias veces. Los maquinistas deben tener en cuenta los cambios dimensionales después de este proceso. El reafilado muele la cara de la flauta, lo que reduce el diámetro exterior (OD) de la herramienta y altera ligeramente el perfil de paso. Para mantener la precisión y evitar desechos, el programador CNC debe medir con precisión la herramienta reacondicionada. Deben actualizar los datos de compensación del diámetro de la herramienta dentro del software CAM y el control de la máquina. Una gestión adecuada de las herramientas rectificadas garantiza el máximo retorno de la inversión inicial.
La principal limitación de las herramientas de desbaste es el acabado superficial resultante. Siempre dejarán marcas testigo visibles, comúnmente denominadas efecto pana, en las paredes y el suelo de la pieza de trabajo. Los maquinistas deben incluir explícitamente este compromiso en la planificación de sus procesos. No se puede utilizar una superficie rugosa para una pared terminada. La estrategia CAM debe incluir un cambio de herramienta y una pasada de acabado dedicada. Los programadores suelen dejar entre 0,010 y 0,020 pulgadas de material radial y axial durante el ciclo de desbaste. Esto permite que una fresa de carburo sólido estándar limpie la superficie estriada y logre tolerancias dimensionales finales.
El MRR agresivo genera fuerzas axiales extremas. El ángulo de hélice de la herramienta actúa como un tornillo, sacando activamente la fresa del soporte durante cortes pesados. Las pinzas ER estándar carecen de la fuerza de agarre necesaria para contrarrestar este riesgo de extracción. Si la herramienta se sale, corta demasiado profundo, lo que provoca piezas desechadas y mesas de máquina dañadas. Las soluciones de sujeción de herramientas de alta seguridad son obligatorias. Los maquinistas deben utilizar mandriles de fresado de alta resistencia, soportes de ajuste por contracción o mangos equipados con caras planas Weldon y tornillos de fijación. Estos mecanismos de bloqueo mecánico evitan físicamente que la herramienta se desplace hacia abajo durante operaciones de excavación agresivas.
El uso de trayectorias de herramienta compensadas tradicionales con desbastadores presenta graves riesgos. Las trayectorias tradicionales a menudo fuerzan a la herramienta a tomar curvas cerradas, aumentando repentinamente el compromiso radial al 100%. Esto aumenta la carga de corte y rompe la herramienta al instante. Las estrategias CAM modernas, específicamente el fresado trocoidal y el fresado de alta eficiencia (HEM), mitigan este riesgo. Estas trayectorias dinámicas mantienen una carga de viruta radial constante mediante el uso de movimientos circulares y pasos bajos, típicamente del 10% al 15% del diámetro de la herramienta. Combinan este ligero acoplamiento radial con enormes profundidades de corte axial. Esta estrategia utiliza todo el borde dentado, maximizando la vida útil de la herramienta y evitando picos repentinos de carga.
La aplicación incorrecta de refrigerante por inundación durante cortes interrumpidos intensos destruye las herramientas de carburo. Al mecanizar aceros y aleaciones de alta temperatura, el filo se calienta rápidamente durante el enganche y se enfría instantáneamente cuando sale del corte. La explosión de este carburo sobrecalentado con refrigerante frío provoca un choque térmico severo. El carburo se microfractura, lo que provoca un fallo prematuro del borde. Para el fresado de acero pesado, los maquinistas deben utilizar un chorro de aire a alta presión para eliminar las virutas y al mismo tiempo permitir que el recubrimiento controle el calor. Por el contrario, al mecanizar aluminio, se requiere estrictamente refrigerante de inundación a alta presión para proporcionar lubricidad y evitar que el material gomoso se suelde a las ranuras.
R: No. El filo dentado deja inherentemente un acabado superficial rugoso y ranurado conocido como efecto pana. Debe dejar una pequeña cantidad de material en existencia y utilizar una fresa de carburo sólido estándar para la pasada de acabado final para lograr tolerancias dimensionales precisas y requisitos de superficie suave.
R: Las herramientas de paso fino presentan más dentados por pulgada, lo que proporciona una mayor resistencia al borde, ideal para materiales duros como el titanio y el acero para herramientas. Las herramientas de paso grueso tienen menos dentados y más grandes, lo que crea una enorme separación de virutas necesaria para materiales más blandos y gomosos como el aluminio para evitar el empaquetamiento de las flautas.
R: Si bien las RPM del husillo pueden seguir siendo similares, las velocidades de avance y la profundidad de corte axial a menudo se pueden aumentar entre un 20% y un 50%. El aumento exacto depende en gran medida de la rigidez de la máquina, la seguridad de sujeción de la herramienta y el material específico que se está mecanizando.
R: Sí. La acción de corte interrumpida creada por las estrías requiere menos caballos de fuerza para cortar el material. Esto reduce significativamente las fuerzas radiales que empujan contra el husillo, lo que reduce la carga total y extiende la vida útil de los cojinetes del husillo de la máquina.
R: Sí, para aplicaciones CNC modernas. El carburo ofrece resistencia al calor y rigidez significativamente mayores, lo que permite un metraje de superficie mucho más rápido y una vida útil más larga de la herramienta. Sin embargo, las desbastadoras HSS pueden seguir siendo apropiadas para máquinas manuales más antiguas y menos rígidas donde el carburo podría astillarse con la vibración.
R: Sí, se pueden rectificar con amoladoras de herramientas profesionales para restaurar el filo. Sin embargo, este proceso reduce el diámetro exterior de la herramienta. El programador CNC debe actualizar cuidadosamente los datos de compensación de la herramienta en el control de la máquina para mantener dimensiones de corte precisas.
R: Son muy eficaces en todo tipo de materiales, pero proporcionan el mayor retorno de la inversión al mecanizar aleaciones difíciles de mecanizar. Se destacan en titanio, inconel, acero inoxidable austenítico y aceros para herramientas endurecidos, donde las fresas estándar fallan rápidamente.