Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-16 Pochodzenie: Strona
Maksymalizacja szybkości usuwania materiału (MRR) podczas ciężkich operacji frezowania stanowi ciągłe wyzwanie inżynieryjne w obróbce CNC. Mechanicy stale równoważą agresywne usuwanie materiału z katastrofalną awarią narzędzia, zużyciem wrzeciona i nadmiernymi drganiami. Wydłużone czasy cykli i wysokie koszty wymiany narzędzi poważnie wpływają na wydajność warsztatu w przypadku stosowania standardowych narzędzi pełnowęglikowych do usuwania materiałów sypkich. Zbyt mocne dociskanie tradycyjnych narzędzi nieuchronnie prowadzi do pęknięć rowków, złomowania części lub zablokowania wrzecion maszyn.
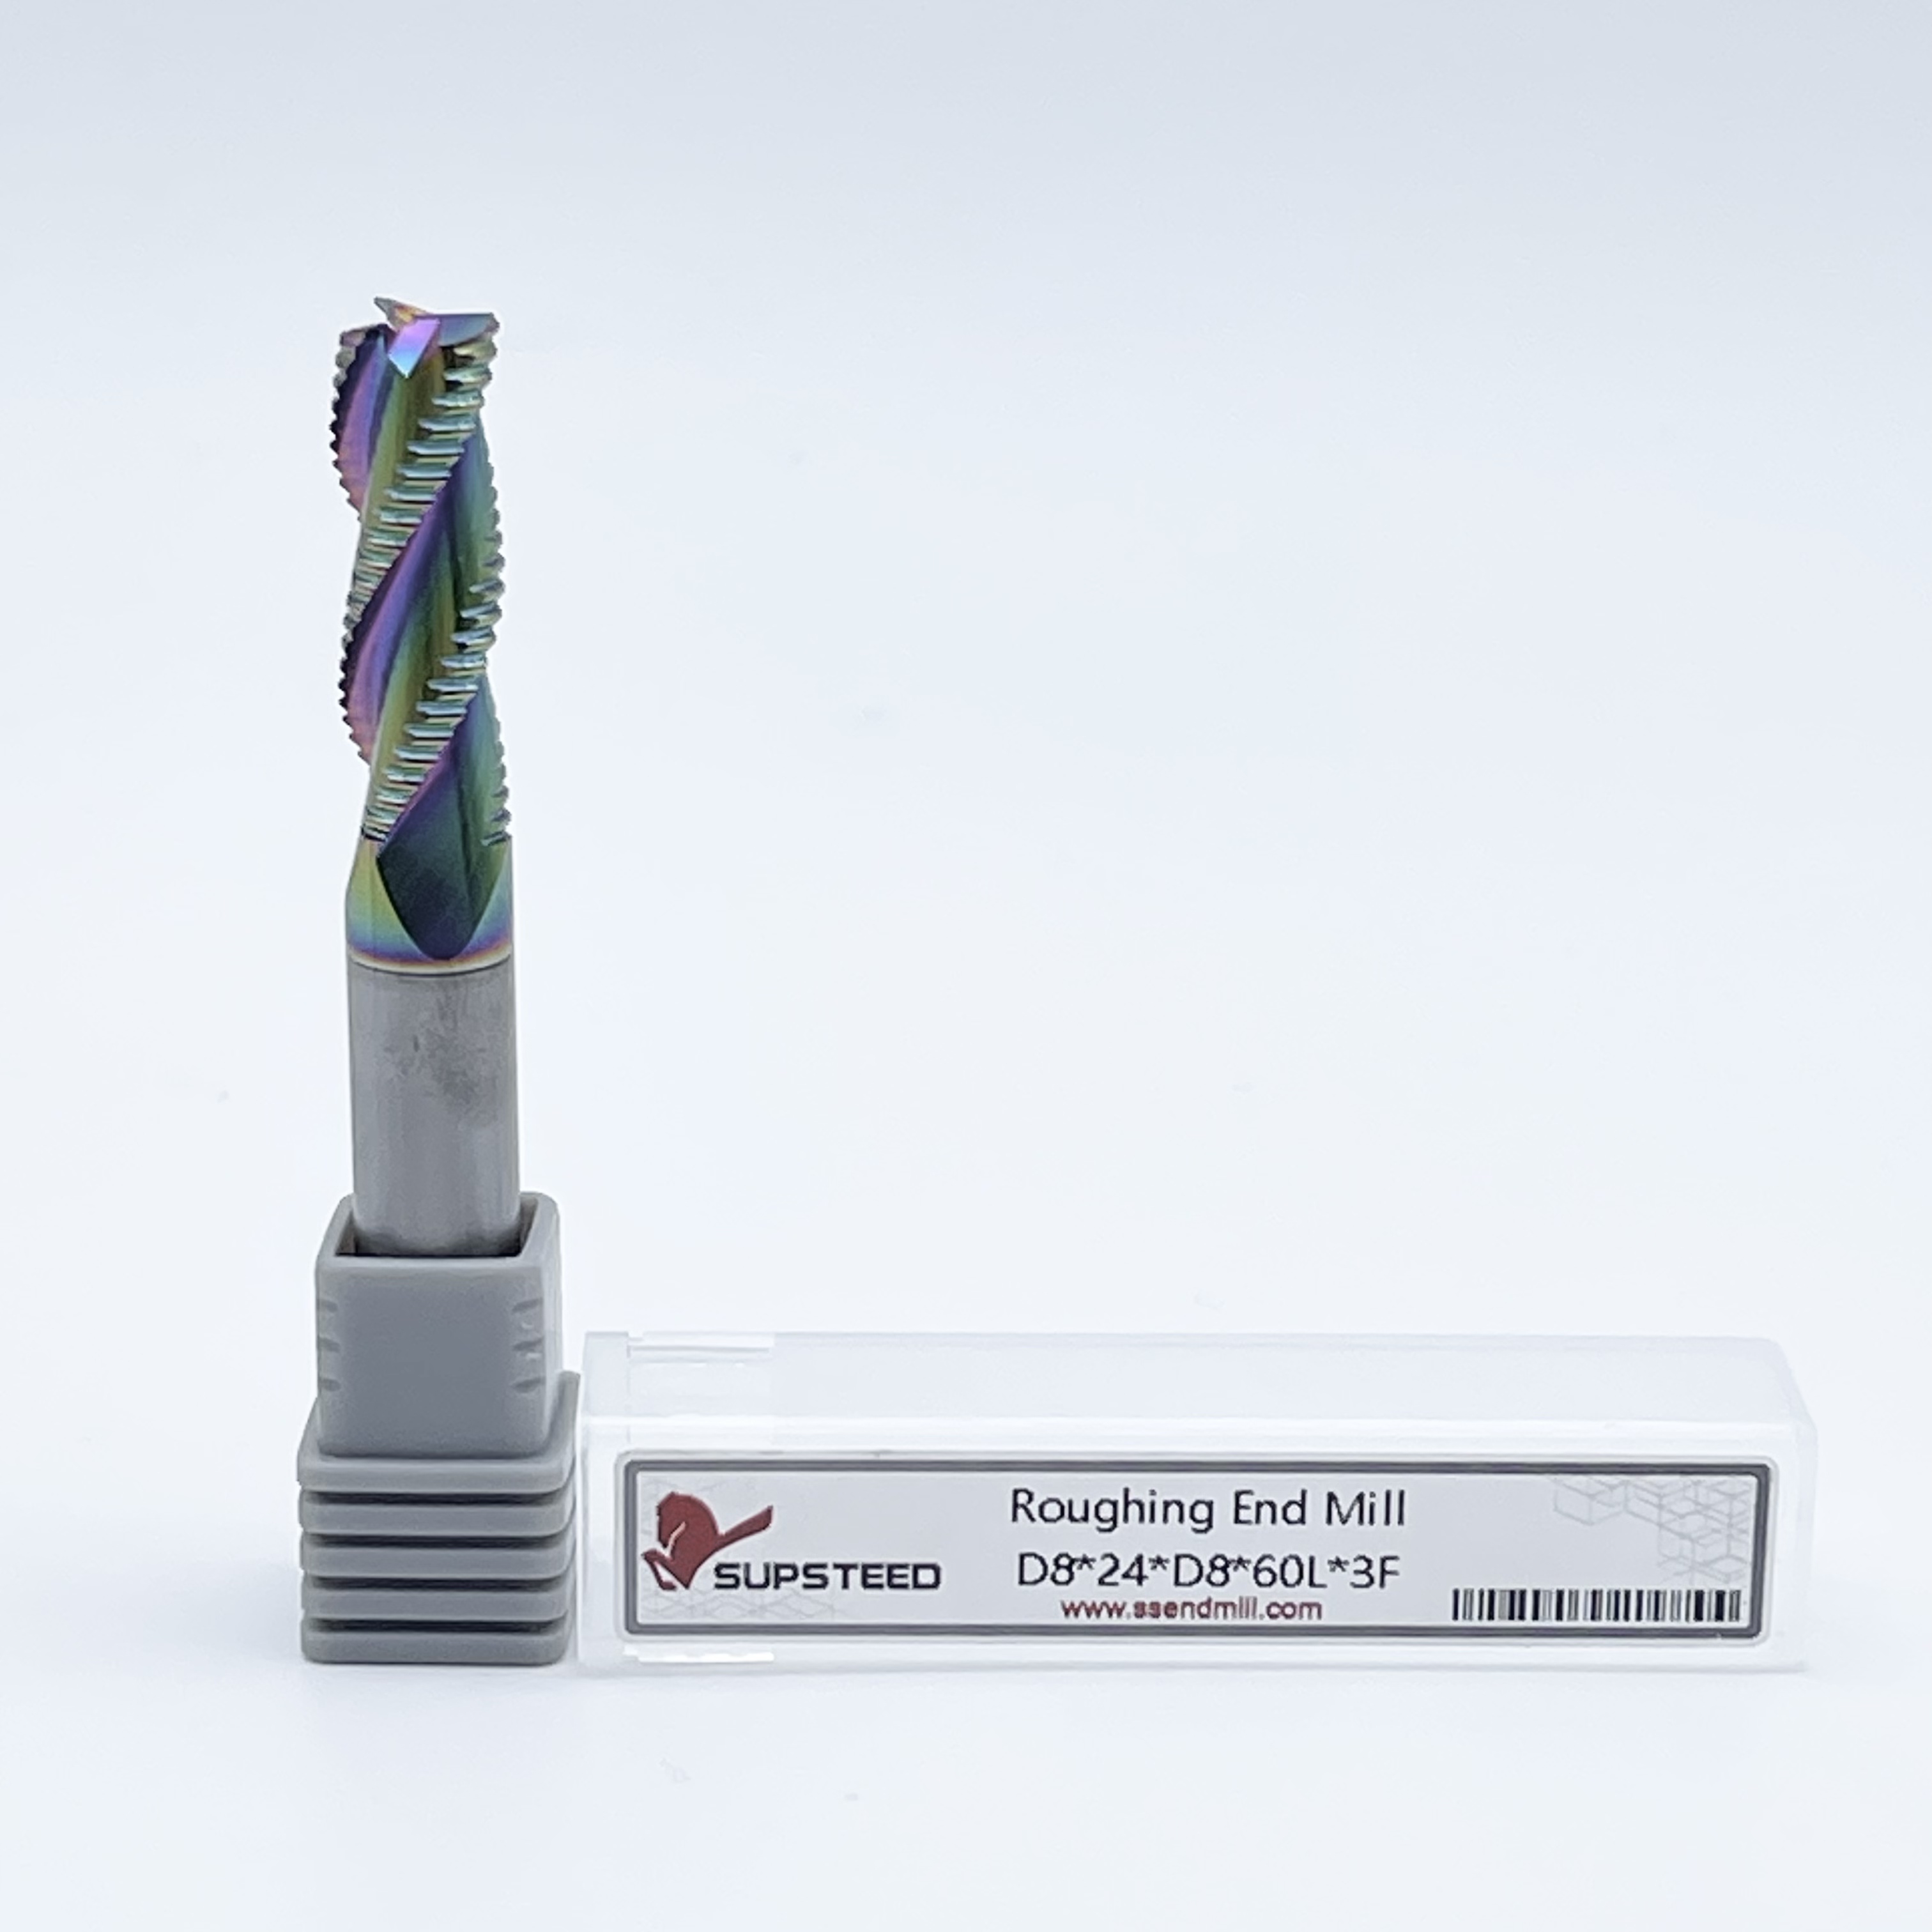
Zaprojektowane rozwiązanie umożliwiające wysokowydajną obróbkę zgrubną polega na: frezy trzpieniowe z węglików spiekanych , powszechnie znane w warsztacie jako „rozdrabniacze”. Ich specyficzna geometria ząbkowana zasadniczo zmienia powstawanie wiórów i ekonomikę obróbki. Dzieląc ciągłe wióry na małe, łatwe w obsłudze segmenty, narzędzia te drastycznie zmniejszają opory skrawania i szybko odprowadzają ciepło. Przyjrzymy się, jak ich specyficzna geometria zasadniczo zmienia powstawanie wiórów i ekonomikę obróbki.
Cechą charakterystyczną każdego narzędzia do obróbki zgrubnej jest ząbkowana lub ząbkowana krawędź tnąca. Ta geometria zmienia fizykę cięcia w punkcie styku. Kiedy standardowy frez walcowo-czołowy styka się z przedmiotem obrabianym, zrywa ciągłą wstęgę metalu. W głębokich kieszeniach ten ciągły wiór zajmuje znaczną przestrzeń we wrębie rowka. Jeśli wiór nie może uciec, tnie ponownie, pakuje się w rowek i ostatecznie zatrzaskuje narzędzie. Ząbki na bardziej szorstkich łamią materiał na krótkie, wyraźne segmenty. Ta zasadnicza zmiana zapobiega gromadzeniu się wiórów, ułatwiając szybkie odprowadzanie przez rowki i poza strefę skrawania.
Producenci narzędzi wykorzystują dwa główne profile ząbkowania, aby sprostać różnym poziomom twardości materiału. Profile sinusoidalne lub faliste zapewniają płynne działanie ścinające. Ta geometria sprawdza się wyjątkowo dobrze w obróbce ogólnego przeznaczenia stali miękkich, żeliwa i stali nierdzewnych serii 400. Profile z płaskim czubkiem lub przegubem mają spłaszczone wierzchołki, które maksymalizują objętość węglika bezpośrednio za krawędzią skrawającą. Profil przegubu jest odporny na mikroodpryski pod ekstremalnymi obciążeniami mechanicznymi. Ten specyficzny profil jest potrzebny do obróbki hartowanych stali narzędziowych D2 lub superstopów dla przemysłu lotniczego, gdzie zachowanie krawędzi decyduje o trwałości narzędzia.
Na rowkach standardowych występuje ciągły nacisk skrawania na całej długości narzędzia. To ciągłe sprzężenie generuje ogromne siły promieniowe, odpychając narzędzie od przedmiotu obrabianego. To ugięcie powoduje drgania, pozostawiając słabe wykończenie i niszcząc łożyska wrzeciona. Ząbkowane krawędzie elementów szorstkich powodują przerywane cięcie. Tylko szczyty ząbków stykają się z materiałem w danej mikrosekundie. Rozkłada to siłę skrawania i drastycznie zmniejsza całkowite obciążenie promieniowe wrzeciona.
Nowoczesny Frezy trzpieniowe do obróbki zgrubnej łączą w sobie zmienne kąty pochylenia linii śrubowej i asymetryczny odstęp rowków wzdłuż tych ząbków. Zmieniając kąt każdego fletu — na przykład naprzemiennie od 35 do 38 stopni — narzędzie zakłóca częstotliwości harmoniczne. Drganie to po prostu rezonans mechaniczny powstający podczas cięcia. Przełamując ten rezonans poprzez asymetrię geometryczną, narzędzie praktycznie eliminuje drgania nawet przy maksymalnych głębokościach skrawania. To przerywane cięcie maksymalizuje wykorzystanie mocy maszyny, umożliwiając mniejszym maszynom ze stożkiem 40 wykonywanie cięższych cięć bez zatrzymywania silnika wrzeciona.
Sukces w operacjach wykonywania głębokich kieszeni i ciężkich rowków zależy całkowicie od odprowadzania wiórów i stabilności narzędzia. Podczas zagłębiania się w materiał pełny w celu wycięcia szczeliny narzędzie działa promieniowo pod kątem 180 stopni. Wióry łatwo zacinają się w tej ograniczonej strefie skrawania, co w przypadku standardowych frezów walcowo-czołowych prowadzi do natychmiastowego złamania narzędzia. Osoby pracujące zgrubnie radzą sobie z tym agresywnym sprzęganiem, ponieważ połamane wióry swobodnie przepływają przez wręby. Utrzymują sztywną stabilność przy większych głębokościach skrawania (DOC) i szerokościach skrawania (WOC). Mechanicy mogą wykorzystać całą długość rowka do osiowego sprzęgania, usuwając ogromne ilości materiału w jednym przejściu, zamiast programować wiele płytkich stopni w dół.
Obróbka tytanu (Ti-6Al-4V), Inconel 718 i austenitycznej stali nierdzewnej wiąże się z poważnymi wyzwaniami termicznymi. Materiały te wykazują niską przewodność cieplną i mają tendencję do szybkiego utwardzania się przed krawędzią skrawającą. Ciepło gromadzi się na narzędziu, a nie jest rozpraszane w chipie, powodując szybką degradację podłoża węglikowego. Przerywane cięcie bardziej zgrubne skutecznie zarządza transferem ciepła. Ząbki umożliwiają krótkie przerwy w chłodzeniu pomiędzy załączeniami. Ciepło przekazywane jest do małego, pękniętego wióra, który jest natychmiast usuwany ze strefy skrawania. Zapobiega to utwardzaniu się materiału obrabianego i wydłuża żywotność krawędzi skrawającej.
Produkcja lotnicza i samochodowa często wymaga rozdrabniania bloków aluminiowych 6061 i 7075 z bardzo wysokim posuwem. W przypadku tych zastosowań operatorzy korzystają z 3-ostrzowych frezów zgrubnych o dużej spirali, zaprojektowanych specjalnie do obróbki materiałów nieżelaznych. Aluminium jest notorycznie miękkie i lepkie. Jest bardzo podatny na narost na krawędzi (BUE), czyli stan, w którym materiał przykleja się pod ciśnieniem do narzędzia tnącego. Agresywne łamacze wiórów i wysoce wypolerowane rowki w tych specyficznych narzędziach zgrubnych zapobiegają BUE i zacieraniu się. Gruba podziałka zapewnia masywne wręby, co pozwala na ekstremalne prędkości posuwu, które szybko przekształcają kęsy z litego aluminium w konstrukcyjne elementy lotnicze.
Ugięcie narzędzia staje się krytycznym punktem awarii w scenariuszach wymagających większego zasięgu, takich jak wykonywanie form z głębokimi wnękami. Wraz ze wzrostem stosunku długości do średnicy narzędzie działa jak dźwignia. Odgina się od cięcia, powodując poważne niedokładności wymiarowe, zwężające się ściany i silne drgania. Ponieważ narzędzia zgrubne z natury generują mniejsze promieniowe siły skrawania ze względu na swoją ząbkowaną geometrię, zmniejszają ten moment zginający. Narzędzie pozostaje proste podczas cięcia. Pozostają standardowym wyborem do obróbki zgrubnej głębokich wgłębień, gdzie sztywność jest z natury ograniczona przez wymaganą długość narzędzia.
Wybór prawidłowego profilu podziałki bezpośrednio decyduje o trwałości narzędzia i wydajności odprowadzania wiórów w zależności od materiału przedmiotu obrabianego. Podziałka odnosi się do odległości pomiędzy ząbkami na krawędzi skrawającej.
Liczba rowków określa równowagę pomiędzy wytrzymałością rdzenia a usuwaniem wiórów. Właściwe ramy decyzyjne opierają się na materiale docelowym. Geometria 3-ostrzowa jest obowiązkowa w przypadku materiałów nieżelaznych i aluminium, zapewniając ogromną przestrzeń wrębową wymaganą do odprowadzania dużych ilości wiórów przy dużych prędkościach. W przypadku metali żelaznych, stali miękkich i stopów wysokotemperaturowych konieczne są rowki od 4 do 6+. Większa liczba rowków zwiększa średnicę rdzenia narzędzia. Grubszy rdzeń zapewnia ogromną sztywność wymaganą do wytrzymania dużych posuwów w twardych materiałach bez zatrzaskiwania narzędzia na chwycie.
Niepowlekany węglik ulega szybkiej degradacji pod wpływem ekstremalnych temperatur ciężkiej obróbki zgrubnej metali żelaznych. Standardowe w branży powłoki metodą fizycznego osadzania z fazy gazowej (PVD) chronią podłoże węglikowe. Aluminium Azotek tytanu (AlTiN) i azotek tytanu i glinu (TiAlN) są standardem w obróbce metali żelaznych. Pod wpływem wysokiej temperatury powłoki te tworzą mikroskopijną warstwę tlenku glinu, która działa jak bariera termiczna. Podczas obróbki stali na sucho powłoki AlTiN wyróżniają się wykorzystaniem ciepła skrawania do aktywacji warstwy utleniającej. W przypadku aluminium azotek cyrkonu (ZrN) lub węglikoazotek tytanu (TiCN) zapewniają niezbędną smarowność, aby zapobiec przyleganiu materiału podczas stosowania chłodziwa zalewowego.
Przewodnik po wyborze profilu podziałki
| Typ podziałki | Materiał docelowy | Rozmiar wiórów | Podstawowa korzyść |
|---|---|---|---|
| Świetny skok | Tytan, Inconel, stale hartowane | Mały, ziarnisty | Maksymalna wytrzymałość krawędzi, równomierny rozkład zużycia |
| Średni skok | Stale węglowe, żeliwo, stale stopowe | Średni, segmentowany | Zrównoważona wydajność do ogólnego użytku w warsztacie |
| Gruby skok | Aluminium, mosiądz, tworzywa sztuczne, stal miękka | Duży, uszkodzony | Maksymalne odprowadzanie wiórów, zapobiega pakowaniu rowków |
Wykonaj poniższe kroki, aby ocenić swoje potrzeby w zakresie narzędzi przed zaprogramowaniem kolejnego zadania:
Frezy pełnowęglikowe charakteryzują się wyższymi kosztami początkowymi w porównaniu ze standardowymi frezami walcowo-czołowymi. Analizowanie tego kosztu w izolacji pomija ekonomikę maszyn. Wymierne skrócenie czasów cykli maszyny z łatwością rekompensuje początkową cenę zakupu. Jeśli operacja ciężkiego wycinania kieszeni zajmuje czterdzieści minut przy użyciu narzędzia standardowego i piętnaście minut przy użyciu narzędzia bardziej szorstkiego, warsztat odzyskuje dwadzieścia pięć minut czasu pracy maszyny na każdą część. Ten drastyczny wzrost ogólnej przepustowości sklepu maksymalizuje rentowność godzinowej stawki pracy maszyny. Możesz wykonać więcej części na zmianę, zamieniając inwestycję w oprzyrządowanie w natychmiastowe zyski finansowe na hali produkcyjnej.
Ekonomika ponownego szlifowania zgrubnych węglików znacznie wydłuża ich żywotność. Profesjonalne szlifierki narzędziowe mogą wielokrotnie ostrzyć ząbkowane krawędzie. Mechanicy muszą uwzględnić zmiany wymiarowe po tym procesie. Ponowne ostrzenie powoduje szlifowanie powierzchni rowka, co zmniejsza średnicę zewnętrzną (OD) narzędzia i nieznacznie zmienia profil podziałki. Aby zachować dokładność i zapobiec powstawaniu złomów, programista CNC musi dokładnie zmierzyć regenerowane narzędzie. Muszą zaktualizować dane korekcji średnicy narzędzia w oprogramowaniu CAM i sterowaniu maszyną. Właściwe zarządzanie narzędziami do szlifowania zapewnia maksymalny zwrot z początkowej inwestycji.
Podstawowym ograniczeniem narzędzi do obróbki zgrubnej jest końcowe wykończenie powierzchni. Zawsze pozostawiają widoczne ślady, zwane potocznie efektem sztruksu, na ścianach i podłodze przedmiotu obrabianego. Operatorzy maszyn muszą wyraźnie uwzględnić ten kompromis w planowaniu procesu. Nie można użyć szorstkości do wykończonej ściany. Strategia CAM musi uwzględniać zmianę narzędzia i dedykowane przejście wykańczające. Programiści zazwyczaj pozostawiają 0,010 do 0,020 cala promieniowego i osiowego naddatku podczas cyklu obróbki zgrubnej. Dzięki temu standardowy frez pełnowęglikowy może oczyścić prążkowaną powierzchnię i osiągnąć ostateczne tolerancje wymiarowe.
Agresywny MRR generuje ekstremalne siły osiowe. Kąt pochylenia narzędzia działa jak śruba, aktywnie wyciągając frez palcowy z oprawki podczas ciężkich cięć. Standardowym tulejom zaciskowym ER brakuje siły zacisku niezbędnej do przeciwdziałania ryzyku wyrwania. Jeśli narzędzie się wysuwa, tnie zbyt głęboko, co prowadzi do złomowania części i uszkodzenia stołów maszynowych. Obowiązkowe są rozwiązania w zakresie mocowania narzędzi o wysokim stopniu bezpieczeństwa. Operatorzy powinni używać wytrzymałych uchwytów frezarskich, oprawek termokurczliwych lub chwytów wyposażonych w podkładki Weldon i śruby ustalające. Te mechaniczne mechanizmy blokujące fizycznie zapobiegają przemieszczaniu się narzędzia w dół podczas agresywnych operacji rozdrabniania.
Stosowanie tradycyjnych ścieżek narzędzia z przesunięciem w przypadku obróbki zgrubnej wiąże się z poważnym ryzykiem. Tradycyjne ścieżki często zmuszają narzędzie do wchodzenia w ciasne zakręty, nagle zwiększając zaangażowanie promieniowe do 100%. Zwiększa to obciążenie tnące i natychmiast zatrzaskuje narzędzie. Nowoczesne strategie CAM, w szczególności frezowanie trochoidalne i frezowanie o wysokiej wydajności (HEM), minimalizują to ryzyko. Te dynamiczne ścieżki narzędzia utrzymują stałe promieniowe obciążenie wiórami, wykorzystując ruchy okrężne i niewielkie skoki, zwykle od 10% do 15% średnicy narzędzia. Łączą w sobie to lekkie promieniowe zaangażowanie z ogromnymi osiowymi głębokościami skrawania. Strategia ta wykorzystuje całą ząbkowaną krawędź, maksymalizując trwałość narzędzia i zapobiegając nagłym skokom obciążenia.
Nieprawidłowe zastosowanie chłodziwa podczas obróbki intensywnie przerywanej niszczy narzędzia węglikowe. Podczas obróbki stali i stopów wysokotemperaturowych krawędź skrawająca szybko nagrzewa się podczas sprzęgania i natychmiast się ochładza po wyjściu ze skrawania. Obróbka strumieniowa tego przegrzanego węglika zimnym chłodziwem powoduje poważny szok termiczny. Mikropęknięcia węglika prowadzące do przedwczesnego zniszczenia krawędzi. W przypadku ciężkiego frezowania stali operatorzy maszyn muszą używać podmuchu powietrza pod wysokim ciśnieniem, aby usunąć wióry, jednocześnie pozwalając powłoce zarządzać ciepłem. I odwrotnie, podczas obróbki aluminium bezwzględnie wymagane jest zastosowanie chłodziwa pod wysokim ciśnieniem, aby zapewnić smarowność i zapobiec przyspawaniu się lepkiego materiału do rowków.
O: Nie. Ząbkowana krawędź tnąca pozostawia szorstką, rowkowaną powierzchnię, zwaną efektem sztruksu. Należy pozostawić niewielką ilość materiału podstawowego i zastosować standardowy frez palcowy z węglika spiekanego do końcowego przejścia wykańczającego, aby uzyskać precyzyjne tolerancje wymiarowe i wymagania dotyczące gładkiej powierzchni.
Odp.: Narzędzia o drobnej podziałce mają więcej ząbków na cal, co zapewnia większą wytrzymałość krawędzi, idealną do twardych materiałów, takich jak tytan i stal narzędziowa. Narzędzia o grubej podziałce mają mniej, ale większe ząbki, co powoduje ogromny prześwit wiórów niezbędny w przypadku bardziej miękkich, lepkich materiałów, takich jak aluminium, aby zapobiec upakowaniu rowków.
Odp.: Chociaż prędkość obrotowa wrzeciona może pozostać podobna, prędkości posuwu i osiową głębokość skrawania często można zwiększyć o 20% do 50%. Dokładny wzrost zależy w dużej mierze od sztywności maszyny, bezpieczeństwa trzymania narzędzia i konkretnego obrabianego materiału.
O: Tak. Przerywane cięcie spowodowane ząbkami wymaga mniejszej mocy do ścinania materiału. To znacznie zmniejsza siły promieniowe działające na wrzeciono, obniżając całkowite obciążenie i wydłużając żywotność łożysk wrzeciona maszyny.
Odp.: Tak, do nowoczesnych zastosowań CNC. Węglik zapewnia znacznie wyższą odporność na ciepło i sztywność, co pozwala na znacznie szybsze wycinanie powierzchni i dłuższą żywotność narzędzia. Jednakże narzędzia zgrubne HSS mogą nadal być odpowiednie dla starszych, mniej sztywnych maszyn ręcznych, w których węglik może odpryskiwać pod wpływem wibracji.
Odp.: Tak, można je przeszlifować za pomocą profesjonalnych szlifierek narzędziowych w celu przywrócenia krawędzi skrawającej. Jednakże proces ten zmniejsza zewnętrzną średnicę narzędzia. Programista CNC musi dokładnie aktualizować dane przesunięcia narzędzia w sterowaniu maszyny, aby zachować dokładne wymiary cięcia.
Odp.: Są bardzo skuteczne w przypadku wszystkich typów materiałów, ale zapewniają najwyższy zwrot z inwestycji w przypadku obróbki stopów trudnych w obróbce. Doskonale radzą sobie z tytanem, inconelem, austenityczną stalą nierdzewną i hartowaną stalą narzędziową tam, gdzie standardowe frezy palcowe szybko zawodzą.