Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-16 Origine: Sito
Massimizzare i tassi di rimozione del materiale (MRR) durante le operazioni di fresatura pesante rappresenta una sfida ingegneristica persistente nella lavorazione CNC. I macchinisti bilanciano costantemente la rimozione aggressiva del materiale con guasti catastrofici dell'utensile, usura del mandrino e vibrazioni eccessive. Tempi di ciclo prolungati e costi elevati di sostituzione degli utensili incidono gravemente sulla produttività dell'officina quando si utilizzano utensili standard in metallo duro integrale per la rimozione di materiale sfuso. L'utilizzo eccessivo degli utensili tradizionali porta inevitabilmente alla rottura delle scanalature, a parti scartate o allo stallo dei mandrini della macchina.
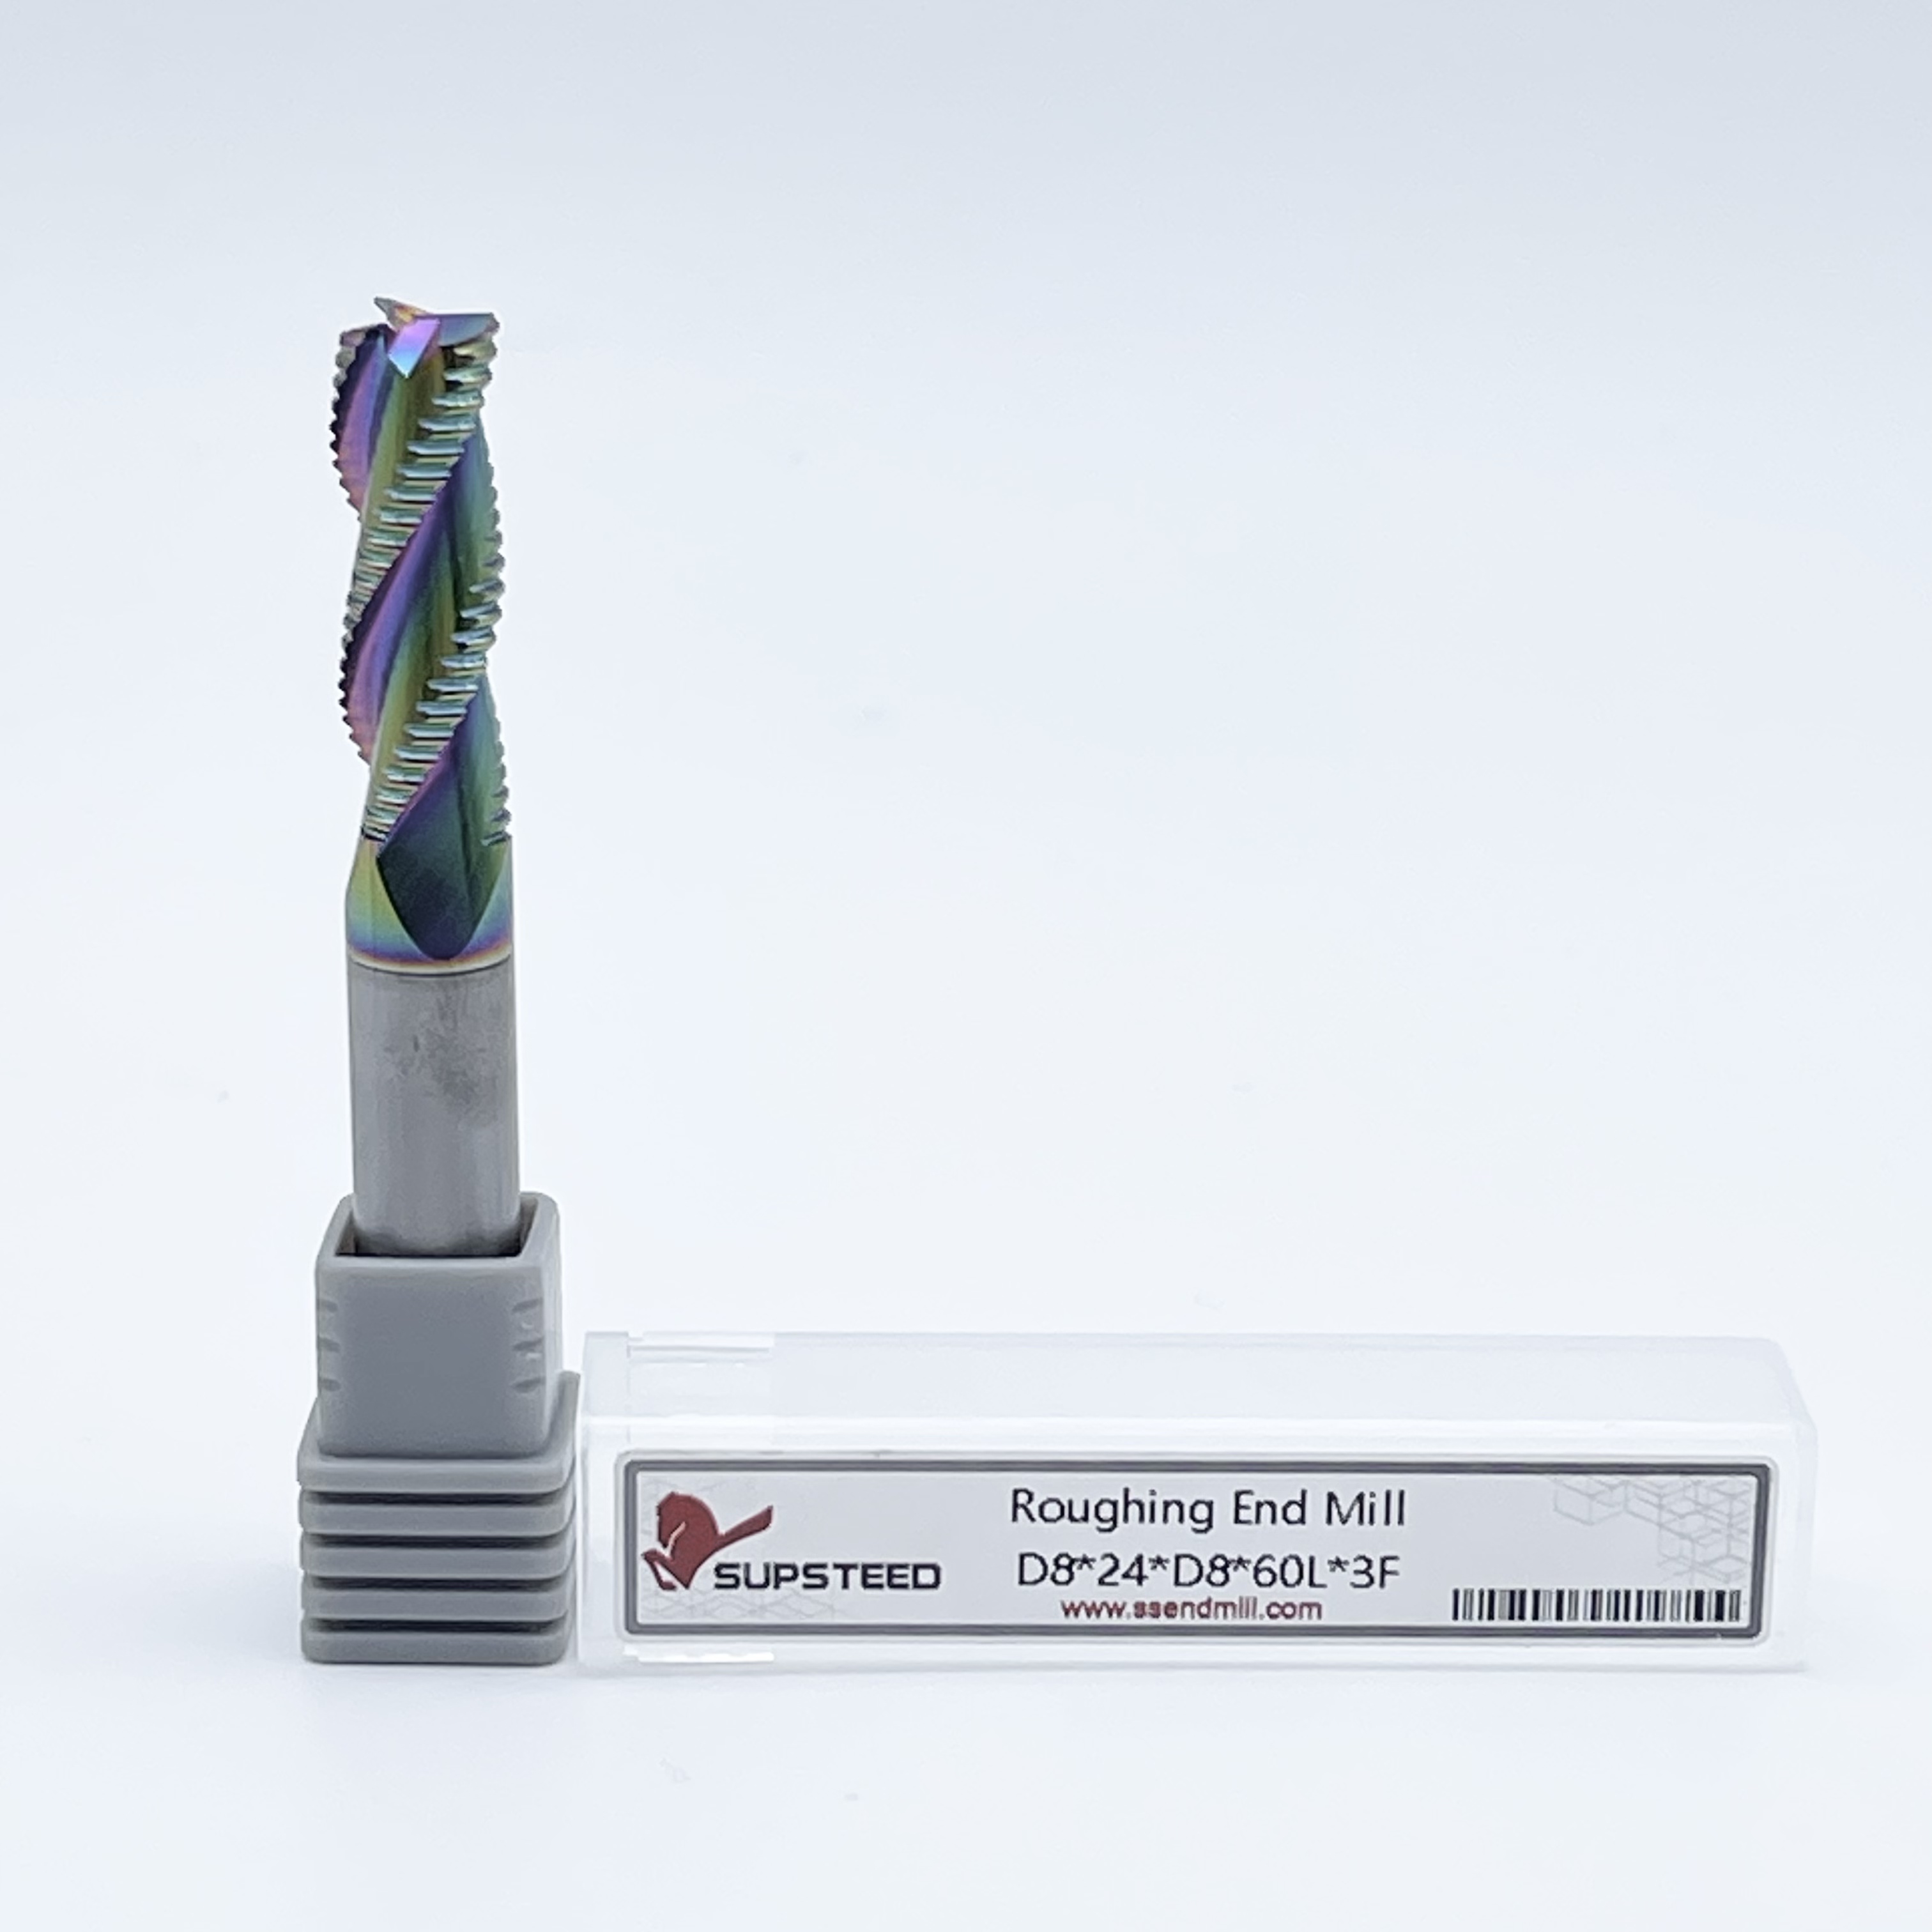
La soluzione ingegnerizzata per la sgrossatura ad alta efficienza risiede in frese a candela con sgrossatura in metallo duro , comunemente note in officina come 'hoggers'. La loro specifica geometria seghettata altera sostanzialmente la formazione del truciolo e l'economia della lavorazione. Suddividendo i trucioli continui in segmenti piccoli e maneggevoli, questi strumenti riducono drasticamente la resistenza al taglio e dissipano rapidamente il calore. Vedremo come la loro geometria specifica altera sostanzialmente la formazione del truciolo e l'economia della lavorazione.
La caratteristica distintiva di qualsiasi utensile di sgrossatura è il tagliente smerlato o seghettato. Questa geometria altera la fisica del taglio nel punto di contatto. Quando una fresa standard impegna un pezzo in lavorazione, stacca un nastro continuo di metallo. Nelle tasche profonde, questo truciolo continuo occupa uno spazio significativo nella gola della scanalatura. Se il truciolo non riesce a fuoriuscire, viene tagliato nuovamente, si incastra nella scanalatura e alla fine fa scattare l'utensile. Le dentellature su una superficie più ruvida fratturano il materiale in segmenti corti e distinti. Questo cambiamento fondamentale impedisce l'impaccamento dei trucioli, facilitando una rapida evacuazione attraverso le scanalature e fuori dalla zona di taglio.
I produttori di utensili utilizzano due profili di dentatura primari per gestire diversi livelli di durezza del materiale. I profili sinusoidali o ondulati forniscono un'azione di taglio uniforme. Questa geometria funziona eccezionalmente bene per la lavorazione generica di acciai dolci, ghisa e acciai inossidabili della serie 400. I profili a cresta piatta, o a snodo, presentano punte appiattite che massimizzano il volume di metallo duro direttamente dietro il tagliente. Il profilo dell'articolazione resiste alle microscheggiature sotto carichi meccanici estremi. Questo profilo specifico è necessario durante la lavorazione di acciai per utensili D2 temprati o superleghe aerospaziali dove la ritenzione del tagliente determina la durata dell'utensile.
Le scanalature standard subiscono una pressione di taglio continua lungo l'intera lunghezza impegnata dell'utensile. Questo impegno continuo genera enormi forze radiali, allontanando l'utensile dal pezzo. Questa deflessione induce vibrazioni, lasciando scadenti finiture e distruggendo i cuscinetti del mandrino. I bordi seghettati dei sgrossatori creano un'azione di taglio interrotta. Solo i picchi delle dentellature impegnano il materiale in un dato microsecondo. Ciò distribuisce la forza di taglio e riduce drasticamente il carico radiale complessivo sul mandrino.
Moderno le frese per sgrossatura integrano angoli dell'elica variabili e una spaziatura asimmetrica delle scanalature accanto a queste dentellature. Modificando l'angolo di ciascuna scanalatura, ad esempio alternando tra 35 e 38 gradi, lo strumento interrompe le frequenze armoniche. Le vibrazioni sono semplicemente delle risonanze meccaniche che si accumulano durante il taglio. Interrompendo tale risonanza attraverso l'asimmetria geometrica, l'utensile elimina virtualmente le vibrazioni anche alle massime profondità di taglio. Questo taglio interrotto massimizza l'utilizzo della potenza della macchina, consentendo alle macchine cono 40 più piccole di eseguire tagli più pesanti senza arrestare il motore del mandrino.
Il successo nelle operazioni di realizzazione di tasche profonde e di scanalatura pesante dipende interamente dall'evacuazione del truciolo e dalla stabilità dell'utensile. Quando si immerge in un materiale solido per tagliare una fessura, l'utensile sperimenta un impegno radiale di 180 gradi. I trucioli si inceppano facilmente in questa zona di taglio ristretta, provocando la rottura immediata dell'utensile con le frese standard. Gli sgrossatori gestiscono questo impegno aggressivo perché i trucioli fratturati scorrono liberamente lungo le gole. Mantengono la stabilità rigida a profondità di taglio (DOC) e larghezze di taglio (WOC) più elevate. Gli operatori possono utilizzare l'intera lunghezza della scanalatura per l'impegno assiale, rimuovendo enormi volumi di materiale in un unico passaggio invece di programmare molteplici step-down superficiali.
La lavorazione del titanio (Ti-6Al-4V), dell'Inconel 718 e degli acciai inossidabili austenitici introduce gravi sfide termiche. Questi materiali presentano una bassa conduttività termica e tendono a incrudirsi rapidamente davanti al tagliente. Il calore si accumula sull'utensile anziché dissiparsi nel truciolo, causando un rapido degrado del substrato in metallo duro. Il taglio interrotto di uno sgrossatore gestisce in modo efficiente il trasferimento termico. Le dentellature consentono brevi intervalli di raffreddamento tra gli impegni. Il calore si trasferisce nel piccolo truciolo fratturato, che viene immediatamente evacuato dalla zona di taglio. Ciò impedisce al materiale del pezzo di incrudirsi e prolunga la durata del tagliente.
La produzione aerospaziale e automobilistica richiede spesso la lavorazione ad avanzamento ultra elevato di blocchi di alluminio 6061 e 7075. Per queste applicazioni, gli operatori si affidano a sgrossatori a 3 eliche ad alta elica progettati specificamente per materiali non ferrosi. L'alluminio è notoriamente morbido e gommoso. È molto soggetto al bordo incorporato (BUE), una condizione in cui il materiale si salda a pressione all'utensile da taglio. I rompitrucioli aggressivi e le scanalature altamente lucidate su questi sgrossatori specifici prevengono il BUE e l'usura. Il passo grosso fornisce gole massicce, consentendo velocità di avanzamento estreme che trasformano rapidamente le billette di alluminio solido in componenti aerospaziali strutturali.
La deflessione dell'utensile diventa un punto critico di guasto negli scenari con sbraccio esteso, come la realizzazione di stampi con cavità profonde. All'aumentare del rapporto lunghezza/diametro, l'utensile agisce come una leva. Si piega allontanandosi dal taglio, causando gravi imprecisioni dimensionali, pareti rastremate e forti vibrazioni. Poiché gli sgrossatori generano intrinsecamente forze di taglio radiali inferiori grazie alla loro geometria seghettata, riducono questo momento flettente. L'utensile rimane più dritto durante il taglio. Rimangono la scelta standard per la sgrossatura di cavità profonde dove la rigidità è intrinsecamente compromessa dalla lunghezza dell'utensile richiesta.
La selezione del profilo del passo corretto determina direttamente la durata dell'utensile e l'efficienza di evacuazione del truciolo in base al materiale del pezzo. Il passo si riferisce alla distanza tra le dentellature sul tagliente.
Il numero delle scanalature determina l'equilibrio tra la robustezza del nucleo e l'eliminazione dei trucioli. Un quadro decisionale adeguato si basa sul materiale target. Una geometria a 3 scanalature è obbligatoria per i materiali non ferrosi e l'alluminio, poiché fornisce l'ampio spazio nella gola necessario per evacuare grandi volumi di trucioli ad alte velocità. Per i metalli ferrosi, gli acciai dolci e le leghe resistenti al calore, sono necessarie da 4 a 6+ scanalature. Il numero maggiore di scanalature aumenta il diametro del nucleo dell'utensile. Un nucleo più spesso fornisce l'enorme rigidità necessaria per sopportare velocità di avanzamento elevate in materiali tenaci senza spezzare l'utensile sul gambo.
Il metallo duro non rivestito si degrada rapidamente sotto il calore estremo della sgrossatura pesante dei metalli ferrosi. I rivestimenti PVD (Physical Vapor Deposition) standard del settore proteggono il substrato in carburo. Il nitruro di alluminio e titanio (AlTiN) e il nitruro di titanio e alluminio (TiAlN) sono standard per la lavorazione dei metalli ferrosi. Sotto forte calore, questi rivestimenti formano uno strato microscopico di ossido di alluminio che funge da barriera termica. Quando si lavora l'acciaio a secco, i rivestimenti AlTiN eccellono poiché utilizzano il calore del taglio per attivare questo strato di ossidazione. Per l'alluminio, il nitruro di zirconio (ZrN) o il carbonitruro di titanio (TiCN) fornisce il potere lubrificante necessario per prevenire l'adesione del materiale durante le applicazioni con refrigerante a flusso elevato.
Guida alla selezione del profilo del passo
| Tipo di passo | Materiale target | Dimensioni del truciolo | Vantaggio principale |
|---|---|---|---|
| Passo fine | Titanio, Inconel, Acciai Temprati | Piccolo, granulare | Massima resistenza del tagliente, distribuzione uniforme dell'usura |
| Passo medio | Acciai al carbonio, Ghisa, Acciai legati | Medio, segmentato | Prestazioni bilanciate per l'uso generale in officina |
| Passo grosso | Alluminio, ottone, plastica, acciaio dolce | Grande, rotto | Massima evacuazione del truciolo, previene l'impaccamento dell'elica |
Segui questi passaggi per valutare le tue esigenze in termini di utensili prima di programmare il tuo prossimo lavoro:
Le sgrossatrici in metallo duro integrale comportano un costo iniziale più elevato rispetto alle frese a candela standard. Analizzare questo costo isolatamente ignora l’economia della macchina. La riduzione misurabile dei tempi ciclo macchina compensa facilmente il prezzo di acquisto iniziale. Se un'operazione di svuotamento di tasche pesanti richiede quaranta minuti con un utensile standard e quindici minuti con uno sgrossatore, l'officina recupera venticinque minuti di tempo macchina per pezzo. Questo drastico aumento della produttività complessiva del negozio massimizza la redditività della tariffa oraria della macchina. Puoi eseguire più parti per turno, trasformando l'investimento in attrezzature in guadagni finanziari immediati sul piano di produzione.
L'economia della riaffilatura delle sgrossatrici in metallo duro prolunga notevolmente il loro valore del ciclo di vita. Le affilatrici professionali possono riaffilare i bordi seghettati più volte. I macchinisti devono tenere conto dei cambiamenti dimensionali dopo questo processo. La riaffilatura rettifica la faccia della scanalatura, riducendo il diametro esterno (OD) dell'utensile e alterando leggermente il profilo primitivo. Per mantenere la precisione e prevenire gli scarti, il programmatore CNC deve misurare con precisione l'utensile ricondizionato. Devono aggiornare i dati di offset del diametro dell'utensile all'interno del software CAM e del controllo della macchina. Una corretta gestione degli utensili riaffilati garantisce il massimo ritorno dell'investimento iniziale.
La limitazione principale degli utensili di sgrossatura è la finitura superficiale risultante. Lasceranno sempre segni visibili di testimonianza, comunemente definiti effetto velluto a coste, sulle pareti e sul fondo del pezzo. I macchinisti devono tenere esplicitamente conto di questo compromesso nella pianificazione del processo. Non è possibile utilizzare uno sgrossatore per un muro finito. La strategia CAM deve includere un cambio utensile e una passata di finitura dedicata. I programmatori in genere lasciano da 0,010 a 0,020 pollici di materiale radiale e assiale durante il ciclo di sgrossatura. Ciò consente a una fresa standard in metallo duro integrale di pulire la superficie striata e ottenere tolleranze dimensionali finali.
L'MRR aggressivo genera forze assiali estreme. L'angolo dell'elica dell'utensile agisce come una vite, estraendo attivamente la fresa dal supporto durante i tagli pesanti. Le pinze ER standard non hanno la forza di presa necessaria per contrastare questo rischio di estrazione. Se l'utensile viene estratto, taglia troppo in profondità, causando pezzi scartati e tavoli della macchina danneggiati. Sono obbligatorie soluzioni di supporto per utensili ad alta sicurezza. I macchinisti dovrebbero utilizzare mandrini per fresatura per carichi pesanti, supporti a calettamento o steli dotati di piani Weldon e viti di fissaggio. Questi meccanismi di bloccaggio meccanico impediscono fisicamente la migrazione dell'utensile verso il basso durante le operazioni di truciolatura aggressive.
L'utilizzo dei tradizionali percorsi utensile offset con sgrossatori introduce gravi rischi. I percorsi tradizionali spesso costringono l'utensile a compiere curve strette, portando improvvisamente l'impegno radiale al 100%. Ciò aumenta il carico di taglio e fa scattare istantaneamente l'utensile. Le moderne strategie CAM, in particolare la fresatura trocoidale e la fresatura ad alta efficienza (HEM), mitigano questo rischio. Questi percorsi utensile dinamici mantengono un carico radiale costante del truciolo utilizzando movimenti circolari e piccoli stepover, tipicamente dal 10% al 15% del diametro dell'utensile. Combinano questo leggero impegno radiale con massicce profondità di taglio assiali. Questa strategia utilizza l'intero tagliente seghettato, massimizzando la durata dell'utensile e prevenendo improvvisi picchi di carico.
L'applicazione errata del refrigerante durante i tagli fortemente interrotti distrugge gli utensili in metallo duro. Durante la lavorazione di acciai e leghe resistenti al calore, il tagliente si riscalda rapidamente durante l'innesto e si raffredda istantaneamente quando esce dal taglio. La sabbiatura di questo carburo surriscaldato con refrigerante freddo provoca un grave shock termico. Le microfratture del carburo provocano la rottura prematura del tagliente. Per la fresatura dell'acciaio pesante, gli operatori devono utilizzare un getto d'aria ad alta pressione per eliminare i trucioli e consentire al rivestimento di gestire il calore. Al contrario, quando si lavora l'alluminio, è strettamente necessario un flusso di refrigerante ad alta pressione per fornire potere lubrificante e impedire che il materiale gommoso si salda alle scanalature.
R: No. Il tagliente seghettato lascia intrinsecamente una finitura superficiale ruvida e scanalata nota come effetto velluto a coste. È necessario lasciare una piccola quantità di materiale grezzo e utilizzare una fresa standard in metallo duro integrale per la passata di finitura finale per ottenere tolleranze dimensionali precise e requisiti di superficie liscia.
R: Gli utensili a passo fine presentano più dentellature per pollice, garantendo una maggiore resistenza del tagliente, ideale per materiali duri come il titanio e l'acciaio per utensili. Gli utensili a passo grosso hanno un minor numero di dentellature più grandi, creando un'enorme rimozione dei trucioli necessaria per materiali più morbidi e gommosi come l'alluminio per impedire l'impaccamento della scanalatura.
R: Sebbene il numero di giri del mandrino possa rimanere simile, le velocità di avanzamento e la profondità di taglio assiale possono spesso essere aumentate dal 20% al 50%. L'aumento esatto dipende fortemente dalla rigidità della macchina, dalla sicurezza del supporto dell'utensile e dal materiale specifico da lavorare.
R: Sì. L'azione di taglio interrotta creata dalle dentellature richiede meno potenza per tagliare il materiale. Ciò riduce significativamente le forze radiali che spingono contro il mandrino, diminuendo il carico complessivo e prolungando la durata dei cuscinetti del mandrino della macchina.
R: Sì, per le moderne applicazioni CNC. Il carburo offre resistenza al calore e rigidità significativamente più elevate, consentendo riprese superficiali molto più veloci e una maggiore durata dell'utensile. Tuttavia, le sgrossatrici HSS possono ancora essere adatte per le macchine manuali più vecchie e meno rigide, dove il carburo potrebbe scheggiarsi sotto le vibrazioni.
R: Sì, possono essere riaffilati da affilatrici professionali per ripristinare il tagliente. Tuttavia, questo processo riduce il diametro esterno dell'utensile. Il programmatore CNC deve aggiornare attentamente i dati di correzione utensile nel controllo della macchina per mantenere dimensioni di taglio precise.
R: Sono altamente efficaci su tutti i tipi di materiali, ma forniscono il massimo ritorno sull'investimento quando si lavorano leghe difficili da lavorare. Eccellono nel titanio, nell'Inconel, nell'acciaio inossidabile austenitico e negli acciai per utensili temprati dove le frese standard falliscono rapidamente.