Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-06 Origen: Sitio

Producir radios de borde consistentes y sin rebabas es un desafío diario en el taller. Los maquinistas equilibran constantemente la calidad de las piezas con la eficiencia de la producción. Depender del perfilado 3D con fresas de bolas consume horas de máquina e infla los tiempos de ciclo. Por otro lado, el desbarbado manual introduce errores humanos, roturas de bordes inconsistentes y piezas desechadas. Cuando la integridad estructural y la seguridad en el manejo son requisitos de impresión, los métodos inadecuados de acabado de bordes destruyen los márgenes de ganancia a través de componentes rechazados y operaciones secundarias excesivas.
Para solucionar este problema, los talleres utilizan herramientas de forma dedicadas diseñadas específicamente para perfilar bordes. Integrando fresas de redondeo de esquinas en el ciclo de mecanizado primario elimina el acabado manual y simplifica la programación CAM. Esta guía técnica desglosa cómo seleccionar, aplicar y optimizar estas herramientas especializadas para lograr radios externos perfectos en varias configuraciones de mecanizado.
La terminología de la industria a menudo causa confusión, lo que lleva a pedidos incorrectos de herramientas y configuraciones desechadas. Conocer la geometría exacta de la herramienta evita estos errores. La diferencia entre una herramienta para redondear esquinas y una herramienta de punta redondeada se reduce al lugar donde se coloca el radio mecanizado.
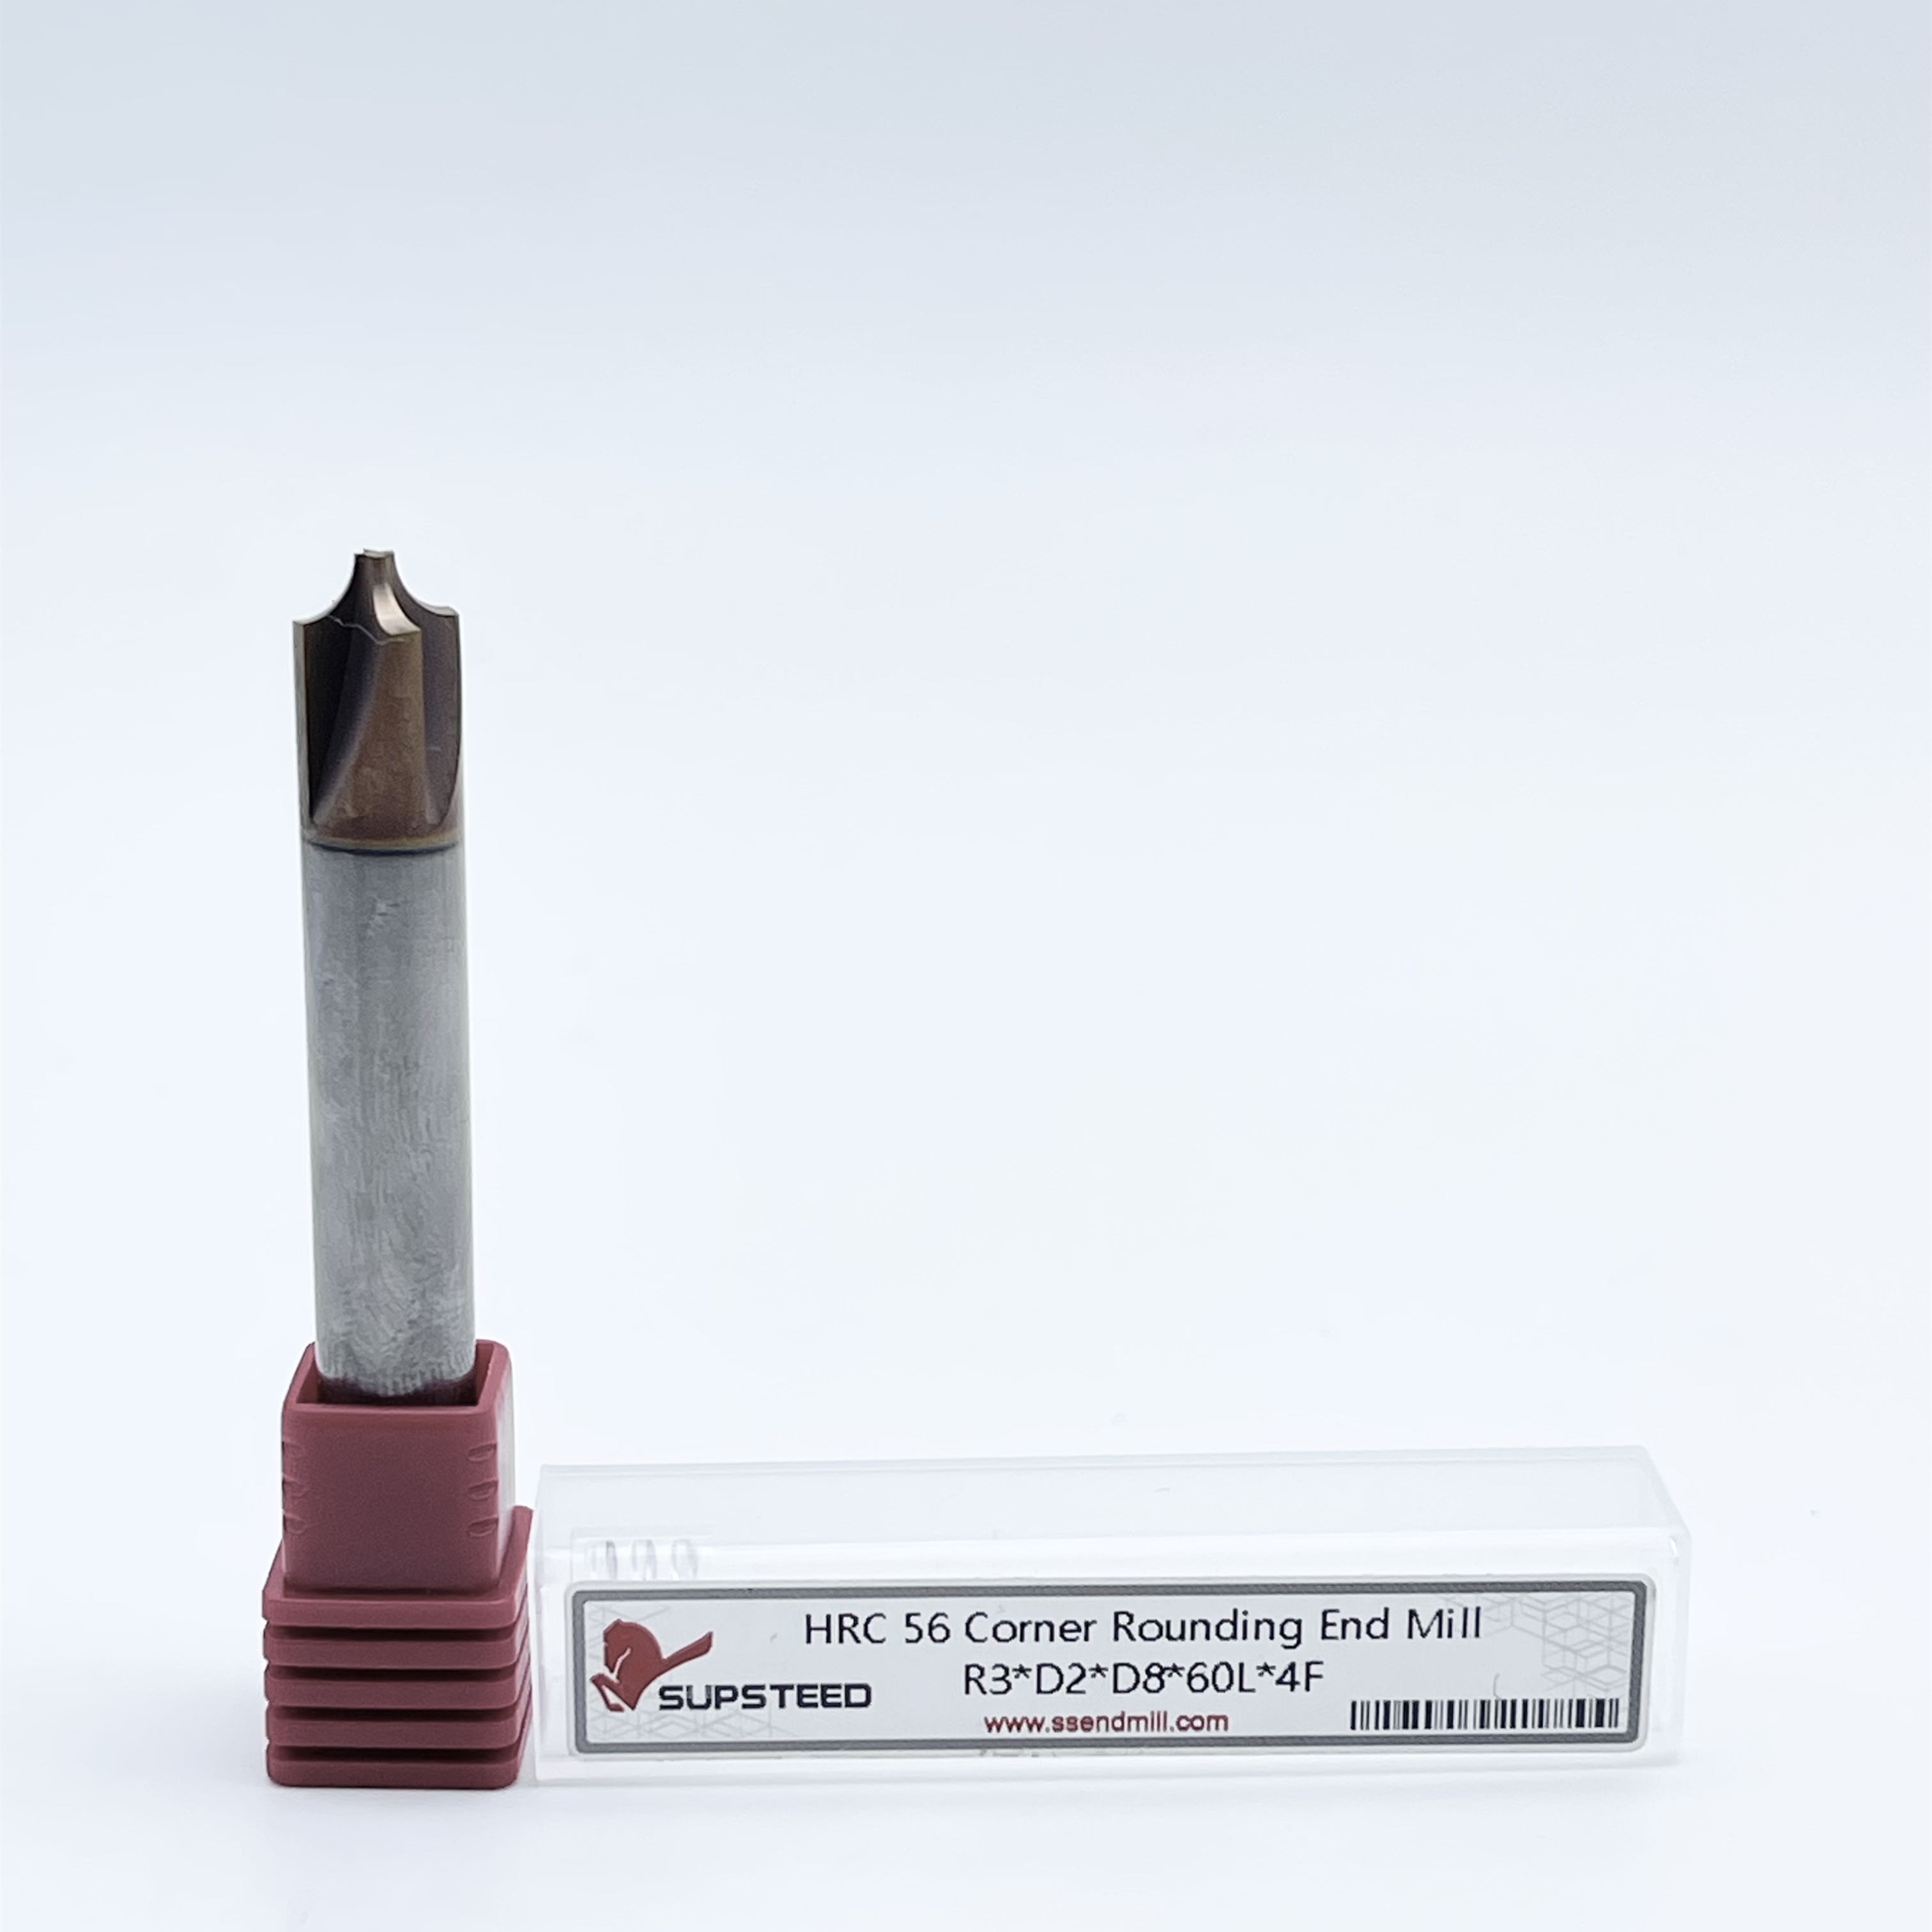
Las fresas para redondear esquinas son herramientas de forma dedicadas con un filo de corte cóncavo. Se utilizan exclusivamente para mecanizar un radio convexo en el borde exterior de una pieza de trabajo. La herramienta se enrolla alrededor de la esquina externa, cortando la intersección aguda de 90 grados para dejar un perfil suave. Normalmente los ejecutamos a lo largo de la periferia de una pieza utilizando una trayectoria de contorno 2D estándar.
Por el contrario, las fresas de extremo de punta redondeada, a menudo llamadas fresas de extremo de radio de esquina, tienen un fondo plano con un radio ligeramente convexo rectificado en la punta de corte. Se utilizan herramientas de punta redondeada para fresar cavidades planas que necesitan un filete cóncavo en la esquina interior donde el piso se une a la pared. Una herramienta de punta redondeada no puede redondear un borde exterior en una sola pasada. Una herramienta para redondear esquinas no puede fresar un suelo hueco plano.
Comparación de terminología de herramientas
| Tipo de herramienta | Geometría del filo | Característica mecanizada | Aplicación principal |
|---|---|---|---|
| Fresa para redondear esquinas | Cóncavo | Convexo (radio exterior) | Rotura de bordes externos, filetes estructurales, redondeos estéticos. |
| Fresa de punta de toro/radio de esquina | Convexo (en punta) | Cóncavo (filete interior) | Fresado de cajeras, redondeos de piso a pared, desbaste 3D |
Los bordes mecanizados afilados suponen un peligro para la seguridad durante el montaje y actúan como puntos de partida para microfracturas. Los operadores pueden romper bordes usando limas manuales, pero los métodos manuales carecen de repetibilidad. Impresiones de dispositivos médicos y aeroespaciales tienen tolerancias de rotura de bordes estrictamente dimensionales. Una lima manual no puede garantizar un radio real de 0,015 pulgadas en un bracket de titanio complejo.
El uso de herramientas de forma de radio pequeño reemplaza el desbarbado manual con una operación CNC controlada. La herramienta ejecuta un contorno 2D preciso alrededor del perímetro de la pieza. Elimina las rebabas y deja un borde dimensionalmente preciso. Esto garantiza que cada pieza coincida exactamente con la impresión, eliminando el riesgo de desperdicio debido al desbarbado manual manual.
Las esquinas exteriores afiladas crean enormes concentraciones de tensiones en los componentes que soportan carga. Cuando una pieza se flexiona, estas intersecciones pronunciadas se convierten en puntos de falla. Quitar el borde afilado y reemplazarlo con un filete estructural continuo distribuye la tensión mecánica sobre un área más amplia. Esto mejora la resistencia general y la vida a fatiga del componente.
Una herramienta de forma de una sola pasada garantiza que este radio sea perfectamente continuo. Si intenta crear este filete estructural mediante interpolación de múltiples pasadas con una fresa plana, la superficie contendrá pasos microscópicos. Estas facetas actúan como elevadores de tensión en miniatura. Una herramienta de forma dedicada corta toda la curva simultáneamente, dejando una superficie estructuralmente sólida.
Los componentes visibles en interiores de automóviles y electrónica de consumo requieren acabados estéticos impecables. La sensación táctil de un producto dicta su calidad percibida. Para mecanizar estas piezas es necesario combinar perfectamente el radio del borde con las paredes laterales y superiores planas adyacentes.
Lograr esta combinación perfecta es difícil. Si coloca la herramienta demasiado profundamente, dejará un escalón distintivo o una marca testigo en la superficie superior. Si se establece demasiado superficial, deja una curva incompleta. Las herramientas de forma diseñadas para redondear bordes permiten a los programadores marcar desplazamientos radiales y axiales exactos. Esto garantiza que la curva mecanizada pase de forma invisible a las superficies planas.
Los entornos de producción de gran volumen exponen rápidamente las limitaciones de las herramientas de acero de alta velocidad (HSS) y cobalto. Las herramientas de forma experimentan una alta presión de herramienta porque una gran superficie del filo se acopla al material simultáneamente. Este compromiso continuo genera un calor y una fricción inmensos, degradando rápidamente los filos de corte HSS.
Implementando Las fresas de extremo redondeado de esquinas de carburo proporcionan una resistencia a la abrasión y estabilidad térmica superiores. El carburo sólido mantiene su dureza a temperaturas de corte significativamente más altas. Las herramientas de carburo de primera calidad cuentan con puntas de corte rectificadas con precisión y geometrías de flauta reforzadas que fortalecen el extremo de la herramienta. Este refuerzo geométrico evita el microastillado que frecuentemente destruye las herramientas HSS durante cortes pesados en aceros aleados.
El retorno de la inversión en herramientas de carburo se vuelve evidente cuando se analiza el tiempo de actividad de la máquina. La vida útil prolongada de la herramienta reduce drásticamente la frecuencia de los cambios de herramienta. Menos cambios de herramientas significan menos tiempo de inactividad de la máquina, menos ajustes de compensación y una producción estable.
La deflexión de la herramienta destruye el acabado superficial y la precisión dimensional. Debido a que las herramientas para redondear esquinas empujan un gran perfil cóncavo dentro de la pieza de trabajo, generan importantes fuerzas de corte radiales. Estas fuerzas empujan activamente la herramienta lejos de la pieza.
El carburo posee una rigidez inherente: un módulo de elasticidad casi tres veces mayor que el del acero. Esta extrema rigidez permite que la herramienta resista fuerzas radiales sin desviarse. Minimizar la deflexión garantiza que el radio mecanizado coincida exactamente con la trayectoria de herramienta programada. Una herramienta rígida elimina las vibraciones armónicas que causan marcas de vibración en el radio terminado.
Seleccionar el recubrimiento de deposición física de vapor (PVD) correcto maximiza el rendimiento del sustrato de carburo. El recubrimiento debe coincidir con las propiedades térmicas y químicas del material de la pieza de trabajo.
Aplicaciones de recubrimiento comunes
| Tipo de recubrimiento | Materiales primarios | Beneficio clave de mecanizado |
|---|---|---|
| Nitruro de aluminio y titanio (TiAlN) | Aleaciones de alta temperatura, aceros inoxidables, aceros para herramientas. | Forma una capa de óxido de aluminio bajo altas temperaturas, protegiendo al carburo del choque térmico. |
| Nitruro de circonio (ZrN) | Aluminio, latón, cobre | Proporciona un bajo coeficiente de fricción, evitando que los materiales gomosos se suelden al borde. |
| Flautas sin recubrimiento/pulidas | Plásticos, aleaciones blandas de aluminio. | Mantiene un borde cortante muy afilado donde la resistencia al calor es menos crítica que el filo. |
La selección de herramientas comienza con la impresión de ingeniería. Debe hacer coincidir el radio de tierra de la herramienta directamente con las especificaciones de impresión. Los fabricantes ofrecen estas herramientas en tamaños fraccionarios y métricos estándar, que van desde microradios para piezas médicas de precisión hasta perfiles masivos para componentes de equipos pesados.
Más allá del tamaño nominal, evalúe la tolerancia del perfil indicada de la herramienta. Las aplicaciones aeroespaciales de alto rendimiento a menudo requieren que el radio mantenga una tolerancia de +/- 0,001 pulgadas. Las herramientas estándar de calidad comercial solo pueden contener +/- 0,003 pulgadas. Especificar una herramienta con una tolerancia de perfil más estricta que la de la impresión requiere un desperdicio de dinero, mientras que una especificación insuficiente conduce al rechazo de piezas.
El número de canales dicta la capacidad de evacuación de virutas y la calidad del acabado superficial. Elegir el número de canales incorrecto provoca que las virutas se aglomeren, se rompan las herramientas o se produzcan vibraciones inaceptables.
La geometría física de la punta de la herramienta dicta cómo se aplica a la pieza de trabajo.
Calcular las velocidades correctas del husillo para herramientas de forma presenta un desafío técnico único conocido como problema del diámetro efectivo. La velocidad de corte, medida en pies superficiales por minuto (SFM), varía continuamente a lo largo de la curva del radio cóncavo. La herramienta gira más rápido en su diámetro mayor (la parte más ancha de la herramienta) y más lento en su diámetro menor (la punta estrecha).
Si un programador calcula las RPM basándose en el diámetro mayor de la herramienta, la velocidad de corte real en el punto de contacto del material será demasiado baja. Este bajo SFM hace que la herramienta frote el material en lugar de cizallarlo, generando un calor masivo, un acabado superficial deficiente y vibraciones intensas. Los programadores deben calcular las RPM en función del diámetro de corte efectivo: el punto específico del radio donde se produce la acción de corte más intensa. Esto asegura que el filo mantenga suficiente velocidad para cortar limpiamente la viruta.
Por ejemplo, si está utilizando una herramienta de diámetro mayor de 1/2 pulgada para cortar un radio de 1/8 de pulgada, el diámetro efectivo en el punto medio del corte es significativamente menor que 1/2 pulgada. Usar el diámetro completo de 1/2 pulgada para sus cálculos dará como resultado unas RPM que arrastran la herramienta a través del corte. Utilice siempre las tablas de diámetro efectivo del fabricante al establecer sus velocidades de referencia.
Con frecuencia se producen roturas catastróficas de herramientas cuando los programadores ignoran el diámetro menor de la herramienta. El diámetro menor es la dimensión plana que no corta en la punta de la herramienta, justo debajo de donde comienza el radio. Al perfilar el borde superior de una pieza, este diámetro menor cae por debajo de la superficie superior y corre paralelo a la pared lateral vertical.
Si la pieza presenta un hombro escalonado, o si el dispositivo de sujeción se asienta demasiado cerca del borde mecanizado, el diámetro menor que no corta chocará contra la obstrucción. Los maquinistas deben verificar que el diámetro menor tenga una separación adecuada de todas las paredes verticales, escalones y mordazas de tornillo de banco adyacentes para evitar roces no deseados, soldadura por fricción o rotura inmediata de la herramienta.
La realidad de mecanizar un radio perfecto es lidiar con marcas testigo. Estas son las líneas tenues y visibles que quedan donde el radio mecanizado se encuentra con la parte superior plana o el costado de la pieza. Estas marcas se producen debido a un descentramiento microscópico en el portaherramientas o a ligeras imprecisiones en la calibración del eje Z de la máquina.
Mitigar estas marcas requiere estrategias de configuración precisas. Los programadores a menudo marcan las compensaciones de la herramienta, dejando intencionalmente un micropaso de 0,001 pulgadas para una pasada final de acabado ligero. Alternativamente, los fabricantes de herramientas diseñan fresas de extremo específicas con un ligero ensanchamiento o ángulo de mezcla (normalmente de 1 a 5 grados) en la parte superior del radio. Este ensanchamiento permite que la herramienta se deslice suavemente hacia la superficie plana, suavizando el corte y eliminando por completo la dura marca testigo.
Al programar el contorno 2D, los maquinistas también deben considerar los movimientos de entrada y salida. Hundirse directamente hacia abajo en el eje Z o alimentar directamente la pieza en los ejes X/Y dejará una marca de permanencia y potencialmente astillará la punta de la herramienta. Programe siempre una entrada y salida de arco. Rodar hacia el corte con un movimiento radial suave permite que la presión de corte aumente gradualmente. Esto protege el frágil diámetro menor de la herramienta y garantiza una transición perfecta donde la trayectoria comienza y termina.
Las herramientas de forma exigen una rigidez absoluta. Debido a que cortan una amplia franja de material simultáneamente, generan fuerzas que intentan sacar la pieza del tornillo de banco o empujar la herramienta hacia el husillo. Una configuración floja garantiza vibraciones y fallas dimensionales.
Los maquinistas deben utilizar portaherramientas rígidos para combatir estas fuerzas. Los soportes de ajuste por contracción o los mandriles hidráulicos proporcionan una fuerza de agarre de 360 grados en el vástago de la herramienta, minimizando el descentramiento y evitando que la herramienta se salga durante cortes pesados. Del mismo modo, la sujeción debe ser robusta. Las prensas de maquinista estándar con mordazas blandas de aluminio funcionan bien, siempre que las mordazas estén fresadas para que coincidan exactamente con el perfil de la pieza. Sin embargo, para piezas de paredes delgadas, los mandriles de vacío o las placas de fijación personalizadas con abrazaderas de borde ofrecen una amortiguación de vibraciones superior. Si la pieza suena o vibra cuando se golpea con un martillo de golpe seco durante la instalación, vibrará cuando se enganche la herramienta de forma.
Solución de problemas Defectos comunes en el perfilado de bordes
| Defecto de mecanizado | Causa potencial | Acción correctiva |
|---|---|---|
| Fuerte vibración/vibración | Rigidez de configuración insuficiente o RPM excesivas según el diámetro mayor. | Cambie a un portaherramientas de ajuste por contracción. Vuelva a calcular las RPM utilizando el diámetro de corte efectivo. |
| Marcas de testigos visibles | Desajuste del desplazamiento del eje Z o descentramiento de la herramienta. | Ajuste el desplazamiento del eje Z en 0,001 pulgadas. Utilice una herramienta con un ángulo de fusión de 5 grados. |
| Descantillado prematuro de bordes | Velocidad de avance demasiado alta o recorte de virutas en la zona de corte. | Reducir el avance por diente (IPT). Aumente la presión del refrigerante para eliminar las virutas de los valles de las flautas. |
| Borde irritante/acumulado | Revestimiento incorrecto del material (p. ej., uso de TiAlN sobre aluminio blando). | Cambie a una herramienta de flauta pulida con o sin revestimiento de ZrN para materiales no ferrosos. |
Al analizar la eficiencia de la producción, la comparación entre una herramienta de forma dedicada y una operación de creación de superficies 3D es clara. Crear un radio externo usando una fresa de bola requiere una trayectoria CAM 3D con cientos de pequeños pasos hacia abajo. La máquina debe interpolar los ejes X, Y y Z simultáneamente, realizando pasadas ligeras para ir formando poco a poco la curva. Este proceso lleva minutos por pieza y requiere una programación CAM compleja para garantizar que la distancia de paso produzca un acabado superficial aceptable.
Una fresa para redondear esquinas dedicada completa exactamente la misma característica en una sola y rápida pasada de contorno 2D. La programación CAM lleva unos segundos: simplemente seleccione el borde y aplique una trayectoria de perfil 2D. La máquina ejecuta el corte en una fracción del tiempo.
Para poner esto en perspectiva, considere un soporte aeroespacial de aluminio 6061 estándar que requiere un radio de 0,125 pulgadas a lo largo de un perímetro exterior continuo de 20 pulgadas. Programar una fresa de extremo de bola de 1/4 de pulgada para rebajar este radio con un paso de 0,005 pulgadas requiere 25 pasadas. Incluso a altas velocidades de avance, esta operación de pulido puede consumir fácilmente de tres a cuatro minutos de tiempo de ciclo por pieza. Cambiar a una herramienta de forma dedicada con un radio de 0,125 pulgadas reduce esto a una sola pasada de contorno. Al funcionar a 100 pulgadas por minuto, la herramienta completa todo el perímetro de 20 pulgadas en exactamente 12 segundos. En una producción de 1000 piezas, este único cambio de herramientas ahorra más de 50 horas de tiempo de la máquina.
Los costes ocultos de fabricación a menudo residen en el departamento de desbarbado. El desbarbado manual requiere mano de obra dedicada, aumenta el tiempo de entrega general e introduce un alto grado de variabilidad. Si un operador resbala con una herramienta de desbarbado, un componente costoso y completamente mecanizado se convierte en chatarra.
La integración del proceso de redondeo de bordes directamente en el ciclo CNC primario elimina por completo estas operaciones secundarias. La pieza sale de la máquina completamente terminada, inspeccionada y lista para su montaje o envío. Al cuantificar el ahorro de mano de obra, la reducción en la tasa de desperdicio y el aumento en el rendimiento, los talleres pueden justificar fácilmente el mayor costo inicial de las herramientas con forma de carburo premium. El resultado es un coste por pieza significativamente menor y un flujo de trabajo de fabricación más predecible.
R: Una fresa para redondear esquinas presenta un filo de corte cóncavo diseñado para cortar radios convexos en los bordes externos de una pieza. Una fresa de extremo con radio de esquina (o punta redondeada) tiene un fondo plano con un radio convexo en las puntas y se utiliza para cortar filetes interiores cóncavos a lo largo del fondo de una cavidad.
R: No. La gran mayoría de estas herramientas no son de corte central. Están diseñados estrictamente para fresado periférico a lo largo de un borde externo. Sumergirse directamente en un material sólido aplastará la punta que no corta y romperá instantáneamente la herramienta.
R: El carburo sólido proporciona una rigidez superior, una resistencia extrema al calor y una mayor vida útil. Esta rigidez inherente evita la deflexión y la vibración de la herramienta, reduce el microdescantillado de los bordes y mantiene la tolerancia precisa del perfil por mucho más tiempo que el HSS durante la producción de gran volumen.
R: Debe calcular las RPM en función del diámetro de corte efectivo de la herramienta, no del diámetro máximo principal. El diámetro efectivo es el punto específico de la curva del radio donde se produce el corte más intenso. El uso del diámetro mayor da como resultado un SFM demasiado lento, lo que provoca rozamiento.
R: Las marcas testigo se producen cuando el radio mecanizado no combina perfectamente con la superficie plana adyacente. Esto generalmente se debe a un descentramiento microscópico de la herramienta, compensaciones de profundidad del eje Z incorrectas o una falta de rigidez de configuración que hace que la herramienta se desvíe de la trayectoria programada.
R: El fresado ascendente es muy preferido para operaciones de redondeo de esquinas. El fresado ascendente dirige las fuerzas de corte hacia la pieza de trabajo y el dispositivo, mejorando la rigidez, mejorando el acabado de la superficie y extendiendo la vida útil de la herramienta al garantizar que el filo corte el material limpiamente en lugar de frotarlo.