Visualizações: 0 Autor: Editor do site Horário de publicação: 06/08/2026 Origem: Site

Produzir raios de borda consistentes e sem rebarbas é um desafio diário no chão de fábrica. Os maquinistas equilibram constantemente a qualidade das peças com a eficiência da produção. Confiar no perfil 3D com fresas de topo esférico consome horas de máquina e aumenta os tempos de ciclo. Por outro lado, a rebarbação manual introduz erro humano, quebras inconsistentes de arestas e peças descartadas. Quando a integridade estrutural e a segurança no manuseio são requisitos de impressão, métodos inadequados de acabamento de bordas destroem as margens de lucro através de componentes rejeitados e operações secundárias excessivas.
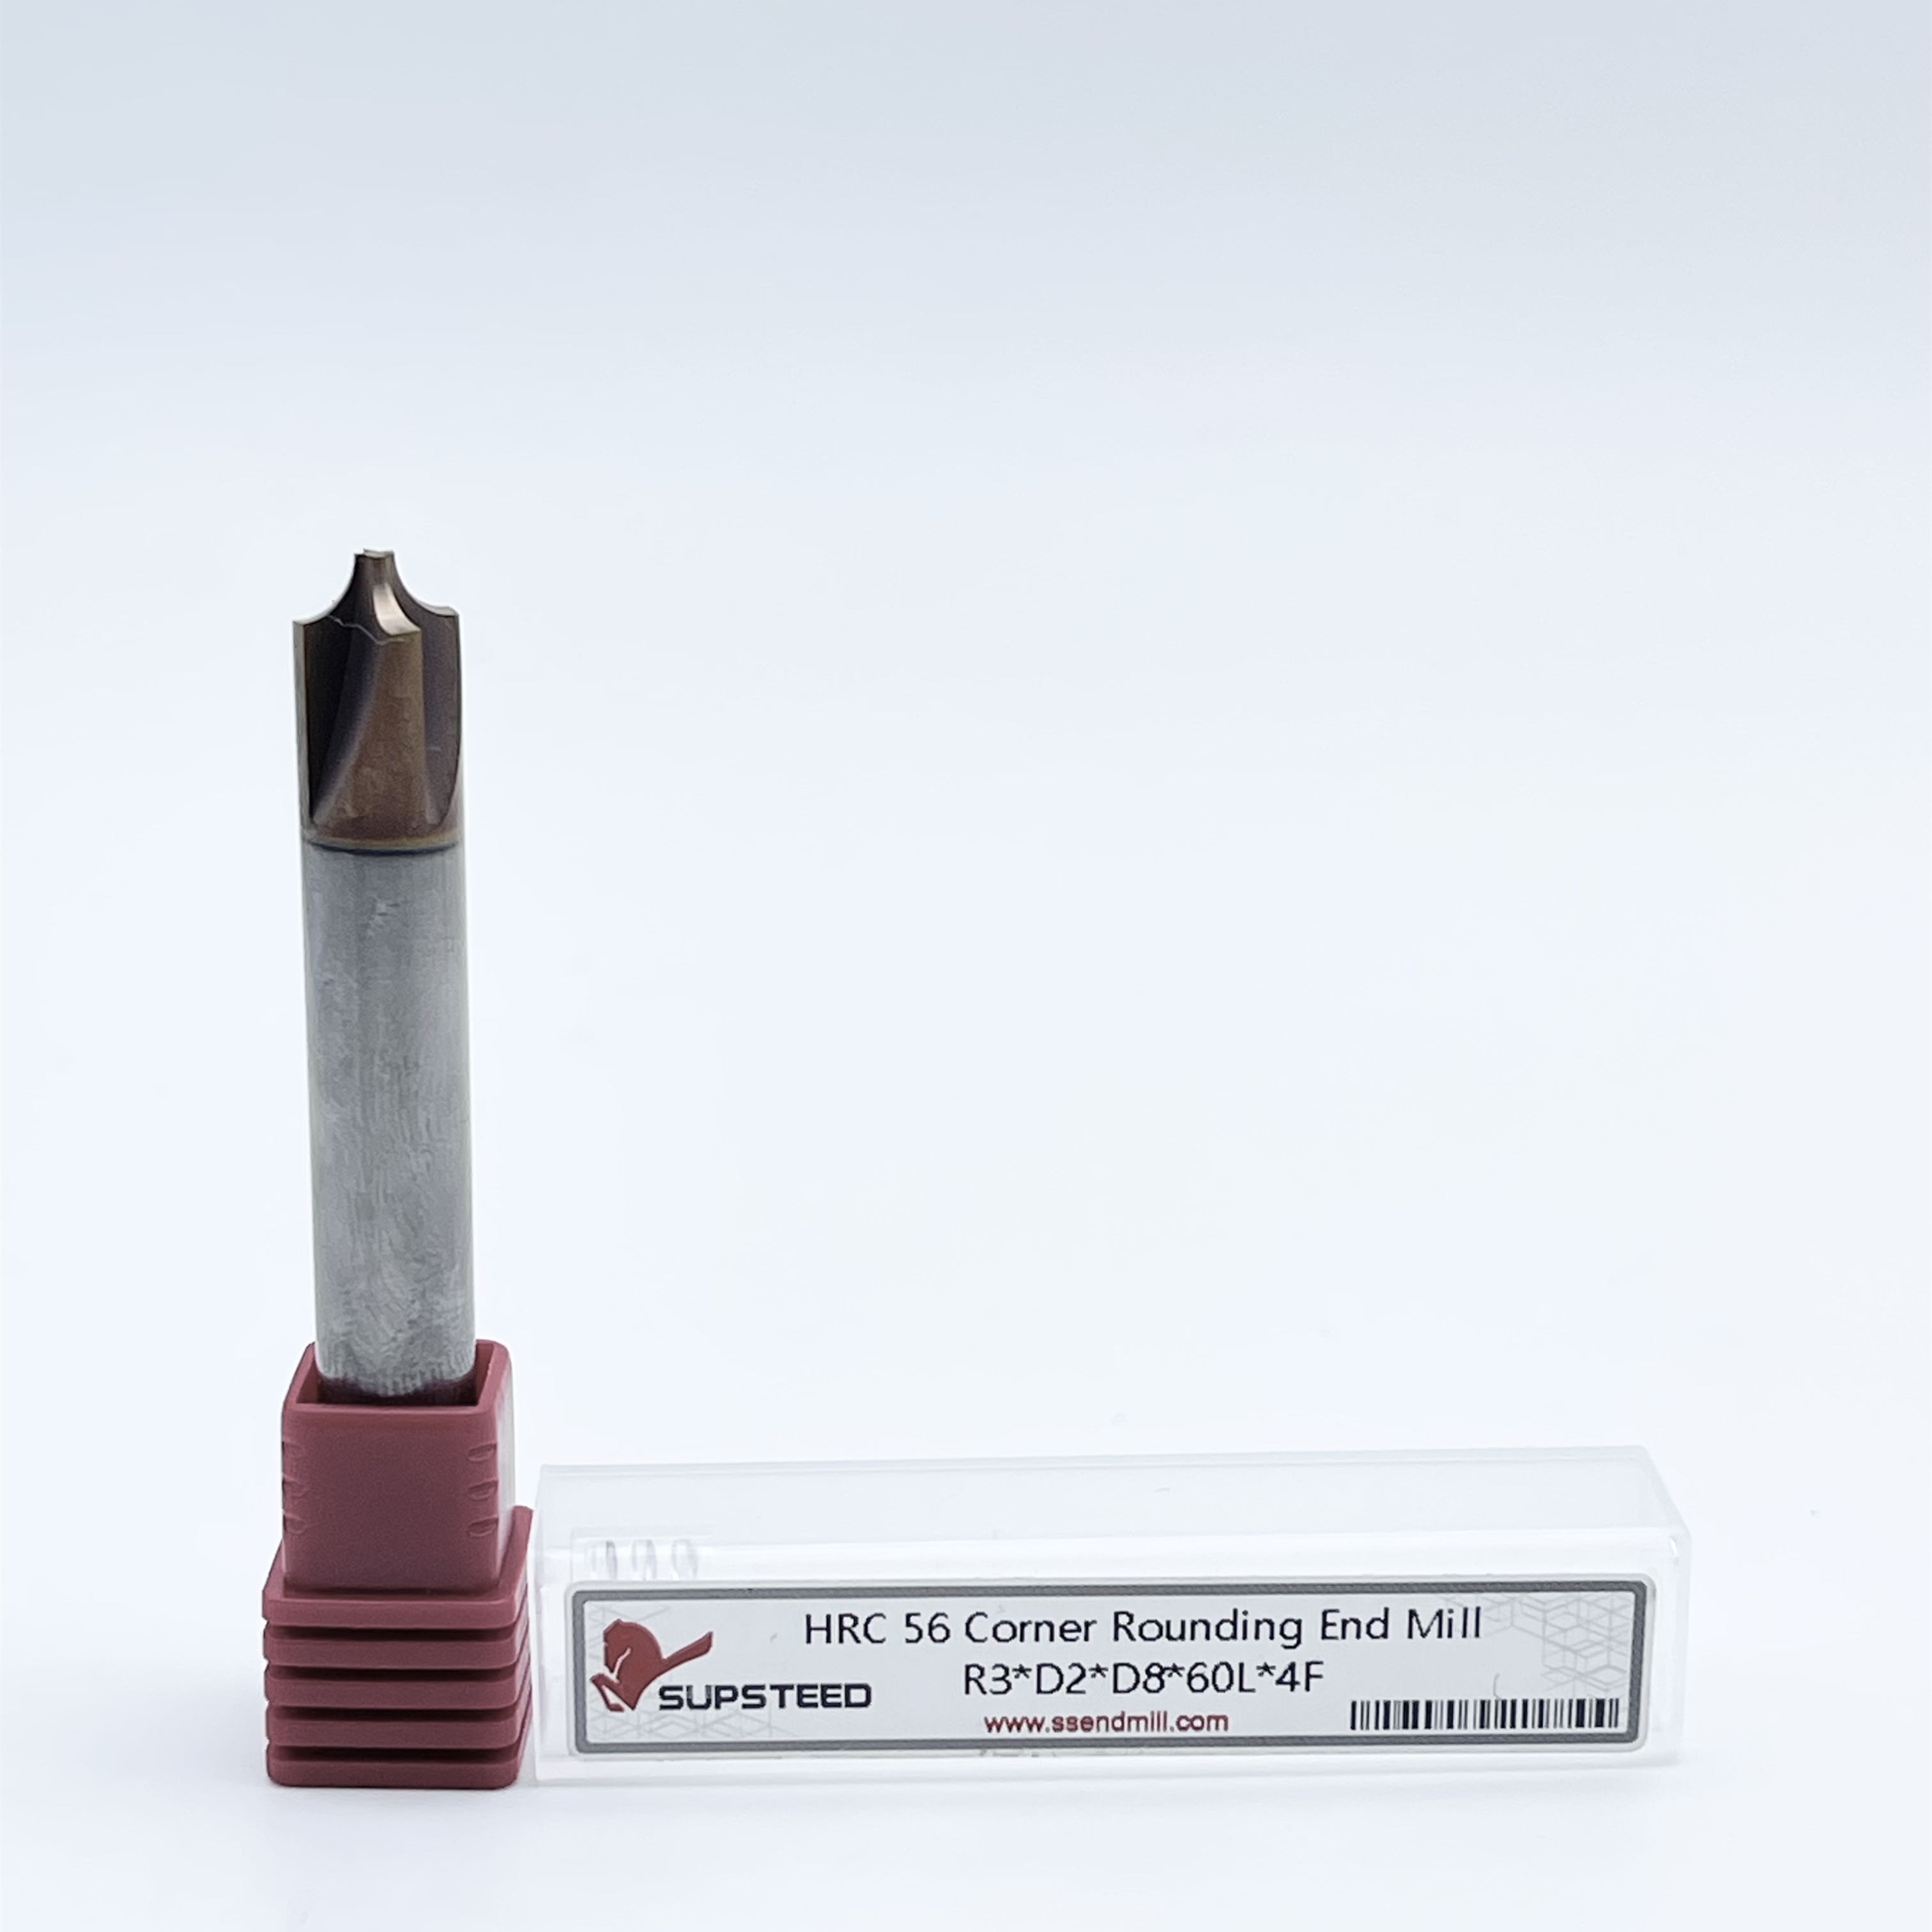
Para corrigir isso, as lojas usam ferramentas de formulário dedicadas, projetadas especificamente para perfilamento de bordas. Integrando fresas de topo com arredondamento de cantos no ciclo de usinagem primário eliminam o acabamento manual e simplificam a programação CAM. Este guia técnico explica como selecionar, aplicar e otimizar essas ferramentas especializadas para obter raios externos perfeitos em diversas configurações de usinagem.
A terminologia da indústria muitas vezes causa confusão, levando a pedidos incorretos de ferramentas e configurações descartadas. Conhecer a geometria exata da ferramenta evita esses erros. A diferença entre uma ferramenta de arredondamento de canto e uma ferramenta de ponta bovina depende de onde você coloca o raio usinado.
As fresas de topo para arredondamento de cantos são ferramentas de formato dedicadas com aresta de corte côncava. Você os utiliza exclusivamente para usinar um raio convexo na borda externa de uma peça de trabalho. A ferramenta envolve o canto externo, cortando a interseção nítida de 90 graus para deixar um perfil suave. Normalmente executamos isso ao longo da periferia de uma peça usando um percurso de contorno 2D padrão.
Em contraste, as fresas de topo com ponta boleada - geralmente chamadas de fresas de topo com raio de canto - têm um fundo plano com um raio levemente convexo retificado na ponta de corte. Você usa ferramentas de ponta bovina para fresar bolsões planos que precisam de um filete côncavo no canto interno onde o piso encontra a parede. Uma ferramenta de nariz touro não pode arredondar uma borda externa em uma única passagem. Uma ferramenta de arredondamento de cantos não pode fresar um fundo de bolsão plano.
Comparação de terminologia de ferramenta
| Tipo de ferramenta | Geometria de ponta | Recurso usinado | Aplicação primária |
|---|---|---|---|
| Fresa de topo para arredondamento de canto | Côncavo | Convexo (raio externo) | Quebra de arestas externas, filetes estruturais, arredondamento estético |
| Fresa de topo com raio de canto/nariz touro | Convexo (na ponta) | Côncavo (filé interno) | Fresamento de bolsões, filetes de piso a parede, desbaste 3D |
Bordas usinadas afiadas são riscos à segurança durante a montagem e atuam como pontos de partida para microfraturas. Os operadores podem quebrar arestas usando limas manuais, mas os métodos manuais carecem de repetibilidade. As impressões de dispositivos médicos e aeroespaciais dimensionam estritamente as tolerâncias de quebra de borda. Uma lima manual não pode garantir um raio real de 0,015 polegadas em um braquete de titânio complexo.
O uso de ferramentas de formato de raio pequeno substitui a rebarbação manual por uma operação CNC controlada. A ferramenta executa um contorno 2D preciso ao redor do perímetro da peça. Ele elimina rebarbas e deixa uma quebra de borda dimensionalmente precisa. Isso garante que cada peça corresponda exatamente à impressão, eliminando o risco de desperdício de rebarbação manual pesada.
Cantos externos agudos criam enormes concentrações de tensão em componentes de suporte de carga. Quando uma peça flexiona, essas interseções acentuadas tornam-se pontos de falha. Remover a aresta viva e substituí-la por um filete estrutural contínuo distribui o estresse mecânico por uma área mais ampla. Isso aumenta a resistência geral e a vida útil à fadiga do componente.
Uma ferramenta de conformação de passagem única garante que esse raio seja perfeitamente contínuo. Se você tentar criar esse filete estrutural usando interpolação multipasse com uma fresa de topo plano, a superfície conterá degraus microscópicos. Essas facetas atuam como geradores de estresse em miniatura. Uma ferramenta de forma dedicada corta toda a curva simultaneamente, deixando uma superfície estruturalmente sólida.
Componentes visíveis em interiores automotivos e eletrônicos de consumo exigem acabamentos estéticos impecáveis. A sensação tátil de um produto determina sua qualidade percebida. A usinagem dessas peças requer a combinação perfeita do raio da aresta com o topo plano adjacente e as paredes laterais.
Conseguir essa combinação perfeita é difícil. Se você definir a ferramenta muito fundo, ela deixará um degrau distinto ou uma marca de testemunha na superfície superior. Se definido muito raso, deixa uma curva incompleta. Ferramentas de forma projetadas para arredondamento de arestas permitem que os programadores marquem deslocamentos radiais e axiais exatos. Isso garante que as transições da curva usinada sejam invisíveis nas superfícies planas.
Ambientes de produção de alto volume expõem rapidamente as limitações das ferramentas de aço rápido (HSS) e cobalto. As ferramentas de conformação sofrem alta pressão porque uma grande área de superfície da aresta de corte engata o material simultaneamente. Este envolvimento contínuo gera imenso calor e fricção, degradando rapidamente as arestas de corte de HSS.
Implementando As fresas de topo para arredondamento de cantos em metal duro proporcionam resistência superior à abrasão e estabilidade térmica. O metal duro mantém sua dureza em temperaturas de corte significativamente mais altas. As ferramentas de metal duro premium apresentam pontas de corte retificadas com precisão e geometrias de canal reforçadas que fortalecem a extremidade da ferramenta. Este reforço geométrico evita o microlascamento que freqüentemente destrói ferramentas HSS durante cortes pesados em ligas de aço.
O retorno do investimento em ferramentas de metal duro torna-se óbvio quando se analisa o tempo de atividade da máquina. A vida útil prolongada da ferramenta reduz drasticamente a frequência das trocas de ferramentas. Menos trocas de ferramentas significam menos tempo de inatividade da máquina, menos ajustes de deslocamento e um ciclo de produção estável.
A deflexão da ferramenta destrói o acabamento superficial e a precisão dimensional. Como as ferramentas de arredondamento de cantos empurram um grande perfil côncavo para dentro da peça de trabalho, elas geram forças de corte radiais significativas. Estas forças empurram ativamente a ferramenta para longe da peça.
O carboneto possui uma rigidez inerente – um módulo de elasticidade quase três vezes maior que o do aço. Esta extrema rigidez permite que a ferramenta resista às forças radiais sem desviar. Minimizar a deflexão garante que o raio usinado corresponda exatamente ao percurso programado. Uma ferramenta rígida elimina as vibrações harmônicas que causam marcas de trepidação no raio acabado.
A seleção do revestimento correto de deposição física de vapor (PVD) maximiza o desempenho do substrato de metal duro. O revestimento deve corresponder às propriedades térmicas e químicas do material da peça.
Aplicações comuns de revestimento
| Tipo de revestimento | de materiais primários | Principais benefícios de usinagem |
|---|---|---|
| Nitreto de titânio e alumínio (TiAlN) | Ligas resistentes a altas temperaturas, aços inoxidáveis, aços para ferramentas | Forma uma camada de óxido de alumínio sob altas temperaturas, protegendo o metal duro de choques térmicos. |
| Nitreto de Zircônio (ZrN) | Alumínio, latão, cobre | Fornece um baixo coeficiente de atrito, evitando que materiais pegajosos se soldem na borda. |
| Flautas não revestidas/polidas | Plásticos, ligas de alumínio macio | Mantém uma borda de corte nítida onde a resistência ao calor é menos crítica do que a nitidez. |
A seleção da ferramenta começa com a impressão de engenharia. Você deve combinar o raio de retificação da ferramenta diretamente com as especificações de impressão. Os fabricantes oferecem essas ferramentas em tamanhos fracionários e métricos padrão, variando de microraios para peças médicas de precisão a perfis maciços para componentes de equipamentos pesados.
Além do tamanho nominal, avalie a tolerância de perfil declarada da ferramenta. Aplicações aeroespaciais de alto desempenho geralmente exigem que o raio mantenha uma tolerância de +/- 0,001 polegadas. Ferramentas padrão de nível comercial podem suportar apenas +/- 0,003 polegadas. Especificar uma ferramenta com uma tolerância de perfil mais restrita do que a impressão exige desperdício de dinheiro, enquanto a subespecificação leva à rejeição da peça.
A contagem de canais determina a capacidade de evacuação de cavacos e a qualidade do acabamento superficial. Escolher a contagem errada de canais leva ao empacotamento de cavacos, quebra da ferramenta ou vibração inaceitável.
A geometria física da ponta da ferramenta determina como você a aplica à peça de trabalho.
O cálculo das velocidades corretas do fuso para ferramentas de conformação apresenta um desafio técnico único, conhecido como problema do diâmetro efetivo. A velocidade de corte, medida em pés de superfície por minuto (SFM), varia continuamente ao longo da curva do raio côncavo. A ferramenta gira mais rápido no seu diâmetro maior (a parte mais larga da ferramenta) e mais lentamente no seu diâmetro menor (a ponta estreita).
Se um programador calcular o RPM com base no diâmetro principal da ferramenta, a velocidade de corte real no ponto de contato do material será muito baixa. Esse baixo SFM faz com que a ferramenta esfregue o material em vez de cisalhar, gerando calor intenso, acabamento superficial ruim e vibração intensa. Os programadores devem calcular o RPM com base no diâmetro de corte efetivo – o ponto específico no raio onde ocorre a ação de corte mais pesada. Isso garante que a aresta de corte mantenha velocidade suficiente para cortar o cavaco de maneira limpa.
Por exemplo, se você estiver usando uma ferramenta de diâmetro maior de 1/2 polegada para cortar um raio de 1/8 polegada, o diâmetro efetivo no ponto médio do corte será significativamente menor que 1/2 polegada. Usar o diâmetro total de 1/2 polegada para suas contas resultará em um RPM que arrasta a ferramenta através do corte. Sempre use as tabelas de diâmetro efetivo do fabricante ao definir suas velocidades iniciais.
A quebra catastrófica da ferramenta ocorre frequentemente quando os programadores ignoram o diâmetro menor da ferramenta. O diâmetro menor é a dimensão plana e não cortante na ponta da ferramenta, logo abaixo de onde o raio começa. Ao perfilar a borda superior de uma peça, esse diâmetro menor cai abaixo da superfície superior e corre paralelo à parede lateral vertical.
Se a peça apresentar um ressalto escalonado ou se o dispositivo de fixação ficar muito próximo da aresta usinada, o diâmetro menor não cortante colidirá com a obstrução. Os maquinistas devem verificar se o diâmetro menor tem folga adequada de todas as paredes verticais adjacentes, degraus e mandíbulas do torno para evitar fricção indesejada, soldagem por fricção ou quebra imediata da ferramenta.
A realidade da usinagem de um raio perfeito é lidar com marcas testemunhais. Estas são as linhas tênues e visíveis deixadas onde o raio usinado encontra a parte superior plana ou lateral da peça. Essas marcas ocorrem devido à excentricidade microscópica no porta-ferramenta ou a pequenas imprecisões na calibração do eixo Z da máquina.
Mitigar essas marcas requer estratégias de configuração precisas. Os programadores geralmente marcam os deslocamentos da ferramenta, deixando intencionalmente um micropasso de 0,001 polegada para uma passagem de acabamento final leve. Alternativamente, os fabricantes de ferramentas projetam fresas de topo específicas com um ligeiro alargamento ou ângulo de mistura (normalmente de 1 a 5 graus) na parte superior do raio. Este alargamento permite que a ferramenta penetre suavemente na superfície plana, suavizando o corte e eliminando completamente a marca severa da testemunha.
Ao programar o contorno 2D, os operadores também devem considerar os movimentos de entrada e saída. Mergulhar diretamente no eixo Z ou avançar diretamente na peça nos eixos X/Y deixará uma marca de permanência e poderá lascar a ponta da ferramenta. Sempre programe uma entrada e saída de arco. Rolar no corte com um movimento radial suave permite que a pressão de corte aumente gradualmente. Isso protege o frágil diâmetro menor da ferramenta e garante uma transição perfeita onde o percurso começa e termina.
As ferramentas de forma exigem rigidez absoluta. Como cortam uma grande faixa de material simultaneamente, eles geram forças que tentam puxar a peça para fora da morsa ou empurrar a ferramenta para dentro do fuso. Uma configuração frouxa garante vibração e falha dimensional.
Os maquinistas devem utilizar porta-ferramentas rígidos para combater essas forças. Os suportes de ajuste retrátil ou mandris hidráulicos fornecem força de aperto de 360 graus na haste da ferramenta, minimizando o desvio e evitando que a ferramenta se solte durante cortes pesados. Da mesma forma, o suporte de trabalho deve ser robusto. As morsas mecânicas padrão com mandíbulas macias de alumínio funcionam bem, desde que as mandíbulas sejam fresadas para corresponder exatamente ao perfil da peça. No entanto, para peças de paredes finas, mandris a vácuo ou placas de fixação personalizadas com grampos de borda oferecem amortecimento de vibração superior. Se a peça soar ou vibrar quando batida com um martelo durante a configuração, ela irá vibrar quando a ferramenta de conformação for acionada.
Solução de problemas de defeitos de perfil de borda comum
| Defeito de usinagem | Causa potencial | Ação corretiva |
|---|---|---|
| Conversa pesada/vibração | Rigidez de configuração insuficiente ou RPM excessivo com base no diâmetro maior. | Mude para um porta-ferramentas de ajuste retrátil. Recalcule o RPM usando o diâmetro de corte efetivo. |
| Marcas visíveis de testemunhas | Incompatibilidade de deslocamento do eixo Z ou desvio da ferramenta. | Ajuste o deslocamento do eixo Z em 0,001 polegadas. Use uma ferramenta com um ângulo de mesclagem de 5 graus. |
| Lascamento prematuro de bordas | Avanço muito alto ou recorte de cavacos na zona de corte. | Reduza o avanço por dente (IPT). Aumente a pressão do líquido refrigerante para remover os cavacos dos vales dos canais. |
| Escoriações / Borda Construída | Revestimento incorreto para o material (por exemplo, uso de TiAlN em alumínio macio). | Mude para uma ferramenta de canal polida revestida ou não com ZrN para materiais não ferrosos. |
Ao analisar a eficiência da produção, a comparação entre uma ferramenta de conformação dedicada e uma operação de superfície 3D é nítida. Criar um raio externo usando uma fresa de topo esférico requer um percurso CAM 3D com centenas de pequenos passos. A máquina deve interpolar os eixos X, Y e Z simultaneamente, fazendo passagens de luz para formar gradualmente a curva. Este processo leva minutos por peça e requer programação CAM complexa para garantir que a distância de passagem produza um acabamento superficial aceitável.
Uma fresa de topo dedicada para arredondamento de cantos completa exatamente o mesmo recurso em uma única e rápida passagem de contorno 2D. A programação CAM leva segundos – basta selecionar a aresta e aplicar um percurso de perfil 2D. A máquina executa o corte em uma fração do tempo.
Para colocar isso em perspectiva, considere um suporte aeroespacial de alumínio 6061 padrão que exige um raio de 0,125 polegadas ao longo de um perímetro externo contínuo de 20 polegadas. Programar uma fresa de topo esférico de 1/4 de polegada para superfície deste raio com um passo de 0,005 polegada requer 25 passes. Mesmo em altas taxas de avanço, esta operação de revestimento pode facilmente consumir de três a quatro minutos de tempo de ciclo por peça. Mudar para uma ferramenta de conformação de raio dedicada de 0,125 polegadas reduz isso a uma única passagem de contorno. Funcionando a 100 polegadas por minuto, a ferramenta completa todo o perímetro de 20 polegadas em exatamente 12 segundos. Em uma produção de 1.000 peças, essa única troca de ferramentas economiza mais de 50 horas de tempo de máquina.
Os custos ocultos de fabricação geralmente residem no departamento de rebarbação. A rebarbação manual requer mão de obra dedicada, aumenta o prazo geral de entrega e introduz um alto grau de variabilidade. Se um operador escorregar com uma ferramenta de rebarbação, um componente caro e completamente usinado se tornará sucata.
A integração do processo de arredondamento de arestas diretamente no ciclo CNC primário elimina totalmente essas operações secundárias. A peça sai da máquina completamente acabada, inspecionada e pronta para montagem ou envio. Ao quantificar a economia de mão de obra, a redução na taxa de refugo e o aumento no rendimento, as oficinas podem facilmente justificar o custo inicial mais elevado das ferramentas premium de conformação de metal duro. O resultado é um custo por peça significativamente menor e um fluxo de trabalho de fabricação mais previsível.
R: Uma fresa de topo para arredondamento de cantos apresenta uma aresta de corte côncava projetada para cortar raios convexos nas bordas externas de uma peça. Uma fresa de topo com raio de canto (ou nariz redondo) apresenta um fundo plano com um raio convexo nas pontas, usada para cortar filetes internos côncavos ao longo do fundo de um bolsão.
R: Não. A grande maioria dessas ferramentas não são de corte central. Eles são projetados estritamente para fresamento periférico ao longo de uma aresta externa. Mergulhar diretamente em material sólido esmagará a ponta não cortante e quebrará instantaneamente a ferramenta.
R: O metal duro sólido fornece rigidez superior, extrema resistência ao calor e vida útil prolongada. Essa rigidez inerente evita a deflexão e vibração da ferramenta, reduz microlascamento nas arestas e mantém a tolerância precisa do perfil por muito mais tempo do que o HSS durante a produção de alto volume.
R: Você deve calcular o RPM com base no diâmetro de corte efetivo da ferramenta, não no diâmetro máximo principal. O diâmetro efetivo é o ponto específico na curva do raio onde ocorre o corte mais pesado. Usar o diâmetro maior resulta em um SFM muito lento, causando atrito.
R: Marcas testemunhais ocorrem quando o raio usinado não combina perfeitamente com a superfície plana adjacente. Isso normalmente é causado por desvio microscópico da ferramenta, deslocamentos incorretos de profundidade do eixo Z ou falta de rigidez de configuração, fazendo com que a ferramenta se desvie do caminho programado.
R: O fresamento concordante é altamente preferido para operações de arredondamento de cantos. O fresamento concordante direciona as forças de corte para baixo na peça de trabalho e no acessório, melhorando a rigidez, melhorando o acabamento superficial e prolongando a vida útil da ferramenta, garantindo que a aresta de corte corte o material de forma limpa, em vez de esfregar.